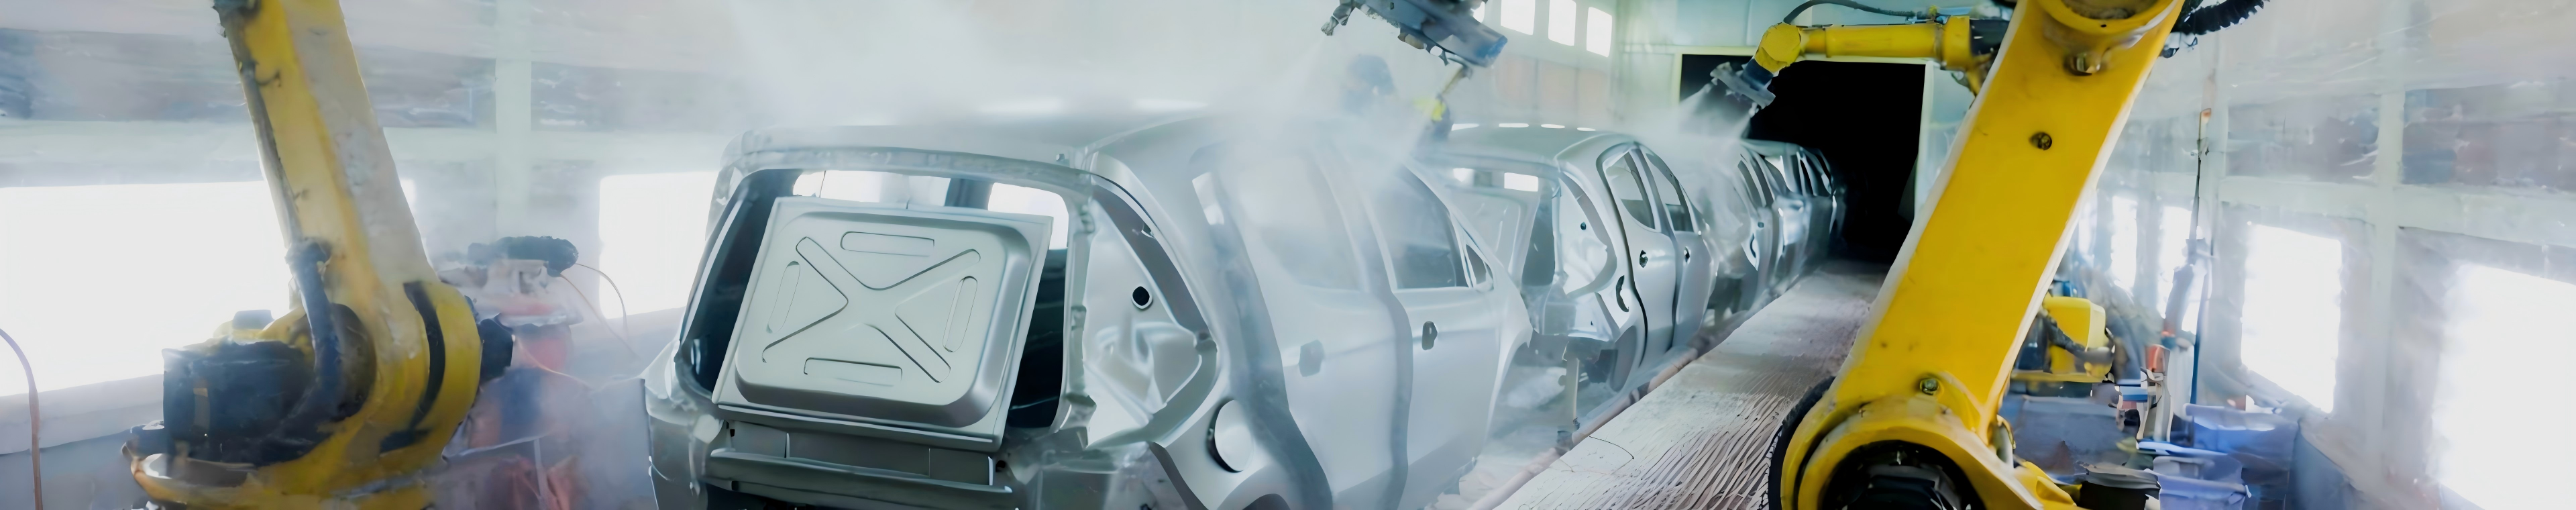
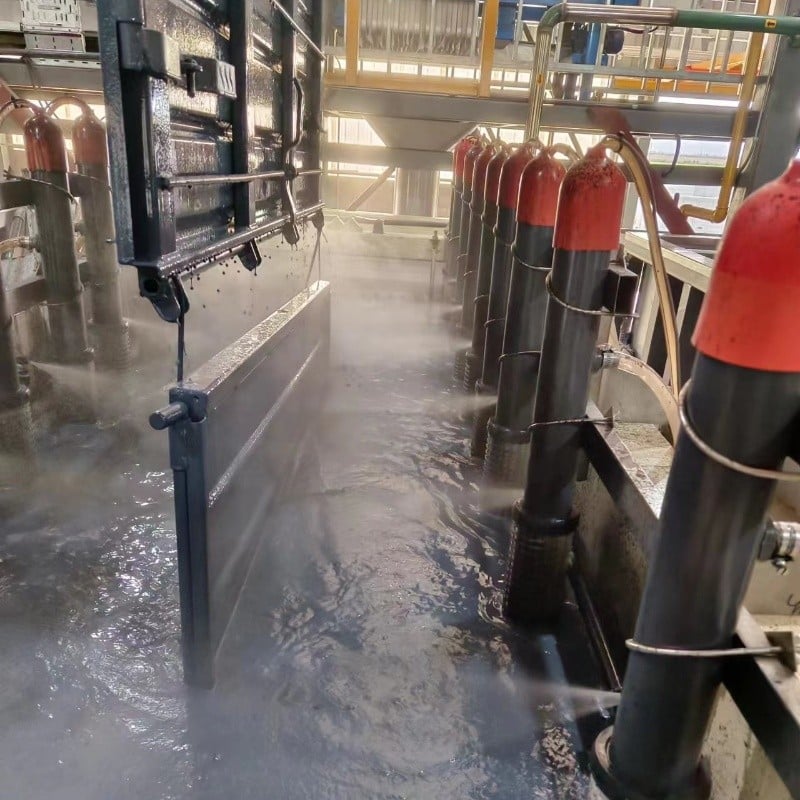
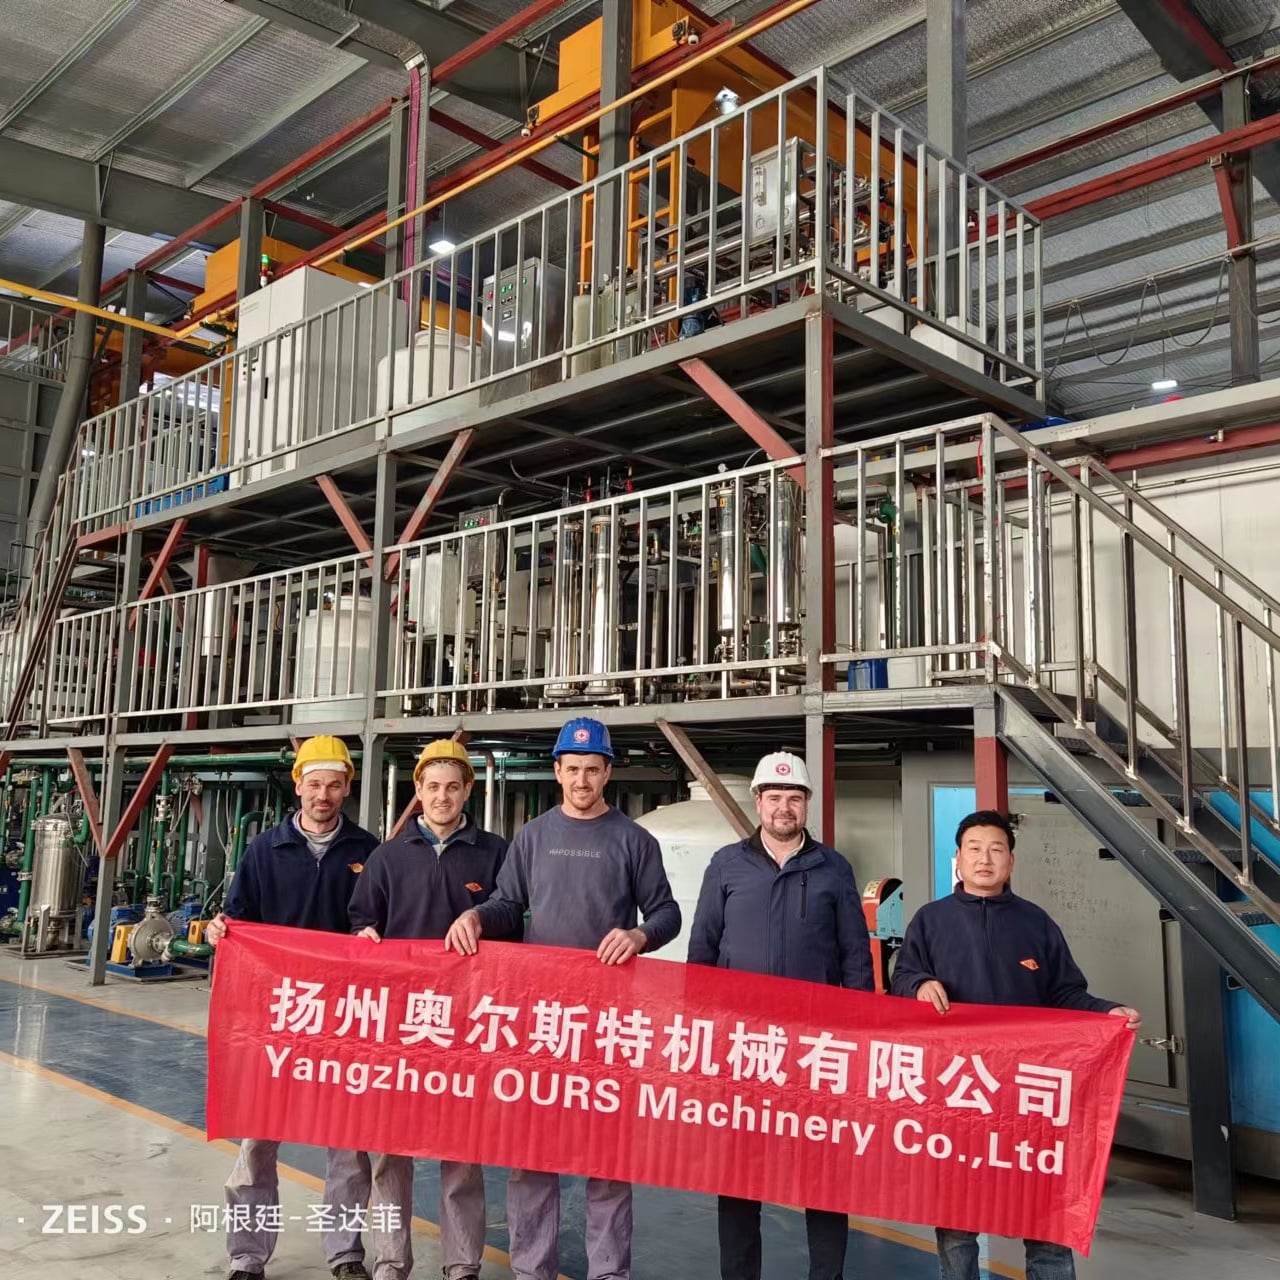
Materiali za elektroprivlačno prevleko so razpršeni v vodni kopeli. Deli se potopijo in delujejo kot elektrode, kar povzroči enakomerno odlaganje prevleke na površini. Nato se prevlečeni deli odstranijo in pečejo v peči, da nastane trdna in trajna končna površina.
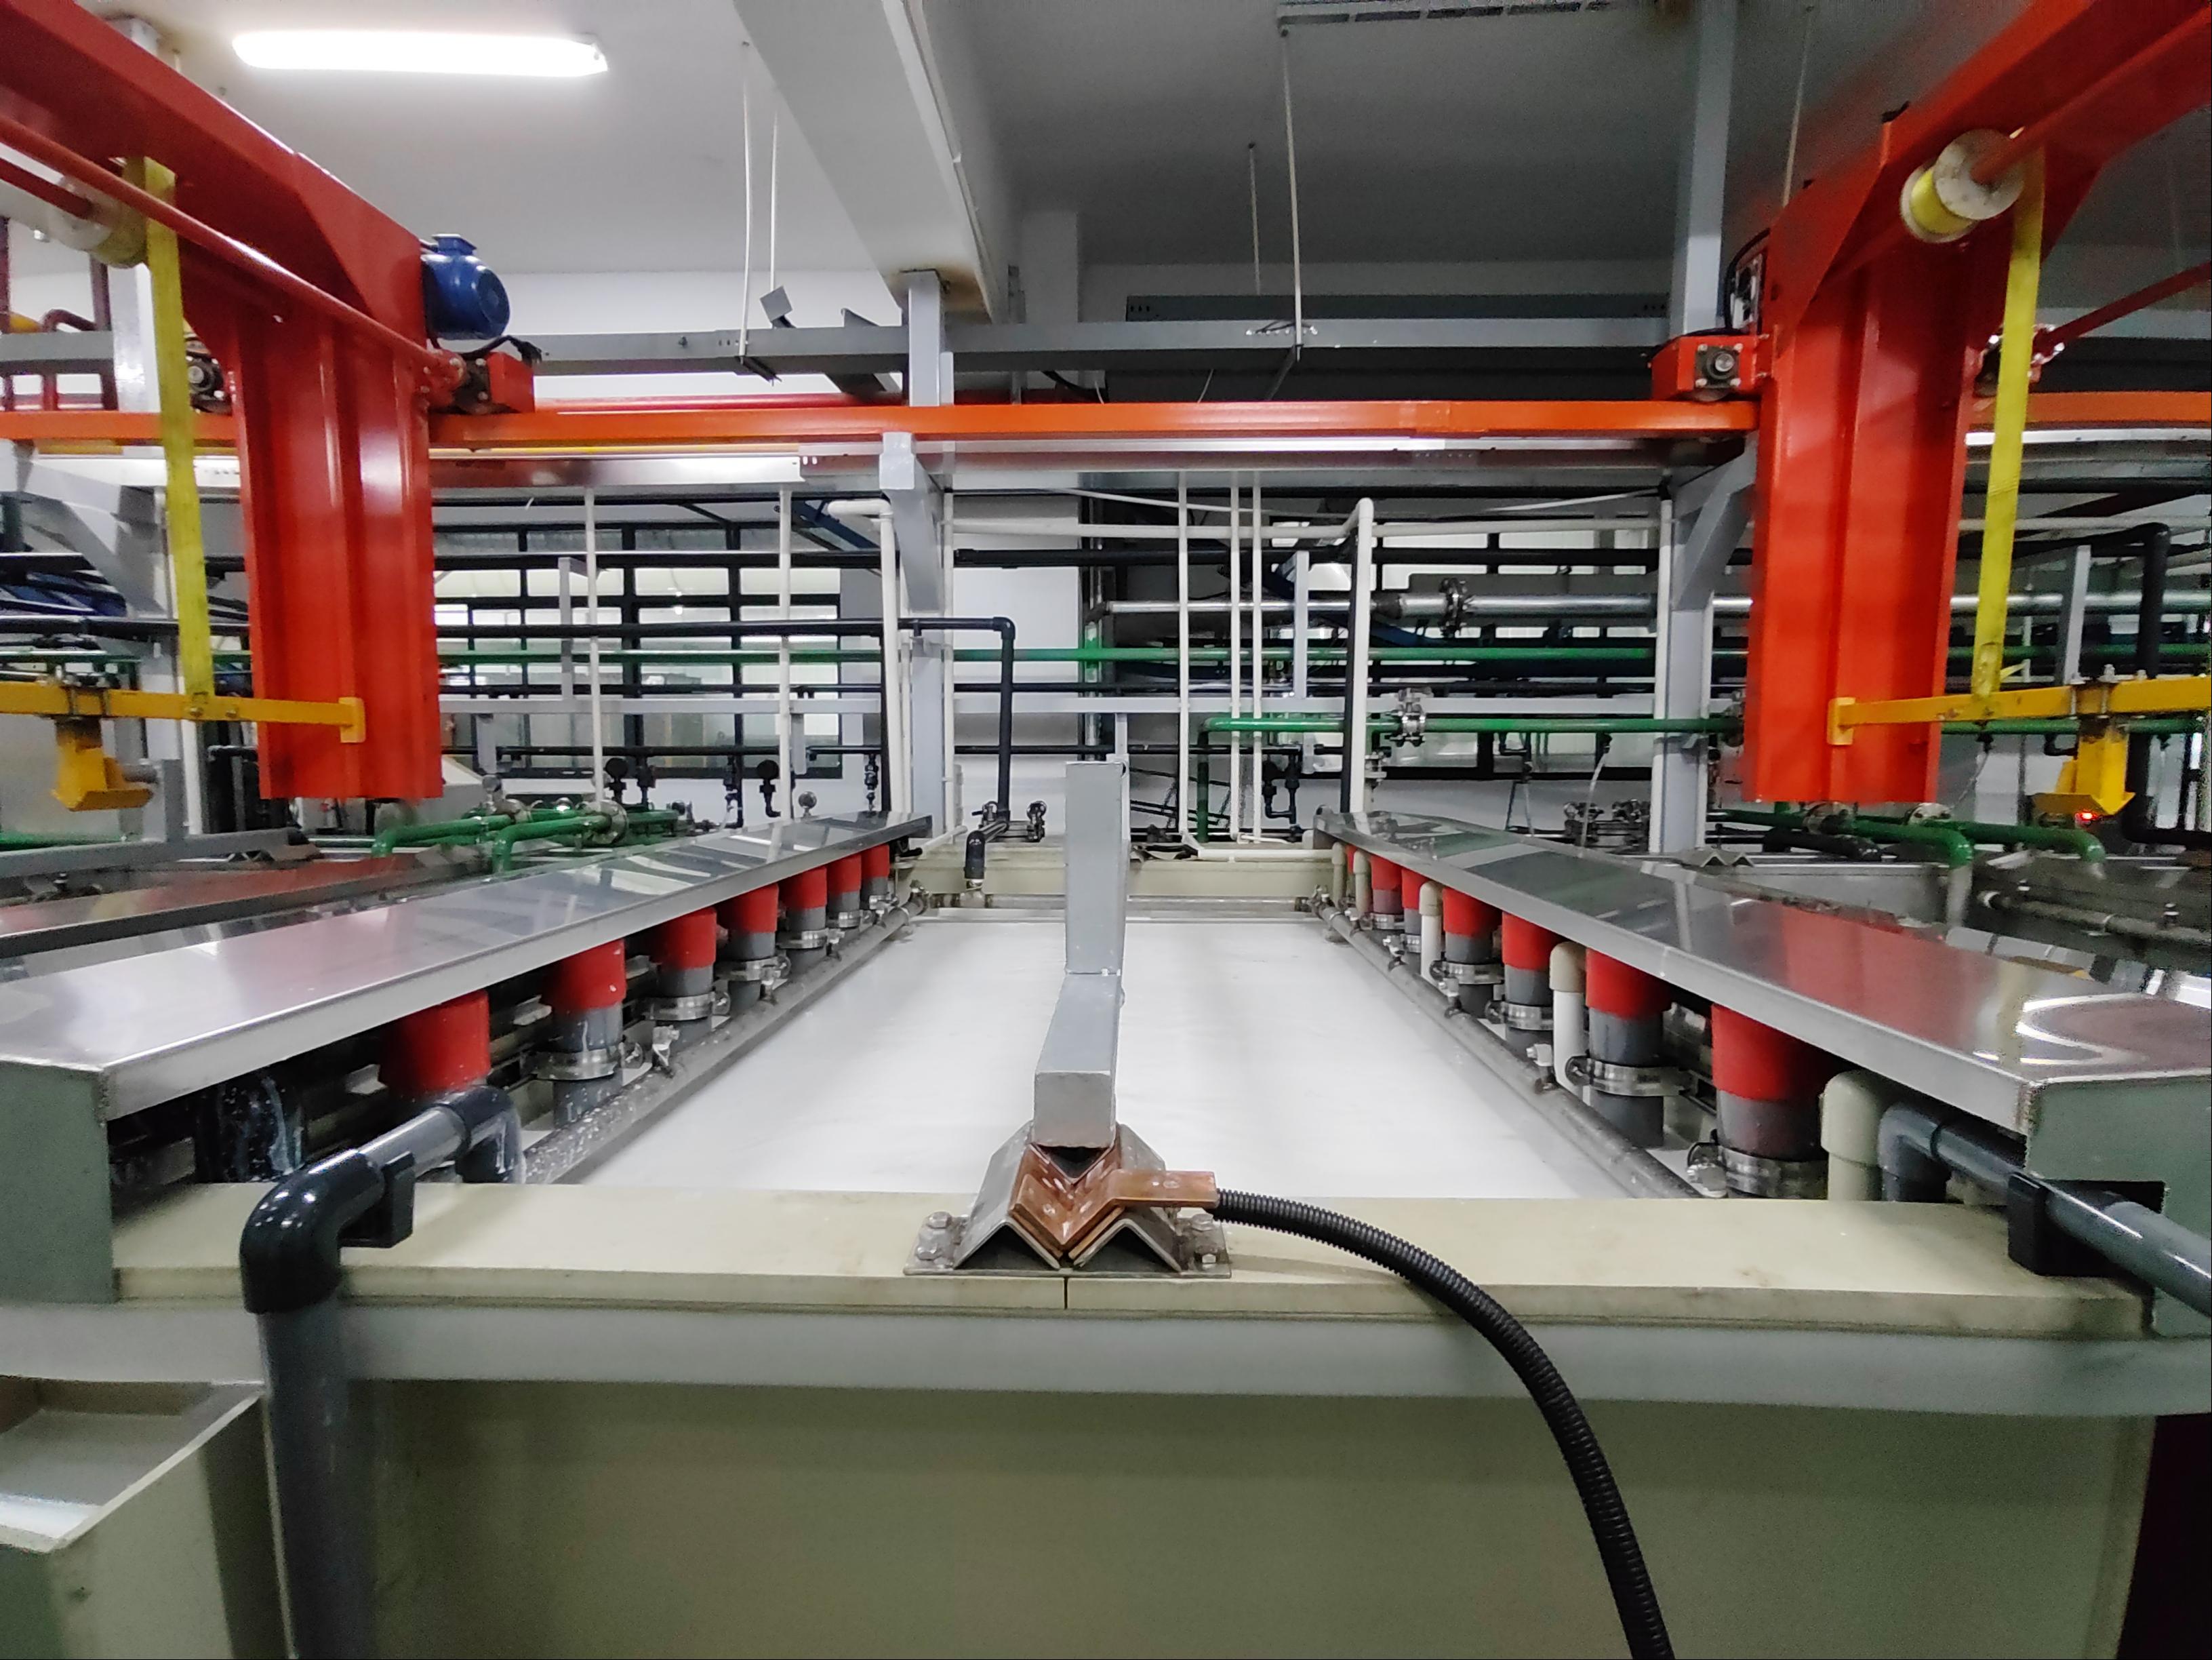
Barvni materiali (smole, pigmenti, dodatki itd.) so razpršeni v vodi in shranjeni v kopeli. Deli, ki jih je treba prekriti, se potopijo v raztopino, električni tok pa se spelje skozi kopel s pomočjo delov kot elektrod.
Električna aktivnost okoli površine delov povzroči, da postane smola v neposredni stiku z njimi ne topna v vodi. To povzroči nastanek plasti smole, vključno s prisotnimi pigmenti in dodatki, ki se prilepi na površino delov. Prekriti deli se nato lahko odstranijo iz kopeli, prevleka pa se običajno utrdi s pečenjem v peči, da postane trdna in obstojna.
|
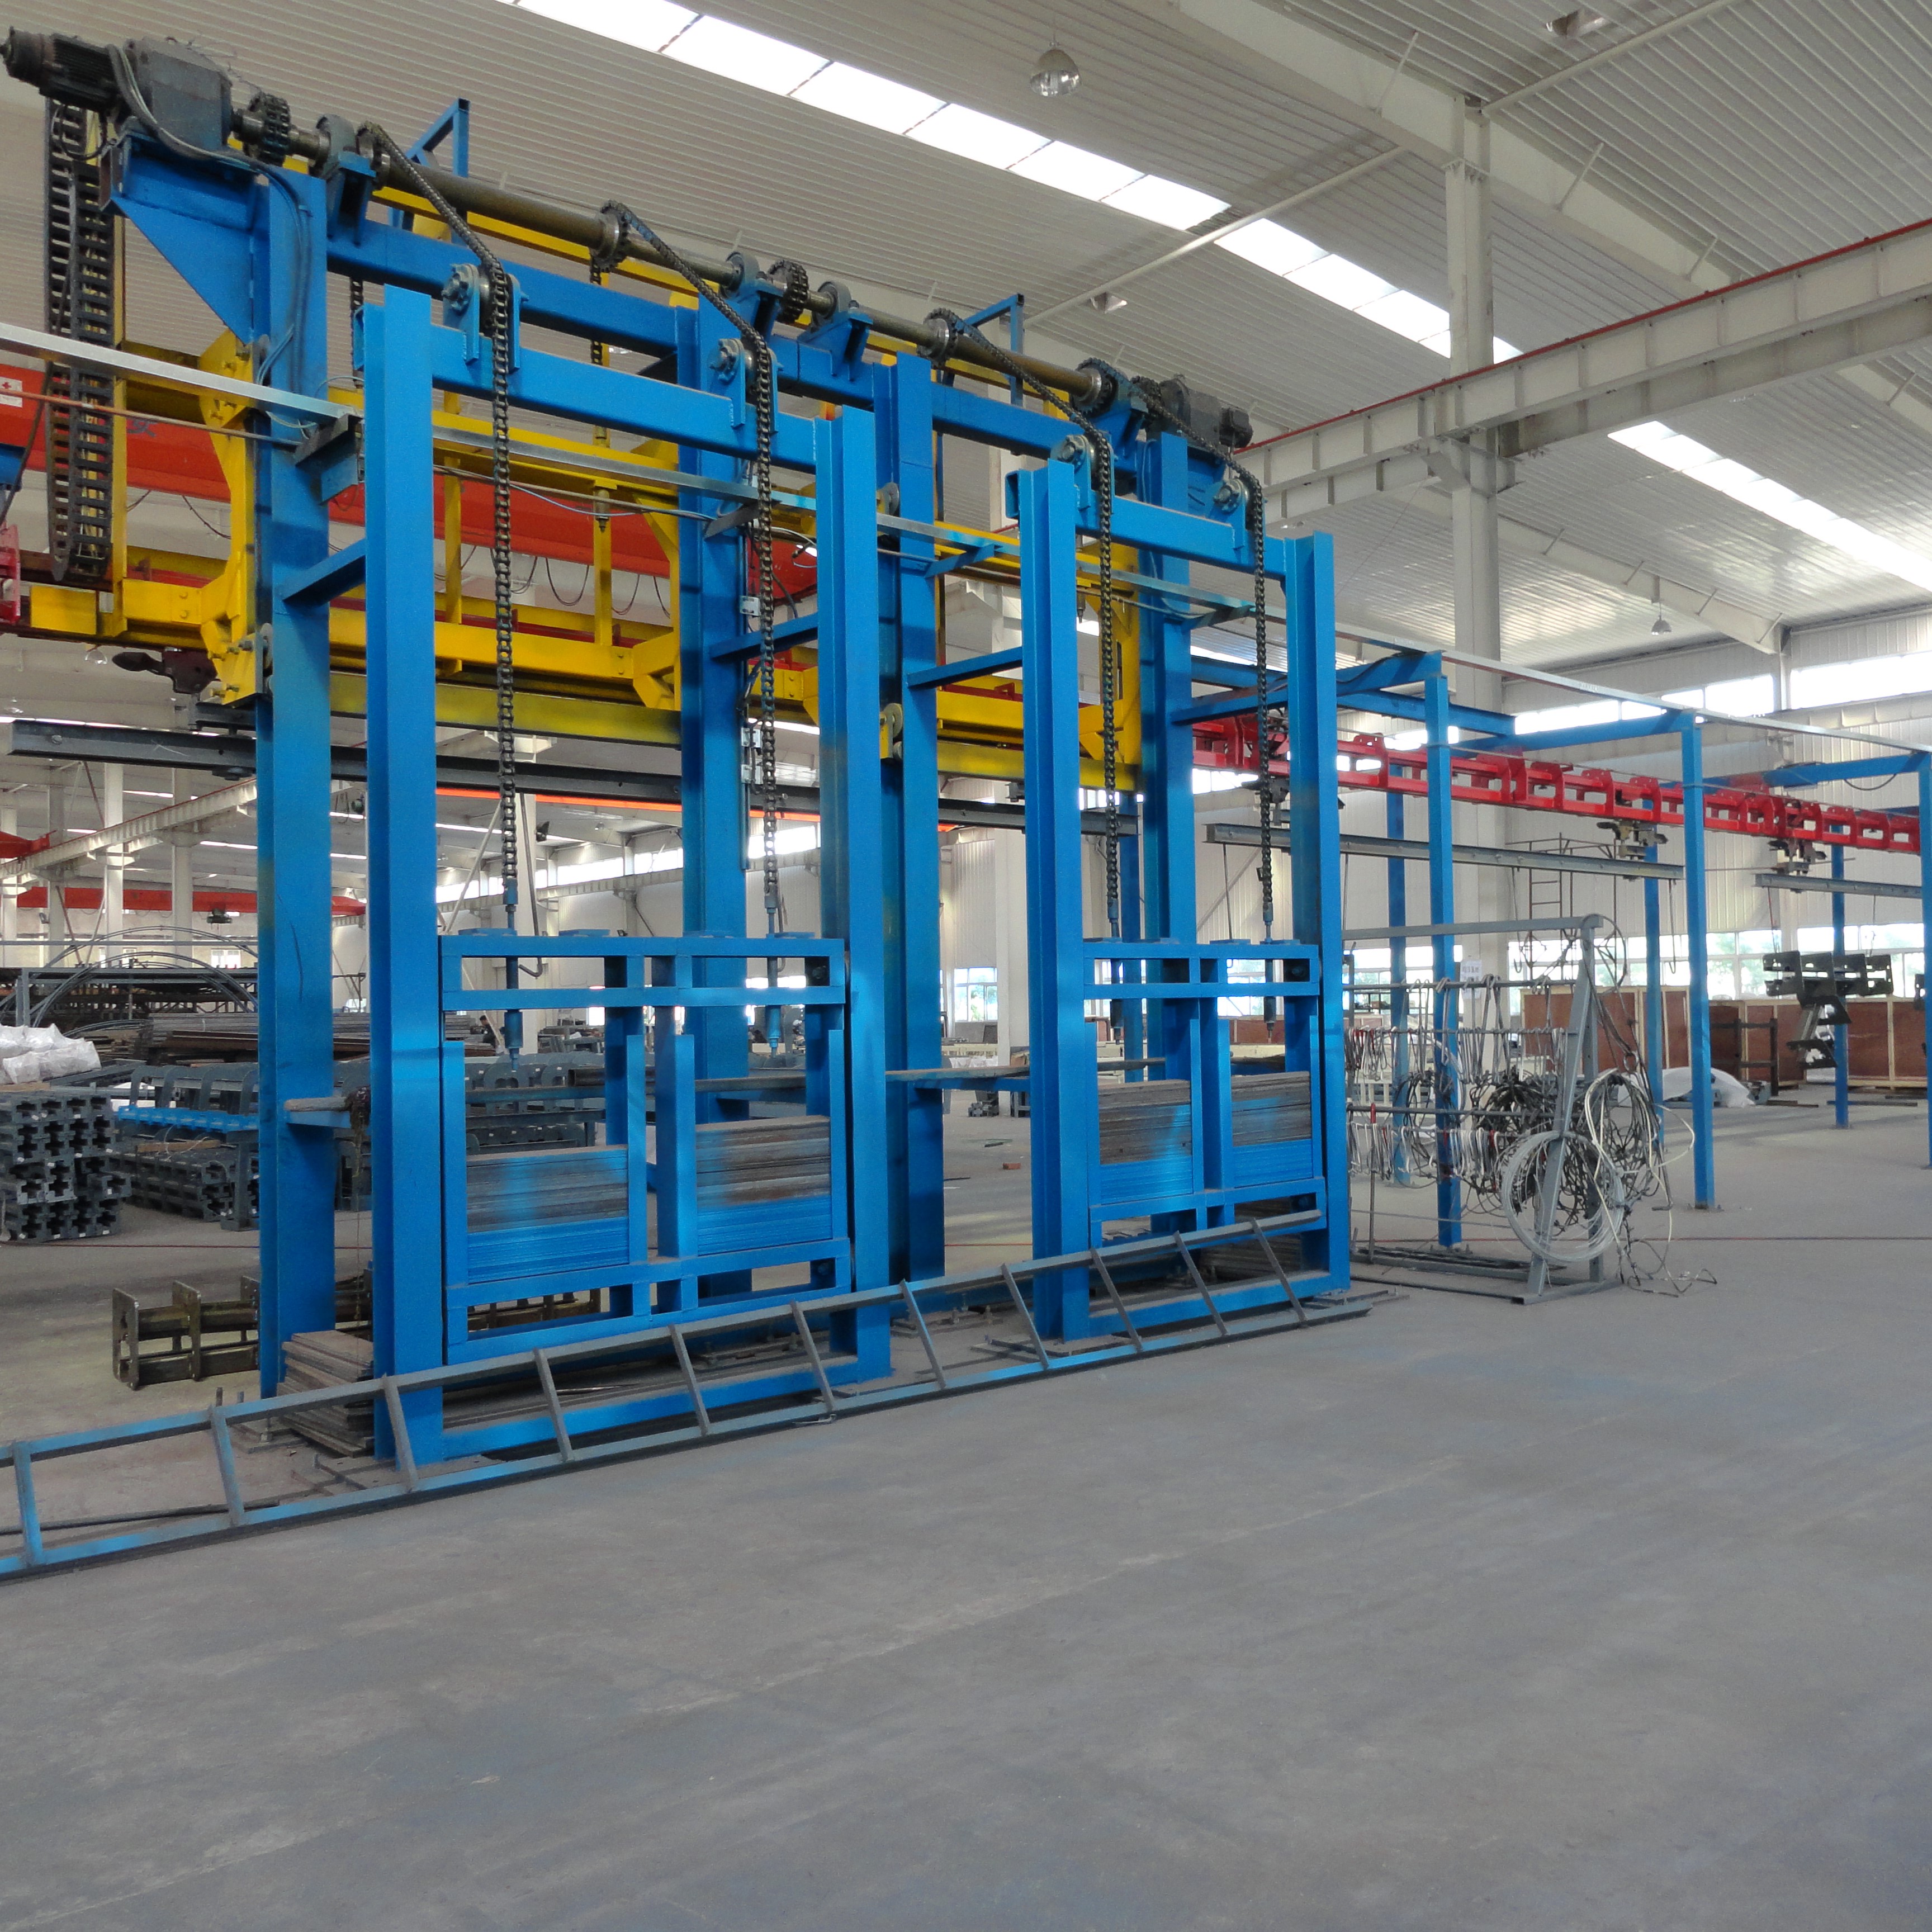
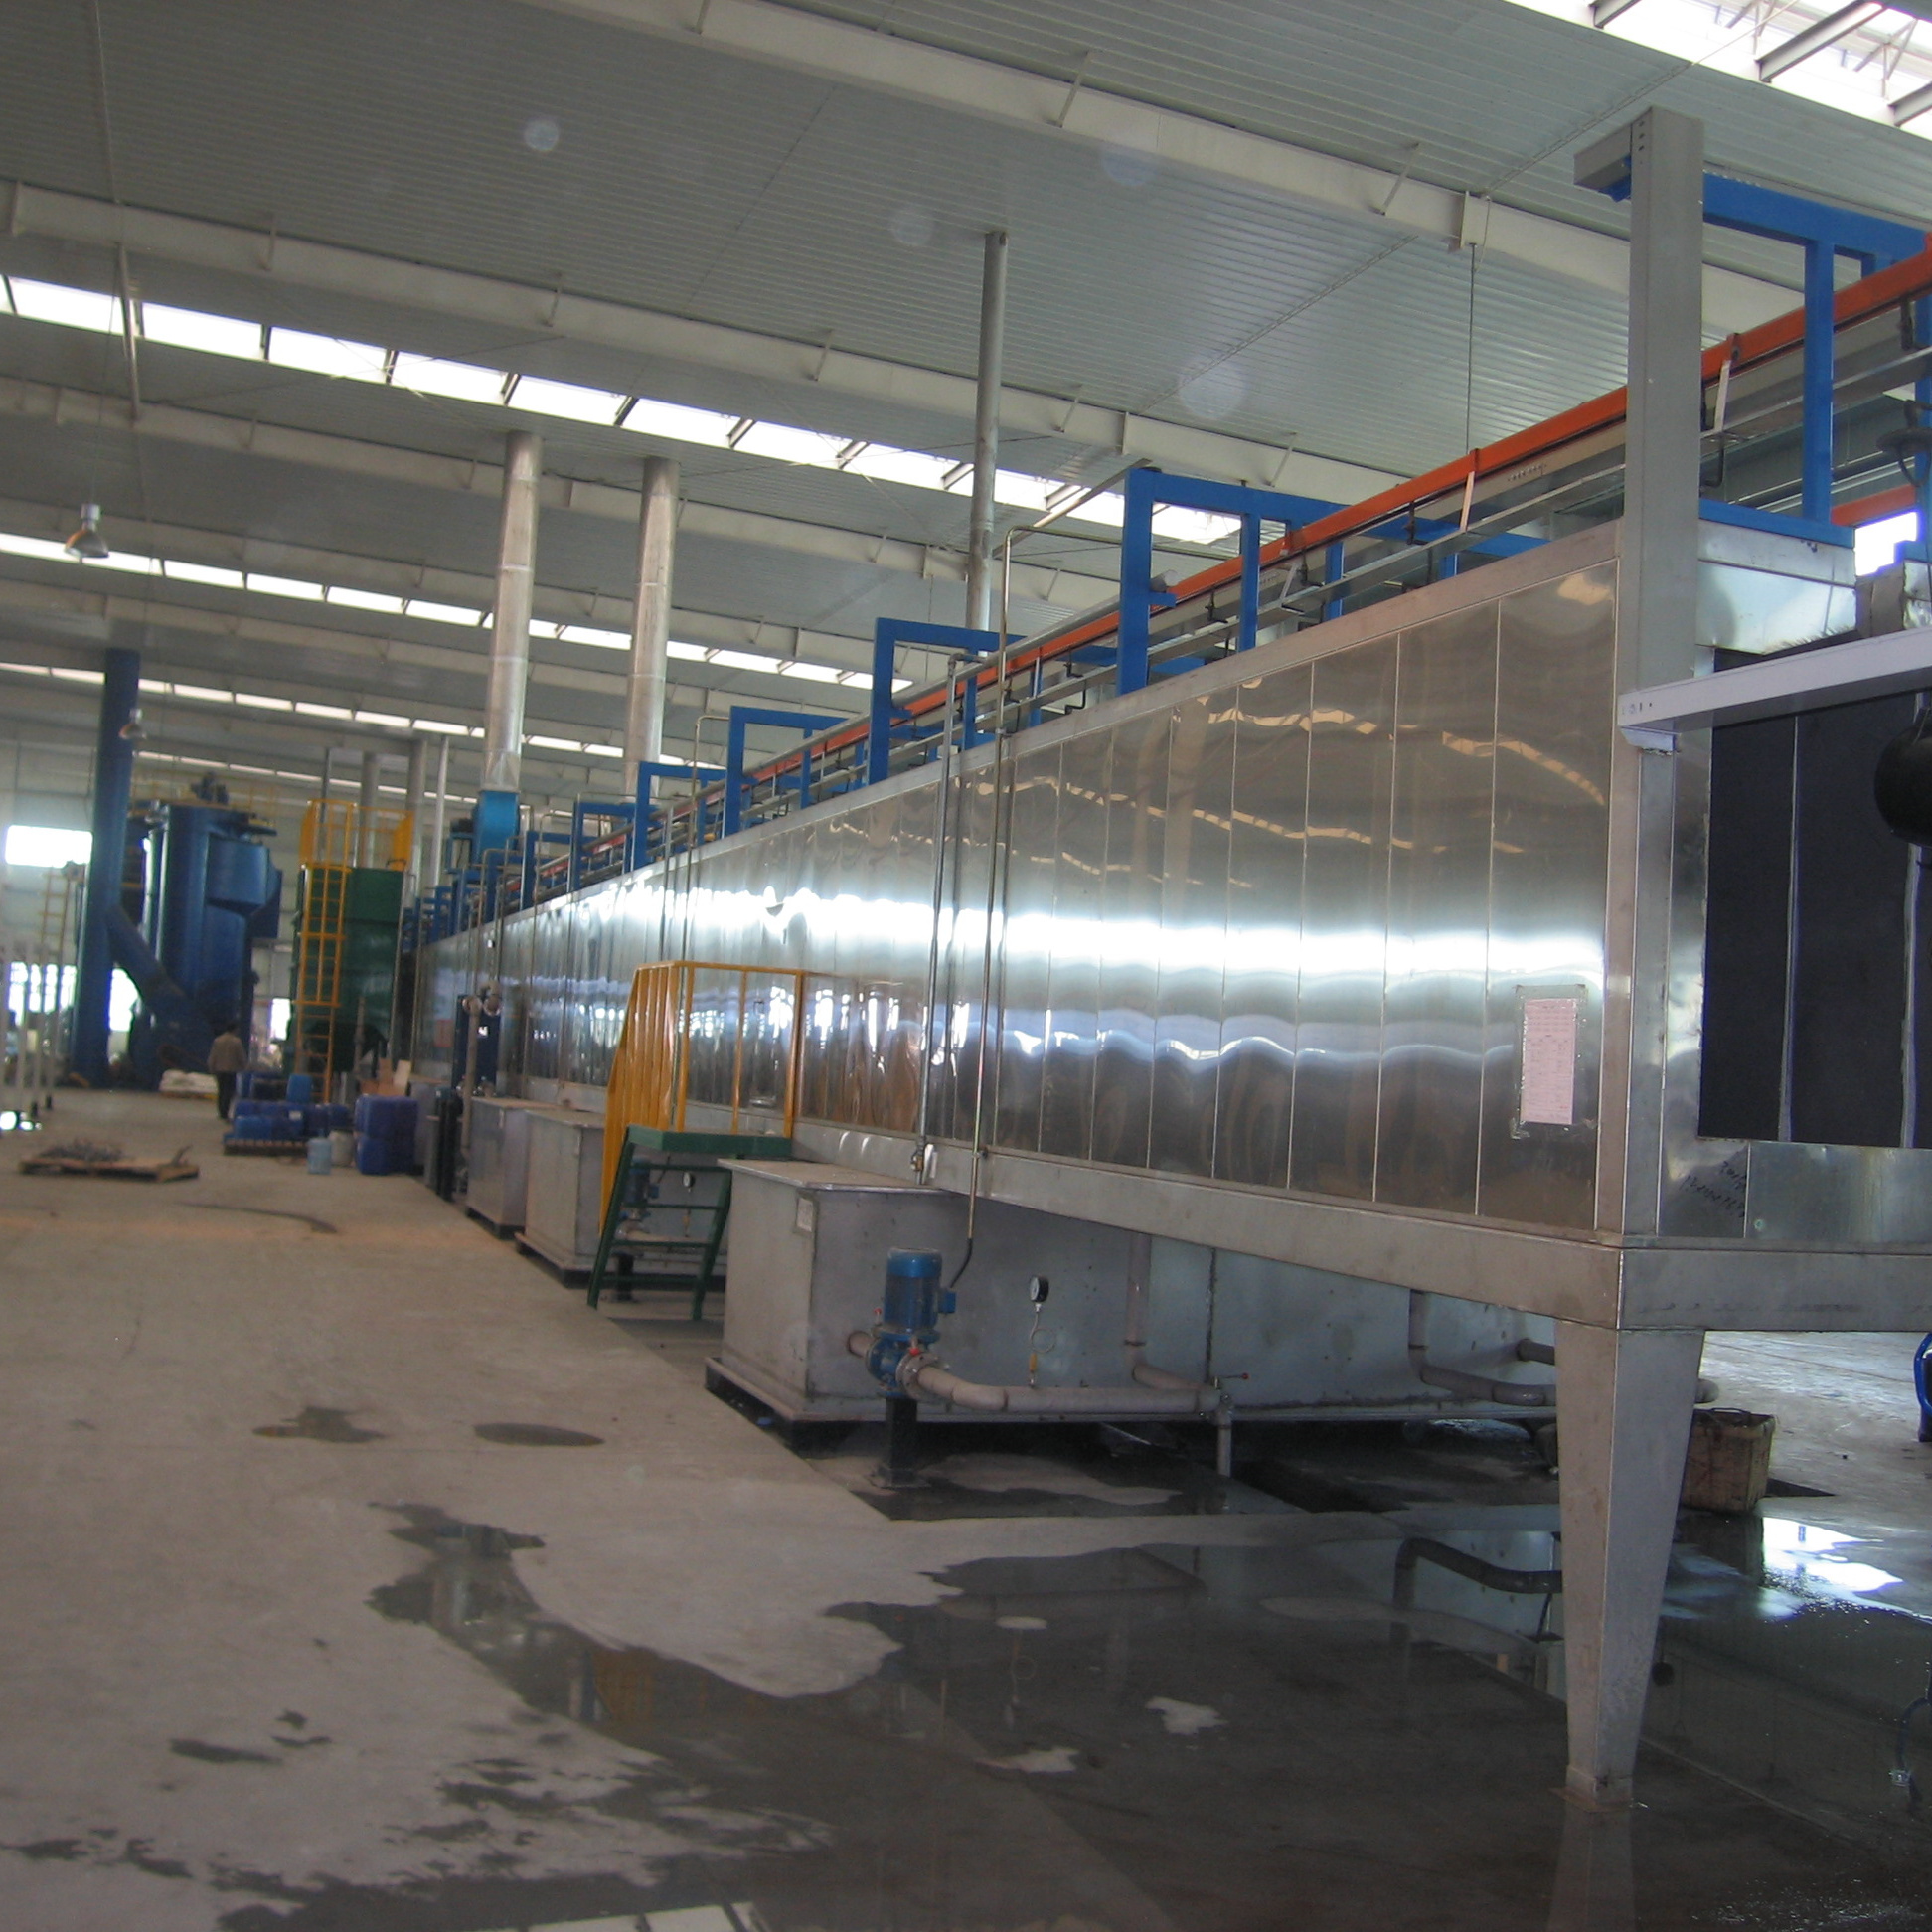
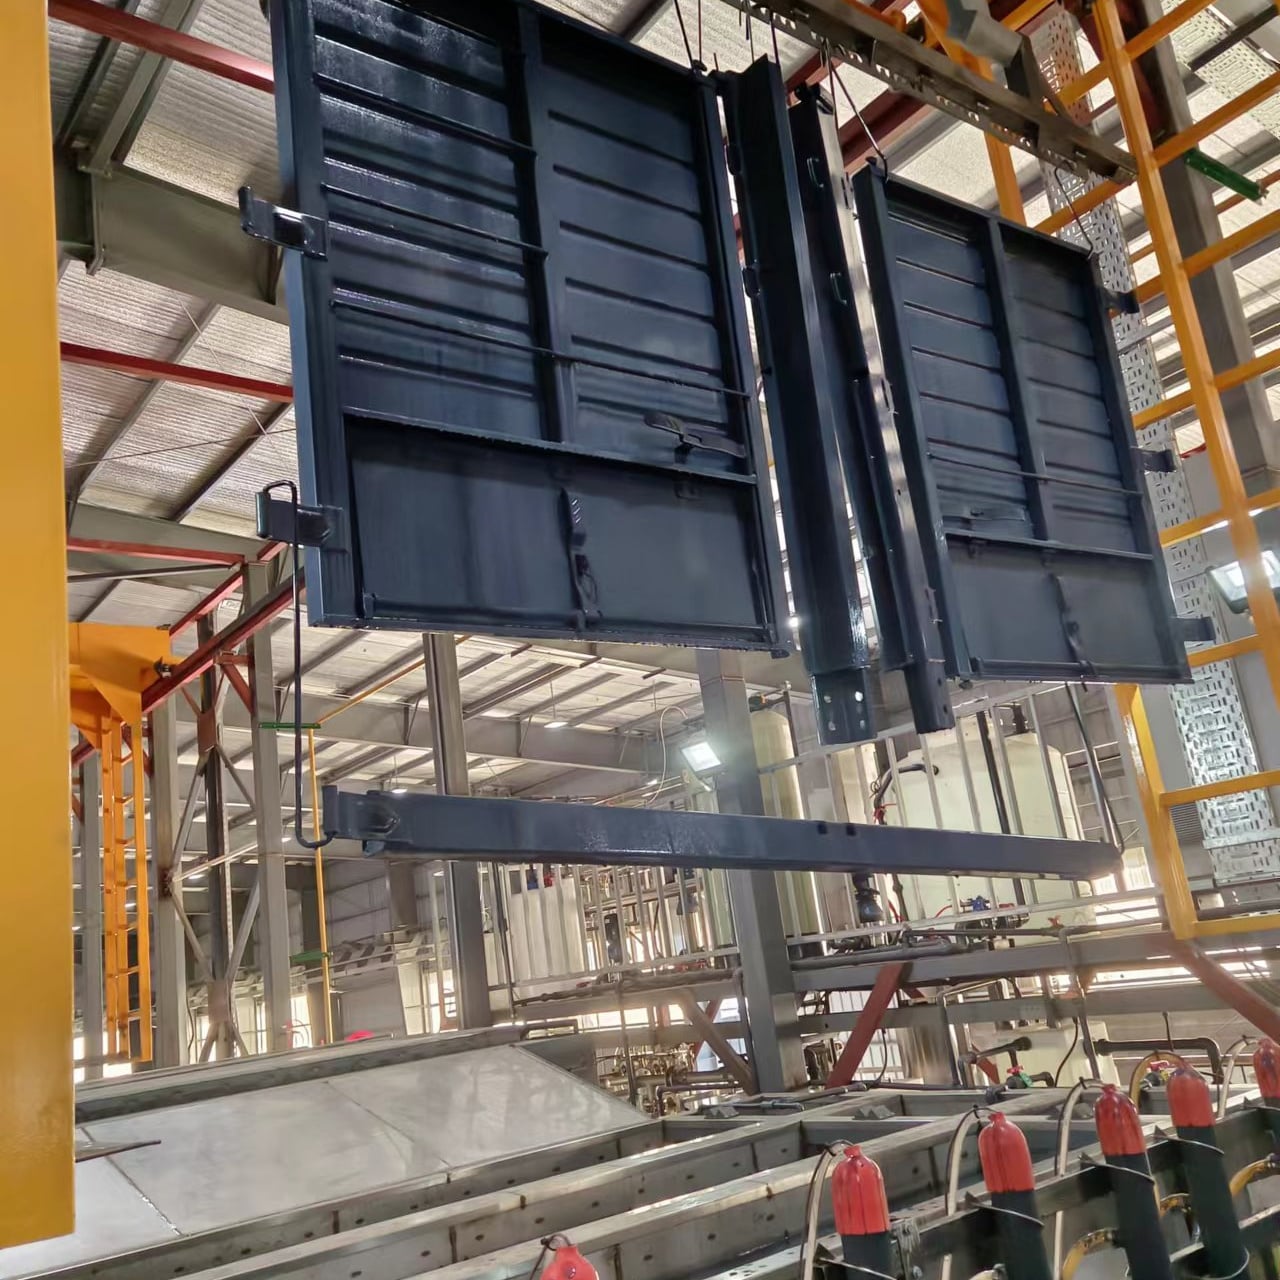
| Linija za elektroforetsko barvanje avtomobilskih delov z KTL prevleko |
Postopek elektroforne prevleke, bolj znana kot E-prevlaka, vključuje potop delov v vodni raztopini, ki vsebuje emulzijo barve. Ko so deli potopljeni, se uporabi električni tok, kar povzroči kemično reakcijo, zaradi katere se barva pritrdi na površino. Na delu nastane enakomerna plast, saj ostajajo deli, ki jih je treba prebarvati, izolirani, kar preprečuje pridobivanje večje debeline barve.
V splošnem inženirskem sektorju se za nanašanje podlage ali zaščitnih prevlek pogosto uporablja elektroforna prevleka, elektroprevleka, elektrodepozicija, elektrofornezi (EPD) ali e-prevleka, kar so vse pojmi za postopek, ki nanese tanko, trpežno in korozijo odporno epoksidno smolno prevleko na kovinske komponente.
|
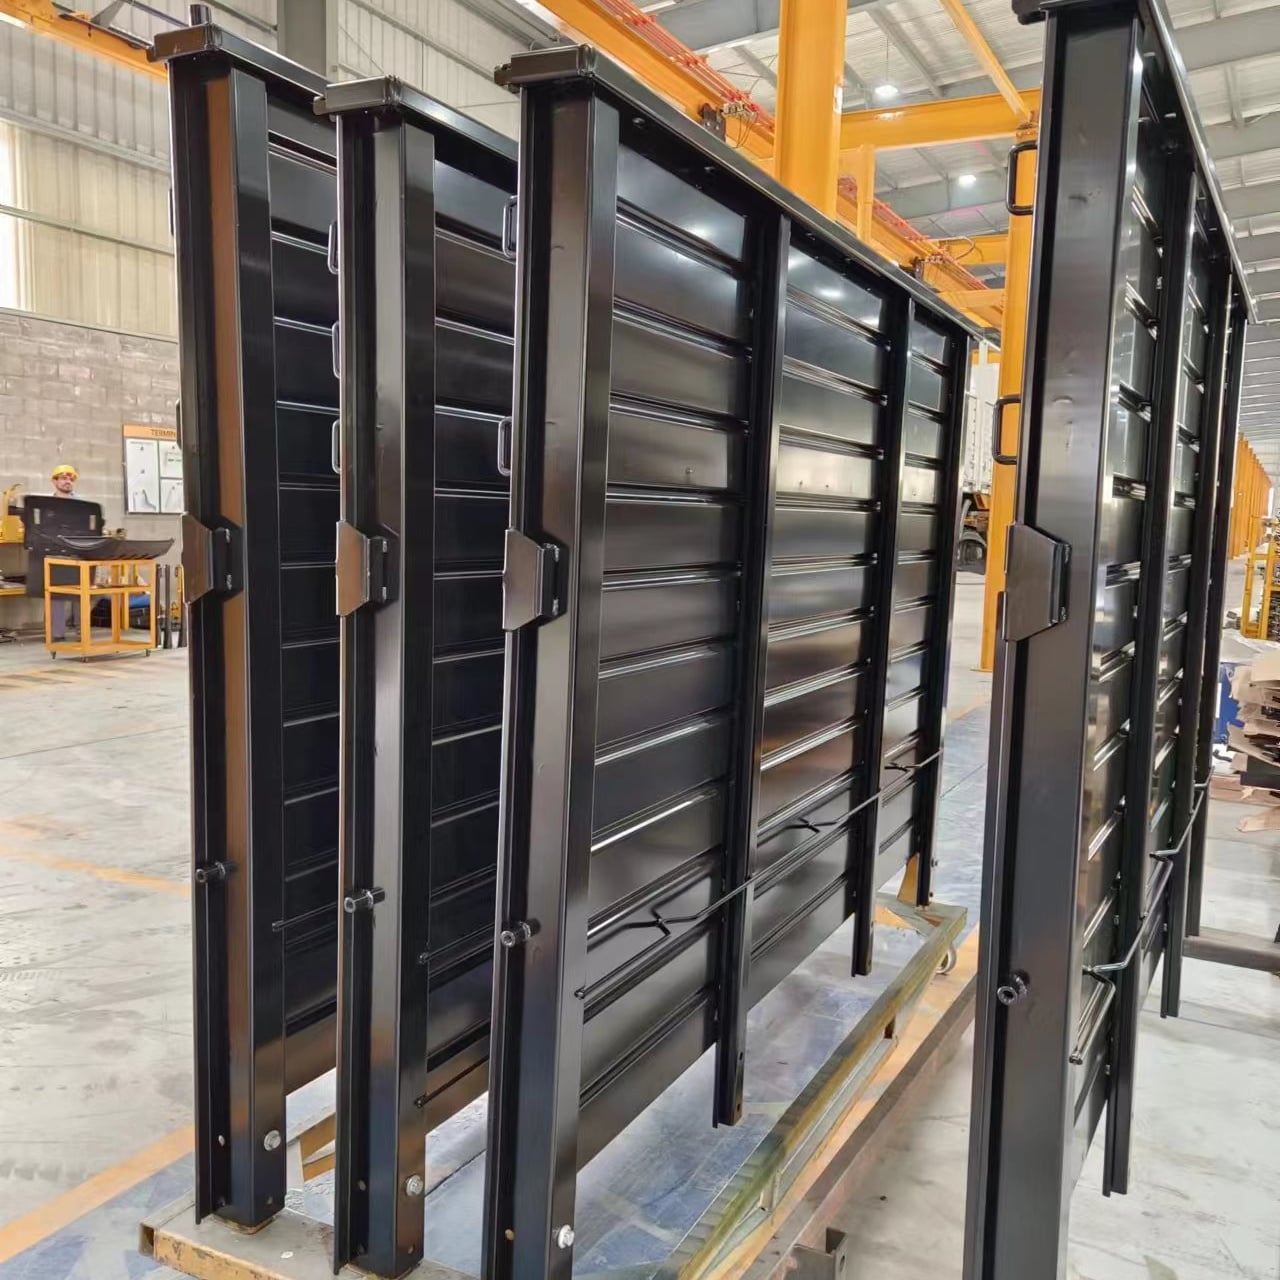
| Linija za elektroforetsko barvanje avtomobilskih delov z KTL prevleko |
Elektrofosfatenje ponuja številne prednosti, kot so učinkovitost glede stroškov, produktivnost linije in okoljske prednosti. Učinkovitost glede stroškov pri elektrofosfatenju zajema višjo učinkovitost prenosa, natančno nadzorovanje debeline filma in nizke zahteve po delovni sili. Povečana produktivnost linije pri elektrofosfatenju je posledica hitrejših hitrosti linije, gostega razporejanja delov, neenakomernega obremenjevanja linije ter zmanjšane utrujenosti ali napak človeka. Okoljske prednosti vključujejo izdelke brez ali z nizko vsebnostjo VOC in HAPs, izdelke brez težkih kovin, zmanjšano izpostavljenost delavcev nevarnim materialom, zmanjšano požarno nevarnost ter minimalni odliv odpadkov.
|
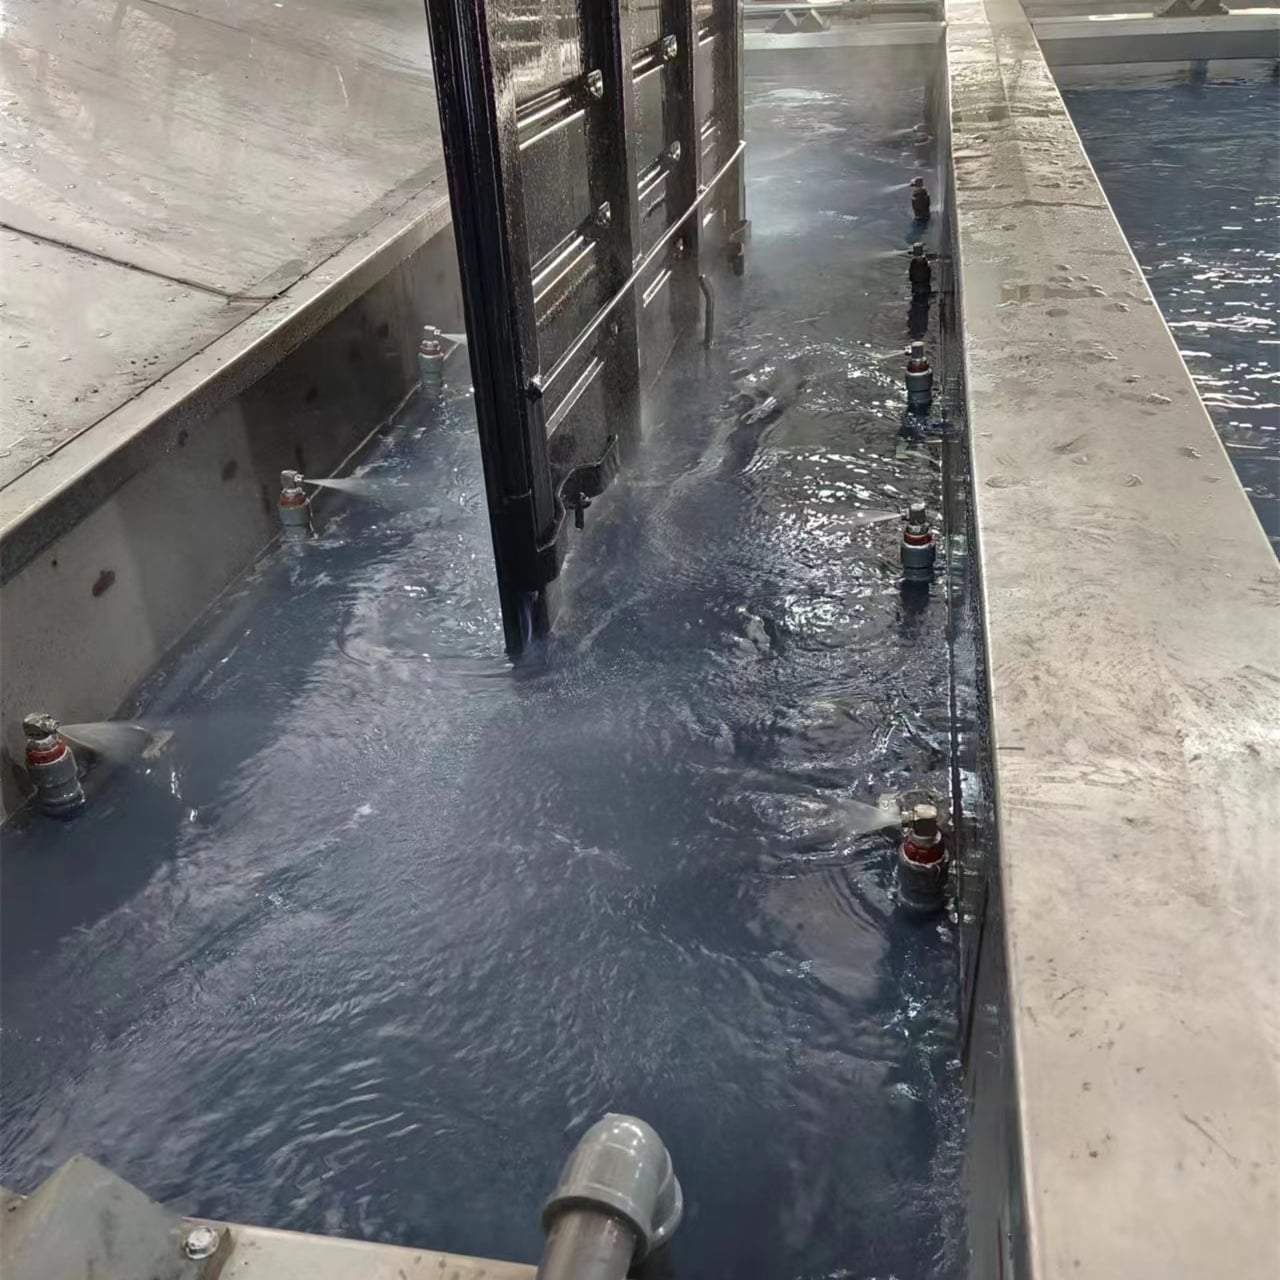
| Linija za elektroforetsko barvanje avtomobilskih delov z KTL prevleko |
1. Očistite površino
Mazilo, umazanija in drugi ostanki lahko ovirajo oprijem e-laka. Zato je treba površino pred nadaljnjim postopkom ustrezno očistiti. Vrsta uporabljenega čistilnega sredstva se razlikuje glede na vrsto kovine. Za železo in jeklo se običajno uporablja anorganska fosfatna raztopina. Za srebro in zlato so zelo pogosta alkalna čistila.
Ultrazvočni čistilec je popolno orodje za to opravilo. Ta rezervoar uporablja mehanske vibracije za ustvarjanje zvočnih valov v vodi ali čistilnem sredstvu. Ko se kovinski predmeti postavijo v raztopino, bodo mehurčki, ki jih ustvarjajo zvočni valovi, očistili celo težko dostopna mesta.
2. Izpiranje
Ko je predmet popolnoma prost vseh umazij in brazgotin, ga je treba izprati v destilirani vodi in nevtralizatorju. To bo pomagalo odstraniti morebitne ostanki, ki jih povzročajo kemikalije, uporabljene pri postopku čiščenja. Ta korak je treba ponoviti večkrat, da se zagotovi, da je predmet prost vseh primesi. Na ta način boste dosegli boljšo oprijemljivost med procesom e-lakiranja.
3. Potop v navlaževalno sredstvo
Nekateri proizvajalci e-laka priporočajo potop v navlaževalno sredstvo neposredno pred rezervoarjem za e-lakiranje. To je ponavadi namenjeno preprečevanju pripenjanja mehurčkov na dele, ko vstopijo v rezervoar za e-lakiranje. Vsak mehurček, pritrjen na površino dela, bo preprečil nanos e-laka in bo povzročil
napaka v barvi na končnem delu.
|
| Linija za elektroforetsko barvanje avtomobilskih delov z KTL prevleko |
4. E-lakirna raztopina
Ko ste popolnoma prepričani, da je predmet temeljito očiščen, je čas, da ga potopite v e-lakirno raztopino. Kemične snovi, uporabljene v raztopini, bodo odvisne od nekaj dejavnikov, kot je vrsta kovine, iz katere je predmet narejen.
Poskrbite, da je celoten predmet potopljen. To zagotovi enakomerno prevleko na vsakem centimetru predmeta, tudi v tistih razpokah, ki so težko dostopne. Električni tokovi, ki tečejo skozi raztopino, povzročijo kemično reakcijo, ki prevleko zlije s kovinsko površino.
5. Utrditev prevleke
Ko je predmet odstranjen iz e-lakirne raztopine, se peče v peči. To povzroči strjevanje prevleke za zagotavljanje trdnosti in ustvari tudi lesk. Temperatura, pri kateri naj bi bil predmet utrjen, je odvisna od kemijske sestave uporabljene e-lakirne raztopine.
Vse pravice pridržane © 2025 Yangzhou OURS Machinery Co., Ltd. - PRAVILNIK O ZASEBNOSTI
 EN