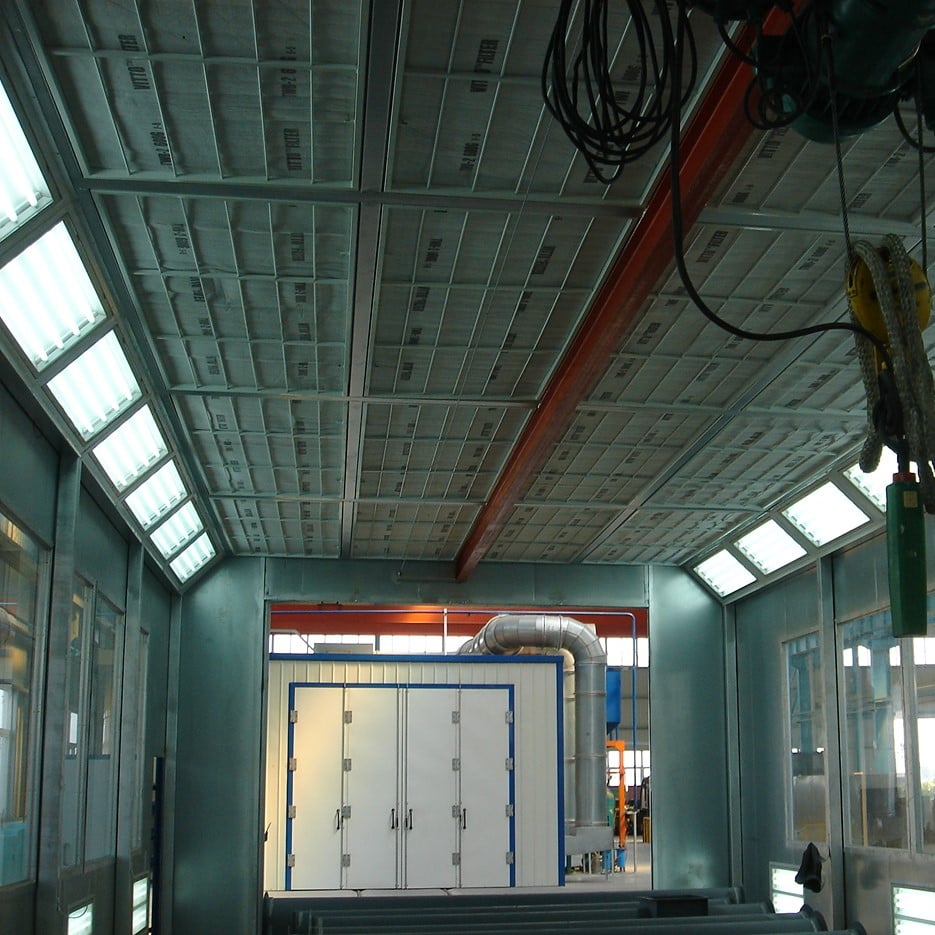
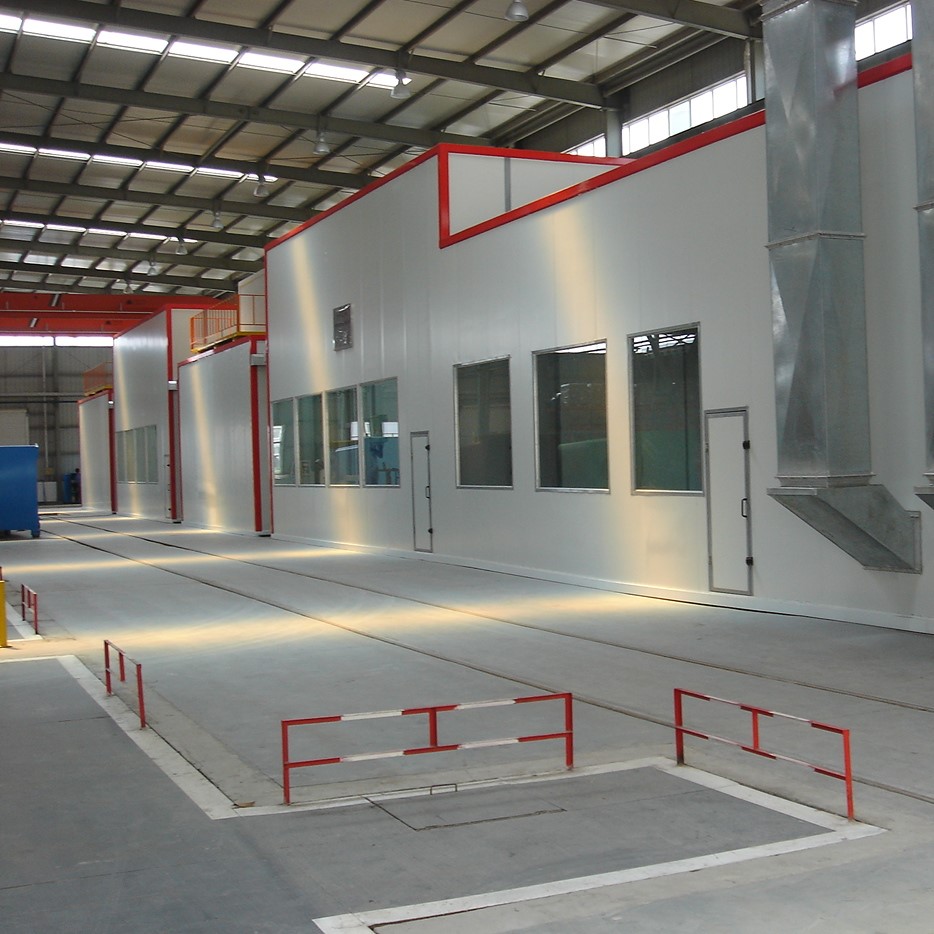

Postopek barvanja pohištva je nanos plastie barvnega filma na površino pohištva za izboljšanje videza, zaščito pred korozijo in rjo.
Poseben postopek je naslednji:
1. Obdelava površine pohištva: vključno z odstranjevanjem rje, brušenjem, čiščenjem itd.
2. Predobdelava z osnovnim slojem: Osnovni sloj izboljša lepilne lastnosti površine ter zaščitne lastnosti opreme proti koroziji in rji.
3. Srednji premaz: Srednji premaz izboljša barvo, sijaj in trdoto opreme.
4. Zaključni premaz: Zaključni premaz zaščiti srednji premaz ter izboljša estetiko in trajnost opreme.
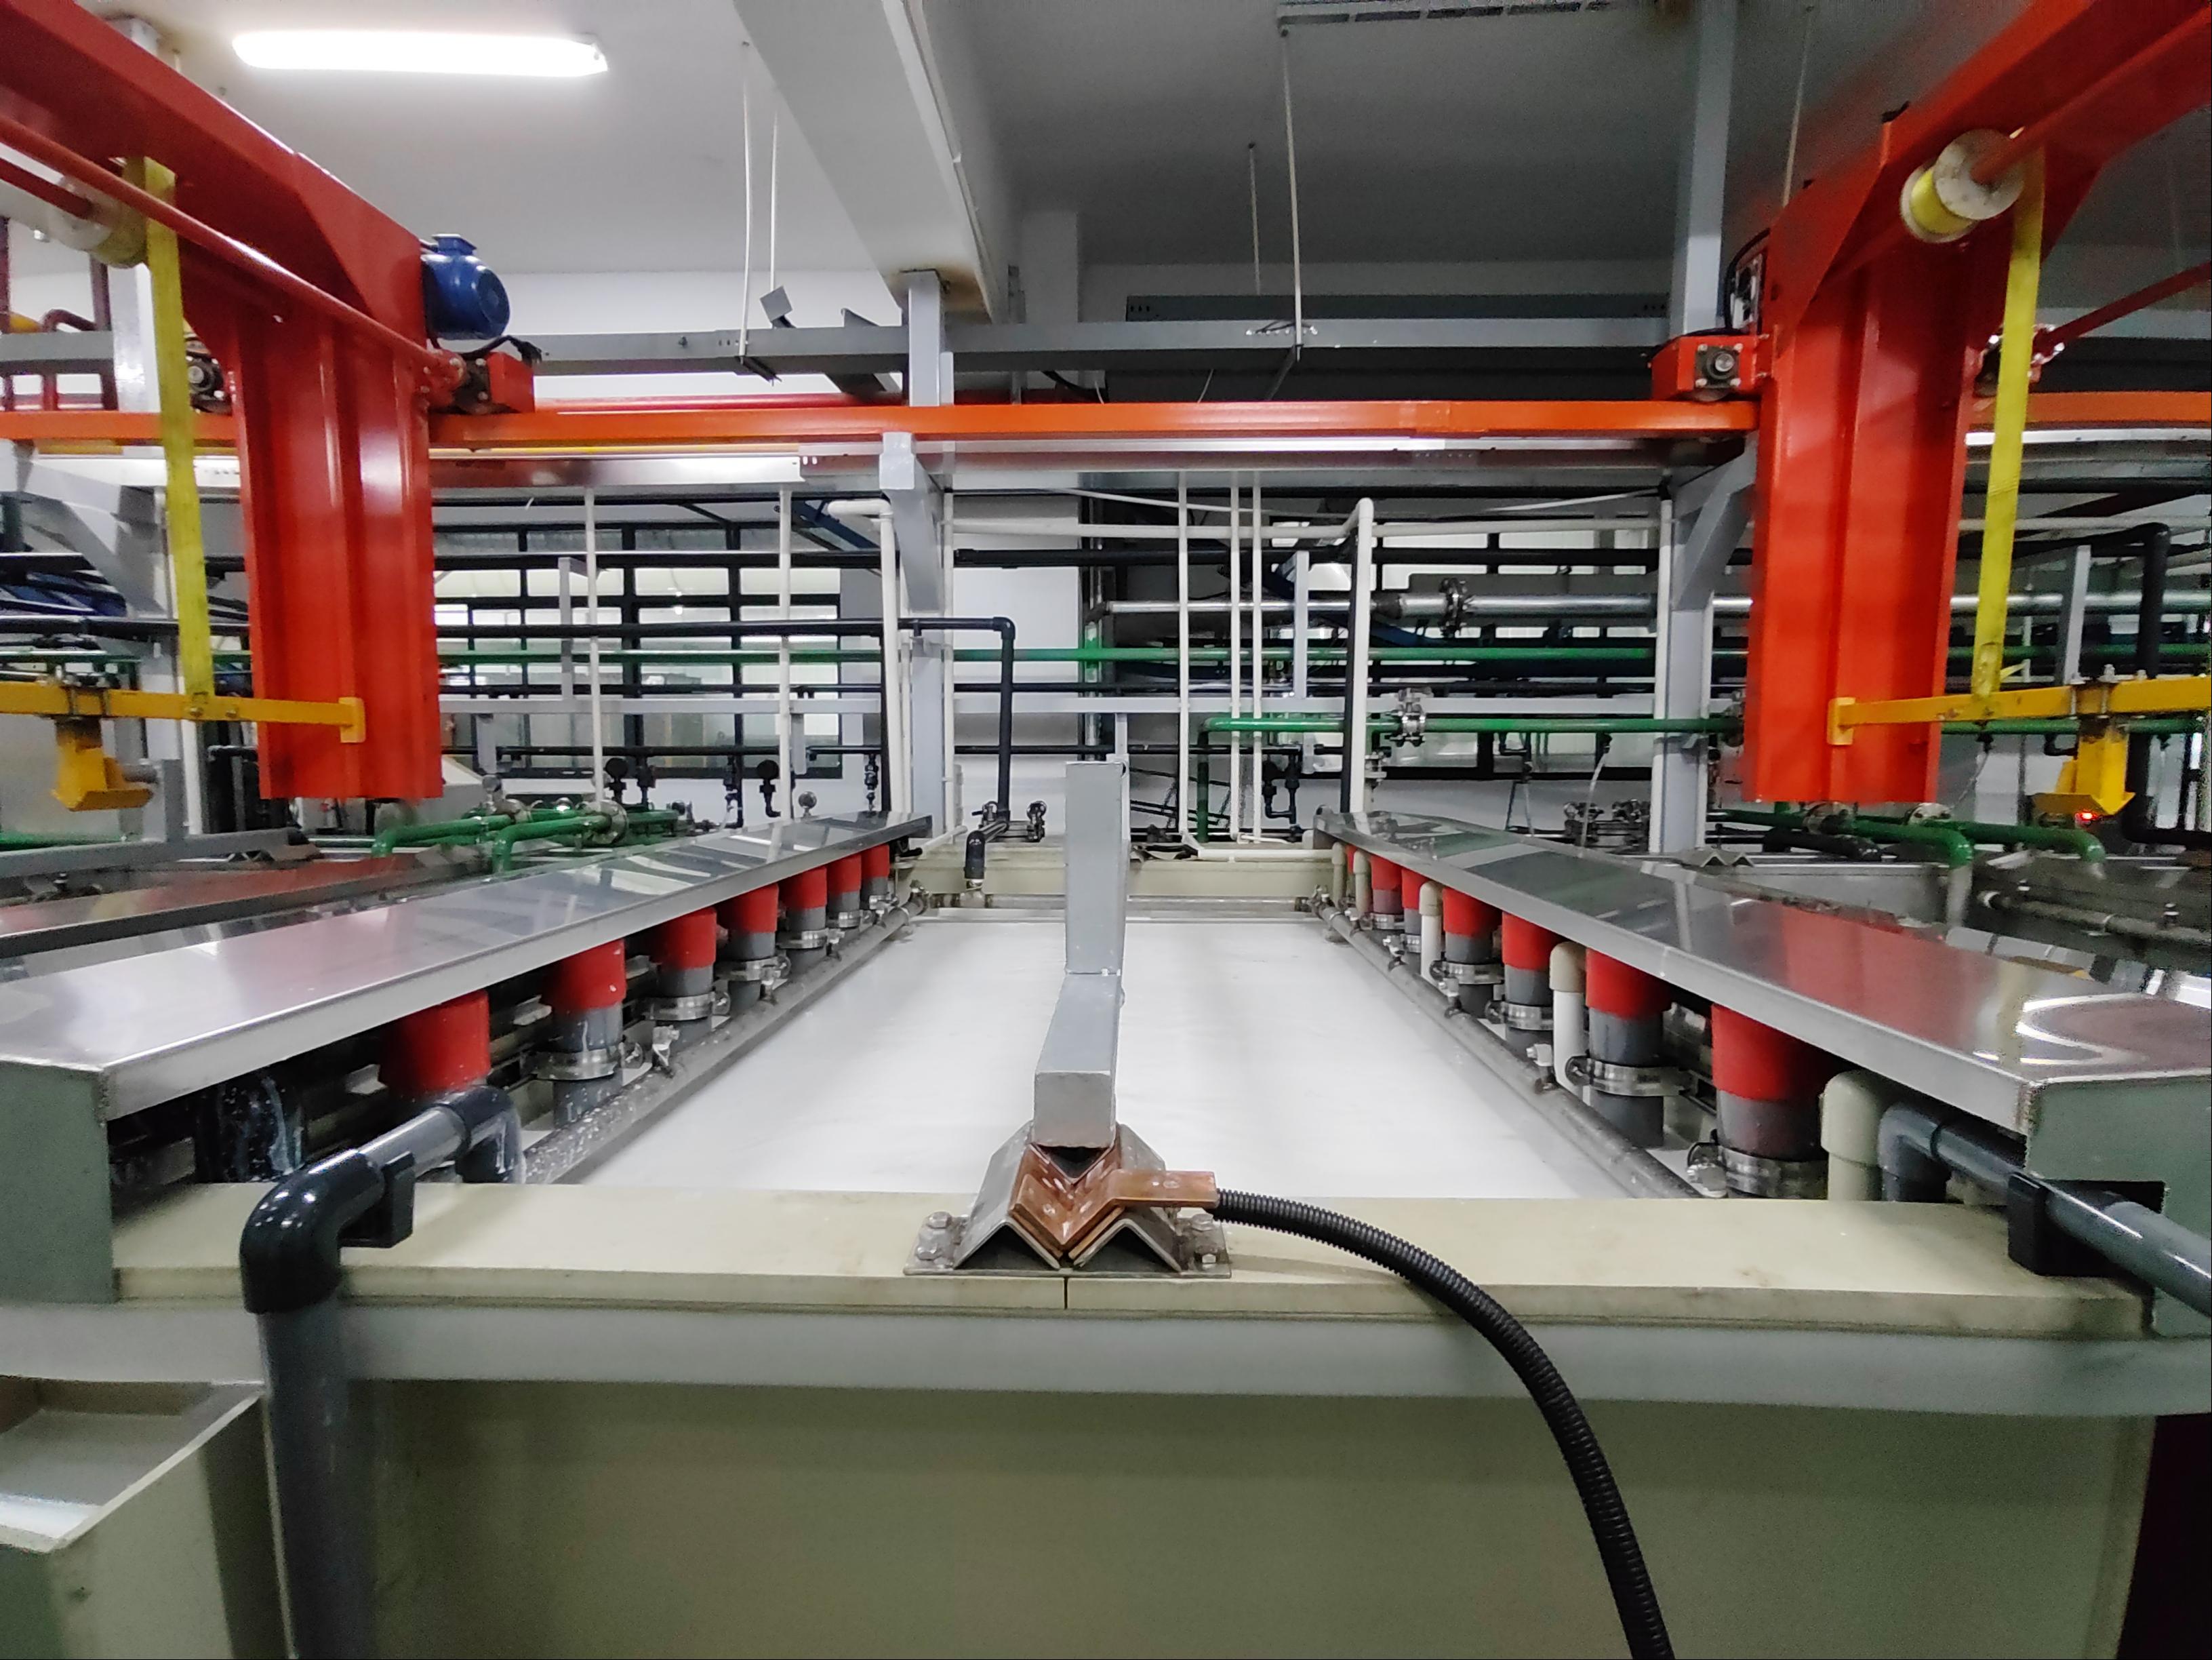
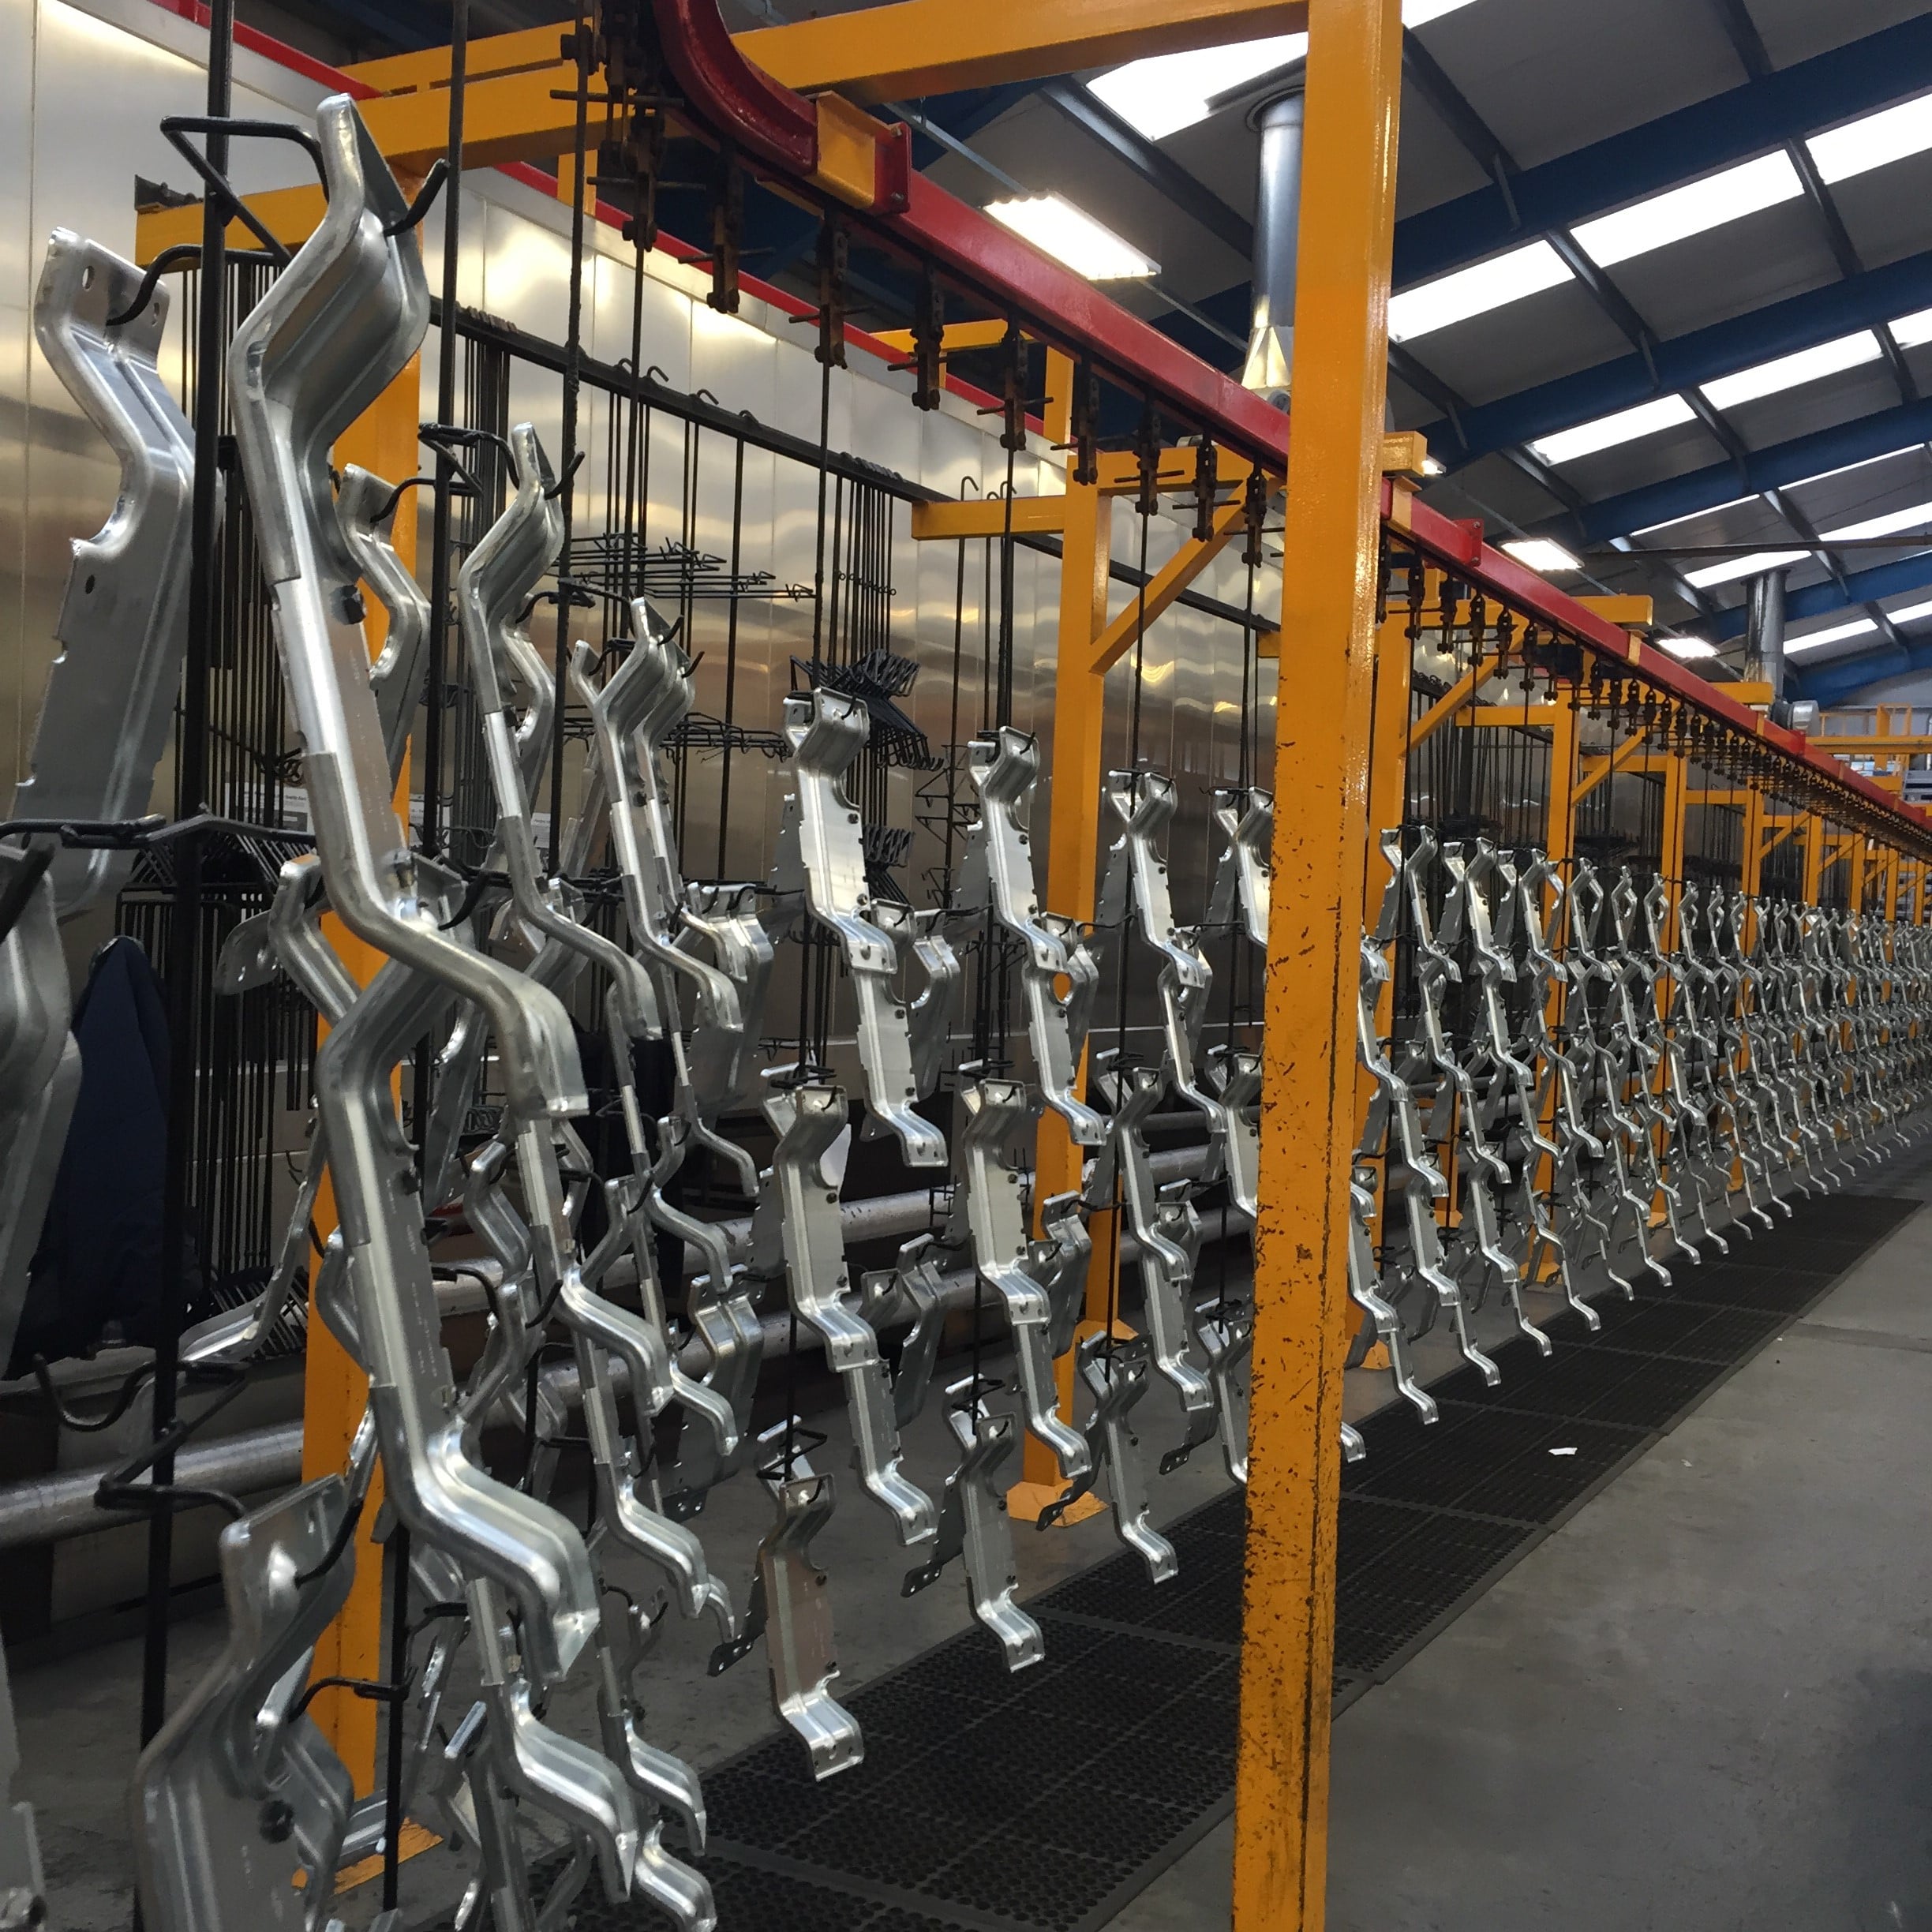
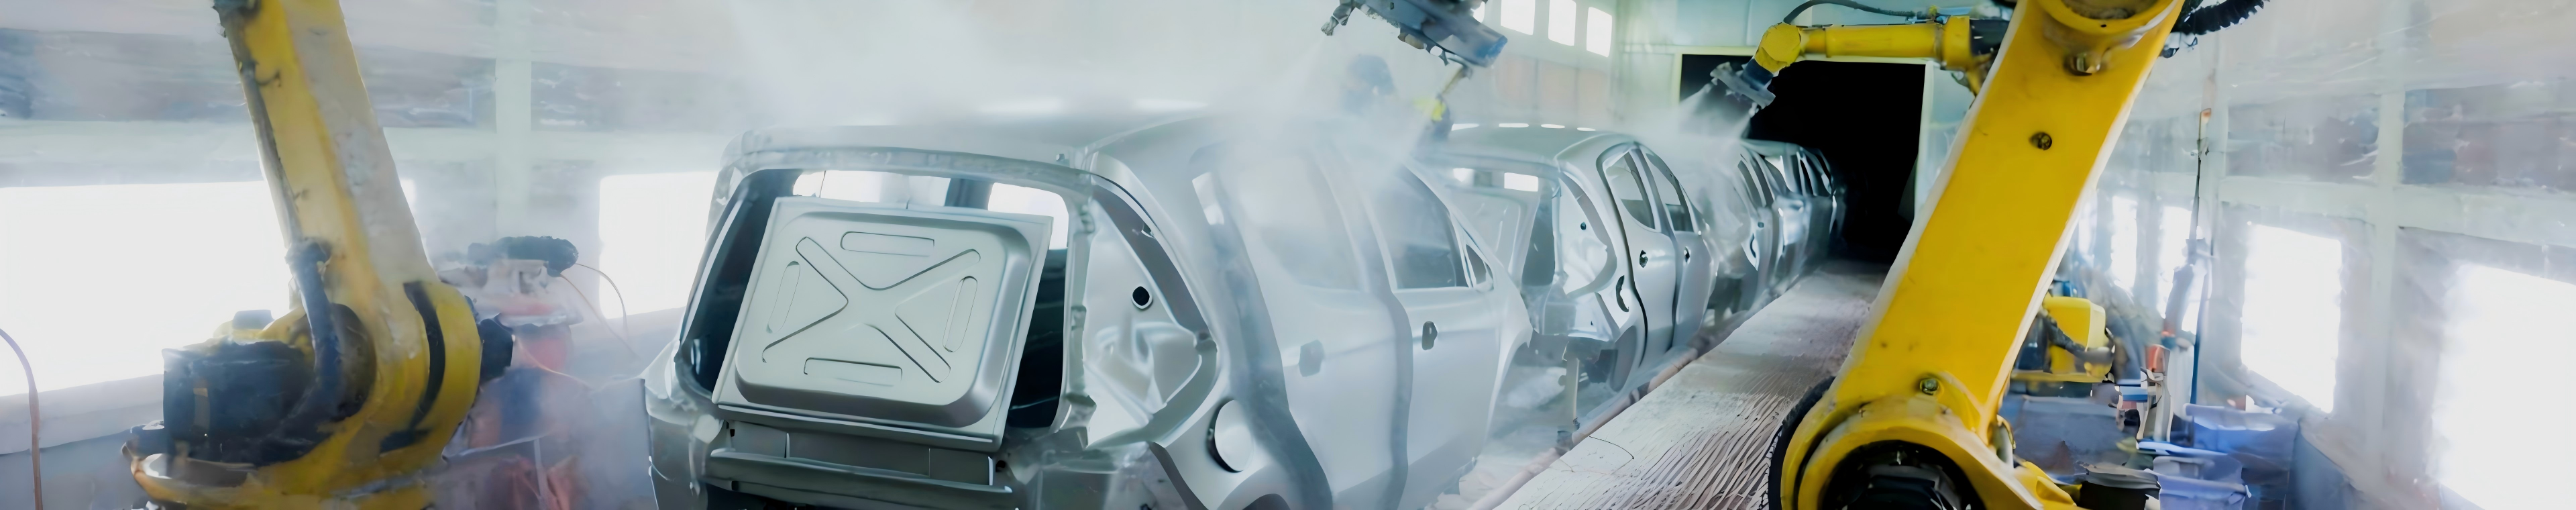
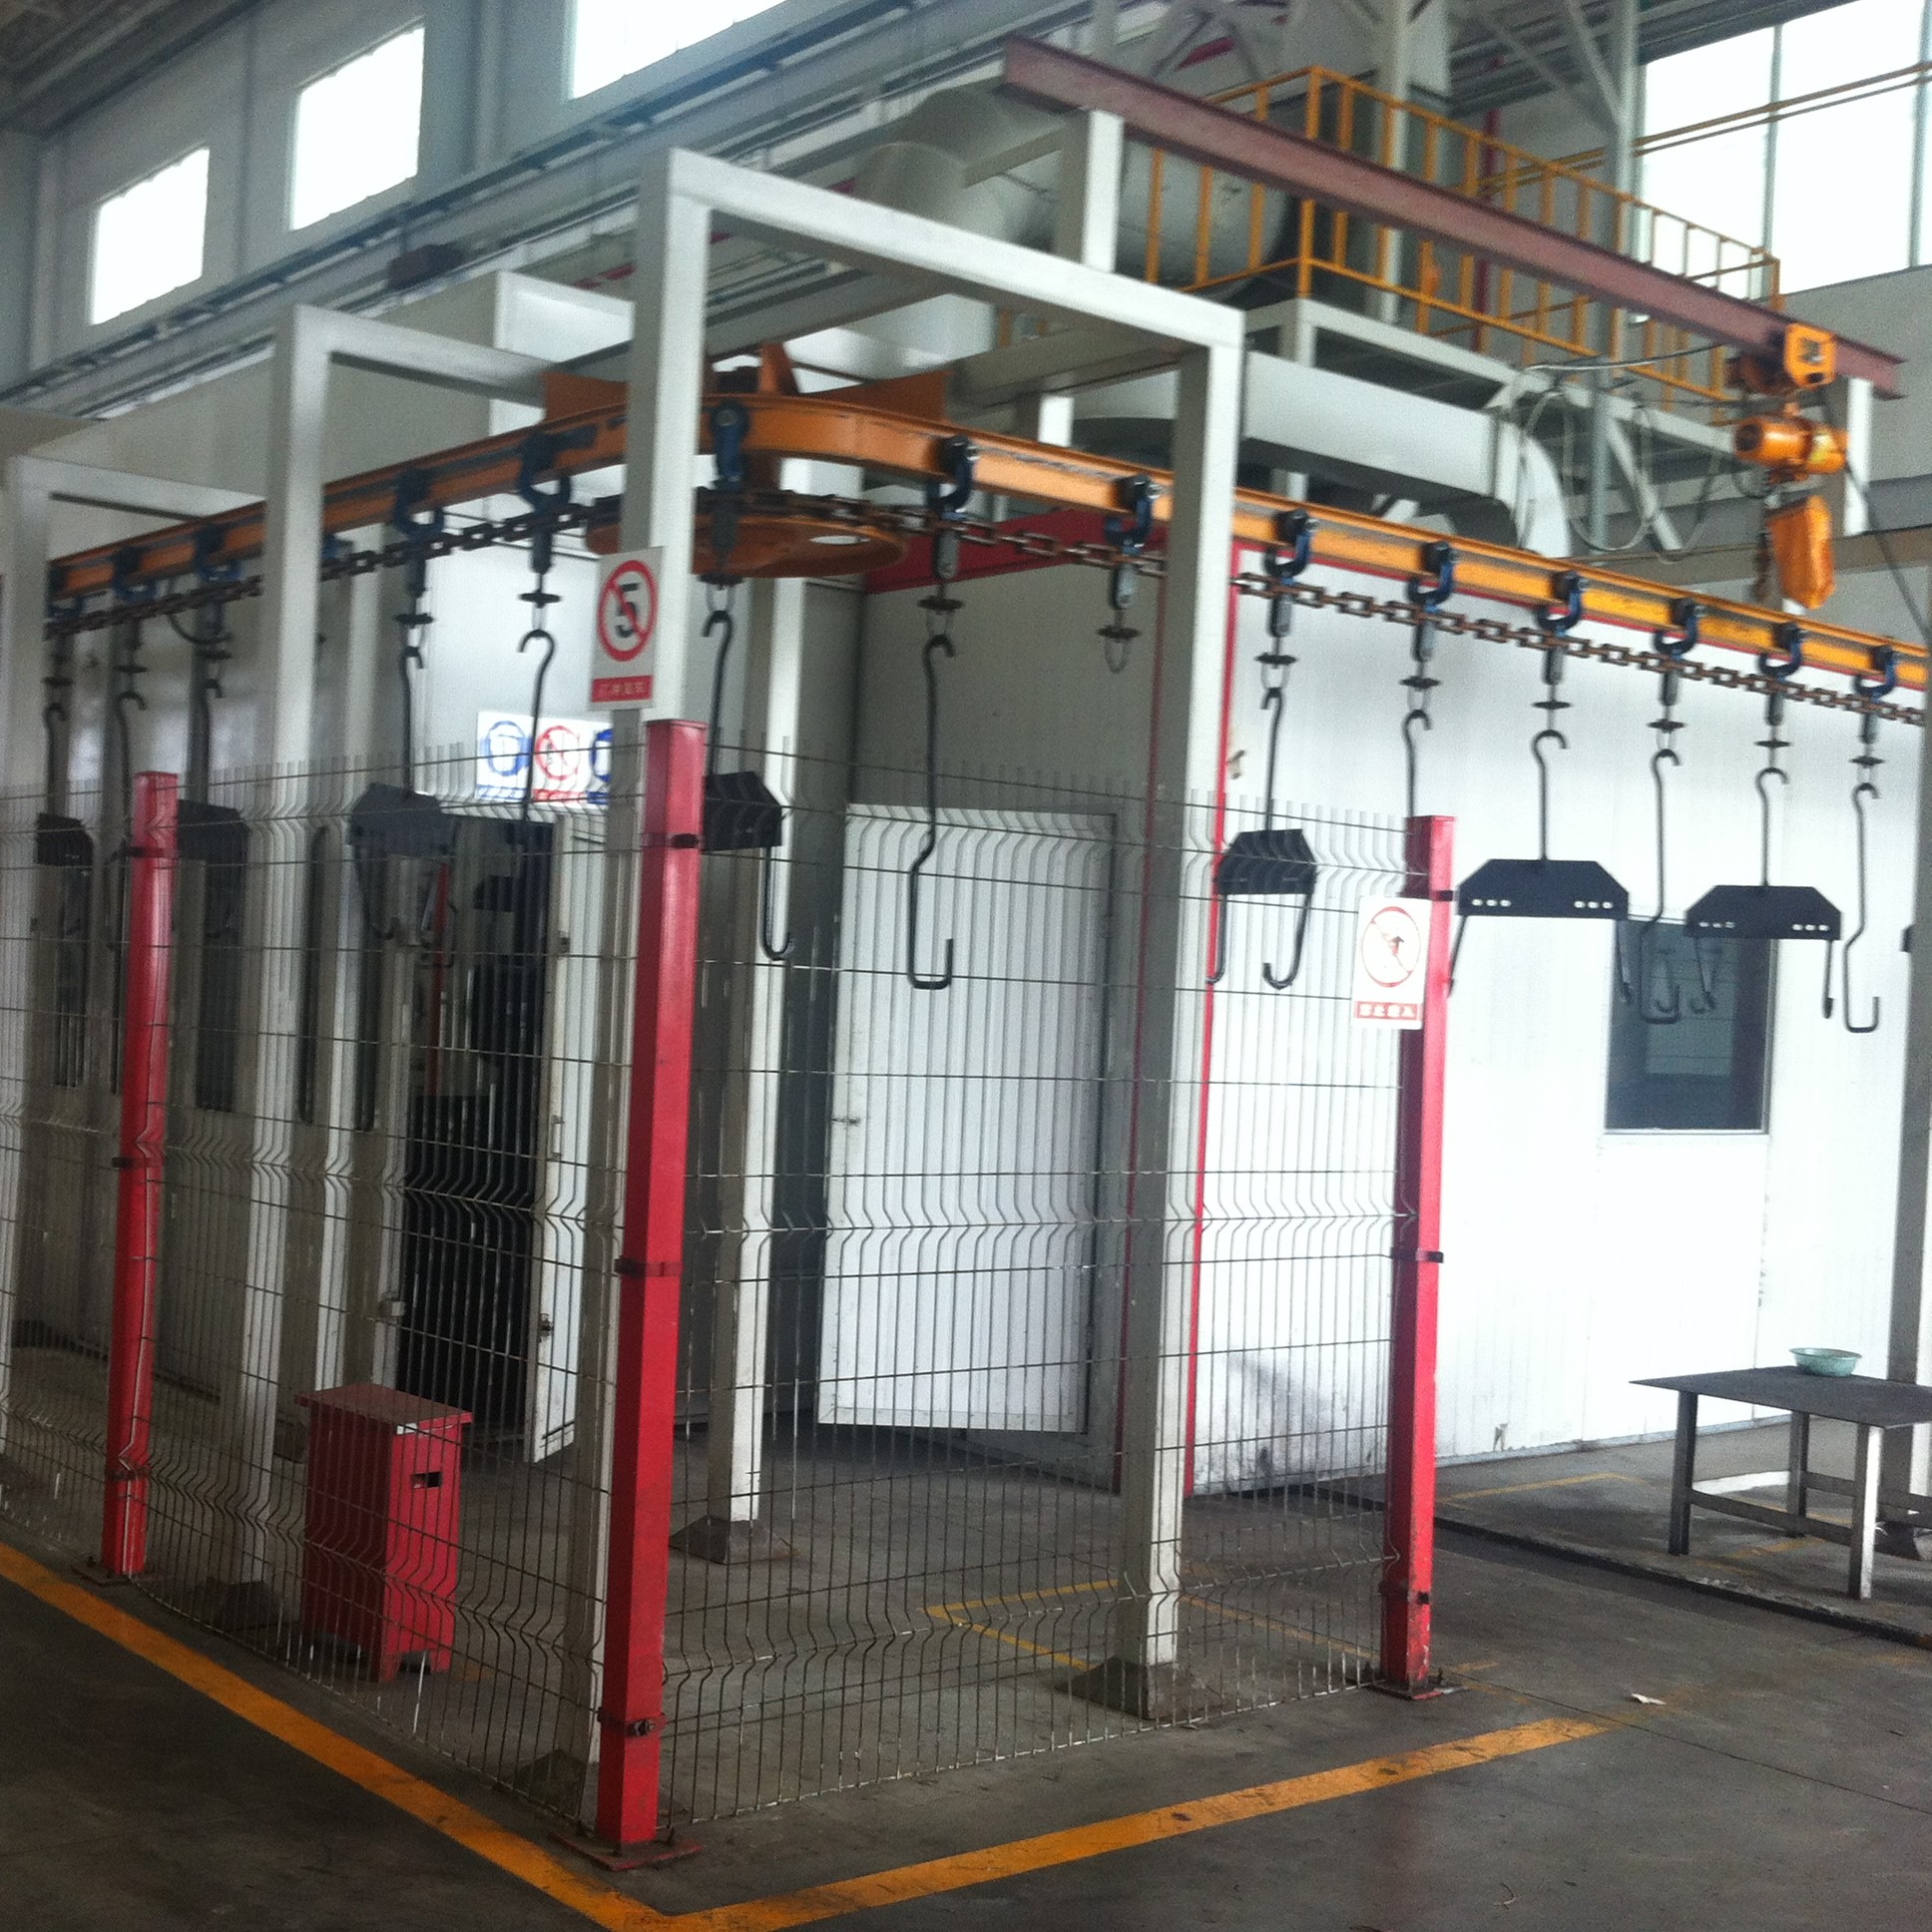
Ta linija za barvanje s pršilom je posebej zasnovana za nanos površin na kovinske dele in primerna za avtomatsko pršenje kovinskih izdelkov (kot so vijaki, nosilci, ohišja itd.). Linija ima modularno konstrukcijo, ki združuje predobdelavo, pršenje, utrjevanje in kontrolo kakovosti, s čimer omogoča učinkovito, okolju prijazno in stabilno neprekinjeno proizvodnjo ter izpolnjuje kakovostne zahteve industrijskega nivoja.
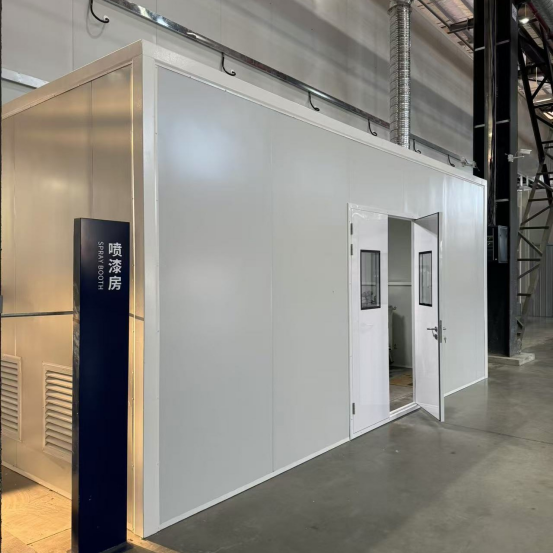 |
| Proizvodna linija za nanos barve na opremo z razpršilnimi napravami |
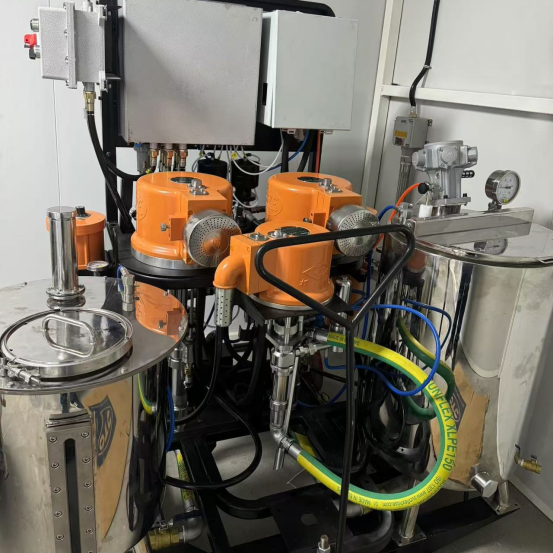 |
| Proizvodna linija za nanos barve na opremo z razpršilnimi napravami |
|
Ime naprave |
Tehnični parameter |
Funkcionalni opis |
|
Visjoča prenosna veriga |
Hitrost verige 0,5-5 m/min nastavljiva, nosilnost 10 kg/postaja |
Neprekinjeno prevažanje obdelovancev, podpira regulacijo hitrosti zagon-pavza |
|
Barvna kabina |
Načrtovanje z negativnim tlakom, učinkovitost filtracije ≥ 98 % (HEPA + aktivirani ogljik) |
Prašna in eksplozijska zaščita, centralna obravnava odpadnih plinov |
|
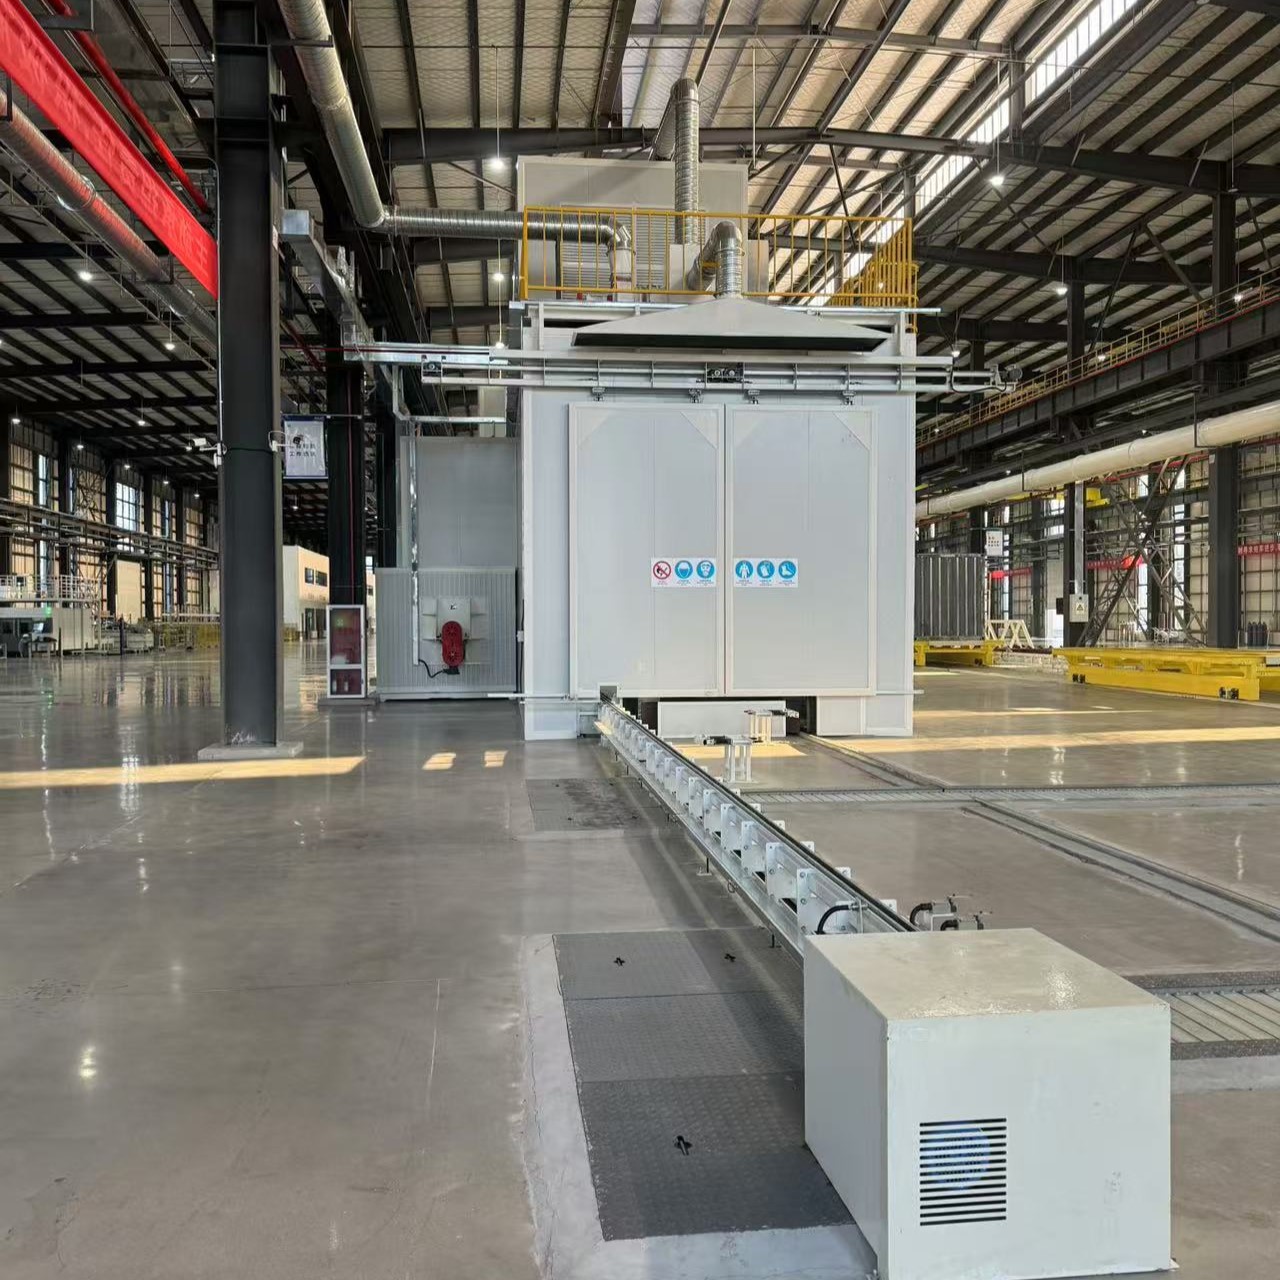
Peč |
Cirkulacija vročega zraka, natančnost krmiljenja temperature ±2 ℃, moč 50-100 kW |
Enakomerno segrevanje, da se izognemo mehurčkom ali pomanjkanju barve na prevleki |
|
Sistem za nadzor PLC |
Siemens / Mitsubishi PLC, zaslon z dotikom za človeško-vzpostavljen vmesnik |
Spremljanje temperature, hitrosti, tlaka in drugih parametrov v realnem času |
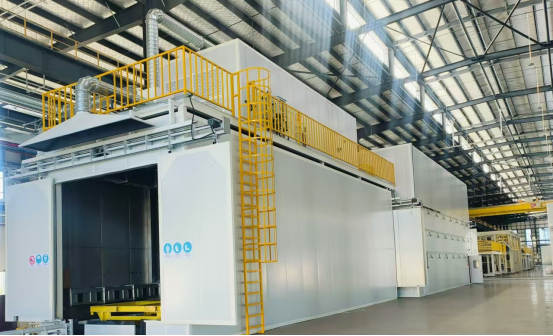 |
| Proizvodna linija za nanos barve na opremo z razpršilnimi napravami |
1. Površinska obdelava opreme mora biti temeljita: olje, oksidi, rja itd. na površini opreme je treba odstraniti, sicer bo to vplivalo na lepljivost in kakovost prevleke.
2. Podlaganje mora biti enakomerno: podlaga naj bo enakomerno nanašena brez izpustov ali prekrivanja, sicer bo to vplivalo na kakovost prevleke.
3. Srednja plast mora biti prosojna: srednja plast mora zagotavljati prosojnost, sicer bo to vplivalo na barvo in lesk opreme.
4. Zgornja plast mora biti popolnoma posušena: zgornja plast mora biti popolnoma posušena, sicer bo to vplivalo na kakovost in obstojnost prevleke.
5. Izberite pravo prevleko: različna oprema potrebuje različne prevleke, sicer bo to vplivalo na kakovost in učinek prevleke.
Vse pravice pridržane © 2025 Yangzhou OURS Machinery Co., Ltd. - PRAVILNIK O ZASEBNOSTI
 EN