
 EN
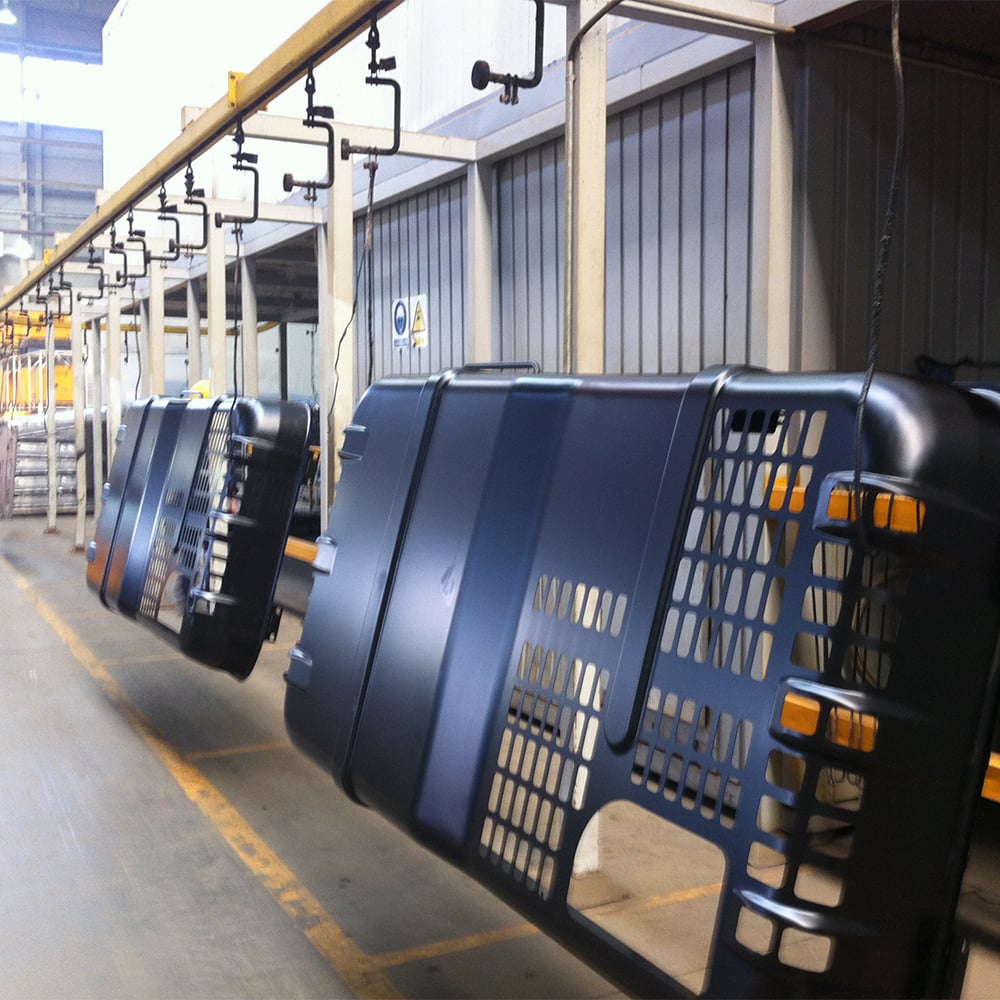
Планирование мощности линии электролитического окрашивания — один из наиболее важных вопросов, с которыми сталкиваются производители высокотехнологичной продукции при масштабировании операций по выпуску продукции. Линия линия электроосаждаемого покрытия должна быть спроектирована и оптимизирована таким образом, чтобы удовлетворять текущий спрос, одновременно сохраняя достаточную гибкость для адаптации к будущему росту. Основная задача заключается в нахождении оптимального баланса между инвестициями в оборудование, производственной пропускной способностью и эксплуатационной эффективностью, чтобы обеспечить выполнение графиков поставок без избыточных простоев или дорогостоящих узких мест.
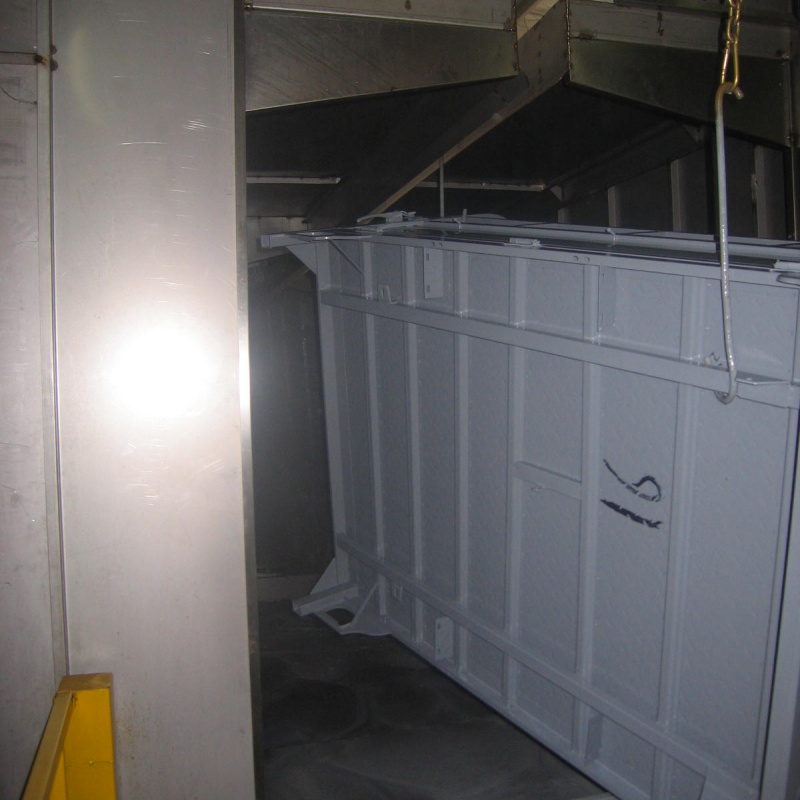
Планирование линии электролакирования требует понимания не только желаемого объема выпуска, но и технических параметров, определяющих производительность. Взаимосвязь между временем цикла, временем пребывания деталей в ванне, скоростью конвейера и геометрией изделий напрямую влияет на максимальную пропускную способность линии электролакирования. При отсутствии надлежащего анализа мощности производители зачастую инвестируют в оборудование недостаточной мощности, которое становится узким местом производства, или в избыточные системы, приводящие к неоправданным капитальным затратам и потере площади. В этом руководстве рассматриваются ключевые факторы, необходимые для эффективного планирования мощности линии электролакирования в условиях массового производства.
Оценка текущего и прогнозируемого спроса на продукцию
Расчет объемных требований к вашей линии электролакирования
Основой планирования мощности линии электролитического окрашивания является чёткое понимание текущих и будущих объёмов производства. Начните с анализа исторических данных о продажах, прогнозов заказчиков и рыночных тенденций, чтобы составить реалистичные прогнозы спроса. Линия электролитического окрашивания должна обрабатывать определённое количество деталей за смену или за день, и эта целевая цифра становится отправной точкой для всех последующих проектных решений. Многие производители недооценивают потенциал роста и уже через три–пять лет эксплуатации сталкиваются с недостаточной мощностью линии электролитического окрашивания.
При расчёте объёмов потребностей учитывайте сезонные колебания, изменения ассортимента продукции и сроки запланированного расширения. Линия электролитического окрашивания (e-coating), спроектированная для одного типа изделий, может потребовать значительной доработки, если ваша компания начнёт выпускать детали новых размеров или из других материалов. Резерв мощности в 15–25 % позволяет линии электролитического окрашивания справляться с непредвиденными всплесками спроса без постоянной работы на предельной мощности, что увеличивает срок службы оборудования и повышает стабильность качества покрытия. Такой резерв исключает необходимость дорогостоящей модернизации или экстренного наращивания мощности.
Анализ изменчивости спроса и планирование пиковых нагрузок
Производственные потребности редко бывают равномерными в течение года, поэтому планирование мощности линии электроосаждения сложнее, чем простой расчёт средних значений. Пиковые сезоны, всплески заказов от клиентов и требования к поставкам «точно в срок» влияют на то, как должна быть сконфигурирована линия электроосаждения. Планируйте мощность линии электроосаждения исходя из реалистичных пиковых нагрузок, а не средних объёмов: занижение пикового спроса создаёт риски срыва поставок и подрывает доверие клиентов. Напротив, если линия электроосаждения избыточна для пикового спроса, но большую часть года работает значительно ниже своей мощности, вы несёте ненужные постоянные издержки.
Взаимодействие с командами по планированию продаж и операций для разработки сценариев спроса помогает обеспечить соответствие инвестиций в линию электроосаждения стратегическим целям бизнеса. Планирование сценариев позволяет определить, следует ли линии электроосаждения делать акцент на гибкости пропускной способности или на максимальной стабильной выходной мощности. Некоторые производители выбирают модульные конструкции линий электроосаждения, допускающие параллельную обработку или многоступенчатое нанесение покрытия, чтобы адаптироваться к изменчивым профилям спроса без необходимости полной перестройки системы.
Технические параметры, определяющие производительность линии электроосаждения
Время цикла, время выдержки и динамика конвейера
Техническим «сердцем» планирования мощности линии электролакирования является понимание циклового времени и времени пребывания в ванне. Цикловое время линии электролакирования — это интервал между моментами входа последовательных деталей в систему, а время пребывания — это продолжительность нахождения каждой детали в ванне с лакокрасочным составом для достижения требуемой толщины и равномерности покрытия. Эти параметры взаимозависимы и напрямую определяют производительность линии электролакирования. Повышение скорости конвейера для увеличения выхода линии электролакирования не всегда возможно без ухудшения качества покрытия, поскольку деталям необходимо достаточное время погружения в электрофоретическую ванну.
Максимальная производительность линии электролакирования ограничена самым медленным этапом процесса. Если размеры вашей ванны электроосаждения рассчитаны на одну скорость конвейера, но стадии промывки или печи отверждения работают медленнее, то именно на этом этапе возникает узкое место для всей линии электролакирования. Эффективное планирование мощности требует анализа всех этапов — от предварительной обработки до окончательного отверждения — с целью выявления того, на каком этапе ограничивается пропускная способность вашей линии электролакирования. Многие производители обнаруживают, что инвестиции в увеличение объёма ванны электроосаждения или добавление параллельных стадий промывки повышают производственную мощность линии электролакирования более экономически эффективно, чем замена всей системы.
Геометрия детали, материал и требования к процессу
Различные геометрии деталей и типы материалов предъявляют разные требования к работе линии электроосаждения. Сложные, полые детали или детали с внутренними полостями требуют более длительного пребывания в ванне электроосаждения для обеспечения полного покрытия, что снижает теоретическую максимальную производительность линии электроосаждения. Толщина материала, сложность формы и требования к подготовке поверхности влияют на то, с какой скоростью каждая деталь может проходить через вашу линию электроосаждения без потери качества покрытия. Линия электроосаждения, оптимизированная для небольших простых штампованных деталей, не будет одинаково эффективно обрабатывать более крупные сварные сборки с внутренними полостями.
При планировании мощности линии электроосаждения для нескольких типов деталей необходимо учитывать, будет ли ваше производство работать на выделенных линиях или потребует частой смены номенклатуры. Гибкая линия электроосаждения, способная обрабатывать детали различной геометрии, как правило, обеспечивает более низкую среднюю производительность по сравнению с выделенной системой, однако позволяет быстрее реагировать на изменения спроса. Понимание этих компромиссов до вложения средств в линию электроосаждения предотвращает несоответствие между капитальными затратами и фактически достижимым объёмом выпуска.
Подбор оборудования и инвестиционная стратегия
Оптимальный подбор систем электроосаждения и вспомогательных систем
Определение подходящего размера ванны для линии электроосадочного покрытия (e-coating) — один из наиболее значимых решений, влияющих на производственную мощность. Объём ванны должен быть достаточным для поддержания стабильного химического состава ванны и качества покрытия в пределах заданного диапазона производительности. Недостаточный объём ванны повышает риск накопления загрязнений и ускоренного ухудшения химического состава ванны, тогда как избыточный объём увеличивает капитальные затраты и занимаемую площадь производственного помещения. Многие производители, планирующие модернизацию линии электроосадочного покрытия, консультируются с поставщиками химических составов для покрытий и производителями оборудования для определения оптимальных габаритов ванны на основе объёма деталей, требуемого времени пребывания в ванне и практик управления ванной.
Помимо основной ванны электроосаждения, линия нанесения эпоксидного покрытия требует промывочных секций соответствующего размера, печей отверждения и оборудования для перемещения деталей. Инвестиции в каждый компонент линии нанесения эпоксидного покрытия должны масштабироваться пропорционально вашей целевой производственной мощности. Если вы планируете удвоить объём выпуска на линии нанесения эпоксидного покрытия, необходимо пропорционально увеличить пропускную способность промывочных секций и производительность печей, чтобы избежать возникновения новых узких мест. Недостаточное инвестирование в вспомогательные системы зачастую вынуждает производителей эксплуатировать линию нанесения эпоксидного покрытия значительно ниже её теоретической мощности.
Соображения эффективности эксплуатации и технического обслуживания
Фактическая пропускная способность линии электроосаждения всегда ниже теоретического максимума из-за технического обслуживания, смены настроек и мероприятий по контролю качества. При проектировании линии электроосаждения ориентируйтесь на достижимый коэффициент загрузки в диапазоне 75–85 %, а не на 100 %-ное время работы. Этот резерв учитывает плановое техническое обслуживание, процедуры управления ваннами, осмотр деталей и непредвиденные простои. Линия электроосаждения с теоретической производительностью 100 деталей в час на практике обеспечивает реальную производительность 75–85 деталей в час, поэтому планирование мощностей должно отражать эту реальность.
Разработка линии электроосаждения с учётом модульности и удобства доступа сокращает время технического обслуживания и повышает надёжность. Лёгкая замена электродов, удобный доступ к циркуляционным насосам ванны и эффективные протоколы переналадки позволяют поддерживать более высокую фактическую пропускную способность линии электроосаждения. При оценке вариантов инвестиций в мощность учитывайте, как конструкция линии электроосаждения влияет на трудозатраты, потребность в обучении персонала и долгосрочные эксплуатационные расходы. Несколько более дорогая линия электроосаждения с превосходной надёжностью и ремонтопригодностью зачастую обеспечивает лучшую совокупную стоимость владения по сравнению с более дешёвой системой, требующей частого вмешательства.
ЧаВО
Как определить оптимальную мощность линии электроосаждения для нашего объёма производства?
Начните с анализа текущих объёмов производства и реалистичных прогнозов роста на ближайшие три–пять лет. Заложите резерв мощности в 15–25 %, чтобы учесть сезонные пики и непредвиденный спрос, не допуская при этом постоянной работы линии электроосаждения (e-coating) на предельной загрузке. Проконсультируйтесь с поставщиком химических составов для покрытий и производителем оборудования, чтобы определить необходимые технические параметры — например, объём ванны, время выдержки и скорость конвейера, — после чего выполните обратный расчёт требуемой производительности линии электроосаждения в деталях в час. Такой анализ гарантирует, что инвестиции в линию электроосаждения соответствуют реальным бизнес-потребностям, а не теоретическим максимумам.
Что произойдёт, если после ввода в эксплуатацию окажется, что мощность линии электроосаждения (e-coating) недостаточна?
Если спрос превышает фактическую мощность вашей линии электроосаждения, вы можете выбрать один из следующих вариантов: добавить параллельную производственную линию, модернизировать существующую линию электроосаждения за счёт увеличения объёма ванн или установки более быстрых конвейерных систем, либо ввести дополнительные смены и сократить время переналадки для повышения коэффициента использования. Модернизация линии электроосаждения зачастую экономически выгоднее, чем строительство второй полноценной линии, однако окончательное решение зависит от планировки производственного помещения и расположения узкого места. Учёт будущего расширения ещё на этапе проектирования линии электроосаждения — например, установка более мощной электрической подводки или резервирование площади на полу — снижает затраты и сложность последующего наращивания мощности.
Как сложность деталей влияет на пропускную способность линии электроосаждения и планирование её мощности?
Сложные детали с внутренними полостями или полыми секциями требуют более длительного пребывания в ванне электроосаждения для обеспечения полного покрытия, что напрямую снижает производительность линии электроосаждения. При проектировании линии электроосаждения учитывайте максимально необходимое время пребывания для любой из деталей, которые будут обрабатываться на этой системе. Если на вашем предприятии обрабатываются как простые, так и сложные детали, рассмотрите возможность выделения отдельных смен для линии электроосаждения или проектирования модульной системы, допускающей изменение скорости обработки. Такой подход предотвращает снижение теоретической мощности всей линии электроосаждения из-за небольшого числа труднообрабатываемых деталей.
Содержание
- Оценка текущего и прогнозируемого спроса на продукцию
- Технические параметры, определяющие производительность линии электроосаждения
- Подбор оборудования и инвестиционная стратегия
-
ЧаВО
- Как определить оптимальную мощность линии электроосаждения для нашего объёма производства?
- Что произойдёт, если после ввода в эксплуатацию окажется, что мощность линии электроосаждения (e-coating) недостаточна?
- Как сложность деталей влияет на пропускную способность линии электроосаждения и планирование её мощности?