
 EN
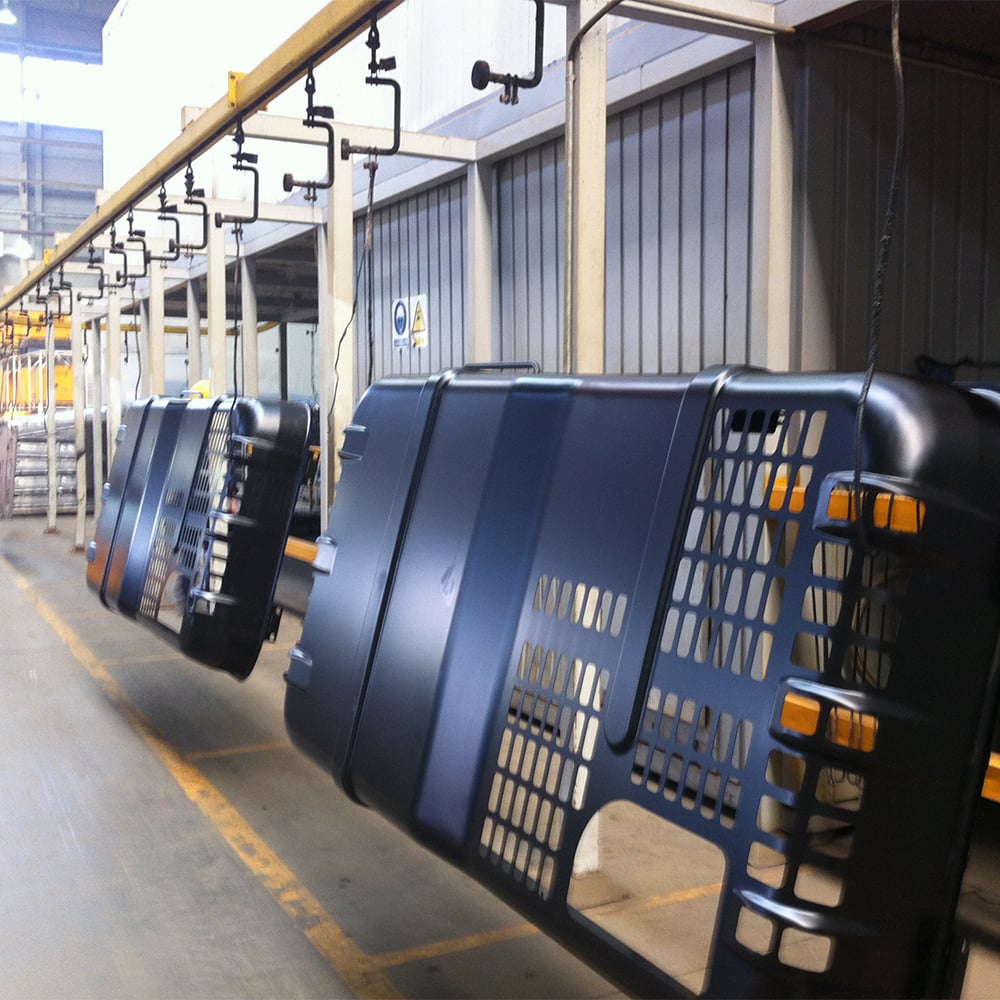
Planowanie mocy wydajności linii powłok elektroforetycznych to jedna z najważniejszych decyzji, przed jakimi stają producenci o wysokiej objętości produkcji przy rozszerzaniu operacji produkcyjnych. Linia linia e-pomalowania musi być zaprojektowana i zoptymalizowana tak, aby obsługiwać obecne zapotrzebowanie, zachowując przy tym wystarczającą elastyczność, by przystosować się do przyszłego wzrostu. Wyzwaniem jest określenie odpowiedniej równowagi między inwestycjami w wyposażenie, wydajnością produkcyjną oraz efektywnością operacyjną, aby zapewnić, że Twoja instalacja będzie w stanie spełniać harmonogramy dostaw bez nadmiernych okresów postoju ani kosztownych wąskich gardeł.
Planowanie linii lakierowania elektroforetycznego wymaga zrozumienia nie tylko pożądanego wolumenu produkcji, ale także parametrów technicznych wpływających na wydajność. Zależność między czasem cyklu, czasem przebywania w kąpieli, prędkością taśmy transportowej oraz geometrią elementów bezpośrednio wpływa na maksymalną przepustowość linii lakierowania elektroforetycznego. Bez odpowiedniej analizy zdolności produkcyjnych producenci często inwestują w zbyt małe urządzenia, które stają się ograniczeniem produkcji, lub w zbyt duże systemy, które marnują kapitał i powierzchnię fabryczną. Niniejszy przewodnik omawia kluczowe czynniki niezbędne do skutecznego planowania zdolności produkcyjnej linii lakierowania elektroforetycznego w środowiskach wysokowolumenowej produkcji.
Ocena obecnego i przewidywanego popytu produkcyjnego
Obliczanie wymagań w zakresie wolumenu dla linii lakierowania elektroforetycznego
Podstawą planowania mocy wydajności linii powłok elektroforetycznych jest jasne zrozumienie obecnych i przyszłych objętości produkcji. Rozpocznij od analizy danych historycznych sprzedaży, prognoz klientów oraz trendów rynkowych, aby ustalić realistyczne prognozy popytu. Linia powłok elektroforetycznych musi przetwarzać określoną liczbę elementów na zmianę lub na dobę, a ten cel staje się punktem odniesienia dla wszystkich kolejnych decyzji projektowych. Wielu producentów niedoszacowuje potencjału wzrostu i w ciągu trzech do pięciu lat od rozpoczęcia eksploatacji kończy z niewystarczającą wydajnością linii powłok elektroforetycznych.
Przy obliczaniu wymagań objętościowych należy uwzględnić wahania sezonowe, zmiany w asortymencie produktów oraz zaplanowane harmonogramy rozszerzenia działalności. Linia lakierowania elektroforetycznego zaprojektowana wyłącznie pod jeden typ produktu może wymagać znacznej przebudowy, jeśli firma wprowadzi nowe rozmiary części lub materiały. Zaprojektowanie zapasu mocy wynoszącego od 15 do 25 procent umożliwia linii lakierowania elektroforetycznego obsługę nagłych skoków popytu bez konieczności ciągłej pracy na maksymalnej mocy, co wydłuża żywotność sprzętu oraz poprawia spójność jakości powłoki. Ten zapas eliminuje potrzebę kosztownych modernizacji lub nagłego zwiększania mocy.
Zrozumienie zmienności popytu oraz planowanie obciążenia szczytowego
Popyt produkcyjny rzadko jest jednolity przez cały rok, co sprawia, że planowanie mocy wydajności linii elektromalowania jest bardziej złożone niż proste obliczenia średnich. Okresy szczytowe, nagłe wzrosty zamówień klientów oraz wymagania związane z dostawami typu just-in-time wpływają na sposób konfiguracji linii elektromalowania. Planuj moc wydajności linii elektromalowania w oparciu o realistyczne obciążenia szczytowe, a nie średnie wielkości produkcji – niedoszacowanie popytu szczytowego wiąże się z ryzykiem opóźnień w dostawach i osłabieniem relacji z klientami. Z drugiej strony, jeśli linia elektromalowania jest nadmiernie duża w stosunku do zapotrzebowania szczytowego, ale przez znaczną część roku działa znacznie poniżej swojej pełnej wydajności, ponosisz niepotrzebne koszty stałe.
Współpraca z zespołami planowania sprzedaży i operacji w celu tworzenia scenariuszy popytu pozwala zagwarantować, że inwestycja w linię malowania metodą elektroforetyczną jest zgodna z strategią biznesową. Planowanie scenariuszy pozwala określić, czy linia malowania metodą elektroforetyczną powinna skupić się na elastyczności przepustowości czy na maksymalnej wydajności w stanie ustalonym. Niektórzy producenci wybierają modułowe projekty linii malowania metodą elektroforetyczną, które umożliwiają przetwarzanie równoległe lub stopniowe malowanie, aby dostosować się do zmiennych profili popytu bez konieczności całkowitego przeprojektowania systemu.
Parametry techniczne decydujące o wydajności linii malowania metodą elektroforetyczną
Czas cyklu, czas przebywania i dynamika taśmy transportowej
Sercem technicznym planowania mocy linii lakierowania elektroforetycznego (e-coating) jest zrozumienie czasu cyklu oraz czasu przebywania w zbiorniku. Czas cyklu linii lakierowania elektroforetycznego to odstęp czasowy między momentem, w którym kolejne elementy wchodzą do systemu, natomiast czas przebywania określa, jak długo każdy element pozostaje w kąpieli lakierującej, aby osiągnąć pożądane grubości warstwy i pełny zasięg powłoki. Te parametry są wzajemnie zależne i bezpośrednio decydują o maksymalnej wydajności linii lakierowania elektroforetycznego. Zwiększenie prędkości taśmy transportowej w celu podniesienia wydajności linii lakierowania elektroforetycznego nie zawsze jest możliwe bez pogorszenia jakości powłoki, ponieważ elementy wymagają wystarczającego czasu zanurzenia w kąpieli elektroforetycznej.
Maksymalna wydajność linii powłok elektroforetycznych jest ograniczona przez najwolniejszą fazę procesu. Jeśli zbiornik elektrodepozycji jest zaprojektowany na określoną prędkość taśmy transportowej, ale etapy płukania lub piecze utwardzające działają wolniej, to właśnie te etapy stają się wąskim gardłem całej linii powłok elektroforetycznych. Skuteczne planowanie zdolności produkcyjnej wymaga analizy wszystkich etapów – od przygotowania powierzchni po końcowe utwardzanie – w celu zidentyfikowania miejsca, w którym wydajność linii powłok elektroforetycznych jest ograniczona. Wielu producentów odkrywa, że inwestycja w większy zbiornik elektrodepozycji lub dodanie równoległych etapów płukania zwiększa wydajność linii powłok elektroforetycznych w sposób bardziej opłacalny niż wymiana całego systemu.
Geometria części, materiał i wymagania procesowe
Różne geometrie części i typy materiałów stawiają różne wymagania wobec działania linii lakierowania elektroforetycznego. Złożone, puste lub posiadające wnęki wewnętrzne części wymagają dłuższego czasu przebywania w kąpieli elektroforetycznej, aby zapewnić pełny zasięg powłoki, co zmniejsza teoretyczną maksymalną wydajność linii lakierowania elektroforetycznego. Grubość materiału, złożoność kształtu oraz wymagania dotyczące przygotowania powierzchni wpływają na to, jak szybko każda część może przemieszczać się przez linię lakierowania elektroforetycznego bez utraty jakości powłoki. Linia lakierowania elektroforetycznego zoptymalizowana pod kątem małych, prostych części tłoczonych nie będzie działać równie skutecznie przy przetwarzaniu większych złożonych zespołów z wnękami wewnętrznymi.
Przy planowaniu mocy linii powłok elektroforetycznych dla wielu typów części należy rozważyć, czy zakład będzie obsługiwał dedykowane linie produkcyjne, czy też będzie wymagał częstych zmian konfiguracji. Elastyczna linia powłok elektroforetycznych obsługująca wiele kształtów części zazwyczaj osiąga niższą średnią wydajność niż system dedykowany, ale zapewnia większą elastyczność w odpowiedzi na zmiany popytu. Zrozumienie tych kompromisów przed inwestycją w linię powłok elektroforetycznych pozwala uniknąć niezgodności między nakładami kapitałowymi a rzeczywistą, możliwą do osiągnięcia wydajnością.
Dobór wielkości urządzeń i strategia inwestycyjna
Dobór optymalnych rozmiarów systemów elektrodepozycji i systemów wspomagających
Określenie odpowiednich rozmiarów kąpieli elektroforetycznej w linii lakierowania elektroforetycznego to jedna z najważniejszych decyzji dotyczących zdolności produkcyjnych. Objętość zbiornika musi być wystarczająca do utrzymania stabilnej chemii kąpieli oraz jakości powłoki w całym zakresie planowanej wydajności. Zbyt mała objętość zbiornika niesie ryzyko gromadzenia się zanieczyszczeń i szybszego pogorszenia się chemii kąpieli, podczas gdy zbyt duża objętość zwiększa koszty inwestycyjne oraz powierzchnię zajmowaną przez obiekt. Wiele producentów planujących modernizację linii lakierowania elektroforetycznego konsultuje się z dostawcami chemii lakierów oraz dostawcami sprzętu, aby określić optymalne wymiary zbiornika na podstawie objętości części, wymaganej czasu przebywania w kąpieli oraz praktyk zarządzania kąpielą.
Oprócz głównej kąpieli elektroforetycznej linia powłokowania metodą elektroforezy wymaga etapów płukania o odpowiednich rozmiarach, pieców utrwalających oraz sprzętu do obsługi detali. Inwestycja w poszczególne komponenty linii powłokowania metodą elektroforezy musi być proporcjonalna do zakładanego poziomu produkcji. Jeśli planujesz podwojenie wydajności linii powłokowania metodą elektroforezy, konieczne są proporcjonalne zwiększenia przepustowości etapów płukania oraz zdolności przetwarzania pieców, aby uniknąć powstania nowych wąskich gardeł. Niedoinwestycja w systemy wspierające często zmusza producentów do eksploatacji linii powłokowania metodą elektroforezy znacznie poniżej jej teoretycznej wydajności.
Uwagi dotyczące efektywności eksploatacji i konserwacji
Rzeczywista przepustowość linii powłok elektroforetycznych jest zawsze niższa niż teoretyczne maksimum ze względu na konieczność wykonywania konserwacji, zmiany ustawień oraz czynności związanych z kontrolą jakości. Przy projektowaniu mocy linii powłok elektroforetycznych należy zakładać osiągalny współczynnik wykorzystania wynoszący od 75 do 85 procent, a nie założyć 100-procentowego czasu pracy. Ten zapas uwzględnia zaplanowane konserwacje, procedury zarządzania kąpielą, inspekcję części oraz nieprzewidziane przestoje. Linia powłok elektroforetycznych o teoretycznej wydajności 100 części na godzinę rzeczywiście dostarcza w praktyce od 75 do 85 części na godzinę, dlatego planowanie mocy musi odzwierciedlać tę rzeczywistość.
Projektowanie linii lakierowania elektroforetycznego z myślą o modułowości i łatwości dostępu skraca czas konserwacji i poprawia niezawodność. Łatwo wymienialne elektrody, łatwo dostępne pompy obiegu kąpieli oraz wydajne procedury przełączania pozwalają utrzymać wyższą rzeczywistą wydajność linii lakierowania elektroforetycznego. Przy ocenie opcji inwestycyjnych związanych z pojemnością linii należy wziąć pod uwagę wpływ jej projektu na zapotrzebowanie na siłę roboczą, potrzeby szkoleniowe oraz długoterminowe koszty eksploatacji. Nieco droższa linia lakierowania elektroforetycznego o wyższej niezawodności i łatwiejszej konserwacji często zapewnia niższy całkowity koszt posiadania niż tańszy system wymagający częstych interwencji.
Często zadawane pytania
W jaki sposób określamy optymalną pojemność linii lakierowania elektroforetycznego dla naszego wolumenu produkcji?
Zacznij od analizy obecnych objętości produkcji oraz realistycznych prognoz wzrostu na najbliższe trzy do pięciu lat. Zaprojektuj zapas mocy wynoszący 15–25 procent, aby uwzględnić sezonowe szczyty i nieoczekiwane zapotrzebowanie, nie obciążając przy tym linii lakierowania elektroforetycznego (e-coating) stale w 100-procentowej wydajności. Skonsultuj się z dostawcą chemii do lakierowania oraz dostawcą sprzętu, aby określić wymagane parametry techniczne – np. pojemność zbiorników, czas przebywania materiału w kąpieli oraz prędkość taśmy transportowej – a następnie przeprowadź obliczenia wsteczne, by ustalić, ile części na godzinę musi przetwarzać Twoja linia lakierowania elektroforetycznego. Ta analiza zapewnia, że inwestycja w linię lakierowania elektroforetycznego odpowiada rzeczywistemu zapotrzebowaniu biznesowemu, a nie teoretycznym maksymom.
Co się stanie, jeśli po instalacji okazałoby się, że moc naszej linii lakierowania elektroforetycznego (e-coating) jest niewystarczająca?
Jeśli popyt przekracza rzeczywistą wydajność linii do elektroopony, możliwe są następujące działania: dodanie równoległej linii produkcyjnej, modernizacja istniejącej linii do elektroopony poprzez zainstalowanie większych zbiorników lub szybszych systemów transportu taśmowego albo wprowadzenie dłuższych zmian pracy oraz skrócenie czasów przełączania w celu zwiększenia wykorzystania mocy. Modernizacja linii do elektroopony jest często bardziej opłacalna niż budowa drugiej, pełnej linii, jednak zależy to od układu obiektu oraz lokalizacji wąskiego gardła. Planowanie przyszłej rozbudowy już na etapie projektowania początkowej linii do elektroopony — np. poprzez instalację mocniejszego zasilania elektrycznego lub rezerwowanie powierzchni podłogi — zmniejsza koszty i złożoność późniejszych zwiększeń mocy.
W jaki sposób złożoność części wpływa na przepustowość linii do elektroopony oraz planowanie jej mocy?
Złożone części z wnękami wewnętrznymi lub pustymi przekrojami wymagają dłuższego czasu przebywania w kąpieli elektroforetycznej, aby zapewnić pełny zasięg powłoki, co bezpośrednio zmniejsza wydajność linii e-malowania. Przy projektowaniu linii e-malowania należy uwzględnić najdłuższy czas przebywania wymagany przez dowolny typ części, który będzie przetwarzany w tym systemie. Jeśli Twoja instalacja przetwarza zarówno części proste, jak i złożone, rozważ uruchomienie oddzielnych zmian linii e-malowania lub zaprojektowanie systemu modułowego umożliwiającego zmienne prędkości przetwarzania. Takie podejście zapobiega sytuacji, w której kilka trudnych do pomalowania części obniża teoretyczną wydajność całej linii e-malowania.
Spis treści
- Ocena obecnego i przewidywanego popytu produkcyjnego
- Parametry techniczne decydujące o wydajności linii malowania metodą elektroforetyczną
- Dobór wielkości urządzeń i strategia inwestycyjna
-
Często zadawane pytania
- W jaki sposób określamy optymalną pojemność linii lakierowania elektroforetycznego dla naszego wolumenu produkcji?
- Co się stanie, jeśli po instalacji okazałoby się, że moc naszej linii lakierowania elektroforetycznego (e-coating) jest niewystarczająca?
- W jaki sposób złożoność części wpływa na przepustowość linii do elektroopony oraz planowanie jej mocy?