
 EN
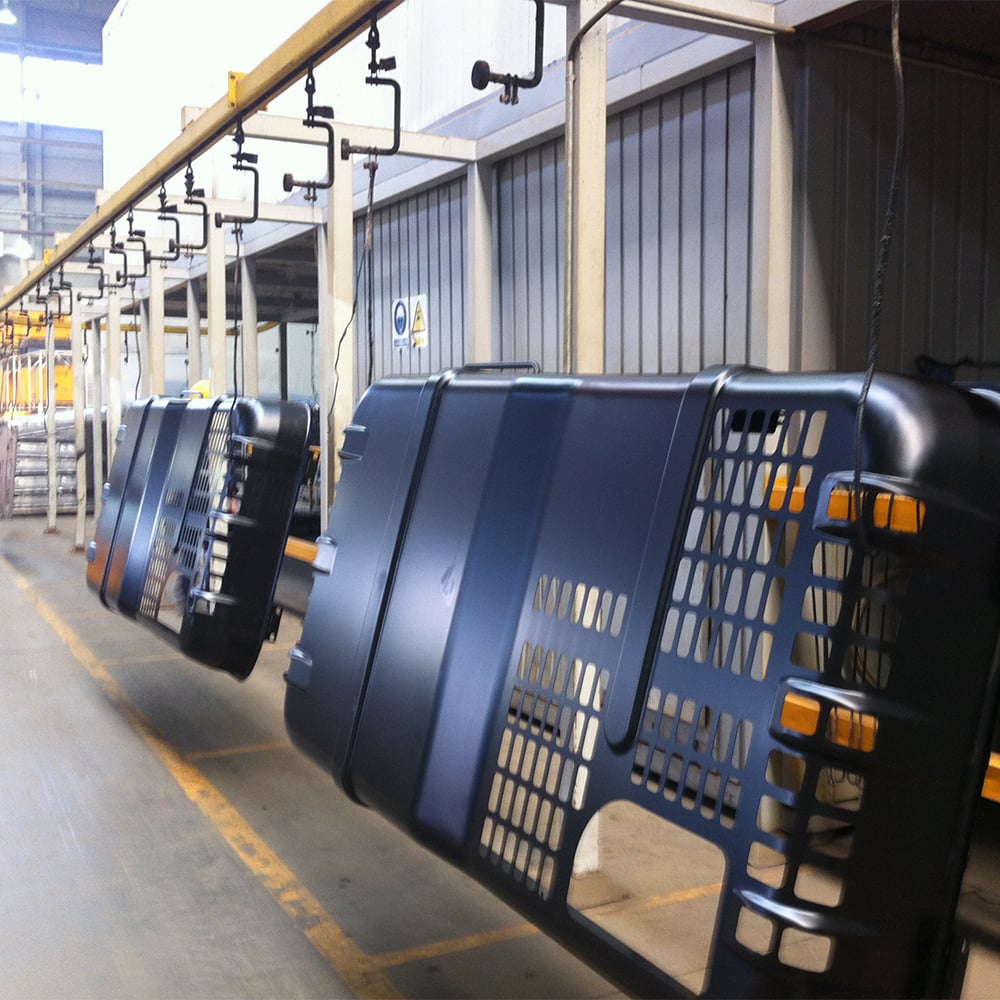
Načrtovanje zmogljivosti e-premazne linije je ena najpomembnejših odločitev, s katerimi se proizvajalci v velikih količinah soočajo ob razširjanju proizvodnih operacij. Linija linije za e-prevleko se mora zasnovati in optimizirati tako, da bo ustrezno obravnavala trenutne zahteve, hkrati pa ostane dovolj fleksibilna za prihodnji rast. Ključna izziva sta določitev pravilnega ravnotežja med naložbami v opremo, proizvodno zmogljivostjo in operativno učinkovitostjo ter zagotavljanje, da vaša naprava lahko izpolni rokove dobave brez prekomerne nezadostne izkoriščenosti ali dragih ožjih grl.
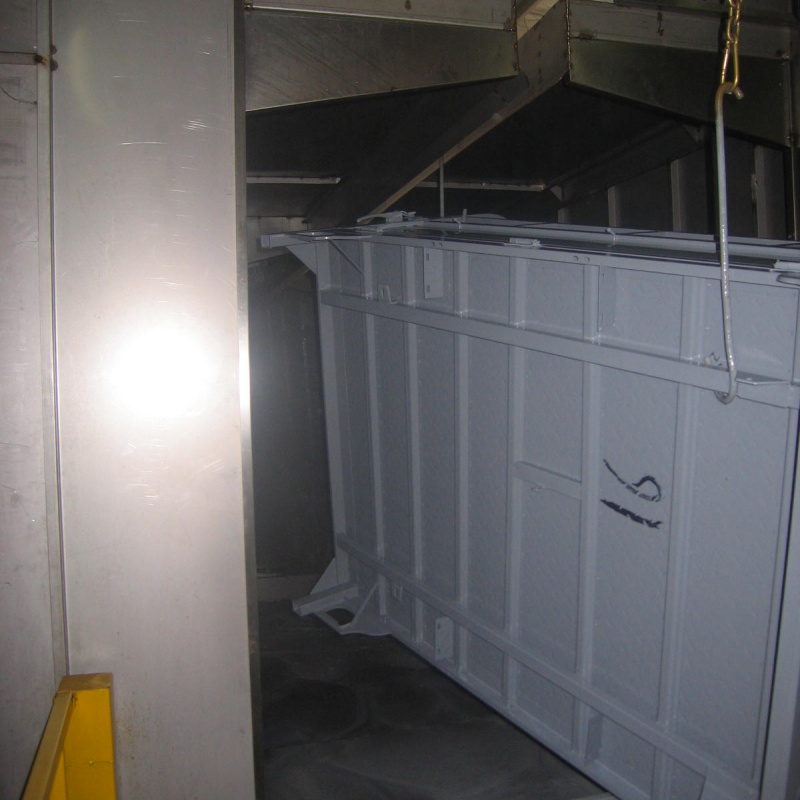
Načrtovanje črto za elektrokoacijo zahteva razumevanje ne le želene izhodne količine, temveč tudi tehničnih parametrov, ki določajo produktivnost. Razmerje med časom cikla, časom bivanja v kopeli, hitrostjo transportnega traku in geometrijo delov neposredno vpliva na najvišjo zmogljivost črte za elektrokoacijo. Brez ustrezne analize zmogljivosti proizvajalci pogosto naložijo v premajhno opremo, ki postane omejitev proizvodnje, ali v preveliko opremo, ki zapravlja kapital in površino tal. Ta priročnik raziskuje ključne dejavnike za učinkovito načrtovanje zmogljivosti črte za elektrokoacijo v okoljih visokozmogljive proizvodnje.
Ocenjevanje trenutne in napovedane proizvodne potrebe
Izračun zahtevane količine za vašo črto za elektrokoacijo
Temelj načrtovanja zmogljivosti črtovega sistema za elektrodepozicijsko prevleko je jasno razumevanje trenutnih in prihodnjih proizvodnih količin. Začnite z analizo zgodovinskih podatkov o prodaji, napovedi strank in tržnih trendov, da določite realistične napovedi povpraševanja. Črtovega sistema za elektrodepozicijsko prevleko mora obdelati določeno število delov na izmeno ali na dan, kar postane referenčna točka za vse nadaljnje odločitve o načrtovanju. Številni proizvajalci podcenjujejo potencialni rast in že tri do pet let po zagonu obratovanja ostanejo z nezadostno zmogljivostjo črtovega sistema za elektrodepozicijsko prevleko.
Pri izračunu zahtevkov po prostornini upoštevajte sezonske razlike, spremembe sestave izdelkov in načrtovane roke razširitve. Linija za elektroopraševanje, zasnovana za en sam tip izdelka, bi lahko zahtevala znatno predelavo, če vaša podjetja uvede nove velikosti delov ali materiale. Vključitev rezervne zmogljivosti v višini 15 do 25 odstotkov omogoča liniji za elektroopraševanje, da obravnava nenadne skoke povpraševanja brez neprekinjene obratovanja na najvišji možni zmogljivosti, kar podaljša življenjsko dobo opreme in izboljša doslednost kakovosti prevleke. Ta rezerva preprečuje potrebo po dragih predelavah ali nujnih dodatkih zmogljivosti.
Razumevanje spremenljivosti povpraševanja in načrtovanje vrhunskih obremenitev
Proizvodna povprašnja redko teče enakomerno skozi celo leto, kar naredi načrtovanje zmogljivosti e-premazne linije zapletenejše kot preprosto izračunavanje povprečij. Vrhnji obdobja, nenadne naraščaje naročil strank in zahteve po dobavi točno na čas vse vplivajo na to, kako mora biti e-premazna linija konfigurirana. Zmogljivost e-premazne linije načrtujte glede na realne vrhove obremenitve, ne pa na povprečne količine, saj podcenjevanje vrhov povprašnje ustvarja tveganje zamud pri dobavi in oslabi odnose s strankami. Nasprotno pa, če je vaša e-premazna linija prevelika za vrhovno povprašnjo, vendar večino leta deluje znatno pod svojo zmogljivostjo, nosite nepotrebne stalne stroške.
Sodelovanje s prodajnimi in operativnimi načrtovnimi ekipami pri ustvarjanju scenarijev povpraševanja pomaga zagotoviti, da bo vaša naložba v linijo za elektrooprašno prevleko usklajena z poslovno strategijo. Načrtovanje scenarijev določi, ali naj se vaša linija za elektrooprašno prevleko osredotoči na prožnost zmogljivosti ali na najvišjo stalno izhodno moč. Nekateri proizvajalci izbirajo modularne oblike linij za elektrooprašno prevleko, ki omogočajo vzporedno obdelavo ali stopničasto prevleko, da prilagodijo spremenljive profile povpraševanja brez potrebe po popolni prenovi sistema.
Tehnični parametri, ki določajo izhodno moč linije za E-oprašno prevleko
Čas cikla, čas bivanja in dinamika transportnega traku
Tehnično jedro načrtovanja zmogljivosti črtove elektronske prevleke leži v razumevanju ciklusnega časa in časa bivanja v kopeli. Ciklusni čas črtove elektronske prevleke je časovni interval med vstopom zaporednih delov v sistem, čas bivanja pa je čas, ki ga vsak del preživi v prevlekarski kopeli, da doseže željeno debelino in pokritost prevleke. Ti parametra sta medsebojno povezana in neposredno določata, kolikšen pretok lahko črta elektronske prevleke zagotovi. Povečanje hitrosti transportnega traku za izboljšanje izhodne zmogljivosti črte elektronske prevleke ni vedno mogoče brez poslabšanja kakovosti prevleke, saj deli potrebujejo zadosten čas potopitve v elektroforetično kopel.
Najvišja izhodna zmogljivost črtove za elektrokoacijo je omejena z najpočasnejšo stopnjo procesa. Če je vaša elektrodepozicijska kopel dimenzionirana za eno hitrost transportne trakove, vendar so stopnje izpiranja ali peči za utrjevanje počasnejše, postane črta za elektrokoacijo ovira na tej stopnji. Učinkovito načrtovanje zmogljivosti zahteva analizo vseh stopanj – od predobdelave do končnega utrjevanja – da se ugotovi, kje je omejena zmogljivost vaše črte za elektrokoacijo. Številni proizvajalci ugotovijo, da je naložba v večjo elektrodepozicijsko kopel ali dodajanje vzporednih izpiralnih stopanj ceneje rešitev za povečanje zmogljivosti črte za elektrokoacijo kot zamenjava celotnega sistema.
Geometrija delov, material in zahteve procesa
Različne geometrije delov in vrste materialov postavljajo različne zahteve na obratovanje linije za elektroforetsko lakiranje. Zahtevni, votli ali notranji deli z votlinami zahtevajo daljši čas bivanja v elektroforetski kopeli, da se zagotovi popolna prekritost z laki, kar zmanjšuje teoretično najvišjo zmogljivost linije za elektroforetsko lakiranje. Debelina materiala, zapletenost oblike in zahteve glede priprave površine vplivajo na to, kako hitro lahko vsak del potuje skozi vašo linijo za elektroforetsko lakiranje, ne da bi pri tem izgubili kakovost prekritja. Linija za elektroforetsko lakiranje, ki je optimizirana za majhne, preproste izdelane dele, ne bo enako učinkovito obdelovala večjih sestavljenih sklopov z notranjimi votlinami.
Pri načrtovanju zmogljivosti črtovega sistema za elektrokoacijo za več vrst delov je treba razmisliti, ali bo vaša obratna enota delovala z ločenimi proizvodnimi črtami ali bo potrebovala pogoste spremembe. Fleksibilen črtov sistem za elektrokoacijo, ki omogoča obdelavo več geometrij delov, običajno deluje z nižjo povprečno zmogljivostjo kot specializiran sistem, vendar zagotavlja večjo odzivnost na spremembe povpraševanja. Razumevanje teh kompromisov pred investicijo v črtov sistem za elektrokoacijo prepreči neskladje med kapitalskimi stroški in dejansko dosegljivo izhodno zmogljivostjo.
Določanje velikosti opreme in investicijska strategija
Pravilno določanje velikosti sistema za elektrodepozicijo in podpornih sistemov
Določitev ustrezne velikosti za elektrokoatsko linijo in elektroforetično kopel je ena najpomembnejših odločitev glede zmogljivosti. Prostornina kopeli mora biti dovolj velika, da se ohrani stabilna kemija kopeli in kakovost prevleke v celotnem želenem obsegu proizvodnje. Premajhna kopel povzroča tveganje, da se onesnaževalci nabirajo in da se kemija kopeli hitreje poslabša, prevelika pa poveča kapitalske stroške in površino obrata. Številni proizvajalci, ki načrtujejo nadgradnjo elektrokoatske linije, se za določitev optimalnih dimenzij kopeli posvetujejo s ponudniki kemije za prevleke in dobavitelji opreme, pri čemer upoštevajo prostornino delovnih kosov, zahtevano časovno obdobje zadrževanja v kopeli ter prakse upravljanja kopeli.
Poleg glavne elektroforetske kopeli za e-premazovanje potrebuje tudi pranje, peči za utrjevanje in oprema za rokovanje z deli. Naložba v vsak posamezen del linije za e-premazovanje se mora sorazmerno povečati glede na ciljno proizvodno količino. Če nameravate dvojno povečati izhod linije za e-premazovanje, je treba sorazmerno povečati zmogljivost sistemov za pranje in zmogljivost peči, da se preprečijo nove omejitve. Nedostatna naložba v podporne sisteme pogosto prisili proizvajalce, da linijo za e-premazovanje obratujejo znatno pod njeno teoretično zmogljivostjo.
Razmiski o operativni in vzdrževalni učinkovitosti
Dejanska zmogljivost e-premazne linije je vedno nižja od teoretične najvišje zaradi vzdrževanja, prehodov med različnimi izdelki in dejavnosti nadzora kakovosti. Pri načrtovanju zmogljivosti e-premazne linije upoštevajte dosegljivo stopnjo izkoriščenosti 75 do 85 odstotkov namesto da predvidevate 100-odstotno obratovanje. Ta rezervna zmogljivost pokriva načrtovano vzdrževanje, postopke upravljanja premazne kopeli, pregled delov in nenadne prekinitve obratovanja. E-premazna linija z navedeno teoretično izhodno zmogljivostjo 100 delov na uro dejansko v praksi izda 75 do 85 delov na uro, zato mora načrtovanje zmogljivosti temu dejstvu ustrezati.
Oblikovanje vaše e-lakirne linije z modularnostjo in dostopnostjo na umu zmanjša čas za vzdrževanje in izboljša zanesljivost. Elektrode, ki jih je enostavno zamenjati, črpalka za cirkulacijo kopeli, dobro dostopna, ter učinkoviti protokoli za prehod med različnimi deli omogočajo, da vaša e-lakirna linija ohrani višjo dejansko zmogljivost. Pri ocenjevanju možnosti naložbe v zmogljivost upoštevajte, kako oblikovanje vaše e-lakirne linije vpliva na potrebe po delovni sili, usposabljanju in dolgoročnih obratovalnih stroških. Nekoliko dražja e-lakirna linija z izjemno zanesljivostjo in vzdržljivostjo pogosto zagotovi boljšo skupno lastniško vrednost kot cenejši sistem, ki zahteva pogoste posege.
Pogosta vprašanja
Kako določimo idealno zmogljivost e-lakirne linije za našo proizvodno količino?
Začnite z analizo trenutnih proizvodnih količin in realističnih napovedi rasti za naslednje tri do pet let. Vključite rezervno zmogljivost 15 do 25 odstotkov, da boste lahko ustrezno reagirali na sezonske vrhove in nenadna naročila brez neprekinjene obratovanja vaše e-lakirne linije pri najvišji izkoriščenosti. Posvetujte se s svojim dobaviteljem lakirne kemije in dobaviteljem opreme, da določite tehnične parametre, kot so velikost kopeli, čas bivanja in hitrost transportne trakove, nato pa iz njih izračunajte, koliko delov na uro mora obdelati vaša e-lakirna linija. Ta analiza zagotavlja, da bo vaša naložba v e-lakirno linijo usklajena z dejanskimi poslovnimi potrebami, ne pa z teoretičnimi maksimumi.
Kaj se zgodi, če se izkaže, da je zmogljivost naše e-lakirne linije po namestitvi premajhna?
Če povpraševanje presega dejansko zmogljivost vaše e-premazne linije, imate na voljo več možnosti: dodajanje vzporedne proizvodne linije, nadgradnjo obstoječe e-premazne linije z večjimi rezervoarji ali hitrejšimi transportnimi sistemi ter podaljšanje izmen in zmanjšanje časa za menjavo izdelkov, da povečate izkoriščenost. Nadgradnja e-premazne linije je pogosto bolj ekonomična kot gradnja druge popolne linije, vendar to odvisno od razporeditve obrata in lokacije ožine. Načrtovanje prihodnje razširitve že ob začetnem načrtovanju e-premazne linije – na primer z namestitvijo močnejše električne napeljave ali rezerviranjem prostora na tleh – zmanjša stroške in zapletenost kasnejših povečanj zmogljivosti.
Kako zapletenost izdelka vpliva na zmogljivost in načrtovanje zmogljivosti e-premazne linije?
Za zapletene dele z notranjimi votlinami ali votlimi deli je potrebno daljše bivanje v elektroforetski kopeli, da se zagotovi popolna prevleka, kar neposredno zmanjša zmogljivost linije za elektroforetsko prevlečenje. Pri načrtovanju linije za elektroforetsko prevlečenje upoštevajte najdaljše časovno obdobje bivanja, ki ga zahteva kateri koli tip dela, ki bo obratoval na sistemu. Če vaša obrat obravnava tako preproste kot zapletene dele, razmislite o ločenih izmenah za elektroforetsko prevlečenje ali o modularnem sistemu, ki omogoča spremenljive hitrosti obdelave. Ta pristop prepreči, da bi nekaj težje obdelovanih del zmanjšalo teoretično zmogljivost celotne linije za elektroforetsko prevlečenje.