
 EN
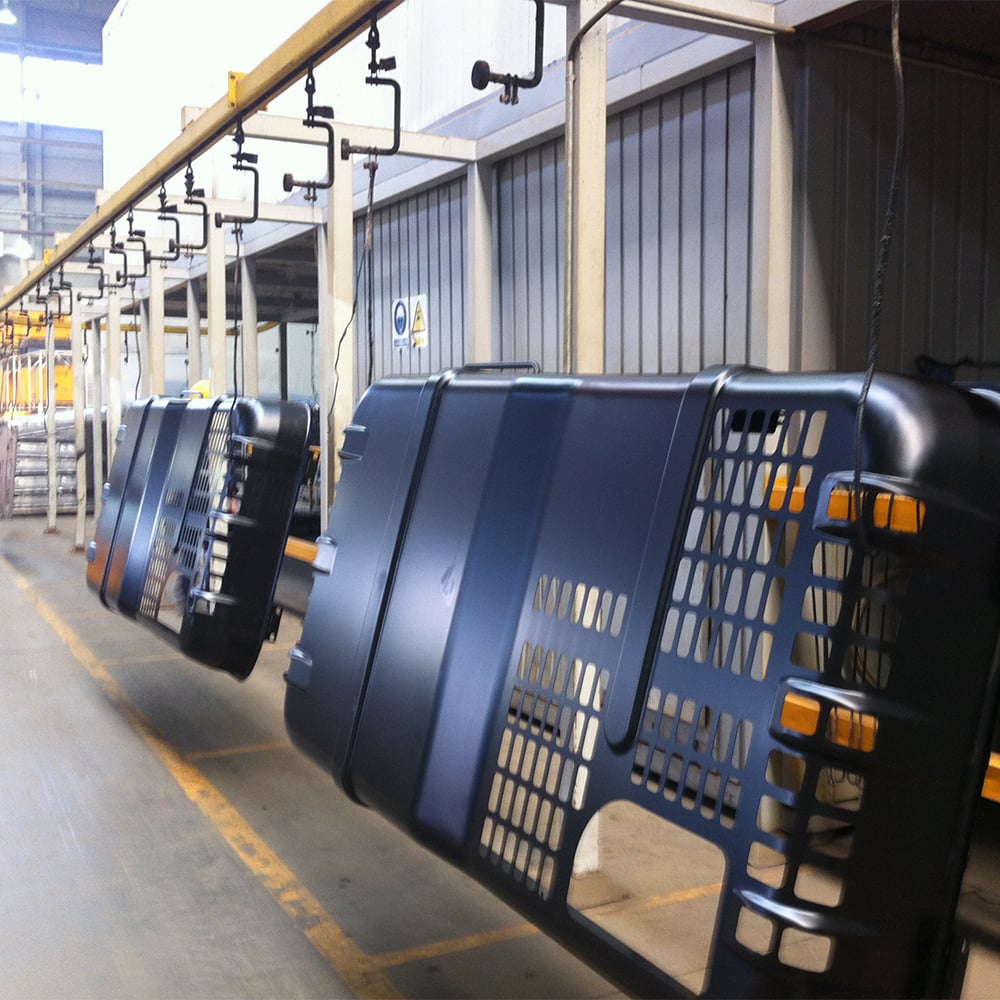
Planificarea capacității pentru o linie de vopsire electroforetică este una dintre cele mai critice decizii cu care se confruntă producătorii de volum mare atunci când își extind operațiunile de producție. O linie de vopsire electroforetică linie de vopsire electroforetică trebuie proiectată și optimizată pentru a face față cererii actuale, rămânând în același timp suficient de flexibilă pentru a permite o creștere viitoare. Provocarea constă în determinarea echilibrului potrivit între investiția în echipamente, debitul de producție și eficiența operațională, astfel încât instalația dumneavoastră să poată respecta termenele de livrare fără capacitate inactivă excesivă sau gâturi de sticlă costisitoare.
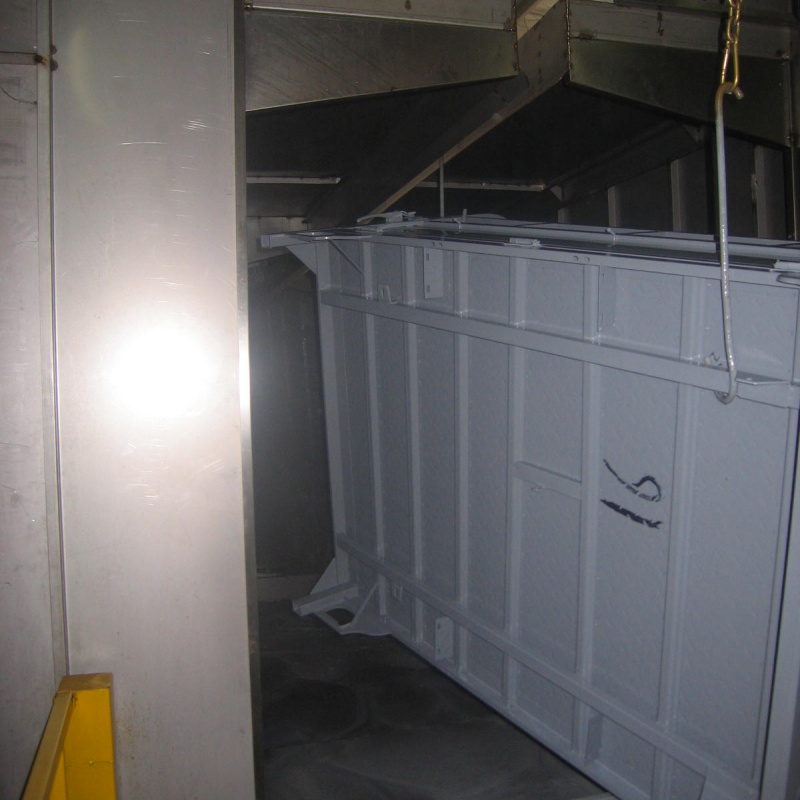
Planificarea unei linii de electrocoating presupune înțelegerea nu doar a volumului dorit de producție, ci și a parametrilor tehnici care determină productivitatea. Relația dintre timpul de ciclu, timpul de staționare în baie, viteza transportorului și geometria pieselor influențează direct debitul maxim pe care o linie de electrocoating îl poate atinge. Fără o analiză adecvată a capacității, producătorii investesc adesea în echipamente subdimensionate, care devin o constrângere pentru producție, sau în sisteme supradimensionate, care risipesc capital și spațiu util. Acest ghid explorează factorii esențiali ai planificării capacitatea liniei de electrocoating în medii de producție de înalt volum.
Evaluarea cererii actuale și a celei prognozate de producție
Calcularea cerințelor de volum pentru linia dvs. de electrocoating
Fundamentul planificării capacității liniei de e-coating este o înțelegere clară a volumelor actuale și viitoare de producție. Începeți prin analizarea datelor istorice privind vânzările, prognozelor clienților și a tendințelor de pe piață pentru a stabili proiecții realiste ale cererii. O linie de e-coating trebuie să prelucreze un număr specific de piese pe schimb sau pe zi, iar această țintă devine punctul de referință pentru toate deciziile ulterioare de proiectare. Mulți producători subestimează potențialul de creștere și se confruntă, în termen de trei până la cinci ani de funcționare, cu o capacitate insuficientă a liniei de e-coating.
La calcularea cerințelor de volum, luați în considerare variațiile sezoniere, modificările compoziției produselor și termenele planificate pentru extindere. O linie de e-coating concepută pentru un singur tip de produs poate necesita reparații semnificative dacă compania dumneavoastră introduce dimensiuni noi de piese sau materiale noi. Asigurarea unei rezerve de capacitate de 15–25 % permite liniei de e-coating să facă față creșterilor neașteptate ale cererii fără a funcționa continuu la capacitate maximă, ceea ce prelungește durata de viață a echipamentelor și îmbunătățește consistența calității stratului de acoperire. Această rezervă previne necesitatea unor modernizări costisitoare sau a extinderilor de capacitate de urgență.
Înțelegerea variabilității cererii și planificarea sarcinii maxime
Cererea de producție este rar uniformă pe parcursul întregului an, ceea ce face planificarea capacității liniei de e-coating mai complexă decât simplele calcule ale mediei. Sezoanele de vârf, creșterile bruște ale comenzilor clienților și cerințele de livrare just-in-time influențează toate modul în care trebuie configurată o linie de e-coating. Planificați capacitatea liniei de e-coating în jurul sarcinilor reale de vârf, nu al volumelor medii, deoarece subestimarea cererii de vârf generează riscuri de livrare și erodează relațiile cu clienții. În schimb, dacă linia dvs. de e-coating este supra-dimensionată pentru cererea de vârf, dar funcționează mult timp sub capacitatea sa nominală, suportați costuri fixe inutile.
Colaborarea cu echipele de planificare a vânzărilor și operațiunilor pentru elaborarea scenariilor de cerere contribuie la asigurarea faptului că investiția în linia de electropresare este aliniată cu strategia afacerii. Planificarea pe scenarii identifică dacă linia de electropresare trebuie să acorde prioritate flexibilității debitului sau producției maxime în regim staționar. Unele fabrici optează pentru proiecte modulare ale liniilor de electropresare, care permit prelucrarea paralelă sau aplicarea stratului în etape, pentru a face față profilurilor variabile de cerere, fără a necesita o redesenare completă a sistemului.
Parametri tehnici care determină debitul liniei de electropresare
Timpul de ciclu, timpul de retenție și dinamica transportoarelor
Inima tehnică a planificării capacității liniei de e-coating constă în înțelegerea timpului de ciclu și a timpului de staționare în bazin. Timpul de ciclu pentru o linie de e-coating reprezintă intervalul dintre momentul în care piese succesive intră în sistem, iar timpul de staționare indică durata pe care o petrec fiecare piesă în baia de acoperire pentru a obține grosimea și acoperirea filmului dorite. Acești parametri sunt interdependenți și determină direct volumul de producție pe care o poate asigura o linie de e-coating. Creșterea vitezei benzi transportoare pentru a spori producția liniei de e-coating nu este întotdeauna posibilă fără a compromite calitatea acoperirii, deoarece piesele necesită un timp suficient de imersie în baia electrophoretică.
Capacitatea maximă a unei linii de e-coating este limitată de etapa cea mai lentă din proces. Dacă rezervorul de electrodepunere este dimensionat pentru o anumită viteză a benzi transportoare, dar etapele de spălare sau cuptoarele de uscare funcționează mai lent, linia de e-coating devine un punct îngust la acea etapă. Planificarea eficientă a capacității necesită analiza tuturor etapelor, de la pretratare până la uscarea finală, pentru a identifica unde este limitată productivitatea liniei de e-coating. Mulți producători descoperă că investiția într-un rezervor mai mare de electrodepunere sau adăugarea unor etape paralele de spălare crește capacitatea liniei de e-coating în mod mai rentabil decât înlocuirea întregului sistem.
Geometria pieselor, materialul și cerințele procesului
Geometriile diferite ale pieselor și tipurile de materiale pun presiuni variate asupra operațiunilor liniei de electropresare. Piesele complexe, goale sau cu cavități interioare necesită un timp de staționare mai lung în baia electrophoretică pentru a asigura o acoperire completă, reducând astfel debitul teoretic maxim al unei linii de electropresare. Grosimea materialului, complexitatea formei și cerințele de pregătire a suprafeței influențează viteza cu care fiecare piesă poate fi procesată pe linia dvs. de electropresare, fără a compromite calitatea acoperirii. O linie de electropresare optimizată pentru piese mici și simple, obținute prin ambutisare, nu va avea aceeași performanță la prelucrarea unor ansambluri mai mari, fabricate și dotate cu cavități interioare.
La planificarea capacității liniei de electrocoating pentru mai multe tipuri de piese, luați în considerare dacă instalația dumneavoastră va rula linii de produse dedicate sau va necesita schimbări frecvente. O linie flexibilă de electrocoating, capabilă să prelucreze mai multe geometrii de piese, funcționează, de obicei, cu un debit mediu mai scăzut decât un sistem dedicat, dar oferă o mai mare reactivitate la cerințe. Înțelegerea acestor compromisuri înainte de investiția în linia de electrocoating previne nealinierea dintre cheltuielile de capital și producția reală realizabilă.
Dimensionarea echipamentelor și strategia de investiții
Dimensionarea corectă a sistemelor de electrodipozitare și a sistemelor auxiliare
Stabilirea dimensiunii corespunzătoare pentru baia electrolitică a unei linii de acoperire electroforetică (e-coating) reprezintă una dintre cele mai importante decizii privind capacitatea. Volumul rezervorului trebuie să fie suficient pentru a menține o chimie stabilă a băii și o calitate constantă a acoperirii, în întreaga gamă de debit țintă. Dimensiunea prea mică a rezervorului implică riscul acumulării de contaminanți și degradării mai rapide a chimiei băii, în timp ce dimensiunea prea mare duce la creșterea costurilor de investiție și a suprafeței necesare în instalație. Mulți producători care planifică modernizarea unei linii de acoperire electroforetică consultă furnizorii de chimicale pentru acoperiri și furnizorii de echipamente pentru a stabili dimensiunile optime ale rezervorului, pe baza volumului pieselor, a cerințelor privind timpul de staționare și a practicilor de gestionare a băii.
În afară de baia principală de electropictură, o linie de electropictură necesită etape de spălare de dimensiuni adecvate, cuptoare de uscare și echipamente pentru manipularea pieselor. Investiția în fiecare componentă a liniei de electropictură trebuie să crească proporțional cu volumul țintă stabilit. Dacă intenționați să dublați producția prin linia de electropictură, este necesară o creștere proporțională a capacității de spălare și a debitului cuptoarelor, pentru a evita apariția unor noi gâturi de sticlă. Subinvestiția în sistemele auxiliare determină adesea producătorii să exploateze linia de electropictură mult sub capacitatea sa teoretică.
Considerații privind eficiența operațională și a întreținerii
Capacitatea reală a liniei de e-coating este întotdeauna mai mică decât capacitatea teoretică maximă, datorită întreținerii, schimbărilor de produs și activităților de control al calității. Planificați dimensiunea liniei de e-coating în funcție de o rată de utilizare realizabilă de 75–85 %, nu presupunând o disponibilitate de 100 %. Acest buffer acoperă întreținerea programată, procedurile de gestionare a băii, inspecția pieselor și opririle neplanificate. O linie de e-coating specificată cu o producție teoretică de 100 de piese pe oră livrează în practică 75–85 de piese pe oră, astfel încât planificarea capacității trebuie să reflecte această realitate.
Proiectarea liniei dvs. de acoperire electroforetică ţinând cont de modularitate şi accesibilitate reduce timpul necesar întreţinerii şi îmbunătăţeşte fiabilitatea. Electrozi uşor de înlocuit, pompe de circulaţie a băii uşor accesibile şi protocoale eficiente de schimbare permit liniei dvs. de acoperire electroforetică să menţină un debit efectiv mai ridicat. Luaţi în considerare modul în care proiectarea liniei dvs. de acoperire electroforetică influenţează necesarul de forţă de muncă, nevoile de instruire şi costurile operaţionale pe termen lung atunci când evaluaţi opţiunile de investiţii în capacitate. O linie de acoperire electroforetică uşor mai scumpă, dar cu o fiabilitate şi o uşurinţă de întreţinere superioare, oferă adesea un cost total de proprietate mai bun decât un sistem mai ieftin care necesită intervenţii frecvente.
Întrebări frecvente
Cum determinăm capacitatea ideală a liniei de acoperire electroforetică pentru volumul nostru de producţie?
Începeți prin analizarea volumelor actuale de producție și a proiecțiilor realiste de creștere pentru următorii trei până la cinci ani. Includeți o marjă de capacitate de 15–25 % pentru a face față vârfurilor sezoniere și cererii neașteptate, fără ca linia dvs. de e-coating să funcționeze continuu la capacitatea maximă. Consultați furnizorul de chimicale pentru coating și furnizorul de echipamente pentru a stabili parametrii tehnici necesari, cum ar fi dimensiunea băilor, timpul de staționare și viteza transportoarelor, apoi lucrați în sens invers pentru a calcula numărul de piese pe oră pe care linia dvs. de e-coating trebuie să le prelucreze. Această analiză asigură faptul că investiția în linia de e-coating este aliniată cu cerințele reale ale afacerii, nu cu maximele teoretice.
Ce se întâmplă dacă capacitatea liniei noastre de e-coating se dovedește insuficientă după instalare?
Dacă cererea depășește capacitatea reală a liniei dvs. de e-coating, opțiunile includ adăugarea unei linii de producție paralele, modernizarea liniei existente de e-coating prin instalarea unor rezervoare mai mari sau a unor sisteme de transport mai rapide, sau implementarea unor schimburi prelungite și reducerea timpilor de schimbare pentru a crește gradul de utilizare. Modernizarea unei linii de e-coating este adesea mai rentabilă decât construirea unei a doua linii complete, dar această decizie depinde de configurația spațială a instalației și de locația gâtului de sticlă. Planificarea extinderii viitoare în etapa inițială de proiectare a liniei de e-coating — de exemplu, prin instalarea unui serviciu electric mai puternic sau rezervarea unui spațiu suplimentar pe podea — reduce costurile și complexitatea creșterii capacității.
Cum influențează complexitatea pieselor productivitatea liniei de e-coating și planificarea capacității?
Piesele complexe cu cavități interioare sau secțiuni goale necesită un timp de staționare mai lung în baia electroforetică pentru a asigura o acoperire completă, reducând direct productivitatea liniei de e-coating. La planificarea unei linii de e-coating, luați în calcul cel mai lung timp de staționare necesar oricărui tip de piesă care va fi prelucrat în sistem. Dacă instalația dumneavoastră procesează atât piese simple, cât și piese complexe, luați în considerare organizarea unor ture dedicate de e-coating sau proiectarea unui sistem modular care să permită viteze variabile de procesare. Această abordare împiedică ca doar câteva piese dificile să reducă capacitatea teoretică întregii linii de e-coating.
Cuprins
- Evaluarea cererii actuale și a celei prognozate de producție
- Parametri tehnici care determină debitul liniei de electropresare
- Dimensionarea echipamentelor și strategia de investiții
-
Întrebări frecvente
- Cum determinăm capacitatea ideală a liniei de acoperire electroforetică pentru volumul nostru de producţie?
- Ce se întâmplă dacă capacitatea liniei noastre de e-coating se dovedește insuficientă după instalare?
- Cum influențează complexitatea pieselor productivitatea liniei de e-coating și planificarea capacității?