
 EN
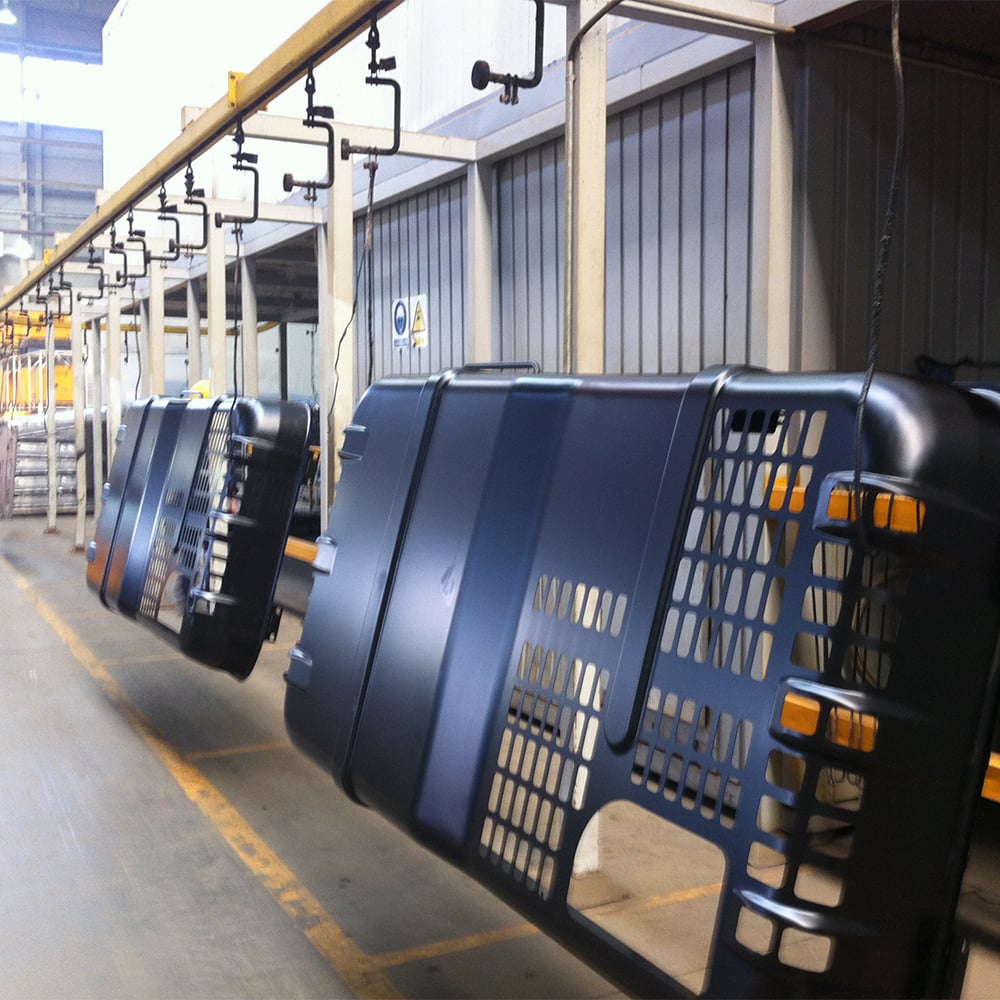
Bir e-kaplama hattı için kapasite planlaması, yüksek hacimli üreticilerin üretim operasyonlarını ölçeklendirirken karşılaştığı en kritik kararlardan biridir. Bir e-kaplama Hattı mevcut talebi karşılayacak şekilde tasarlanmalı ve optimize edilmelidir; aynı zamanda gelecekteki büyüme ihtiyacını karşılayabilecek kadar esnek olmalıdır. Zorluk, tesisinizin teslimat programlarını fazla boş kapasite veya maliyetli darboğazlar yaratmadan karşılayabilmesini sağlamak amacıyla ekipman yatırımı, üretim kapasitesi ve operasyonel verimlilik arasında doğru dengeyi belirlemektedir.
Bir elektrokaplama hattı planlamak, yalnızca istenen üretim hacmini değil, aynı zamanda verimliliği belirleyen teknik parametreleri de anlaymayı gerektirir. Döngü süresi, tankta kalma süresi, konveyör hızı ve parça geometrisi arasındaki ilişki, bir elektrokaplama hattının ulaşabileceği maksimum üretim kapasitesini doğrudan etkiler. Uygun kapasite analizi yapılmadığı takdirde üreticiler, üretim kısıtlamasına neden olan yetersiz kapasiteli ekipmanlara veya sermaye ve zemin alanını israf eden fazla büyük sistemlere yatırım yaparlar. Bu kılavuz, yüksek hacimli üretim ortamlarında etkili bir elektrokaplama hattı kapasite planlaması için gerekli faktörleri inceler.
Mevcut ve Tahmini Üretim Talebinin Değerlendirilmesi
Elektrokaplama Hattınız İçin Hacim Gereksinimlerinin Hesaplanması
E-kaplama hattı kapasite planlamasının temeli, mevcut ve gelecekteki üretim hacimlerinizi net bir şekilde anlamaktır. Gerçekçi talep tahminlerini oluşturmak için öncelikle geçmiş satış verilerini, müşteri tahminlerini ve pazar trendlerini analiz edin. Bir e-kaplama hattı, her vardiyada veya günde belirli sayıda parça işlemelidir ve bu hedef, tüm sonraki tasarım kararları için referans noktası haline gelir. Birçok üretici, büyüme potansiyelini hafife alır ve işletme başladıktan üç ila beş yıl içinde yetersiz e-kaplama hattı kapasitesiyle karşılaşırlar.
Hacim gereksinimlerini hesaplarken mevsimsel dalgalanmaları, ürün karışımındaki değişiklikleri ve planlanan genişleme zamanlamalarını dikkate alın. Tek bir ürün türü için tasarlanmış bir elektrokaplama hattı, şirketiniz yeni parça boyutları veya malzemeler tanıtırsa önemli ölçüde yeniden çalıştırma gerektirebilir. Kapasiteye %15 ila %25 oranında fazladan pay eklemek, elektrokaplama hattınızın beklenmedik talep artışlarını maksimum kapasitede sürekli çalışmadan karşılamasını sağlar; bu da ekipman ömrünü uzatır ve kaplama kalitesinin tutarlılığını artırır. Bu tampon, maliyetli geri dönüşüm çalışmalarına veya acil kapasite artırımlarına gerek kalmamasını sağlar.
Talep Değişkenliğini ve Zirve Yük Planlamasını Anlamak
Üretim talebi, yıl boyunca nadiren düzgün bir dağılım gösterir; bu da elektrokaplama hattı kapasite planlamasını basit ortalama hesaplamalardan daha karmaşık hale getirir. Zirve dönemler, müşteri sipariş patlamaları ve tam zamanında teslimat gereksinimleri, bir elektrokaplama hattının nasıl yapılandırılacağını etkiler. Elektrokaplama hattı kapasitenizi, ortalama hacimler yerine gerçekçi zirve yüklerine göre planlayın; çünkü zirve talebinin alt tahmini, teslimat riski yaratır ve müşteri ilişkilerinizi zayıflatır. Tersine, elektrokaplama hattınız zirve talebi için aşırı büyükse ancak yılın büyük bölümünde kapasitesinin çok altında çalışıyorsa, gereksiz sabit maliyetler taşırsınız.
E-kaplama hattı yatırımınızın iş stratejinizle uyumlu olmasını sağlamak için satış ve operasyon planlama takımlarıyla birlikte çalışmak, talep senaryoları oluşturmanıza yardımcı olur. Senaryo planlaması, e-kaplama hattınızın üretim kapasitesi esnekliğini mi yoksa maksimum sürekli durum çıktısını mı önceliklendirmesi gerektiğini belirler. Bazı üreticiler, değişken talep profillerine tam sistem yeniden tasarımı gerektirmeden paralel işlem veya aşamalı kaplama ile uyum sağlayabilen modüler e-kaplama hattı tasarımları seçer.
E-Kaplama Hattı Çıktısını Belirleyen Teknik Parametreler
Döngü Süresi, Bekleme Süresi ve Konveyör Dinamiği
Elektro-kaplama hattı kapasite planlamasının teknik merkezinde döngü süresi ve tankta kalma süresi kavramlarını anlama işlemi yer alır. Elektro-kaplama hattı için döngü süresi, ardışık parçaların sisteme girdiği zamanlar arasındaki aralığı ifade eder; buna karşılık kalma süresi, her bir parçanın istenen film kalınlığını ve kaplamayı elde etmek amacıyla kaplama banyosunda geçirdiği süreyi belirtir. Bu parametreler birbirleriyle ilişkilidir ve doğrudan bir elektro-kaplama hattının sağlayabileceği üretim miktarını belirler. Kaplama kalitesini tehlikeye atmadan elektro-kaplama hattı çıktısını artırmak amacıyla konveyör hızını artırmak her zaman mümkün değildir; çünkü parçaların elektroforetik banyoda yeterli dalma süresine ihtiyaçları vardır.
Bir elektrokaplama hattının maksimum çıkışı, sürecin en yavaş aşaması tarafından sınırlandırılır. Elektrodepozisyon tankınız bir konveyör hızı için boyutlandırılmışsa ancak durulama aşamaları veya kurutma fırınları daha yavaş çalışıyorsa, elektrokaplama hattı bu aşamada darboğaza uğrar. Etkin kapasite planlaması, elektrokaplama hattı verimliliğinin nerede sınırlı olduğunu belirlemek amacıyla tüm aşamaları — ön işlemlemeden nihai sertleştirme aşamasına kadar — analiz etmeyi gerektirir. Birçok üretici, daha büyük bir elektrodepozisyon tankı yatırım yapmak veya paralel durulama aşamaları eklemek ile tüm sistemi yenilemekten daha maliyet etkin bir şekilde elektrokaplama hattı kapasitesini artırabildiğini fark eder.
Parça Geometrisi, Malzeme ve Süreç Gereksinimleri
Farklı parça geometrileri ve malzeme türleri, elektrokaplama hattı operasyonlarına değişken talepler oluşturur. Karmaşık, içi boş veya iç boşluklu parçaların tam kaplama örtüsünü sağlamak için elektroforetik banyoda daha uzun kalma süresine ihtiyaç duyar; bu da bir elektrokaplama hattının teorik maksimum üretim kapasitesini azaltır. Malzeme kalınlığı, şekil karmaşıklığı ve yüzey hazırlık gereksinimleri, kaplama kalitesini feda etmeden her parçanın elektrokaplama hattınızdan ne kadar hızlı ilerleyebileceğini etkiler. Küçük, basit preslenmiş parçalar için optimize edilmiş bir elektrokaplama hattı, iç boşluklu büyük imal edilmiş montajları işlemek için aynı verimliliği göstermez.
Birden fazla parça türü için elektrokaplama hattı kapasitesi planlanırken, tesisinizin özel ürün hatlarında çalışıp çalışmayacağı ya da sık sık ürün değişimlerine ihtiyaç duyup duymayacağı değerlendirilmelidir. Birden fazla parça geometrisini işleyebilen esnek bir elektrokaplama hattı, genellikle özel bir sistemden daha düşük ortalama üretim kapasitesiyle çalışır; ancak talep değişikliklerine karşı daha hızlı tepki verebilir. Elektrokaplama hattı yatırımı öncesinde bu uzlaşma durumlarının anlaşılması, sermaye harcamaları ile gerçekçi olarak elde edilebilecek üretim miktarı arasında uyumsuzlukların önlenmesini sağlar.
Ekipman Boyutlandırması ve Yatırım Stratejisi
Elektrodepozisyon ve Destek Sistemlerinin Doğru Boyutlandırılması
Bir elektrokaplama (e-kaplama) hattı için elektroforetik banyo boyutunun belirlenmesi, kapasiteyle ilgili en etkili kararlardan biridir. Banyo hacmi, hedeflenen üretim kapasitesi aralığında sabit banyo kimyasını ve kaplama kalitesini korumak için yeterli olmalıdır. Banyo hacminin küçük tutulması, kirleticilerin birikmesine ve banyo kimyasının daha hızlı bozulmasına yol açma riskini doğurur; buna karşılık, hacmin fazla büyük tutulması sermaye maliyetlerini ve tesis alanını artırır. Birçok üretici, e-kaplama hattı yükseltmesi planlarken parça hacmi, kalma süresi gereksinimleri ve banyo yönetim uygulamalarına dayalı olarak optimal banyo boyutlarını belirlemek amacıyla kaplama kimyası tedarikçileri ile ekipman satıcılarıyla görüşür.
Ana elektroforetik banyosunun ötesinde, bir E-kaplama hattı uygun boyutlarda durulama aşamaları, kurutma fırınları ve parça taşıma ekipmanları gerektirir. Her E-kaplama hattı bileşeni için yapılacak yatırım, üretim hedefinize orantılı olarak ölçeklendirilmelidir. E-kaplama hattınızdan çıktınızı iki katına çıkarmayı planlıyorsanız, yeni darboğazların oluşmasını önlemek için durulama kapasitesi ve fırın veriminde orantılı artışlar gerekir. Destek sistemlerine yetersiz yatırım yapmak, üreticileri E-kaplama hattını teorik kapasitesinin çok altında çalıştırmaya zorlayabilir.
İşletimsel ve Bakım Verimliliği Dikkat Edilmesi Gereken Hususlar
Gerçek dünyadaki e-kaplama hattı kapasitesi, bakım, ürün değişimi ve kalite kontrol faaliyetleri nedeniyle her zaman teorik maksimumun altındadır. E-kaplama hattınızın boyutlandırmasını, %100 süreklilik varsayımı yerine, ulaşılabilir bir kullanım oranı olan %75 ila %85 aralığında planlayın. Bu tampon, planlı bakımı, banyo yönetim prosedürlerini, parça muayenesini ve beklenmedik duruşları karşılar. Teorik olarak saatte 100 parça çıktı sağlayan bir e-kaplama hattı, pratikte saatte 75 ila 85 parça çıktı verir; bu nedenle kapasite planlaması bu gerçeği yansıtmalıdır.
Modülerlik ve erişilebilirlik dikkate alınarak tasarlanan bir E-kaplama hattı, bakım süresini azaltır ve güvenilirliği artırır. Kolayca değiştirilebilen elektrotlar, erişilebilir banyo sirkülasyon pompaları ve verimli geçiş protokolleri, E-kaplama hattınızın daha yüksek gerçek üretim kapasitesini sürdürmesini sağlar. Kapasite yatırım seçeneklerini değerlendirirken, E-kaplama hattı tasarımınızın iş gücü gereksinimleri, eğitim ihtiyaçları ve uzun vadeli işletme maliyetleri üzerindeki etkisini göz önünde bulundurun. Daha üstün güvenilirliğe ve bakıma uygunluğa sahip, biraz daha pahalı olan bir E-kaplama hattı, sık sık müdahale gerektiren daha ucuz bir sistemden daha iyi toplam sahip olma maliyeti (TCO) sunar.
SSS
Üretim hacmimiz için ideal E-kaplama hattı kapasitesini nasıl belirleriz?
Öncelikle mevcut üretim hacimlerini ve önümüzdeki üç ila beş yıl içinde gerçekçi büyüme tahminlerini analiz edin. Elektro-kaplama hattınızın sürekli maksimum kapasiteyle çalışmasını engellemek için, mevsimsel zirveleri ve beklenmedik talepleri karşılayabilecek şekilde %15 ila %25 arasında bir kapasite fazlalığı planlayın. Kaplama kimyası tedarikçinizle ve ekipman satıcınızla istişare ederek tank boyutu, temas süresi ve konveyör hızı gibi gerekli teknik parametreleri belirleyin; ardından saatte kaç adet parça işlemeniz gerektiğini hesaplamak için geriye doğru bir analiz yapın. Bu analiz, elektro-kaplama hattı yatırımınızın teorik maksimumlar yerine gerçek işletme talepleriyle uyumlu olmasını sağlar.
Elektro-kaplama hattı kapasitemiz kurulumdan sonra yetersiz kalırsa ne olur?
Talep, e-kaplama hattınızın gerçek kapasitesini aşıyorsa, seçenekleriniz arasında paralel bir üretim hattı eklemek, mevcut e-kaplama hattını daha büyük tanklarla veya daha hızlı konveyör sistemleriyle yeniden donatmak ya da kullanım oranını artırmak amacıyla vardiyaları uzatmak ve değişim sürelerini kısaltmak yer alır. Bir e-kaplama hattının yeniden donatılması, genellikle ikinci tam bir hattın inşa edilmesinden daha maliyet etkin olur; ancak bu, tesis düzenine ve darboğazın konumuna bağlıdır. İlk e-kaplama hattı tasarımı sırasında gelecekteki genişlemeler için planlama yapmak — örneğin daha büyük elektrik servisi kurmak ya da zemin alanını ayırmak — kapasite artırımlarının maliyetini ve karmaşıklığını azaltır.
Parça karmaşıklığı, e-kaplama hattı verimliliği ve kapasite planlaması üzerinde nasıl bir etki yaratır?
İç boşlukları veya içi boş bölümleri olan karmaşık parçalar, tam kaplama örtüsünü sağlamak için elektroforetik banyoda daha uzun süre kalmalıdır; bu da e-kaplama hattının verimini doğrudan azaltır. Bir e-kaplama hattı planlarken, sistemin içinde işlenecek herhangi bir parça türü için gerekli olan en uzun kalma süresini göz önünde bulundurun. Tesisiniz hem basit hem de karmaşık parçaları işliyorsa, özel e-kaplama hattı nöbetleri çalıştırmanızı veya değişken işlem hızlarına izin veren modüler bir sistem tasarlamayı düşünün. Bu yaklaşım, birkaç zor parçanın tüm e-kaplama hattınızın teorik kapasitesini düşürmesini önler.