
 EN
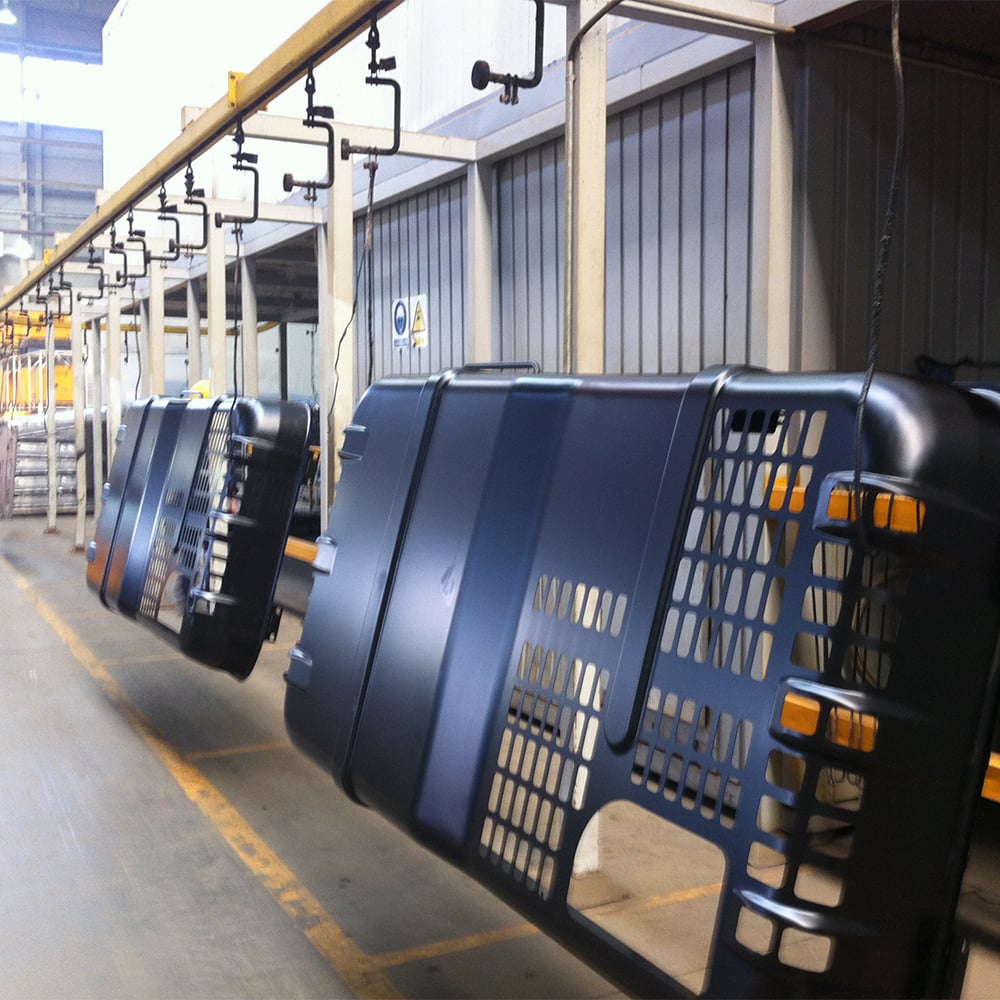
يُعَد تخطيط سعة خط الطلاء الكهربائي أحد أكثر القرارات حساسية التي تواجهها الشركات المصنِّعة ذات الإنتاج عالي الحجم عند توسيع عمليات الإنتاج. ويجب أن خط الطلاء الكهربائي يتم تصميم الخط وتحسينه ليتعامل مع الطلب الحالي، مع الاحتفاظ بالمرونة الكافية لاستيعاب النمو المستقبلي. وتتمثل التحديات في تحديد التوازن الأمثل بين استثمار المعدات، والإنتاجية، وكفاءة التشغيل، لضمان قدرة المنشأة على الوفاء بجداول التسليم دون وجود سعة غير مستغلة بشكل مفرط أو اختناقات مكلفة.
يتطلب تخطيط خط طلاء كهربائي فهم العوامل التي تؤثر على الإنتاجية، وليس فقط الحجم المطلوب من الناتج. فعلاقة زمن الدورة وزمن بقاء القطعة في الخزان وسرعة الناقل وهندسة القطعة تؤثر مباشرةً على أقصى معدل إنتاج يمكن أن يحققه خط الطلاء الكهربائي. وبغياب تحليل السعة المناسب، يُقدم المصنعون غالبًا على استثمار معدات صغيرة الحجم لا تكفي للاحتياجات الإنتاجية، أو أنظمة كبيرة الحجم تُهدر رأس المال والمساحة المتوفرة في المصنع. ويستعرض هذا الدليل العوامل الأساسية اللازمة لتخطيط سعة خط الطلاء الكهربائي بكفاءة في بيئات الإنتاج عالي الحجم.
تقييم الطلب الحالي والمتوقع للإنتاج
حساب متطلبات الحجم لخط الطلاء الكهربائي الخاص بك
تَرتكز تخطيط سعة خط الطلاء الكهربائي على فهمٍ واضحٍ لحجم الإنتاج الحالي والمستقبلي. ابدأ بتحليل بيانات المبيعات التاريخية وتوقعات العملاء واتجاهات السوق لإعداد توقعات طلب واقعية. ويجب أن يُعالِج خط الطلاء الكهربائي عدداً محدداً من الأجزاء في كل وردية أو في اليوم، ويصبح هذا الهدف النقطة المرجعية لجميع القرارات التصميمية اللاحقة. وكثيراً ما يقلّل المصنعون من تقدير إمكانات النمو، فينتهي بهم الأمر إلى امتلاك سعة غير كافية لخط الطلاء الكهربائي خلال ثلاث إلى خمس سنوات من التشغيل.
عند حساب متطلبات الحجم، خذ في الاعتبار التقلبات الموسمية، وتغيرات مزيج المنتجات، والجداول الزمنية المُخطَّط لها للتوسُّع. فقد تتطلَّب خط طلاء كهربائي مُصمَّم لنوع واحد من المنتجات إعادة تصميمٍ كبيرة إذا أدخلت شركتك أحجامًا أو موادًا جديدة للأجزاء. ويوفر تخصيص هامش سعة يتراوح بين ١٥ و٢٥ في المئة لخط الطلاء الكهربائي القدرة على التعامل مع ارتفاعات الطلب غير المتوقَّعة دون التشغيل باستمرار عند أقصى سعة، مما يطيل عمر المعدات ويحسِّن اتساق جودة الطلاء. ويمنع هذا الهامش الحاجة إلى تعديلات لاحقة مكلفة أو إضافات طارئة للسعة.
فهم تقلُّب الطلب وتخطيط الأحمال القصوى
طلب الإنتاج نادرًا ما يكون متجانسًا طوال العام، مما يجعل تخطيط سعة خط الطلاء الكهربائي أكثر تعقيدًا من الحسابات المتوسطة البسيطة. وتؤثر المواسم الذروة وزيادة أوامر العملاء المفاجئة ومتطلبات التسليم في الوقت المناسب جميعها في كيفية تكوين خط الطلاء الكهربائي. لذا، خطِّط لسعة خط الطلاء الكهربائي استنادًا إلى أحمال الذروة الواقعية بدلًا من الحجم المتوسط، لأن التقليل من تقدير الطلب في أوقات الذروة يُعرِّض عمليات التسليم للخطر ويُضعف علاقاتك مع العملاء. وعلى العكس، إذا كان خط الطلاء الكهربائي لديك أكبر من الحاجة الفعلية في أوقات الذروة، لكنه يعمل بكثيرٍ أقل من طاقته التشغيلية خلال جزء كبير من العام، فستتحمَّل تكاليف ثابتة غير ضرورية.
العمل مع فِرَق تخطيط المبيعات والعمليات لإنشاء سيناريوهات الطلب يساعد في ضمان أن استثمارك في خط الطلاء الكهربائي يتماشى مع الاستراتيجية التجارية. ويُبيّن تخطيط السيناريوهات ما إذا كان يجب أن يركّز خط الطلاء الكهربائي على مرونة الإنتاج أم على أقصى إنتاج ثابت. ويفضّل بعض المصنّعين تصاميم خطوط طلاء كهربائية وحدوية تسمح بالمعالجة المتوازية أو الطلاء التدريجي لاستيعاب أنماط الطلب المتغيرة دون الحاجة إلى إعادة تصميم النظام بالكامل.
المعايير التقنية التي تحدد إنتاج خط الطلاء الكهربائي
زمن الدورة، وزمن التواجد، وديناميكيات الناقل
تقع القلب التقني لتخطيط سعة خط الطلاء الكهربائي في فهم زمن الدورة وزمن البقاء في الخزان. ويُعرَّف زمن الدورة لخط الطلاء الكهربائي بأنه المدة الزمنية بين دخول جزأين متتاليين إلى النظام، بينما يشير زمن البقاء إلى المدة التي يقضيها كل جزء في حوض الطلاء للوصول إلى سماكة الفيلم والتغطية المطلوبتين. وترتبط هاتان المعلمتان ارتباطًا وثيقًا ببعضهما البعض، وتؤثران مباشرةً في كمية الإنتاج التي يمكن أن يحقِّقها خط الطلاء الكهربائي. ولا يمكن دائمًا زيادة سرعة الناقل لتعزيز إنتاج خط الطلاء الكهربائي دون التأثير سلبًا على جودة الطلاء، لأن الأجزاء تحتاج إلى وقت غمرٍ كافٍ في الحوض الإلكتروليتي.
يتم تحديد أقصى إنتاج لخط الطلاء الكهربائي من خلال أبطأ مرحلة في العملية. فإذا كان حجم خزان الترسيب الكهربائي مُصمَّمًا لسرعة ناقلة معينة، بينما تعمل مراحل الشطف أو أفران التصلب بسرعة أبطأ، فإن خط الطلاء الكهربائي يصبح عالقًا عند تلك المرحلة. ولتخطيط السعة بكفاءة، لا بد من تحليل جميع المراحل، بدءًا من المعالجة الأولية وانتهاءً بالتصلب النهائي، لتحديد المرحلة التي تحد من سعة الإنتاج في خط الطلاء الكهربائي. ويكتشف العديد من المصنِّعين أن استثمار الأموال في خزان ترسيب كهربائي أكبر أو إضافة مراحل شطف متوازية يرفع سعة خط الطلاء الكهربائي بشكل أكثر فعالية من حيث التكلفة مقارنةً باستبدال النظام بأكمله.
هندسة القطعة، والمواد، ومتطلبات العملية
تختلف أشكال الأجزاء وأنواع المواد المستخدمة في وضع متطلبات متفاوتة على عمليات خط الطلاء الكهربائي. فالأجزاء المعقدة أو المجوفة أو ذات التجاويف الداخلية تتطلب وقت بقاء أطول في حوض الترسيب الكهربائي لضمان تغطية كاملة بالطلاء، ما يقلل من أقصى إنتاجية نظرية لخط الطلاء الكهربائي. كما أن سماكة المادة وتعقيد الشكل ومتطلبات تحضير السطح تؤثر جميعها في السرعة التي يمكن بها تحريك كل جزء عبر خط الطلاء الكهربائي دون المساس بجودة الطلاء. ولن يؤدي خط طلاء كهربائي مُحسَّن للأجزاء الصغيرة البسيطة المصنوعة باللكم إلى أداء مماثل عند معالجة تجميعات أكبر مصنوعة من أجزاء ملحومة وتحتوي على تجاويف داخلية.
عند تخطيط سعة خط الطلاء الكهربائي للأنواع المختلفة من القطع، يجب أن تأخذ في الاعتبار ما إذا كانت منشأتك ستشغل خطوط إنتاج مخصصة لكل منتج أم ستتطلب تغييرات متكررة بين الأنواع. وعادةً ما يعمل خط الطلاء الكهربائي المرن، الذي يتعامل مع أشكال هندسية متنوعة من القطع، بسرعة إنتاج متوسطة أقل من تلك الخاصة بالنظام المخصص، لكنه يوفّر استجابةً أفضل لتقلبات الطلب. وبفهم هذه المفاضلات مسبقًا قبل الاستثمار في خط الطلاء الكهربائي، تتجنب عدم التوافق بين النفقات الرأسمالية والإنتاج الفعلي القابل للتحقيق.
تحديد أحجام المعدات واستراتيجية الاستثمار
اختيار الأحجام المناسبة لعمليات الترسيب الكهربائي والأنظمة الداعمة
يُعَدُّ تحديد الحجم الملائم لحوض التغليف الكهربائي (الكهربي) في خط التغليف الإلكتروني أحد أكثر القرارات تأثيراً على السعة الإنتاجية. ويجب أن يكون حجم الحوض كافياً للحفاظ على استقرار تركيب الحمام الكيميائي وجودة التغليف عبر نطاق الإنتاج المستهدف. فالتقليل من حجم الحوض يعرّض العملية لخطر تراكم الملوثات وانحدار التركيب الكيميائي للحمام بشكل أسرع، بينما يؤدي التوسيع المفرط لحجم الحوض إلى ارتفاع التكلفة الرأسمالية وزيادة مساحة المنشأة المطلوبة. ولذلك، يستعين العديد من المصنّعين الذين يخططون لتحديث خطوط التغليف الإلكتروني باستشارات مورِّدي مواد التغليف الكيميائية ومورِّدي المعدات لتحديد أبعاد الحوض المثلى استناداً إلى حجم القطع المراد تغليفها، ومدة التواجد المطلوبة داخل الحوض، وممارسات إدارة الحمام.
باستثناء حوض الترسيب الكهربائي الرئيسي، تتطلب خطوط الطلاء الكهربائي مراحل شطف بسعة مناسبة، وأفران تجفيف، ومعدات لمعالجة القطع. ويجب أن يتناسب استثمار كل مكوّن من مكونات خط الطلاء الكهربائي تناسباً طردياً مع الهدف الإنتاجي المنشود. فإذا كنت تخطط لزيادة الإنتاج عبر خط الطلاء الكهربائي إلى الضعف، فستتطلّب المسألة زيادات طردية في سعة مراحل الشطف وقدرة الأفران على المعالجة، وذلك لتفادي ظهور اختناقات جديدة. وغالباً ما يؤدي النقص في الاستثمار في الأنظمة الداعمة إلى اضطرار المصانع إلى تشغيل خطوط الطلاء الكهربائي لديها بكثير أقل من طاقتها النظرية.
اعتبارات كفاءة التشغيل والصيانة
السعة الفعلية لخط الطلاء الكهربائي دائمًا أقل من السعة القصوى النظرية بسبب أعمال الصيانة، وعمليات التحويل بين الأنواع المختلفة، وأنشطة مراقبة الجودة. خطِّط لحجم خط الطلاء الكهربائي استنادًا إلى معدل استخدام قابل للتحقيق يتراوح بين ٧٥٪ و٨٥٪، بدلًا من افتراض توافر تشغيل بنسبة ١٠٠٪. ويُراعى هذا الهامش في الحسابات لاستيعاب الصيانة المجدولة، وإجراءات إدارة حوض الطلاء، وفحص القطع، والانقطاعات غير المتوقعة. وبذلك، فإن خط الطلاء الكهربائي المصمم ليُنتج نظريًّا ١٠٠ قطعة في الساعة يُحقِّق عمليًّا إنتاجًا يتراوح بين ٧٥ و٨٥ قطعة في الساعة، لذا يجب أن تعكس تخطيطات السعة هذه الحقيقة.
يقلل تصميم خط الطلاء الكهربائي الخاص بك وفق مبدأ الوحدات القابلة للتعديل والوصول السهل من وقت الصيانة ويحسّن الموثوقية. وتتيح لك الأقطاب الكهربائية القابلة للاستبدال بسهولة، ومضخات تدوير الحمام سهلة الوصول، والبروتوكولات الفعّالة لتغيير الإنتاج أن يحافظ خط الطلاء الكهربائي على معدل إنتاج فعلي أعلى. وعند تقييم خيارات الاستثمار في الطاقة الإنتاجية، فكّر في كيفية تأثير تصميم خط الطلاء الكهربائي على متطلبات العمالة، واحتياجات التدريب، والتكاليف التشغيلية طويلة الأمد. فغالبًا ما يوفّر خط طلاء كهربائي باهظ الثمن قليلًا لكنه يتمتّع بموثوقية وسهولة صيانة متفوّقتين تكلفة ملكية إجمالية أفضل مقارنةً بنظام أرخص يتطلّب تدخلات متكررة.
الأسئلة الشائعة
كيف نحدّد السعة المثلى لخط الطلاء الكهربائي وفق حجم إنتاجنا؟
ابدأ بتحليل أحجام الإنتاج الحالية والتنبؤات الواقعية للنمو خلال السنوات الثلاث إلى الخمس القادمة. وفر هامش سعة يتراوح بين ١٥ و٢٥ في المئة لاستيعاب الذروة الموسمية والطلب غير المتوقع، دون تشغيل خط الطلاء الكهربائي عند أقصى استفادة ممكنة باستمرار. واستشر مورد كيمياء الطلاء ومورِّد المعدات لتحديد المعايير التقنية المطلوبة، مثل حجم الخزان وزمن التواجد والسرعة الخطية للناقل، ثم اعمل بشكل عكسي لحساب عدد القطع التي يجب أن يعالجها خط الطلاء الكهربائي في الساعة. ويضمن هذا التحليل أن يكون الاستثمار في خط الطلاء الكهربائي متوافقًا مع الطلب التجاري الفعلي بدلًا من الأقصى النظري.
ماذا يحدث إذا تبيَّن أن سعة خط الطلاء الكهربائي غير كافية بعد التركيب؟
إذا تجاوز الطلب السعة الفعلية لخط الطلاء الكهربائي الخاص بك، فإن خياراتك تشمل إضافة خط إنتاج موازٍ، أو تحديث خط الطلاء الكهربائي الحالي بخزانات أكبر أو أنظمة نقل أسرع، أو تنفيذ ورديات إضافية وتقليل أوقات التبديل لزيادة الاستخدام. وغالبًا ما يكون تحديث خط الطلاء الكهربائي أكثر فعالية من حيث التكلفة مقارنةً بإنشاء خط كامل ثانٍ، لكن ذلك يعتمد على تخطيط المنشأة وموقع العائق التشغيلي. أما التخطيط للتوسّع المستقبلي أثناء التصميم الأولي لخط الطلاء الكهربائي — مثل تركيب خدمة كهربائية أكبر أو تخصيص مساحة أرضية احتياطية — فيقلّل من تكلفة وتعقيد عمليات زيادة السعة.
كيف تؤثر درجة تعقيد القطعة على الإنتاجية والقدرة الاستيعابية لخط الطلاء الكهربائي؟
تتطلب الأجزاء المعقدة ذات التجاويف الداخلية أو الأقسام المجوفة وقت بقاء أطول في حوض الترسيب الكهربائي لضمان تغطية كاملة بالطلاء، ما يقلل مباشرةً من إنتاجية خط الطلاء الكهربائي. وعند تخطيط خط طلاء كهربائي، يجب أخذ أقصى وقت بقاء مطلوب لأي نوع من الأجزاء التي ستُمرَّر عبر النظام. فإذا كانت منشأتك تعالج كلًّا من الأجزاء البسيطة والمعقدة، فكّر في تشغيل نوبات عمل مخصصة لخط الطلاء الكهربائي، أو في تصميم نظام وحدوي يسمح بتغيير سرعات المعالجة. ويمنع هذا النهج أن تؤثِّر بضعة أجزاء صعبة على السعة النظرية الكاملة لخط الطلاء الكهربائي لديك.