
 EN
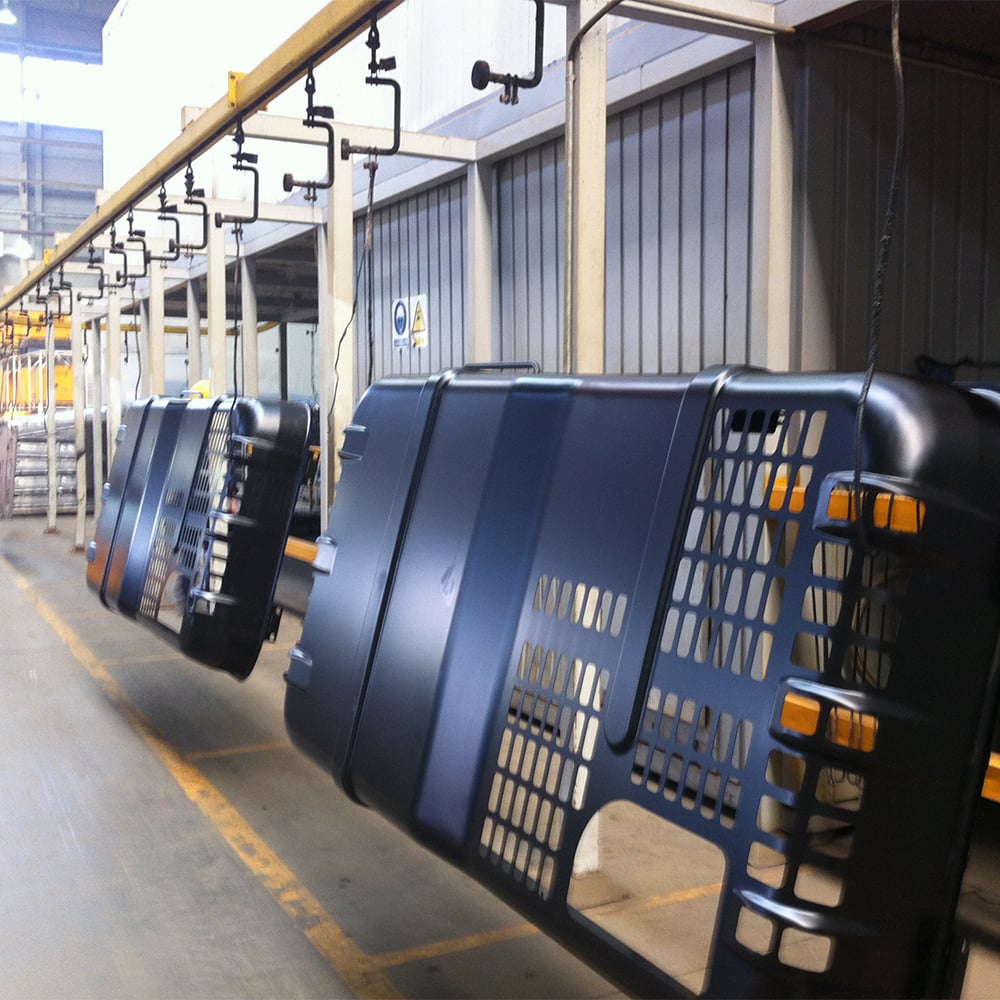
Perancangan kapasiti untuk talian e-coating merupakan salah satu keputusan paling kritikal yang dihadapi oleh pengilang berkelompok tinggi apabila memperbesarkan operasi pengeluaran. Sebuah talian E-coating mesti direka dan dioptimumkan untuk mengendalikan permintaan semasa sambil kekal cukup fleksibel bagi menampung pertumbuhan masa depan. Cabaran utamanya ialah menentukan keseimbangan yang tepat antara pelaburan peralatan, kadar pengeluaran, dan kecekapan operasi untuk memastikan kemudahan anda dapat memenuhi jadual penghantaran tanpa kapasiti tidak aktif yang berlebihan atau kesesakan mahal.
Merancang satu talian e-penyalutan melibatkan pemahaman bukan sahaja tentang isi padu keluaran yang diinginkan tetapi juga parameter teknikal yang mendorong produktiviti. Hubungan antara masa kitaran, masa tinggal dalam tangki, kelajuan penghantar, dan geometri komponen secara langsung memberi kesan kepada keluaran maksimum yang boleh dicapai oleh satu talian e-penyalutan. Tanpa analisis kapasiti yang sesuai, pengilang sering melabur dalam peralatan yang terlalu kecil sehingga menjadi had pengeluaran, atau sistem yang terlalu besar yang membazirkan modal dan ruang lantai. Panduan ini meneroka faktor-faktor penting untuk perancangan kapasiti talian e-penyalutan yang berkesan dalam persekitaran pengeluaran berkelompok tinggi.
Menilai Permintaan Pengeluaran Semasa dan Dijangkakan
Mengira Keperluan Isi Padu untuk Talian E-Penyalutan Anda
Asas perancangan kapasiti garis e-coating ialah kefahaman yang jelas mengenai isipadu pengeluaran semasa dan masa depan anda. Mulakan dengan menganalisis data jualan sejarah, ramalan pelanggan, dan trend pasaran untuk menetapkan unjuran permintaan yang realistik. Garis e-coating mesti memproses bilangan komponen tertentu setiap satu shift atau setiap hari, dan sasaran ini menjadi titik rujukan bagi semua keputusan rekabentuk seterusnya. Ramai pengilang meremehkan potensi pertumbuhan dan akhirnya memiliki kapasiti garis e-coating yang tidak mencukupi dalam tempoh tiga hingga lima tahun operasi.
Apabila mengira keperluan isipadu, ambil kira variasi musiman, perubahan campuran produk, dan jadual pengembangan yang dirancang. Satu talian e-penyalutan yang direka khas untuk satu jenis produk mungkin memerlukan kerja semula yang besar sekiranya syarikat anda memperkenalkan saiz bahagian atau bahan baharu. Menyediakan ruang keupayaan tambahan sebanyak 15 hingga 25 peratus membolehkan talian e-penyalutan anda mengurus lonjakan permintaan yang tidak dijangka tanpa beroperasi pada kapasiti maksimum secara berterusan—yang seterusnya memanjangkan jangka hayat peralatan dan meningkatkan kekonsistenan kualiti salutan. Ruang tambahan ini mengelakkan keperluan terhadap pemasangan semula mahal atau penambahan kapasiti cemas.
Memahami Variabiliti Permintaan dan Perancangan Beban Puncak
Permintaan pengeluaran jarang sekali seragam sepanjang tahun, menjadikan perancangan kapasiti talian e-penyalutan lebih rumit daripada pengiraan purata biasa. Musim puncak, lonjakan pesanan pelanggan, dan keperluan penghantaran tepat pada masanya semua mempengaruhi cara talian e-penyalutan perlu dikonfigurasikan. Rancang kapasiti talian e-penyalutan anda berdasarkan beban puncak yang realistik, bukan berdasarkan isi padu purata—kerana meremehkan permintaan puncak mencipta risiko kelengkapan penghantaran dan melemahkan hubungan dengan pelanggan. Sebaliknya, jika talian e-penyalutan anda terlalu besar untuk keperluan puncak tetapi beroperasi jauh di bawah kapasiti sepanjang kebanyakan tahun, anda menanggung kos tetap yang tidak perlu.
Bekerja bersama pasukan perancangan jualan dan operasi untuk mencipta senario permintaan membantu memastikan pelaburan talian e-penyalutan anda selaras dengan strategi perniagaan. Perancangan senario mengenal pasti sama ada talian e-penyalutan anda harus mengutamakan kelenturan kadar aliran atau output maksimum dalam keadaan mantap. Sesetengah pengilang memilih rekabentuk talian e-penyalutan modular yang membenarkan pemprosesan selari atau penyelutanan berperingkat untuk menampung profil permintaan yang berubah-ubah tanpa memerlukan penstrukturan semula sistem secara keseluruhan.
Parameter Teknikal yang Menentukan Output Talian E-Penyalutan
Masa Kitaran, Masa Tinggal, dan Dinamik Konveyor
Jantung teknikal dalam perancangan kapasiti garis e-coating terletak pada pemahaman masa kitaran dan masa tinggal dalam tangki. Masa kitaran untuk garis e-coating ialah selang antara bahagian-bahagian berturut-turut yang memasuki sistem, manakala masa tinggal ialah tempoh setiap bahagian berada dalam bak mandi salutan untuk mencapai ketebalan lapisan dan liputan yang diinginkan. Parameter-parameter ini saling bergantung dan secara langsung menentukan jumlah keluaran yang boleh dihasilkan oleh garis e-coating. Meningkatkan kelajuan penghantar untuk meningkatkan keluaran garis e-coating tidak sentiasa boleh dilakukan tanpa mengorbankan kualiti salutan, kerana bahagian-bahagian tersebut memerlukan masa pencelupan yang mencukupi dalam bak elektroforetik.
Kapasiti maksimum suatu talian e-pelapisan ditentukan oleh peringkat yang paling perlahan dalam proses tersebut. Jika tangki elektrodeposisi anda direka untuk satu kelajuan penghantar tetapi peringkat pembilasan atau ketuhar pemasakan beroperasi lebih perlahan, maka talian e-pelapisan akan menjadi sempit pada peringkat tersebut. Perancangan kapasiti yang berkesan memerlukan analisis terhadap semua peringkat—dari pra-rawatan hingga pemasakan akhir—untuk mengenal pasti di mana kapasiti keluaran talian e-pelapisan anda terhad. Ramai pengilang mendapati bahawa melabur dalam tangki elektrodeposisi yang lebih besar atau menambah peringkat pembilasan selari meningkatkan kapasiti talian e-pelapisan secara lebih berkesan dari segi kos berbanding menggantikan keseluruhan sistem.
Geometri Komponen, Bahan, dan Keperluan Proses
Geometri bahagian yang berbeza dan jenis bahan yang berbeza menimbulkan tuntutan yang berbeza terhadap operasi talian e-pelapisan. Bahagian yang kompleks, berongga, atau mempunyai rongga dalaman memerlukan masa tinggal yang lebih lama di dalam bak elektroforetik untuk memastikan liputan pelapisan yang lengkap, seterusnya mengurangkan kadar maksimum teoretikal talian e-pelapisan. Ketebalan bahan, kerumitan bentuk, dan keperluan persiapan permukaan semuanya mempengaruhi kelajuan setiap bahagian bergerak melalui talian e-pelapisan anda tanpa mengorbankan kualiti pelapisan. Talian e-pelapisan yang dioptimumkan untuk bahagian tampalan kecil dan ringkas tidak akan memberikan prestasi yang sama baiknya apabila memproses rakitan fabrikasi yang lebih besar dengan rongga dalaman.
Apabila merancang kapasiti garis e-pelapisan untuk pelbagai jenis komponen, pertimbangkan sama ada kemudahan anda akan mengendalikan garis produk khusus atau memerlukan pertukaran kerap. Garis e-pelapisan yang fleksibel yang mampu menangani pelbagai geometri komponen biasanya beroperasi pada kadar keluaran purata yang lebih rendah berbanding sistem khusus, tetapi menawarkan ketepatan respons terhadap permintaan yang lebih tinggi. Memahami kompromi ini sebelum melabur dalam garis e-pelapisan anda dapat mengelakkan ketidakselarasan antara perbelanjaan modal dan keluaran sebenar yang boleh dicapai.
Penentuan Saiz Peralatan dan Strategi Pelaburan
Penentuan Saiz yang Tepat bagi Elektrodeposisi dan Sistem Sokongan
Menentukan saiz yang sesuai untuk takungan elektroforesis garisan salutan-e merupakan salah satu keputusan kapasiti yang paling berkesan. Isipadu takungan mesti mencukupi untuk mengekalkan kimia takungan dan kualiti salutan secara stabil di sepanjang julat keluaran sasaran anda. Takungan yang terlalu kecil meningkatkan risiko pengumpulan bahan kontaminan dan penurunan kimia takungan dengan lebih cepat, manakala takungan yang terlalu besar meningkatkan kos modal dan ruang tapak kemudahan. Ramai pengilang yang merancang peningkatan garisan salutan-e berunding dengan pembekal kimia salutan dan vendor peralatan untuk menetapkan dimensi takungan yang optimum berdasarkan isipadu komponen, keperluan masa tinggal, dan amalan pengurusan takungan.
Selain takungan elektroforisis utama, garis salutan-e memerlukan peringkat pembilasan berukuran sesuai, ketuhar pemasakan, dan peralatan pengendalian komponen. Pelaburan bagi setiap komponen garis salutan-e mesti ditingkatkan secara berkadar dengan sasaran isi padu anda. Jika anda merancang untuk menggandakan keluaran melalui garis salutan-e anda, peningkatan berkadar terhadap kapasiti pembilasan dan kadar aliran ketuhar adalah perlu untuk mengelakkan botol leher baharu. Pelaburan yang tidak mencukupi pada sistem sokongan sering memaksa pengilang beroperasi pada garis salutan-e jauh di bawah kapasiti teorinya.
Pertimbangan Kecekapan Operasi dan Penyelenggaraan
Kapasiti garisan e-pelapisan dalam dunia sebenar sentiasa lebih rendah daripada maksimum teori disebabkan penyelenggaraan, pertukaran proses, dan aktiviti kawalan kualiti. Rancang saiz garisan e-pelapisan anda berdasarkan kadar penggunaan yang boleh dicapai iaitu antara 75 hingga 85 peratus, bukan dengan mengandaikan masa operasi penuh 100 peratus. Tolok ini mengambil kira penyelenggaraan berkala, prosedur pengurusan bak mandi, pemeriksaan komponen, dan masa berhenti tidak dijangka. Garisan e-pelapisan yang dinyatakan mempunyai output teori 100 komponen sejam secara realistik hanya memberikan output 75 hingga 85 komponen sejam dalam amalan sebenar; oleh itu, perancangan kapasiti mesti mencerminkan realiti ini.
Mereka bentuk talian e-pelapisan anda dengan modulasi dan aksesibiliti dalam fikiran mengurangkan masa penyelenggaraan dan meningkatkan kebolehpercayaan. Elektrod yang mudah diganti, pam peredaran takungan yang mudah diakses, dan protokol pertukaran yang cekap membolehkan talian e-pelapisan anda mengekalkan kadar keluaran sebenar yang lebih tinggi. Pertimbangkan bagaimana reka bentuk talian e-pelapisan anda memberi kesan kepada keperluan buruh, keperluan latihan, dan kos operasi jangka panjang apabila menilai pilihan pelaburan kapasiti. Talian e-pelapisan yang sedikit lebih mahal tetapi mempunyai kebolehpercayaan dan kebolehselenggaraan yang unggul sering memberikan jumlah kos kepemilikan yang lebih baik berbanding sistem yang lebih murah tetapi memerlukan campur tangan kerap.
Soalan Lazim
Bagaimanakah kami menentukan kapasiti talian e-pelapisan yang ideal bagi isi padu pengeluaran kami?
Mulakan dengan menganalisis isi padu pengeluaran semasa dan unjuran pertumbuhan yang realistik untuk tempoh tiga hingga lima tahun akan datang. Sediakan ruang keupayaan tambahan sebanyak 15 hingga 25 peratus untuk menampung puncak musiman dan permintaan tidak dijangka tanpa memaksakan talian e-penyalutan beroperasi pada tahap penggunaan maksimum secara berterusan. Rujuk pembekal bahan kimia salutan dan pembekal kelengkapan anda untuk menetapkan parameter teknikal yang diperlukan, seperti saiz tangki, masa tinggal, dan kelajuan konveyor, kemudian kira secara songsang berapa banyak komponen per jam yang mesti diproses oleh talian e-penyalutan anda. Analisis ini memastikan pelaburan talian e-penyalutan selaras dengan permintaan perniagaan sebenar, bukan dengan maksimum teoretikal.
Apa yang berlaku jika keupayaan talian e-penyalutan kami terbukti tidak mencukupi selepas pemasangan?
Jika permintaan melebihi kapasiti sebenar talian e-pelapisan anda, pilihan anda termasuk menambah talian pengeluaran selari, memperbaharui talian e-pelapisan sedia ada dengan tangki yang lebih besar atau sistem penghantar yang lebih laju, atau melaksanakan pelanjutan shift dan mengurangkan masa pertukaran untuk meningkatkan tahap penggunaan. Memperbaharui talian e-pelapisan biasanya lebih berkesan dari segi kos berbanding membina talian lengkap kedua, tetapi ini bergantung pada susun atur kemudahan dan lokasi titik sempit. Perancangan untuk pengembangan masa depan semasa fasa rekabentuk awal talian e-pelapisan—seperti memasang perkhidmatan elektrik yang lebih besar atau menyisihkan ruang lantai—dapat mengurangkan kos dan kerumitan dalam penambahan kapasiti.
Bagaimana kerumitan komponen mempengaruhi kadar aliran dan perancangan kapasiti talian e-pelapisan?
Bahagian yang kompleks dengan rongga dalaman atau bahagian berongga memerlukan masa tinggal yang lebih lama di dalam bak elektroforais untuk memastikan kelengkapan litupan salutan, yang secara langsung mengurangkan kadar aliran garis salutan-e. Apabila merancang garis salutan-e, ambil kira masa tinggal terpanjang yang diperlukan oleh sebarang jenis bahagian yang akan diproses melalui sistem tersebut. Jika kemudahan anda memproses kedua-dua bahagian ringkas dan kompleks, pertimbangkan untuk menjalankan shift garis salutan-e khusus atau mereka bentuk sistem modular yang membenarkan kelajuan pemprosesan berubah-ubah. Pendekatan ini mengelakkan beberapa bahagian sukar daripada mengurangkan kapasiti teori keseluruhan garis salutan-e anda.
Senarai Kandungan
- Menilai Permintaan Pengeluaran Semasa dan Dijangkakan
- Parameter Teknikal yang Menentukan Output Talian E-Penyalutan
- Penentuan Saiz Peralatan dan Strategi Pelaburan
-
Soalan Lazim
- Bagaimanakah kami menentukan kapasiti talian e-pelapisan yang ideal bagi isi padu pengeluaran kami?
- Apa yang berlaku jika keupayaan talian e-penyalutan kami terbukti tidak mencukupi selepas pemasangan?
- Bagaimana kerumitan komponen mempengaruhi kadar aliran dan perancangan kapasiti talian e-pelapisan?