
 EN
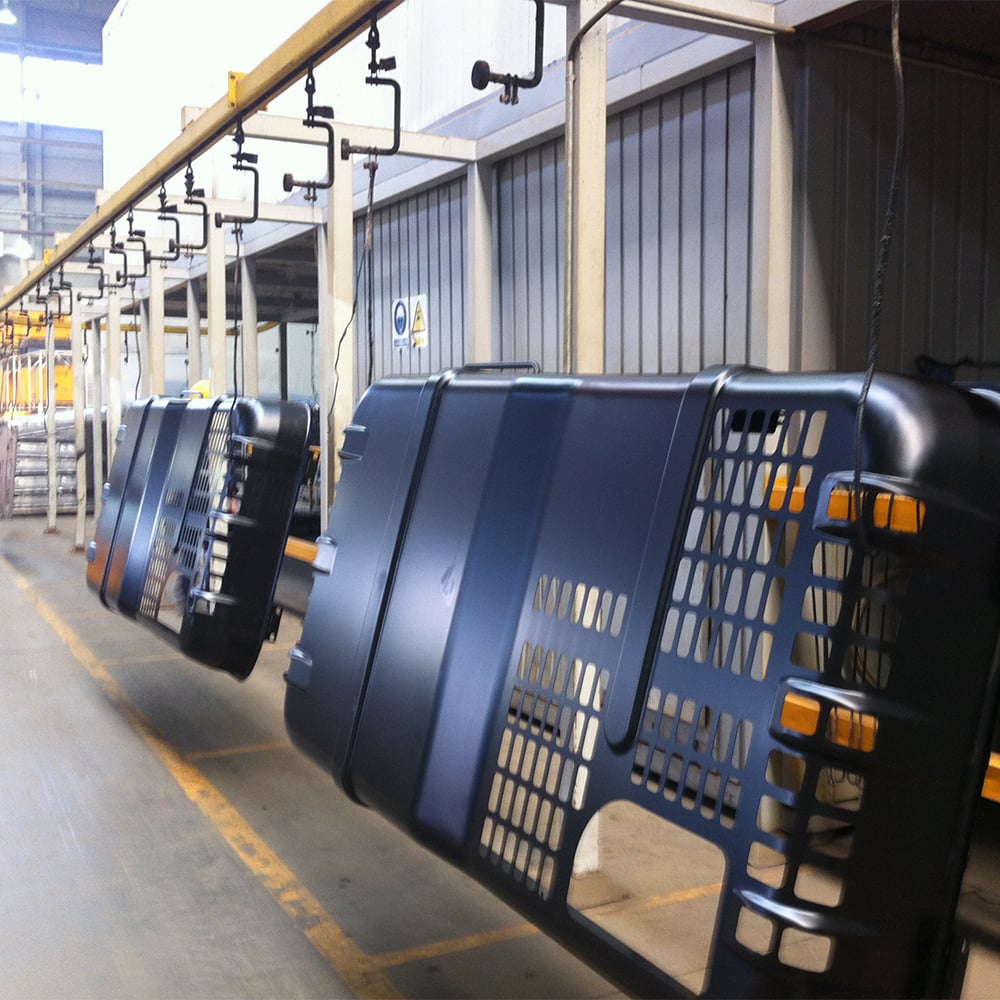
Az e-bevonatos vonal kapacitástervezése a nagy mennyiségű gyártást végző vállalatok egyik legkritikusabb döntése, amellyel szembesülniük kell a termelési műveletek bővítésekor. Egy e-bevonó vonal tervezését és optimalizálását úgy kell elvégezni, hogy jelenlegi igényeket is kielégítse, ugyanakkor elég rugalmas legyen ahhoz, hogy a jövőbeni növekedést is képes legyen kezelni. A kihívás abban rejlik, hogy megtaláljuk az egyensúlyt a berendezésekbe történő befektetés, a termelési teljesítmény és az üzemeltetési hatékonyság között annak érdekében, hogy létesítményünk képes legyen betartani a szállítási határidőket anélkül, hogy túlzottan alulhasznált kapacitással vagy költséges szűk keresztmetszetekkel küzdene.
Az elektrokoatáló vonal tervezése nemcsak a kívánt kimeneti mennyiség megértését, hanem azoknak a műszaki paramétereknek a megismerését is magában foglalja, amelyek meghatározzák a termelékenységet. A ciklusidő, a fürdőben töltött idő, a szállítószalag sebessége és az alkatrész geometriája közötti kapcsolat közvetlenül befolyásolja azt a maximális átbocsátást, amelyet egy elektrokoatáló vonal elérhet. Ha nem történik megfelelő kapacitáselemzés, a gyártók gyakran alulméretezett berendezésekre költenek, amelyek termelési korlátozást jelentenek, vagy túlméretezett rendszerekre, amelyek tőkét és gyártóterületet pazarolnak. Ez az útmutató a fő tényezőket vizsgálja meg az elektrokoatáló vonal hatékony kapacitástervezéséhez nagy mennyiségű termelési környezetben.
A jelenlegi és a jövőbeni termelési igények értékelése
A szükséges mennyiség kiszámítása az elektrokoatáló vonalhoz
Az e-bevonatos vonal kapacitástervezésének alapja a jelenlegi és jövőbeli gyártási mennyiségek világos megértése. Kezdje a történeti értékesítési adatok, az ügyfél-előrejelzések és a piaci irányzatok elemzésével, hogy valószerű keresleti előrejelzéseket állítson fel. Egy e-bevonatos vonalnak meghatározott számú alkatrészt kell feldolgoznia műszakonként vagy naponként, és ez a cél lesz az összes további tervezési döntés kiindulási pontja. Sok gyártó alábecsüli a növekedési potenciált, és működésének három–öt évére az e-bevonatos vonal kapacitása már elégtelen lesz.
A térfogatigények kiszámításakor figyelembe kell venni az évszakhoz kapcsolódó ingadozásokat, a termékválaszték változásait és a tervezett bővítési időkereteket. Ha egy e-bevonatos vonalat egyetlen terméktípusra tervezték, akkor jelentős átalakításra lehet szükség, ha a vállalat új alkatrész-méreteket vagy anyagokat vezet be. A 15–25 százalékos kapacitáskeret beépítése lehetővé teszi, hogy az e-bevonatos vonal kezelje a váratlan keresletcsúcsokat anélkül, hogy folyamatosan a maximális kapacitáson működne – ez meghosszabbítja a berendezések élettartamát és javítja a bevonatminőség egyenletességét. Ez a tartalék megelőzi a költséges utólagos átalakításokat vagy a sürgősségi kapacitás-bővítéseket.
A kereslet-ingadozás és a csúcsterhelés-tervezés megértése
A termelési igény ritkán egyenletes egész évben, így az e-bevonatoló vonal kapacitástervezése összetettebb, mint a leegyszerűsített átlagszámítás. A csúcsidőszakok, az ügyfelek rendelésének hirtelen megnövekedése és a pontosan időben történő szállításra vonatkozó követelmények mind befolyásolják, hogyan kell konfigurálni egy e-bevonatoló vonalat. Az e-bevonatoló vonal kapacitását a valóságnak megfelelő csúcs terhelésre kell tervezni, nem az átlagos mennyiségre, mivel a csúcsigény alábecslése szállítási kockázatot eredményez és rombolja az ügyfélkapcsolatokat. Fordítva: ha az e-bevonatoló vonal túl nagy a csúcsigényhez képest, de éven belül jelentős részében jóval alacsonyabb kapacitáson működik, akkor felesleges fix költségeket visel.
Az értékesítési és működési tervezési csapatokkal együttműködve kialakított keresleti forgatókönyvek segítenek biztosítani, hogy az e-bevonatos vonalba történő beruházás összhangban legyen a vállalati stratégiával. A forgatókönyvtervezés megmutatja, hogy az e-bevonatos vonalnak inkább a folyamatsebesség rugalmasságára vagy a maximális állandó üzemi teljesítményre kell-e koncentrálnia. Egyes gyártók moduláris e-bevonatos vonalterveket választanak, amelyek lehetővé teszik a párhuzamos feldolgozást vagy a szakaszos bevonást, így változó keresleti profilokhoz is alkalmazkodni tudnak anélkül, hogy a teljes rendszert újra kellene tervezni.
Műszaki paraméterek, amelyek meghatározzák az e-bevonatos vonal kimenetét
Ciklusidő, tartási idő és szállítószalag-dinamika
Az e-bevonatoló vonal kapacitástervezésének műszaki központjában a ciklusidő és a fürdőben töltött idő megértése áll. Az e-bevonatoló vonal ciklusideje az egymást követő alkatrészek rendszerbe való belépése között eltelt időtartam, míg a fürdőben töltött idő azt jelenti, hogy egy-egy alkatrész mennyi ideig marad a bevonófürdőben a kívánt rétegvastagság és lefedettség eléréséhez. Ezek a paraméterek összefüggnek egymással, és közvetlenül meghatározzák, mekkora a teljesítmény, amelyet az e-bevonatoló vonal képes leadni. Az e-bevonatoló vonal kimenetének növelése érdekében a szállítószalag sebességének növelése nem mindig lehetséges anélkül, hogy a bevonat minőségét veszélyeztetnénk, mivel az alkatrészeknek elegendő időre van szükségük az elektroforézis fürdőben való áztatásra.
Egy e-bevonatoló vonal maximális kimenete a folyamat leghosszabb szakaszától függ. Ha az elektrodepozíciós fürdőt egy adott szállítószalag-sebességhez méretezték, de a mossási szakaszok vagy a kemencék lassabban működnek, akkor az e-bevonatoló vonal ezen a szakaszon lesz szűk keresztmetszetet képező pontja. Az hatékony kapacitás-tervezéshez minden szakaszt – az előkezeléstől az utolsó kemencéig – elemezni kell, hogy meghatározzuk, hol korlátozódik az e-bevonatoló vonal teljesítménye. Sok gyártó azt tapasztalja, hogy egy nagyobb elektrodepozíciós fürdő beszerzése vagy párhuzamos mossási szakaszok bevezetése költséghatékonyabban növeli az e-bevonatoló vonal kapacitását, mint az egész rendszer cseréje.
Alkatrész geometriája, anyaga és folyamati követelményei
A különböző alkatrészgeometriák és anyagtípusok eltérő igényeket támasztanak az e-bevonatoló vonal működtetésével szemben. Az összetett, üreges vagy belső üreggel rendelkező alkatrészek hosszabb tartózkodási időt igényelnek az elektroforézis fürdőben a teljes bevonási fedettség biztosításához, ami csökkenti az e-bevonatoló vonal elméleti maximális átbocsátását. Az anyag vastagsága, az alak összetettsége és a felület-előkészítési követelmények mind befolyásolják, milyen gyorsan mozoghatnak az egyes alkatrészek az e-bevonatoló vonalon anélkül, hogy a bevonási minőség romlana. Egy kis, egyszerűen kivágott alkatrészekhez optimalizált e-bevonatoló vonal nem nyújt azonos teljesítményt nagyobb, belső üregekkel rendelkező gyártott szerelvények feldolgozásakor.
Amikor az e-bevonó vonal kapacitását több alkatrész-típusra tervezi, fontolja meg, hogy üzemében kizárólag egy termék típusára specializált vonalak fognak működni, vagy gyakori átállásokra lesz szükség. Egy rugalmas e-bevonó vonal, amely több alkatrész-geometriát is kezel, általában alacsonyabb átlagos teljesítményen működik, mint egy specializált rendszer, de nagyobb rugalmasságot biztosít a kereslet változásaira. Az ilyen kompromisszumok megértése az e-bevonó vonalba történő beruházás előtt megakadályozza, hogy a tőkeberuházás és a ténylegesen elérhető kimenet eltérjen egymástól.
Felszerelések méretezése és beruházási stratégia
Az elektrodepozíciós és a támogató rendszerek optimális méretezése
Az elektrokoatálós vonal elektroforézis fürdőjének megfelelő méretének meghatározása az egyik legnagyobb hatással bíró kapacitási döntés. A fürdő térfogatának elegendőnek kell lennie ahhoz, hogy stabil fürdőkémia és egyenletes bevonati minőség biztosítható legyen a célzott termelési teljesítménytartományban. Ha a fürdő túl kicsi, akkor a szennyeződések felhalmozódásának és a fürdőkémia gyorsabb romlásának kockázata merül fel; ha viszont túl nagy, akkor a beruházási költségek és az üzemterület igénye nő. Számos gyártó, amely elektrokoatálós vonal-felújítást tervez, konzultációt folytat a bevonatkémia-szolgáltatókkal és a felszerelés-gyártókkal, hogy a részegységek térfogata, a tartózkodási idő-igények és a fürdőkezelési gyakorlatok alapján meghatározza az optimális fürdőméreteket.
Az elektroforézis fürdőn túl egy e-bevonatoló vonalhoz megfelelő méretű öblítőszakaszok, kemencék a bevonat szárításához és alkatrészkezelő berendezések szükségesek. Az egyes e-bevonatoló vonalkomponensekbe történő beruházásnak arányosan növekednie kell a kívánt termelési mennyiséghez. Ha az e-bevonatoló vonal kimenetét kétszeresére kívánja növelni, akkor az öblítőkapacitás és a kemence átbocsátóképessége is arányosan növelendő, hogy elkerülje az új szűk keresztmetszetek kialakulását. A támogató rendszerekbe történő elégtelen beruházás gyakran arra kényszeríti a gyártókat, hogy e-bevonatoló vonalaikat elméleti kapacitásuknál lényegesen alacsonyabb szinten üzemeltessék.
Működési és karbantartási hatékonysági szempontok
A gyakorlati e-bevonatoló vonal kapacitása mindig alacsonyabb a teoretikus maximális értéknél a karbantartás, a termékváltások és a minőségellenőrzési tevékenységek miatt. Az e-bevonatoló vonal méretezését 75–85 százalékos elérhető kihasználtsági arány alapján kell megtervezni, ne pedig 100 százalékos üzemidőt feltételezve. Ez a tartalék figyelembe veszi a tervezett karbantartást, a fürdőkezelési eljárásokat, az alkatrészek ellenőrzését és a váratlan leállásokat. Egy óránként 100 darabos teoretikus kimenetet nyújtó e-bevonatoló vonal gyakorlatban valójában óránként 75–85 darabot szállít, ezért a kapacitástervezésnek ezt a valóságot kell tükröznie.
Az e-bevonatoló vonal tervezése modularitás és hozzáférhetőség szempontjából csökkenti a karbantartási időt, és javítja a megbízhatóságot. Az egyszerűen cserélhető elektródák, a könnyen hozzáférhető fürdőkeringtető szivattyúk és az hatékony átállási protokollok lehetővé teszik, hogy az e-bevonatoló vonal magasabb tényleges teljesítményt érjen el. Értékelés közben gondoljon arra is, hogyan befolyásolja az e-bevonatoló vonal terve a munkaerő-igényt, a képzési szükségleteket és a hosszú távú üzemeltetési költségeket a kapacitásberuházási lehetőségek kiválasztásakor. Gyakran előnyösebb a teljes tulajdonosi költség szempontjából egy kissé drágább, de kiváló megbízhatóságú és karbantarthatóságú e-bevonatoló vonal, mint egy olcsóbb rendszer, amely gyakori beavatkozást igényel.
GYIK
Hogyan határozzuk meg az ideális e-bevonatoló vonal kapacitását a saját termelési volumenünkhöz?
Kezdje a jelenlegi gyártási mennyiségek elemzésével és a következő három–öt év realisztikus növekedési előrejelzéseivel. Teremtsen 15–25 százalékos kapacitáskeretet, hogy kezelni tudja az évszakhoz kötött csúcsidőszakokat és a váratlan keresletet anélkül, hogy az e-bevonó vonalát folyamatosan maximális kihasználtsággal kellene üzemeltetnie. Konzultáljon bevonókémia-szolgáltatójával és felszerelés-szállítójával a szükséges műszaki paraméterek meghatározásához – például fürdőméret, tartózkodási idő és szállítószalag-sebesség –, majd dolgozzon visszafelé, hogy kiszámítsa: óránként hány alkatrészt kell feldolgoznia az e-bevonó vonalának. Ez az elemzés biztosítja, hogy az e-bevonó vonalra történő beruházása a tényleges üzleti igényekhez igazodjon, nem pedig elméleti maximumokhoz.
Mi történik, ha telepítés után kiderül, hogy e-bevonó vonalunk kapacitása nem elegendő?
Ha a kereslet meghaladja az e-bevonó vonal tényleges kapacitását, akkor a lehetséges megoldások közé tartozik egy párhuzamos gyártósor hozzáadása, a meglévő e-bevonó vonal átalakítása nagyobb medencékkel vagy gyorsabb szállítórendszerrel, illetve a műszakok meghosszabbítása és a váltási idők csökkentése a kihasználtság növelése érdekében. Az e-bevonó vonal átalakítása gyakran költséghatékonyabb, mint egy második teljes vonal építése, de ez függ a létesítmény elrendezésétől és a szűk keresztmetszet helyétől. A jövőbeli bővítés tervezése a kezdeti e-bevonó vonal tervezése során – például nagyobb elektromosellátás telepítése vagy padlóterület fenntartása – csökkenti a kapacitásbővítés költségét és összetettségét.
Hogyan befolyásolja az alkatrész összetettsége az e-bevonó vonal teljesítményét és a kapacitástervezést?
A bonyolult alkatrészek, amelyek belső üregekkel vagy üreges szakaszokkal rendelkeznek, hosszabb tartási időt igényelnek az elektroforézis fürdőben a teljes bevonási fedettség biztosításához, ami közvetlenül csökkenti az e-bevonó vonal áteresztőképességét. Az e-bevonó vonal tervezésekor vegye figyelembe a rendszeren áthaladó bármely alkatrész típus által szükséges leghosszabb tartási időt. Ha gyártóüzeme egyszerű és bonyolult alkatrészeket is feldolgoz, érdemes külön e-bevonó vonali műszakokat üzemeltetni, vagy olyan moduláris rendszert tervezni, amely változó feldolgozási sebességet tesz lehetővé. Ez a megközelítés megakadályozza, hogy néhány nehézkes alkatrész csökkentse az egész e-bevonó vonal elméleti kapacitását.