
 EN
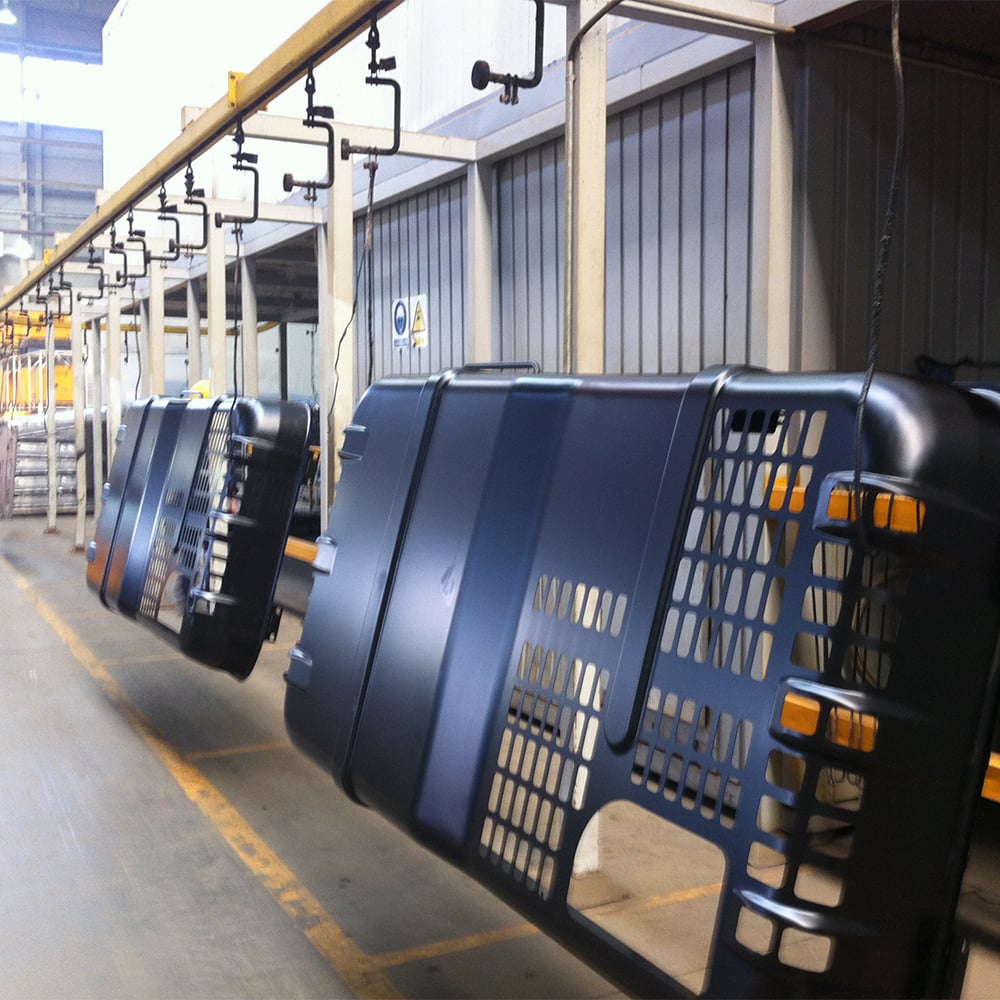
電着塗装ラインのキャパシティ計画は、大量生産メーカーが生産規模を拡大する際に直面する最も重要な意思決定の一つです。 e-coating Line このラインは、現在の需要に対応できるよう設計・最適化される必要がありますが、同時に将来的な増産にも柔軟に対応できる余裕も備えていなければなりません。課題は、設備投資、生産能力、運用効率のバランスを適切に取ることにあり、納期を守りながら、過剰な稼働余力や高コストなボトルネックを回避できる施設運営を実現することです。
電着塗装ラインの計画を立てる際には、単に希望する生産量を把握するだけでなく、生産性を左右する技術的パラメーターについても理解する必要があります。サイクルタイム、タンク内滞在時間、コンベアの搬送速度、および部品の形状といった要素は、電着塗装ラインが達成できる最大処理能力に直接影響します。適切なキャパシティ分析を行わないと、メーカーはしばしば生産能力が不足した設備に投資してしまい、結果として製造工程のボトルネックを招くか、あるいは過剰な規模のシステムを導入して資本と床面積を無駄にしてしまいます。本ガイドでは、大量生産環境における電着塗装ラインのキャパシティ計画に不可欠な要素について解説します。
現在および将来の生産需要の評価
電着塗装ラインの処理量要件の算出
電着塗装ラインの設備能力計画の基礎となるのは、現在および将来の生産数量を明確に把握することです。まず、過去の販売実績、顧客からの需要予測、市場動向などを分析し、現実的な需要見通しを立てます。電着塗装ラインは、1シフトまたは1日に一定数の部品を処理する必要があります。この処理目標が、その後のすべての設計判断の基準となります。多くのメーカーが成長可能性を過小評価し、操業開始から3~5年以内に電着塗装ラインの処理能力が不足してしまう事例が見られます。
ボリューム要件を算出する際には、季節変動、製品構成の変化、および計画されている拡張スケジュールを考慮してください。単一の製品タイプ向けに設計された電着塗装ラインは、企業が新しい部品サイズや素材を導入した場合、大幅な再設計を余儀なくされる可能性があります。設計段階で15~25%の余裕容量を確保しておくことで、電着塗装ラインは予期せぬ需要の急増にも対応でき、設備を常時最大能力で稼働させることなく運用できます。これにより、機器の寿命が延び、塗膜品質の一貫性も向上します。この余裕容量は、高コストな後付け改造や緊急的な増設を回避するために不可欠です。
需要の変動性とピーク負荷の計画
生産需要は年間を通じて均一になることはめったになく、そのため電着塗装ラインの設備能力計画は単純な平均値計算よりも複雑になります。繁忙期、顧客からの発注急増、ジャストインタイム納入の要請など、さまざまな要因が電着塗装ラインの構成に影響を与えます。設備能力計画は、平均的な生産量ではなく、現実的なピーク負荷を基準に立てるべきです。ピーク需要を過小評価すると、納期遅延のリスクが高まり、顧客との信頼関係が損なわれます。逆に、ピーク需要に対して過大な設備を導入した場合、年間の大半で設備利用率が低く推移することになり、不要な固定費を負担することになります。
販売および操業計画チームと連携して需要シナリオを作成することで、電着塗装ラインへの投資が事業戦略と整合することを確保できます。シナリオプランニングにより、電着塗装ラインが処理能力の柔軟性を重視するか、定常状態における最大出力を重視するかを明確にできます。一部のメーカーでは、並列処理や段階的塗装に対応できるモジュール式の電着塗装ライン設計を採用しており、システム全体の再設計を伴わずに変動する需要パターンにも対応可能です。
電着塗装ラインの出力を決定する技術的パラメーター
サイクルタイム、滞留時間、コンベアの動的特性
電着塗装ラインの生産能力計画における技術的要諦は、サイクルタイムとタンク内滞留時間の理解にあります。電着塗装ラインのサイクルタイムとは、連続する部品がシステムへ投入される間隔を指し、滞留時間とは、所定の塗膜厚および被覆率を得るために各部品が塗装浴中に浸漬される時間です。これらのパラメーターは相互に依存しており、電着塗装ラインの処理能力を直接的に決定します。電着塗装ラインの出力を高めるためにコンベア速度を上げるという手法は、必ずしも可能ではなく、電気泳動浴内での十分な浸漬時間を確保できなくなるため、塗装品質の低下を招くおそれがあります。
電着塗装ラインの最大生産能力は、工程の中で最も遅い工程によって制限されます。たとえば、電着槽のサイズが特定のコンベア速度を想定して設計されているものの、水洗工程や硬化炉の処理速度がそれより遅い場合、その工程がボトルネックとなり、全体の生産能力が制約を受けます。有効な設備能力計画を行うには、前処理から最終硬化に至るまでのすべての工程を分析し、電着塗装ラインの生産性がどの工程で制限されているかを特定する必要があります。多くのメーカーが、電着槽の大型化や並列水洗工程の追加といった比較的低コストの対策を講じることで、ライン全体の生産能力を向上させることができることを実感しています。これは、システム全体を交換するよりも費用対効果が高い場合が多いのです。
部品の形状・材質・工程要件
部品の形状や材質によって、電着塗装ラインの運転条件への要求は異なります。複雑な形状、中空構造、または内部空洞を有する部品では、電着浴内での滞留時間を長く設定する必要があります。これは、塗膜の完全な被覆を確保するためであり、結果として電着塗装ラインの理論上の最大処理能力が低下します。また、材質の板厚、形状の複雑さ、表面処理の要件なども、塗膜品質を損なうことなく各部品を電着塗装ラインに通過させる速度に影響を与えます。つまり、小型で単純なプレス部品の処理に最適化された電着塗装ラインは、内部空洞を有する大型の組立部品を同様に効率的に処理できるとは限りません。
複数の部品タイプに対応する電着塗装ラインの設備能力を計画する際は、自社工場が専用製品ラインで運用するか、あるいは頻繁な品種切替えを要するかを検討してください。複数の部品形状に対応可能な柔軟性の高い電着塗装ラインは、専用ラインと比較して平均生産能力が低くなる傾向がありますが、需要変化への対応力は高くなります。電着塗装ラインへの投資に先立ち、こうしたトレードオフを十分に理解しておくことで、設備投資額と実際に達成可能な生産量とのずれを防ぐことができます。
設備規模の決定と投資戦略
電着塗装装置および関連補助設備の適正規模設計
電着塗装ラインの電着槽の適切なサイズを決定することは、生産能力に最も大きな影響を与える判断の一つです。槽の容量は、目標とする生産量範囲において浴液の化学組成および塗膜品質を安定的に維持できるだけの大きさである必要があります。槽が小さすぎると、不純物が蓄積しやすくなり、浴液の化学組成が急速に劣化するリスクが高まります。一方、大きすぎると設備投資コストや工場の占有面積が増加します。電着塗装ラインのアップグレードを計画する多くのメーカーでは、部品の体積、滞留時間の要件、および浴液管理の実践に基づいて最適な槽寸法を設定するため、塗料メーカーおよび設備ベンダーと相談しています。
電着塗装ラインは、主電着槽に加えて、適切なサイズの水洗工程、硬化炉、および部品搬送装置を必要とします。各電着塗装ライン構成機器への投資額は、ご希望の生産量目標に比例して拡大する必要があります。たとえば、電着塗装ラインの出力を2倍にする計画がある場合、水洗能力および炉の処理能力も同様に比例的に増強しなければ、新たなボトルネックが生じてしまいます。補助設備への投資不足は、メーカーが電着塗装ラインを理論上の最大能力よりも大幅に低い稼働率で運用せざるを得ない状況を招くことが多くあります。
運用・保守効率に関する検討事項
実際の電着塗装ラインの生産能力は、保守点検、品種切替え、品質管理などの作業により、理論上の最大能力よりも常に低くなります。電着塗装ラインの規模設計にあたっては、稼働率を100%と仮定するのではなく、現実的に達成可能な75~85%の利用率を基準とすることを推奨します。この余裕は、定期保守、浴管理作業、部品検査、および予期せぬ停止時間などに対応するためのものです。理論上は時速100個の処理能力を持つと仕様化された電着塗装ラインは、実際には時速75~85個程度の生産能力にとどまるため、生産能力計画にはこうした現実を反映させる必要があります。
モジュール式・メンテナンス性を重視した電着塗装ラインの設計により、保守作業時間の短縮と信頼性の向上が実現します。交換が容易な電極、点検・保守がしやすい浴槽循環ポンプ、効率的な切替手順を採用することで、電着塗装ラインの実際の処理能力(スループット)を高めることができます。生産能力投資の検討にあたっては、電着塗装ラインの設計が人件費、教育負荷、長期的な運用コストに与える影響も併せて評価してください。初期費用はやや高めでも、信頼性・保守性に優れた電着塗装ラインは、頻繁な手入れを要する低価格システムよりも、総所有コスト(TCO)の面で優れた結果をもたらすことが多くあります。
よくある質問
当社の生産量に最適な電着塗装ラインの処理能力をどう決定すればよいですか?
まず、現在の生産量と今後3~5年間の現実的な成長予測を分析します。季節的な需要ピークや予期せぬ需要増加に対応できるよう、電着塗装ラインの能力に15~25%の余裕(マージン)を確保してください。これにより、ラインを常時最大稼働率で運転する必要がなくなります。塗料メーカーおよび設備ベンダーと相談し、タンク容量、浸漬時間、コンベア速度などの技術的パラメーターを定めたうえで、1時間あたり何個の部品を処理できるかを逆算します。この分析により、電着塗装ラインへの投資が、理論上の最大値ではなく、実際の事業需要に合致したものになります。
設置後に電着塗装ラインの処理能力が不足した場合、どうなりますか?
需要が電着塗装ラインの実際の処理能力を上回る場合、並列の生産ラインを追加する、既存の電着塗装ラインに大型タンクや高速コンベアシステムを導入して改造する、あるいはシフト延長や工程切替時間の短縮を実施して設備利用率を高めるなどの選択肢があります。電着塗装ラインの改造は、新たに完全な第2ラインを建設するよりもコスト効率が高いことが多いですが、その効果は工場のレイアウトやボトルネックの位置によって左右されます。また、初期の電着塗装ライン設計段階から将来的な増設を見据えて、より大容量の電源設備を導入したり、床面積をあらかじめ確保しておくなどすれば、後続の増設にかかるコストと工数を大幅に削減できます。
部品の複雑さは、電着塗装ラインの処理能力およびキャパシティ計画にどのような影響を与えますか?
内腔や中空部を持つ複雑な部品は、完全なコーティングを確保するために電着浴中の滞留時間を長くする必要があり、その結果、電着塗装ラインの生産性が直接低下します。電着塗装ラインを計画する際には、ラインを通す予定のすべての部品タイプのうち、最も長い滞留時間が必要なものを基準とします。単純な部品と複雑な部品の両方を扱う施設では、専用の電着塗装ラインのシフトを設定するか、あるいは処理速度を可変にできるモジュール式のシステムを導入することを検討してください。こうした対応により、ごく少数の難易度の高い部品が、電着塗装ライン全体の理論上の処理能力を低下させることを防げます。