
 EN
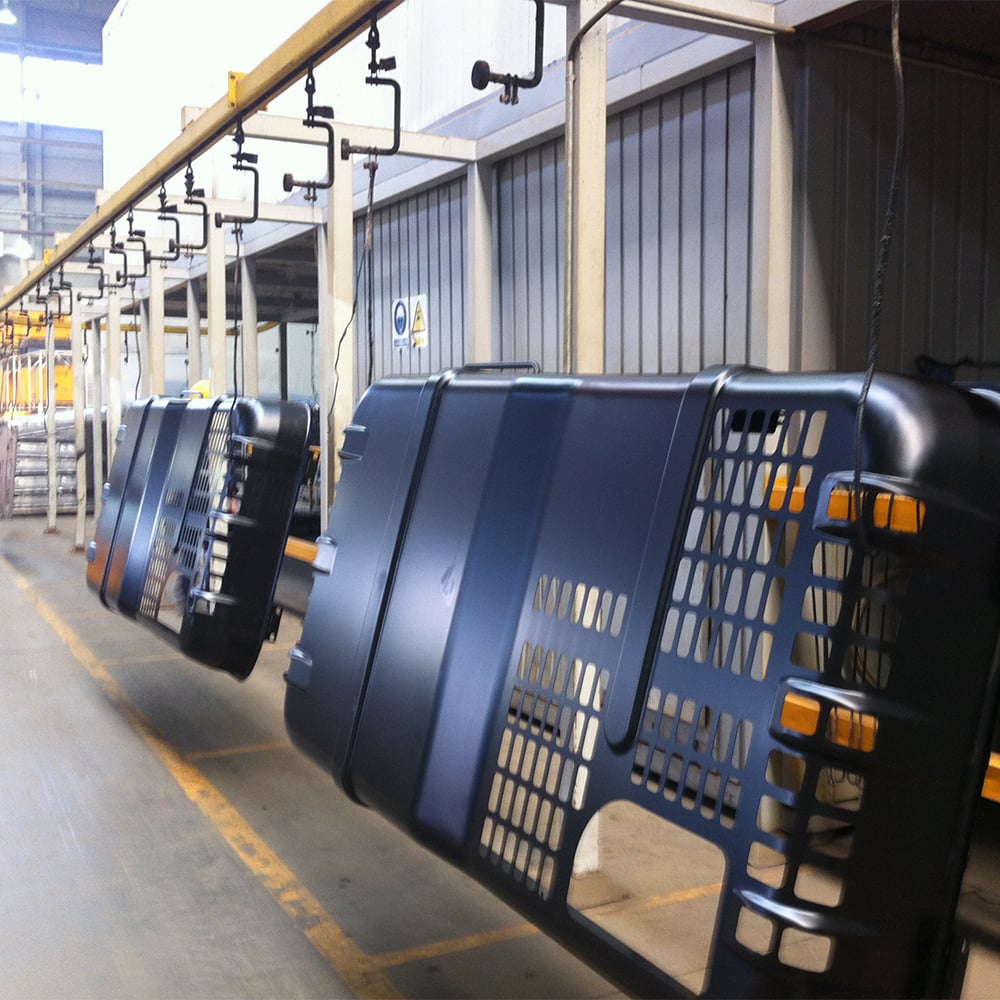
La pianificazione della capacità per una linea di e-coating è una delle decisioni più critiche che i produttori ad alto volume devono affrontare quando ampliano le proprie operazioni produttive. Una linea E-Coating deve essere progettata e ottimizzata per gestire la domanda attuale, mantenendo al contempo la flessibilità necessaria per accogliere la crescita futura. La sfida consiste nel determinare il giusto equilibrio tra investimento in attrezzature, throughput produttivo ed efficienza operativa, per garantire che l’impianto possa rispettare i tempi di consegna senza eccedenze eccessive di capacità inutilizzata o colli di bottiglia costosi.
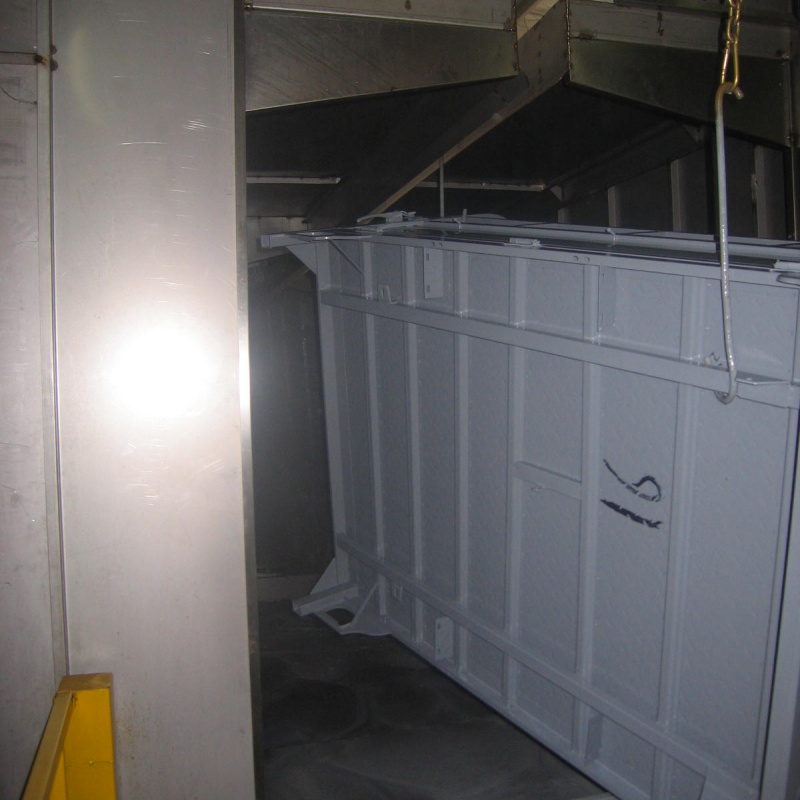
Pianificare una linea di elettrodeposizione richiede non solo la comprensione del volume di produzione desiderato, ma anche dei parametri tecnici che ne determinano la produttività. La relazione tra tempo di ciclo, tempo di permanenza nel serbatoio, velocità del trasportatore e geometria dei pezzi influisce direttamente sulla portata massima raggiungibile da una linea di elettrodeposizione. Senza un’adeguata analisi della capacità, i produttori spesso investono in impianti sottodimensionati, che diventano un collo di bottiglia produttivo, oppure in sistemi sovradimensionati, che comportano spreco di capitale e di spazio a terra. Questa guida esplora i fattori essenziali per una pianificazione efficace della capacità di una linea di elettrodeposizione negli ambienti produttivi ad alto volume.
Valutazione della domanda produttiva attuale e prevista
Calcolo dei requisiti di volume per la propria linea di elettrodeposizione
Il fondamento della pianificazione della capacità di una linea di e-coating è una chiara comprensione dei volumi di produzione attuali e futuri. Iniziare analizzando i dati storici sulle vendite, le previsioni dei clienti e le tendenze di mercato per stabilire proiezioni della domanda realistiche. Una linea di e-coating deve elaborare un numero specifico di componenti per turno o per giorno, e questo obiettivo diventa il punto di riferimento per tutte le successive decisioni progettuali. Molti produttori sottostimano il potenziale di crescita e finiscono con una capacità insufficiente della linea di e-coating entro tre-cinque anni dall’avvio dell’operatività.
Nel calcolare i requisiti di volume, tenere conto delle variazioni stagionali, dei cambiamenti nella composizione del prodotto e dei tempi previsti per l’espansione. Una linea di e-coating progettata per un singolo tipo di prodotto potrebbe richiedere una revisione sostanziale se la vostra azienda introducesse nuove dimensioni di componenti o materiali diversi. Prevedere una riserva di capacità pari al 15–25 percento consente alla vostra linea di e-coating di gestire picchi di domanda imprevisti senza funzionare continuamente a piena capacità, prolungando così la vita utile delle attrezzature e migliorando la coerenza della qualità del rivestimento. Questo margine evita la necessità di costose modifiche successive o di aggiunte d’emergenza alla capacità.
Comprensione della variabilità della domanda e pianificazione del carico massimo
La domanda di produzione raramente è uniforme durante l’anno, rendendo la pianificazione della capacità della linea di e-coating più complessa rispetto a semplici calcoli medi. Le stagioni di picco, gli aumenti improvvisi degli ordini dei clienti e i requisiti di consegna just-in-time influenzano tutti la configurazione necessaria per una linea di e-coating. Pianificate la capacità della vostra linea di e-coating in base ai carichi di picco realistici, non ai volumi medi: sottostimare la domanda di picco comporta rischi di consegna e danneggia le relazioni con i clienti. Al contrario, se la vostra linea di e-coating è sovradimensionata rispetto alla domanda di picco ma opera molto al di sotto della sua capacità per gran parte dell’anno, sostenete costi fissi superflui.
Collaborare con i team di pianificazione vendite e operazioni per creare scenari di domanda aiuta a garantire che l’investimento nella linea di e-coating sia allineato alla strategia aziendale. La pianificazione degli scenari identifica se la linea di e-coating debba privilegiare la flessibilità di throughput o la massima produzione in condizioni stazionarie. Alcuni produttori scelgono progetti modulari di linee di e-coating che consentono l’elaborazione parallela o la verniciatura a stadi, per adattarsi a profili di domanda variabili senza richiedere una riprogettazione completa del sistema.
Parametri tecnici che determinano la capacità di produzione della linea di e-coating
Tempo di ciclo, tempo di permanenza e dinamica del trasportatore
Il cuore tecnico della pianificazione della capacità di una linea di e-coating risiede nella comprensione del tempo di ciclo e del tempo di permanenza nella vasca. Il tempo di ciclo per una linea di e-coating è l’intervallo tra l’ingresso di parti successive nel sistema, mentre il tempo di permanenza indica quanto a lungo ciascuna parte rimane nella vasca di rivestimento per ottenere lo spessore del film e la copertura desiderati. Questi parametri sono interdipendenti e determinano direttamente la portata massima che una linea di e-coating può garantire. Aumentare la velocità del nastro trasportatore per incrementare la produzione della linea di e-coating non è sempre possibile senza compromettere la qualità del rivestimento, poiché le parti necessitano di un tempo sufficiente di immersione nella vasca elettroforetica.
La produzione massima di una linea di e-coating è limitata dallo stadio più lento del processo. Se la vasca di elettrodeposizione è dimensionata per una determinata velocità del nastro trasportatore, ma le fasi di risciacquo o i forni di polimerizzazione operano a una velocità inferiore, la linea di e-coating risulta vincolata in quella fase. Una pianificazione efficace della capacità richiede l’analisi di tutti gli stadi, dal trattamento preliminare fino alla polimerizzazione finale, per individuare il punto in cui la portata della linea di e-coating risulta limitata. Molti produttori scoprono che investire in una vasca di elettrodeposizione di maggiori dimensioni o aggiungere stadi di risciacquo in parallelo aumenta la capacità della linea di e-coating in modo più economicamente vantaggioso rispetto alla sostituzione dell’intero sistema.
Geometria del pezzo, materiale e requisiti di processo
Geometrie diverse dei componenti e tipi diversi di materiale pongono esigenze differenti sulle operazioni della linea di elettrodeposizione. I componenti complessi, cavi o con cavità interne richiedono un tempo di permanenza più lungo nella vasca elettroforetica per garantire una copertura completa del rivestimento, riducendo così la portata teorica massima di una linea di elettrodeposizione. Lo spessore del materiale, la complessità della forma e i requisiti di preparazione della superficie influenzano tutti la velocità con cui ogni componente può transitare attraverso la vostra linea di elettrodeposizione senza compromettere la qualità del rivestimento. Una linea di elettrodeposizione ottimizzata per componenti piccoli e semplici ottenuti mediante stampaggio non otterrà prestazioni equivalenti nel processo di assemblaggi fabbricati più grandi dotati di cavità interne.
Nella pianificazione della capacità della linea di elettrodeposizione per più tipi di componenti, valutare se l’impianto opererà con linee produttive dedicate o richiederà frequenti cambi di configurazione. Una linea flessibile di elettrodeposizione in grado di gestire geometrie diverse di componenti opera generalmente con una produttività media inferiore rispetto a un sistema dedicato, ma offre una maggiore reattività alla domanda. Comprendere questi compromessi prima di investire nella linea di elettrodeposizione evita disallineamenti tra spesa in conto capitale e produzione effettivamente raggiungibile.
Dimensionamento dell’attrezzatura e strategia di investimento
Dimensionamento ottimale dell’elettrodeposizione e dei sistemi di supporto
La determinazione delle dimensioni adeguate per una vasca elettroforetica di verniciatura elettrica è una delle decisioni più influenti in termini di capacità. Il volume della vasca deve essere sufficiente a mantenere stabile la chimica del bagno e la qualità del rivestimento nell’intero intervallo di portata previsto. Una vasca di dimensioni insufficienti comporta il rischio che i contaminanti si accumulino e che la chimica del bagno si degradi più rapidamente, mentre una vasca eccessivamente grande aumenta i costi di investimento e l’ingombro dello stabilimento. Molti produttori che pianificano un potenziamento della linea di verniciatura elettrica consultano i fornitori di chimica per rivestimenti e i fornitori di attrezzature per definire le dimensioni ottimali della vasca sulla base del volume dei pezzi, dei tempi di permanenza richiesti e delle pratiche di gestione del bagno.
Oltre alla vasca principale di elettroforesi, una linea di e-coating richiede stazioni di risciacquo di dimensioni adeguate, forni di polimerizzazione e attrezzature per la movimentazione dei pezzi. L’investimento in ciascun componente della linea di e-coating deve essere proporzionale al volume obiettivo previsto. Se si prevede di raddoppiare la produzione attraverso la linea di e-coating, è necessario aumentare in modo proporzionale la capacità di risciacquo e la portata dei forni, per evitare nuovi colli di bottiglia. Un investimento insufficiente nei sistemi di supporto costringe spesso i produttori a far funzionare la propria linea di e-coating ben al di sotto della sua capacità teorica.
Considerazioni sull’efficienza operativa e sulla manutenzione
La capacità reale della linea di e-coating è sempre inferiore al massimo teorico a causa della manutenzione, dei cambi di produzione e delle attività di controllo qualità. Progetta la dimensione della tua linea di e-coating in base a un tasso di utilizzo realistico del 75–85%, anziché ipotizzare un tempo di attività del 100%. Questo margine tiene conto della manutenzione programmata, delle procedure di gestione del bagno, dell’ispezione dei componenti e dei fermi imprevisti. Una linea di e-coating con una capacità teorica di 100 pezzi all’ora fornisce in pratica 75–85 pezzi all’ora; pertanto, la pianificazione della capacità deve rispecchiare questa realtà.
Progettare la linea di e-coating con modularità e accessibilità in mente riduce i tempi di manutenzione e migliora l'affidabilità. Gli elettrodi facilmente sostituibili, le pompe di circolazione del bagno facilmente accessibili e i protocolli di cambio efficienti consentono alla linea di e-coating di mantenere una produttività effettiva più elevata. Valutare come il design della linea di e-coating influisca sui requisiti di manodopera, sulle esigenze di formazione e sui costi operativi a lungo termine quando si analizzano le opzioni di investimento in termini di capacità. Una linea di e-coating leggermente più costosa, ma dotata di affidabilità e manutenibilità superiori, offre spesso un costo totale di proprietà migliore rispetto a un sistema meno costoso che richiede interventi frequenti.
FAQ
Come determiniamo la capacità ideale della linea di e-coating per il nostro volume produttivo?
Iniziare analizzando i volumi di produzione attuali e le proiezioni di crescita realistiche per i prossimi tre-cinque anni. Prevedere una capacità aggiuntiva del 15-25% per far fronte ai picchi stagionali e alla domanda imprevista, evitando di far funzionare continuamente la linea di e-coating al massimo della sua capacità. Consultare il fornitore della chimica per rivestimenti e il fornitore dell’impianto per definire i parametri tecnici necessari — ad esempio dimensioni della vasca, tempo di permanenza e velocità del trasportatore — quindi procedere a ritroso per calcolare quanti pezzi all’ora la linea di e-coating deve elaborare. Questa analisi garantisce che l’investimento nella linea di e-coating risponda effettivamente alle esigenze aziendali, anziché basarsi su massimali teorici.
Che cosa accade se la capacità della nostra linea di e-coating si rivela insufficiente dopo l’installazione?
Se la domanda supera la capacità effettiva della linea di e-coating, le opzioni disponibili includono l’aggiunta di una linea produttiva parallela, il potenziamento della linea esistente con vasche di maggiori dimensioni o sistemi di trasporto più veloci, oppure l’introduzione di turni prolungati e tempi di cambio ridotti per aumentare il tasso di utilizzo. Il potenziamento di una linea di e-coating risulta spesso più conveniente dal punto di vista economico rispetto alla costruzione di una seconda linea completa, ma ciò dipende dalla configurazione dell’impianto e dalla posizione del collo di bottiglia. Prevedere fin dalla fase iniziale di progettazione della linea di e-coating un’espansione futura — ad esempio installando un servizio elettrico di maggiore potenza o riservando spazio a terra — riduce i costi e la complessità degli interventi successivi per aumentare la capacità.
In che modo la complessità dei componenti influisce sulla produttività e sulla pianificazione della capacità della linea di e-coating?
I componenti complessi con cavità interne o sezioni cave richiedono un tempo di permanenza più lungo nella vasca elettroforetica per garantire una copertura completa del rivestimento, riducendo direttamente la produttività della linea di e-coating. Nella progettazione di una linea di e-coating, tenere conto del tempo di permanenza più lungo richiesto da qualsiasi tipo di componente che dovrà essere trattato nel sistema. Se il vostro impianto processa sia componenti semplici che complessi, valutate la possibilità di dedicare turni specifici alla linea di e-coating oppure di progettare un sistema modulare che consenta velocità di lavorazione variabili. Questo approccio evita che alcuni componenti particolarmente difficili riducano la capacità teorica dell’intera linea di e-coating.
Indice dei Contenuti
- Valutazione della domanda produttiva attuale e prevista
- Parametri tecnici che determinano la capacità di produzione della linea di e-coating
- Dimensionamento dell’attrezzatura e strategia di investimento
-
FAQ
- Come determiniamo la capacità ideale della linea di e-coating per il nostro volume produttivo?
- Che cosa accade se la capacità della nostra linea di e-coating si rivela insufficiente dopo l’installazione?
- In che modo la complessità dei componenti influisce sulla produttività e sulla pianificazione della capacità della linea di e-coating?