
 EN
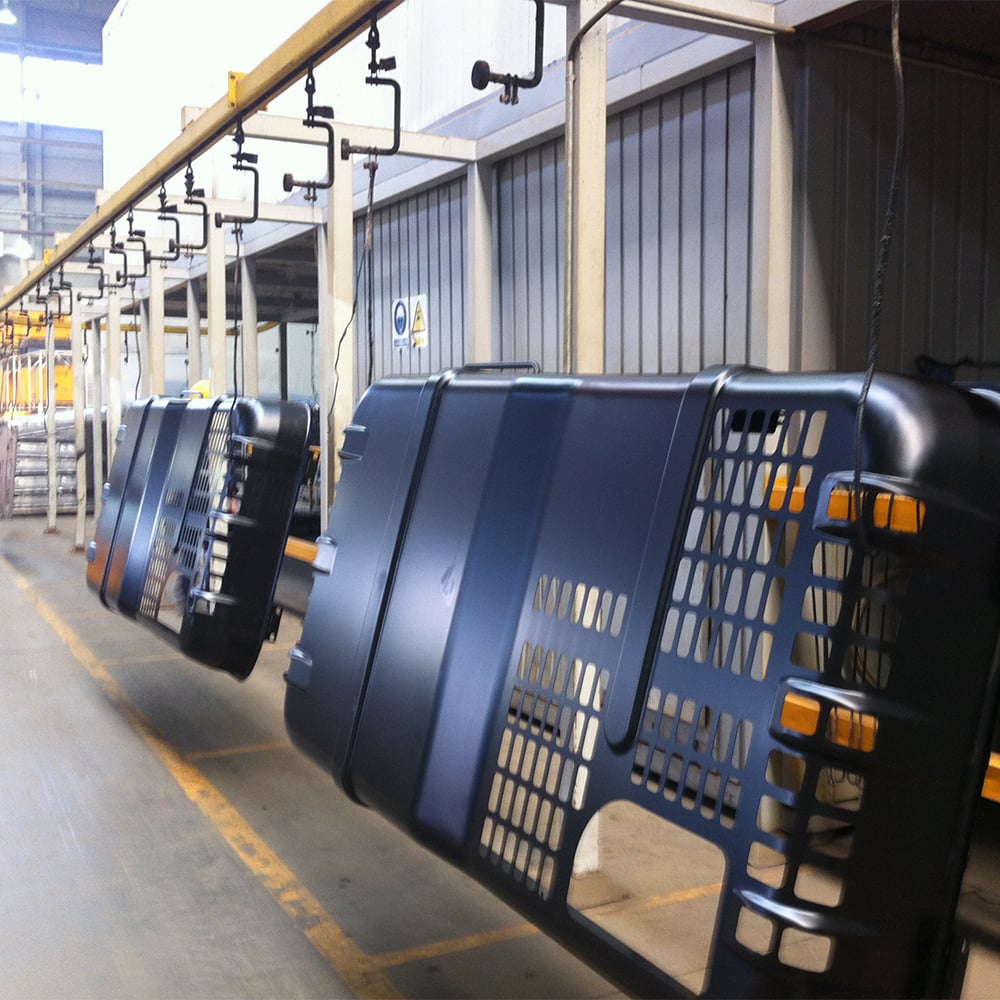
Kapacitetsplanering för en e-coating-linje är ett av de mest kritiska besluten som tillverkare med hög volym står inför när de skalar upp sina produktionsoperationer. En e-målningslinje måste designas och optimeras för att hantera nuvarande efterfrågan samtidigt som den förblir tillräckligt flexibel för att anpassas till framtida tillväxt. Utmaningen består i att fastställa rätt balans mellan utrustningsinvesteringar, produktionsgenomströmning och driftseffektivitet, så att er anläggning kan uppfylla leveransschema utan onödig ledig kapacitet eller kostsamma flaskhalsar.
Att planera en e-lacklinje innebär att förstå inte bara den önskade produktionsvolymen utan också de tekniska parametrarna som påverkar produktiviteten. Sambandet mellan cykeltid, tankens verkanstid, transportbandets hastighet och delarnas geometri påverkar direkt den maximala genomströmningen som en e-lacklinje kan uppnå. Utan korrekt kapacitetsanalys investerar tillverkare ofta i för små utrustningar som blir en produktionsbegränsning, eller i för stora system som slösar bort kapital och golvarea. Den här guiden undersöker de avgörande faktorerna för effektiv kapacitetsplanering av e-lacklinjer i miljöer med hög volymproduktion.
Utvärdering av nuvarande och framtida produktionsbehov
Beräkning av volymkrav för din e-lacklinje
Grunden för kapacitetsplanering av en e-lackningslinje är en tydlig förståelse av dina nuvarande och framtida produktionsvolymer. Börja med att analysera historiska försäljningsdata, kundprognoser och marknadsförväntningar för att fastställa realistiska efterfrågeprognoser. En e-lackningslinje måste behandla ett visst antal delar per skift eller per dag, och detta mål blir referenspunkten för alla efterföljande designbeslut. Många tillverkare underskattar sin tillväxtpotential och får därför otillräcklig kapacitet för e-lackningslinjen inom tre till fem år efter igångsättning.
Vid beräkning av volymkrav ska säsongssvängningar, förändringar i produktmix och planerade expansionsfrister beaktas. En e-lacklinje som är utformad för en enda produkttyp kan kräva omfattande omarbetning om ditt företag introducerar nya delstorlekar eller material. Genom att inkludera 15–25 procent extra kapacitet kan din e-lacklinje hantera oväntade efterfrågeökningar utan att drivas på maximal kapacitet kontinuerligt, vilket förlänger utrustningens livslängd och förbättrar konsekvensen i lackkvaliteten. Denna marginal undviker behovet av kostsamma eftermonteringar eller akuta kapacitetsökningar.
Förstå efterfrågevariation och planering av toppbelastning
Produktionsbehovet är sällan enhetligt under hela året, vilket gör kapacitetsplaneringen för en elektrolytisk lackeringslinje mer komplicerad än enkel genomsnittsberäkning. Topsäsonger, kundorder som ökar kraftigt och krav på leverans i rätt tid påverkar alla hur en elektrolytisk lackeringslinje måste konfigureras. Planera kapaciteten för din elektrolytisk lackeringslinje utifrån realistiska toppbelastningar snarare än genomsnittsvolymer, eftersom att underskatta toppbehovet skapar leveransrisker och underminerar kundrelationer. Omvänt innebär en för stor elektrolytisk lackeringslinje – dvs. en linje som är dimensionerad för toppbehovet men som under stora delar av året drivs långt under sin kapacitet – onödiga fasta kostnader.
Att samarbeta med försäljnings- och verksamhetsplaneringslag för att skapa efterfrågescenarier hjälper till att säkerställa att din investering i en elektrokoatingslinje stämmer överens med affärsstrategin. Scenarioplanering identifierar om din elektrokoatingslinje bör prioritera genomströmningsflexibilitet eller maximal kontinuerlig effekt. Vissa tillverkare väljer modulära elektrokoatingslinjedesigner som möjliggör parallellbearbetning eller stegvis beläggning för att anpassa sig till varierande efterfrågeprofiler utan att kräva en helt ny systemdesign.
Tekniska parametrar som avgör elektrokoatingslinjens effekt
Cykeltid, verkningsområdestid och transportbandets dynamik
Den tekniska kärnan i kapacitetsplaneringen för en elektrokoatingslinje ligger i att förstå cykeltiden och vistelsestiden i tanken. Cykeltiden för en elektrokoatingslinje är tidsintervallet mellan när successiva delar kommer in i systemet, medan vistelsestiden är hur länge varje del tillbringar i beläggningsbadet för att uppnå önskad filmtjocklek och täckning. Dessa parametrar är beroende av varandra och avgör direkt hur stor genomströmning en elektrokoatingslinje kan leverera. Att öka transportbandets hastighet för att höja produktionen på en elektrokoatingslinje är inte alltid möjligt utan att kompromissa med beläggningskvaliteten, eftersom delarna behöver tillräcklig nedsänknings tid i det elektroforetiska badet.
En e-lacklinjes maximala effekt är begränsad av den långsammaste steget i processen. Om din elektrodepositionstank är dimensionerad för en viss transportbandshastighet, men tvättsteg eller härdningsugnar arbetar långsammare, blir e-lacklinjen flaskhals vid det steget. Effektiv kapacitetsplanering kräver analys av alla steg, från förbehandling till slutlig härdning, för att identifiera var e-lacklinjens genomströmning är begränsad. Många tillverkare upptäcker att investeringar i en större elektrodepositionstank eller tillägg av parallella tvättsteg ökar e-lacklinjens kapacitet kostnadseffektivare än att ersätta hela systemet.
Delgeometri, material och processkrav
Olika delgeometrier och materialtyper ställer olika krav på drift av elektroforeslackningslinjer. Komplexa, ihåliga eller delar med inre hålrum kräver längre verkningsområde i den elektroforetiska badet för att säkerställa fullständig beläggning, vilket minskar den teoretiska maximala kapaciteten för en elektroforeslackningslinje. Materialtjocklek, formkomplexitet och krav på ytförberedelse påverkar alla hur snabbt varje del kan transporteras genom din elektroforeslackningslinje utan att försämra beläggningskvaliteten. En elektroforeslackningslinje som är optimerad för små, enkla plåtdelar presterar inte lika bra vid bearbetning av större tillverkade monteringsdelar med inre hålrum.
När du planerar kapaciteten för en e-lacklinje för flera deltyper bör du överväga om din anläggning kommer att köras med dedicerade produktlinjer eller kräva frekventa omställningar. En flexibel e-lacklinje som hanterar flera delgeometrier fungerar vanligtvis med lägre genomsnittlig genomströmning än ett dedicerat system, men erbjuder större förmåga att svara på efterfrågan. Att förstå dessa avvägningar innan du investerar i din e-lacklinje förhindrar missmatch mellan kapitalutgifter och den faktiskt uppnåbara produktionen.
Utrustningsdimensionering och investeringsstrategi
Rätt dimensionering av elektrodeposition och stödsystem
Att fastställa rätt storlek på en elektroforesbad för e-coating är ett av de mest avgörande kapacitetsbesluten. Tankvolymen måste vara tillräcklig för att bibehålla stabil badkemi och beläggningskvalitet över det önskade genomflödesområdet. En för liten tank medför risken att föroreningar ackumuleras och att badkemin försämras snabbare, medan en för stor tank ökar investeringskostnaden och anläggningens yta. Många tillverkare som planerar en uppgradering av sin e-coating-linje konsulterar färgkemileverantörer och utrustningsleverantörer för att fastställa optimala tankdimensioner baserat på delvolym, krav på uppehållstid och badhanteringsrutiner.
Utöver den huvudsakliga elektroforetiska badet kräver en e-coating-linje spolsteg i lämplig storlek, härdningsugnar och utrustning för hantering av delar. Investeringen i varje komponent i e-coating-linjen måste skala proportionellt mot er volymmål. Om ni planerar att dubbla produktionsvolymen genom er e-coating-linje krävs proportionella ökningar av spolkapaciteten och ugnens kapacitet för att undvika nya flaskhalsar. Underinvestering i stödsystem tvingar ofta tillverkare att driva sin e-coating-linje långt under dess teoretiska kapacitet.
Överväganden kring drift- och underhållseffektivitet
Verklig kapacitet för e-coating-linjen är alltid lägre än den teoretiska maxkapaciteten på grund av underhåll, omställningar och kvalitetskontrollaktiviteter. Planera storleken på din e-coating-linje utifrån en realistisk utnyttjandegrad på 75–85 procent i stället för att anta 100 procent drifttid. Denna marginal täcker schemalagda underhållsarbetsuppgifter, badhanteringsrutiner, delinspektioner och oväntad driftstopp. En e-coating-linje med en teoretisk kapacitet på 100 delar per timme levererar i praktiken 75–85 delar per timme, så kapacitetsplaneringen måste återspegla denna verklighet.
Att utforma din e-coating-linje med modulär design och god tillgänglighet minskar underhållstiden och förbättrar tillförlitligheten. Elektroder som lätt kan bytas ut, pumpar för badcirkulation som är lättillgängliga samt effektiva bytesprotokoll gör att din e-coating-linje kan upprätthålla en högre faktisk genomströmning. Överväg hur din e-coating-linjes design påverkar arbetskraven, utbildningsbehoven och de långsiktiga driftskostnaderna när du utvärderar alternativ för kapacitetsinvesteringar. En något dyrare e-coating-linje med bättre tillförlitlighet och underhållbarhet ger ofta en lägre total ägarkostnad än ett billigare system som kräver frekventa ingripanden.
Vanliga frågor
Hur fastställer vi den ideala kapaciteten för vår e-coating-linje utifrån vår produktionsvolym?
Börja med att analysera nuvarande produktionsvolymer och realistiska tillväxtprognoser för de kommande tre till fem åren. Inkludera 15–25 procent kapacitetsutrymme för att hantera säsongsskiftningar och oväntad efterfrågan utan att driva er e-coating-linje på maximal kapacitet kontinuerligt. Rådfråga er leverantör av coatingskemi och utrustningsleverantör för att fastställa de tekniska parametrarna, t.ex. tankstorlek, verkanstid och transportbandshastighet, och räkna sedan baklänges för att beräkna hur många delar per timme er e-coating-linje måste behandla. Denna analys säkerställer att er investering i e-coating-linjen stämmer överens med faktisk affärsmässig efterfrågan snarare än teoretiska maxvärden.
Vad händer om vår e-coating-linjes kapacitet visar sig vara otillräcklig efter installation?
Om efterfrågan överskrider din e-lacklinjes faktiska kapacitet har du flera alternativ: att lägga till en parallell produktionslinje, att uppgradera den befintliga e-lacklinjen med större tankar eller snabbare transportband, eller att införa förlängda skift och kortare omställningstider för att öka utnyttjandegraden. Att uppgradera en e-lacklinje är ofta kostnadseffektivare än att bygga en helt ny linje, men det beror på anläggningens layout och var flaskhalsen ligger. Att planera för framtida expansion redan vid den ursprungliga designen av e-lacklinjen – till exempel genom att installera större elkraftanslutning eller reservera golvarea – minskar kostnaden och komplexiteten för senare kapacitetsökningar.
Hur påverkar delarnas komplexitet genomflödet och kapacitetsplaneringen för e-lacklinjen?
Komplexa delar med inre hålrum eller ihåliga sektioner kräver längre uppehållstid i den elektroforetiska badet för att säkerställa fullständig beläggning, vilket direkt minskar genomströmningshastigheten på e-beläggningslinjen. Vid planering av en e-beläggningslinje bör man ta hänsyn till den längsta uppehållstid som krävs för någon deltyp som kommer att gå igenom systemet. Om er anläggning bearbetar både enkla och komplexa delar bör ni överväga att köra dedicerade skift för e-beläggning eller utforma ett modulärt system som möjliggör varierande processhastigheter. Detta tillvägagångssätt förhindrar att ett fåtal svåra delar minskar den teoretiska kapaciteten för hela er e-beläggningslinje.