
 EN
Industriella tillverkare söker ständigt sätt att minska driftkostnaderna utan att försämra produktkvaliteten. En av de mest effektiva investeringarna för långsiktiga kostnadsbesparingar är att införa ett avancerat e-badbanesystem. Ett e-målningslinje , även känd som ett elektroforetiskt beläggningsystem, utgör en omvandlande teknik som ger betydande ekonomiska fördelar via flera vägar. Istället for att se denna utrustning som en kapitalutgift, betraktar framåtblickande tillverkare en e-beläggningslinje som en strategisk tillgång som systematiskt minskar beläggningskostnader under produktionscykler, förbättrar ytans enhetlighet och minimerar materialspill. Den här omfattande guiden undersöker hur en e-beläggningslinje minskar långsiktiga beläggningskostnader och varför industriella verksamheter bör prioritera denna teknik i sin tillverkningsstrategi.
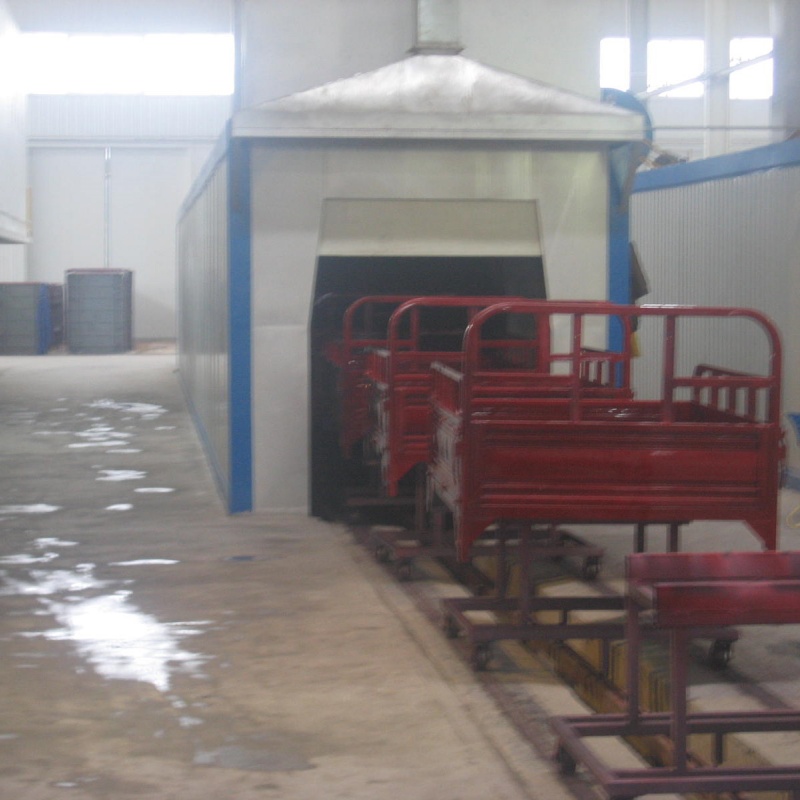
Tekniken bakom en e-coating-linje fungerar i grunden annorlunda än traditionella spraymålnings- eller nedsänkningsmålningsmetoder. En e-coating-linje använder elektrisk attraktion för att avsätta färgpartiklar jämnt på metallytorna, vilket skapar en kontrollerad och konsekvent appliceringsprocess. Denna elektroforetiska metod innebär att varje komponent får optimal färgtjocklek med minimal övermålningsrisk, omarbete eller materialförlust. För tillverkare som behandlar stora volymer delar blir en e-coating-linje grunden för förutsägbara kostnader, färre fel och snabbare produktionsgenomströmning. Att förstå de specifika mekanismer som driver ner kostnaderna hjälper verksamheter att motivera investeringen och maximera den ekonomiska avkastningen.
Materialeffektivitet och minskad avfallsgenerering genom e-coating-linjer
Elektroforetisk avsättning minimerar färgavfall
Traditionella spraylackningsmetoder slösar bort cirka 20–40 procent av den applicerade färgen på grund av överspray, studsning och felaktig atomisering. En e-lackningslinje fungerar efter ett helt annat princip: färgpartiklarna laddas elektriskt och dras direkt till den jordade arbetsytan. Denna direkta elektrostatiska attraktion innebär att en e-lackningslinje fångar och deponerar nästan 95 procent av den applicerade färgen direkt på komponenten. De återstående 5 procenten cirkulerar tillbaka till badet för återanvändning, vilket skapar ett slutet kretslopp. För tillverkningsverksamheter som behandlar tusentals komponenter per månad innebär denna materialeffektivitet omedelbar och mätbar kostnadsminskning. En e-lackningslinje omvandlar vad som annars skulle bli farligt avfall till produktiv, återvinningsbar färg.
Badkemiens livslängd och återvinning
En e-lacklinjes bad förblir stabilt och återanväntbart under långa perioder eftersom den elektroforetiska processen naturligt bibehåller kemisk balans. Överskottsfärg som skulle försämras i traditionella system cirkulerar tillbaka till badet utan att förorena vätskan. Denna återvinningseffekt innebär att en e-lacklinje kräver mindre frekventa badbyten jämfört med andra beläggningsmetoder. Tillverkare som kör en e-lacklinje utsträcker vanligtvis badlivslängden från sex månader till över två år, beroende på produktionsvolym och drift disciplin. Kemikalie kostnaderna för badunderhåll blir förutsägbara och betydligt lägre. En e-lacklinje gör det i princip möjligt för tillverkare att dra maximal nytta av varje investering i beläggningskemi.
Produktionseffektivitet och genomströmningens acceleration
Automatiserad behandling minskar arbetsinsats och hanteringstid
En e-lacklinje kan vara helt eller delvis automatiserad, vilket gör att delar kan transporteras genom systemet på transportband utan manuell inblandning mellan nedsänkning och härdning. Denna kontinuerliga process eliminerar stillestånd som annars uppstår vid manuell applicering, mellanrengöring eller kvalitetssortering. Operatörens arbetsuppgifter fokuserar på övervakning och underhåll av systemet snarare än upprepade appliceringsuppgifter. En e-lacklinje minskar direktarbetskraften per enhet med 40–60 procent jämfört med sprayapplikation. För tillverkare som anställer flera lacktekniker genererar denna arbets-effektivitet ensam betydande årliga besparingar. Dessutom kan en e-lacklinje hantera komplexa geometrier – interna hålrum, insänkta områden och intrikata monteringsdelar får en enhetlig beläggning utan extra hantering eller ompositionering.
Konsekvent kvalitet minskar omarbete och skrot
En e-lacklinje ger en enhetlig lacktjocklek på alla ytor av varje del, vilket eliminerar kvalitetsvariationer som är inneboende i manuell sprayapplikation. Tunna ställen, droppar, rinner och ojämn täckning – alla orsaker till omarbete i traditionella lackprocesser – blir nästan obefintliga med en e-lacklinje. Delar som lämnar en e-lacklinje uppfyller specifikationskraven konsekvent, vilket minskar inspektionskostnader och omarbete nedströms. Tillverkare rapporterar att avvisningsgraden sjunker från 3 till 8 procent vid manuell spraylackning till mindre än 1 procent vid drift av en e-lacklinje. Denna kvalitetskonsekvens innebär färre skrotade delar, minskad materialförlust och högre antal säljbara produkter per produktionsomgång. En e-lacklinje förbättrar direkt första-genomförandet, en måttstock som driver betydande långsiktiga kostnadsminskningar.
Utrustningens livslängd och underhållsekonomi
Korrosionsskydd och anläggningens hållbarhet
En e-badbegravningslinje applicerar en skyddsfilm som fäster mer fullständigt på underlagens ytor än konventionella spraymetoder. Denna överlägsna fästegenskap skapar en mer hållbar skyddshindra mot korrosion, miljöpåverkan och mekanisk belastning. Produkter som är beströkta med en e-badbegravningslinje håller ofta 30 till 50 procent längre i fältförhållanden jämfört med traditionellt beströkta motsvarigheter. Även om denna fördel främst minskar garantiavgifter och felfrekvens i fältet stärker den också varumärkesreputationen och kundlojaliteten. En e-badbegravningslinje utvidgar i princip den upplevda värdet och livslängden för tillverkade produkter. För branscher som arbetar i hårda miljöer – till exempel bilindustrin, jordbruksutrustning, marina applikationer eller industriell maskinering – översätts denna hållbarhetsfördel direkt till kundnöjdhet och minskad ansvarsutsättning.
Förutsägbar underhållsplanering och systemtillförlitlighet
En e-lacklinje fungerar enligt etablerade elektroforetiska principer och har färre rörliga delar än sprayapplikationssystem. Det finns inga sprutpistoler som kan täppas till, atomiserande munstycken som slits eller lufttryckssystem som måste regleras. Den mekaniska enkelheten hos en e-lacklinje innebär lägre underhållsfrekvens och färre akutreparationer. Schemalagt underhåll av en e-lacklinje blir förutsägbar och kan planeras under driftstopp istället for att orsaka oväntade produktionsavbrott. Ersättningsdelar är fortfarande lättillgängliga eftersom e-lacklinjetekniken förfinats under flera decennier över tusentals installationer globalt. Tillverkare drar nytta av denna standardisering genom lägre kostnader för reservdelar och snabbare serviceåterkoppling. En e-lacklinje representerar mogen, pålitlig teknik med minimala tekniska överraskningar.
Långsiktiga ekonomiska och operativa resultat
Avkastning på investering och total ägar kostnad
Acquisitionskostnaden för en e-coating-linje ligger mellan 150 000 och 500 000 dollar, beroende på kapacitet och automatiseringsnivå. Den här investeringen verkar omfattande vid första anblicken, men den kumulativa kostnadsminskningen ger snabb återbetalning. Tillverkningsverksamheter återfår vanligtvis investeringen inom 18 till 36 månader genom kombinerade besparingar på material, minskad arbetsinsats, förbättrad kvalitet och färre omarbetsbehov. Utöver återbetalning genererar en e-coating-linje kontinuerliga besparingar under hela dess driftslivslängd på 15 till 20 år. Den totala ägarkostnaden för en e-coating-linje förblir betydligt lägre än den kumulativa kostnaden för manuell sprayverkstad under likvärdiga produktionsperioder. Framåtblickande tillverkare modellerar denna långsiktiga ekonomi och ser en e-coating-linje som en kapitalinvestering som aktivt genererar vinst.
Skalbarhet och konkurrenspositionering
En e-coating-linje skalar effektivt när produktionsvolymen ökar, eftersom systemet kräver minimala ytterligare rörliga kostnader per del. Tillverkare kan öka genomströmningen genom att öka transportbandets hastighet utan att proportionellt öka arbetskraftskostnaderna, materialkostnaderna eller energiförbrukningen. Denna driftsmässiga skalbarhet gör det möjligt för växande tillverkare att utöka intäkterna samtidigt som de bibehåller eller till och med förbättrar sina vinstmarginaler. En e-coating-linje gör det möjligt for tillverkare att ta emot större kundorder, betjäna nya marknadssegment och konkurrera mer effektivt på pris utan att offra marginalen. Tekniken ger i princip en konkurrensfördel som förstärks över tid ju större skalan blir.
Vanliga frågor
Vad är den främsta kostnadsfördelen med en e-coating-linje jämfört med spraylackering?
Den främsta kostnadsfördelen med en e-badbelysningslinje ligger i materialeffektivitet och minskad arbetsinsats. En e-badbelysningslinje fångar upp 95 procent av det applicerade beläggningsmaterialet genom elektrostatisk attraktion, jämfört med 60–80 procent effektivitet i sprayssystem. Endast denna skillnad sparar betydande materialkostnader. Dessutom eliminerar en e-badbelysningslinje manuell appliceringsarbetsinsats, minskar kvalitetsomarbete genom konsekvent enhetlig täckning och förlänger badkemiens livslängd via återvinning i slutna kretsar. Kombinationen av materialbesparingar, minskad arbetsinsats och förbättrad första-genomgångsutbyte skapar kumulativa långsiktiga kostnadsminskningar som motiverar den ursprungliga kapitalinvesteringen inom 24–36 månader.
Hur förbättrar en e-badbelysningslinje produktionskonsekvensen och kvaliteten?
En e-coating-linje applicerar beläggning genom elektrisk attraktion snarare än mekanisk atomisering eller nedsänkning, vilket innebär att varje yta får identisk behandling oavsett geometri. Denna elektroforetiska princip säkerställer enhetlig tjocklek i interna hålrum, fördjupningar och komplexa monteringsdelar där spraybeläggning lämnar tunna ställen eller tomrum. Kvalitetskonsekvensen eliminerar omarbete, minskar utslagsgraden och minimerar inspektions tid. Tillverkare som använder en e-coating-linje rapporterar förbättringar av första-genomgångs-utbytet från 92 procent till 99 procent jämfört med manuella sprayoperationer. Denna kvalitetsfördel minskar direkt materialspill och driftkostnader.
Vilka underhavskrav ställs på en e-coating-linje?
En e-coating-linje kräver mindre frekvent underhåll än spraylackeringssystem, eftersom tekniken har färre rörliga delar och inga sprutmunstycken, lufttrycksregulatorer eller atomiseringsutrustning som slits. Standardunderhållet för en e-coating-linje inkluderar regelbunden övervakning av badets sammansättning, periodisk ultrafiltrering för att ta bort färgslam, rengöring av elektroder samt inspektioner av transportband. De flesta underhållsåtgärder är förutsägbara och schemalagda under planerad driftstopp istället för nödrepairs. En e-coating-linje kräver vanligtvis 4–8 timmar underhåll per månad jämfört med 15–20 timmar för motsvarande sprayoperationer. Den förenklade underhållsbehovet förstärker den långsiktiga kostnadsfördelen och drifttillförlitligheten för en e-coating-linje.