
 EN
يسعى المصنعون الصناعيون باستمرار إلى خفض النفقات التشغيلية دون المساس بجودة المنتج. ويُعد تنفيذ نظام متقدم لخط الطلاء الكهربائي أحد أكثر الاستثمارات فعاليةً لتحقيق التوفير طويل الأجل في التكاليف. خط الطلاء الكهربائي ، والمعروف أيضًا بنظام الطلاء الكهربائي، يُعَدُّ تكنولوجياً ثوريةً تحقِّق فوائد مالية كبيرة عبر مسارات متعددة. وبدلًا من اعتبار هذا المعدات نفقة رأسمالية، فإن المصنِّعين ذوي التفكير الاستباقي ينظرون إلى خط الطلاء الكهربائي على أنه أصل استراتيجي يقلِّل تكاليف الطلاء بشكل منهجي في دورات الإنتاج كافة، ويحسِّن اتساق التشطيب، ويحدُّ من هدر المواد. ويستعرض هذا الدليل الشامل كيفية خفض خط الطلاء الكهربائي لتكاليف الطلاء على المدى الطويل، ولماذا ينبغي للعمليات الصناعية أن تمنح هذه التكنولوجيا أولوية قصوى في استراتيجيتها التصنيعية.
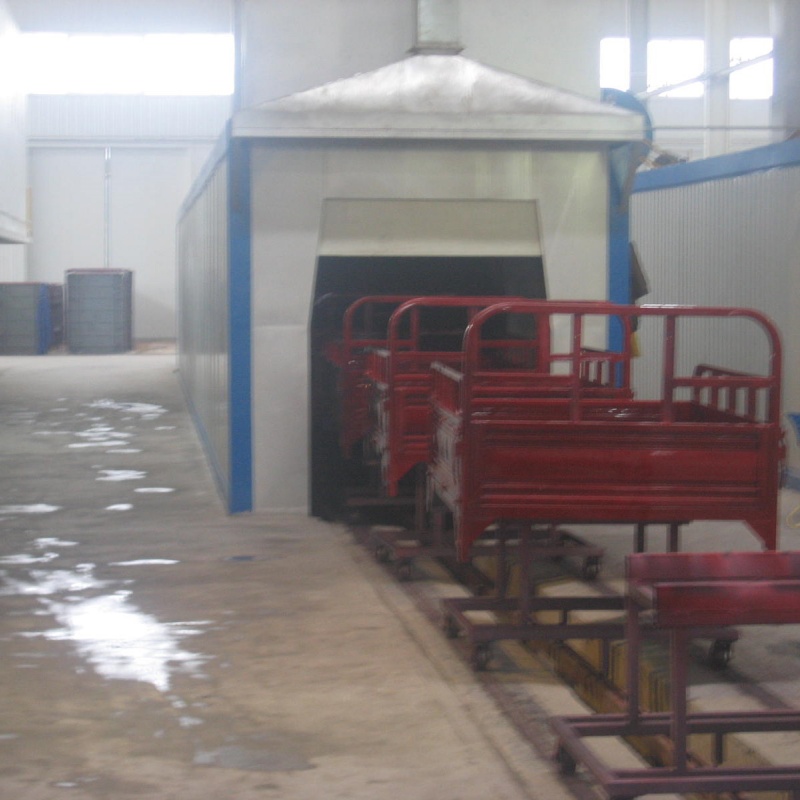
تختلف تكنولوجيا خط الطلاء الكهربائي جوهريًّا عن طرق الطلاء التقليدية مثل الرش أو الغمر. ويستخدم خط الطلاء الكهربائي الجذب الكهربائي لترسيب جزيئات الطلاء بشكل متجانس على الأسطح المعدنية، ما يُنشئ عملية تطبيق خاضعة للتحكم وثابتة. وبفضل هذه الطريقة الكهروفيزائية، يحصل كل مكوِّن على سمك طلاء مثالي مع أقل قدر ممكن من التطاير الزائد أو الحاجة لإعادة المعالجة أو فقدان المواد. وللمصنِّعين الذين يعالجون أحجامًا كبيرة من القطع، يصبح خط الطلاء الكهربائي حجر الزاوية لتحقيق تكاليف متوقَّعة، وتخفيض العيوب، وتسريع معدل الإنتاج. ويساعد فهم الآليات المحددة التي تحقِّق تخفيض التكاليف في تبرير الاستثمار وتحقيق أقصى عائد مالي.
الكفاءة في استخدام المواد والحد من الهدر عبر خطوط الطلاء الكهربائي
يقلِّل الترسيب الكهروفيزيائي من هدر الطلاء
تؤدي طرق الطلاء بالرش التقليدية إلى هدر ما يقارب ٢٠ إلى ٤٠ في المئة من المادة المُطبَّقة بسبب الرش الزائد، وارتداد الجسيمات، وسوء تفتيت الطلاء. أما خط الطلاء الكهربائي فيعمل وفق مبدأٍ مختلفٍ تمامًا: فجزيئات الطلاء تُشحن كهربائيًّا وتُجذب مباشرةً إلى سطح القطعة المراد طلاؤها والتي تكون موصلةً بالأرض. وبفضل هذه الجذابة الكهروستاتيكية المباشرة، فإن خط الطلاء الكهربائي يلتقط ويترسب ما يقارب ٩٥ في المئة من مادة الطلاء المُطبَّقة على القطعة نفسها. أما النسبة المتبقية البالغة ٥ في المئة فهي تعود إلى الحوض لإعادة الاستخدام، مكوِّنةً بذلك نظامًا مغلقًا. ولعمليات التصنيع التي تعالج آلاف القطع شهريًّا، فإن هذا الكفاءة في استهلاك المواد تُحقِّق خفضًا فوريًّا وملموسًا في التكاليف. ويحوِّل خط الطلاء الكهربائي ما كان سيصبح نفايات خطرة إلى مادة طلاء منتجة قابلة للاسترداد.
طول عمر كيمياء الحوض واسترجاعها
تبقى حوض خط الطلاء الكهربائي مستقرًا وقابلًا لإعادة الاستخدام لفترات طويلة لأن عملية الترسيب الكهربائي تحافظ تلقائيًّا على التوازن الكيميائي. وتُعاد كمية الدهان الزائدة التي قد تتحلَّل في الأنظمة التقليدية إلى الحوض دون تلويث السائل. وبفضل هذه القدرة على الاسترجاع، فإن خط الطلاء الكهربائي يتطلَّب استبدال الحوض بشكل أقل تكرارًا مقارنةً بطرق الطلاء الأخرى. وعادةً ما يطيل المصنعون عمر الحوض من ستة أشهر إلى أكثر من سنتين، وفقًا لحجم الإنتاج وانضباط التشغيل. كما تصبح تكاليف الكيمياء المرتبطة بصيانة الحوض قابلةً للتنبؤ بها وبشكلٍ ملحوظٍ أقل. وبذلك، يمكِّن خط الطلاء الكهربائي المصنِّعين من استخلاص أقصى قيمة ممكنة من كل استثمار في كيمياء الطلاء.
كفاءة الإنتاج وتسريع معدل الإنجاز
يقلِّل المعالجة الآلية من وقت العمالة والمناولة
يمكن أن تكون خطوط الطلاء الكهربائي بالكامل أو شبه آلية، ما يسمح بمرور الأجزاء عبر النظام على نواقل دون تدخل يدوي بين الغمر والتجفيف. ويُلغي هذا التصميم المستمر وقت التوقف المرتبط بالتطبيق اليدوي أو التنظيف الوسيطي أو فرز الجودة. ويركز تدخل المشغل على مراقبة النظام وصيانته بدلًا من المهام المتكررة للتطبيق. ويقلل خط الطلاء الكهربائي العمالة المباشرة لكل وحدة بنسبة تتراوح بين ٤٠ و٦٠ في المئة مقارنةً بعمليات الرش. وللمصنّعين الذين يستخدمون عدة فنيين لطلاء الأجزاء، فإن كفاءة العمالة هذه وحدها تحقّق وفورات سنوية كبيرة. علاوةً على ذلك، يستطيع خط الطلاء الكهربائي معالجة الأشكال الهندسية المعقدة — إذ يغطّي التجاويف الداخلية والمناطق المنخفضة والتركيبات الدقيقة بتغطية متجانسة دون الحاجة إلى معالجة إضافية أو إعادة وضع الأجزاء.
الجودة المتسقة تقلل من الحاجة لإعادة العمل والمنتجات المرفوضة
توفر خط الطلاء الكهربائي سماكة طلاء متجانسة على جميع أسطح كل قطعة، ما يلغي التباين في الجودة المتأصل في طريقة الرش اليدوي. أما النقاط الرقيقة، والقطرات، والجريان، والتغطية غير المتجانسة — وكلُّها أسباب تؤدي إلى إعادة المعالجة في عمليات الطلاء التقليدية — فهي تكاد تختفي تمامًا عند استخدام خط طلاء كهربائي. وتخرج القطع من خط الطلاء الكهربائي محقِّقةً متطلبات المواصفات باستمرار، مما يقلِّل تكاليف الفحص وإعادة المعالجة لاحقًا. ويُبلِّغ المصنعون عن انخفاض معدلات الرفض من ٣ إلى ٨ في المئة في حالة الطلاء اليدوي بالرش، إلى أقل من ١ في المئة عند تشغيل خط طلاء كهربائي. وهذه الثباتية في الجودة تعني عددًا أقل من القطع المرفوضة، وفقدانًا أقل للمواد، ومخرجات قابلة للبيع أعلى في كل دفعة إنتاج. كما أن خط الطلاء الكهربائي يحسِّن مباشرةً نسبة النجاح من المحاولة الأولى، وهي معيارٌ يُحقِّق خفضًا كبيرًا وطويل الأمد في التكاليف.
طول عمر المعدات واقتصاديات الصيانة
الحماية من التآكل ومتانة الأصول
تطبّق خطوط الطلاء الكهربائي فيلمًا واقيًا يلتصق بالسطوح الأساسية بشكلٍ أكثر شمولاً مقارنةً بطرق الرش التقليدية. ويؤدي هذا الالتصاق المتفوق إلى إنشاء حاجز وقائي أكثر متانةً ضد التآكل والتأثيرات البيئية والإجهادات الميكانيكية. وغالبًا ما تدوم المنتجات المُطلّاة عبر خطوط الطلاء الكهربائي بنسبة تتراوح بين ٣٠٪ و٥٠٪ أطول في ظروف الاستخدام الفعلي مقارنةً بالمنتجات المُطلّاة بالطرق التقليدية. وعلى الرغم من أن هذه الميزة تقلّل في المقام الأول من تكاليف الضمان والفشل في الموقع، فإنها تعزّز أيضًا سمعة العلامة التجارية والاحتفاظ بالعملاء. وبشكلٍ أساسي، تمدّ خطوط الطلاء الكهربائي القيمة المدرَكة وعمر الخدمة للمنتجات المصنّعة. وفي القطاعات التي تخدم بيئات قاسية — مثل قطاع السيارات والمعدات الزراعية والصناعات البحرية والآلات الصناعية — تنعكس هذه الميزة في المتانة مباشرةً على رضا العملاء وتقليل التعرّض للمسؤولية القانونية.
الصيانة المتوقّعة وموثوقية النظام
تعمل خطوط الطلاء الكهربائي وفق مبادئ الترسيب الكهربائي المُثبتة، ولها أجزاء متحركة أقل من أنظمة الرش. ولا توجد فوهات رش تتوقف عن العمل، أو فتحات تفتيت تتآكل، أو أنظمة ضغط هواء تحتاج إلى ضبط. وبسبب البساطة الميكانيكية لخط الطلاء الكهربائي، تنخفض وتيرة الصيانة ويقلّ عدد الإصلاحات الطارئة. كما تصبح عمليات الصيانة المجدولة في خط الطلاء الكهربائي متوقَّعةً ويمكن التخطيط لها خلال فترات التوقف بدلًا من أن تؤدي إلى توقف إنتاجي غير مخطط له. وتبقى قطع الغيار متوفرةً بسهولة لأن تقنية خطوط الطلاء الكهربائي تطورت على مدى عقود عبر آلاف المنشآت حول العالم. ويستفيد المصنعون من هذه المعيارية في خفض تكاليف قطع الغيار وتسريع استجابة الخدمات الفنية. ويمثِّل خط الطلاء الكهربائي تكنولوجيا ناضجة وموثوقة، وتندر فيها المفاجآت التقنية.
النتائج المالية والتشغيلية طويلة الأجل
عائد الاستثمار وتكلفة الملكية الإجمالية
تتراوح تكلفة اقتناء خط طلاء كهربائي بين ١٥٠٠٠٠ و٥٠٠٠٠٠ دولار أمريكي، وذلك حسب السعة ومستوى الأتمتة. ويبدو هذا الاستثمار كبيراً في البداية، لكن خفض التكاليف التراكمي يؤدي إلى استرداد سريع للقيمة المستثمرة. وعادةً ما تسترد عمليات التصنيع قيمته خلال ١٨ إلى ٣٦ شهراً عبر التوفير المشترك في المواد، وتخفيض العمالة، وتحسين الجودة، وانخفاض أعمال الإصلاح. وباستثناء فترة استرداد الاستثمار، يُولِّد خط الطلاء الكهربائي وفورات مستمرة طوال عمره التشغيلي الذي يتراوح بين ١٥ و٢٠ سنة. وبالمقارنة مع التكلفة التراكمية لعمليات الرش اليدوي خلال فترات إنتاج مماثلة، تبقى التكلفة الإجمالية لامتلاك خط طلاء كهربائي أقل بكثير. وتقوم الشركات المصنِّعة التي تخطط للمستقبل بتحليل هذه الجدوى الاقتصادية طويلة الأمد، وتعتبر خط الطلاء الكهربائي استثماراً رأسمالياً يُولِّد أرباحاً فعليّة.
القابلية للتوسع والموقع التنافسي
تتمكّن خطوط الطلاء الكهربائي من التوسّع بكفاءة مع ازدياد حجم الإنتاج، لأن النظام لا يحتاج إلى تكلفة متغيرة إضافية كبيرة لكل قطعة. ويمكن للمصنّعين زيادة الإنتاجية عن طريق تسريع حزام النقل دون رفع متناسِب في تكاليف العمالة أو المواد أو استهلاك الطاقة. وتتيح هذه القابلية التشغيلية للتوسّع للمصنّعين المتناميّين توسيع عائداتهم مع الحفاظ على هوامش الربح أو حتى تحسينها. وبفضل خطوط الطلاء الكهربائي، يستطيع المصنّعون قبول طلبات العملاء الأكبر حجماً، وخدمة شرائح سوقية جديدة، والمنافسة بفعالية أكبر من حيث السعر دون التضحية بهوامش الربح. وبشكلٍ أساسي، توفّر هذه التكنولوجيا ميزة تنافسية تتزايد قوّتها تدريجياً كلما زاد حجم الإنتاج.
الأسئلة الشائعة
ما الميزة التكلفيّة الرئيسية لخطوط الطلاء الكهربائي مقارنةً بالطلاء بالرش؟
تتمثّل الميزة الرئيسية من حيث التكلفة لخط الطلاء الكهربائي في كفاءة المواد وتقليل العمالة. ويُحقِّق خط الطلاء الكهربائي احتجاز ٩٥ في المئة من مادة الطلاء المطبَّقة باستخدام الجذب الكهروستاتيكي، مقارنةً بكفاءة تتراوح بين ٦٠ و٨٠ في المئة في أنظمة الرش. وبمفردها، تؤدي هذه الفروق إلى وفورات كبيرة في تكاليف المواد. علاوةً على ذلك، يلغي خط الطلاء الكهربائي الحاجة إلى تطبيق يدوي، ويقلّل من أعمال إعادة التصنيع الناجمة عن أوجه القصور النوعية بفضل تحقيق تغطية متجانسة ومستقرة باستمرار، ويمدّد عمر كيمياء الحمام عبر استرداد دوري مغلق. وتشكّل مجموعة وفورات المواد وتقليل العمالة وتحسين نسبة النواتج الصالحة من المحاولة الأولى تخفيضًا تراكميًّا طويل الأمد في التكاليف، ما يبرّر الاستثمار الرأسمالي الأولي خلال فترة تتراوح بين ٢٤ و٣٦ شهرًا.
كيف يحسّن خط الطلاء الكهربائي اتساق الإنتاج وجودته؟
تطبّق خط الطلاء الكهربائي طبقة الطلاء باستخدام الجذب الكهربائي بدلًا من التفتيت الميكانيكي أو الغمر، ما يعني أن كل سطح يتلقى معاملة مماثلة بغض النظر عن هيئته الهندسية. ويضمن هذا المبدأ الكهروфорي وحدة سمك الطبقة على جميع التجاويف الداخلية والمناطق المنخفضة والتركيبات المعقدة، حيث يُخلف الطلاء بالرش أماكن رقيقة أو فراغات. وتؤدي اتساقية الجودة إلى القضاء على الحاجة لإعادة المعالجة، وتقليل معدلات الهدر، وتقليل وقت الفحص. ويسجّل المصنعون الذين يستخدمون خطوط الطلاء الكهربائي تحسّنًا في نسبة النواتج الصالحة من المحاولة الأولى، من ٩٢٪ إلى ٩٩٪، مقارنةً بالعمليات اليدوية للرش. وهذه الميزة النوعية تقلّل مباشرةً من هدر المواد والتكاليف التشغيلية.
ما متطلبات الصيانة التي يفرضها خط الطلاء الكهربائي؟
تتطلب خطوط الطلاء الكهربائي صيانةً أقل تكرارًا مقارنةً بأنظمة الطلاء بالرش، لأن هذه التكنولوجيا تحتوي على أجزاء متحركة أقل ولا تشمل فوهات رش أو منظمات ضغط هواء أو معدات تفتيت عرضة للتآكل. وتشمل الصيانة القياسية لخط طلاء كهربائي مراقبة دورية لمكونات الحمام، وعمليات ترشيح فائق دورية لإزالة الطين الناتج عن الطلاء، وتنظيف الأقطاب الكهربائية، وتفقد ناقل الحركة. ومعظم عمليات الصيانة قابلة للتنبؤ بها ومُجدولة خلال فترات التوقف المخطط لها بدلًا من الإصلاحات الطارئة. وعادةً ما تحتاج خطوط الطلاء الكهربائي إلى ٤–٨ ساعات صيانة شهريًّا، مقارنةً بـ١٥–٢٠ ساعة لأنظمة الرش المكافئة. ويعزِّز هذا التبسيط في متطلبات الصيانة الميزة التكلفة طويلة الأمد والموثوقية التشغيلية لخطوط الطلاء الكهربائي.