
 EN
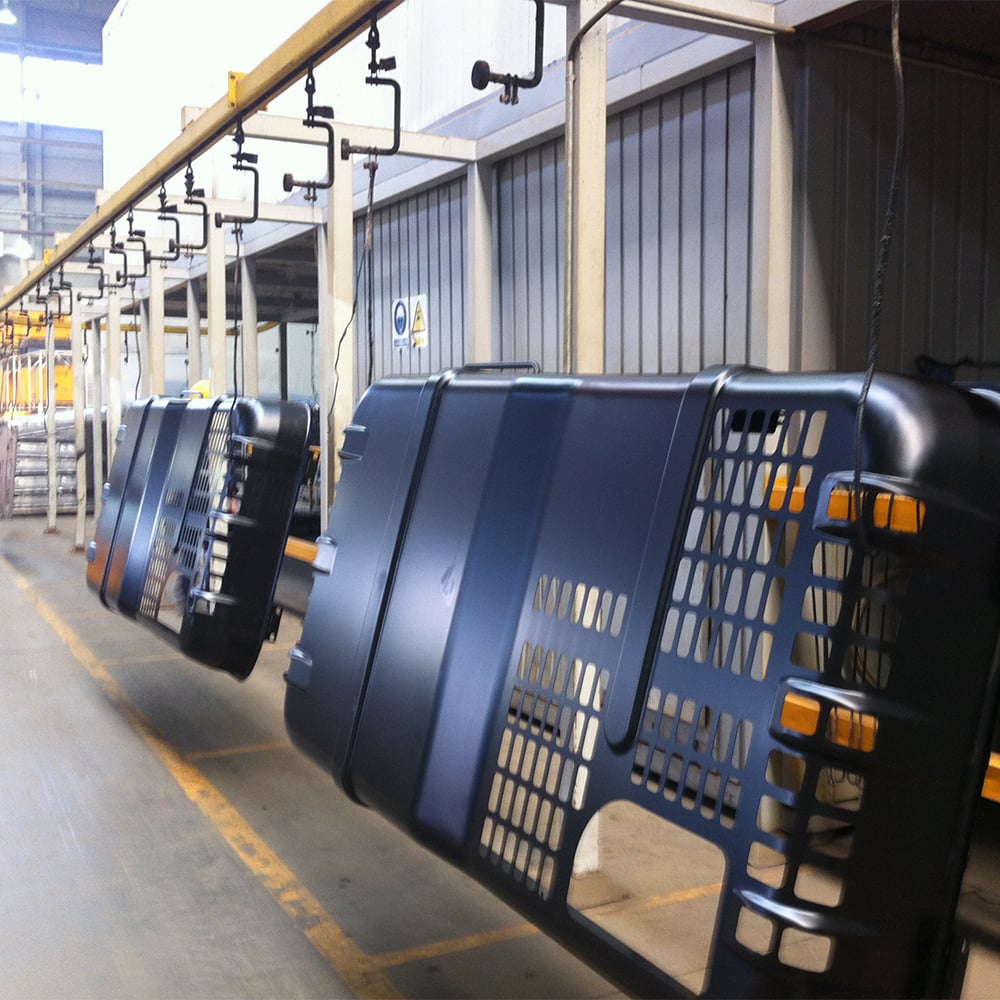
Planlægning af kapacitet for en e-coating-linje er en af de mest kritiske beslutninger, som producenter med høj volumen står overfor, når de udvider deres produktionsoperationer. En e-lakeringslinje skal designes og optimeres til at håndtere den nuværende efterspørgsel, samtidig med at den forbliver fleksibel nok til at tilpasse sig fremtidig vækst. Udfordringen består i at finde den rigtige balance mellem udstyrsinvestering, produktionsgennemløb og driftseffektivitet, så din produktionsfacilitet kan opfylde leveringstidsfristerne uden unødigt stor ubenyttet kapacitet eller kostbare flaskehalse.
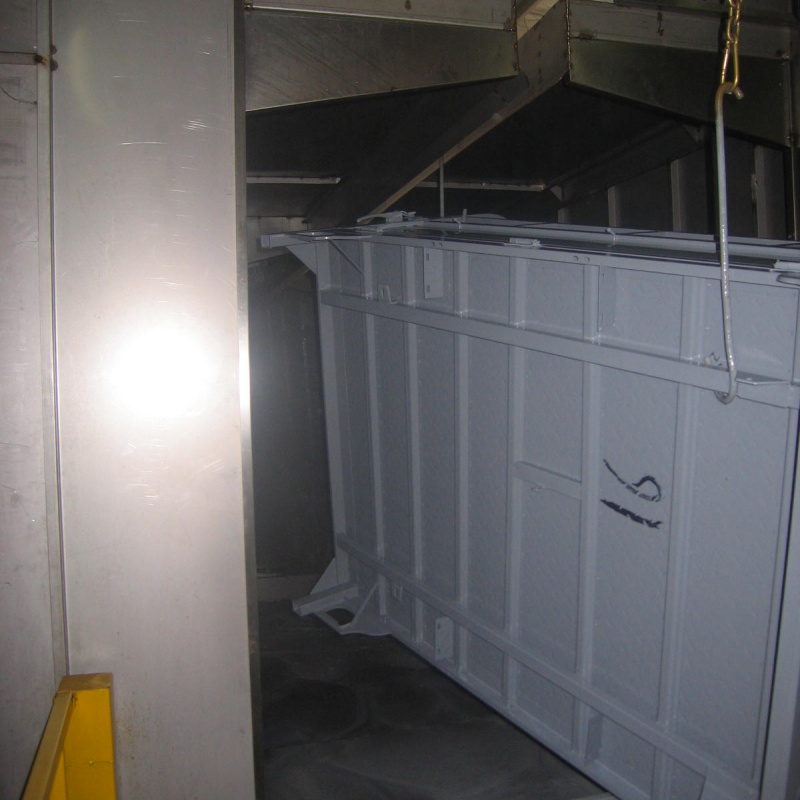
Planlægning af en e-coating-linje indebærer forståelse af ikke kun den ønskede produktionsmængde, men også de tekniske parametre, der driver produktiviteten. Forholdet mellem cykeltid, tankopholdstid, transportbåndhastighed og reservedelsgeometri påvirker direkte den maksimale kapacitet, som en e-coating-linje kan opnå. Uden korrekt kapacitetsanalyse investerer producenter ofte i for små udstyr, hvilket bliver en produktionsbegrænsning, eller i for store systemer, der spilder kapital og gulvplads. Denne vejledning undersøger de væsentlige faktorer for effektiv kapacitetsplanlægning af e-coating-linjer i miljøer med høj volumenproduktion.
Vurdering af nuværende og fremtidig produktionsbehov
Beregning af volumenkrav til din e-coating-linje
Grundlaget for kapacitetsplanlægning af en e-coating-linje er en klar forståelse af både nuværende og fremtidig produktionsmængde. Start med at analysere historiske salgstal, kundeforudsigelser og markedstendenser for at opstille realistiske efterspørgselsprognoser. En e-coating-linje skal behandle et bestemt antal dele pr. skift eller pr. dag, og dette mål bliver udgangspunktet for alle efterfølgende designbeslutninger. Mange producenter undervurderer vækstpotentialet og ender med utilstrækkelig kapacitet på e-coating-linjen inden for tre til fem år efter idriftsættelse.
Ved beregning af volumenkrav skal der tages højde for sæsonvariationer, ændringer i produktblandingen og planlagte udvidelsestidspunkter. En e-coating-linje, der er designet til én enkelt produkttype, kan kræve betydelig ombygning, hvis din virksomhed introducerer nye delestørrelser eller materialer. Ved at inkludere 15–25 procent ekstra kapacitet kan din e-coating-linje håndtere uventede efterspørgselsstigninger uden at køre ved maksimal kapacitet kontinuerligt – hvilket forlænger udstyrets levetid og forbedrer konsistensen i belægningskvaliteten. Denne buffer undgår behovet for dyre eftermonteringer eller akutte kapacitetsudvidelser.
Forståelse af efterspørgselsvariabilitet og planlægning af topbelastning
Produktionsbehov er sjældent ensartet gennem hele året, hvilket gør kapacitetsplanlægning af e-coating-linjer mere kompliceret end simple gennemsnitsberegninger. Højdesæsoner, kundebestillingsstigninger og krav om levering lige til brug påvirker alle, hvordan en e-coating-linje skal konfigureres. Planlæg kapaciteten af din e-coating-linje ud fra realistiske topbelastninger i stedet for gennemsnitsvolumener, da en for lav vurdering af topbehovet skaber leveringsrisici og underminerer kunderelationerne. Omvendt medfører en for stor e-coating-linje til topbehovet – som dog ofte kører langt under kapacitet gennem det meste af året – unødvendige faste omkostninger.
At arbejde sammen med salgs- og driftsplanlægningshold for at udarbejde efterspørgselsscenarier hjælper med at sikre, at din investering i en e-coating-linje er i overensstemmelse med virksomhedens strategi. Scenarieplanlægning afgør, om din e-coating-linje skal prioritere fleksibilitet i gennemløbstid eller maksimal stabil driftsydelse. Nogle producenter vælger modulære e-coating-linjedesigns, der tillader parallellbehandling eller trinvis belægning for at tilpasse sig variable efterspørgselsprofiler uden at kræve en fuldstændig genudformning af systemet.
Tekniske parametre, der bestemmer e-coating-linjens ydelse
Gennemløbstid, opholdstid og transportbåndets dynamik
Den tekniske kerne i kapacitetsplanlægningen af en e-coating-linje ligger i forståelsen af cykeltid og badeopholdstid. Cykeltiden for en e-coating-linje er tidsintervallet mellem, hvornår på hinanden følgende dele træder ind i systemet, mens opholdstiden er den tid, hver enkelt del tilbringer i belægningsbadet for at opnå den ønskede filmtykkelse og dækning. Disse parametre er gensidigt afhængige og bestemmer direkte, hvor stor gennemstrømning en e-coating-linje kan levere. At øge transportbåndets hastighed for at forøge e-coating-linjens ydelse er ikke altid muligt uden at kompromittere belægningskvaliteten, da delene kræver tilstrækkelig nedsænkningstid i det elektroforetiske bad.
En e-coating-linjes maksimale kapacitet er begrænset af den langsomste fase i processen. Hvis din elektrodepositionstank er dimensioneret til én transportbåndshastighed, men spøllefaserne eller herdetuernerne arbejder langsommere, bliver e-coating-linjen forsinket på den pågældende fase. Effektiv kapacitetsplanlægning kræver en analyse af alle faser – fra forbehandling til endelig herding – for at identificere, hvor e-coating-linjens gennemløb er begrænset. Mange producenter opdager, at investering i en større elektrodepositionstank eller tilføjelse af parallelle spøllefaser øger e-coating-linjens kapacitet mere omkostningseffektivt end udskiftning af hele systemet.
Dels geometri, materiale og proceskrav
Forskellige geometrier og materialetyper stiller forskellige krav til elektrokoatingslinjens drift. Komplekse, hule dele eller dele med indre hulrum kræver længere opholdstid i elektroforesebadet for at sikre fuldstændig belægningsdækning, hvilket reducerer den teoretiske maksimale kapacitet for en elektrokoatingslinje. Materialetykkelse, formkompleksitet og krav til overfladebehandling påvirker alle, hvor hurtigt hver enkelt del kan bevæge sig gennem din elektrokoatingslinje uden at kompromittere belægningskvaliteten. En elektrokoatingslinje, der er optimeret til små, simple stansede dele, vil ikke yde lige så godt ved behandling af større fremstillede samlinger med indre hulrum.
Når du planlægger kapaciteten for en e-coating-linje til flere typer dele, skal du overveje, om din produktionsfacilitet vil køre dedikerede produktlinjer eller kræver hyppige omstillingstider. En fleksibel e-coating-linje, der kan håndtere flere delegeometrier, kører typisk med lavere gennemsnitlig kapacitet end et dedikeret system, men tilbyder større fleksibilitet over for ændringer i efterspørgslen. At forstå disse kompromiser inden investering i din e-coating-linje forhindrer en misjustering mellem kapitaludgifter og den faktisk opnåelige ydelse.
Udstyrsdimensionering og investeringsstrategi
Korrekt dimensionering af elektrodeposition og understøttende systemer
At fastlægge den passende størrelse på et e-coating-anlæg med elektroforetisk bad er en af de mest betydningsfulde kapacitetsbeslutninger. Beholderens volumen skal være tilstrækkeligt til at sikre stabil badkemi og coatingskvalitet inden for det ønskede produktionsområde. En for lille beholder medfører risiko for, at forureninger akkumuleres, og at badkemien forringes hurtigere, mens en for stor beholder øger investeringsomkostningerne og anlæggets arealforbrug. Mange producenter, der planlægger en opgradering af deres e-coating-linje, rådfører sig med leverandører af coatingkemi og udstyrsleverandører for at fastlægge optimale beholderdimensioner ud fra dele-volumen, opholdstidskrav og praksis for badstyring.
Ud over den primære elektroforetiske bad er en e-coating-linje afhængig af passende størrelse på udskylningstrin, herdetovne og udstyr til håndtering af dele. Investeringen i hver komponent i e-coating-linjen skal skala proportionalt med jeres volumenmål. Hvis I planlægger at fordoble outputtet gennem jeres e-coating-linje, er proportionale forøgelser af udskylingskapaciteten og ovnens kapacitet nødvendige for at undgå nye flaskehalse. Utilstrækkelig investering i understøttende systemer tvinger ofte producenter til at drive deres e-coating-linje langt under dens teoretiske kapacitet.
Overvejelser vedrørende drifts- og vedligeholdelseseffektivitet
Den reelle kapacitet for en e-coating-linje er altid lavere end den teoretiske maksimumskapacitet på grund af vedligeholdelse, omstilling og kvalitetskontrolaktiviteter. Planlæg størrelsen af din e-coating-linje ud fra en realistisk udnyttelsesgrad på 75–85 procent i stedet for at regne med 100 procent driftstid. Denne buffer tager højde for planlagt vedligeholdelse, badehåndteringsprocedurer, inspektion af dele og uventet nedetid. En e-coating-linje med en teoretisk ydelse på 100 dele pr. time leverer i praksis realistisk set 75–85 dele pr. time, så kapacitetsplanlægningen skal afspejle denne virkelighed.
At designe din e-coating-linje med modularitet og tilgængelighed i tankerne, reduceres vedligeholdelsestiden og forbedres pålideligheden. Let udskiftelige elektroder, tilgængelige bad-cirkulationspumper og effektive skifteprotokoller gør det muligt for din e-coating-linje at opretholde en højere faktisk kapacitet. Overvej, hvordan din e-coating-linjes design påvirker arbejdskraftbehovet, uddannelseskravene og de langsigtede driftsomkostninger, når du vurderer investeringsmulighederne for kapaciteten. En lidt dyrere e-coating-linje med fremragende pålidelighed og vedligeholdelighed giver ofte en bedre samlet ejerskabsomkostning end et billigere system, der kræver hyppig indgriben.
Ofte stillede spørgsmål
Hvordan fastlægger vi den ideelle e-coating-linjes kapacitet for vores produktionsmængde?
Start med at analysere de nuværende produktionsvolumener og realistiske vækstprognoser for de næste tre til fem år. Indregne en kapacitetsmargin på 15 til 25 procent for at imødegå sæsonbetingede toppe og uventet efterspørgsel uden at køre din e-coating-linje ved maksimal udnyttelse hele tiden. Rådfør dig med din coating-kemileverandør og udstyrsleverandør for at fastlægge de tekniske parametre, der kræves – f.eks. tankstørrelse, opholdstid og transportbåndhastighed – og beregn derefter baglæns, hvor mange dele pr. time din e-coating-linje skal behandle. Denne analyse sikrer, at din investering i e-coating-linjen er afstemt efter den reelle forretningsmæssige efterspørgsel i stedet for teoretiske maksimumsværdier.
Hvad sker der, hvis vores e-coating-linjes kapacitet viser sig utilstrækkelig efter installation?
Hvis e-lakningslinjens faktiske kapacitet ikke kan dække efterspørgslen, har du flere muligheder: at tilføje en parallel produktionslinje, at opgradere den eksisterende e-lakningslinje med større tanke eller hurtigere transportbåndsystemer eller at udvide skiftene og reducere omstillingstiderne for at øge udnyttelsen. At opgradere en e-lakningslinje er ofte mere omkostningseffektivt end at bygge en helt ny linje, men det afhænger af anlæggets layout og hvor flaskehalsen befinder sig. Ved den oprindelige udformning af e-lakningslinjen kan man planlægge fremtidig udvidelse – f.eks. ved at installere større el-forsyning eller reservere gulvplads – hvilket reducerer omkostningerne og kompleksiteten ved senere kapacitetsudvidelser.
Hvordan påvirker reservedelskompleksitet e-lakningslinjens gennemløbshastighed og kapacitetsplanlægning?
Komplekse dele med indre hulrum eller tomme sektioner kræver længere opholdstid i elektroforetisk bad for at sikre fuldstændig belægningsdækning, hvilket direkte reducerer gennemløbshastigheden på e-belægningslinjen. Når du planlægger en e-belægningslinje, skal du tage højde for den længste opholdstid, som nogen deltype, der skal køres igennem systemet, kræver. Hvis din produktionsfacilitet behandler både simple og komplekse dele, overvej at køre dedikerede e-belægningslinjeskift eller at udforme et modulært system, der tillader variabel behandlingshastighed. Denne fremgangsmåde forhindrer, at få svære dele nedsætter den teoretiske kapacitet af hele din e-belægningslinje.