
 EN
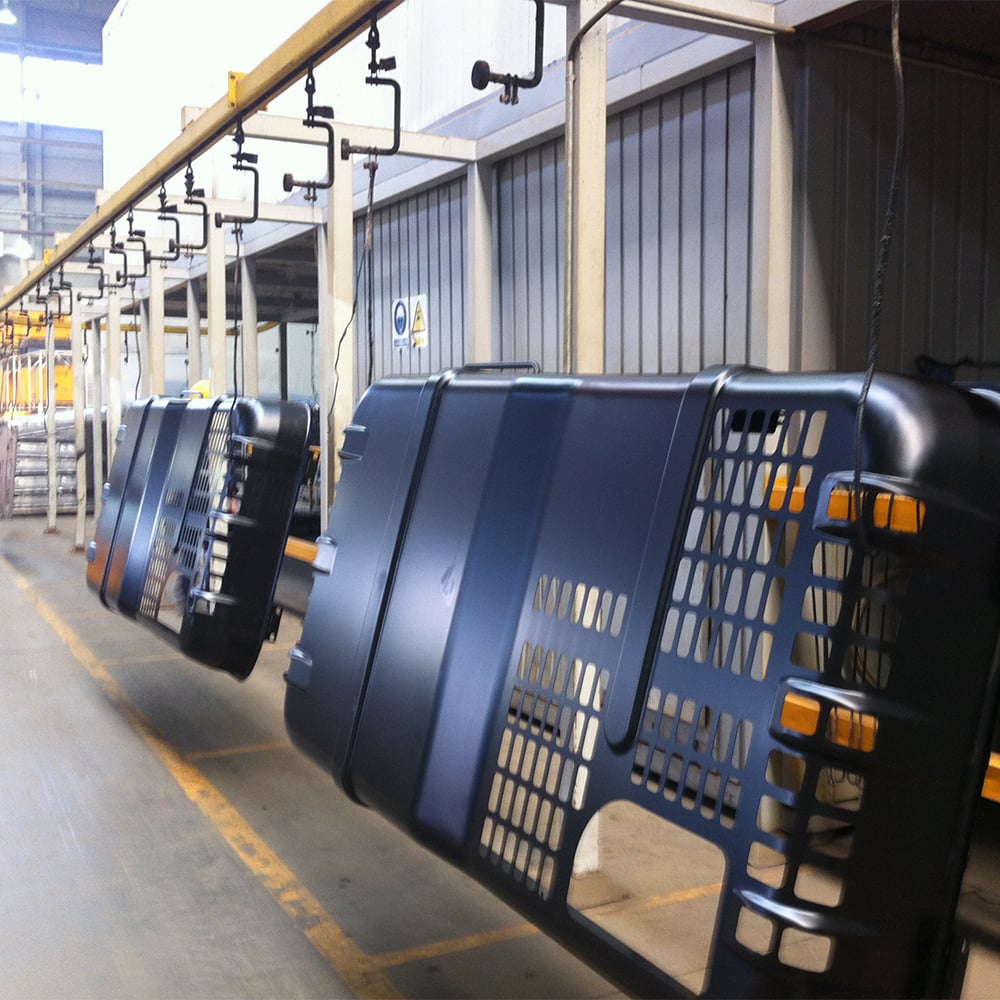
Việc lập kế hoạch năng lực cho dây chuyền phủ điện là một trong những quyết định quan trọng nhất mà các nhà sản xuất khối lượng lớn phải đối mặt khi mở rộng hoạt động sản xuất. Một dây chuyền e-coating dây chuyền như vậy cần được thiết kế và tối ưu hóa nhằm đáp ứng nhu cầu hiện tại, đồng thời vẫn đủ linh hoạt để thích ứng với sự tăng trưởng trong tương lai. Thách thức nằm ở việc xác định sự cân bằng phù hợp giữa chi phí đầu tư thiết bị, năng suất sản xuất và hiệu quả vận hành, nhằm đảm bảo cơ sở của bạn có thể đáp ứng đúng tiến độ giao hàng mà không bị dư thừa công suất hay phát sinh điểm nghẽn tốn kém.
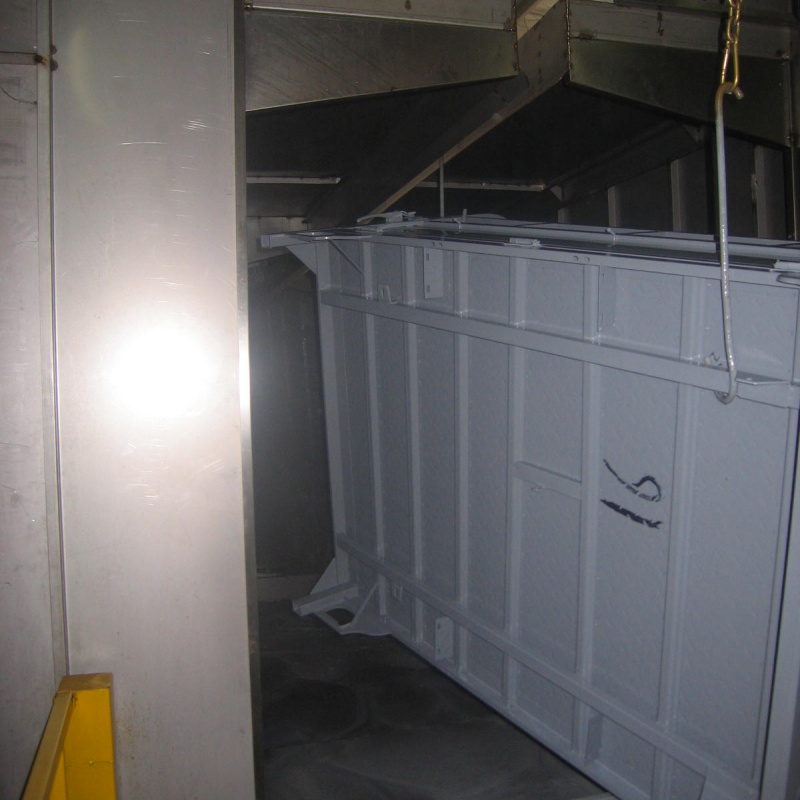
Lập kế hoạch cho dây chuyền sơn điện di đòi hỏi không chỉ hiểu rõ khối lượng đầu ra mong muốn mà còn cả các thông số kỹ thuật ảnh hưởng trực tiếp đến năng suất. Mối quan hệ giữa thời gian chu kỳ, thời gian ngâm trong bể, tốc độ băng tải và hình dạng chi tiết tác động trực tiếp đến công suất tối đa mà một dây chuyền sơn điện di có thể đạt được. Nếu không thực hiện phân tích công suất đúng cách, các nhà sản xuất thường đầu tư vào thiết bị có công suất thấp hơn nhu cầu thực tế — dẫn đến trở ngại trong sản xuất — hoặc ngược lại, chọn hệ thống quá lớn gây lãng phí vốn đầu tư và diện tích mặt bằng. Hướng dẫn này trình bày những yếu tố thiết yếu để lập kế hoạch công suất hiệu quả cho dây chuyền sơn điện di trong các môi trường sản xuất quy mô lớn.
Đánh giá nhu cầu sản xuất hiện tại và dự báo
Tính toán yêu cầu khối lượng cho dây chuyền sơn điện di của bạn
Nền tảng của việc lập kế hoạch công suất dây chuyền sơn điện (e-coating) là sự hiểu biết rõ ràng về khối lượng sản xuất hiện tại và tương lai của bạn. Hãy bắt đầu bằng việc phân tích dữ liệu doanh số bán hàng trong quá khứ, dự báo từ khách hàng và xu hướng thị trường để thiết lập các dự báo nhu cầu thực tế. Một dây chuyền sơn điện phải xử lý một số lượng chi tiết nhất định mỗi ca hoặc mỗi ngày, và mục tiêu này trở thành điểm tham chiếu cho mọi quyết định thiết kế tiếp theo. Nhiều nhà sản xuất đánh giá thấp tiềm năng tăng trưởng và kết quả là công suất dây chuyền sơn điện không đủ sau ba đến năm năm vận hành.
Khi tính toán yêu cầu về khối lượng, cần tính đến các biến động theo mùa, thay đổi về cơ cấu sản phẩm và tiến độ mở rộng đã lên kế hoạch. Một dây chuyền sơn điện (e-coating) được thiết kế dành riêng cho một loại sản phẩm có thể đòi hỏi việc cải tạo đáng kể nếu công ty bạn giới thiệu các kích thước hoặc vật liệu chi tiết mới. Việc dự phòng công suất từ 15 đến 25 phần trăm giúp dây chuyền sơn điện của bạn đáp ứng được các đợt tăng đột biến về nhu cầu mà không phải vận hành liên tục ở công suất tối đa — điều này kéo dài tuổi thọ thiết bị và nâng cao tính nhất quán về chất lượng lớp sơn. Khoảng dự phòng này giúp tránh nhu cầu cải tạo tốn kém hoặc bổ sung công suất khẩn cấp.
Hiểu rõ tính biến động của nhu cầu và lập kế hoạch tải đỉnh
Nhu cầu sản xuất hiếm khi đồng đều trong suốt cả năm, khiến việc lập kế hoạch công suất cho dây chuyền sơn điện di (e-coating) trở nên phức tạp hơn so với các phép tính trung bình đơn giản. Các mùa cao điểm, đợt tăng đột biến đơn hàng từ khách hàng và yêu cầu giao hàng đúng lúc (just-in-time) đều ảnh hưởng đến cách cấu hình dây chuyền sơn điện di. Hãy lập kế hoạch công suất dây chuyền sơn điện di dựa trên mức tải cao điểm thực tế thay vì khối lượng trung bình, bởi vì việc đánh giá thấp nhu cầu cao điểm sẽ tạo ra rủi ro về giao hàng và làm suy yếu mối quan hệ với khách hàng. Ngược lại, nếu dây chuyền sơn điện di của bạn được thiết kế quá lớn so với nhu cầu cao điểm nhưng vận hành ở mức thấp hơn nhiều so với công suất trong phần lớn thời gian trong năm, bạn sẽ phải chịu chi phí cố định không cần thiết.
Làm việc cùng các đội ngũ lập kế hoạch bán hàng và vận hành để xây dựng các kịch bản nhu cầu giúp đảm bảo khoản đầu tư vào dây chuyền sơn điện di phù hợp với chiến lược kinh doanh. Lập kế hoạch kịch bản xác định xem dây chuyền sơn điện di của bạn nên ưu tiên tính linh hoạt về năng lực xử lý hay sản lượng ổn định tối đa. Một số nhà sản xuất chọn thiết kế dây chuyền sơn điện di theo mô-đun, cho phép xử lý song song hoặc phủ lớp theo giai đoạn nhằm đáp ứng các hồ sơ nhu cầu biến đổi mà không cần thiết kế lại toàn bộ hệ thống.
Các thông số kỹ thuật xác định năng lực đầu ra của dây chuyền sơn điện di
Thời gian chu kỳ, thời gian lưu và động lực băng tải
Trái tim kỹ thuật của việc lập kế hoạch công suất dây chuyền sơn điện di nằm ở việc hiểu rõ thời gian chu kỳ và thời gian ngâm trong bể. Thời gian chu kỳ của một dây chuyền sơn điện di là khoảng thời gian giữa hai lần liên tiếp các chi tiết đi vào hệ thống, trong khi thời gian ngâm là khoảng thời gian mỗi chi tiết ở trong bể sơn để đạt được độ dày màng và độ phủ mong muốn. Các thông số này có mối quan hệ phụ thuộc lẫn nhau và trực tiếp xác định năng lực xử lý của dây chuyền sơn điện di. Việc tăng tốc độ băng tải nhằm nâng cao năng suất dây chuyền sơn điện di không phải lúc nào cũng khả thi mà không làm giảm chất lượng lớp sơn, bởi các chi tiết cần đủ thời gian ngâm trong bể điện di.
Công suất tối đa của dây chuyền phủ điện di (e-coating) bị giới hạn bởi công đoạn chậm nhất trong quy trình. Nếu bể điện di của bạn được thiết kế cho một tốc độ băng tải nhất định, nhưng các công đoạn xả nước hoặc lò sấy hoạt động chậm hơn, thì dây chuyền phủ điện di sẽ bị nghẽn tại công đoạn đó. Việc lập kế hoạch công suất hiệu quả đòi hỏi phải phân tích toàn bộ các công đoạn — từ xử lý bề mặt ban đầu cho đến sấy khô cuối cùng — nhằm xác định điểm giới hạn lưu lượng sản xuất của dây chuyền phủ điện di. Nhiều nhà sản xuất phát hiện rằng việc đầu tư vào bể điện di lớn hơn hoặc bổ sung thêm các công đoạn xả nước song song giúp nâng cao công suất dây chuyền phủ điện di một cách hiệu quả về chi phí hơn là thay thế toàn bộ hệ thống.
Hình dạng chi tiết, vật liệu và yêu cầu quy trình
Các hình dạng chi tiết và loại vật liệu khác nhau đặt ra những yêu cầu khác nhau đối với hoạt động của dây chuyền sơn điện di. Các chi tiết có cấu trúc phức tạp, rỗng hoặc có khoang bên trong cần thời gian ngâm lâu hơn trong bể sơn điện di để đảm bảo lớp sơn phủ đầy đủ, từ đó làm giảm năng suất lý thuyết tối đa của dây chuyền sơn điện di. Độ dày vật liệu, mức độ phức tạp của hình dạng và các yêu cầu về xử lý bề mặt đều ảnh hưởng đến tốc độ mà mỗi chi tiết có thể di chuyển qua dây chuyền sơn điện di của bạn mà không làm giảm chất lượng lớp sơn phủ. Một dây chuyền sơn điện di được tối ưu hóa cho các chi tiết dập nhỏ và đơn giản sẽ không đạt hiệu suất tương đương khi xử lý các cụm lắp ráp lớn hơn, có khoang bên trong.
Khi lập kế hoạch công suất dây chuyền phủ điện phân (e-coating) cho nhiều loại chi tiết, cần xem xét liệu cơ sở của bạn sẽ vận hành các dây chuyền sản phẩm chuyên biệt hay yêu cầu thay đổi thường xuyên giữa các loại sản phẩm. Một dây chuyền phủ điện phân linh hoạt, có khả năng xử lý nhiều hình dạng chi tiết khác nhau, thường đạt năng suất trung bình thấp hơn so với hệ thống chuyên biệt, nhưng lại mang lại khả năng đáp ứng nhu cầu tốt hơn. Việc hiểu rõ những sự đánh đổi này trước khi đầu tư vào dây chuyền phủ điện phân giúp tránh tình trạng không phù hợp giữa chi phí đầu tư ban đầu và sản lượng thực tế có thể đạt được.
Kích thước thiết bị và chiến lược đầu tư
Xác định đúng kích thước hệ thống điện phân và các hệ thống hỗ trợ
Xác định kích thước phù hợp cho bể điện di của dây chuyền phủ điện (e-coating) là một trong những quyết định ảnh hưởng lớn nhất đến năng lực sản xuất. Dung tích bể phải đủ lớn để duy trì ổn định thành phần hóa học của bể và chất lượng lớp phủ trong toàn bộ dải công suất mục tiêu. Nếu bể quá nhỏ, nguy cơ tích tụ tạp chất và suy giảm nhanh chóng thành phần hóa học của bể sẽ gia tăng; trong khi nếu bể quá lớn thì chi phí đầu tư ban đầu và diện tích nhà xưởng cần thiết sẽ tăng theo. Nhiều nhà sản xuất đang lên kế hoạch nâng cấp dây chuyền phủ điện thường tham vấn các nhà cung cấp hóa chất phủ và nhà cung cấp thiết bị nhằm xác định kích thước tối ưu cho bể dựa trên thể tích chi tiết, yêu cầu thời gian ngâm (residence time) và các phương pháp quản lý bể.
Ngoài bể điện di chính, một dây chuyền phủ điện (e-coating) còn yêu cầu các công đoạn xả nước có kích thước phù hợp, lò sấy cố hóa và thiết bị xử lý chi tiết. Khoản đầu tư cho từng thành phần của dây chuyền phủ điện phải tăng tỷ lệ thuận với mục tiêu sản lượng của bạn. Nếu bạn dự định tăng gấp đôi sản lượng qua dây chuyền phủ điện, thì cũng cần tăng tương ứng công suất xả nước và năng lực thông qua lò sấy để tránh phát sinh điểm nghẽn mới. Việc đầu tư thiếu hụt vào các hệ thống hỗ trợ thường khiến các nhà sản xuất phải vận hành dây chuyền phủ điện ở mức thấp hơn nhiều so với công suất lý thuyết của nó.
Các yếu tố liên quan đến hiệu quả vận hành và bảo trì
Công suất thực tế của dây chuyền phủ điện (e-coating) luôn thấp hơn công suất lý thuyết tối đa do các hoạt động bảo trì, chuyển đổi sản xuất và kiểm soát chất lượng. Hãy lập kế hoạch quy mô dây chuyền phủ điện dựa trên tỷ lệ sử dụng khả thi ở mức 75–85 phần trăm thay vì giả định thời gian vận hành đạt 100 phần trăm. Khoảng đệm này tính đến việc bảo trì theo lịch trình, các quy trình quản lý bể nhúng, kiểm tra chi tiết và thời gian ngừng hoạt động bất ngờ. Một dây chuyền phủ điện được thiết kế với công suất lý thuyết 100 chi tiết mỗi giờ thực tế chỉ đạt 75–85 chi tiết mỗi giờ, do đó kế hoạch công suất phải phản ánh đúng thực tế này.
Thiết kế dây chuyền phủ điện di (e-coating) của bạn theo hướng mô-đun và dễ tiếp cận giúp giảm thời gian bảo trì và nâng cao độ tin cậy. Các điện cực dễ thay thế, bơm tuần hoàn bể sơn dễ tiếp cận cùng các quy trình chuyển đổi hiệu quả giúp dây chuyền phủ điện di của bạn duy trì năng suất thực tế cao hơn. Hãy cân nhắc cách thiết kế dây chuyền phủ điện di ảnh hưởng đến nhu cầu lao động, yêu cầu đào tạo và chi phí vận hành dài hạn khi đánh giá các lựa chọn đầu tư về công suất. Một dây chuyền phủ điện di có giá cao hơn một chút nhưng sở hữu độ tin cậy và khả năng bảo trì vượt trội thường mang lại tổng chi phí sở hữu (TCO) tốt hơn so với hệ thống rẻ hơn nhưng đòi hỏi can thiệp thường xuyên.
Câu hỏi thường gặp
Làm thế nào để xác định công suất lý tưởng cho dây chuyền phủ điện di phù hợp với khối lượng sản xuất của chúng ta?
Bắt đầu bằng việc phân tích khối lượng sản xuất hiện tại và các dự báo tăng trưởng thực tế trong ba đến năm năm tới. Dự phòng công suất dư từ 15 đến 25 phần trăm để đáp ứng các đỉnh điểm theo mùa và nhu cầu bất ngờ, mà không cần vận hành liên tục dây chuyền sơn điện di (e-coating) ở mức công suất tối đa. Tham vấn nhà cung cấp hóa chất sơn và nhà cung cấp thiết bị để xác định các thông số kỹ thuật cần thiết—chẳng hạn như kích thước bể, thời gian lưu và tốc độ băng tải—sau đó tính ngược lại nhằm xác định số linh kiện mỗi giờ mà dây chuyền sơn điện di của bạn phải xử lý. Phân tích này đảm bảo khoản đầu tư vào dây chuyền sơn điện di phù hợp với nhu cầu kinh doanh thực tế thay vì các con số lý thuyết tối đa.
Điều gì sẽ xảy ra nếu công suất dây chuyền sơn điện di (e-coating) của chúng tôi chứng tỏ là không đủ sau khi lắp đặt?
Neu nhu cau vuot qua cong suat thuc te cua duong day e-coating cua ban, cac lua chon cua ban bao gom viec them mot duong day san xuat song song, nang cap lai duong day e-coating hien tai bang cach su dung cac bech lon hon hoac he thong bang tai nhanh hon, hoac ap dung viec mo rong ca lam viec va rut ngan thoi gian chuyen doi de tang muc do su dung. Viec nang cap lai duong day e-coating thuong re hon ve chi phi so voi viec xay dung mot duong day day du moi, nhung dieu nay phu thuoc vao bo tri co so va vi tri cua diem nghen. Viec len ke hoach cho viec mo rong trong tuong lai trong giai doan thiet ke ban dau cua duong day e-coating—vi du nhu lap dat he thong cung cap dien co cong suat lon hon hoac dat truoc khoang khong gian tren san nha—se giam thieu chi phi va do phuc tap khi tang cong suat.
Do phuc tap cua chi tiet anh huong the nao den nang suat va ke hoach cong suat cua duong day e-coating?
Các bộ phận phức tạp có khoang rỗng bên trong hoặc phần rỗng đòi hỏi thời gian ngâm lâu hơn trong bể điện di để đảm bảo lớp phủ bao phủ đầy đủ, từ đó làm giảm trực tiếp năng suất của dây chuyền sơn điện di. Khi lập kế hoạch cho một dây chuyền sơn điện di, cần tính đến thời gian ngâm dài nhất mà bất kỳ loại bộ phận nào sẽ chạy qua hệ thống yêu cầu. Nếu cơ sở của bạn xử lý cả bộ phận đơn giản lẫn bộ phận phức tạp, hãy cân nhắc bố trí ca sản xuất riêng biệt cho dây chuyền sơn điện di hoặc thiết kế hệ thống mô-đun cho phép điều chỉnh tốc độ xử lý linh hoạt. Cách tiếp cận này ngăn chặn việc một vài bộ phận khó xử lý làm giảm công suất lý thuyết của toàn bộ dây chuyền sơn điện di.
Mục Lục
- Đánh giá nhu cầu sản xuất hiện tại và dự báo
- Các thông số kỹ thuật xác định năng lực đầu ra của dây chuyền sơn điện di
- Kích thước thiết bị và chiến lược đầu tư
-
Câu hỏi thường gặp
- Làm thế nào để xác định công suất lý tưởng cho dây chuyền phủ điện di phù hợp với khối lượng sản xuất của chúng ta?
- Điều gì sẽ xảy ra nếu công suất dây chuyền sơn điện di (e-coating) của chúng tôi chứng tỏ là không đủ sau khi lắp đặt?
- Do phuc tap cua chi tiet anh huong the nao den nang suat va ke hoach cong suat cua duong day e-coating?