
 EN
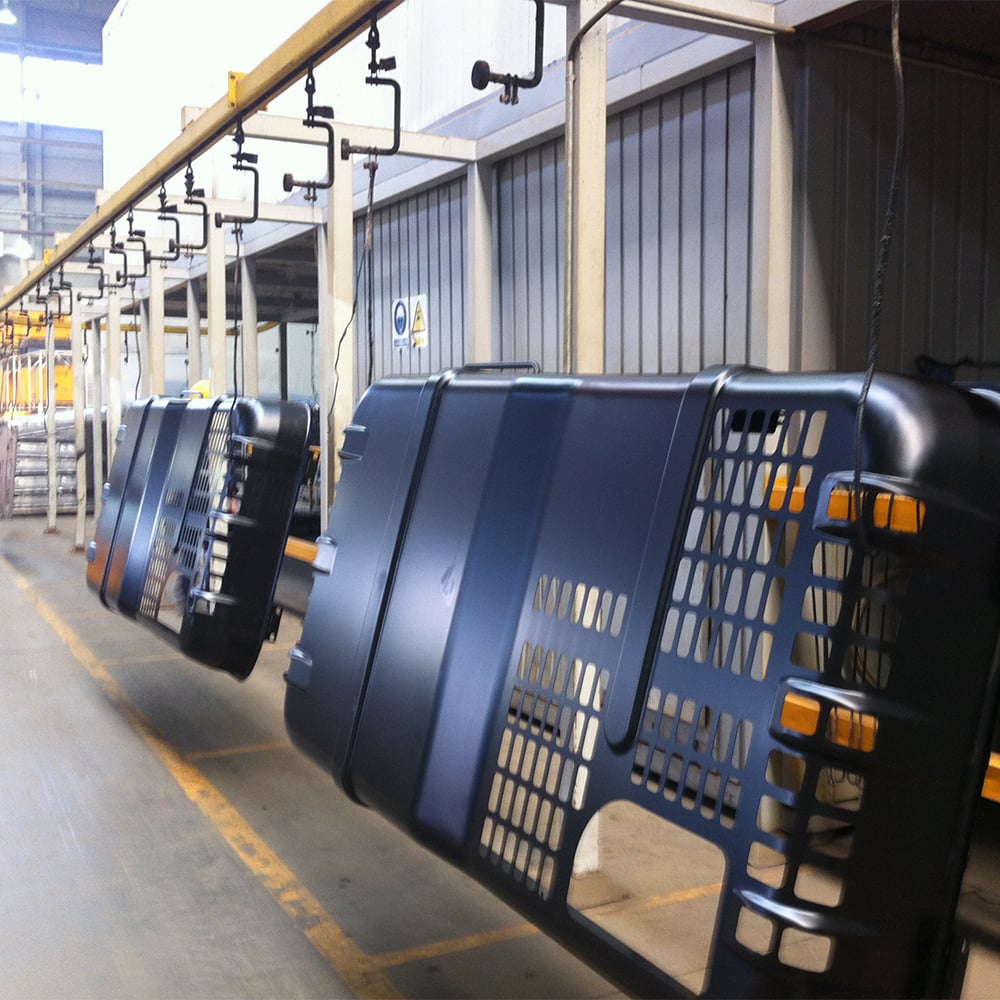
การวางแผนความจุของสายการผลิตเคลือบอิเล็กโทรฟอเรซิสเป็นหนึ่งในการตัดสินใจที่สำคัญที่สุดสำหรับผู้ผลิตที่ดำเนินการผลิตจำนวนมาก ขณะที่กำลังขยายขีดความสามารถในการผลิต สายการผลิตอีโค้ท จำเป็นต้องออกแบบและปรับแต่งให้สามารถรองรับความต้องการปัจจุบันได้อย่างมีประสิทธิภาพ พร้อมทั้งยังคงความยืดหยุ่นเพียงพอสำหรับการเติบโตในอนาคต ความท้าทายหลักอยู่ที่การหาจุดสมดุลที่เหมาะสมระหว่างการลงทุนในอุปกรณ์ อัตราการผลิต และประสิทธิภาพในการดำเนินงาน เพื่อให้โรงงานของท่านสามารถส่งมอบสินค้าตามกำหนดเวลาได้โดยไม่มีความจุที่ว่างเปล่ามากเกินไป หรือเกิดคอขวดที่ส่งผลต้นทุนสูง
การวางแผนสายการผลิตการเคลือบด้วยไฟฟ้า (e-coating) จำเป็นต้องเข้าใจทั้งปริมาณผลลัพธ์ที่ต้องการและพารามิเตอร์เชิงเทคนิคที่ส่งผลต่อประสิทธิภาพในการผลิต ความสัมพันธ์ระหว่างเวลาในแต่ละรอบ (cycle time) เวลาที่ชิ้นงานจุ่มอยู่ในถังสารเคลือบ (tank residence time) ความเร็วของสายพานลำเลียง (conveyor speed) และรูปทรงของชิ้นงาน มีอิทธิพลโดยตรงต่ออัตราการผลิตสูงสุดที่สายการผลิตการเคลือบด้วยไฟฟ้าสามารถทำได้ หากไม่มีการวิเคราะห์กำลังการผลิตอย่างเหมาะสม ผู้ผลิตมักลงทุนในอุปกรณ์ที่มีขนาดเล็กเกินไปจนกลายเป็นข้อจำกัดในการผลิต หรือเลือกใช้อุปกรณ์ที่มีขนาดใหญ่เกินความจำเป็น ส่งผลให้สูญเสียเงินลงทุนและพื้นที่โรงงานโดยเปล่าประโยชน์ คู่มือนี้จะกล่าวถึงปัจจัยสำคัญที่จำเป็นสำหรับการวางแผนกำลังการผลิตของสายการผลิตการเคลือบด้วยไฟฟ้าอย่างมีประสิทธิภาพในสภาพแวดล้อมการผลิตที่มีปริมาณสูง
การประเมินความต้องการการผลิตในปัจจุบันและที่คาดการณ์ไว้
การคำนวณความต้องการปริมาตรสำหรับสายการผลิตการเคลือบด้วยไฟฟ้าของท่าน
พื้นฐานของการวางแผนความจุของสายการชุบอิเล็กโทรฟอเรซิส คือ การเข้าใจอย่างชัดเจนถึงปริมาณการผลิตในปัจจุบันและในอนาคตของท่าน ให้เริ่มต้นด้วยการวิเคราะห์ข้อมูลยอดขายย้อนหลัง คำทำนายจากลูกค้า และแนวโน้มของตลาด เพื่อกำหนดการประมาณความต้องการที่สมเหตุสมผล สายการชุบอิเล็กโทรฟอเรซิสต้องสามารถประมวลผลชิ้นส่วนจำนวนหนึ่งต่อกะหรือต่อวัน และเป้าหมายนี้จะกลายเป็นจุดอ้างอิงสำหรับการตัดสินใจในการออกแบบทั้งหมดที่ตามมา ผู้ผลิตจำนวนมากประเมินศักยภาพการเติบโตต่ำเกินไป จึงส่งผลให้ความจุของสายการชุบอิเล็กโทรฟอเรซิสไม่เพียงพอภายในระยะเวลาสามถึงห้าปีหลังเริ่มดำเนินการ
เมื่อคำนวณความต้องการปริมาตร ต้องพิจารณาความผันแปรตามฤดูกาล การเปลี่ยนแปลงสัดส่วนผลิตภัณฑ์ และระยะเวลาที่วางแผนไว้สำหรับการขยายกำลังการผลิต สายการชุบแบบอิเล็กโทรฟอเรซิส (e-coating) ที่ออกแบบมาสำหรับผลิตภัณฑ์เพียงประเภทเดียวอาจจำเป็นต้องปรับปรุงใหม่อย่างมาก หากบริษัทของท่านเริ่มผลิตชิ้นส่วนที่มีขนาดหรือวัสดุใหม่ การออกแบบให้มีกำลังการผลิตเกินจริง (headroom) ร้อยละ ๑๕ ถึง ๒๕ จะช่วยให้สายการชุบแบบอิเล็กโทรฟอเรซิสสามารถรองรับยอดสั่งซื้อที่เพิ่มขึ้นอย่างไม่คาดคิดได้ โดยไม่จำเป็นต้องทำงานที่ความจุสูงสุดอย่างต่อเนื่อง ซึ่งจะยืดอายุการใช้งานของอุปกรณ์และทำให้คุณภาพของการเคลือบสม่ำเสมอขึ้น ปริมาณสำรองนี้ยังช่วยป้องกันความจำเป็นในการปรับปรุงระบบภายหลัง (retrofit) หรือเพิ่มกำลังการผลิตฉุกเฉินที่มีค่าใช้จ่ายสูง
การเข้าใจความแปรปรวนของความต้องการและการวางแผนโหลดสูงสุด
ความต้องการในการผลิตมักไม่สม่ำเสมอตลอดทั้งปี ทำให้การวางแผนกำลังการผลิตของสายการชุบอิเล็กโทรฟอเรซิส (e-coating) ซับซ้อนกว่าการคำนวณค่าเฉลี่ยแบบง่าย ๆ ปัจจัยต่าง ๆ เช่น ฤดูกาลที่มีปริมาณสั่งซื้อสูงสุด ยอดสั่งซื้อจากลูกค้าที่เพิ่มขึ้นอย่างฉับพลัน และข้อกำหนดด้านการจัดส่งแบบทันเวลาพอดี (just-in-time) ล้วนมีผลต่อการออกแบบสายการชุบอิเล็กโทรฟอเรซิสให้เหมาะสม ดังนั้น ควรวางแผนกำลังการผลิตของสายการชุบอิเล็กโทรฟอเรซิสโดยอิงกับภาระงานสูงสุดที่เป็นไปได้จริง แทนที่จะใช้ปริมาณเฉลี่ย เพราะหากประเมินความต้องการสูงสุดต่ำเกินไป จะก่อให้เกิดความเสี่ยงด้านการจัดส่ง และส่งผลเสียต่อความสัมพันธ์กับลูกค้า ในทางกลับกัน หากสายการชุบอิเล็กโทรฟอเรซิสของท่านมีขนาดใหญ่เกินกว่าความต้องการสูงสุด แต่กลับทำงานที่ระดับต่ำกว่ากำลังการผลิตสูงสุดเป็นส่วนใหญ่ในแต่ละปี ก็จะทำให้เกิดต้นทุนคงที่ที่ไม่จำเป็น
การร่วมมือกับทีมวางแผนการขายและการดำเนินงานเพื่อจัดทำสถานการณ์ความต้องการช่วยให้มั่นใจได้ว่าการลงทุนในสายการเคลือบแบบอิเล็กโทรฟอเรซิส (e-coating) ของคุณสอดคล้องกับกลยุทธ์ทางธุรกิจ แผนการวิเคราะห์สถานการณ์จะระบุว่าสายการเคลือบแบบอิเล็กโทรฟอเรซิสของคุณควรให้ความสำคัญกับความยืดหยุ่นในการผลิตหรือผลผลิตสูงสุดในภาวะคงที่ ผู้ผลิตบางรายเลือกใช้การออกแบบสายการเคลือบแบบอิเล็กโทรฟอเรซิสแบบโมดูลาร์ ซึ่งสามารถรองรับการประมวลผลแบบขนานหรือการเคลือบแบบขั้นตอน เพื่อปรับตัวตามรูปแบบความต้องการที่เปลี่ยนแปลงได้ โดยไม่จำเป็นต้องออกแบบระบบใหม่ทั้งหมด
พารามิเตอร์เชิงเทคนิคที่กำหนดผลผลิตของสายการเคลือบแบบอิเล็กโทรฟอเรซิส
เวลาไซเคิล เวลาอาศัยอยู่ และพลศาสตร์ของสายพานลำเลียง
หัวใจทางเทคนิคของการวางแผนกำลังการผลิตของสายการเคลือบแบบอิเล็กโทรฟอเรซิส (e-coating) อยู่ที่การเข้าใจเวลาไซเคิล (cycle time) และเวลาที่ชิ้นงานจมอยู่ในถัง (tank residence time) เวลาไซเคิลของสายการเคลือบแบบอิเล็กโทรฟอเรซิส คือ ช่วงเวลาที่ผ่านไประหว่างการนำชิ้นงานแต่ละชิ้นเข้าสู่ระบบอย่างต่อเนื่อง ส่วนเวลาที่ชิ้นงานจมอยู่ในถังเคลือบ คือ ระยะเวลาที่ชิ้นงานแต่ละชิ้นต้องจมอยู่ในสารเคลือบเพื่อให้ได้ความหนาของฟิล์มและครอบคลุมพื้นผิวตามที่ต้องการ พารามิเตอร์ทั้งสองนี้มีความสัมพันธ์กันอย่างใกล้ชิด และส่งผลโดยตรงต่อปริมาณการผลิตสุทธิที่สายการเคลือบแบบอิเล็กโทรฟอเรซิสสามารถทำได้ การเพิ่มความเร็วของสายพานลำเลียงเพื่อเพิ่มกำลังการผลิตของสายการเคลือบแบบอิเล็กโทรฟอเรซิส ไม่ใช่ทางเลือกที่เป็นไปได้เสมอไปหากไม่กระทบต่อคุณภาพของการเคลือบ เพราะชิ้นงานจำเป็นต้องจมอยู่ในสารเคลือบแบบอิเล็กโทรฟอเรซิสเป็นระยะเวลาเพียงพอ
กำลังการผลิตสูงสุดของสายการเคลือบแบบอิเล็กโทรฟอเรซิส (e-coating) ถูกจำกัดโดยขั้นตอนที่ช้าที่สุดในกระบวนการ หากถังเคลือบด้วยกระแสไฟฟ้าของคุณออกแบบมาสำหรับความเร็วของสายพานลำเลียงหนึ่งระดับ แต่ขั้นตอนการล้างหรือเตาอบให้แข็งตัวทำงานช้ากว่า สายการเคลือบแบบอิเล็กโทรฟอเรซิสจะเกิดจุดคับคั่น (bottleneck) ที่ขั้นตอนนั้น การวางแผนกำลังการผลิตอย่างมีประสิทธิภาพจำเป็นต้องวิเคราะห์ทุกขั้นตอน ตั้งแต่การเตรียมผิว (pretreatment) จนถึงการอบแข็งขั้นสุดท้าย เพื่อระบุว่าขั้นตอนใดเป็นตัวจำกัดกำลังการผลิตของสายการเคลือบแบบอิเล็กโทรฟอเรซิสของคุณ ผู้ผลิตจำนวนมากพบว่า การลงทุนเพื่อขยายขนาดถังเคลือบด้วยกระแสไฟฟ้า หรือเพิ่มขั้นตอนการล้างแบบขนาน จะเพิ่มกำลังการผลิตของสายการเคลือบแบบอิเล็กโทรฟอเรซิสได้อย่างมีประสิทธิภาพและคุ้มค่ามากกว่าการเปลี่ยนระบบโดยรวม
รูปร่างชิ้นงาน วัสดุ และข้อกำหนดด้านกระบวนการ
เรขาคณิตของชิ้นส่วนที่ต่างกันและชนิดของวัสดุที่ใช้ ล้วนส่งผลต่อการดำเนินงานของสายการเคลือบด้วยไฟฟ้าแตกต่างกัน ชิ้นส่วนที่มีรูปทรงซับซ้อน กลวง หรือมีโพรงภายในจำเป็นต้องใช้เวลาจุ่มในอ่างเคลือบด้วยไฟฟ้าให้นานขึ้น เพื่อให้แน่ใจว่าจะได้รับการเคลือบอย่างทั่วถึงทุกพื้นผิว ซึ่งส่งผลให้อัตราการผลิตสูงสุดเชิงทฤษฎีของสายการเคลือบด้วยไฟฟ้าลดลง ความหนาของวัสดุ ระดับความซับซ้อนของรูปร่าง และข้อกำหนดด้านการเตรียมพื้นผิวก่อนเคลือบ ล้วนมีผลต่อความเร็วที่ชิ้นส่วนแต่ละชิ้นสามารถผ่านสายการเคลือบด้วยไฟฟ้าของท่านได้ โดยไม่กระทบต่อคุณภาพของการเคลือบ สายการเคลือบด้วยไฟฟ้าที่ออกแบบมาเพื่อชิ้นส่วนโลหะที่ผ่านกระบวนการตัดและขึ้นรูปแบบง่ายๆ และมีขนาดเล็ก จะไม่สามารถทำงานได้อย่างมีประสิทธิภาพเท่ากับเมื่อนำไปใช้กับชิ้นส่วนประกอบที่มีขนาดใหญ่กว่าและมีโครงสร้างซับซ้อนมากกว่า ซึ่งรวมถึงชิ้นส่วนที่มีโพรงภายใน
เมื่อวางแผนความจุของสายการชุบอิเล็กโทรฟอเรซิสแบบใช้ไฟฟ้า (e-coating) สำหรับชิ้นส่วนหลายประเภท ควรพิจารณาว่าโรงงานของท่านจะดำเนินการสายการผลิตเฉพาะสำหรับผลิตภัณฑ์หนึ่งชนิด หรือจำเป็นต้องเปลี่ยนรูปแบบการผลิตบ่อยครั้ง สายการชุบอิเล็กโทรฟอเรซิสแบบยืดหยุ่นที่สามารถรองรับรูปทรงของชิ้นส่วนได้หลากหลาย มักมีอัตราการผลิตเฉลี่ยต่ำกว่าระบบที่ออกแบบมาเฉพาะ แต่ให้ความสามารถในการตอบสนองต่อความต้องการของตลาดได้ดีกว่า การเข้าใจข้อแลกเปลี่ยนเหล่านี้ก่อนลงทุนในสายการชุบอิเล็กโทรฟอเรซิสแบบใช้ไฟฟ้า จะช่วยป้องกันไม่ให้การลงทุนด้านทุนไม่สอดคล้องกับปริมาณการผลิตจริงที่สามารถบรรลุได้
การกำหนดขนาดอุปกรณ์และกลยุทธ์การลงทุน
การเลือกขนาดระบบการชุบแบบอิเล็กโทรดีโพซิชันและระบบสนับสนุนให้เหมาะสม
การกำหนดขนาดที่เหมาะสมสำหรับอ่างเคลือบไฟฟ้าแบบอิเล็กโทรโฟเรซิส ถือเป็นหนึ่งในการตัดสินใจด้านกำลังการผลิตที่มีผลกระทบมากที่สุด ปริมาตรของอ่างต้องเพียงพอที่จะรักษาสมดุลทางเคมีของสารละลายและคุณภาพของการเคลือบให้คงที่ตลอดช่วงอัตราการผลิตเป้าหมายของคุณ การออกแบบอ่างให้มีขนาดเล็กเกินไปอาจทำให้สิ่งสกปรกสะสม และสมดุลทางเคมีของสารละลายเสื่อมสภาพเร็วกว่าที่ควร ในขณะที่การออกแบบอ่างให้มีขนาดใหญ่เกินไปจะส่งผลให้ต้นทุนการลงทุนสูงขึ้น และใช้พื้นที่โรงงานมากขึ้น ผู้ผลิตจำนวนมากที่วางแผนปรับปรุงสายการผลิตเคลือบไฟฟ้า มักปรึกษากับผู้จัดจำหน่ายสารเคมีสำหรับการเคลือบและผู้ขายอุปกรณ์ เพื่อกำหนดขนาดอ่างที่เหมาะสมที่สุด โดยพิจารณาจากปริมาตรของชิ้นงาน เวลาที่ชิ้นงานต้องอยู่ในอ่าง (residence time) และวิธีการจัดการสารละลาย
นอกเหนือจากอ่างการเคลือบด้วยไฟฟ้าหลัก สายการผลิตการเคลือบด้วยไฟฟ้าจำเป็นต้องมีขั้นตอนการล้างที่มีขนาดเหมาะสม เตาอบสำหรับการอบแข็ง และอุปกรณ์จัดการชิ้นส่วน การลงทุนในแต่ละส่วนของสายการผลิตการเคลือบด้วยไฟฟ้าจะต้องเพิ่มขึ้นตามสัดส่วนกับเป้าหมายปริมาณการผลิตของคุณ หากคุณวางแผนจะเพิ่มกำลังการผลิตของสายการผลิตการเคลือบด้วยไฟฟ้าเป็นสองเท่า ความจุในการล้างและอัตราการผ่านของเตาอบก็จำเป็นต้องเพิ่มขึ้นตามสัดส่วนเช่นกัน เพื่อหลีกเลี่ยงจุดคับคั่นใหม่ การลงทุนไม่เพียงพอในระบบสนับสนุนมักทำให้ผู้ผลิตต้องดำเนินการสายการผลิตการเคลือบด้วยไฟฟ้าที่ระดับต่ำกว่าศักยภาพเชิงทฤษฎีอย่างมาก
พิจารณาด้านประสิทธิภาพในการดำเนินงานและการบำรุงรักษา
ความจุจริงของสายการชุบอิเล็กโทรฟอเรซิส (e-coating) มักต่ำกว่าค่าสูงสุดเชิงทฤษฎีเสมอ เนื่องจากกิจกรรมการบำรุงรักษา การเปลี่ยนแปลงกระบวนการ และการควบคุมคุณภาพ ดังนั้น ควรออกแบบขนาดของสายการชุบอิเล็กโทรฟอเรซิสโดยอิงอัตราการใช้งานจริงที่ ๗๕ ถึง ๘๕ เปอร์เซ็นต์ แทนที่จะสมมุติว่าสามารถใช้งานได้เต็มที่ ๑๐๐ เปอร์เซ็นต์ ค่าสำรองนี้ครอบคลุมทั้งการบำรุงรักษาตามแผน ขั้นตอนการจัดการสารละลายชุบ ตรวจสอบชิ้นส่วน และเวลาหยุดทำงานที่ไม่คาดฝัน สายการชุบอิเล็กโทรฟอเรซิสที่ระบุกำลังการผลิตเชิงทฤษฎีไว้ที่ ๑๐๐ ชิ้นต่อชั่วโมง จะให้ผลผลิตจริงเพียง ๗๕ ถึง ๘๕ ชิ้นต่อชั่วโมง ดังนั้น การวางแผนกำลังการผลิตจึงต้องสะท้อนความเป็นจริงนี้
การออกแบบสายการชุบอิเล็กโทรฟอเรซิสแบบอิเล็กทรอนิกส์ (e-coating) ด้วยแนวคิดเรื่องความยืดหยุ่นและเข้าถึงได้ง่าย ช่วยลดเวลาที่ใช้ในการบำรุงรักษา และเพิ่มความน่าเชื่อถือของระบบ ขั้วไฟฟ้าที่สามารถเปลี่ยนได้อย่างสะดวก ปั๊มหมุนเวียนสารละลายในถังชุบที่เข้าถึงได้ง่าย รวมทั้งขั้นตอนการเปลี่ยนแปลงการผลิตอย่างมีประสิทธิภาพ ล้วนช่วยให้สายการชุบอิเล็กโทรฟอเรซิสแบบอิเล็กทรอนิกส์ของคุณรักษาระดับปริมาณการผลิตจริงไว้ได้สูงขึ้น โปรดพิจารณาด้วยว่า การออกแบบสายการชุบอิเล็กโทรฟอเรซิสแบบอิเล็กทรอนิกส์ของคุณส่งผลต่อความต้องการแรงงาน ความจำเป็นในการฝึกอบรม และต้นทุนการดำเนินงานระยะยาวอย่างไร เมื่อประเมินตัวเลือกการลงทุนด้านกำลังการผลิต สายการชุบอิเล็กโทรฟอเรซิสแบบอิเล็กทรอนิกส์ที่มีราคาสูงกว่าเล็กน้อยแต่มีความน่าเชื่อถือและบำรุงรักษาได้ดีเยี่ยม มักให้ต้นทุนรวมในการเป็นเจ้าของ (total cost of ownership) ที่ดีกว่าระบบที่ถูกกว่าแต่ต้องมีการแทรกแซงบ่อยครั้ง
คำถามที่พบบ่อย
เราจะกำหนดกำลังการผลิตที่เหมาะสมสำหรับสายการชุบอิเล็กโทรฟอเรซิสแบบอิเล็กทรอนิกส์ ตามปริมาณการผลิตของเราได้อย่างไร
เริ่มต้นด้วยการวิเคราะห์ปริมาณการผลิตในปัจจุบันและคาดการณ์การเติบโตอย่างสมเหตุสมผลในอีกสามถึงห้าปีข้างหน้า รวมความจุสำรองไว้ร้อยละ 15 ถึง 25 เพื่อรับมือกับยอดสั่งซื้อที่เพิ่มขึ้นตามฤดูกาลและคำสั่งซื้อที่ไม่คาดคิด โดยไม่จำเป็นต้องใช้งานสายการชุบแบบอิเล็กโทรฟอเรซิส (e-coating) ที่ความสามารถสูงสุดอย่างต่อเนื่อง ปรึกษากับผู้จัดจำหน่ายสารเคมีสำหรับการชุบและผู้ขายอุปกรณ์เพื่อกำหนดพารามิเตอร์ทางเทคนิคที่จำเป็น เช่น ขนาดของถัง ระยะเวลาที่ชิ้นงานต้องจุ่มอยู่ในสารชุบ (residence time) และความเร็วของสายพานลำเลียง จากนั้นย้อนกลับไปคำนวณหาจำนวนชิ้นงานต่อชั่วโมงที่สายการชุบแบบอิเล็กโทรฟอเรซิสของคุณต้องสามารถประมวลผลได้ การวิเคราะห์นี้จะทำให้การลงทุนในสายการชุบแบบอิเล็กโทรฟอเรซิสสอดคล้องกับความต้องการจริงของธุรกิจ แทนที่จะยึดตามศักยภาพสูงสุดเชิงทฤษฎี
หากความจุของสายการชุบแบบอิเล็กโทรฟอเรซิสของเราไม่เพียงพอหลังติดตั้งแล้ว จะเกิดอะไรขึ้น
หากความต้องการเกินขีดความสามารถที่แท้จริงของสายการเคลือบแบบอิเล็กโทรฟอเรซิส (e-coating) ของคุณ ทางเลือกที่มี ได้แก่ การเพิ่มสายการผลิตแบบขนาน การปรับปรุงสายการเคลือบแบบอิเล็กโทรฟอเรซิสที่มีอยู่ให้มีถังขนาดใหญ่ขึ้นหรือระบบลำเลียงที่เร็วขึ้น หรือการขยายเวลาทำงานเป็นกะเพิ่มเติมและลดระยะเวลาในการเปลี่ยนแปลงการผลิตเพื่อเพิ่มอัตราการใช้งาน การปรับปรุงสายการเคลือบแบบอิเล็กโทรฟอเรซิสโดยทั่วไปมีต้นทุนต่ำกว่าการสร้างสายการผลิตแบบอิเล็กโทรฟอเรซิสที่สมบูรณ์แบบอีกหนึ่งสาย แต่ขึ้นอยู่กับการจัดวางพื้นที่ภายในโรงงานและตำแหน่งของจุดคับคั่น การวางแผนสำหรับการขยายกำลังการผลิตในอนาคตตั้งแต่ขั้นตอนการออกแบบสายการเคลือบแบบอิเล็กโทรฟอเรซิสครั้งแรก เช่น การติดตั้งระบบจ่ายไฟฟ้าที่มีกำลังสูงขึ้นหรือการเว้นพื้นที่บนพื้นโรงงานไว้ล่วงหน้า จะช่วยลดต้นทุนและความซับซ้อนของการเพิ่มกำลังการผลิตในภายหลัง
ความซับซ้อนของชิ้นส่วนส่งผลต่ออัตราการผลิตและกระบวนการวางแผนกำลังการผลิตของสายการเคลือบแบบอิเล็กโทรฟอเรซิสอย่างไร
ชิ้นส่วนที่มีความซับซ้อน ซึ่งมีโพรงภายในหรือส่วนกลวง ต้องใช้เวลาอยู่ในอ่างเคลือบด้วยไฟฟ้า (electrophoretic bath) นานขึ้น เพื่อให้แน่ใจว่าการเคลือบจะครอบคลุมทั่วทั้งผิวอย่างสมบูรณ์ ซึ่งส่งผลโดยตรงให้อัตราการผลิตของสายการเคลือบด้วยไฟฟ้าลดลง เมื่อวางแผนการติดตั้งสายการเคลือบด้วยไฟฟ้า จำเป็นต้องคำนึงถึงระยะเวลาที่ยาวที่สุดที่ชิ้นส่วนแต่ละชนิดต้องใช้ในระบบ หากโรงงานของท่านผลิตทั้งชิ้นส่วนแบบเรียบง่ายและชิ้นส่วนที่มีความซับซ้อน ควรพิจารณาจัดตารางการผลิตแยกกันเฉพาะสำหรับสายการเคลือบด้วยไฟฟ้า หรือออกแบบระบบที่มีลักษณะโมดูลาร์ ซึ่งสามารถปรับความเร็วในการประมวลผลได้ตามความต้องการ แนวทางนี้จะช่วยป้องกันไม่ให้ชิ้นส่วนเพียงไม่กี่ชิ้นที่ยากต่อการประมวลผลมาลดความสามารถเชิงทฤษฎีทั้งหมดของสายการเคลือบด้วยไฟฟ้าของท่าน
สารบัญ
- การประเมินความต้องการการผลิตในปัจจุบันและที่คาดการณ์ไว้
- พารามิเตอร์เชิงเทคนิคที่กำหนดผลผลิตของสายการเคลือบแบบอิเล็กโทรฟอเรซิส
- การกำหนดขนาดอุปกรณ์และกลยุทธ์การลงทุน
-
คำถามที่พบบ่อย
- เราจะกำหนดกำลังการผลิตที่เหมาะสมสำหรับสายการชุบอิเล็กโทรฟอเรซิสแบบอิเล็กทรอนิกส์ ตามปริมาณการผลิตของเราได้อย่างไร
- หากความจุของสายการชุบแบบอิเล็กโทรฟอเรซิสของเราไม่เพียงพอหลังติดตั้งแล้ว จะเกิดอะไรขึ้น
- ความซับซ้อนของชิ้นส่วนส่งผลต่ออัตราการผลิตและกระบวนการวางแผนกำลังการผลิตของสายการเคลือบแบบอิเล็กโทรฟอเรซิสอย่างไร