
 EN
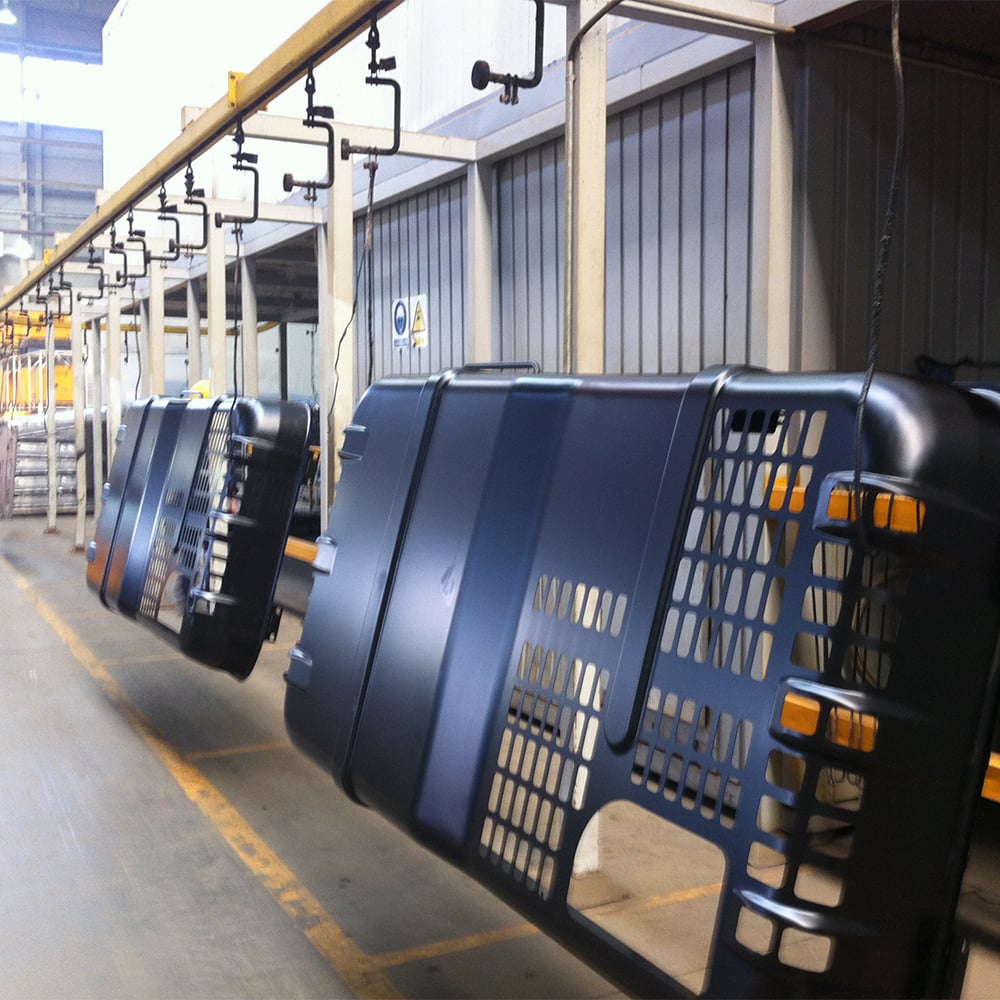
Планування потужності лінії електроосадження — одна з найважливіших ухвалених рішень для виробників з високим обсягом випуску під час розширення виробничих операцій. Лінія лінія e-фарбування має бути спроектована й оптимізована так, щоб задовольняти поточний попит і водночас залишатися достатньо гнучкою для майбутнього зростання. Головна складність полягає у визначенні правильного балансу між інвестиціями в обладнання, продуктивністю виробництва та експлуатаційною ефективністю, щоб ваше підприємство могло дотримуватися графіків поставок без надлишкової простоюваної потужності або дорогоцінних вузьких місць.
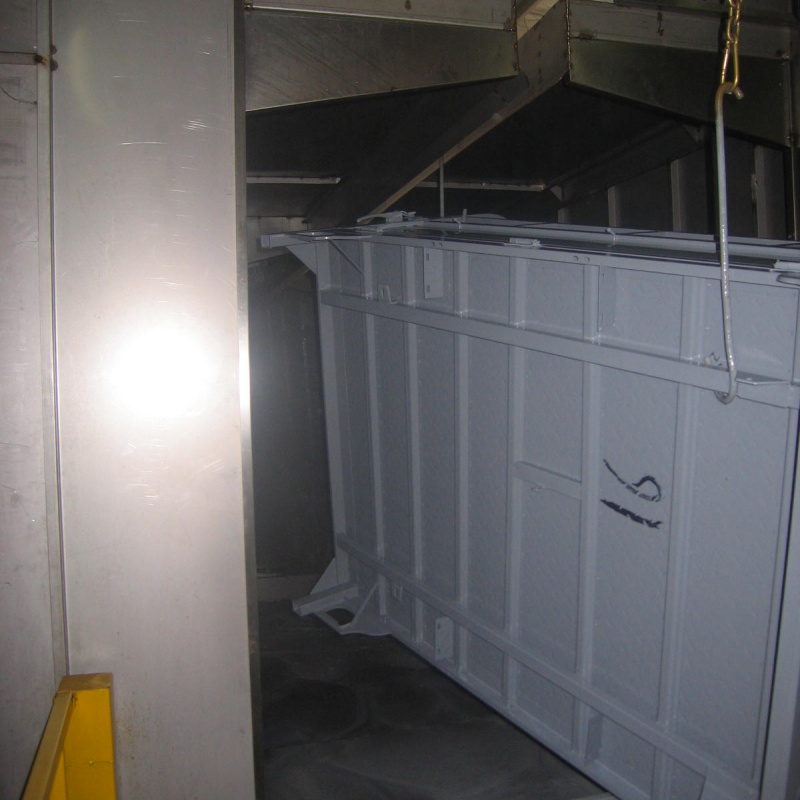
Планування лінії електроосадження вимагає розуміння не лише бажаного обсягу випуску, а й технічних параметрів, що визначають продуктивність. Залежність між часом циклу, часом перебування деталей у ванні, швидкістю конвеєра та геометрією деталей безпосередньо впливає на максимальну пропускну здатність лінії електроосадження. Без належного аналізу потужності виробники часто інвестують у недостатньо потужне обладнання, яке стає вузьким місцем у виробництві, або в надмірно потужні системи, що призводять до марнотратства капіталу й вільного виробничого простору. У цьому посібнику розглядаються ключові чинники, необхідні для ефективного планування потужності лінії електроосадження у середовищах високотонажного виробництва.
Оцінка поточного та прогнозованого попиту на продукцію
Розрахунок обсягів, необхідних для вашої лінії електроосадження
Основою планування потужності лінії електроосадження є чітке розуміння поточних і майбутніх обсягів виробництва. Почніть із аналізу історичних даних про продажі, прогнозів замовників та ринкових тенденцій, щоб сформувати реалістичні проекції попиту. Лінія електроосадження має обробляти певну кількість деталей за зміну або за добу, і цей показник стає орієнтиром для всіх наступних рішень щодо проектування. Багато виробників недооцінюють потенціал зростання й через три–п’ять років експлуатації отримують недостатню потужність лінії електроосадження.
Під час розрахунку обсягів вимог враховуйте сезонні коливання, зміни асортименту продукції та графіки планованого розширення. Лінія електроосадження, спроектована для одного типу продукції, може потребувати значного переобладнання, якщо ваша компанія запровадить нові розміри деталей або матеріали. Забезпечення запасу потужності на 15–25 % дозволяє лінії електроосадження справлятися з неочікуваними піками попиту без постійної роботи на максимальній потужності, що продовжує термін служби обладнання й покращує стабільність якості покриття. Цей запас унеможливлює необхідність дорогих модернізацій або аварійного збільшення потужності.
Аналіз варіативності попиту та планування пікових навантажень
Потреба у виробництві рідко буває рівномірною протягом року, тому планування потужності лінії електроосадження складніше, ніж прості розрахунки середніх значень. Пікові сезони, раптові збільшення замовлень клієнтів та вимоги до поставок за принципом «точно вчасно» впливають на конфігурацію лінії електроосадження. Плануйте потужність лінії електроосадження, орієнтуючись на реалістичні пікові навантаження, а не на середні обсяги: недооцінка пікового попиту створює ризики невиконання поставок і підриває довіру клієнтів. Навпаки, якщо лінія електроосадження надмірно потужна для задоволення пікового попиту, але протягом більшої частини року працює далеко нижче своєї потужності, ви несе зайві постійні витрати.
Співпраця з командами з планування продажів та операцій для створення сценаріїв попиту допомагає забезпечити відповідність інвестицій у лінію електроосадження стратегії бізнесу. Планування сценаріїв визначає, чи слід надавати пріоритет гнучкості продуктивності чи максимальному сталому виходу для лінії електроосадження. Деякі виробники обирають модульні конструкції ліній електроосадження, які дозволяють паралельну обробку або ступінчасте нанесення покриття для адаптації до змінних профілів попиту без необхідності повної переїнженерії системи.
Технічні параметри, що визначають продуктивність лінії E-coating
Час циклу, час перебування та динаміка конвеєра
Технічним серцем планування потужності лінії електроосадження є розуміння часу циклу та часу перебування в резервуарі. Час циклу для лінії електроосадження — це інтервал між моментами, коли послідовні деталі входять у систему, тоді як час перебування — це тривалість перебування кожної деталі в ванні для нанесення покриття, необхідна для досягнення бажаної товщини плівки та повного охоплення. Ці параметри взаємозалежні й безпосередньо визначають обсяг продуктивності, яку може забезпечити лінія електроосадження. Збільшення швидкості конвеєра для підвищення продуктивності лінії електроосадження не завжди можливе без погіршення якості покриття, оскільки деталі потребують достатнього часу занурення в електрофоретичну ванну.
Максимальна продуктивність лінії електроосадження обмежена найповільнішою стадією процесу. Якщо ваша ванна електроосадження розрахована на одну швидкість конвеєра, але промивні стадії чи печі затвердіння працюють повільніше, лінія електроосадження стає «вузьким місцем» саме на цій стадії. Ефективне планування потужностей вимагає аналізу всіх стадій — від попередньої обробки до остаточного затвердіння — щоб визначити, на якій стадії обмежується продуктивність вашої лінії електроосадження. Багато виробників виявляють, що інвестиції в більшу ванну електроосадження або додавання паралельних промивних стадій збільшують потужність лінії електроосадження ефективніше та з меншими витратами, ніж заміна всієї системи.
Геометрія деталей, матеріал та вимоги до процесу
Різні геометрії деталей та типи матеріалів ставлять різні вимоги до роботи лінії електроосадження. Складні, порожнисті деталі або деталі з внутрішніми порожнинами потребують більш тривалого перебування у ванні електроосадження, щоб забезпечити повне покриття, що зменшує теоретичну максимальну продуктивність лінії електроосадження. Товщина матеріалу, складність форми та вимоги до підготовки поверхні впливають на швидкість, з якою кожна деталь може проходити через вашу лінію електроосадження, не жертвуєчи якістю покриття. Лінія електроосадження, оптимізована для невеликих простих штампованих деталей, не забезпечить такої самої ефективності при обробці більших зварних вузлів із внутрішніми порожнинами.
Під час планування потужності лінії електроосадження для кількох типів деталей варто врахувати, чи працюватиме ваше підприємство з окремими продукт-лініями чи вимагатиме часті зміни налаштувань. Гнучка лінія електроосадження, що обробляє деталі різної геометрії, зазвичай має нижчу середню продуктивність порівняно з спеціалізованою системою, але забезпечує кращу реакцію на зміни попиту. Розуміння цих компромісів до інвестування в лінію електроосадження запобігає невідповідності між капіталовкладеннями та реально досяжним обсягом виробництва.
Підбір обладнання та інвестиційна стратегія
Оптимальне визначення потужності систем електроосадження та допоміжних систем
Визначення відповідного розміру електрофарбувальної ванни для лінії електроосадження є одним із найважливіших рішень щодо потужності. Об’єм ванни має бути достатнім для забезпечення стабільного хімічного складу розчину та якості покриття в усьому діапазоні передбаченої продуктивності. Недостатній об’єм ванни підвищує ризик накопичення забруднювальних речовин і прискореного погіршення хімічного складу розчину, тоді як надмірний об’єм збільшує капітальні витрати й площу виробничого приміщення. Багато виробників, які планують модернізацію лінії електроосадження, консультуються з постачальниками фарбувальних хімікатів і виробниками обладнання, щоб визначити оптимальні розміри ванни на основі об’єму деталей, вимог до часу перебування в розчині та практики управління розчином.
Крім основної електрофоретичної ванни, лінія електроосадження вимагає промивних ступенів відповідного розміру, печей для термообробки та обладнання для переміщення деталей. Інвестиції в кожний компонент лінії електроосадження мають зростати пропорційно до вашого цільового обсягу виробництва. Якщо ви плануєте подвоїти продуктивність лінії електроосадження, необхідно пропорційно збільшити потужність промивних ступенів і пропускну здатність печей, щоб уникнути нових вузьких місць. Недостатні інвестиції в допоміжні системи часто змушують виробників експлуатувати лінію електроосадження значно нижче її теоретичної потужності.
Аспектів експлуатаційної та технічної ефективності
Фактична потужність лінії електроосадження завжди нижча за теоретичний максимум через обслуговування, зміну налаштувань та дії з контролю якості. Розраховуйте потужність лінії електроосадження, виходячи з досяжного коефіцієнта використання 75–85 %, а не припускаючи 100 % часу роботи. Цей запас враховує планове обслуговування, процедури керування ванною, інспекцію деталей та непередбачені простої. Лінія електроосадження з теоретичною продуктивністю 100 деталей на годину реально видає 75–85 деталей на годину, тому планування потужностей має відображати цю реальність.
Розробка лінії електроосадження з урахуванням модульності та доступності скорочує час обслуговування й підвищує надійність. Легко замінні електроди, доступні циркуляційні насоси ванни та ефективні протоколи переналагодження дозволяють лінії електроосадження підтримувати вищу фактичну продуктивність. Під час оцінки варіантів інвестицій у потужність враховуйте, як конструкція лінії електроосадження впливає на потреби в робочій силі, вимоги до навчання та довгострокові експлуатаційні витрати. Незначно дорожча лінія електроосадження з вищою надійністю та зручністю обслуговування часто забезпечує кращу загальну вартість володіння порівняно з дешевшою системою, що вимагає частого втручання.
Часті запитання
Як визначити оптимальну потужність лінії електроосадження для нашого обсягу виробництва?
Почніть із аналізу поточних обсягів виробництва та реалістичних прогнозів зростання на наступні три–п’ять років. Забезпечте запас потужності на рівні 15–25 %, щоб впоратися з сезонними піками та несподіваним попитом, не навантажуючи лінію електрофарбування (e-coating) на максимальну потужність постійно. Проконсультуйтеся з постачальником хімії для покриття та виробником обладнання, щоб визначити необхідні технічні параметри — наприклад, розмір ванни, час перебування деталей у ванні та швидкість конвеєра, — а потім виконайте зворотний розрахунок, щоб визначити, скільки деталей на годину має обробляти ваша лінія електрофарбування. Такий аналіз забезпечує відповідність інвестицій у лінію електрофарбування реальним бізнес-потребам, а не теоретичним максимумам.
Що станеться, якщо потужність нашої лінії електрофарбування (e-coating) виявиться недостатньою після її встановлення?
Якщо попит перевищує фактичну потужність вашої лінії електроосадження, ви можете додати паралельну виробничу лінію, модернізувати існуючу лінію електроосадження за рахунок більших резервуарів або швидшої транспортної системи, або впровадити подовження змін та скорочення часу на переналагодження для підвищення коефіцієнта завантаження. Модернізація лінії електроосадження часто є економічнішою, ніж будівництво другої повноцінної лінії, але це залежить від планування приміщення та розташування вузького місця. Планування майбутнього розширення під час початкового проектування лінії електроосадження — наприклад, встановлення потужнішої електромережі або резервування площі підлоги — зменшує вартість і складність подальшого нарощування потужності.
Як складність деталей впливає на продуктивність лінії електроосадження та планування її потужності?
Складні деталі з внутрішніми порожнинами або порожнистими секціями потребують тривалішого перебування у ванні електроосадження, щоб забезпечити повне покриття, що безпосередньо зменшує продуктивність лінії електроосадження. Під час проектування лінії електроосадження враховуйте максимальний час перебування, необхідний для будь-якого типу деталей, які будуть оброблятися на цій системі. Якщо ваше підприємство обробляє як прості, так і складні деталі, розгляньте можливість виділення окремих змін для лінії електроосадження або проектування модульної системи, що дозволяє змінювати швидкість обробки. Такий підхід запобігає зниженню теоретичної потужності всієї лінії електроосадження через кілька складних деталей.
Зміст
- Оцінка поточного та прогнозованого попиту на продукцію
- Технічні параметри, що визначають продуктивність лінії E-coating
- Підбір обладнання та інвестиційна стратегія
-
Часті запитання
- Як визначити оптимальну потужність лінії електроосадження для нашого обсягу виробництва?
- Що станеться, якщо потужність нашої лінії електрофарбування (e-coating) виявиться недостатньою після її встановлення?
- Як складність деталей впливає на продуктивність лінії електроосадження та планування її потужності?