
 EN
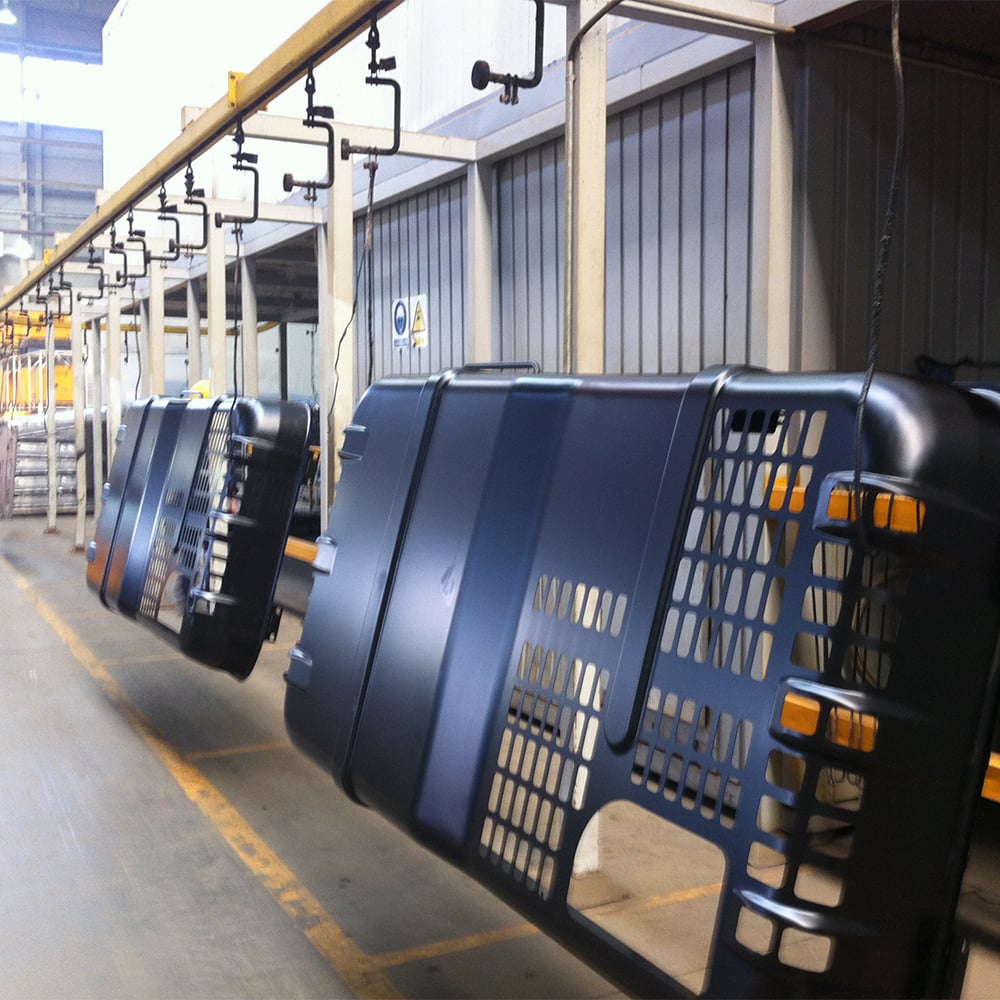
Электролиттік бояу сызығы үшін қуаттылық жоспарлау – бұл жоғары көлемді өндірушілердің өндірістік операцияларды кеңейткен кезде жасайтын ең маңызды шешімдердің бірі. Бір e-coating желісі қазіргі сұранысты қанағаттандыруға құрылған және оптималдандырылған болуы керек, сонымен қатар болашақтағы өсулерге икемділікпен қол жеткізуге мүмкіндік беруі керек. Негізгі қиындық – қондырғыға салынатын инвестициялар, өндіріс өнімділігі және операциялық тиімділік арасында дұрыс тепе-теңдікті анықтау, сондықтан сіздің өндірістік орныңыз тапсырыстарды уақытында орындай алады, бірақ артық қуаттылық немесе қымбат тұратын тар орындар болмайды.
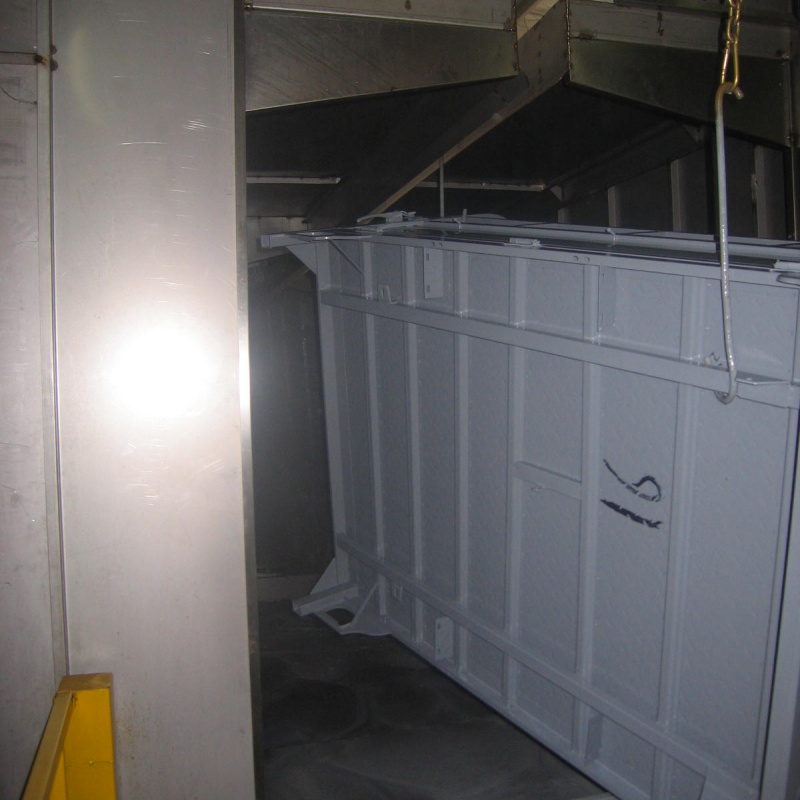
Э-қаптау жолын жоспарлау — күтілетін шығыс көлемін ғана емес, сонымен қатар өнімділікті анықтайтын техникалық параметрлерді де түсінумен байланысты. Цикл уақыты, ванна ішіндегі тұру уақыты, конвейердің жылдамдығы және бөлшектің геометриясы арасындағы байланыс э-қаптау жолының максималды өткізгіштігіне тікелей әсер етеді. Сыйымдылықты дұрыс талдаусыз өндірушілер жиі өндірісті шектейтін аздық жабдықтарға немесе капитал мен жер аумағын артық жұмсайтын көптік жүйелерге инвестициялайды. Бұл нұсқаулық жоғары көлемді өндіріс ортасында э-қаптау жолының сыйымдылығын жоспарлаудың негізгі факторларын қарастырады.
Ағымдағы және болашақтағы өндіріс сұранысын бағалау
Э-қаптау жолыңыздың көлемдік талаптарын есептеу
Э-бояу сызығының қуатын жоспарлаудың негізі — қазіргі және болашақтағы өндіріс көлемдерін толық түсіну. Бастапқыда тарихи сату деректерін, тұтынушылардың болжамдарын және нарықтағы бағыттарды талдау арқылы нақты сұраныс болжамдарын құрыңыз. Э-бояу сызығы сағатына немесе күніне белгілі бір санда бөлшектерді өңдеуі керек, осы мақсат кейінгі барлық жобалау шешімдері үшін сілтеме нүктесі болып табылады. Көптеген өндірушілер өсу потенциалын аз бағалайды және жұмыс істеудің 3–5 жылынан кейін э-бояу сызығының қуаты жеткіліксіз болып қалады.
Köлемдік талаптарды есептеу кезінде маусымдық ауытқуларды, өнімдердің құрамындағы өзгерістерді және жоспарланған кеңейту уақытын ескеріңіз. Бір өнім түрі үшін жобаланған электрлық бояу сызығы сіздің компанияңыз жаңа бөлшек өлшемдерін немесе материалдарды енгізген кезде қайта жасауды талап етуі мүмкін. 15–25 пайыздық қосымша қуатты қамтитын жобалау сіздің электрлық бояу сызығыңыздың кенеттен туындайтын сұраныс шыңдарын қабылдауына мүмкіндік береді, бұл құрылғылардың үнемі максималды қуатта жұмыс істеуін болдырмайды; нәтижесінде жабдықтардың қызмет ету мерзімі ұзарады және бояу сапасының тұрақтылығы жақсарып отырады. Бұл буфер қымбат тұратын қайта жабдықтауды немесе авариялық қуаттың қосылуын қажет етпейді.
Сұраныс ауытқуларын және шың жүктемені жоспарлауды түсіну
Өндірістік сұраныс жыл бойы біркелкі болмайды, сондықтан электрлық бояу сызығының қуатын жоспарлау орташа көрсеткіштерді қарапайым есептеуге қарағанда күрделірек. Тауық маусымдары, тәжірибелік тапсырыстардың өсуі және уақытында жеткізу талаптары электрлық бояу сызығының қалай конфигурациялануы керектігін анықтайды. Электрлық бояу сызығының қуатын орташа көлемдерге емес, нақты шыңдық жүктемелерге негіздей отырып жоспарлаңыз, себебі шыңдық сұранысты аз бағалау жеткізу қаупін туғызады және тұтынушылармен қатынастарды нашарлатады. Керісінше, егер электрлық бояу сызығыңыз шыңдық сұранысқа қарағанда артық өлшемді болса, бірақ жылдың көп бөлігінде қуатының төмен деңгейінде жұмыс істесе, сіз артық тұрақты шығындарды тасымалдайсыз.
Сатыс пен операцияларды жоспарлау топтарымен жұмыс істеу арқылы сұраныс сценарийлерін құру сіздің e-қаптау сызығыңызға инвестициялардың бизнес-стратегияға сәйкес келуін қамтамасыз етеді. Сценарийлерді жоспарлау арқылы e-қаптау сызығыңыз өткізу қабілетінің икемділігіне немесе ең жоғары тұрақты күйдегі шығысқа басымдық беруі керек пе, соны анықтайды. Кейбір өндірушілер айнымалы сұраныс профилін қанағаттандыру үшін параллель өңдеуді немесе кезеңді қаптауды қамтамасыз ететін, бірақ толық жүйені қайта жобалауды талап етпейтін модульді e-қаптау сызығының дизайнын таңдайды.
E-қаптау сызығының шығысын анықтайтын техникалық параметрлер
Цикл уақыты, тұру уақыты және конвейер динамикасы
Э-бояу сызығының қуатын жоспарлаудың техникалық орталығы — цикл уақыты мен бакта болу уақытын түсіну болып табылады. Э-бояу сызығы үшін цикл уақыты — бір-бірінен кейінгі бөлшектердің жүйеге кіру аралығы, ал болу уақыты — әрбір бөлшек қажетті пленка қалыңдығы мен жабылуын қамтамасыз ету үшін бояу бактарында қанша уақыт болатынын көрсетеді. Бұл параметрлер өзара байланысты және э-бояу сызығының өндірістік қуатын тікелей анықтайды. Э-бояу сызығының шығысын арттыру үшін конвейердің жылдамдығын көтеру әрқашан мүмкін емес, себебі бөлшектердің электрфорез бактарында жеткілікті уақыт болуы қажет, әйтпесе бояу сапасы төмендейді.
Э-қаптау сызығының максималды шығысы процестің ең баяу сатысымен шектеледі. Егер электродепозициялық резервуарыңыз бір тасымалдаушы жылдамдығы үшін есептелген болса, бірақ жуу сатылары немесе күйдіру пештері одан баяу жұмыс істесе, э-қаптау сызығы осы сатыда тежеледі. Тиімді қуатты жоспарлау үшін э-қаптау сызығының өткізгіштігі қай сатыда шектелетінін анықтау үшін алдын-ала дайындаудан бастап соңғы күйдіруге дейінгі барлық сатыларды талдау қажет. Көптеген өндірушілер э-қаптау сызығының қуатын арттыру үшін электродепозициялық резервуарды үлкейтуге немесе параллель жуу сатыларын қосуға салынған инвестициялардың бүкіл жүйені алмастыруға қарағанда тиімдірек екенін анықтайды.
Бөлшектің геометриясы, материалы және процестің талаптары
Әртүрлі бөлшек геометриясы мен материал түрлері электротұндыру сызығының жұмысына әртүрлі талаптар қояды. Күрделі, іші қуыс немесе ішкі саңылаулы бөлшектерді толық бояу қабатымен қамту үшін электротұндыру ваннасында ұзағырақ болуы керек, бұл электротұндыру сызығының теориялық максималды өткізгіштігін төмендетеді. Материалдың қалыңдығы, пішіннің күрделілігі және бетті дайындау талаптары бояу сапасын төмендетпей, әрбір бөлшектің электротұндыру сызығы арқылы қаншалықты тез қозғалатынын анықтайды. Кіші, қарапайым штампталған бөлшектер үшін оптималданған электротұндыру сызығы ішкі саңылаулы ірі жасалған құрылымдарды өңдеуде осындай нәтиже көрсетпейді.
Көптеген бөлшек түрлері үшін электрлық бояу сызығының қуатын жоспарлаған кезде, сіздің өндірістік орындарыңызда арнайы өнімдік сызықтар іске қосылатынын немесе жиі өзгертулер қажет болатынын ескеріңіз. Әртүрлі бөлшек конфигурацияларын өңдей алатын икемді электрлық бояу сызығы әдетте арнайы жүйеге қарағанда төмен орташа өткізгіштікпен жұмыс істейді, бірақ сұранысқа жауап беру қабілетін арттырады. Электрлық бояу сызығына инвестициялар жасаудың алдында осы компромиссті түсіну капиталдық шығындар мен нақты қол жетімді шығыс арасындағы сәйкессіздікті болдырмауға көмектеседі.
Жабдықтардың өлшемі және инвестициялық стратегия
Электротауғызу және қолдау жүйелерін дұрыс өлшемдеу
Электрофоретикалық ваннаның сәйкес өлшемін анықтау — е-қаптама жолындағы өндірістік қуатты анықтайтын ең маңызды шешімдердің бірі. Ванна көлемі сіздің мақсатты өндірістік қуатыңызға сәйкес тұрақты балдыр химиясы мен қаптама сапасын қамтамасыз етуге тиіс. Ваннаның көлемін аз етіп белгілеу қоспалардың жиналуына және балдыр химиясының тез тозуына әкелуі мүмкін, ал көлемін артық етіп белгілеу капиталдық шығындар мен өндірістік аумақты арттырады. Көптеген өндірушілер е-қаптама жолын жаңарту жоспарын құрған кезде бөлшек көлемі, тұру уақыты талаптары мен балдыр басқару тәжірибелері негізінде оптималды ванна өлшемдерін орнату үшін қаптама химиясын жеткізушілері мен жабдық өндірушілерімен кеңестеседі.
Elektroforez banyosyнан басқа, e-бояу сызығына сәйкес келетін шаю сатылары, құрғату пештері және бөлшектерді өңдеу жабдықтары қажет. Әрбір e-бояу сызығы компонентіне салынатын инвестиция көлемі сіздің көлемдік мақсатыңызға пропорционалды түрде өсуі тиіс. Егер сіз e-бояу сызығы арқылы шығысты екі есе арттырғыңыз келсе, жаңа тежегіштерді болдырмау үшін шаю қуаты мен пеш өткізгіштігін де пропорционалды түрде арттыру қажет. Қолдау жүйелеріне жеткіліксіз инвестициялар нәтижесінде өндірушілер e-бояу сызығын оның теориялық қуатынан әлдеқайда төмен деңгейде жұмыс істетуге мәжбүр болады.
Жұмыс істеу және жөндеу тиімділігіне қойылатын талаптар
Нақты әлемдегі электрлық бояу сызығының қуаты әрқашан теориялық максимумнан төмен болады, себебі оның жұмысында техникалық қызмет көрсету, бояу түрлерін ауыстыру және сапа бақылау іс-шаралары қолданылады. Электрлық бояу сызығын жобалаған кезде оның қуатын 100 пайыздық жұмыс уақыты деп емес, 75–85 пайыздық жеткілікті пайдалану деңгейіне негіздейіңіз. Бұл аралық қосымша ретінде жоспарланған техникалық қызмет көрсету, бояу басын басқару процедуралары, бөлшектерді тексеру және күтпеген тоқтап қалу жағдайларын ескереді. Электрлық бояу сызығының теориялық өнімділігі сағатына 100 бөлшек болса, оның нақты өнімділігі сағатына 75–85 бөлшек құрайды, сондықтан қуатты жоспарлау осы нақты жағдайды ескеруі тиіс.
Modullıq penen qолжетістікті ескере отырып, e-қаптау сызығыңызды жобалау ұзақтығын азайтады және сенімділігін арттырады. Оңай ауыстырылатын электродтар, қолжетімді ванна циркуляциялық сорғылары мен тиімді ауысу протоколдары e-қаптау сызығыңыздың нақты өткізгіштігін жоғары деңгейде ұстауына мүмкіндік береді. Қуаттылыққа инвестициялау нұсқаларын бағалаған кезде e-қаптау сызығыңыздың жобасының еңбек шығындарына, дайындық қажеттіліктеріне және ұзақ мерзімді операциялық шығындарға әсерін қарастырыңыз. Жиі қатысу қажет ететін арзан жүйеге қарағанда, сенімділігі мен қолданысқа ыңғайлылығы жоғары болған, біраз қымбат e-қаптау сызығы жиірек жалпы иелену шығынын төмендетеді.
Жиі қойылатын сұрақтар
Біздің өндіріс көлеміміз үшін идеалды e-қаптау сызығы қуаттылығын қалай анықтаймыз?
Алдымен қазіргі өндіріс көлемдерін және келесі үш пен бес жыл ішіндегі нақты өсу болжамдарын талдаңыз. Сезондық шыңдар мен күтпеген сұранысқа қатысты 15–25 пайыздық қуат резервін қамтамасыз етіңіз, ол сіздің e-бояу сызығыңызды үнемі ең жоғары пайдалану деңгейінде жұмыс істетпей-ақ қамтамасыз етеді. Бояу химиясын қамтамасыз ететін тәжірибелік құрылғы өндірушісі мен жабдық жеткізушісімен кеңесіп, ыдыс көлемі, тұру уақыты және конвейердің жылдамдығы сияқты техникалық параметрлерді анықтаңыз, одан кейін сағатына e-бояу сызығыңыз қанша бөлшек өңдей алатынын есептеңіз. Бұл талдау сіздің e-бояу сызығыңызға инвестициялау қажеттілігін теориялық максимумдар емес, нақты бизнес сұранысына сәйкестендіреді.
Егер орнатылғаннан кейін e-бояу сызығыңыздың қуаты жеткіліксіз болса, не болады?
Егер сұраныс сіздің e-бояу сызығыңыздың нақты қуатынан асып кетсе, сізге параллель өндірістік сызық қосу, бар e-бояу сызығын ірі ыдыстармен немесе жылдам конвейерлік жүйелермен жабдықтау немесе пайдалануды арттыру үшін сменаларды ұзарту мен ауысу уақытын қысқарту сияқты нұсқалар ұсынылады. e-бояу сызығын қайта жабдықтау жиі екінші толық сызық құруға қарағанда тиімдірек болады, бірақ бұл ғимараттың жоспарлауы мен тарылу орнына байланысты. Келешекте кеңейтуге дайындық ретінде бастапқы e-бояу сызығын жобалаған кезде электр қызметінің ірі қуатын орнату немесе еден аумағын қалдырып қою сияқты шаралар қуатты арттырудың құны мен күрделілігін азайтады.
Бөлшектің күрделілігі e-бояу сызығының өткізгіштігі мен қуатын жоспарлауға қалай әсер етеді?
Ішкі куыстары немесе қуыс бөліктері бар күрделі бөлшектерді толық бояу үшін электротағылыс ваннасында ұзақ уақыт болуы керек, бұл тікелей электробояу сызығының өткізгіштігін төмендетеді. Электробояу сызығын жобалаған кезде, осы жүйеден өтетін кез келген бөлшек түрі үшін қажетті ең ұзақ тұру уақытын ескеріңіз. Егер сіздің өндірістіңізде қарапайым да, күрделі де бөлшектер өңделсе, арнайы электробояу сызығының сменаларын жүргізу немесе айнымалы өңдеу жылдамдығын қамтамасыз ететін модульдік жүйе жобалауға болады. Бұл тәсіл бірнеше қиын бөлшектердің сіздің толық электробояу сызығыңыздың теориялық қуатын төмендетуін болдырмаққа көмектеседі.