
 EN
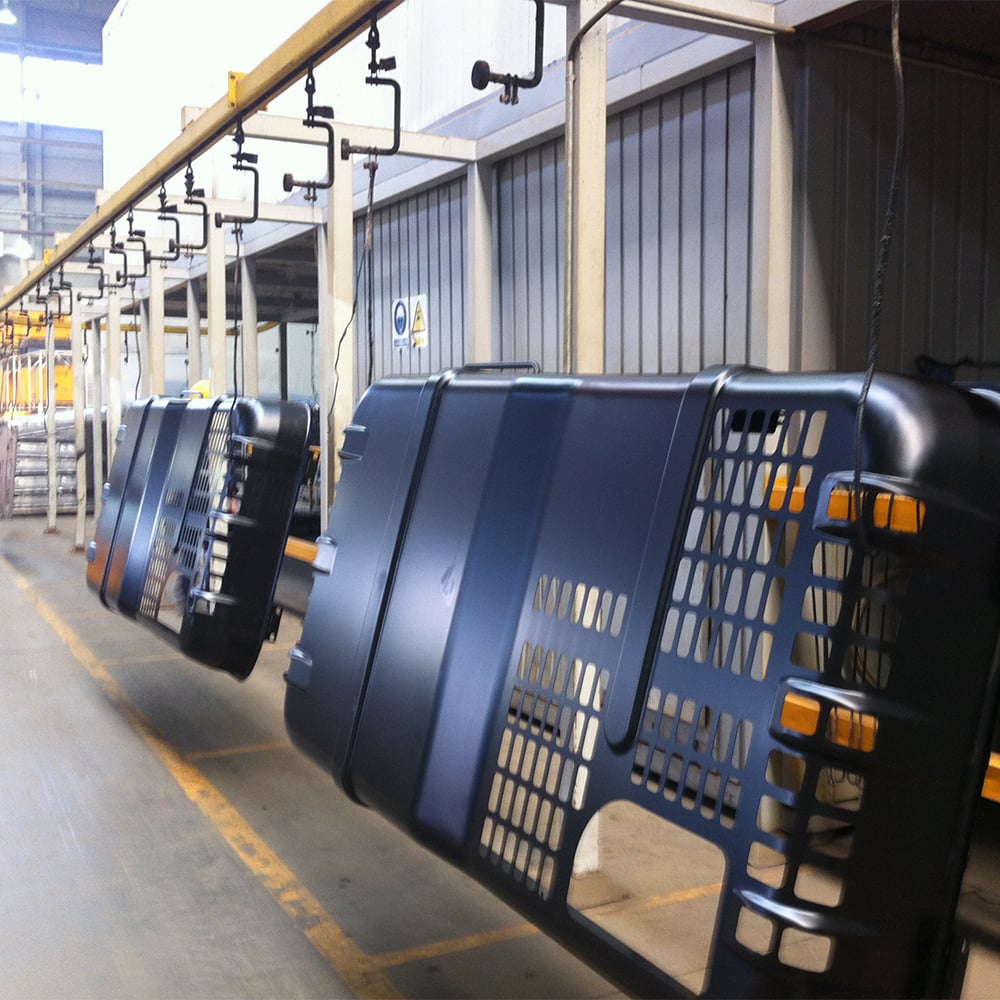
E-pinnoitelinjan kapasiteetinsuunnittelu on yksi tärkeimmistä päätöksistä, joita suurten tuotantomäärien valmistajat kohtaavat tuotannon laajentamisen yhteydessä. E-pinnoitelinja e-pinnoituslinja tulee suunnitella ja optimoida nykyisen kysynnän kattamiseksi samalla kun se säilyttää riittävän joustavuuden tulevaisuuden kasvun mahdollistamiseksi. Haasteena on löytää oikea tasapaino laitteistoinvestointien, tuotantoläpimitan ja toiminnallisen tehokkuuden välillä, jotta tehdas pystyy täyttämään toimitusaikataulut ilman liiallista tyhjää kapasiteettia tai kalliita solmuja.
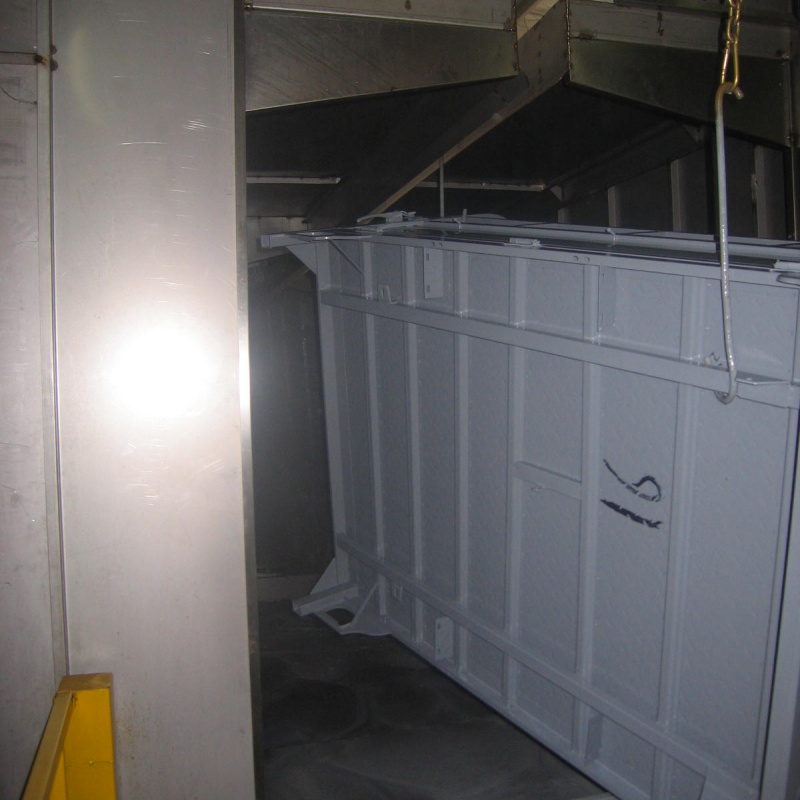
E-pinnoitusrivin suunnittelussa on otettava huomioon paitsi haluttu tuotantovolyymi myös tekniset parametrit, jotka vaikuttavat tuottavuuteen. Kierroksenaikaan, kylpyyn viipymisaikaan, kuljetinnopeuteen ja osien geometriaan perustuva suhde vaikuttaa suoraan siihen enimmäistuottoon, jonka e-pinnoste-rivi voi saavuttaa. Ilman asianmukaista kapasiteettianalyysiä valmistajat investoivat usein liian pieniin laitteisiin, jotka muodostuvat tuotannon pullonkaulaksi, tai liian suuriin järjestelmiin, jotka tuhlaavat pääomaa ja lattiatilaa. Tässä oppaassa käsitellään keskeisiä tekijöitä tehokkaassa e-pinnoste-rivin kapasiteetin suunnittelussa suuritehoisissa tuotantoympäristöissä.
Nykyisen ja tulevan tuotannon kysynnän arviointi
E-pinnoste-rivin tilavuusvaatimusten laskeminen
E-pinnoitusrivin kapasiteetinsuunnittelun perusta on selkeä käsitys nykyisistä ja tulevista tuotantomääristä. Aloita historiallisten myyntitietojen, asiakkaiden ennusteiden ja markkinatrendien analysoinnilla, jotta voit laatia realistisia kysyntäennusteita. E-pinnoitusrivin on käsiteltävä tietty määrä osia vuorossa tai päivässä, ja tämä kohdemäärä muodostaa viitepisteen kaikille seuraaville suunnittelupäätöksille. Monet valmistajat aliarvioivat kasvumahdollisuutensa ja päätyvät kolmen–viiden vuoden sisällä toiminnan aloittamisesta riittämättömään e-pinnoitusrivin kapasiteettiin.
Tilavuusvaatimusten laskemisessa on otettava huomioon kausivaihtelut, tuoteseoksen muutokset ja suunnitellut laajentumisaikataulut. Yhden tuotetyypin käsittelyyn suunniteltu elektroforeettisen pinnoituksen linja saattaa vaatia merkittävää uudelleenrakentamista, jos yrityksenne esittelee uusia osakokoja tai -materiaaleja. 15–25 prosentin kapasiteettivarauksen sisällyttäminen mahdollistaa elektroforeettisen pinnoituksen linjan käytön odottamattomien kysyntähuippujen käsittelyyn ilman jatkuvaa maksimikapasiteetin käyttöä, mikä pidentää laitteiston käyttöikää ja parantaa pinnoitteen laadun tasaisuutta. Tämä varaus estää kalliiden jälkiasennusten tai hätäkapasiteetin lisäämisen tarpeen.
Kysynnän vaihtelun ja huippukuorman suunnittelun ymmärtäminen
Tuotantotarve vaihtelee harvoin tasaisesti koko vuoden ajan, mikä tekee elektroforeettisen pinnoituksen linjan kapasiteetin suunnittelusta monimutkaisempaa kuin yksinkertainen keskiarvolaskelma. Huippukaudet, asiakastilaukset, joissa on äkillinen kasvu, ja juuri-aika-toimitusvaatimukset vaikuttavat kaikki siihen, miten elektroforeettisen pinnoituksen linja on suunniteltava. Suunnittele elektroforeettisen pinnoituksen linjan kapasiteetti realististen huippukuormien perusteella eikä keskimääräisten volyymin perusteella, sillä huippukysynnän aliarvioiminen aiheuttaa toimitusriskin ja heikentää asiakassuhteita. Toisaalta, jos elektroforeettisen pinnoituksen linjasi on liian suuri huippukysyntään nähden, mutta se toimii vuoden suurimman osan aikaa huomattavasti alakapasiteetilla, kantat tarpeeton kiinteitä kustannuksia.
Yhteistyö myynti- ja toimintasuunnittelutiimien kanssa kysyntäskenaarioiden laatimiseksi auttaa varmistamaan, että e-maalauslinjan investointi on linjassa liiketoimintastrategian kanssa. Skenaarioiden suunnittelu selvittää, pitäisikö e-maalauslinjan keskittyä läpivirtausjoustavuuteen vai suurimpaan vakiotilassa tapahtuvaan tuotantoon. Joitakin valmistajia valitsee modulaarisia e-maalauslinjaratkaisuja, jotka mahdollistavat rinnakkaisen käsittelyn tai vaiheittaisen pinnoituksen muuttuvien kysyntäprofiilien huomioimiseksi ilman kokonaan uuden järjestelmän suunnittelua.
Tekniset parametrit, jotka määrittävät e-maalauslinjan tuotannon
Kiertoaika, pidätysaika ja kuljetinmekaniikka
E-pinnoitelinjan kapasiteetin suunnittelun tekninen ydin on kiertoaikojen ja kylpyyn viettävän ajan ymmärtäminen. E-pinnoitelinjan kiertoaika on aikaväli, joka kuluu peräkkäisten osien tullessa järjestelmään, kun taas kylpyyn viettävä aika tarkoittaa aikaa, jonka kukin osa viettää pinnoituskylvyssä saavuttaakseen halutun pinnoitteen paksuuden ja peittävyyden. Nämä parametrit ovat toisiinsa riippuvaisia ja määrittävät suoraan, kuinka suuren tuotannon e-pinnoitelinja voi tuottaa. E-pinnoitelinjan tuotannon nostaminen kuljetinbeltin nopeutta lisäämällä ei aina ole mahdollista ilman pinnoitteen laadun heikentymistä, koska osien on vietävä riittävästi aikaa elektroforeettisessa kylvyssä.
E-pinnoitustuotantolinjan enimmäistuotto on rajoitettu prosessin hitaimpaan vaiheeseen. Jos elektrodeposiitioaltaasi on mitoitettu yhden kuljetinnopeuden mukaan, mutta pesuvaiheet tai kuumennusuunit toimivat hitaammin, e-pinnoitustuotantolinja muodostaa pullonkaulan juuri siinä vaiheessa. Tehokas kapasiteetin suunnittelu vaatii kaikkien vaiheiden analysointia esikäsittelystä lopulliseen kuumennukseen saakka, jotta voidaan tunnistaa, missä kohtaa e-pinnoitustuotantolinjan kappalemäärä on rajoitettu. Monet valmistajat huomaavat, että suuremman elektrodeposiitioaltaan hankinta tai rinnakkaispesuvaiheiden lisääminen kasvattaa e-pinnoitustuotantolinjan kapasiteettia kustannustehokkaammin kuin koko järjestelmän vaihtaminen.
Osa-alueen muoto, materiaali ja prosessivaatimukset
Eri osien geometriat ja materiaalityypit asettavat erilaisia vaatimuksia elektroforeettisen pinnoituksen linjan toiminnalle. Monimutkaiset, ontot tai sisäiset kammiot sisältävät osat vaativat pidempää aikaa elektroforeettisessa kylvyssä täydellisen pinnoituksen varmistamiseksi, mikä vähentää elektroforeettisen pinnoituksen linjan teoreettista maksimikapasiteettia. Materiaalin paksuus, muodon monimutkaisuus ja pinnan esikäsittelyvaatimukset vaikuttavat siihen, kuinka nopeasti kukin osa voi kulkea elektroforeettisen pinnoituksen linjalla ilman pinnoituksen laadun heikkenemistä. Elektroforeettisen pinnoituksen linja, joka on optimoitu pienille ja yksinkertaisille leikattaville osille, ei suoriudu yhtä hyvin suurempien valmistettujen kokoonpanojen käsittelystä, joissa on sisäisiä kammioita.
Suunniteltaessa sähkökromauslinjan kapasiteettia useille osatyypeille on harkittava, käyttääkö teollisuuslaitos erillisiä tuotantolinjoja vai vaaditaanko usein vaihtoja. Joustava sähkökromauslinja, joka käsittää useita osien geometrioita, toimii yleensä alhaisemmassa keskimääräisessä läpimenoissa kuin erillinen järjestelmä, mutta tarjoaa paremman vastauksen kysynnän muutoksiin. Näiden kompromissien ymmärtäminen ennen sähkökromauslinjan sijoittamista estää ristiriidan pääomasijoituksen ja todellisen saavutettavan tuotannon välillä.
Laitteiden mitoitus ja sijoitusstrategia
Sähkökromaus- ja tukijärjestelmien oikea mitoitus
Sähkökromauslinjan elektroforeettisen kylpyammeen sopivan koon määrittäminen on yksi vaikutusvaltaisimmista kapasiteettipäätöksistä. Kylpyammeen tilavuuden on oltava riittävä, jotta kylpykemiallinen koostumus ja pinnoitusten laatu pysyvät vakaina koko tavoitellun tuotantonopeuden alueella. Liian pieni amme aiheuttaa riskin, että epäpuhtaukset kertyvät ja kylpykemiallinen koostumus heikkenee nopeammin, kun taas liian suuri amme kasvattaa pääomakustannuksia ja teollisuustilojen käyttöpinta-alaa. Monet valmistajat, jotka suunnittelevat sähkökromauslinjan päivitystä, neuvottelevat pinnoituskemiallisista toimittajista ja laitetuottajista, jotta voidaan määrittää optimaaliset ammeen mitat osien tilavuuden, viivytysajan vaatimusten ja kylpyhallintakäytäntöjen perusteella.
Sähkökemiallisen kylpyprosessin lisäksi e-pintakäsittelylinja vaatii sopivankokoisia pesuasteikkoja, kuumennusuunia ja osien käsittelylaitteita. Jokaisen e-pintakäsittelylinjan komponentin investointi on skaalattava suhteessa tuotantotavoitteeseesi. Jos aiot kaksinkertaistaa e-pintakäsittelylinjasi tuotannon, pesukapasiteetin ja uunien käsittelykapasiteetin on kasvettava suhteellisesti, jotta uusia pullonkauloja ei syntyisi. Tukevien järjestelmien alainvestointi pakottaa usein valmistajat käyttämään e-pintakäsittelylinjaansa huomattavasti sen teoreettista kapasiteettia alhaisemmalla tasolla.
Toiminnalliset ja huoltotekniset tehokkuusnäkökohdat
Käytännön sähkökromauslinjan kapasiteetti on aina pienempi kuin teoreettinen maksimi huolto-, vaihto- ja laadunvalvontatoimien vuoksi. Suunnittele sähkökromauslinjan koko siten, että käyttöasteeksi oletetaan saavutettavissa oleva 75–85 prosenttia eikä 100 prosenttia. Tämä varaus ottaa huomioon suunnitellun huollon, kylpyjen hoito-ohjeet, osien tarkastukset ja odottamattoman käyttökatkon. Sähkökromauslinja, jonka teoreettinen tuotantokapasiteetti on 100 kappaletta tunnissa, tuottaa käytännössä todellisuudessa 75–85 kappaletta tunnissa, joten kapasiteetinsuunnittelun on heijastettava tätä todellisuutta.
E-kerroksen pinnoituslinjan suunnittelu modulaarisesti ja huomioiden käytettävyys vähentää huoltotyön määrää ja parantaa luotettavuutta. Helposti vaihdettavat elektrodit, helposti päästävissä olevat kylpyyn liittyvät kiertopumput ja tehokkaat vaihtoprotokollat mahdollistavat e-kerroksen pinnoituslinjan korkeamman todellisen läpimenoisuuden. Harkitse, miten e-kerroksen pinnoituslinjan suunnittelu vaikuttaa työvoimatarpeisiin, koulutustarpeisiin ja pitkän aikavälin toimintakustannuksiin arvioidessasi kapasiteettisijoituksen vaihtoehtoja. Hieman kalliimpi e-kerroksen pinnoituslinja, jolla on parempi luotettavuus ja huoltettavuus, tuottaa usein paremman kokonaisomistuskustannuksen kuin halvempi järjestelmä, joka vaatii usein puuttumista.
UKK
Miten määritämme e-kerroksen pinnoituslinjan ideaalisen kapasiteetin tuotantomäärällemme?
Aloita analysoimalla nykyiset tuotantomäärät ja realistiset kasvuprojektiot seuraavien kolmen–viiden vuoden aikana. Lisää 15–25 prosenttia kapasiteettivarauksesta kattamaan kausittaiset huippukuormat ja odottamaton kysyntä ilman, että elektroforeettisen pinnoituksen linja toimii jatkuvasti maksimikapasiteetilla. Konsultoi pinnoitusaineen toimittajan ja laitteiston myyjän kanssa teknisten parametrien määrittämiseksi, kuten altaan koko, pidätysaika ja kuljetinnopeus, ja laske sitten taaksepäin, kuinka monta osaa tunnissa elektroforeettisen pinnoituksen linjan on käsiteltävä. Tämä analyysi varmistaa, että elektroforeettisen pinnoituksen linjan investointi vastaa todellista liiketoiminnan kysyntää eikä pelkästään teoreettisia maksimeja.
Mitä tapahtuu, jos elektroforeettisen pinnoituksen linjan kapasiteetti osoittautuu asennuksen jälkeen riittämättömäksi?
Jos kysyntä ylittää e-pintakäsittelylinjasi todellisen kapasiteetin, vaihtoehtoisia toimenpiteitä ovat rinnakkaisen tuotantolinjan lisääminen, olemassa olevan e-pintakäsittelylinjan uusiminen suuremmilla säiliöillä tai nopeammilla kuljetinjärjestelmillä tai työvuorojen pidentäminen ja vaihtoaikojen lyhentäminen kapasiteetin hyödyntämisen parantamiseksi. E-pintakäsittelylinjan uusiminen on usein kustannustehokkaampaa kuin toisen täysin uuden linjan rakentaminen, mutta se riippuu tilojen järjestelystä ja kapean paikan sijainnista. Tulevaa laajentamista varten suunniteltaessa alkuperäistä e-pintakäsittelylinjaa – esimerkiksi asentamalla suurempi sähköteho tai varauksella oleva lattiatila – vähentää kapasiteetin lisäysten kustannuksia ja monimutkaisuutta.
Miten osien monimutkaisuus vaikuttaa e-pintakäsittelylinjan läpimeno- ja kapasiteettisuunnitteluun?
Monimutkaiset osat, joissa on sisäisiä koloja tai onttoja osia, vaativat pidempää oleskeluaa elektroforeettisessa kylvyssä täydellisen pinnoituksen varmistamiseksi, mikä vähentää suoraan e-pinnoituslinjan kapasiteettia. Suunniteltaessa e-pinnoituslinjaa on otettava huomioon kaikkein pisin oleskeluaika, joka mitä tahansa osatyyppejä varten vaaditaan järjestelmän läpi kulkiessa. Jos tehtaassanne käsitellään sekä yksinkertaisia että monimutkaisia osia, harkitkaa erillisten e-pinnoituslinjan vuorojen käyttöä tai modulaarisen järjestelmän suunnittelua, joka mahdollistaa muuttuvan käsittelynopeuden. Tämä lähestymistapa estää muutaman vaikean osan vähentämästä koko e-pinnoituslinjan teoreettista kapasiteettia.
Sisällysluettelo
- Nykyisen ja tulevan tuotannon kysynnän arviointi
- Tekniset parametrit, jotka määrittävät e-maalauslinjan tuotannon
- Laitteiden mitoitus ja sijoitusstrategia
-
UKK
- Miten määritämme e-kerroksen pinnoituslinjan ideaalisen kapasiteetin tuotantomäärällemme?
- Mitä tapahtuu, jos elektroforeettisen pinnoituksen linjan kapasiteetti osoittautuu asennuksen jälkeen riittämättömäksi?
- Miten osien monimutkaisuus vaikuttaa e-pintakäsittelylinjan läpimeno- ja kapasiteettisuunnitteluun?