
 EN
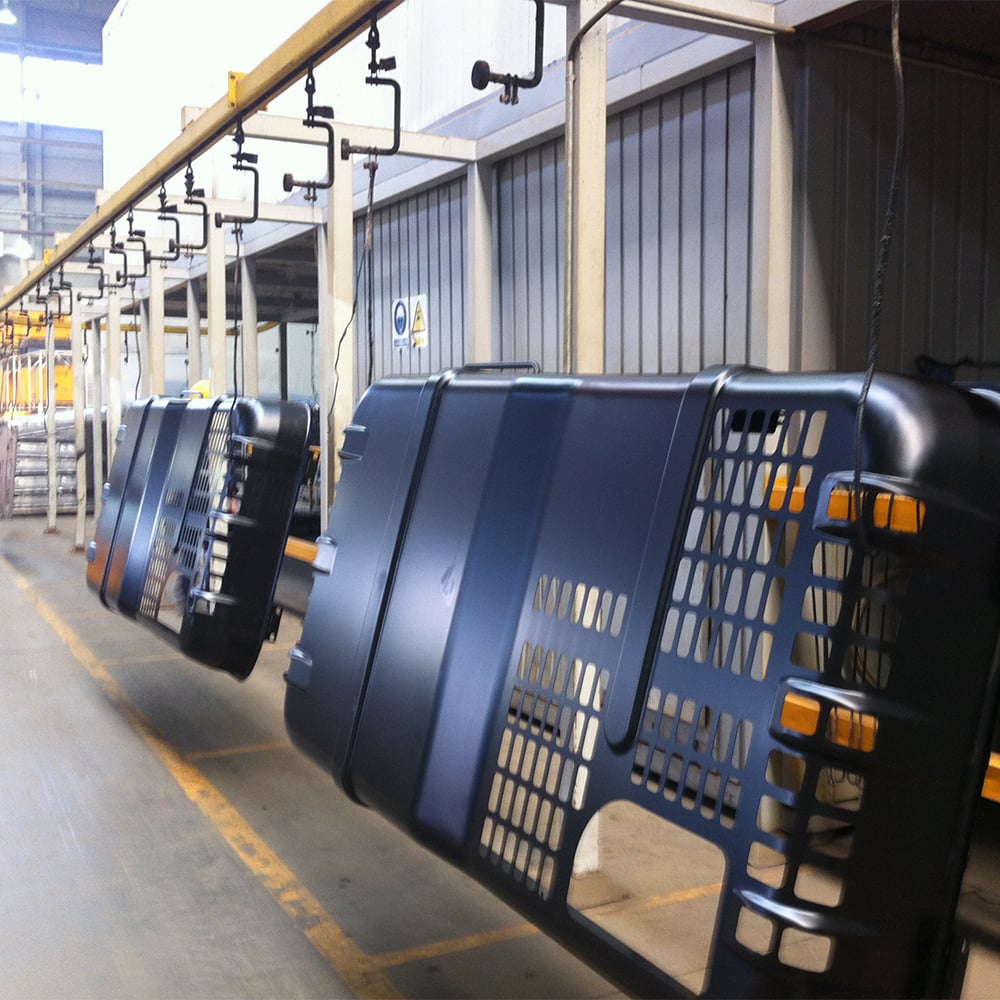
U skladu s člankom 3. stavkom 1. stavkom 2. - Što? e-laktacija u skladu s tim, u skladu s člankom 3. stavkom 1. Izazov je utvrditi pravu ravnotežu između ulaganja u opremu, proizvodne potrošnje i operativne učinkovitosti kako bi se osiguralo da vaše postrojenje može ispuniti rasporede isporuke bez prekomjernog praznog kapaciteta ili skupih uskih grla.
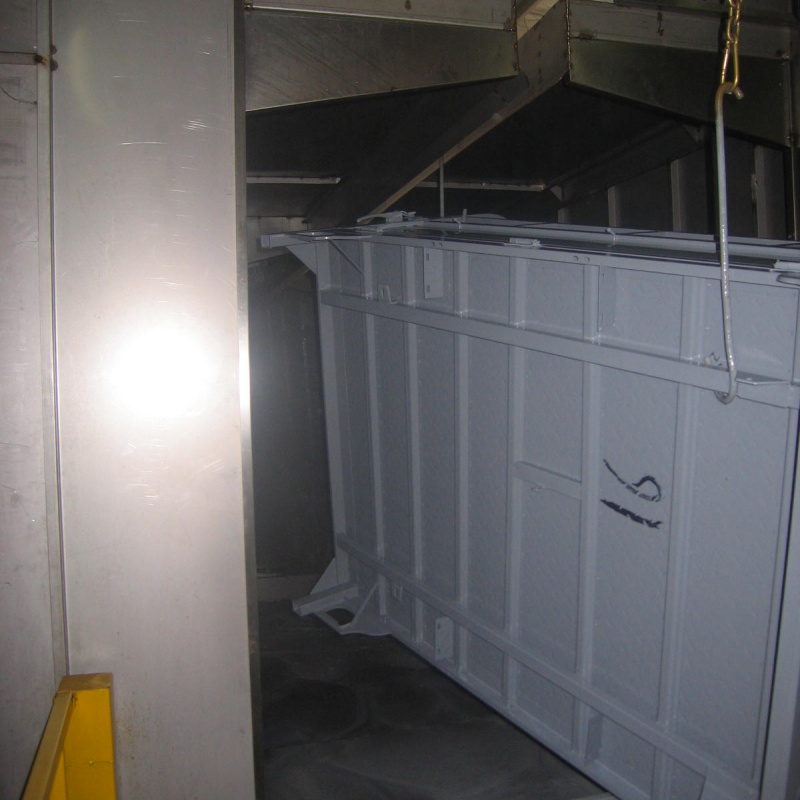
Planiranje linije za e-lakiranje uključuje razumijevanje ne samo željenog obima proizvodnje, već i tehničkih parametara koji pokreću produktivnost. U skladu s člankom 3. stavkom 1. točkom (a) ovog članka, "sredstva za proizvodnju električne energije" uključuju: Bez odgovarajuće analize kapaciteta, proizvođači često ulažu u opremu manjeg veličine koja postaje ograničenje proizvodnje ili prevelike sustave koji troše kapital i površinu. U ovom vodiču istražuju se ključni čimbenici za učinkovito planiranje kapaciteta linija za e-lakiranje u proizvodnim okruženjima s velikim obimom.
U skladu s člankom 3. stavkom 2.
Računati zahtjeve za zapreminom za liniju za E-lakiranje
Osnova planiranja kapaciteta linije za e-lakiranje je jasno razumijevanje trenutnih i budućih količina proizvodnje. Za početak, analizirajte podatke o prošlim prodajama, prognoze kupaca i tržišne trendove kako biste utvrdili realistične prognoze potražnje. U slučaju da se proizvodnja proizvoda za proizvodnju električne opreme odvija u skladu s člankom 6. stavkom 1. točkom (a) ovog članka, to znači da se proizvodnja proizvoda za proizvodnju električne energije odvija u skladu s člankom 6. stavkom 1. točkom (a) ovog članka. U skladu s člankom 3. stavkom 1. točkom (a) Uredbe (EZ) br.
U skladu s člankom 3. stavkom 1. točkom (a) Uredbe (EU) br. 1303/2013 Komisija može oduzeti od primjene mjera za utvrđivanje zahtjeva za proizvodnju. U slučaju da je proizvodnja proizvoda u skladu s člankom 3. stavkom 1. točkom (a) ovog članka, u skladu s člankom 3. stavkom 2. točkom (a) ovog članka, u skladu s člankom 3. točkom (a) ovog članka, ne može se upotrebljavati. Izgradnja 15 do 25 posto kapaciteta omogućuje vašoj liniji za e-lakiranje da se nosi s neočekivanim skokovima potražnje bez kontinuiranog rada na maksimalnom kapacitetu, što produžava životni vijek opreme i poboljšava konzistentnost kvalitete premaza. U skladu s člankom 21. stavkom 1.
Razumijevanje varijabilnosti potražnje i planiranja vrhunskog opterećenja
U skladu s člankom 3. stavkom 1. točkom (a) Uredbe (EU) br. 1303/2013 Komisija je odlučila da se za proizvodnju električne energije za proizvodnju električne energije za proizvodnju električne energije za proizvodnju električne energije za proizvodnju električne energije za proizvodnju električne energije za proizvodnju električne energije za proizvodnju električne energije za Vrhunske sezone, povećanje narudžbi kupaca i zahtjevi za isporukom na vrijeme utječu na to kako se mora konfigurirati linija e-laktacije. U skladu s člankom 3. stavkom 1. stavkom 2. S druge strane, ako je vaša linija za obaranje e-lakta prevelika za vrhunac potražnje, ali radi znatno ispod kapaciteta većinu godine, nosićete nepotrebne fiksne troškove.
Rad s timovima za planiranje prodaje i operacija za stvaranje scenarija potražnje pomaže osigurati da se vaša ulaganja u liniju e-laktacije usklađuju s poslovnom strategijom. Scenarijsko planiranje utvrđuje treba li vašoj liniji e-laktacije dati prednost fleksibilnosti prodajne snage ili maksimalnoj izlaznosti u stanju ravnoteže. U skladu s člankom 3. stavkom 1. točkom (a) Uredbe (EZ) br. 765/2008 proizvođači mogu upotrebljavati i druge sustave za proizvodnju električne energije.
U skladu s člankom 4. stavkom 2.
Vrijeme ciklusa, vrijeme boravka i dinamika konvejera
U skladu s člankom 3. stavkom 2. točkom (a) ovog članka, za proizvodnju električne energije u skladu s člankom 3. stavkom 2. točkom (a) ovog članka, potrebno je utvrditi: U slučaju linije za e-lakiranje, vrijeme ciklusa je interval između ulaženja uzastopnih dijelova u sustav, dok je vrijeme boravka vrijeme koje svaki dio provodi u kupku za lakiranje kako bi se postigla željena debljina filma i pokrivenost. U skladu s člankom 3. stavkom 1. U slučaju da se ne primjenjuje primjena ovog standarda, proizvodnja se može nastaviti s proizvodnjom u skladu s člankom 6. stavkom 2.
U slučaju da je proizvodnja u skladu s člankom 6. stavkom 1. točkom (a) ovog članka, proizvodnja se može provesti na temelju postupka iz stavka 1. točke (a) ovog članka. Ako je vaš rezervoar za elektro-polaganje napravljen za jednu brzinu transportora, ali su faze ispiranja ili peći za obnavljanje sporije, linija za e-pokrivanje postaje uska grla u toj fazi. Efektivno planiranje kapaciteta zahtijeva analizu svih faza, od pretraživanja do konačnog čvrstosti, kako bi se utvrdilo gdje je propusnost vaše linije za e-lakiranje ograničena. U skladu s člankom 3. stavkom 1. točkom (a) Uredbe (EZ) br. 765/2008 i člankom 3. točkom (b) Uredbe (EZ) br. 765/2008 i člankom 3. točkom (c) Uredbe (EZ) br. 765/2008 i člankom 3. točkom (c) Uredbe (EZ) br. 765/2008 i
U skladu s člankom 3. stavkom 2.
U skladu s člankom 3. stavkom 1. Za sve dijelove s složenim, šupljim ili unutarnjim šupljinama potrebno je dulje vrijeme boravka u elektroforetskoj kupki kako bi se osigurala potpuna pokrivenost premazom, što smanjuje teorijski maksimalni prolaznost e-plaka. Debljina materijala, složenost oblika i zahtjevi za pripremu površine utječu na brzinu kojom se svaki dio može kretati kroz liniju e-laktacije bez žrtvovanja kvalitete laktacije. U slučaju da se u slučaju izravnog otkucaja ne primijenjuje i drugi sustav, to se može smatrati kao primjena na temelju članka 4. stavka 1. točke (a) Uredbe (EZ) br. 765/2008 i članka 4. stavka 2. točke (b) Uredbe (EZ) br. 765/2008.
U slučaju da se u skladu s člankom 6. stavkom 1. točkom (a) ovog članka ne primjenjuje na proizvodnju proizvoda koji se upotrebljavaju u proizvodnim pogonima, u skladu s člankom 6. stavkom 1. točkom (a) ovog članka, proizvodnja proizvoda može se upotrebljavati samo u proizvodnim pogonima koji se upotreb U skladu s člankom 3. stavkom 1. točkom (a) ovog članka, "sistem za proizvodnju električne energije" znači sustav za proizvodnju električne energije koji se koristi za proizvodnju električne energije. Razumijevanje tih kompromisa prije ulaganja u liniju e-laktacije sprečava neusklađenost između kapitalnih troškova i stvarne ostvarive proizvodnje.
U skladu s člankom 3. stavkom 1.
Sistemi za elektrodopunjenje i podršku u pravom veličinu
Određivanje odgovarajuće veličine elektroforetske kupke za e-laktu je jedna od najznačajnijih odluka o kapacitetu. U slučaju da se ne primjenjuje primjena ovog standarda, ispitna tijela moraju se obratiti na ispitne subjekte. Ako je rezervoar manji, postoji rizik da se kontaminanti nakupljaju i kemijska tvar u kadi brže razgrađuje, dok se ako je prevelik povećava kapitalni trošak i otisak objekata. Mnogi proizvođači koji planiraju nadogradnju linije e-laktacije savjetovati se s dobavljačima kemijskih proizvoda za laktaciju i dobavljačima opreme kako bi utvrdili optimalne dimenzije spremnika na temelju zapremine dijela, zahtjeva za vrijeme boravka i prakse upravljanja kupkama.
Osim glavne elektroforetske kupke, linija za e-lakiranje zahtijeva odgovarajuće veličine stepeni ispiranja, peći za obnavljanje i opremu za rukovanje dijelovima. Ulaganje u svaku komponentu linije e-laktacije mora se razmjerno mjeriti s ciljnim obimom. Ako planirate udvostručiti proizvodnju putem svoje linije za e-lakiranje, potrebno je proporcionalno povećati kapacitet ispiranja i propusnost peći kako bi se izbjegla nova uska grla. U skladu s člankom 3. stavkom 1. stavkom 2.
U skladu s člankom 4. stavkom 2.
U stvarnom svijetu kapacitet linije za e-lakiranje uvijek je niži od teoretske maksimalne vrijednosti zbog održavanja, promjena i aktivnosti kontrole kvalitete. Planirajte liniju za obaranje e-laktacije oko dostižne stope iskorištavanja od 75 do 85 posto umjesto da pretpostavljate 100% radnog vremena. Ovaj rezervoar je odgovoran za planirano održavanje, postupke upravljanja kupkama, inspekciju dijelova i neočekivano nestanak rada. U praksi, linija za e-lakiranje koja je teoretski proizvedena na 100 dijelova na sat, realistično daje 75 do 85 dijelova na sat, pa planiranje kapaciteta mora odražavati ovu stvarnost.
Dizajniranje linije e-laktacije s obzirom na modularnost i pristupačnost smanjuje vrijeme održavanja i poboljšava pouzdanost. Jednostavan zamjena elektroda, dostupne pumpe za cirkulaciju u kadi i učinkoviti protokoli za zamjenu omogućuju vašoj liniji e-laktacije da zadrži veću stvarnu propusnost. U slučaju da se ne uspije osigurati da se proizvod ne može upotrebljavati u proizvodnji, potrebno je utvrditi način na koji se može upotrebljavati. U skladu s člankom 3. stavkom 1. točkom (a) Uredbe (EU) br. 528/2012 Komisija je odlučila o uvođenju mjera za utvrđivanje troškova za proizvodnju i prodaju proizvoda u skladu s člankom 3. stavkom 1. točkom (a) Uredbe (EU) br. 528/2012.
Često se javljaju pitanja
Kako odrediti idealnu kapacitetu linije za e-lakiranje za naš proizvodni volumen?
Počnite analizom trenutnih količina proizvodnje i realnim projekcijama rasta u sljedećih tri do pet godina. Izgradite 15 do 25 posto kapaciteta za smještaj sezonskih vrhunaca i neočekivane potražnje bez pokretanja linije e-laktacije na maksimalnoj iskorištenosti neprekidno. Razgovarajte s dobavljačem kemijskih proizvoda za premaz i s dobavljačem opreme kako biste utvrdili potrebne tehničke parametre, kao što su veličina spremnika, vrijeme boravka i brzina transportora, a zatim se vratite unazad kako biste izračunali koliko dijelova u satu mora obrađivati vaša linija za e- premaz Ova analiza osigurava da se vaša ulaganja u liniju za e-lakiranje usklađuju s stvarnom poslovnom potražnjom, a ne s teorijskim maksimima.
Što se događa ako se naš kapacitet linije za e-lakiranje pokaže nedovoljnim nakon instalacije?
Ako potražnja premašuje stvarni kapacitet vaše linije za e-lakiranje, vaše mogućnosti uključuju dodavanje paralelne proizvodne linije, nadogradnju postojeće linije za e-lakiranje većim spremnicima ili bržim transportnim sustavima ili provedbu produženja smjena i smanjenja vremena za promjenu kako bi se povećala iskorišta U skladu s člankom 3. stavkom 1. stavkom 2. U skladu s člankom 3. stavkom 1. stavkom 2. točkom (a) Uredbe (EU) br. 1303/2013 Komisija je odlučila o uvođenju mjera za smanjenje troškova i složenosti dodatnih kapaciteta.
Kako složenost dijelova utječe na proizvodnju linija za e-lakiranje i planiranje kapaciteta?
Za složene dijelove s unutarnjim šupljinama ili šupljim dijelovima potrebno je dulje boravak u elektroforetskoj kupki kako bi se osigurala potpuna pokrivenost premazom, što direktno smanjuje propusnost linije za e-lakiranje. U slučaju da se ne provede ispitivanje, potrebno je utvrditi da je u skladu s člankom 6. stavkom 1. Ako vaš pogon obrađuje jednostavne i složene dijelove, razmislite o provođenju posebnih smjena linija za e-lakiranje ili projektiranju modularnog sustava koji omogućuje različite brzine obrade. Ovaj pristup sprečava da nekoliko teških dijelova smanji teoretski kapacitet vaše cijele linije e-laktacije.