
 EN
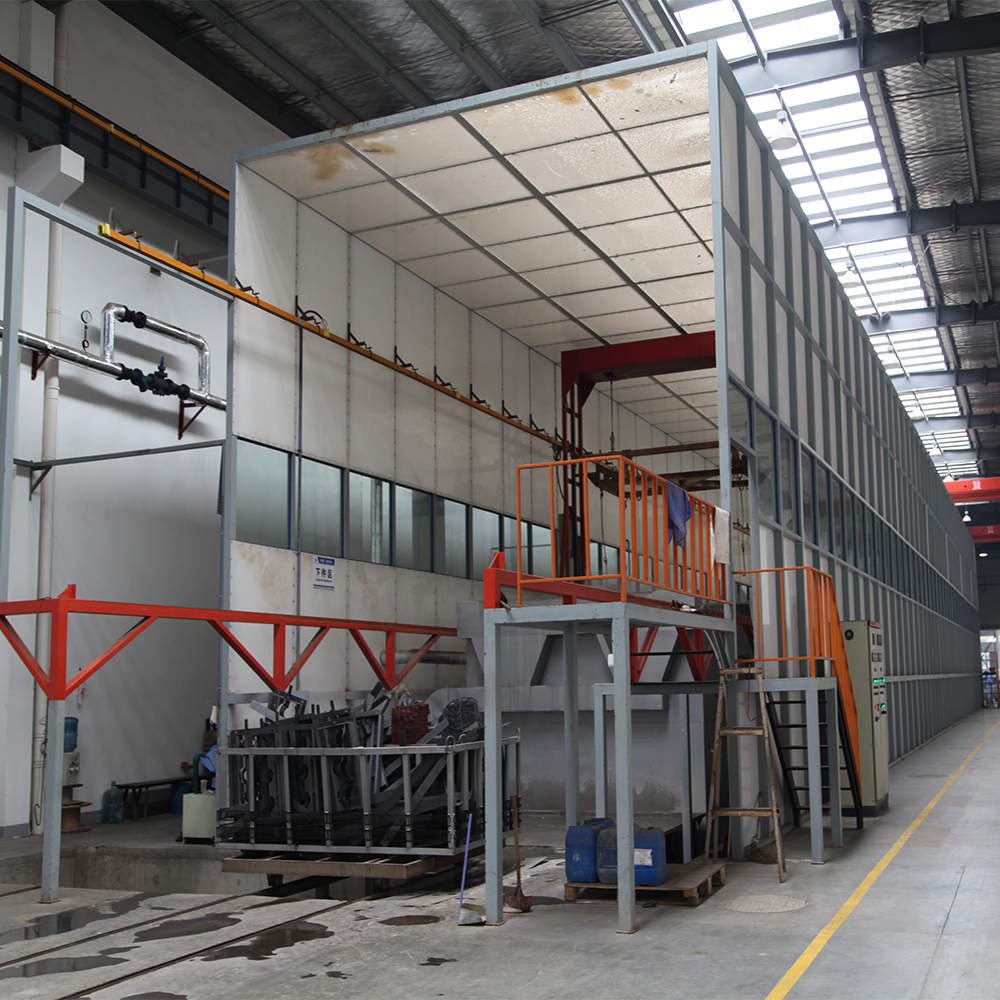
Производители автомобильных деталей постоянно сталкиваются с необходимостью поставлять компоненты высокого качества, одновременно обеспечивая эффективность производства и контроль затрат. линия порошковой окраски представляет собой критически важные инвестиции для предприятий, ориентированных на долговечность, стабильность и соблюдение экологических норм. В отличие от традиционных методов нанесения жидких покрытий, линия порошковой окраски обеспечивает превосходное сцепление, равномерность покрытия и минимальные потери материала. Для производителей, стремящихся укрепить свои конкурентные позиции, крайне важно понимать принцип работы линии порошковой окраски и те измеримые преимущества, которые она предоставляет.
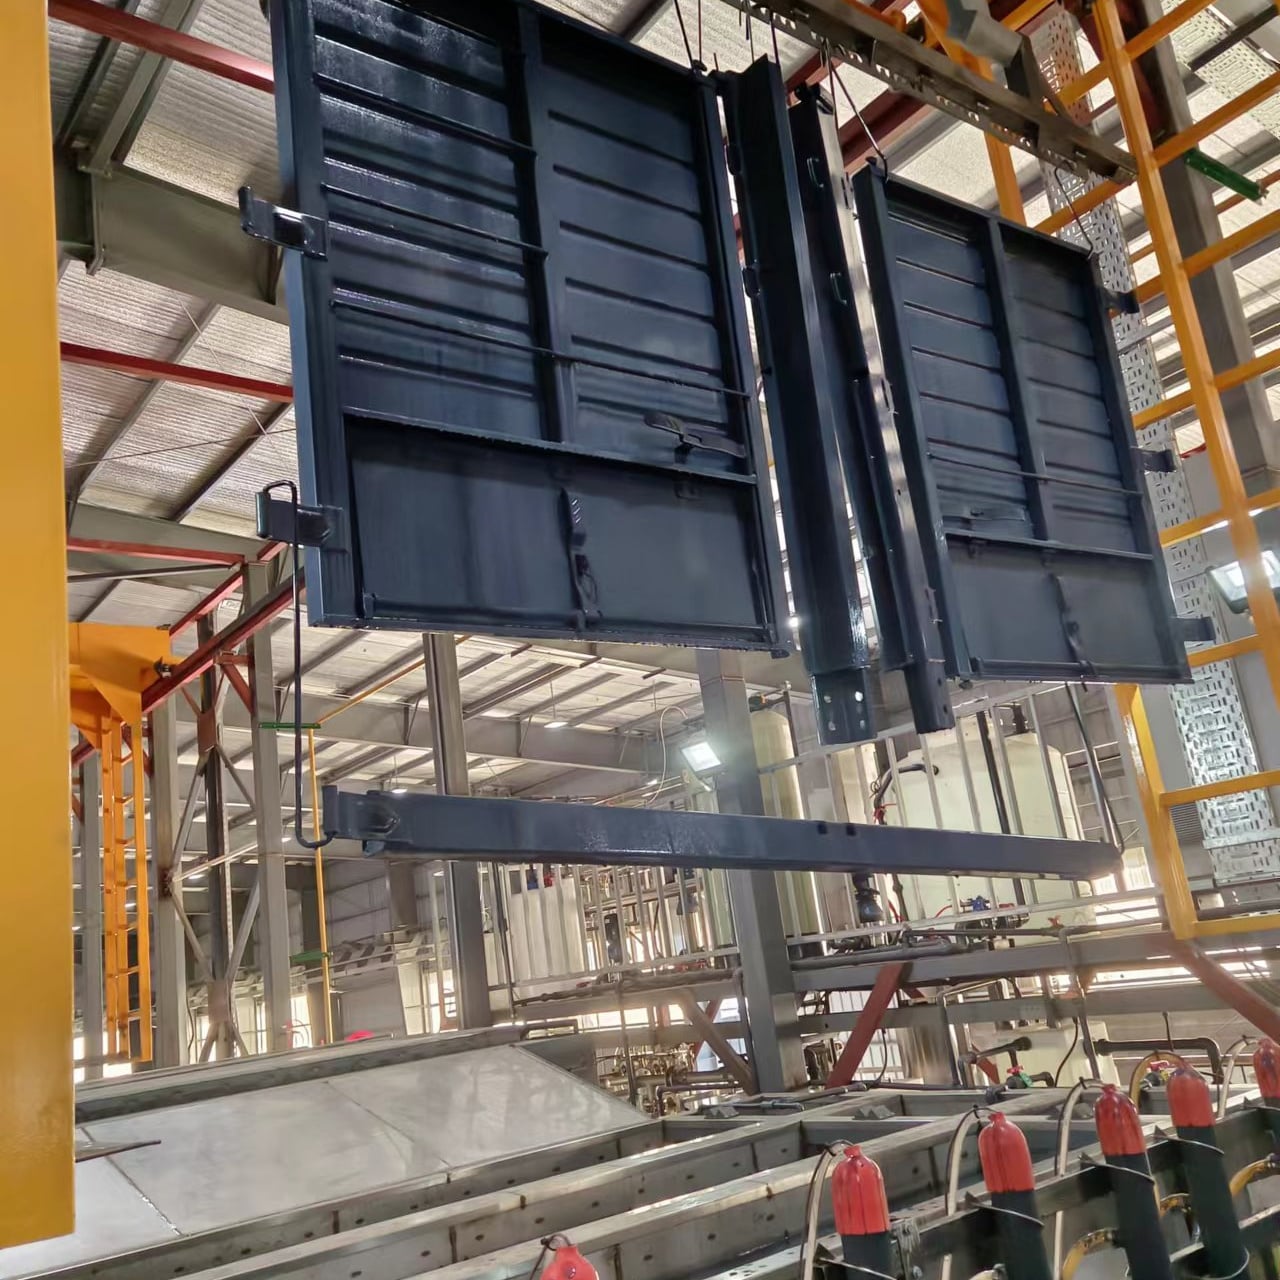
Спрос на надежные решения для нанесения покрытий стимулировал значительную эволюцию технологий линий порошковой окраски. Современные автомобильные цепочки поставок требуют деталей, устойчивых к коррозии, сохраняющих размерную точность и способных выдерживать суровые климатические условия. Линия порошковой окраски объединяет автоматизированные процессы, точный контроль нанесения и эффективные системы отверждения для выполнения этих строгих требований. В данной статье рассматривается, как линия порошковой окраски служит автопроизводителям, а также как правильный выбор такой системы напрямую влияет на производственные показатели и рентабельность.
Основные компоненты и технологии систем линий порошковой окраски
Применение порошкового покрытия в автомобильном производстве
Линия порошковой окраски работает за счёт электростатически заряженных частиц порошка, которые равномерно оседают на заземлённые металлические детали. Процесс начинается, когда детали поступают в камеру нанесения линии порошковой окраски, где электростатические пистолеты распыляют тонко диспергированные частицы порошка. Эти частицы притягиваются к поверхности детали благодаря разности электрических потенциалов, обеспечивая стабильное и равномерное покрытие без подтёков и потёков. Такой механизм значительно эффективнее традиционных методов окраски распылением, поскольку линия порошковой окраски собирает неиспользованный порошок для его повторного использования, резко снижая расход материалов и эксплуатационные затраты.
Функции автоматизации, встроенные в линию порошковой окраски, обеспечивают воспроизводимое качество при серийном производстве. Транспортные системы перемещают детали через зону нанесения покрытия с контролируемой скоростью, а несколько распылительных пистолетов и наносящих головок обеспечивают стабильное распределение порошка. Во многих современных установках линий порошковой окраски используются датчики реального времени, отслеживающие скорость частиц, форму распыла и плотность порошка, что позволяет операторам постоянно оптимизировать параметры нанесения покрытия. Такая точность особенно важна для поставщиков автокомпонентов, производящих детали, которые должны соответствовать строгим стандартам качества и долговечности.
Процессы отверждения и контроля качества на линии порошковой окраски
После нанесения покрытия детали, обработанные в линии порошковой окраски, поступают непосредственно в печь отверждения, где контролируемый нагрев сплавляет частицы порошка в бесшовное и прочное покрытие. Этап отверждения является неотъемлемой частью процесса порошковой окраски: точный контроль температуры и времени выдержки определяет конечные свойства покрытия, такие как прочность адгезии, гибкость и стойкость к ударным нагрузкам. Большинство промышленных систем порошковой окраски используют программируемые логические контроллеры (PLC) для управления температурными профилями в печи, обеспечивая одинаковую термическую обработку каждой партии деталей. Такая стабильность обеспечивает предсказуемую эксплуатационную надёжность изделий и снижает количество отказов в эксплуатации, которые могут повредить репутации производителя.
Обеспечение качества, интегрированное в рабочий процесс линии порошковой окраски, включает измерение толщины покрытия, испытания на адгезию и протоколы визуального контроля поверхности. Автоматизированные системы контроля, расположенные сразу после печи отверждения, измеряют толщину покрытия с помощью вихретоковой или ультразвуковой технологии, гарантируя соответствие всех деталей заданным требованиям. Такие контрольные точки, встроенные в технологический процесс линии порошковой окраски, позволяют производителям выявлять отклонения немедленно, снижая уровень брака и обеспечивая строгий контроль над стандартами продукции. Для поставщиков автокомпонентов, работающих в соответствии со стандартами ISO или специальными автомобильными сертификациями, такая встроенная система подтверждения качества зачастую является обязательным условием одобрения заказчиком.
Эксплуатационная эффективность и экономические преимущества инвестиций в линию порошковой окраски
Эффективность использования материалов и экологические преимущества
Линия порошкового окрашивания обеспечивает уровень эффективности использования материалов, которого традиционные методы нанесения покрытий достичь не могут. Системы рекуперации излишков порошка, встроенные в современное оборудование для порошкового окрашивания, улавливают неосевшие частицы порошка и возвращают их в бункер для повторного использования. Такой замкнутый цикл позволяет, как правило, восстанавливать от 90 до 95 процентов нанесённого порошка по сравнению с 60–70 процентами при традиционных операциях жидкостного распыления. Для производителей автомобильных деталей в крупных объёмах такая эффективность означает значительную годовую экономию материалов. Кроме того, линия порошкового окрашивания генерирует минимальное количество опасных отходов: при нанесении не выделяются летучие органические соединения (VOC), а отходы от отверждённого порошка незначительны и зачастую подлежат переработке.
Соблюдение нормативных требований упрощается при инвестициях в линию порошковой окраски. Жидкие процессы нанесения покрытий требуют сложных систем вентиляции, средств индивидуальной защиты и протоколов утилизации опасных отходов, что увеличивает эксплуатационные расходы. Линия порошковой окраски устраняет эти трудности за счёт применения сухого порошка, для которого необходима лишь стандартная промышленная система сбора пыли и не образуется жидкий сток, требующий очистки. Экологические нормативы в Северной Америке, Европе и всё более строгие требования азиатских юрисдикций благоприятствуют процессам порошковой окраски. Производители, использующие линию порошковой окраски, зачастую легче продлевают экологические разрешения и соблюдают стандарты качества воздуха, снижая административные риски и затраты.
Скорость производства и оптимизация трудозатрат
Автоматизация является ключевой характеристикой линии порошковой окраски и напрямую влияет на потребность в рабочей силе и производственную пропускную способность. Линия порошковой окраски может работать непрерывно при минимальном надзоре, поскольку конвейерные системы, системы распыления и печи отверждения функционируют автоматически в соответствии с заранее заданными параметрами. Снижение трудозатрат позволяет производителям направлять персонал на задачи более высокой ценности — такие как загрузка деталей, контроль качества и техническое обслуживание оборудования — вместо ручного нанесения покрытия. Для поставщиков автокомпонентов, сталкивающихся с нехваткой рабочей силы во многих регионах, такая оптимизация трудозатрат становится важным конкурентным преимуществом. Линия порошковой окраски обычно обеспечивает более высокие часовые темпы производства по сравнению с ручными методами окраски, что позволяет производителям удовлетворять растущий спрос клиентов без пропорционального увеличения численности персонала.
Улучшение времени цикла представляет собой ещё одно производственное преимущество системы порошковой окраски. От входа детали в линию до завершения окончательного отверждения современная порошковая окрасочная линия способна обрабатывать автомобильные компоненты за 15–45 минут — в зависимости от сложности детали и требований к покрытию. Такая скорость позволяет производителям поддерживать гибкие производственные графики и сокращать сроки хранения запасов. Предсказуемая пропускная способность порошковой окрасочной линии обеспечивает более точное планирование производства и соблюдение обязательств по срокам поставки заказчикам, укрепляя долгосрочные отношения с клиентами и открывая возможности для организации поставок по принципу «точно в срок», что повышает эффективность использования оборотного капитала.
Соображения при выборе и внедрении для автопроизводителей
Оценка геометрии деталей и совместимости с порошковой окрасочной линией
Не все автомобильные детали одинаково подходят для порошкового покрытия на линии порошковой окраски; успешное внедрение требует тщательной оценки геометрии деталей и требований к применению. Детали с глубокими углублениями, внутренними полостями или труднодоступными участками создают сложности для линии порошковой окраски, поскольку частицы порошка могут неравномерно достигать всех поверхностей. Производителям, рассматривающим инвестиции в линию порошковой окраски, следует тесно сотрудничать с проектировщиками систем для анализа конструкций деталей и рекомендации модификаций приспособлений или оснастки, улучшающих доступность для нанесения покрытия. Сложные сборки из нескольких материалов могут потребовать специализированной маскировки или протоколов выборочного нанесения покрытия, которые поставщик линии порошковой окраски может реализовать с помощью пользовательского программирования или механических решений.
Возможность смены цвета — ещё один практический аспект при внедрении линии порошковой окраски. Многие системы позволяют переключаться между цветами или типами порошкового покрытия путём замены бункера с порошком и проведения кратких циклов продувки. Однако частая смена цветов снижает эффективность и приводит к простою. Производителям следует проанализировать ассортимент выпускаемой продукции и определить, удовлетворяет ли текущие потребности линия порошковой окраски с одним цветом или же оправданы капитальные вложения в несколько окрасочных станций. Такой анализ напрямую влияет как на первоначальную стоимость линии порошковой окраски, так и на её долгосрочную рентабельность для производственной операции.
Расчёт мощности системы, планирование площадей и техническая интеграция
Правильный подбор системы гарантирует соответствие линии порошковой окраски объёмам производства и ограничениям производственного помещения. Площадь, занимаемая линией порошковой окраски, включает камеру нанесения покрытия распылением, систему рекуперации порошка, печь отверждения и вспомогательные компоненты, такие как бункер для порошка, приводы конвейера и электрические компоненты. Перед приобретением линии порошковой окраски производители должны оценить габариты помещения, мощность электросети и требования к системе вентиляции. Недостаточно мощные системы становятся узкими местами, ограничивающими выпуск продукции, тогда как избыточно мощные установки приводят к неоправданным капитальным затратам и неэффективному использованию площади. Сотрудничество с опытными интеграторами систем позволяет точно согласовать мощность линии порошковой окраски с прогнозами выпуска продукции и обеспечивает оптимальную отдачу от инвестиций.
Техническая интеграция линии порошкового окрашивания и предшествующих этапов подготовки деталей имеет решающее значение для получения стабильных результатов. Детали должны поступать на станцию нанесения покрытия чистыми, без масел, окалины и других загрязнений, которые могут ухудшить адгезию порошкового покрытия. Во многих производственных комплексах линия порошкового окрашивания объединена с интегрированными системами предварительной обработки, включающими щелочную мойку, промывку и этапы нанесения конверсионного покрытия. Такой комплексный подход гарантирует соблюдение стандартов качества на всех этапах процесса нанесения покрытия. Кроме того, интеграция линии порошкового окрашивания с ERP-системой предприятия и системами контроля качества обеспечивает отслеживание производства в реальном времени, полную прослеживаемость и автоматизированное формирование отчётов, что способствует соблюдению нормативных требований и реализации инициатив по непрерывному совершенствованию.
Часто задаваемые вопросы
Что делает линию порошкового окрашивания более эффективной по сравнению с традиционным жидкостным распылением при окрашивании автомобильных деталей?
Линия порошковой окраски обеспечивает превосходную однородность покрытия, эффективное использование материалов и соответствие экологическим нормам по сравнению с жидкостными методами распыления. Частицы порошкового материала, наносимые электростатическим способом, обеспечивают равномерное покрытие без подтёков, а системы повторного использования избыточного распыла позволяют переработать от 90 до 95 процентов порошкового материала. При жидкостном распылении обычно теряется от 30 до 40 процентов нанесённого материала, а также выделяются летучие органические соединения, для удаления которых требуются мощные вентиляционные системы и специальные меры по обращению с опасными отходами. Порошковая линия также формирует прочные, коррозионностойкие покрытия, соответствующие стандартам долговечности автомобильной промышленности, что делает её предпочтительным выбором для деталей, эксплуатируемых в тяжёлых климатических условиях.
Сколько времени требуется линии порошковой окраски для полного цикла нанесения покрытия на автомобильные детали?
Общее время цикла для линии порошковой окраски обычно составляет от 15 до 45 минут и зависит от размера деталей, требований к толщине покрытия и температуре отверждения. Время нанесения покрытия в распылительной камере линии порошковой окраски обычно занимает от 2 до 5 минут, после чего следует этап отверждения в печи, который может длиться от 10 до 40 минут в зависимости от состава порошка и требуемых конечных свойств. Современные системы линий порошковой окраски с высокоэффективными секциями отверждения позволяют сократить общее время цикла, обеспечивая более высокую пропускную способность и улучшенные производственные мощности. Производителям следует согласовывать ожидаемое время цикла с поставщиками систем с учётом конкретных характеристик деталей и целевых объёмов производства.
Какие требования к техническому обслуживанию предъявляются к линии порошковой окраски для обеспечения надёжной долгосрочной эксплуатации?
Линия порошковой окраски требует регулярного технического обслуживания, включая очистку бункеров для порошка, осмотр и замену сопел распылительных пистолетов, смазку конвейера и контроль нагревательных элементов печи. Большинство производителей должны планировать профилактическое обслуживание каждые 500–1000 рабочих часов; как правило, оно включает очистку электростатических пистолетов, проверку качества восстановленного порошка и осмотр датчиков температуры в печи отверждения. Правильное техническое обслуживание линии порошковой окраски увеличивает срок службы оборудования, предотвращает незапланированные простои и обеспечивает стабильное качество покрытия. Надёжные поставщики линий порошковой окраски предоставляют полную документацию по техническому обслуживанию, обучение персонала и поддержку запасными частями, чтобы помочь предприятиям повысить надёжность оборудования и бесперебойность производства.
Содержание
- Основные компоненты и технологии систем линий порошковой окраски
- Эксплуатационная эффективность и экономические преимущества инвестиций в линию порошковой окраски
- Соображения при выборе и внедрении для автопроизводителей
-
Часто задаваемые вопросы
- Что делает линию порошкового окрашивания более эффективной по сравнению с традиционным жидкостным распылением при окрашивании автомобильных деталей?
- Сколько времени требуется линии порошковой окраски для полного цикла нанесения покрытия на автомобильные детали?
- Какие требования к техническому обслуживанию предъявляются к линии порошковой окраски для обеспечения надёжной долгосрочной эксплуатации?