
 EN
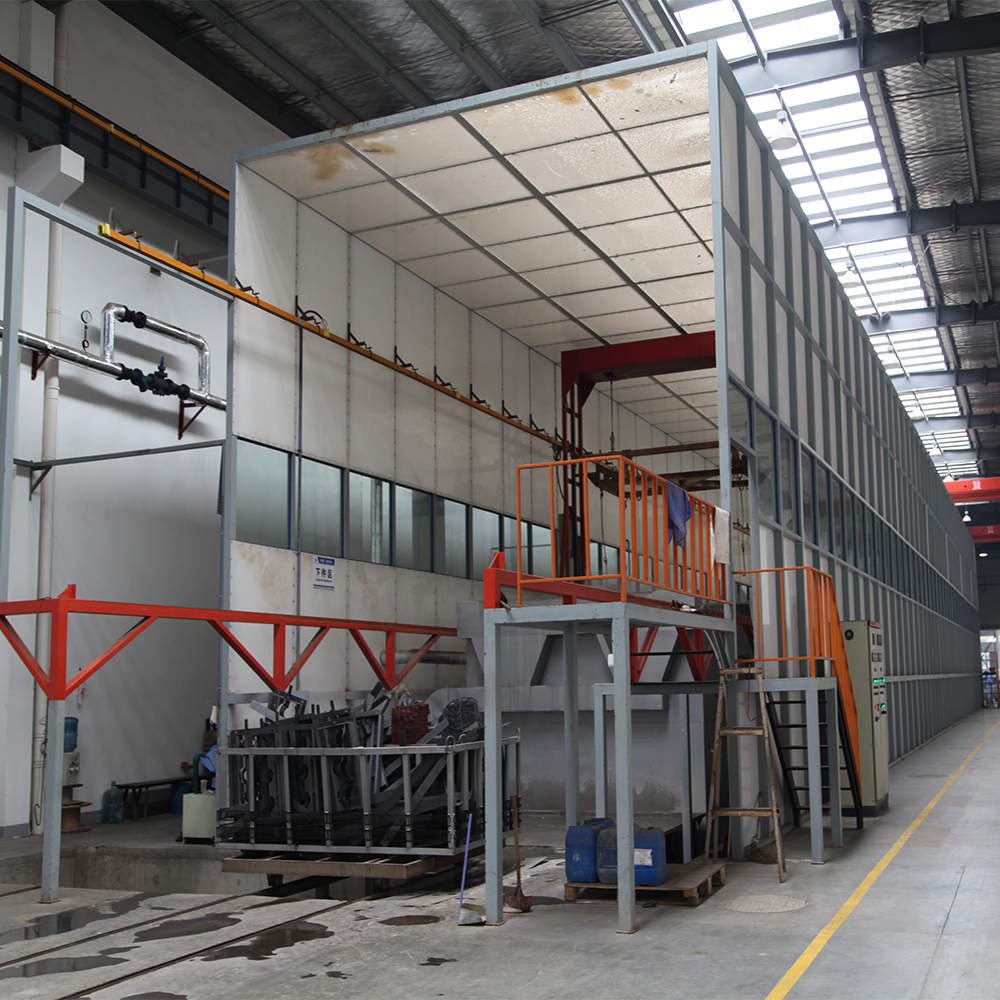
Výrobci automobilových dílů čelí trvalým tlakům, aby dodávali komponenty vysočí kvality a zároveň udržovali efektivní výrobu a kontrolu nákladů. A prachová malířská linka představuje klíčovou investici pro zařízení zaměřená na trvanlivost, konzistenci a dodržování environmentálních předpisů. Na rozdíl od tradičních metod nátěru kapalnými nátěrovými hmotami poskytuje linka pro práškové natírání lepší přilnavost, rovnoměrnější krytí a minimální odpad materiálu. Pro výrobce, kteří usilují o posílení své konkurenční pozice, je zásadní pochopit, jak linka pro práškové natírání funguje a jak poskytuje měřitelné výhody.
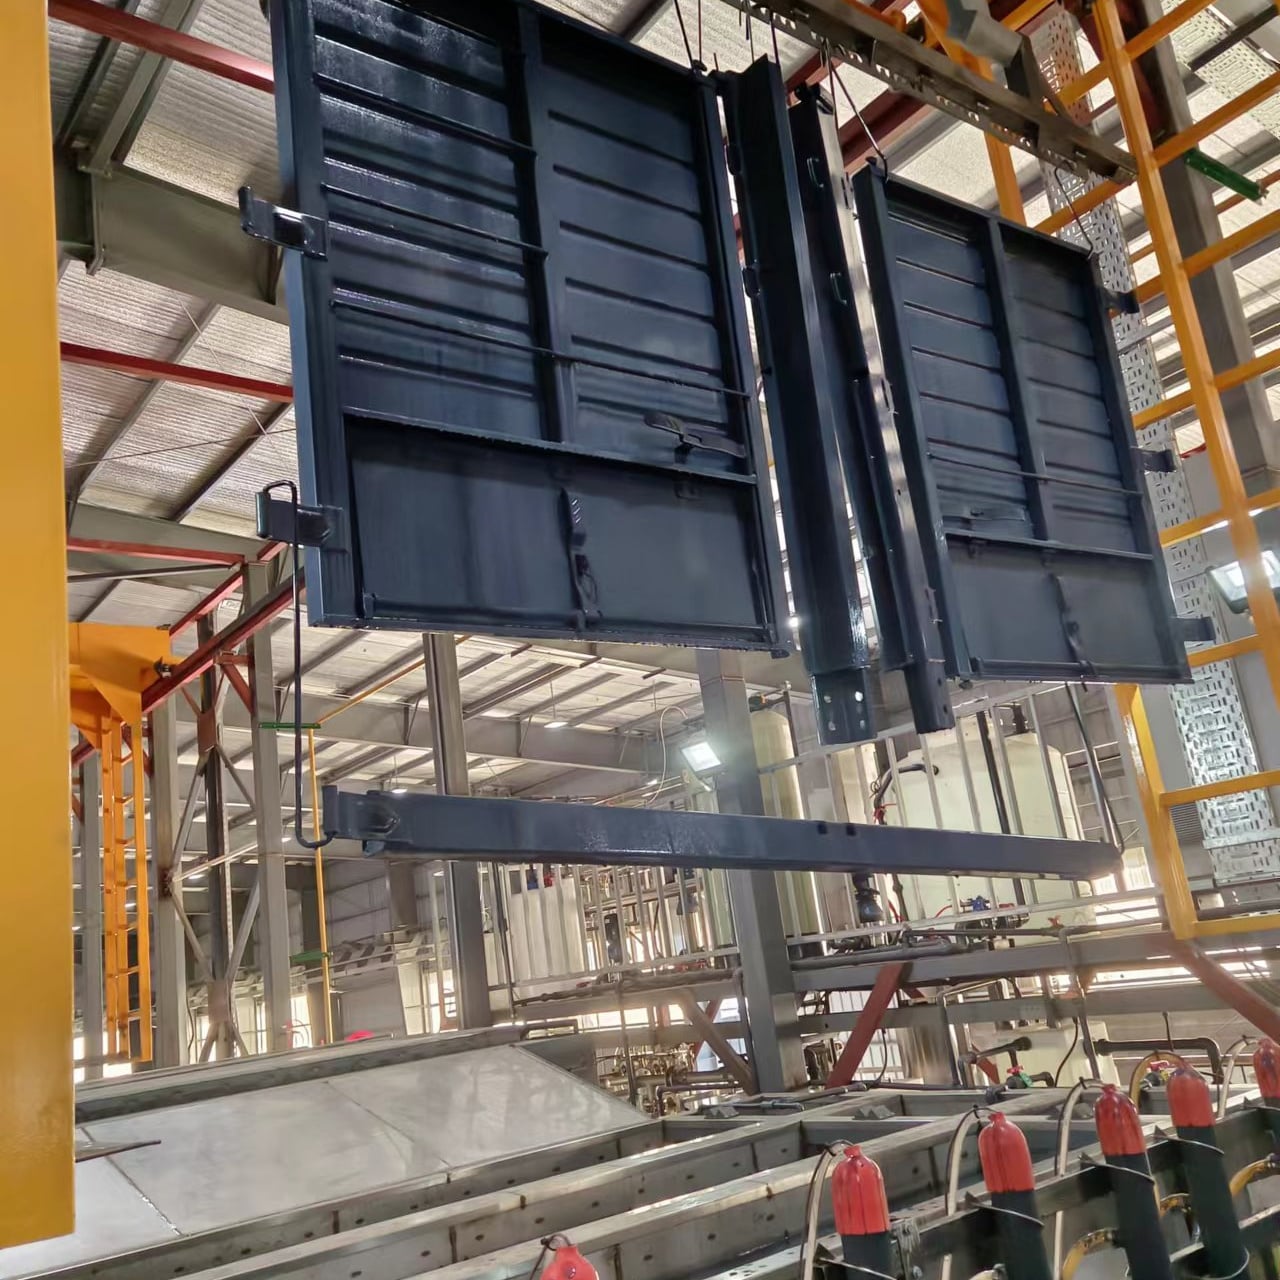
Poptávka po spolehlivých řešeních pro povrchové úpravy vedla k významnému vývoji technologie linky pro práškové lakování. Moderní dodavatelské řetězce v automobilovém průmyslu vyžadují díly, které odolávají korozi, zachovávají rozměrovou přesnost a snášejí náročné podmínky prostředí. Linka pro práškové lakování integruje automatické procesy, přesné ovládání aplikace a účinné systémy tuhnutí, aby splnila tyto náročné požadavky. Tento článek zkoumá, jak linka pro práškové lakování slouží výrobcům automobilů a jaký přímý dopad má výběr správného systému na výkon výroby a ziskovost.
Základní komponenty a technologie systémů linek pro práškové lakování
Pochoopení aplikace práškového nátěru v automobilové výrobě
Linka pro práškové natírání funguje pomocí elektrostaticky nabitých práškových částic, které se rovnoměrně přilnou k uzemněným kovovým dílům. Proces začíná vstupem dílů do aplikační komory linky pro práškové natírání, kde elektrostatické pistole stříkají jemně atomizované práškové částice. Tyto částice jsou k povrchu dílu přitahovány díky rozdílu elektrického náboje, čímž vzniká rovnoměrné a konzistentní pokrytí bez kapání nebo stékání. Tento mechanismus je mnohem účinnější než tradiční metody natírání sprejem, protože linka pro práškové natírání zachycuje nepoužitý prášek pro recirkulaci, čímž výrazně snižuje odpad materiálu i provozní náklady.
Automatizační funkce integrované do linky pro práškové lakování zajišťují opakovatelnou kvalitu v rámci všech výrobních šarží. Doprovodné systémy přepravují díly přes natěrkovou zónu řízenou rychlostí, zatímco více stříkacích pistolí a aplikátorů zajistí stálé rozložení prášku. Mnoho pokročilých instalací linek pro práškové lakování zahrnuje senzory pro sledování v reálném čase, které monitorují rychlost částic, stříkací vzor a hustotu prášku, čímž umožňují obsluze neustále optimalizovat parametry natírání. Tato přesnost je zvláště cenná pro dodavatele automobilového průmyslu, kteří vyrábějí součásti musící splnit přísné požadavky na kvalitu a trvanlivost.
Procesy tepelného zpevňování a kontroly kvality u linky pro práškové lakování
Po aplikaci se díly natřené práškovým nátěrem přesunou přímo do pečicí trouby, kde řízené teplo sloučí práškové částice do nepřerušeného a trvanlivého povrchu. Fáze pečení je nedílnou součástí procesu práškového nátěru, protože přesná kontrola teploty a doby vystavení určuje konečné vlastnosti povlaku, jako je adhezní pevnost, pružnost a odolnost proti nárazu. Většina průmyslových systémů pro práškový nátěr využívá programovatelné logické řadiče ke správě teplotních profilů trouby, aby každá dávka dílů obdržela identickou tepelnou úpravu. Tato konzistence se promítá do předvídatelného chování dílů a snižuje počet poruch v provozu, které by mohly poškodit reputaci výrobce.
Zajištění kvality integrované do pracovního postupu linky pro práškové nátěry zahrnuje měření tloušťky, testování přilnavosti a protokoly vizuální kontroly povrchu. Automatické systémy kontroly umístěné za pečicí troubou měří tloušťku nátěru pomocí vířivých proudů nebo ultrazvukové technologie, čímž je zajištěno, že všechny díly splňují stanovené požadavky. Tyto kontrolní body zabudované do procesu linky pro práškové nátěry umožňují výrobcům okamžitě zjistit odchylky, čímž se snižuje podíl zmetků a udržuje se přesná kontrola nad standardy výrobků. Pro dodavatele automobilového průmyslu, kteří působí podle certifikací ISO nebo automobilově specifických certifikací, je tato vestavěná validace kvality často předpokladem pro schválení zákazníkem.
Provozní efektivita a nákladové výhody investice do linky pro práškové nátěry
Efektivita využití materiálu a environmentální výhody
Linka pro práškové natírání dosahuje úrovní materiálové efektivity, které tradiční metody povrchové úpravy nedokážou dosáhnout. Systémy pro zachycování přeprýsku integrované do moderních zařízení pro práškové natírání zachytí nepoužité částice prášku a vrátí je zpět do zásobníku pro opětovné použití. Tento uzavřený cyklus obvykle umožňuje znovuvyužít 90 až 95 procent aplikovaného prášku, zatímco u konvenčních kapalných postřikovacích operací činí míra zpětného získání jen 60 až 70 procent. Pro výrobce automobilových dílů vysokého objemu se tato efektivita promítá do významných ročních úspor na materiálu. Linka pro práškové natírání také generuje minimální množství nebezpečných odpadů, protože během aplikace nejsou uvolňovány žádné летuché organické sloučeniny (VOC) a odpad z utvrzeného prášku je minimální a často recyklovatelný.
Dodržování předpisů se díky investici do linky pro práškové natírání zjednodušuje. Kapalné nátěrové procesy vyžadují rozsáhlé systémy větrání, osobní ochranné prostředky a protokoly likvidace nebezpečných odpadů, které zvyšují provozní náklady. Linka pro práškové natírání tyto zátěže eliminuje použitím suchého práškového nanášení, které vyžaduje pouze standardní průmyslový odsávač prachu a neprodukuje kapalné odtoky vyžadující úpravu. Environmentální předpisy v Severní Americe, Evropě a stále přísnějších asijských jurisdikcích upřednostňují procesy práškového natírání. Výrobci provozující linku pro práškové natírání často zjednodušují obnovu environmentálních povolení a udržují soulad se standardy kvality ovzduší, čímž snižují administrativní riziko i náklady.
Rychlost výroby a optimalizace práce
Automatizace je klíčovou charakteristikou linky pro práškové nátěry, která přímo ovlivňuje požadavky na pracovní sílu i výrobní výkon. Linka pro práškové nátěry může pracovat nepřetržitě s minimálním dozorem, protože dopravní systémy, řízení stříkacích zařízení a sušící pece fungují automaticky podle přednastavených parametrů. Tato snížená intenzita práce umožňuje výrobcům nasazovat zaměstnance na úkoly vyšší hodnoty, jako je například naskládání dílů, kontrola kvality nebo údržba zařízení, místo manuálního stříkání. Pro dodavatele automobilového průmyslu, kteří v mnoha oblastech čelí nedostatku pracovní síly, se tato optimalizace práce stává rozhodující konkurenční výhodou. Linka pro práškové nátěry obvykle umožňuje vyšší hodinové výrobní rychlosti než manuální metody natírání, což umožňuje výrobcům splnit rostoucí zákaznickou poptávku bez úměrného zvyšování počtu zaměstnanců.
Zlepšení cyklového času představuje další výhodu výrobního systému pro práškové nátěry. Od vstupu součásti do linky až po dokončení finálního zahřátí může moderní linka pro práškové nátěry zpracovat automobilové komponenty v časových rámci od 15 do 45 minut, v závislosti na složitosti součásti a specifikacích povlaku. Tato rychlost umožňuje výrobcům udržovat pružné výrobní plány a snižovat dobu skladování zásob. Předvídatelný výkon linky pro práškové nátěry umožňuje přesnější plánování výroby a dodržování termínů dodávek zákazníkům, čímž se posilují dlouhodobé vztahy se zákazníky a otevírají se možnosti pro dodávky „přesně včas“ (just-in-time), které zvyšují efektivitu pracovního kapitálu.
Zvažování a implementace pro automobilové výrobce
Posouzení geometrie součástí a vhodnosti pro linku pro práškové nátěry
Ne všechny automobilové díly jsou stejně vhodné pro práškové nátěry na linkách pro práškové natírání; úspěšné zavedení vyžaduje pečlivé posouzení geometrie dílů a požadavků daných konkrétním použitím. Díly s hlubokými vybraninami, vnitřními dutinami nebo obtížně přístupnými oblastmi představují výzvu pro linku pro práškové natírání, protože práškové částice nemusí dosáhnout všech povrchů rovnoměrně. Výrobci, kteří uvažují o investici do linky pro práškové natírání, by měli spolupracovat se systémovými návrháři, aby analyzovali konstrukci dílů a doporučili úpravy upínacích zařízení nebo nástrojů, které zlepší přístup nátěru. Složité sestavy z více materiálů mohou vyžadovat specializované zakrývání nebo selektivní nátěrové postupy, které dodavatel linky pro práškové natírání může realizovat prostřednictvím individuálního programování nebo mechanických uspořádání.
Možnost změny barvy je další praktickou úvahou při zavádění linky pro práškové natírání. Mnoho systémů dokáže přepínat mezi různými barvami nebo povrchovými úpravami prášku výměnou zásobníku s práškem a provedením krátkých čistících cyklů. Časté změny barev však snižují účinnost a způsobují prostoj. Výrobci by měli posoudit svou výrobní nabídku a rozhodnout, zda jednobarevná linka pro práškové natírání vyhovuje současným potřebám, nebo zda ospravedlní kapitálovou investici více povrchových stanic. Tato analýza přímo ovlivňuje jak počáteční náklady na linku pro práškové natírání, tak její dlouhodobou rentabilitu pro výrobní provoz.
Určení velikosti systému, plánování prostoru a technická integrace
Správné dimenzování systému zajišťuje, že linka pro práškové nátěry odpovídá požadavkům výrobního objemu i omezením provozních prostor. Plošná náročnost linky pro práškové nátěry zahrnuje komoru pro aplikaci nátěru stříkáním, systém pro jeho recirkulaci, pec pro upevnění nátěru a podporující infrastrukturu, jako jsou zásobníky na prášek, pohony dopravníků a elektrické komponenty. Výrobci musí před zakoupením linky pro práškové nátěry posoudit rozměry provozních prostor, kapacitu elektrického napájení a požadavky na úpravu vzduchu. Nedostatečně dimenzované systémy se stávají uzkými místy, která omezují výrobní kapacitu, zatímco příliš velké instalace plýtvají kapitálem i plochou na podlaze. Spolupráce s zkušenými dodavateli integrovaných řešení při přizpůsobení kapacity linky pro práškové nátěry předpovědím výroby zajišťuje optimální návratnost investice.
Technická integrace mezi linkou pro práškové nátěry a předchozími úpravami dílů je klíčová pro dosažení konzistentních výsledků. Díly musí do stanice pro nátěr dorazit čisté, bez olejů, měřítkové vrstvy a jiných nečistot, které by narušily přilnavost prášku. Mnoho zařízení kombinuje linku pro práškové nátěry s integrovanými systémy předúpravy, včetně alkalického mytí, oplachování a fáze konverzního povlaku. Tento integrovaný přístup zajišťuje, že celý proces nátěru splňuje požadované kvalitní standardy. Navíc integrace linky pro práškové nátěry se systémy ERP a systémy řízení kvality v rámci zařízení umožňuje sledování výroby v reálném čase, stopovatelnost a automatické generování zpráv, což podporuje dodržování předpisů a iniciativy pro nepřetržité zlepšování.
Často kladené otázky
Co činí linku pro práškové nátěry lepší než tradiční kapalné stříkací nátěry pro automobilové díly?
Linka pro práškové natírání zajišťuje vyšší konzistenci povrchové úpravy, efektivnější využití materiálu a lepší soulad s environmentálními předpisy ve srovnání s kapalnými stříkacími metodami. Práškové částice aplikované elektrostaticky vytvářejí rovnoměrné pokrytí bez kapání a systémy pro zachycení přebytků prášku recyklovat 90 až 95 procent práškového materiálu. Kapalné stříkací procesy obvykle zplýtvají 30 až 40 procent aplikovaného materiálu a generují emise летuchých organických sloučenin (VOC), které vyžadují rozsáhlé větrání a správu nebezpečných odpadů. Linka pro práškové natírání navíc vytváří trvanlivé, korozivzdorné povlaky splňující průmyslové normy trvanlivosti pro automobilový průmysl, což ji činí preferovanou volbou pro díly vystavené náročným podmínkám prostředí.
Jak dlouho trvá linkě pro práškové natírání zpracování automobilových dílů celým cyklem povrchové úpravy?
Celkový čas cyklu pro linku práškového nátěru se obvykle pohybuje mezi 15 až 45 minutami, v závislosti na velikosti dílů, požadované tloušťce nátěru a teplotními požadavky na upevnění. Čas aplikace v rozstřikové komoře linky práškového nátěru obvykle trvá 2 až 5 minut, následuje fáze upevnění v troubě, která může trvat od 10 do 40 minut v závislosti na složení prášku a požadovaných konečných vlastnostech. Moderní systémy linek práškového nátěru s vysoce účinnými upevňovacími úseky mohou snížit celkový čas cyklu, což umožňuje vyšší výkon a zlepšenou výrobní kapacitu. Výrobci by měli ověřit očekávaný čas cyklu u dodavatelů systémů na základě konkrétních specifikací svých dílů a cílových objemů výroby.
Jaké požadavky na údržbu klade linka práškového nátěru, aby byla zajištěna spolehlivá dlouhodobá provozní funkčnost?
Linka pro práškové natírání vyžaduje pravidelnou údržbu, včetně čištění zásobníků prášku, prohlídky a výměny tryskových hubic nástřikových pistolí, mazání dopravníku a sledování topných těles pece. Většina výrobců by měla plánovat preventivní údržbu každých 500 až 1000 provozních hodin; typicky zahrnuje čištění elektrostatických pistolí, kontrolu kvality recyklovaného prášku a prohlídku teplotních senzorů pece pro upevňování povlaků. Správná údržba linky pro práškové natírání prodlužuje životnost zařízení, předchází neplánovaným výpadkům a zajišťuje stálou kvalitu povlaků. Renomovaní dodavatelé linek pro práškové natírání poskytují komplexní dokumentaci k údržbě, školení a podporu náhradními díly, aby zařízení optimalizovala spolehlivost vybavení a nepřerušovanou výrobu.
Obsah
- Základní komponenty a technologie systémů linek pro práškové lakování
- Provozní efektivita a nákladové výhody investice do linky pro práškové nátěry
- Zvažování a implementace pro automobilové výrobce
-
Často kladené otázky
- Co činí linku pro práškové nátěry lepší než tradiční kapalné stříkací nátěry pro automobilové díly?
- Jak dlouho trvá linkě pro práškové natírání zpracování automobilových dílů celým cyklem povrchové úpravy?
- Jaké požadavky na údržbu klade linka práškového nátěru, aby byla zajištěna spolehlivá dlouhodobá provozní funkčnost?