
 EN
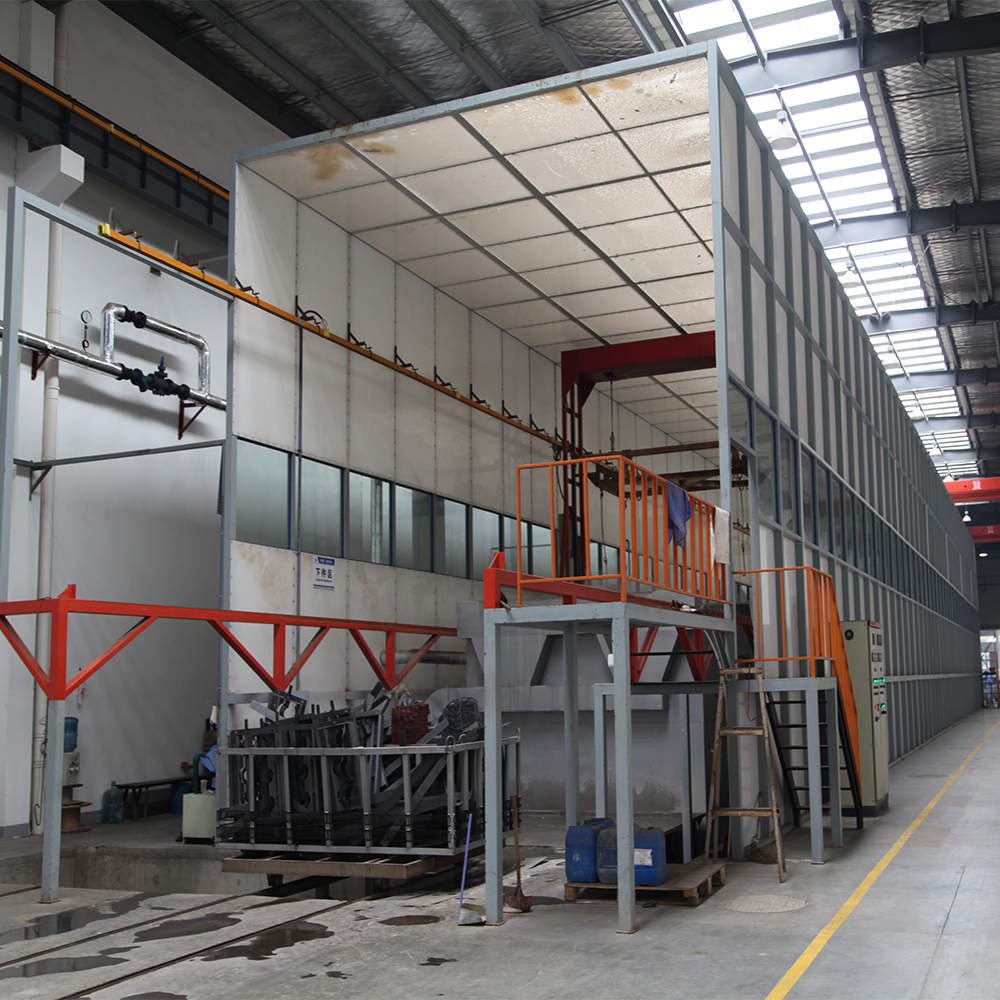
Az autóalkatrészek gyártói folyamatosan nyomás alatt állnak, hogy magas minőségű alkatrészeket szállítsanak, miközben fenntartják a termelési hatékonyságot és a költségkontrollt. Egy porbárító sor kritikus beruházást jelent azok számára a létesítmények számára, amelyek a tartósságra, az egyenletességre és a környezetvédelmi előírások betartására helyezik a hangsúlyt. A hagyományos folyékony festési eljárásokkal ellentétben a porfestési vonal kiváló tapadást, egyenletes lefedettséget és minimális anyagveszteséget biztosít. A gyártók számára, akik versenyelőnyük növelését célozzák, elengedhetetlen, hogy megértsék, hogyan működik egy porfestési vonal, és milyen mérhető előnyöket nyújt.
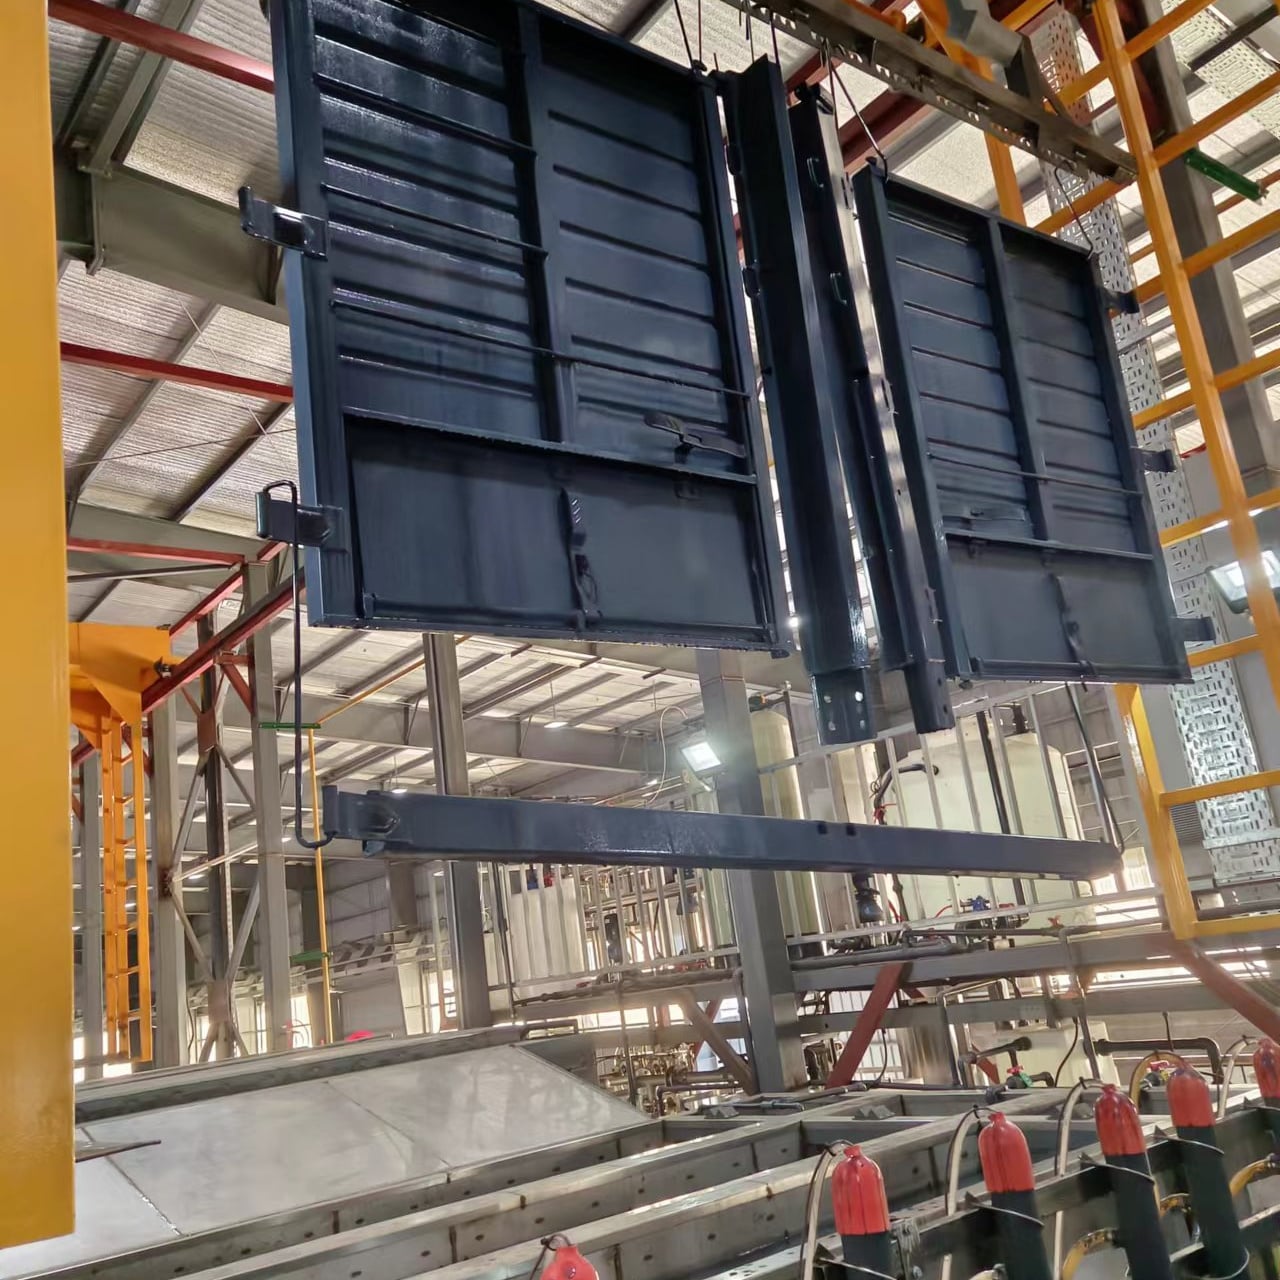
A megbízható bevonatmegoldások iránti kereslet jelentős fejlődést eredményezett a porfestéses vonalak technológiájában. A modern autóipari ellátási láncok olyan alkatrészeket igényelnek, amelyek ellenállnak a korróziónak, megőrzik méretbeli pontosságukat, és elviselik a nehéz környezeti körülményeket. Egy porfestéses vonal automatizált folyamatokat, pontos alkalmazási szabályozást és hatékony kemencéket integrál össze ezeknek a magas igényeknek a kielégítésére. Ez a cikk azt vizsgálja, hogyan segíti a porfestéses vonal az autógyártókat, és hogyan befolyásolja közvetlenül a megfelelő rendszer kiválasztása a gyártási teljesítményt és a jövedelmezőséget.
A porfestéses vonalrendszerek alapvető összetevői és technológiája
A porfestés alkalmazásának megértése az autógyártásban
Egy porfestékes vonal elektrosztatikusan töltött porrészecskék segítségével működik, amelyek egyenletesen tapadnak a földelt fémalkatrészekre. A folyamat akkor kezdődik, amikor az alkatrészek belépnek a porfestékes vonal alkalmazási kamrájába, ahol elektrosztatikus pisztolyok finoman eloszló porrészecskéket permeteznek. Ezek a részecskék az elektromos töltés különbsége miatt vonzódnak az alkatrész felületéhez, így csepp- és folyásmentes, egyenletes fedettséget biztosítanak. Ez a mechanizmus jóval hatékonyabb a hagyományos permetezéses festési módszereknél, mivel a porfestékes vonal újrahasznosításra szánt por maradékot gyűjt össze, ami drasztikusan csökkenti az anyagpazarlást és az üzemeltetési költségeket.
A porcelánfesték-sorozatba épített automatizálási funkciók biztosítják a minőség ismételhetőségét a gyártási ciklusok során. A szállítószalag-rendszerek a alkatrészeket ellenőrzött sebességgel szállítják át a bevonózónán, miközben több permetezőpisztoly és alkalmazási fej egyenletes por-eloszlást biztosít. Számos fejlett porcelánfesték-sorozat felszerelése valós idejű figyelőérzékelőket tartalmaz, amelyek nyomon követik a részecskék sebességét, a permetezési mintát és a por sűrűségét, lehetővé téve az üzemeltetők számára a bevonási paraméterek folyamatos optimalizálását. Ez a pontosság különösen értékes az autóipari beszállítók számára, akik olyan alkatrészeket gyártanak, amelyeknek szigorú minőségi és tartóssági szabványoknak kell megfelelniük.
Porcelánfesték-sorozat keményítési és minőségellenőrzési folyamatai
A felvitel után a porfestő vonal által bevonott alkatrészek közvetlenül a kemencébe kerülnek, ahol a szabályozott hő hatására a porrészecskék összeolvadnak egy folytonos, tartós felületi réteggé. A kikeményítési szakasz elválaszthatatlan része a porfestő vonal folyamatának, mivel a pontos hőmérséklet- és időtartam-szabályozás határozza meg a végső bevonat tulajdonságait, például az tapadási erőt, a rugalmasságot és az ütésállóságot. A legtöbb ipari porfestő vonalrendszer programozható logikai vezérlőket (PLC-ket) alkalmaz a kemence hőmérsékleti profiljának kezelésére, így minden alkatrész-tétel azonos hőkezelést kap. Ez az egységesség előrejelezhető alkatrész-teljesítményt és csökkentett gyártási hibákat eredményez, amelyek károsíthatnák a gyártó hírnevét.
A minőségbiztosítás beépített eleme a porfestési vonal munkafolyamatának, amely magában foglalja a rétegvastagság mérését, az tapadásvizsgálatot és a felületvizsgálati protokollokat. Az égetőkemence után elhelyezett automatizált vizsgálórendszerek örvényáramos vagy ultrahangos technológiával mérik a bevonat vastagságát, így biztosítva, hogy minden alkatrész megfeleljen a megadott követelményeknek. Ezek a porfestési vonal folyamatába beépített ellenőrzési pontok lehetővé teszik a gyártók számára, hogy az eltéréseket azonnal észleljék, csökkentve ezzel a selejtarányt és szorosan fenntartva a termékminőségi szabványokat. Az ISO- vagy autóipari specifikus tanúsítványok alapján működő autóipari beszállítók számára ez a beépített minőségellenőrzés gyakran előfeltétele a vevői jóváhagyásnak.
A porfestési vonal berendezésének üzemeltetési hatékonysága és költségelőnyei
Anyaghatékonyság és környezeti előnyök
Egy porfestékes vonal olyan anyaghatékonyságot ér el, amelyet a hagyományos bevonási módszerek nem tudnak megközelíteni. A modern porfestékes vonalakba integrált túlszórás-leválasztó rendszerek begyűjtik a felhasználatlan porrészecskéket, és visszajuttatják őket a tartályba újrafelhasználás céljából. Ez a zárt körös megközelítés általában a felvitt por 90–95 százalékát tudja visszanyerni, míg a hagyományos folyékony permetezési eljárásoknál ez az arány 60–70 százalék. A nagy mennyiségű autóalkatrészt gyártó vállalatok számára ez az anyaghatékonyság jelentős éves anyagmegtakarítást eredményez. Egy porfestékes vonal emellett minimális mennyiségű veszélyes hulladékot termel, mivel a felvitel során nem jutnak ki illékony szerves vegyületek, és a megkötött porhulladék is minimális, s gyakran újrahasznosítható.
A porcelánfestési vonalba történő beruházás egyszerűbbé teszi a szabályozási megfelelőséget. A folyékony festési eljárások kiterjedt szellőztető rendszereket, személyi védőfelszereléseket és veszélyes hulladék-elhelyezési protokollokat igényelnek, amelyek növelik az üzemeltetési költségeket. A porcelánfestési vonal megszünteti ezeket a terheket a száraz por alkalmazásával, amelyhez csupán szokásos ipari portartó rendszer szükséges, és nem keletkezik folyékony lefolyás, amely kezelést igényelne. Az észak-amerikai, európai és egyre szigorúbb ázsiai joghatóságok környezetvédelmi szabályozásai előnyt élveznek a porcelánfestési eljárásokkal szemben. A porcelánfestési vonalat üzemeltető gyártók gyakran könnyebben újítják meg környezetvédelmi engedélyeiket és tartják fenn megfelelőségüket a levegőminőségi szabványokkal, csökkentve ezzel az adminisztratív kockázatot és költséget.
Gyártási sebesség és munkaerő-optimalizálás
Az automatizáció meghatározó jellemzője a porfestési vonalnak, közvetlenül befolyásolja a munkaerő-igényt és a termelési teljesítményt. A porfestési vonal folyamatosan üzemelhet minimális felügyelet mellett, mivel a szállítószalagok, a permetezésvezérlések és a kikeményítő kemencék automatikusan működnek az előre beállított paraméterek szerint. Ez a csökkentett munkaerő-igény lehetővé teszi a gyártók számára, hogy dolgozóikat magasabb értékű feladatokra – például alkatrészbe- és -kivételre, minőségellenőrzésre és berendezések karbantartására – irányítsák, ahelyett, hogy kézi permetezést végeznének. Az autóipari beszállítók számára, akik sok régióban munkaerőhiánnyal küzdenek, ez a munkaerő-optimálás kritikus versenyelőnyt jelent. A porfestési vonal általában magasabb óránkénti termelési sebességet tesz lehetővé, mint a kézi festési módszerek, így a gyártók növekvő ügyfélkéréseket el tudnak teljesíteni anélkül, hogy arányosan növelniük kellene a munkaerő-állományukat.
A ciklusidő-javulás egy további gyártási előnyt jelent a porfestéses vonalrendszer számára. A alkatrész vonalba történő belépésétől a végső kikeményítés befejezéséig egy modern porfestéses vonal 15–45 perc közötti időkeretben tudja feldolgozni az autóipari alkatrészeket, az alkatrész összetettségétől és a bevonattechnikai specifikációktól függően. Ez a sebesség lehetővé teszi a gyártók számára, hogy rugalmas gyártási ütemterveket tartsonak fenn, és csökkentsék az készlettartási időszakokat. A porfestéses vonal előrejelezhető teljesítménye pontosabb gyártástervezést és megbízhatóbb ügyfélkiszállítási kötelezettségvállalásokat tesz lehetővé, erősítve ezzel a hosszú távú ügyfélkapcsolatokat, valamint lehetőséget nyit a pontosan időzített (just-in-time) szállítási megállapodásokra, amelyek javítják a forgótőke-hatékonyságot.
Autóipari gyártók számára szükséges figyelembe venni valók a kiválasztás és a bevezetés során
Az alkatrész geometriájának és a porfestéses vonalra való alkalmasságának értékelése
Nem minden autóalkatrész egyformán alkalmas porfestésre porfestő vonalon; a sikeres bevezetéshez gondosan értékelni kell az alkatrész geometriáját és alkalmazási követelményeit. Azok az alkatrészek, amelyek mély bemélyedéseket, belső üregeket vagy nehezen hozzáférhető területeket tartalmaznak, kihívást jelentenek a porfestő vonal számára, mivel a porrészecskék esetleg nem érik el egyenletesen az összes felületet. A porfestő vonalba történő beruházást fontolgató gyártóknak szorosan együtt kell működniük a rendszertervezőkkel az alkatrésztervek elemzéséhez, valamint olyan rögzítőelemek vagy szerszámok módosításainak javaslatához, amelyek javítják a bevonat felületre jutását. A több anyagból álló összetett szerelvények speciális maszkolást vagy szelektív bevonási protokollokat igényelhetnek, amelyeket a porfestő vonal szolgáltatója egyedi programozással vagy mechanikus berendezésekkel valósíthat meg.
A színcsere képessége egy másik gyakorlati szempont a porfestéses vonal bevezetésekor. Számos rendszer képes a porfesték színének vagy felületi minőségének megváltoztatására a poradagoló tartály cseréjével és rövid tisztítási ciklusok végrehajtásával. Azonban a gyakori színcserek csökkentik a hatékonyságot és leállási időt eredményeznek. A gyártóknak értékelniük kell termékválasztékukat, és el kell dönteniük, hogy egyetlen színre optimalizált porfestéses vonal megfelel-e jelenlegi igényeiknek, vagy több bevonóállomás indokolja-e a nagyobb kezdeti beruházást. Ez az elemzés közvetlenül befolyásolja a porfestéses vonal kezdeti költségét és a gyártási művelet hosszú távú jövedelmezőségét.
Rendszer méretezése, helyigény tervezése és műszaki integráció
A megfelelő rendszer méretezése biztosítja, hogy a porfestési vonal összhangban legyen a gyártási mennyiségre vonatkozó követelményekkel és a létesítmény korlátozásaival. A porfestési vonal elhelyezéséhez szükséges terület magában foglalja a festési kamrát, a visszanyerő rendszert, a kikeményítő kemencét, valamint a támogató infrastruktúrát, például a poradagoló tartályt, a szállítószalag-hajtásokat és az elektromos alkatrészeket. A gyártóknak értékelniük kell a létesítmény méreteit, az energiaellátás kapacitását és a levegőkezelési igényeket, mielőtt döntést hoznának egy porfestési vonal megvásárlásáról. A túl kis rendszerek gyártási torlódást okoznak, míg a túl nagy telepítések tőkét és padlóterületet pazarolnak. Az értékesítési előrejelzéseknek megfelelően a porfestési vonal kapacitását a tapasztalt rendszerintegrátorokkal együtt meghatározva biztosítható a befektetés optimális megtérülése.
A porcelánfesték-szóró vonal és az azt megelőző alkatrész-előkészítés technikai integrációja döntő fontosságú a következetes eredmények eléréséhez. Az alkatrészeknek tisztának, olajmentesnek, hengerlési rétegtől és szennyeződésektől mentesnek kell érkezniük a bevonóállomásra, mivel ezek károsítanák a porcelánfesték tapadását. Számos gyártóegység egy porcelánfesték-szóró vonalat kombinál integrált előkezelő rendszerekkel, például lúgos mosással, öblítéssel és konverziós bevonási fázisokkal. Ez az integrált megközelítés biztosítja, hogy az egész bevonási folyamat megfeleljen a minőségi szabványoknak. Ezen felül a porcelánfesték-szóró vonal integrációja a gyártóegység ERP- és minőségirányítási rendszereivel lehetővé teszi a valós idejű gyártáskövetést, nyomon követhetőséget és automatizált jelentéskészítést, amely támogatja a szabályozási előírások betartását és a folyamatos fejlesztési kezdeményezéseket.
GYIK
Mi teszi a porcelánfesték-szóró vonalat jobbá a hagyományos folyékony festékszórásnál az autóalkatrészek esetében?
Egy porfestékes vonal kiváló felületi minőséget, anyaghatékonyságot és környezetvédelmi megfelelőséget biztosít a folyékony permetezési módszerekhez képest. Az elektrosztatikusan felvitt porrészecskék egyenletes fedést hoznak létre cseppképződés nélkül, és az elszálló anyag visszanyerő rendszerek a poranyag 90–95 százalékát újrahasznosítják. A folyékony permetezési műveletek során általában az alkalmazott anyag 30–40 százaléka megy kárba, és illékony szerves vegyületek (VOC) kibocsátásával járnak, amelyek kiterjedt szellőzést és veszélyes hulladékkezelést igényelnek. Egy porfestékes vonal tartós, korrózióálló bevonatokat is előállít, amelyek megfelelnek az autóipari tartóssági szabványoknak, ezért az ilyen vonalat elsősorban olyan alkatrészek festésére választják, amelyek kemény környezeti feltételeknek vannak kitéve.
Mennyi idő szükséges ahhoz, hogy egy porfestékes vonal teljes körű bevonási cikluson keresztül feldolgozza az autóalkatrészeket?
Egy porfestékes vonal teljes ciklusideje általában 15 és 45 perc között mozog, a részletek méretétől, a bevonat vastagságának előírásától és a kikeményítési hőmérsékletre vonatkozó követelményektől függően. A porfestékes vonal permetezőkamrájában történő alkalmazás általában 2–5 percig tart, majd következik a kemencében zajló kikeményítési szakasz, amely a porösszetételtől és a kívánt végső tulajdonságoktól függően 10–40 percig tarthat. A modern, magas hatásfokú kikeményítési szakaszokkal rendelkező porfestékes vonalrendszerek csökkenthetik a teljes ciklusidőt, így gyorsabb átfutási időt és javított termelési kapacitást tesznek lehetővé. A gyártóknak a rendszerbeszállítókkal egyeztetniük kell a ciklusidőre vonatkozó elvárásokat saját részletspecifikációik és termelési mennyiségi célaik alapján.
Milyen karbantartási követelményeket támaszt egy porfestékes vonal a megbízható hosszú távú üzemelés biztosításához?
Egy porfestékes vonal rendszeres karbantartást igényel, ideértve a poradagoló tartály tisztítását, a permetezőpisztoly fúvókájának ellenőrzését és cseréjét, a szállítószalag kenését, valamint a kemence fűtőelemeinek figyelését. A legtöbb gyártónak megelőző karbantartást kell ütemeznie minden 500–1000 működési óra után, amely általában magában foglalja az elektrosztatikus pisztolyok tisztítását, a visszanyert por minőségének ellenőrzését, valamint a kemence hőmérséklet-érzékelőinek vizsgálatát. A porfestékes vonal megfelelő karbantartása meghosszabbítja a berendezések élettartamát, megelőzi a tervezetlen leállásokat, és biztosítja a bevonatminőség egyenletességét. A megbízható porfestékes vonal-szolgáltatók kimerítő karbantartási dokumentációt, képzést és pótalkatrész-támogatást nyújtanak, hogy segítsék az üzemeket a berendezések megbízhatóságának és a termelés folytonosságának optimalizálásában.
Tartalomjegyzék
- A porfestéses vonalrendszerek alapvető összetevői és technológiája
- A porfestési vonal berendezésének üzemeltetési hatékonysága és költségelőnyei
- Autóipari gyártók számára szükséges figyelembe venni valók a kiválasztás és a bevezetés során
-
GYIK
- Mi teszi a porcelánfesték-szóró vonalat jobbá a hagyományos folyékony festékszórásnál az autóalkatrészek esetében?
- Mennyi idő szükséges ahhoz, hogy egy porfestékes vonal teljes körű bevonási cikluson keresztül feldolgozza az autóalkatrészeket?
- Milyen karbantartási követelményeket támaszt egy porfestékes vonal a megbízható hosszú távú üzemelés biztosításához?