
 EN
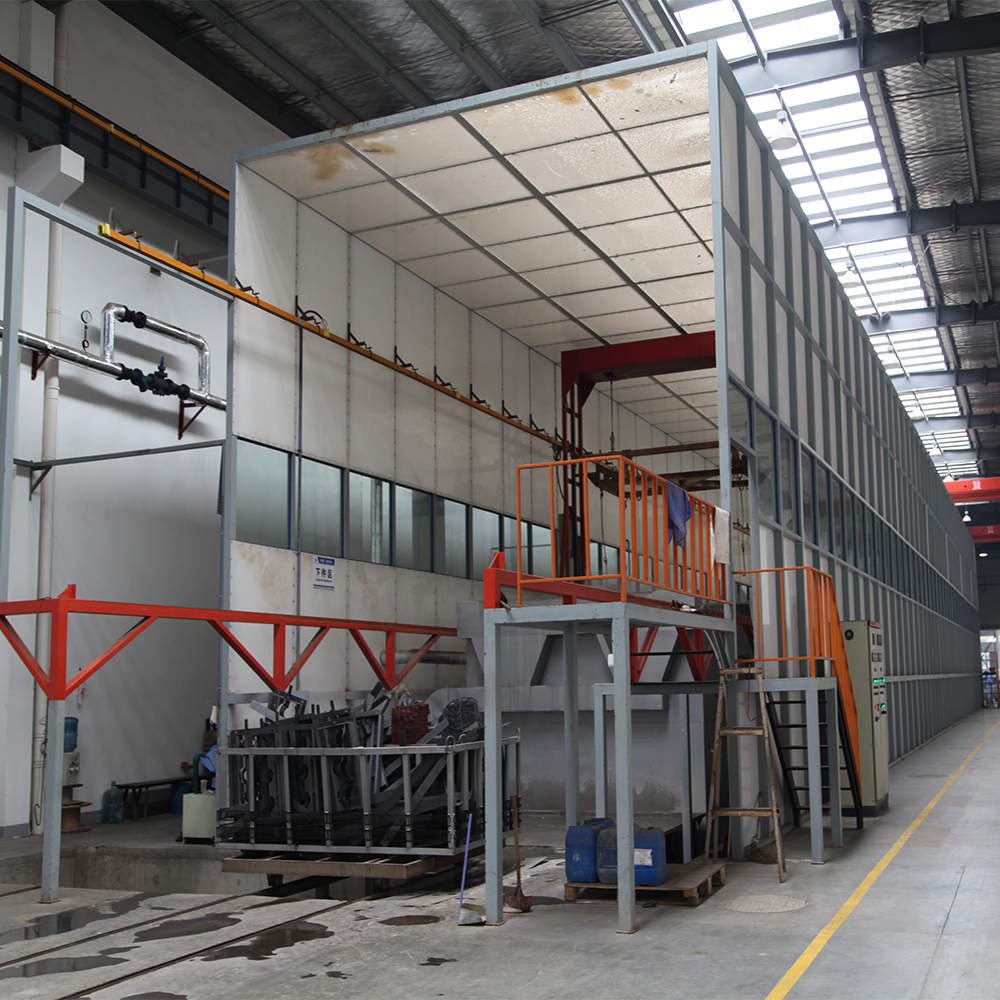
تولیدکنندگان قطعات خودرویی همواره تحت فشار تأمین اجزای باکیفیت در عین حفظ بهرهوری تولید و کنترل هزینهها قرار دارند. یک خط رنگ پودری سرمایهگذاری حیاتی برای واحدهایی است که بر دوام، یکنواختی و انطباق زیستمحیطی تمرکز دارند. برخلاف روشهای سنتی پوششدهی مایع، خط رنگپاشی پودری چسبندگی برتر، یکنواختی پوشش و حداقل ضایعات مواد را فراهم میکند. برای تولیدکنندگانی که به دنبال تقویت جایگاه رقابتی خود هستند، درک نحوه عملکرد خط رنگپاشی پودری و مزایای قابلاندازهگیری آن امری ضروری است.
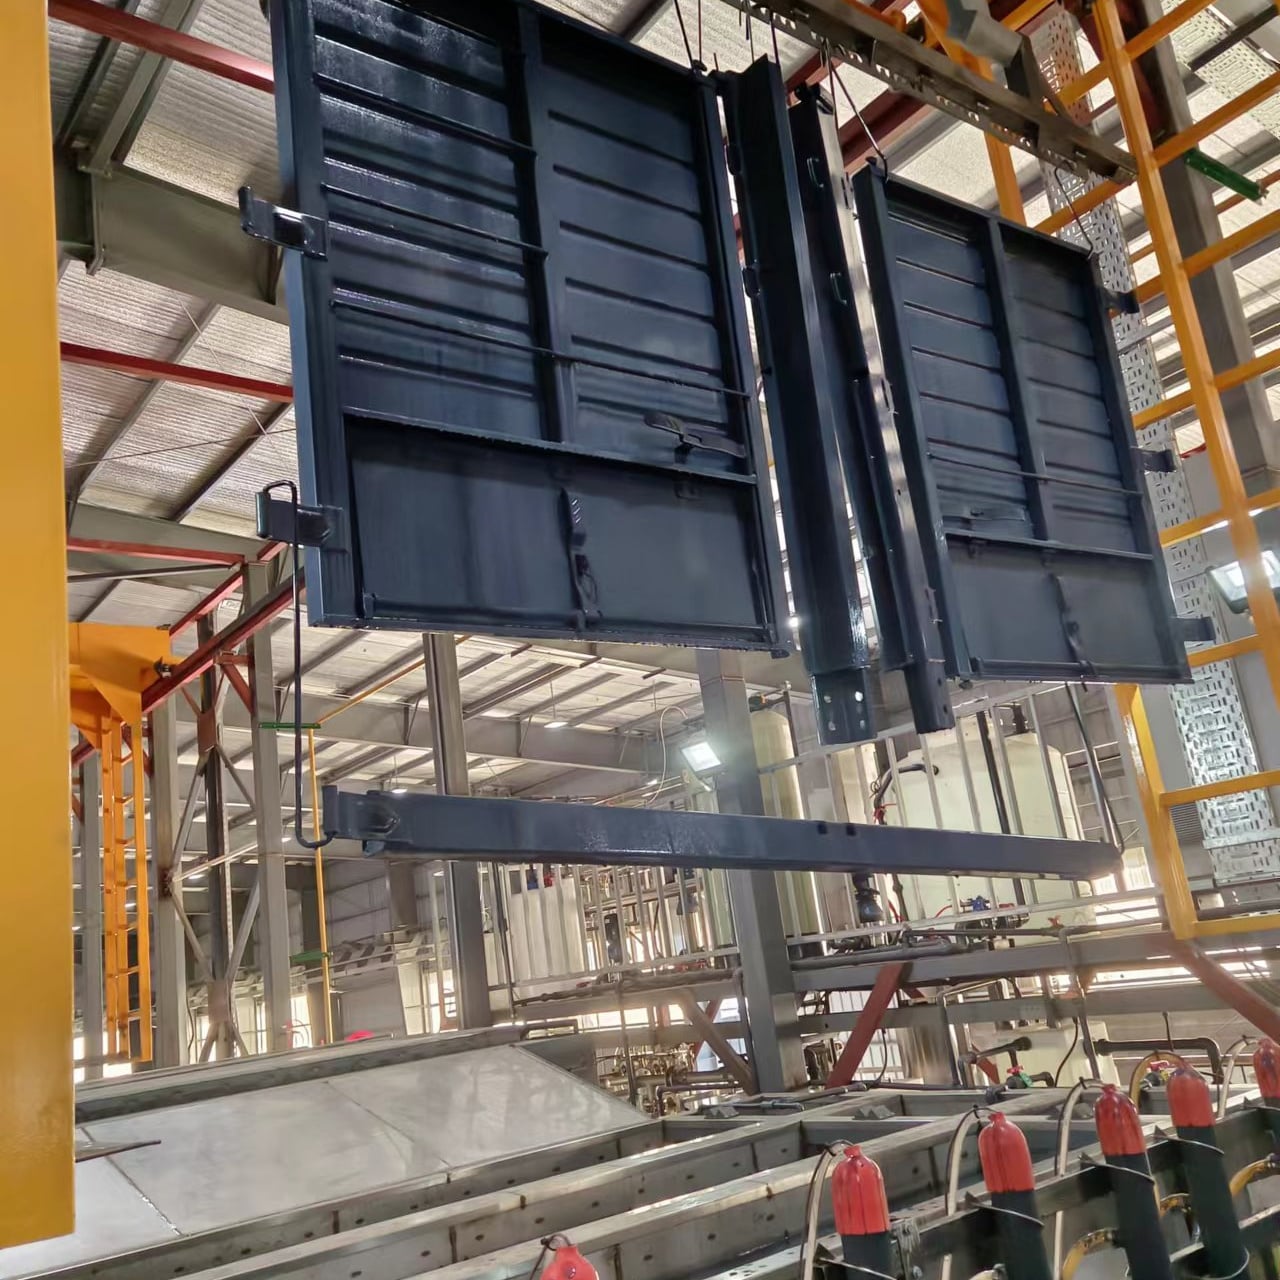
افزایش تقاضا برای راهحلهای پوششی قابل اعتماد، تحولات چشمگیری در فناوری خطوط رنگپاشی پودری ایجاد کرده است. زنجیرههای تأمین خودرویی امروزی قطعاتی را میطلبد که در برابر خوردگی مقاوم باشند، دقت ابعادی خود را حفظ کنند و در شرایط سخت محیطی نیز استحکام لازم را داشته باشند. خط رنگپاشی پودری با ادغام فرآیندهای خودکار، کنترلهای دقیق در اعمال پوشش و سیستمهای پخت کارآمد، این نیازهای سختگیرانه را برآورده میسازد. این مقاله به بررسی نقش خط رنگپاشی پودری در صنعت ساخت خودرو و تأثیر مستقیم انتخاب سیستم مناسب بر عملکرد تولید و سودآوری میپردازد.
اجزای اصلی و فناوری سیستمهای خط رنگپاشی پودری
درک کاربرد پوشش پودری در تولید خودرو
خط رنگپاشی پودری با استفاده از ذرات پودری باردار الکتروستاتیک که بهصورت یکنواخت به قطعات فلزی زمینشده میچسبند، کار میکند. این فرآیند زمانی آغاز میشود که قطعات وارد غرفهٔ اعمال رنگ در خط رنگپاشی پودری میشوند، جایی که اسلحههای الکتروستاتیک ذرات پودری را بهصورت ریز اتمیزه میکنند. این ذرات به دلیل تفاوت بار الکتریکی، به سطح قطعه جذب میشوند و پوششی یکنواخت و بدون قطرهریزی یا جریانیافتن ایجاد میکنند. این مکانیزم بسیار کارآمدتر از روشهای سنتی رنگپاشی اسپری است، زیرا خط رنگپاشی پودری پودر استفادهنشده را جمعآوری کرده و برای استفادهٔ مجدد به چرخه بازمیگرداند و بدین ترتیب هدررفت مواد و هزینههای عملیاتی را بهطور چشمگیری کاهش میدهد.
ویژگیهای اتوماسیون در خط رنگپاشی پودری، تضمینکنندهٔ کیفیت تکرارپذیر در تمامی نوبتهای تولید است. سیستمهای نقاله قطعات را با سرعتهای کنترلشده از منطقهٔ پوشش عبور میدهند، در حالی که چندین افشانه و سر اعمالکننده، توزیع یکنواخت پودر را حفظ میکنند. بسیاری از نصبهای پیشرفتهٔ خط رنگپاشی پودری دارای سنسورهای نظارت بلادرنگ هستند که سرعت ذرات، الگوی پاشش و چگالی پودر را ردیابی میکنند و به اپراتورها امکان میدهند تا پارامترهای پوشش را بهطور مداوم بهینهسازی کنند. این دقت بهویژه برای تأمینکنندگان خودرو که قطعاتی تولید میکنند که باید استانداردهای سختگیرانهٔ کیفیت و دوام را اجرا کنند، ارزشمند است.
فرآیندهای پخت و کنترل کیفیت خط رنگپاشی پودری
پس از اعمال پودر، قطعاتی که توسط خط رنگپاشی پودری پوشش داده شدهاند، مستقیماً وارد اُونِ عملآوری میشوند؛ جایی که گرماي کنترلشده ذرات پودر را به یک پوشش یکپارچه و بادوام متصل میکند. مرحلهٔ عملآوری بخشی جداییناپذیر از فرآیند خط رنگپاشی پودری است، زیرا کنترل دقیق دمای اُون و زمان توقف در آن، ویژگیهای نهایی پوشش — از جمله استحکام چسبندگی، انعطافپذیری و مقاومت در برابر ضربه — را تعیین میکند. اکثر سیستمهای صنعتی خط رنگپاشی پودری از کنترلکنندههای منطقی برنامهپذیر (PLC) برای مدیریت نمودار دمای اُون استفاده میکنند تا اطمینان حاصل شود که هر محموله از قطعات تحت یک درمان حرارتی یکسان قرار میگیرد. این یکنواختی منجر به عملکرد قابلپیشبینی قطعات و کاهش خرابیهای احتمالی در محل نصب میشود که میتواند اعتبار سازنده را به خطر بیندازد.
تضمین کیفیت در جریان کار خط رنگپاشی پودری شامل اندازهگیری ضخامت، آزمون چسبندگی و رویههای بازرسی سطح است. سیستمهای خودکار بازرسی که پس از اُون کوره قرار گرفتهاند، با استفاده از فناوری جریان مغناطیسی گردابی یا اولتراسونیک، ضخامت پوشش را اندازه میگیرند تا اطمینان حاصل شود که تمام قطعات مشخصات تعیینشده را برآورده میکنند. این نقاط کنترلی که در فرآیند خط رنگپاشی پودری جاسازی شدهاند، به تولیدکنندگان اجازه میدهند ناهنجاریها را بلافاصله شناسایی کنند، نرخ ضایعات را کاهش دهند و کنترل دقیقی بر استانداردهای محصول حفظ کنند. برای تأمینکنندگان خودرو که تحت گواهینامههای ISO یا گواهینامههای خاص خودروسازی فعالیت میکنند، این ارزیابی خودکار کیفیت اغلب یک پیشنیاز برای تأیید مشتری محسوب میشود.
کارایی عملیاتی و مزایای هزینهای سرمایهگذاری در خط رنگپاشی پودری
کارایی مواد و مزایای زیستمحیطی
خط رنگپاشی پودری سطحی از کارایی مادی دارد که روشهای سنتی پوششدهی نمیتوانند به آن برسند. سیستمهای بازیابی اُوراسپری که در تجهیزات مدرن خط رنگپاشی پودری گنجانده شدهاند، ذرات پودر استفادهنشده را جمعآوری کرده و به هاپر بازمیگردانند تا دوباره مورد استفاده قرار گیرند. این رویکرد حلقهبسته معمولاً ۹۰ تا ۹۵ درصد از پودر اعمالشده را بازیابی میکند، در حالی که در عملیات رنگپاشی مایع مرسوم این میزان تنها ۶۰ تا ۷۰ درصد است. برای تولیدکنندگان قطعات خودرو با حجم بالا، این کارایی به صرفهجویی قابلتوجه سالانه در مواد تبدیل میشود. علاوه بر این، خط رنگپاشی پودری حداقل زبالههای خطرناک تولید میکند، چرا که در فرآیند اعمال هیچ ترکیب آلی فراری (VOC) آزاد نمیشود و زبالههای پودر پختهشده بسیار اندک بوده و اغلب قابل بازیافت هستند.
رعایت مقررات تنظیمی با سرمایهگذاری در خط رنگپاشی پودری سادهتر میشود. فرآیندهای پوششدهی مایع نیازمند سیستمهای گسترده تهویه، تجهیزات حفاظت فردی و پروتکلهای دفع پسماندهای خطرناک هستند که هزینههای عملیاتی را افزایش میدهند. خط رنگپاشی پودری این بارها را از طریق استفاده از روش اعمال خشک پودر از بین میبرد؛ این روش تنها به سیستمهای جمعآوری گرد و غبار صنعتی استاندارد نیاز دارد و هیچ جریان مایعی تولید نمیکند که نیاز به تصفیه داشته باشد. مقررات زیستمحیطی در آمریکای شمالی، اروپا و همچنین مناطق آسیایی که بهتدریج سختگیرانهتر میشوند، فرآیندهای رنگپاشی پودری را ترجیح میدهند. تولیدکنندگانی که خط رنگپاشی پودری بهرهبرداری میکنند، اغلب تمدید مجوزهای زیستمحیطی و حفظ انطباق با استانداردهای کیفیت هوا را آسانتر یافته و ریسک اداری و هزینهها را کاهش میدهند.
سرعت تولید و بهینهسازی نیروی کار
اتوماسیون ویژگیای کلیدی خط رنگپاشی پودری است که بهطور مستقیم بر نیروی کار مورد نیاز و ظرفیت تولید تأثیر میگذارد. خط رنگپاشی پودری میتواند بهصورت پیوسته و با نظارت بسیار اندک کار کند، زیرا سیستمهای نقاله، کنترلکنندههای پاشش و اجاقهای پخت طبق پارامترهای از پیش تعیینشده بهصورت خودکار عمل میکنند. این کاهش شدت کار دستی به تولیدکنندگان اجازه میدهد کارگران را در وظایف با ارزشتری مانند بارگیری قطعات، بازرسی کیفیت و نگهداری تجهیزات جایگزین کنند، نه انجام پاشش دستی. برای تأمینکنندگان خودرو که در بسیاری از مناطق با کمبود نیروی کار مواجه هستند، این بهینهسازی نیروی کار مزیت رقابتی حیاتیای محسوب میشود. خط رنگپاشی پودری معمولاً نرخ تولید ساعتی بالاتری نسبت به روشهای رنگپاشی دستی فراهم میکند و به تولیدکنندگان امکان میدهد تقاضای رو به افزایش مشتریان را بدون افزایش متناسب اندازه نیروی کار برآورده سازند.
بهبود زمان چرخه، مزیت تولیدی دیگری از سیستم خط رنگپاشی پودری است. از ورود قطعه تا تکمیل نهایی فرآیند پخت، یک خط رنگپاشی پودری مدرن قادر است اجزای خودرو را در بازهزمانی ۱۵ تا ۴۵ دقیقه پردازش کند؛ این مدت زمان بستگی به پیچیدگی قطعه و مشخصات پوشش دارد. این سرعت به تولیدکنندگان اجازه میدهد برنامههای تولیدی خود را انعطافپذیر نگه دارند و دورههای نگهداری موجودی را کاهش دهند. ظرفیت پیشبینیشدنی خط رنگپاشی پودری، برنامهریزی دقیقتر تولید و تعهدات قابل اعتمادتر نسبت به تحویل به مشتریان را ممکن میسازد؛ این امر روابط بلندمدت با مشتریان را تقویت کرده و فرصتهایی برای چیدمانهای تأمین در زمان مناسب (just-in-time) فراهم میکند که کارایی سرمایه در گردش را بهبود میبخشد.
ملاحظات انتخاب و اجرایی برای تولیدکنندگان خودرو
ارزیابی هندسه قطعه و سازگانی آن با خط رنگپاشی پودری
همه قطعات خودرو به یک اندازه برای پوششدهی با پودر در خط رنگپاشی پودری مناسب نیستند؛ اجرای موفق این فرآیند نیازمند ارزیابی دقیق هندسه قطعات و نیازهای کاربردی است. قطعاتی که دارای فرورفتگیهای عمیق، حفرههای داخلی یا نواحی دسترسناپذیر هستند، چالشبرانگیزترین موارد برای خط رنگپاشی پودری محسوب میشوند، زیرا ذرات پودر ممکن است بهطور یکنواخت به تمام سطوح دسترسی نداشته باشند. تولیدکنندگانی که قصد سرمایهگذاری در خط رنگپاشی پودری را دارند، باید بهنحوی نزدیک با طراحان سیستم همکاری کنند تا طرح قطعات را تحلیل کرده و پیشنهاداتی درباره اصلاحات در جِیگها یا ابزارآلات ارائه دهند تا دسترسی پوشش به سطوح بهبود یابد. مجموعههای پیچیدهای که از چندین ماده تشکیل شدهاند، ممکن است نیازمند پروتکلهای مخصوص ماسککردن یا پوششدهی انتخابی باشند که ارائهدهندگان خط رنگپاشی پودری میتوانند آنها را ازطریق برنامهریزی سفارشی یا تنظیمات مکانیکی پیادهسازی کنند.
توانایی تغییر رنگ، عامل دیگری عملی است که هنگام اجرای خط رنگپاشی پودری باید در نظر گرفته شود. بسیاری از سیستمها میتوانند با تعویض هاپر پودر و انجام چرخههای تمیزکردن کوتاه، بین رنگها یا پوششهای مختلف پودری جابهجا شوند. با این حال، تغییرات مکرر رنگ، بهرهوری را کاهش داده و زمانهای ایستکاری را افزایش میدهند. تولیدکنندگان باید ترکیب محصولات خود را ارزیابی کرده و مشخص کنند که آیا خط رنگپاشی پودری تکرنگ، نیازهای فعلی را برآورده میکند یا اینکه استقرار چند ایستگاه پوششدهی، سرمایهگذاری اولیه را توجیه میکند. این تحلیل، هم هزینه اولیه خط رنگپاشی پودری و هم سودآوری بلندمدت آن را در عملیات تولیدی تحت تأثیر قرار میدهد.
اندازهگیری سیستم، برنامهریزی فضایی و ادغام فنی
اندازهگیری مناسب سیستم اطمینان حاصل میکند که خط رنگپاشی پودری با نیازهای حجم تولید و محدودیتهای ساختمانی هماهنگ باشد. فضای اشغالی خط رنگپاشی پودری شامل محفظهٔ اعمال پاشش، سیستم بازیابی، اُون گرمکننده و زیرساختهای پشتیبان مانند هاپر پودر، سیستمهای محرک نقاله و اجزای برقی است. سازندگان باید قبل از تصمیمگیری نهایی برای خرید خط رنگپاشی پودری، ابعاد ساختمان، ظرفیت تأمین برق و نیازهای سیستم تهویهٔ هوا را ارزیابی کنند. سیستمهای کوچکتر از حد لازم به گلوگاههایی تبدیل میشوند که تولید را محدود میکنند، در حالی که نصبهای بزرگتر از حد لازم سرمایه و فضای کف را هدر میدهند. همکاری با ادغامکنندگان مجرب سیستم برای تنظیم ظرفیت خط رنگپاشی پودری با پیشبینیهای تولید، بازده بهینهٔ سرمایهگذاری را تضمین میکند.
ادغام فنی بین خط رنگپاشی پودری و مراحل آمادهسازی قطعات در مرحلهٔ قبل از آن، برای دستیابی به نتایج یکنواخت حیاتی است. قطعات باید در ایستگاه پوششدهی کاملاً تمیز، عاری از روغنها، لایهٔ فلزی اکسیدشدهٔ ناشی از تولید (میل اسکیل)، و هرگونه آلودگی که میتواند چسبندگی پودر را تحت تأثیر قرار دهد، وارد این ایستگاه شوند. بسیاری از واحدها خط رنگپاشی پودری را با سیستمهای پیشپوششی یکپارچه شامل شستوشوی قلیایی، شستوشوی آبی و مراحل پوشش تبدیلی ترکیب میکنند. این رویکرد یکپارچه، اطمینان حاصل میکند که کل فرآیند پوششدهی استانداردهای کیفی را حفظ کند. علاوه بر این، ادغام خط رنگپاشی پودری با سیستمهای ERP و کیفیت واحد، امکان پایش بلادرنگ تولید، ردیابی کامل و گزارشدهی خودکار را فراهم میسازد که این امر به رعایت مقررات نظارتی و اجرای اقدامات بهبود مستمر کمک میکند.
پرسشهای متداول
چه چیزی خط رنگپاشی پودری را در مقایسه با روشهای سنتی رنگپاشی مایع برای قطعات خودرو برتر میسازد؟
خط رنگپاشی پودری سازگاری بهتر در انجام کار، کارایی بالاتر در مصرف مواد و انطباق بیشتر با استانداردهای زیستمحیطی را نسبت به روشهای رنگپاشی مایع فراهم میکند. ذرات پودری که بهصورت الکترواستاتیکی روی سطح اعمال میشوند، پوششی یکنواخت و بدون قطرهریزی ایجاد میکنند و سیستمهای بازیابی اوراسپری ۹۰ تا ۹۵ درصد از مواد پودری را بازیابی میکنند. در مقابل، در رنگپاشی مایع معمولاً ۳۰ تا ۴۰ درصد از مواد اعمالشده هدر میرود و تولید ترکیبات آلی فرار (VOC) صورت میگیرد که نیازمند تهویهٔ گسترده و مدیریت پسماندهای خطرناک است. علاوه بر این، خط رنگپاشی پودری پوششهایی مقاوم و ضد خوردگی تولید میکند که استانداردهای دوام صنعت خودروسازی را برآورده میسازند؛ بنابراین این روش گزینهٔ ترجیحی برای قطعاتی است که در شرایط سخت محیطی قرار میگیرند.
مدت زمان لازم برای پردازش قطعات خودرو در خط رنگپاشی پودری و طی کردن کل چرخهٔ پوششدهی چقدر است؟
زمان کلی چرخهی خط رنگپاشی پودری معمولاً بین ۱۵ تا ۴۵ دقیقه متغیر است و این محدوده به اندازهی قطعه، ضخامت مشخصشدهی پوشش و دمای لازم برای پخت وابسته است. زمان اعمال پوشش در کابین اسپری خط رنگپاشی پودری معمولاً ۲ تا ۵ دقیقه طول میکشد؛ سپس مرحلهی پخت در اُون انجام میشود که بسته به ترکیب پودر و ویژگیهای نهایی مورد نظر، میتواند از ۱۰ تا ۴۰ دقیقه طول بکشد. سیستمهای مدرن خط رنگپاشی پودری با بخشهای پخت با بازده بالا، میتوانند زمان کلی چرخه را کاهش دهند و این امر منجر به افزایش سرعت عبور قطعات و ظرفیت تولیدی بهتر میشود. سازندگان باید زمانهای چرخهی مورد انتظار را با تأمینکنندگان سیستمها، بر اساس مشخصات خاص قطعات و اهداف حجم تولیدی خود، تأیید کنند.
خط رنگپاشی پودری برای اطمینان از عملکرد پایدار و بلندمدت، چه الزامات نگهداریای را دارد؟
خط رنگپاشی پودری نیازمند نگهداری منظمی از جمله پاکسازی هاپر پودر، بازرسی و تعویض نازل اسلحهٔ رنگپاشی، روغنکاری نوار نقاله و پایش عناصر گرمایشی اُون است. بیشتر تولیدکنندگان باید نگهداری پیشگیرانه را هر ۵۰۰ تا ۱۰۰۰ ساعت کارکرد برنامهریزی کنند؛ این کار معمولاً شامل پاکسازی اسلحههای الکترواستاتیک، بررسی کیفیت پودر بازیابیشده و بازرسی سنسورهای دمای اُون پخت است. نگهداری صحیح خط رنگپاشی پودری عمر مفید تجهیزات را افزایش میدهد، از توقفهای غیرمنتظره جلوگیری میکند و کیفیت یکنواخت پوشش را حفظ میکند. تأمینکنندگان معتبر خط رنگپاشی پودری اسناد جامع نگهداری، آموزش و پشتیبانی قطعات یدکی ارائه میدهند تا تأسیسات بتوانند قابلیت اطمینان تجهیزات و ادامهٔ تولید را بهینهسازی کنند.