
 EN
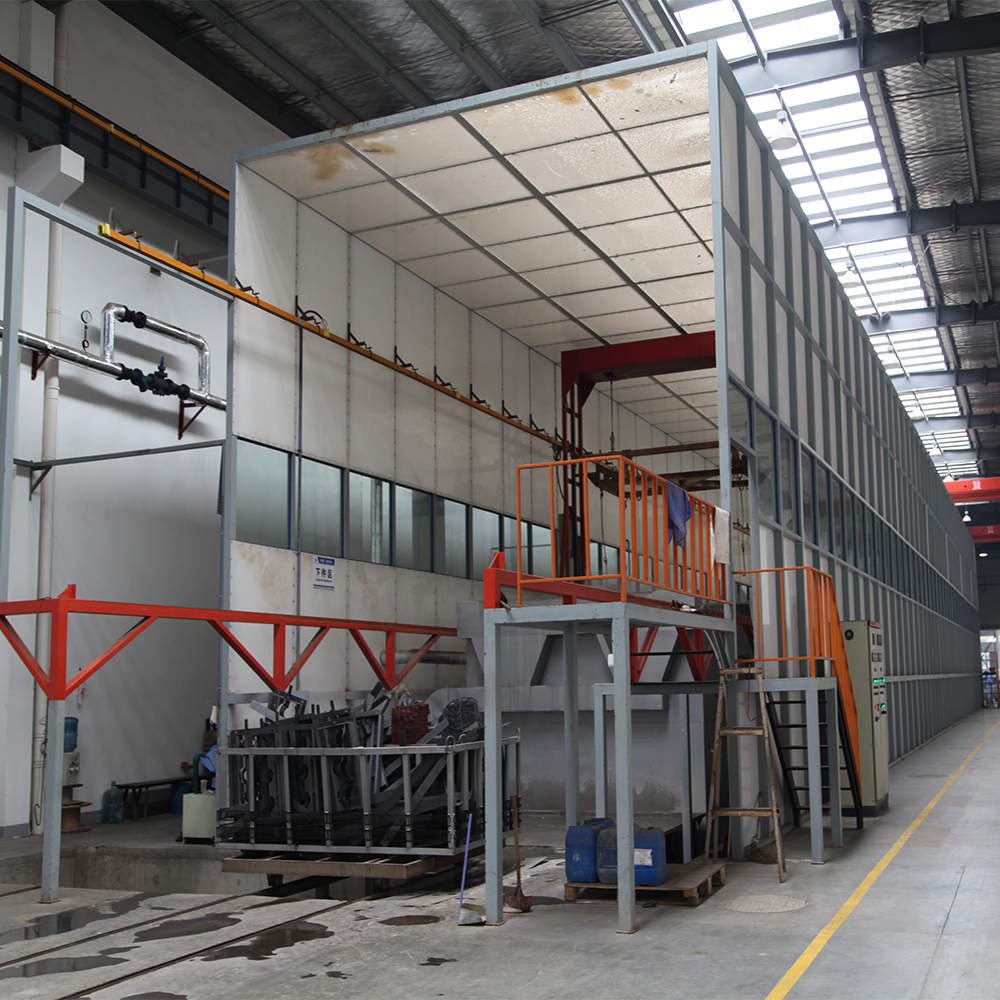
Οι κατασκευαστές αυτοκινητικών εξαρτημάτων αντιμετωπίζουν συνεχώς πίεση να παραδίδουν εξαρτήματα υψηλής ποιότητας, διατηρώντας ταυτόχρονα την αποδοτικότητα της παραγωγής και τον έλεγχο του κόστους. Μία γραμμή πυροβαρικής κατάκαλυψης αντιπροσωπεύει μια κρίσιμη επένδυση για εγκαταστάσεις που επικεντρώνονται στην ανθεκτικότητα, τη συνέπεια και τη συμμόρφωση με τις περιβαλλοντικές απαιτήσεις. Σε αντίθεση με τις παραδοσιακές μεθόδους υγρής επίστρωσης, μια γραμμή πουρουδοβάφισμα προσφέρει ανώτερη πρόσφυση, ομοιόμορφη κάλυψη και ελάχιστη απώλεια υλικού. Για τους κατασκευαστές που επιζητούν να ενισχύσουν την ανταγωνιστική τους θέση, είναι απαραίτητο να κατανοήσουν πώς λειτουργεί μια γραμμή πουρουδοβάφισμα και πώς παρέχει μετρήσιμα οφέλη.
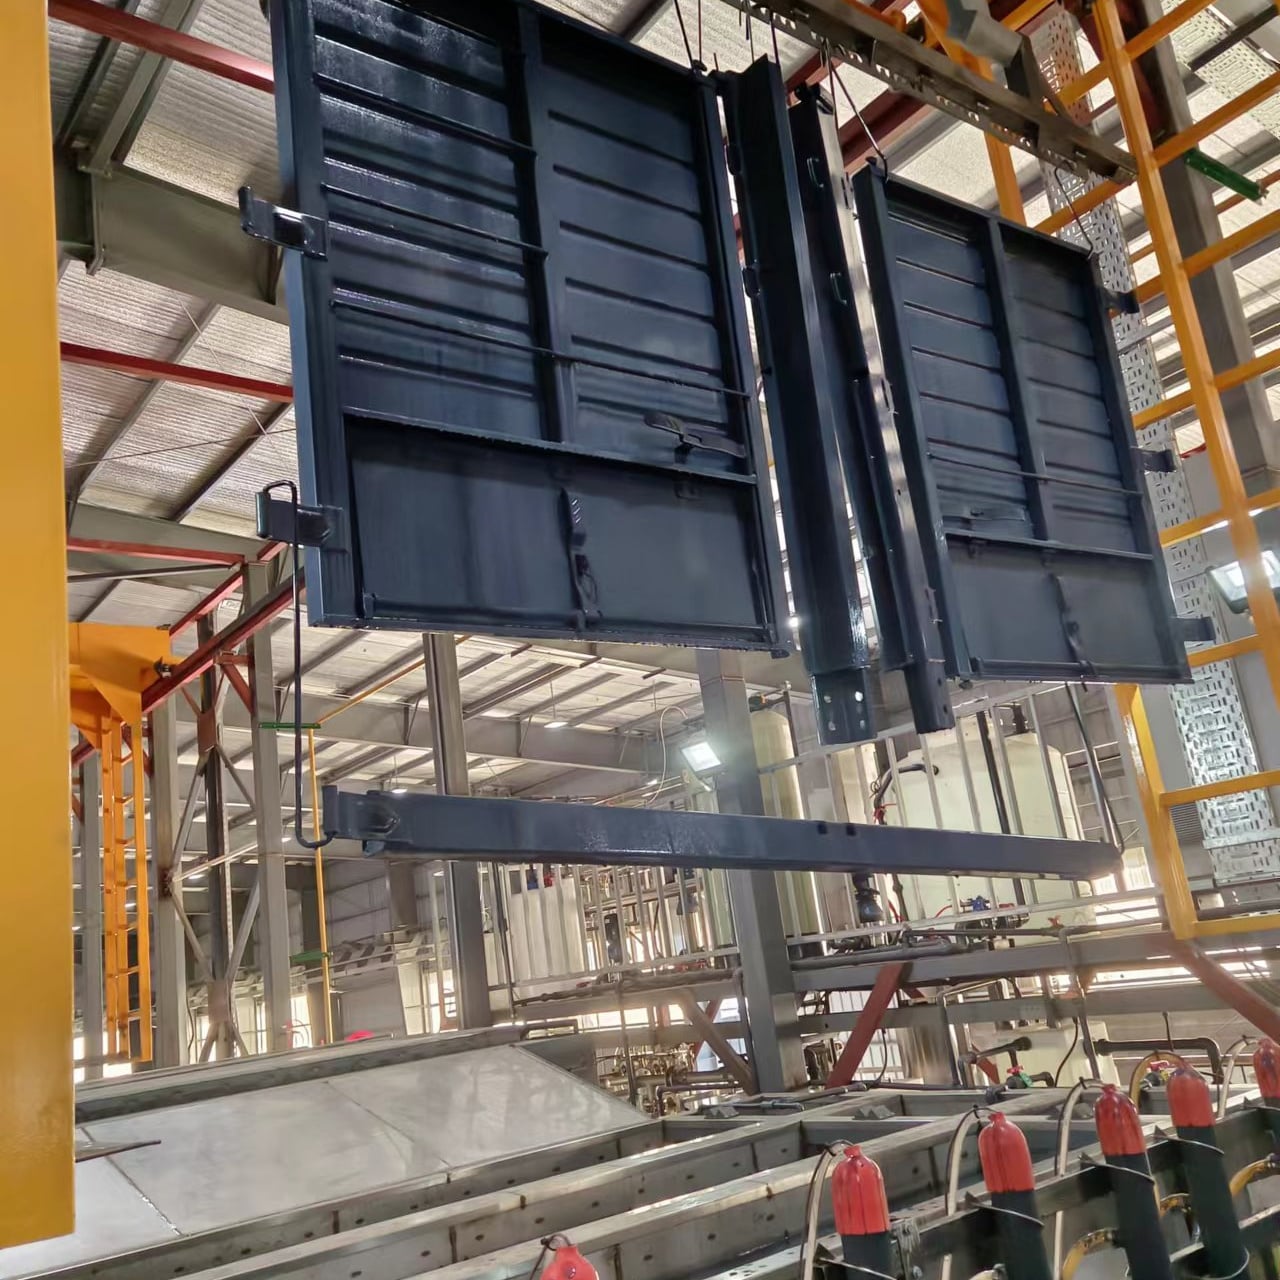
Η ζήτηση για αξιόπιστες λύσεις επίστρωσης έχει οδηγήσει σε σημαντική εξέλιξη της τεχνολογίας των γραμμών πουρουλένιας βαφής. Οι σύγχρονες αυτοκινητοβιομηχανικές αλυσίδες εφοδιασμού απαιτούν εξαρτήματα που αντιστέκονται στη διάβρωση, διατηρούν την ακρίβεια των διαστάσεων και αντέχουν σε ακραίες περιβαλλοντικές συνθήκες. Μια γραμμή πουρουλένιας βαφής ενσωματώνει αυτοματοποιημένες διαδικασίες, ακριβείς ελέγχους εφαρμογής και αποτελεσματικά συστήματα θέρμανσης για να ικανοποιήσει αυτές τις απαιτητικές προδιαγραφές. Αυτό το άρθρο εξετάζει πώς μια γραμμή πουρουλένιας βαφής υπηρετεί τους κατασκευαστές αυτοκινήτων και πώς η επιλογή του κατάλληλου συστήματος επηρεάζει άμεσα την απόδοση και την κερδοφορία της παραγωγής.
Βασικά συστατικά και τεχνολογία των συστημάτων γραμμών πουρουλένιας βαφής
Κατανόηση της εφαρμογής πουρουλένιας επίστρωσης στην αυτοκινητοβιομηχανική παραγωγή
Μια γραμμή βαφής με σκόνη λειτουργεί μέσω ηλεκτροστατικά φορτισμένων σωματιδίων σκόνης που προσκολλώνται ομοιόμορφα σε γειωμένα μεταλλικά εξαρτήματα. Η διαδικασία αρχίζει όταν τα εξαρτήματα εισέρχονται στη θάλαμο εφαρμογής της γραμμής βαφής με σκόνη, όπου ηλεκτροστατικά πιστόλια ψεκάζουν λεπτά ατομισμένα σωματίδια σκόνης. Αυτά τα σωματίδια έλκονται προς την επιφάνεια του εξαρτήματος λόγω της διαφοράς ηλεκτρικού φορτίου, δημιουργώντας συνεκτική και ομοιόμορφη κάλυψη χωρίς σταγόνες ή ρεύσεις. Αυτός ο μηχανισμός είναι πολύ πιο αποτελεσματικός από τις παραδοσιακές μεθόδους ψεκασμού, καθώς μια γραμμή βαφής με σκόνη συλλέγει την αχρησιμοποίητη σκόνη για επανακυκλοφορία, μειώνοντας δραματικά τις απώλειες υλικού και το κόστος λειτουργίας.
Οι λειτουργίες αυτοματοποίησης που ενσωματώνονται σε μια γραμμή σκόνης διασφαλίζουν επαναλήψιμη ποιότητα κατά τις διαδοχικές παραγωγικές διαδικασίες. Τα συστήματα μεταφοράς μεταφέρουν τα εξαρτήματα μέσω της ζώνης επικάλυψης με ελεγχόμενες ταχύτητες, ενώ πολλαπλά πιστόλια ψεκασμού και κεφαλές εφαρμογής διατηρούν σταθερή κατανομή της σκόνης. Πολλές προηγμένες εγκαταστάσεις γραμμών σκόνης περιλαμβάνουν αισθητήρες πραγματικού χρόνου που παρακολουθούν την ταχύτητα των σωματιδίων, το μοτίβο ψεκασμού και την πυκνότητα της σκόνης, επιτρέποντας στους χειριστές να βελτιστοποιούν συνεχώς τις παραμέτρους επικάλυψης. Αυτή η ακρίβεια είναι ιδιαίτερα σημαντική για τους προμηθευτές αυτοκινήτων που παράγουν εξαρτήματα τα οποία πρέπει να περνούν αυστηρά πρότυπα ποιότητας και αντοχής.
Διαδικασίες θέρμανσης και ελέγχου ποιότητας σε γραμμή σκόνης
Μετά την εφαρμογή, τα εξαρτήματα που επικαλύπτονται μέσω γραμμής σκόνης μετακινούνται απευθείας στον φούρνο θέρμανσης, όπου ο ελεγχόμενος θερμικός κύκλος συγκολλά τα σωματίδια της σκόνης σε μια αδιάκοπη, ανθεκτική επίστρωση. Το στάδιο της θέρμανσης αποτελεί αναπόσπαστο μέρος της διαδικασίας της γραμμής σκόνης, καθώς η ακριβής ρύθμιση της θερμοκρασίας και του χρόνου παραμονής καθορίζει τις τελικές ιδιότητες της επίστρωσης, όπως η αντοχή στην πρόσφυση, η ευελαστικότητα και η αντοχή σε κρούση. Οι περισσότερες βιομηχανικές γραμμές σκόνης χρησιμοποιούν ελεγκτές λογικής με προγραμματισμό (PLC) για τον έλεγχο των προφίλ θερμοκρασίας του φούρνου, διασφαλίζοντας ότι κάθε παρτίδα εξαρτημάτων υφίσταται την ίδια θερμική μεταχείριση. Αυτή η συνέπεια μεταφράζεται σε προβλέψιμη απόδοση των εξαρτημάτων και μειωμένες αποτυχίες στο πεδίο, οι οποίες θα μπορούσαν να βλάψουν τη φήμη του κατασκευαστή.
Η εξασφάλιση ποιότητας ενσωματωμένη στη ροή εργασίας μιας γραμμής βαφής με σκόνη περιλαμβάνει μετρήσεις πάχους, δοκιμές πρόσφυσης και πρωτόκολλα επιθεώρησης επιφάνειας. Αυτόματα συστήματα επιθεώρησης τοποθετημένα κατά μήκος της ροής εργασίας μετά τον φούρνο στερέωσης μετρούν το πάχος της επίστρωσης με χρήση τεχνολογίας επαγωγικού ρεύματος ή υπερήχων, διασφαλίζοντας ότι όλα τα εξαρτήματα πληρούν τις καθορισμένες απαιτήσεις. Αυτά τα σημεία ελέγχου, ενσωματωμένα στη διαδικασία της γραμμής βαφής με σκόνη, επιτρέπουν στους κατασκευαστές να εντοπίζουν αποκλίσεις αμέσως, μειώνοντας τα ποσοστά απορριμμάτων και διατηρώντας αυστηρό έλεγχο επί των προδιαγραφών προϊόντων. Για τους προμηθευτές αυτοκινήτων που λειτουργούν σύμφωνα με πιστοποιητικά ISO ή αυτοκινητοβιομηχανικά ειδικά πιστοποιητικά, αυτή η ενσωματωμένη επαλήθευση ποιότητας αποτελεί συχνά προϋπόθεση για την έγκριση από τον πελάτη.
Λειτουργική Απόδοση και Οικονομικά Οφέλη της Επένδυσης σε Γραμμή Βαφής με Σκόνη
Αποδοτικότητα Υλικού και Περιβαλλοντικά Πλεονεκτήματα
Μια γραμμή βαφής με σκόνη επιτυγχάνει επίπεδα απόδοσης υλικού που δεν μπορούν να αντιστοιχηθούν από παραδοσιακές μεθόδους επικάλυψης. Τα συστήματα ανάκτησης υπερβολικής ψεκασμού που ενσωματώνονται στον εξοπλισμό σύγχρονων γραμμών βαφής με σκόνη συλλέγουν τα μη χρησιμοποιηθέντα σωματίδια σκόνης και τα επιστρέφουν στο δοχείο για επαναχρησιμοποίηση. Αυτή η κλειστή διαδικασία ανάκτησης ανέρχεται συνήθως σε 90 έως 95 τοις εκατό της εφαρμοζόμενης σκόνης, σε σύγκριση με το 60 έως 70 τοις εκατό ανάκτησης σε συμβατικές υγρές διαδικασίες ψεκασμού. Για κατασκευαστές αυτοκινητοβιομηχανικών εξαρτημάτων υψηλού όγκου, αυτή η απόδοση μεταφράζεται σε σημαντική ετήσια εξοικονόμηση υλικών. Μια γραμμή βαφής με σκόνη παράγει επίσης ελάχιστα επικίνδυνα απόβλητα, καθώς δεν εκλύονται επιβλαβείς οργανικές ενώσεις κατά την εφαρμογή, ενώ τα απόβλητα σκόνης μετά την επικόνιση είναι ελάχιστα και συχνά ανακυκλώσιμα.
Η συμμόρφωση προς τους κανονισμούς γίνεται απλούστερη με την επένδυση σε γραμμή σκόνης βαφής. Οι διαδικασίες υγρής βαφής απαιτούν εκτεταμένα συστήματα εξαερισμού, προσωπικό εξοπλισμό προστασίας και πρωτόκολλα απόρριψης επικίνδυνων αποβλήτων, τα οποία αυξάνουν το λειτουργικό κόστος. Μια γραμμή σκόνης βαφής εξαλείφει αυτά τα βάρη χρησιμοποιώντας ξηρή εφαρμογή σκόνης, η οποία απαιτεί μόνο τυπική βιομηχανική συλλογή σκόνης και δεν παράγει υγρή απόρριψη που χρειάζεται επεξεργασία. Οι περιβαλλοντικοί κανονισμοί στη Βόρεια Αμερική, την Ευρώπη και, όλο και πιο αυστηρά, στις ασιατικές δικαιοδοσίες ευνοούν τις διαδικασίες βαφής με σκόνη. Οι κατασκευαστές που λειτουργούν γραμμή σκόνης βαφής συχνά διαπιστώνουν ότι είναι ευκολότερο να ανανεώσουν τις περιβαλλοντικές άδειές τους και να διατηρήσουν τη συμμόρφωση με τα πρότυπα ποιότητας του αέρα, μειώνοντας έτσι το διοικητικό κίνδυνο και το κόστος.
Ταχύτητα Παραγωγής και Βελτιστοποίηση Εργατικού Δυναμικού
Η αυτοματοποίηση είναι ένα καθοριστικό χαρακτηριστικό της γραμμής βαφής με σκόνη, με άμεση επίδραση στις απαιτήσεις εργατικού δυναμικού και στην παραγωγική απόδοση. Μια γραμμή βαφής με σκόνη μπορεί να λειτουργεί συνεχώς με ελάχιστη επίβλεψη, καθώς τα συστήματα μεταφοράς, οι ελεγκτές ψεκασμού και οι κλίβανοι θέρμανσης λειτουργούν αυτόματα σύμφωνα με προκαθορισμένες παραμέτρους. Αυτή η μειωμένη ένταση εργασίας επιτρέπει στους κατασκευαστές να αναθέτουν στους εργαζόμενους εργασίες υψηλότερης αξίας, όπως η φόρτωση εξαρτημάτων, ο έλεγχος ποιότητας και η συντήρηση εξοπλισμού, αντί για χειροκίνητη εφαρμογή ψεκασμού. Για τους προμηθευτές αυτοκινήτων που αντιμετωπίζουν έλλειψη εργατικού δυναμικού σε πολλές περιοχές, αυτή η βελτιστοποίηση του εργατικού δυναμικού αποτελεί κρίσιμο ανταγωνιστικό πλεονέκτημα. Μια γραμμή βαφής με σκόνη υποστηρίζει συνήθως υψηλότερους ωριαίους ρυθμούς παραγωγής σε σύγκριση με τις χειροκίνητες μεθόδους βαφής, επιτρέποντας στους κατασκευαστές να ικανοποιούν την αυξανόμενη ζήτηση των πελατών χωρίς αναλογική αύξηση του μεγέθους του προσωπικού.
Η βελτίωση του χρόνου κύκλου αποτελεί ένα ακόμη πλεονέκτημα παραγωγής ενός συστήματος βαφής με σκόνη. Από την είσοδο του εξαρτήματος μέχρι την ολοκλήρωση της τελικής θερμικής στερέωσης, μια σύγχρονη γραμμή βαφής με σκόνη μπορεί να επεξεργάζεται αυτοκινητοβιομηχανικά εξαρτήματα σε χρονικά πλαίσια που κυμαίνονται από 15 έως 45 λεπτά, ανάλογα με την πολυπλοκότητα του εξαρτήματος και τις προδιαγραφές της επίστρωσης. Αυτή η ταχύτητα επιτρέπει στους κατασκευαστές να διατηρούν ευέλικτους χρονοπρογραμματισμούς παραγωγής και να μειώνουν τις περιόδους αποθήκευσης αποθεμάτων. Η προβλέψιμη ροή ενός συστήματος βαφής με σκόνη διευκολύνει τον ακριβέστερο σχεδιασμό παραγωγής και την τήρηση των υποσχέσεων παράδοσης προς τους πελάτες, ενισχύοντας τις μακροπρόθεσμες σχέσεις με τους πελάτες και δημιουργώντας ευκαιρίες για συνεργασίες εφοδιασμού «ακριβώς εγκαίρως» (just-in-time), οι οποίες βελτιώνουν την απόδοση του κυλιόμενου κεφαλαίου.
Παράγοντες Επιλογής και Υλοποίησης για Αυτοκινητοβιομηχανικούς Κατασκευαστές
Αξιολόγηση της Γεωμετρίας του Εξαρτήματος και της Καταλληλότητας της Γραμμής Βαφής με Σκόνη
Δεν όλα τα αυτοκινητιστικά εξαρτήματα είναι εξίσου κατάλληλα για επικάλυψη με σκόνη μέσω γραμμής βαφής με σκόνη· η επιτυχής εφαρμογή απαιτεί προσεκτική αξιολόγηση της γεωμετρίας των εξαρτημάτων και των απαιτήσεων εφαρμογής. Τα εξαρτήματα με βαθιές εγκοπές, εσωτερικές κοιλότητες ή περιοχές που είναι δύσκολο να προσεγγιστούν παρουσιάζουν προκλήσεις για μια γραμμή βαφής με σκόνη, καθώς τα σωματίδια σκόνης ενδέχεται να μην φτάνουν σε όλες τις επιφάνειες ομοιόμορφα. Οι κατασκευαστές που εξετάζουν επένδυση σε γραμμή βαφής με σκόνη θα πρέπει να συνεργάζονται στενά με τους σχεδιαστές συστημάτων για να αναλύσουν τα σχέδια των εξαρτημάτων και να προτείνουν τροποποιήσεις στα εξαρτήματα ή τα εργαλεία που βελτιώνουν την πρόσβαση για την επικάλυψη. Σύνθετες συναρμολογήσεις με πολλαπλά υλικά ενδέχεται να απαιτούν ειδικά μασκαρίσματα ή πρωτόκολλα επιλεκτικής επικάλυψης, τα οποία ένας πάροχος γραμμής βαφής με σκόνη μπορεί να υλοποιήσει μέσω προσαρμοστικού προγραμματισμού ή μηχανικών διατάξεων.
Η δυνατότητα αλλαγής χρώματος αποτελεί ένα ακόμη πρακτικό θέμα κατά την εφαρμογή μιας γραμμής σκόνης. Πολλά συστήματα μπορούν να αλλάζουν μεταξύ χρωμάτων ή επεξεργασιών σκόνης αλλάζοντας το δοχείο σκόνης και πραγματοποιώντας σύντομους κύκλους εκκένωσης. Ωστόσο, οι συχνές αλλαγές χρώματος μειώνουν την αποδοτικότητα και προκαλούν χρόνο αδράνειας. Οι κατασκευαστές πρέπει να αξιολογήσουν το μείγμα των προϊόντων τους και να καθορίσουν εάν μια γραμμή βαφής σκόνης ενός μόνο χρώματος καλύπτει τις τρέχουσες ανάγκες ή εάν η εγκατάσταση πολλαπλών σταθμών επίστρωσης δικαιολογεί την κεφαλαιακή επένδυση. Αυτή η ανάλυση επηρεάζει άμεσα το αρχικό κόστος της γραμμής βαφής σκόνης καθώς και τη μακροπρόθεσμη επικερδότητά της για την παραγωγική λειτουργία.
Καθορισμός μεγέθους συστήματος, σχεδιασμός χώρου και τεχνική ενσωμάτωση
Η κατάλληλη διαστασιολόγηση του συστήματος εξασφαλίζει ότι μια γραμμή πούδρας πληροί τις απαιτήσεις όγκου παραγωγής και τους περιορισμούς της εγκατάστασης. Το περίγραμμα μιας γραμμής πούδρας περιλαμβάνει την κάμερα εφαρμογής ψεκασμού, το σύστημα ανάκτησης, τον φούρνο θέρμανσης και την υποστηρικτική υποδομή, όπως η δεξαμενή πούδρας, οι κινητήρες της μεταφορικής ταινίας και τα ηλεκτρικά εξαρτήματα. Οι κατασκευαστές πρέπει να αξιολογήσουν τις διαστάσεις της εγκατάστασης, την ικανότητα της παροχής ηλεκτρικής ενέργειας και τις απαιτήσεις εξαερισμού πριν από την αγορά μιας γραμμής πούδρας. Τα υποδιαστασιολογημένα συστήματα δημιουργούν στενά σημεία που περιορίζουν την παραγωγή, ενώ τα υπερδιαστασιολογημένα συστήματα σπαταλούν κεφάλαιο και χώρο στο δάπεδο. Η συνεργασία με εμπειρογνώμονες ολοκληρωτές συστημάτων για την προσαρμογή της ικανότητας της γραμμής πούδρας στις προβλέψεις παραγωγής εξασφαλίζει βέλτιστη απόδοση των επενδύσεων.
Η τεχνική ενσωμάτωση μεταξύ γραμμής σκόνης και προηγούμενων σταδίων προετοιμασίας των εξαρτημάτων είναι κρίσιμη για την επίτευξη συνεπών αποτελεσμάτων. Τα εξαρτήματα πρέπει να φθάνουν στο σταθμό επικάλυψης καθαρά, ελεύθερα από λίπη, οξείδια και ρύπους που θα επηρέαζαν την πρόσφυση της σκόνης. Πολλές εγκαταστάσεις συνδυάζουν γραμμή σκόνης με ενσωματωμένα συστήματα προεπεξεργασίας, συμπεριλαμβανομένων αλκαλικών πλύσεων, ξεπλύματος και σταδίων μετατροπής επιφάνειας. Αυτή η ενσωματωμένη προσέγγιση διασφαλίζει ότι ολόκληρη η διαδικασία επικάλυψης διατηρεί τα πρότυπα ποιότητας. Επιπλέον, η ενσωμάτωση της γραμμής σκόνης με τα συστήματα ERP και ποιότητας της εγκατάστασης επιτρέπει την παρακολούθηση της παραγωγής σε πραγματικό χρόνο, την εντοπισιμότητα και την αυτοματοποιημένη αναφορά, υποστηρίζοντας τη συμμόρφωση με την κανονιστική νομοθεσία και τις πρωτοβουλίες συνεχούς βελτίωσης.
Συχνές Ερωτήσεις
Τι καθιστά μια γραμμή σκόνης ανώτερη από την παραδοσιακή υγρή επικάλυψη με ψεκασμό για αυτοκινητοβιομηχανικά εξαρτήματα;
Μια γραμμή σκόνης προσφέρει ανώτερη συνέπεια επίστρωσης, αποτελεσματικότητα υλικού και συμμόρφωση με τους περιβαλλοντικούς κανονισμούς σε σύγκριση με τις υγρές μεθόδους ψεκασμού. Τα σωματίδια σκόνης που εφαρμόζονται ηλεκτροστατικά δημιουργούν ομοιόμορφη κάλυψη χωρίς σταγόνες, ενώ τα συστήματα ανάκτησης υπερβολικού ψεκασμού ανακυκλώνουν 90 έως 95 τοις εκατό του υλικού σκόνης. Οι υγρές μέθοδοι ψεκασμού σπανίως απορρίπτουν 30 έως 40 τοις εκατό του εφαρμοσμένου υλικού και παράγουν εκπομπές οργανικών ενώσεων ευάεριων (VOC), οι οποίες απαιτούν εκτεταμένο εξαερισμό και διαχείριση επικίνδυνων αποβλήτων. Μια γραμμή σκόνης παράγει επίσης ανθεκτικές, ανθεκτικές στη διάβρωση επιστρώσεις που πληρούν τα πρότυπα ανθεκτικότητας της αυτοκινητοβιομηχανίας, καθιστώντάς την την προτιμώμενη επιλογή για εξαρτήματα που εκτίθενται σε ακραίες περιβαλλοντικές συνθήκες.
Πόσο χρόνο χρειάζεται μια γραμμή σκόνης για να επεξεργαστεί αυτοκινητοβιομηχανικά εξαρτήματα σε ολόκληρο τον κύκλο επίστρωσης;
Ο συνολικός χρόνος κύκλου για μια γραμμή πουρουδοβάφισης κυμαίνεται συνήθως από 15 έως 45 λεπτά, ανάλογα με το μέγεθος των εξαρτημάτων, τις προδιαγραφές πάχους της επίστρωσης και τις απαιτήσεις θερμοκρασίας στερέωσης. Ο χρόνος εφαρμογής στη θάλαμο ψεκασμού της γραμμής πουρουδοβάφισης διαρκεί συνήθως 2 έως 5 λεπτά, ακολουθούμενος από το στάδιο στερέωσης στον φούρνο, το οποίο μπορεί να διαρκέσει από 10 έως 40 λεπτά, ανάλογα με τη σύνθεση του πούδρας και τις επιθυμητές τελικές ιδιότητες. Σύγχρονα συστήματα γραμμών πουρουδοβάφισης με τμήματα υψηλής απόδοσης για τη στερέωση μπορούν να μειώσουν τον συνολικό χρόνο κύκλου, επιτρέποντας μεγαλύτερη ταχύτητα παραγωγής και βελτιωμένη παραγωγική ικανότητα. Οι κατασκευαστές πρέπει να επιβεβαιώνουν τις προσδοκίες για τον χρόνο κύκλου με τους προμηθευτές συστημάτων, βάσει των συγκεκριμένων προδιαγραφών των εξαρτημάτων τους και των στόχων παραγωγικού όγκου.
Ποιες απαιτήσεις συντήρησης έχει μια γραμμή πουρουδοβάφισης για να διασφαλίζεται η αξιόπιστη λειτουργία της σε μακροπρόθεσμη βάση;
Μια γραμμή σκόνης απαιτεί τακτική συντήρηση, συμπεριλαμβανομένου του καθαρισμού των δοχείων σκόνης, της επιθεώρησης και αντικατάστασης των ακροφυσίων των ψεκαστικών πιστολιών, της λίπανσης της μεταφορικής ταινίας και της παρακολούθησης των στοιχείων θέρμανσης του φούρνου. Οι περισσότεροι κατασκευαστές θα πρέπει να προγραμματίζουν προληπτική συντήρηση κάθε 500 έως 1000 ώρες λειτουργίας, η οποία συνήθως περιλαμβάνει τον καθαρισμό των ηλεκτροστατικών πιστολιών, τον έλεγχο της ποιότητας της ανακτηθείσας σκόνης και την επιθεώρηση των αισθητήρων θερμοκρασίας του φούρνου στερέωσης. Η κατάλληλη συντήρηση μιας γραμμής σκόνης επεκτείνει τη διάρκεια ζωής του εξοπλισμού, αποτρέπει απρόβλεπτες διακοπές λειτουργίας και διατηρεί σταθερή ποιότητα επίστρωσης. Αξιόπιστοι προμηθευτές γραμμών σκόνης παρέχουν εκτενή τεκμηρίωση συντήρησης, εκπαίδευση και υποστήριξη ανταλλακτικών για να βοηθήσουν τις εγκαταστάσεις να βελτιστοποιήσουν την αξιοπιστία του εξοπλισμού και τη συνέχεια της παραγωγής.
Περιεχόμενα
- Βασικά συστατικά και τεχνολογία των συστημάτων γραμμών πουρουλένιας βαφής
- Λειτουργική Απόδοση και Οικονομικά Οφέλη της Επένδυσης σε Γραμμή Βαφής με Σκόνη
- Παράγοντες Επιλογής και Υλοποίησης για Αυτοκινητοβιομηχανικούς Κατασκευαστές
-
Συχνές Ερωτήσεις
- Τι καθιστά μια γραμμή σκόνης ανώτερη από την παραδοσιακή υγρή επικάλυψη με ψεκασμό για αυτοκινητοβιομηχανικά εξαρτήματα;
- Πόσο χρόνο χρειάζεται μια γραμμή σκόνης για να επεξεργαστεί αυτοκινητοβιομηχανικά εξαρτήματα σε ολόκληρο τον κύκλο επίστρωσης;
- Ποιες απαιτήσεις συντήρησης έχει μια γραμμή πουρουδοβάφισης για να διασφαλίζεται η αξιόπιστη λειτουργία της σε μακροπρόθεσμη βάση;