
 EN
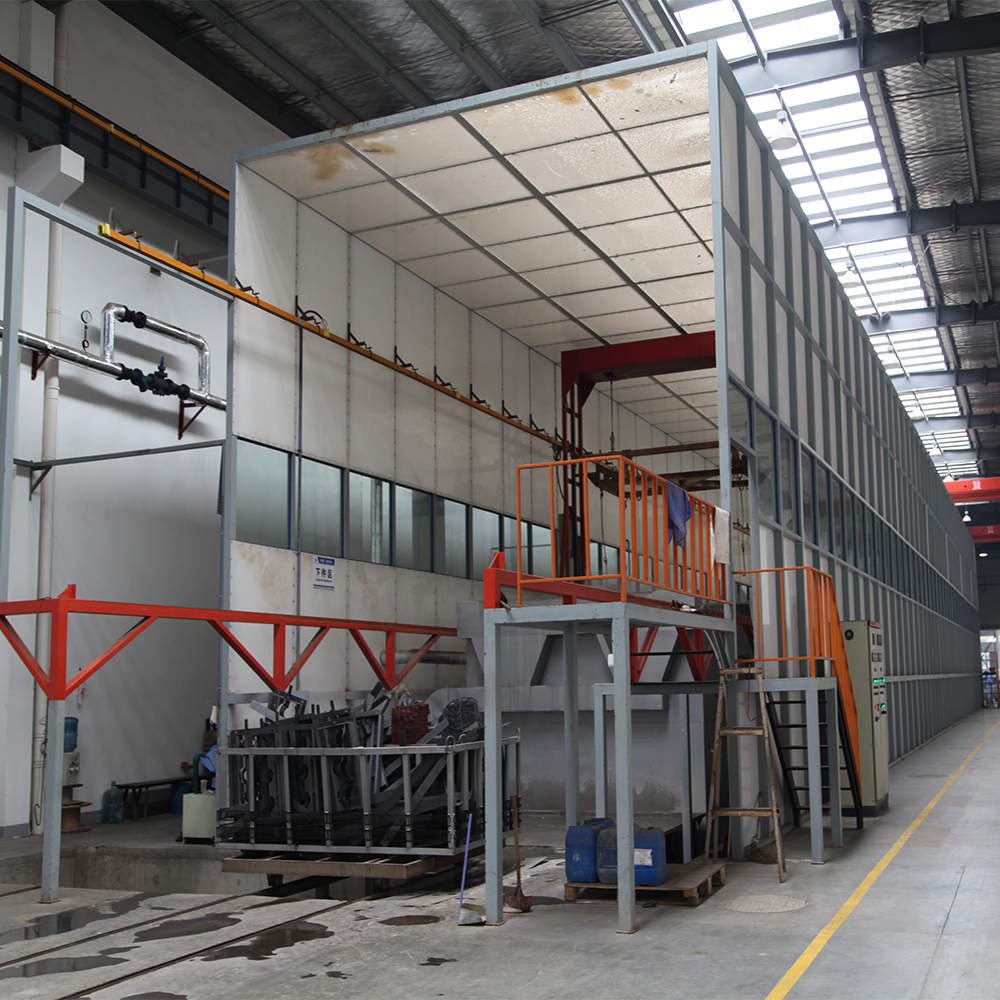
自動車部品メーカーは、高品質な部品を安定して供給するとともに、生産効率とコスト管理を維持するという常に高い要求に直面しています。 粉末塗装ライン 粉体塗装ラインの導入は、耐久性・再現性・環境規制への適合を重視する工場にとって極めて重要な投資です。従来の液体塗装と比べ、粉体塗装ラインは優れた密着性・均一な被覆性・極めて少ない材料ロスを実現します。競争力を高めたいメーカーにとって、粉体塗装ラインの動作原理と具体的なメリットを正しく理解することが不可欠です。
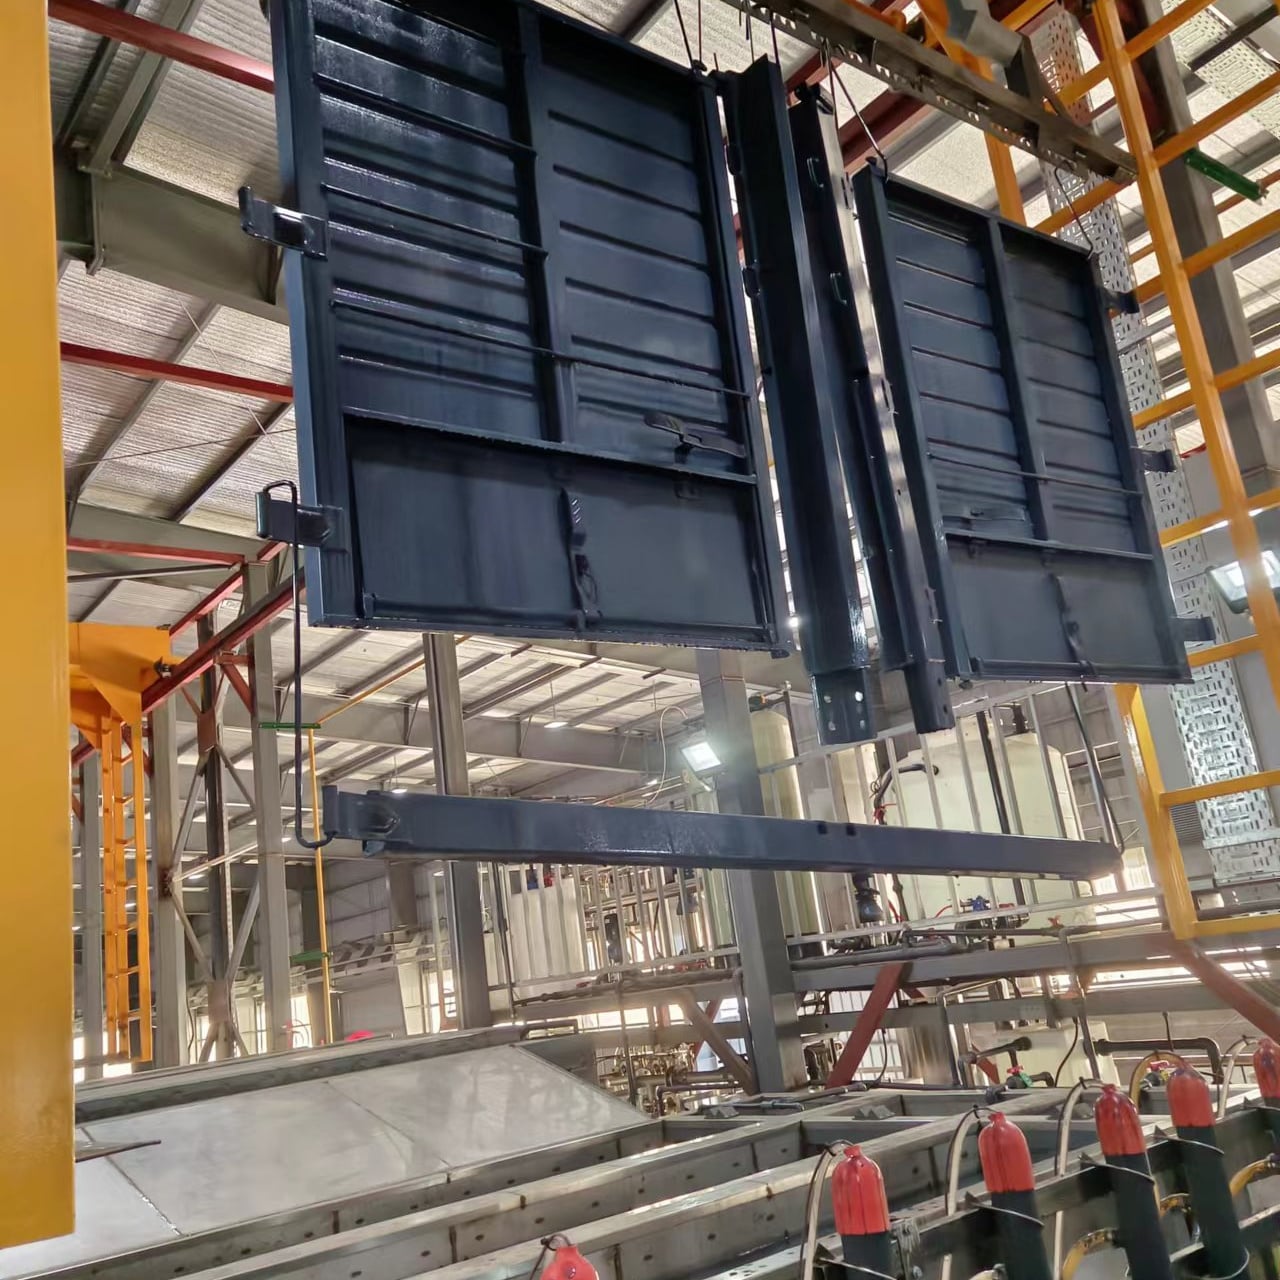
信頼性の高いコーティングソリューションに対する需要の高まりが、粉体塗装ライン技術の大幅な進化を促してきました。現代の自動車サプライチェーンでは、腐食に耐え、寸法精度を維持し、過酷な環境条件下でも性能を発揮できる部品が求められています。粉体塗装ラインは、自動化された工程、精密な塗布制御、そして効率的な硬化システムを統合することで、こうした厳しい要件を満たします。本稿では、粉体塗装ラインが自動車メーカーにどのように貢献するか、また適切なシステムを選定することが生産効率および収益性に直接影響を与える理由について解説します。
粉体塗装ラインシステムの主要構成要素と技術
自動車製造における粉体塗装の適用についての理解
粉体塗装ラインは、静電気で帯電させた微細な粉体粒子を接地された金属部品に均一に付着させる仕組みで稼働します。工程は、部品が粉体塗装ラインの塗布室に入ることで始まり、そこで静電塗装ガンが極めて微粒化された粉体粒子を噴霧します。これらの粒子は、電位差によって部品表面に引き寄せられ、垂れやムラのない均一な被膜を形成します。この方式は従来のスプレーアプリケーションと比べてはるかに効率的であり、未使用の粉体を回収・再循環できるため、材料ロスと運用コストを大幅に削減できます。
粉体塗装ラインに組み込まれた自動化機能により、量産工程を通じて再現性の高い品質が確保されます。コンベアシステムが部品を塗装ゾーン内へ所定の速度で搬送し、複数のスプレーガンおよび塗布ヘッドが粉体の均一な分布を維持します。多くの先進的な粉体塗装ラインでは、粒子の速度、スプレー形状、粉体密度をリアルタイムで計測する監視センサーが導入されており、オペレーターは塗膜条件を継続的に最適化できます。この高精度な制御は、厳しい品質・耐久性基準を満たす必要がある自動車部品サプライヤーにとって特に重要です。
粉体塗装ラインにおける硬化および品質管理プロセス
塗装が完了した部品は、粉体塗装ラインから直接硬化炉へと送られます。ここで制御された熱によって粉体粒子が溶融・融合し、均一で耐久性に優れた仕上げが得られます。この硬化工程は粉体塗装ラインのプロセスにおいて不可欠であり、温度と保持時間の精密な制御が、付着強度、柔軟性、耐衝撃性といった最終コーティング性能を左右します。産業用の粉体塗装ラインでは、ほとんどのシステムがプログラマブル・ロジック・コントローラ(PLC)を用いて炉内の温度プロファイルを管理しており、各ロットの部品に対して同一の熱処理を確実に実施しています。こうした一貫性は、部品の性能予測性の向上および現場での不具合発生率の低減につながり、メーカーの信頼性を守ることに貢献します。
粉体塗装ラインの工程内に組み込まれた品質保証には、膜厚測定、付着性試験、表面検査の各手順が含まれます。硬化炉の直後に設置された自動検査装置が、渦電流方式または超音波方式で塗膜の厚さを測定し、すべての部品が仕様要件を満たしていることを確認します。こうした粉体塗装ラインの工程内に組み込まれた検査ポイントにより、製造現場は不具合を即座に発見でき、不良品発生率の低減と製品品質基準の厳密な管理が可能になります。ISO規格や自動車業界特有の認証を取得しているサプライヤーにとって、このような工程内品質検証は、顧客承認を得るうえでしばしば必須条件となります。
粉体塗装ライン投資による運用効率向上とコストメリット
材料効率性および環境面での優位性
粉体塗装ラインは、従来の塗装方法では到底達成できないレベルの材料効率を実現します。最新の粉体塗装ライン設備にはオーバースプレー回収システムが統合されており、未使用の粉体粒子を捕集してホッパーへ戻し、再利用可能にしています。このクローズドループ方式では、通常、塗布された粉体の90~95%を回収できますが、従来の液体スプレー塗装では60~70%程度にとどまります。大量生産を行う自動車部品メーカーにとって、こうした高効率は年間を通じて大幅な材料費削減につながります。また、粉体塗装ラインでは、塗布工程で揮発性有機化合物(VOC)が排出されないため、有害廃棄物の発生も極めて少なく、硬化後の粉体廃棄物もごく少量で、多くは再資源化可能です。
粉体塗装ラインへの投資により、法規制への対応が簡素化されます。従来の液体塗装工程では、大規模な換気設備、作業者用の個人防護具(PPE)、および有害廃棄物の処理手順が必要となり、運用コストが増加します。一方、粉体塗装ラインは乾燥した粉末を用いるため、産業用の標準的な集塵装置のみで対応可能であり、処理を要する液体状の流出物も発生しません。北米や欧州、そしてアジア各国においても厳格化が進む環境規制は、粉体塗装プロセスを積極的に推奨しています。粉体塗装ラインを導入した製造事業者は、環境関連許認可の更新や大気質基準への適合維持が容易となり、行政上のリスクとコストを低減できます。
生産速度と人材の最適化
自動化は粉体塗装ラインの特徴的な要素であり、直接的に人件費や生産能力に影響を与えます。粉体塗装ラインは、コンベアシステム、スプレー制御装置、硬化炉などが事前に設定されたパラメーターに従って自動運転するため、最小限の監視体制で連続運転が可能です。このように作業負荷が軽減されることで、メーカーは従業員を、部品の投入・品質検査・設備保守といった付加価値の高い業務へと再配置できます。手作業によるスプレー塗装に比べ、人的リソースの割り当てが効率化されるのです。多くの地域で人手不足に直面している自動車部品サプライヤーにとって、こうした人材の最適化は極めて重要な競争優位性となります。また、粉体塗装ラインは、手作業による塗装方法と比較して通常、時間あたりの生産台数が高いため、製造企業は従業員数を比例的に増やすことなく、顧客の拡大する需要に対応できます。
サイクルタイムの短縮は、パウダーペイント塗装ラインシステムがもたらすもう一つの生産上のメリットです。部品の投入から最終硬化完了まで、最新のパウダーペイント塗装ラインでは、部品の形状や塗膜仕様に応じて、15分から45分程度で自動車部品を処理できます。この高速処理により、メーカーは柔軟な生産スケジュールを維持し、在庫保有期間を短縮することが可能です。また、パウダーペイント塗装ラインの安定した処理能力は、より正確な生産計画および納期約束の実現を可能にし、長期的な顧客関係の強化や、運転資金の効率化につながるジャストインタイム(JIT)供給体制の導入機会を創出します。
自動車メーカーにおける選定・導入に際する検討事項
部品の形状とパウダーペイント塗装ラインへの適合性の評価
自動車部品すべてがパウダーコーティングラインによる塗装に equally 適しているわけではありません。導入を成功させるには、部品の形状や用途要件を慎重に評価する必要があります。深い凹みや内部空洞、あるいはアクセスが困難な部位を持つ部品は、パウダーコーティングラインにおいて課題となります。というのも、パウダーパーティクルがすべての表面に均一に到達しない可能性があるためです。パウダーコーティングラインへの投資を検討しているメーカーは、システム設計者と密接に連携し、部品の設計を分析して、塗装の到達性を高めるための治具や工具の改良案を検討すべきです。複数の素材から構成される複雑なアセンブリでは、専門的なマスキングや選択的塗装プロトコルが必要になる場合があります。こうした対応は、パウダーコーティングラインのサプライヤーが、カスタムプログラミングや機械式セットアップによって実現できます。
粉体塗装ラインを導入する際には、色替えの可否も実用性を左右する重要な検討事項です。多くのシステムでは、粉体ホッパーを交換し、短時間のパージ作業を行うことで、異なる色や仕上げへの切り替えが可能です。ただし、頻繁な色替えは生産効率を低下させ、ダウンタイムを増加させます。製造事業者は、自社の製品構成を評価し、単一色の粉体塗装ラインで現状のニーズを満たせるか、あるいは複数の塗装ステーションを設置するための設備投資が妥当かどうかを判断する必要があります。この検討結果は、粉体塗装ラインの初期導入コストのみならず、製造現場における長期的な収益性にも直結します。
システム規模の決定、スペース計画、および技術的統合
適切なシステム規模の設定により、粉体塗装ラインが生産量要件および施設の制約条件に適合することを保証します。粉体塗装ラインの敷地面積には、スプレー塗布室、回収装置、焼き付け炉に加え、粉体ホッパー、コンベア駆動装置、電気部品などの周辺設備も含まれます。メーカーは、粉体塗装ラインの導入を決定する前に、施設の寸法、電源容量、空調設備の要件を十分に評価する必要があります。規模が小さすぎると生産ボトルネックを引き起こし、大きすぎると設備投資や床面積を無駄にします。経験豊富なシステムインテグレーターと連携し、粉体塗装ラインの処理能力を将来の生産予測に合わせることで、投資対効果を最大限に高めることができます。
粉体塗装ラインと上流の部品前処理工程との技術的連携は、安定した品質を確保する上で極めて重要です。塗装ステーションに部品が到着する際には、油分、軋製スケール、その他の汚染物質が一切付着していない状態でなければならず、そうでないと粉体の密着性が損なわれます。多くの工場では、アルカリ洗浄、水洗い、変成処理などの前処理工程を一体化した粉体塗装ラインを採用しています。このような統合型のアプローチにより、塗装工程全体の品質基準が一貫して維持されます。さらに、粉体塗装ラインを工場内のERPシステムや品質管理システムと連携させることで、生産状況のリアルタイム追跡、製品のトレーサビリティ、自動化されたレポート作成が可能となり、法規制への対応や継続的改善活動を支援します。
よくあるご質問
自動車部品の塗装において、粉体塗装ラインが従来の液体スプレー塗装よりも優れている点は何ですか?
粉体塗装ラインは、液体スプレー方式と比較して、仕上がりの均一性、材料効率、環境規制への適合性において優れています。静電気で付着させた粉体粒子は、垂れることなく均一な被膜を形成し、オーバースプレー回収システムにより、粉体材料の90~95%を再利用できます。一方、液体スプレー方式では、通常、塗布した材料の30~40%が無駄になり、揮発性有機化合物(VOC)の排出を伴うため、大規模な換気設備や有害廃棄物管理が必要となります。また、粉体塗装ラインでは耐久性・耐腐食性に優れたコーティングが得られ、自動車業界の耐久性基準にも適合するため、過酷な環境条件下で使用される部品の塗装には最適な選択肢です。
粉体塗装ラインで自動車部品を一連の塗装工程に通すのに、どのくらいの時間がかかりますか?
粉体塗装ラインの全工程所要時間は、部品のサイズ、塗膜厚の仕様、および硬化温度の要件に応じて、通常15分から45分程度です。粉体塗装ライン内のスプレー室での塗布工程は通常2~5分間で、その後オーブン内での硬化工程が続き、この硬化時間は粉体の配合や最終的に求められる物性に応じて10~40分程度となります。高効率硬化区を備えた最新の粉体塗装ラインシステムでは、全工程所要時間を短縮でき、生産性の向上と製造能力の強化が可能です。メーカーは、自社の部品仕様および生産数量目標に基づき、システムサプライヤーと所要時間の見込みについて確認する必要があります。
粉体塗装ラインを長期にわたり安定して運用するために必要な保守・点検要件は何ですか?
粉体塗装ラインでは、粉体ホッパーの清掃、スプレーガンのノズル点検および交換、コンベアの潤滑、オーブンの加熱素子の監視など、定期的な保守作業が必要です。ほとんどのメーカーでは、運転時間500~1000時間ごとに予防保守を実施することを推奨しており、これには静電式ガンの清掃、回収粉の品質確認、硬化炉の温度センサー点検などが含まれます。適切な保守管理により、設備の寿命が延び、予期せぬ停止を防ぎ、塗膜品質の一貫性も維持されます。信頼性の高い粉体塗装ラインのサプライヤーは、包括的な保守マニュアルや技術指導、スペアパーツの供給体制を整えており、工場における設備の信頼性向上と生産の継続性確保を支援します。