
 EN
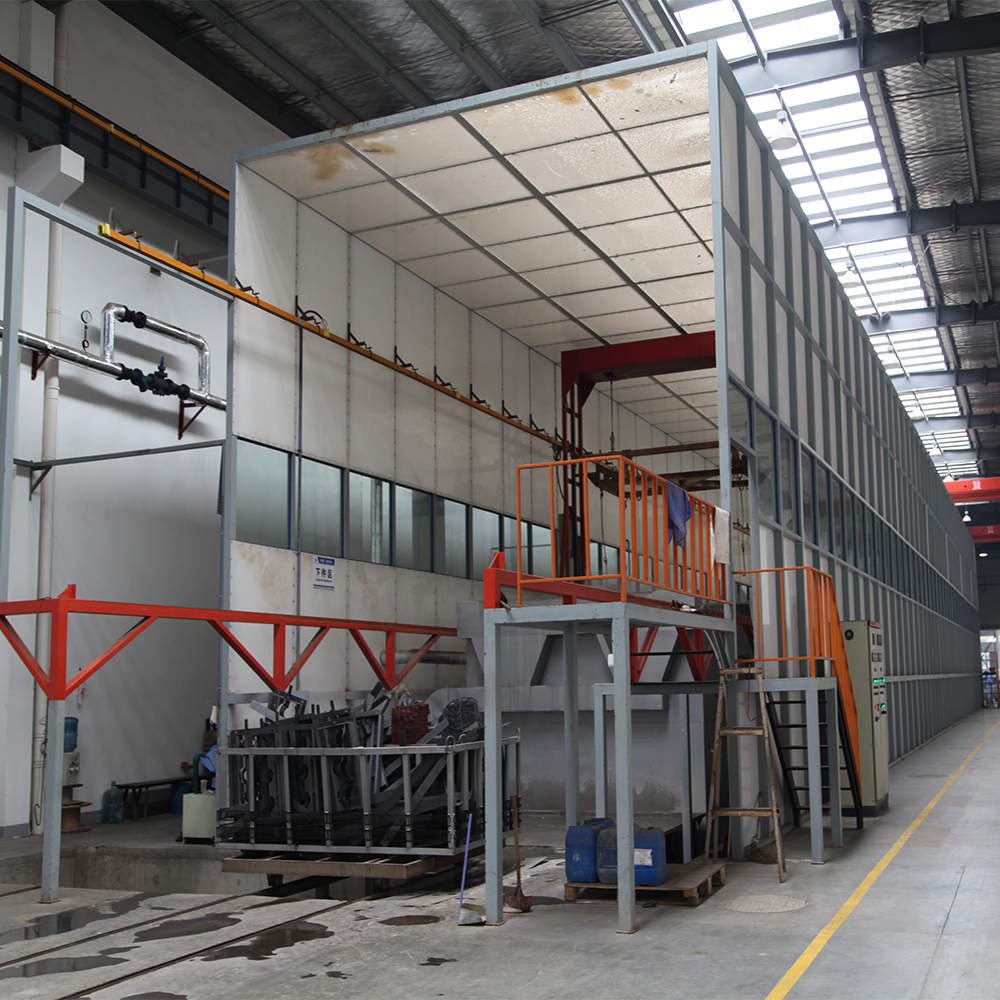
Произвођачи аутомобилских делова су под константним притиском да испоручују висококвалитетне компоненте, а истовремено одржавају ефикасност производње и контролу трошкова. А линије за боју праха представља критичну инвестицију за објекте усредсређене на трајност, конзистенцију и усклађеност са животном средином. За разлику од традиционалних метода течног премаза, линија за боју прахом пружа врхунску адхезију, униформитет покривања и минималан отпад материјала. За произвођаче који желе да побољшају своју конкурентну позицију, неопходно је разумети како линија за боју праха ради и пружа измериве користи.
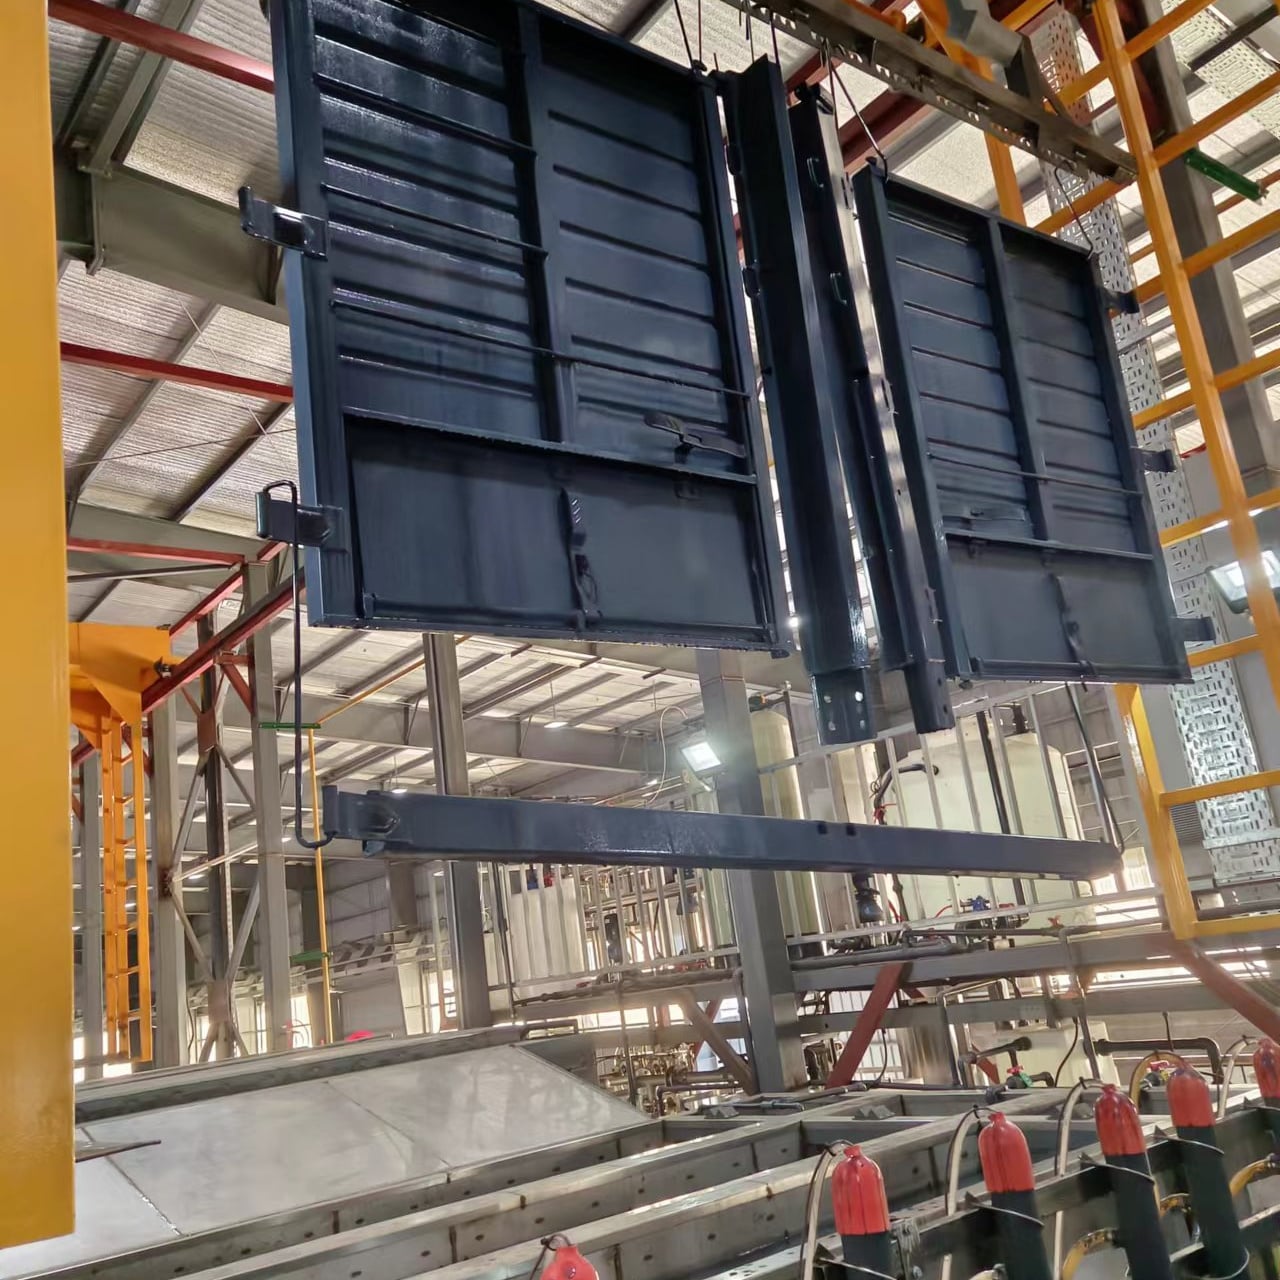
Потражња за поузданим решењима премаза подстакла је значајну еволуцију у технологији линије за боју праха. Савремени ланци снабдевања аутомобила захтевају делове који се не корозирају, одржавају прецизност димензија и издрже тешке услове околине. Линија за боју праха интегрише аутоматизоване процесе, прецизне контроле намене и ефикасне системе за оцвршћивање како би задовољила ове захтевне захтеве. Овај чланак истражује како линија за боју праха служи произвођачима аутомобила и како избор правог система директно утиче на продукцију и профитабилност.
Основне компоненте и технологија система за линије за боју праха
Разумевање примене прашковог премаза у аутомобилској производњи
Линија за боју праха ради кроз електростатички наплаћене честице праха које равномерно прилепљују на заземљене металне делове. Процес почиње када делови уђу у камеру за наношење на линији за боју праха, где електростатички пушкири прскају фино атомизоване честице праха. Ове честице се привлаче на површину делова због разлике електричног наплате, стварајући доследну, равномерну покривеност без капљица или трчања. Овај механизам је много ефикаснији од традиционалних метода распршивања, јер линија за прашку за бојење сакупља неискоришћен прах за рециркулацију, драматично смањујући отпад материјала и оперативне трошкове.
Автоматизације уграђене у линију за боју праха осигурају повторујући квалитет током производње. Конвејерски системи превозе делове кроз зону премаза контролисаним брзинама, док вишеструки пушкири за прскање и главе за примену одржавају доследну дистрибуцију праха. Многе напредне инсталације линије за боју праха укључују сензоре за праћење у реалном времену који прате брзину честица, образац прскања и густину праха, омогућавајући оператерима да континуирано оптимизују параметре премаза. Ова прецизност је посебно вредна за произвођаче аутомобила који производе компоненте који морају да прођу строге стандарде квалитета и трајности.
Процеси за оцвршћивање и контролу квалитета линије за прах за боју
Након наношења, делови обложени линијом за прах се директно померају у пећ за зачешћење, где контролисана топлота спаја честице праха у беспрекорно, издржљиво завршетак. Степен затврђивања је саставни део процеса линије за боју праха, јер прецизна контрола температуре и времена боравка одређују коначна својства премаза као што су чврстоћа адхезије, флексибилност и отпорност на ударе. Већина индустријских система за линије за боју праха користи програмиране логичке контролере за управљање профилима температуре пећи, осигурајући да свака серија делова добије идентичан топлотни третман. Ова конзистентност се преводи у предвидиву перформансу делова и смањење неуспјеха на терену који би могли оштетити репутацију произвођача.
Осигурање квалитета интегрисано у радни ток линије за боју праха укључује мерење дебелине, тестирање адхезије и протоколе инспекције површине. Аутоматизовани системи за инспекцију постављени дотока од курирачке пећи мере дебелину премаза користећи струју вихре или ултразвучну технологију, осигурајући да све делове испуњавају одређене захтеве. Ове контролне тачке уграђене у процес линије за боју праха омогућавају произвођачима да одмах ухвате одступања, смањујући стопе лома и одржавајући строгу контролу над стандардима производа. За произвођаче аутомобила који раде на основу ИСО или сертификација специфичних за аутомобил, ова уграђена валидација квалитета често је предуслов за одобрење купца.
Оперативна ефикасност и износне предности инвестиције у линију за боју праха
Ефикасност материјала и предности околине
Линија за боју прахом постиже ниво ефикасности материјала који традиционалне методе премаза не могу да уједначе. Системи за рекуперацију прекомерног прскања интегрисани у модерну опрему за боју праха улажу неискоришћене честице праха и враћају их у хопер за поновну употребу. Овај приступ у затвореном циклусу обично опоравља 90 до 95 посто нанесеног праха, у поређењу са 60 до 70 посто опоравака у конвенционалним операцијама прскања течности. За произвођаче аутомобилских делова велике количине, ова ефикасност се преводи у значајну годишњу уштеду материјала. Линија за боју праха такође ствара минималан опасан отпад, јер се током наношења не ослобађају летљиви органски једињења, а зачињени отпад праха је минималан и често се може рециклирати.
У складу са регулативама постаје једноставније са инвестицијом у линију за боју праха. Процеси течног премаза захтевају опсежне системе вентилације, личну заштитну опрему и протоколе за уклањање опасних отпада који повећавају оперативне накнаде. Линија за боју праха елиминише ова оптерећења коришћењем суве прашине, која захтева само стандардну индустријску прикупљање прашине и не производи течност која захтева третман. Еколошки прописи у Северној Америци, Европи и све строжијим азијским јурисдикцијама фаворизују процесе накитања прахом. Произвођачи који управљају линијом за боју праха често сматрају лакшим да обновију дозволе за заштиту животне средине и одржавају у складу са стандардима квалитета ваздуха, смањујући административни ризик и трошкове.
Брзина производње и оптимизација рада
Аутоматизација је дефинишућа карактеристика линије за боју праха, која директно утиче на захтеве за радом и производњу. Линија за боју праха може да ради континуирано са минималним надзором, јер конвејерски системи, контроле прскања и пећи за зачешћење функционишу аутоматски према унапред постављеним параметрима. Овај смањен интензитет рада омогућава произвођачима да распореде раднике на послове веће вредности као што су учињавање делова, инспекција квалитета и одржавање опреме, а не ручно примењивање прскања. За произвођаче аутомобила који се суочавају са недостацима радне снаге у многим регионима, ова оптимизација радне снаге постаје критична конкурентна предност. Линија за боју праха обично подржава веће сатне стопе производње од метода ручног бојања, омогућавајући произвођачима да задовоље растућу потражњу купаца без пропорционалног повећања величине радне снаге.
Побољшање времена циклуса представља још једну производњу користи од система линије за боју праха. Од уласка делова до завршног завршетка затврђивања, модерна линија за боју праха може обрадити аутомобилске компоненте у временским оквирима од 15 до 45 минута, у зависности од сложености делова и спецификација премаза. Ова брзина омогућава произвођачима да одржавају одговарајуће производне распореде и смањују периоде чувања залиха. Прогнозиван проток производње линије за боју праха омогућава прецизније планирање производње и обавезе испоруке клијентима, јачање дугорочних односа са клијентима и отварање могућности за договоре снабдевања у право време који побољшавају ефикасност радног капитала.
Избор и разматрања при имплементацији за произвођаче аутомобила
Процена геометрије делова и погодност линије за боју праха
Не сви аутомобилски делови су једнако погодни за покрывање прахом путем линије за прашно борање; успешна имплементација захтева пажљиву процену геометрије делова и захтева за примену. Делови са дубоким укопањима, унутрашњим шупљинама или подручјима којима је тешко доћи представљају изазове за линију за прах за боју праха, јер честице праха не могу равномерно да стигну до свих површина. Произвођачи који разматрају инвестиције у линију за боју праха треба да блиско сарађују са дизајнерима система како би анализирали пројекте делова и препоручили уређаје или модификације алата који побољшавају приступ премазу. Комплексни монтажи са више материјала могу захтевати специјализоване протоколе маскирања или селективног премаза које провајдери линија за боју праха могу имплементирати путем прилагођеног програмирања или механичких поставки.
Способност промене боје је још једна практична разматрања приликом имплементације линије за боју праха. Многи системи могу да прелазе између боја праха или завршних делова мењајући пудер хопер и спроводећи кратке циклусе чишћења. Међутим, честа промена боје смањује ефикасност и доводи до времена одмора. Произвођачи треба да процени свој састав производа и утврде да ли линија за боју једне боје за прах за боју испуњава тренутне потребе или да ли више станица за премазивање оправда капитално улагање. Ова анализа директно утиче на почетне трошкове линије за боју праха и на њену дугорочну профитабилност за производњу.
Степен системских величина, планирање простора и техничка интеграција
Правилно димензионирање система осигурава да линија за боју праха одговара захтевима за производњу и ограничењима објекта. Линија за боју праха укључује камеру за наношење прскања, систем за рекуперацију, пећницу за зачешћење и подршку инфраструктури као што су хопер за прах, конвејерски покретачи и електричне компоненте. Произвођачи морају да процени димензије објекта, капацитет напајања и захтеве за управљање ваздухом пре него што се обавезе на куповину линије за боју праха. Подразмерни системи постају вузла која ограничавају производњу, док прекомерне инсталације троше капитал и површину. Рађење са искусним системским интеграторима како би се капацитети линије за боју праха у складу са производњом предвиђањама осигуравали оптимални повратак инвестиција.
Техничка интеграција између линије за боју праха и припреме делова горе је од кључне важности за доследне резултате. Делови морају стићи на станицу за премазивање чисти, без уља, мелнице и контаминације која би угрозила прилепљење праха. Многе објекте комбинују линију за боју праха са интегрисаним системима претратмана укључујући алкално прање, испирање и стадије конверзије премаза. Овај интегрисани приступ осигурава да цео процес премаза одржава стандарде квалитета. Поред тога, интеграција линије за боју праха са ЕРП-ом и системима квалитета у објекту омогућава праћење производње у реалном времену, тражимост и аутоматизовано извештавање које подржава усаглашеност са регулативама и иницијативе континуираног побољшања.
Често постављене питања
Шта чини линију за прах бојице супериорном од традиционалног течног спреја за аутомобилске делове?
Линија за боју прахом пружа врхунску конзистенцију завршетка, ефикасност материјала и у складу са животном средином у поређењу са методама течног прскања. Електростатички нанесене честице праха стварају равномерну покривеност без капљица, а системи за рециклирање преливања рециклирају 90 до 95 посто материјала праха. Операције прскања течности обично троше 30 до 40 посто примењених материјала и генеришу емисије летљивих органских једињења које захтевају обимну вентилацију и управљање опасним отпадом. Линија за боју праха такође производи издржљиве, корозионски отпорне премазе који испуњавају стандарде издржљивости у аутомобилској индустрији, што га чини омиљеним избором за делове изложене тешким условима животне средине.
Колико времена траје да линија за боју праха обради аутомобилске делове кроз комплетан циклус премаза?
Укупно време циклуса за линију за боју праха обично се креће од 15 до 45 минута, у зависности од величине делова, спецификације дебелине премаза и захтева за температуру за оцвршћивање. Време наношења у камери за прскање линије за прах обично траје од 2 до 5 минута, а затим фаза зачињивања у пећи, која може да варира од 10 до 40 минута у зависности од формуле праха и жељених коначних својстава. Модерни системи линија за боју праха са високоефикасним секцијама за оцвршћивање могу смањити укупно време циклуса, омогућавајући бржи проток и побољшање производних капацитета. Произвођачи би требали проверити очекивања цикла са добављачима система на основу њихових специфичних спецификација делова и циљева за производњу.
Које захтеве одржавања захтева линија за боју праха како би се осигурао поуздани дуготрајни рад?
Линија за боју праха захтева редовно одржавање, укључујући чишћење прашкових трака, инспекцију и замену млазнице пушкина за прскање, подмазивање конвејера и праћење грејача пећене пећнице. Већина произвођача треба да закаже превентивно одржавање сваких 500 до 1000 радна сата, што обично укључује чишћење електростатичких пиштоља, проверу квалитета повратаног праха и инспекцију сензора температуре пећи за зачешћење. Правилно одржавање линије за боју прахом продужава животни век опреме, спречава непланирано одлагање и одржава конзистентан квалитет премаза. Погледљиви добављачи линије за боју праха пружају свеобухватну документацију за одржавање, обуку и подршку за резервне делове како би помогли објектима да оптимизују поузданост опреме и континуитет производње.