
 EN
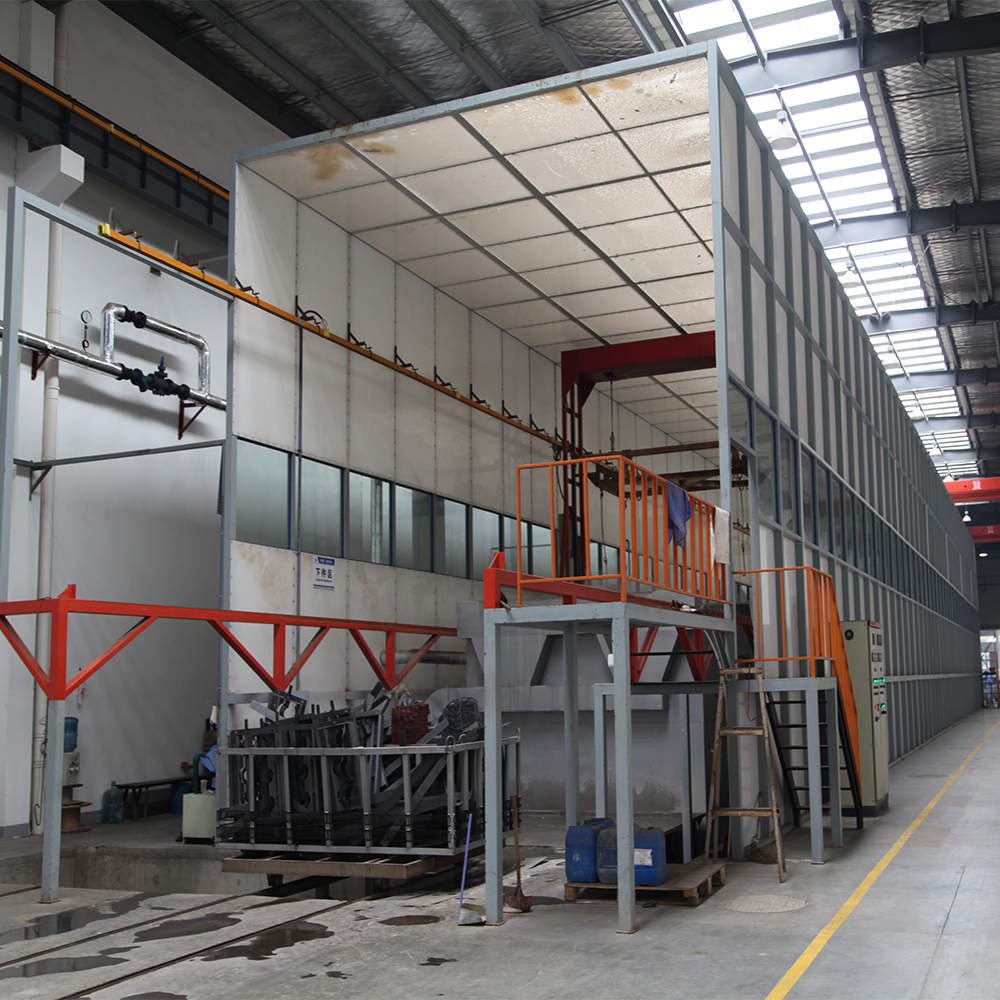
Proizvajalci avtomobilskih delov so neprestano pod pritiskom, da dobavijo visokokakovostne komponente, hkrati pa ohranijo učinkovitost proizvodnje in nadzor nad stroški. porazna oblovljalna vrsta predstavlja ključno naložbo za obrate, ki se osredotočajo na trajnost, doslednost in okoljsko skladnost. V nasprotju s tradicionalnimi tekočimi metodami premazovanja linija za prahovno barvanje zagotavlja odlično lepljivost, enakomerno pokritost in minimalne odpadke materiala. Za proizvajalce, ki želijo izboljšati svoj konkurenčni položaj, je bistveno razumeti, kako linija za prahovno barvanje deluje in kakšne merljive koristi prinaša.
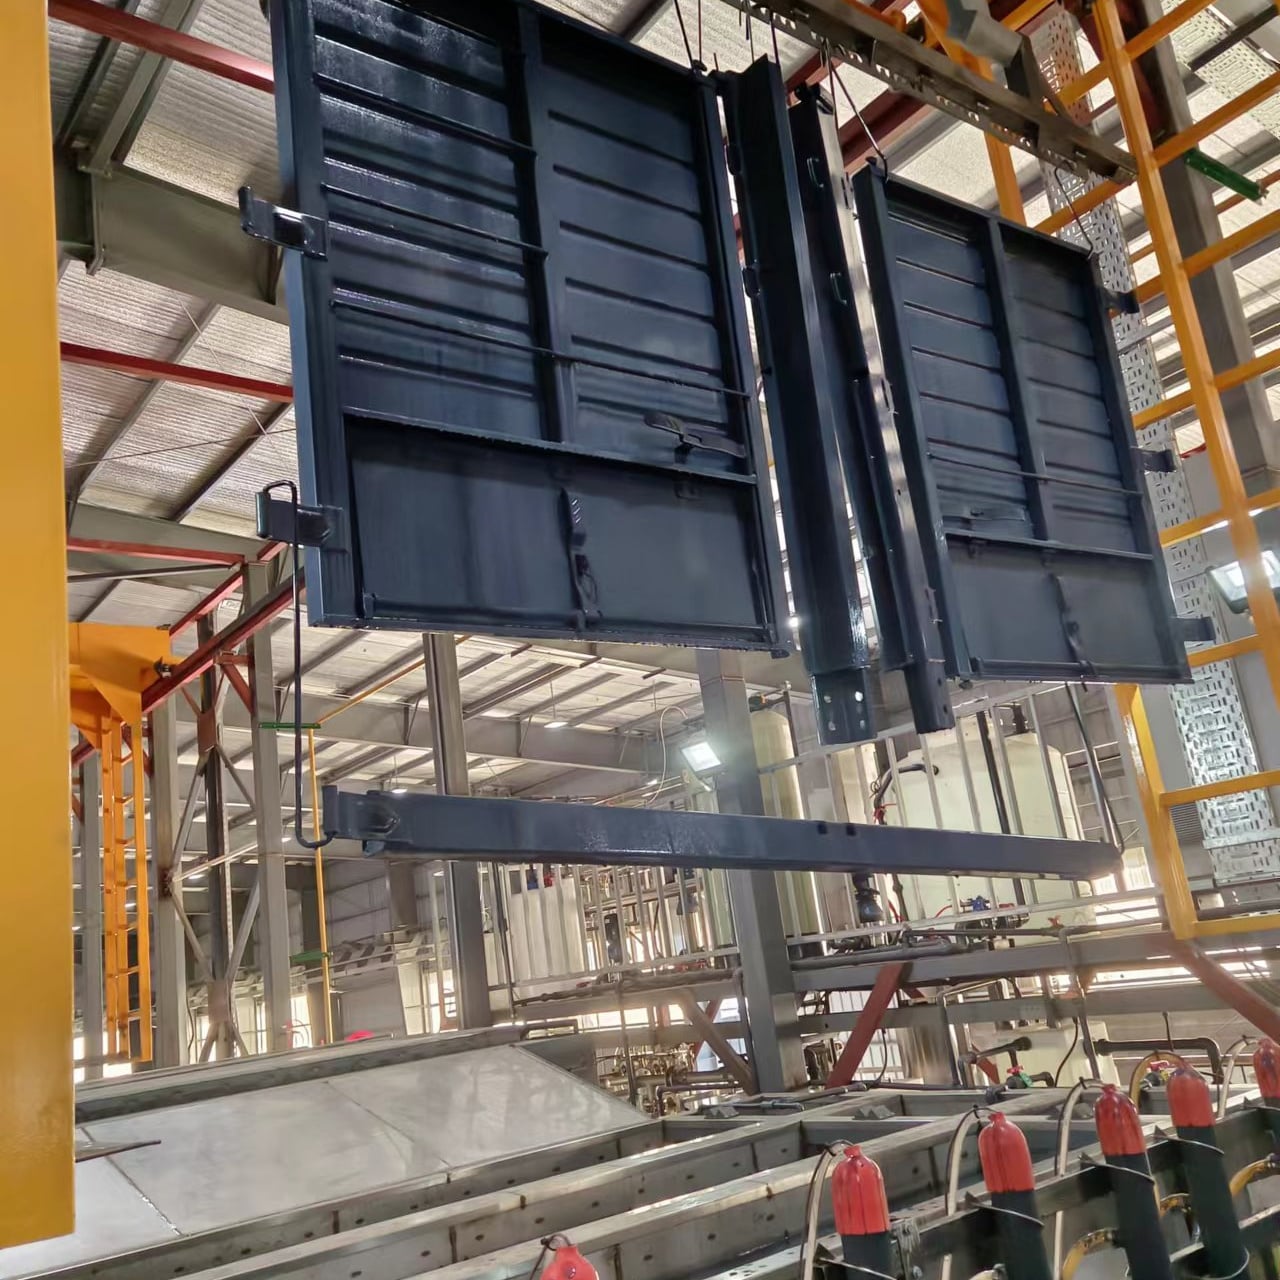
Povpraševanje po zanesljivih rešitvah za prevleke je povzročilo pomemben razvoj tehnologije linij za prahovno barvanje. Sodobne avtomobilsko industrijske dobavne verige zahtevajo dele, ki so odporni proti koroziji, ohranjajo natančne mere in prenašajo trudne okoljske pogoje. Linija za prahovno barvanje združuje avtomatizirane procese, natančne sisteme za nanos in učinkovite sisteme za utrjevanje, da izpolni te zahtevne zahteve. V tem članku raziskujemo, kako linija za prahovno barvanje služi proizvajalcem avtomobilov ter kako neposredno vpliva izbor ustrezne opreme na zmanskost proizvodnje in donosnost.
Osnovni sestavni deli in tehnologija sistemov za linije za prahovno barvanje
Razumevanje uporabe prahovnih prevlek v avtomobilski proizvodnji
Linija za prahovno barvanje deluje s pomočjo elektrostatično nabitih delcev prahu, ki se enakomerno nalegajo na ozemljene kovinske dele. Postopek se začne, ko deli vstopijo v aplikacijsko komoro linije za prahovno barvanje, kjer elektrostatične pištoli razpršijo finoma atomizirane delce prahu. Ti delci se zaradi razlike v električnem nabojem privlačijo k površini dela, kar zagotavlja enakomerno in skladno prevleko brez kapljanja ali tekanja. Ta mehanizem je veliko učinkovitejši od tradicionalnih metod pršenja, saj linija za prahovno barvanje neuporabljeni prah zajame za ponovno cirkulacijo, kar znatno zmanjša odpadke materiala in obratovalne stroške.
Avtomatizirane funkcije v liniji za prahovno barvanje zagotavljajo ponovljivo kakovost med posameznimi serijami proizvodnje. Transportni sistemi premikajo delovne predmete skozi območje nanosa premaza s kontroliranimi hitrostmi, medtem ko več razpršilnih pištola in aplikacijskih glav zagotavlja enakomerno porazdelitev prahu. Številne napredne namestitve linij za prahovno barvanje vključujejo senzorje za spremljanje v realnem času, ki merijo hitrost delcev, obliko razpršitve in gostoto prahu ter omogočajo operaterjem neprekinjeno optimizacijo parametrov nanosa premaza. Ta natančnost je še posebej pomembna za avtomobilsko dobavitelje, ki proizvajajo komponente, ki morajo izpolnjevati stroge standarde kakovosti in trajnosti.
Procesi izviranja in nadzora kakovosti v liniji za prahovno barvanje
Po nanosu se deli, ki jih obdeluje linija za prahovno barvanje, neposredno premaknejo v peč za utrjevanje, kjer nadzorovana toplota spoji delce prahu v brezšivno in trpežno končno površino. Stopnja utrjevanja je bistvena sestavina postopka na liniji za prahovno barvanje, saj natančno nadzorovana temperatura in čas zadrževanja določata končne lastnosti premaza, kot so adhezijska trdnost, gibljivost in odpornost proti udarcem. Večina industrijskih sistemov za prahovno barvanje uporablja programabilne krmilnike (PLC) za nadzor temperaturnih profilov v peči, kar zagotavlja, da vsaka serija del prejme enako toplotno obdelavo. Ta doslednost se odraža v predvidljivi delovni učinkovitosti delov in zmanjšanih napakah v obrabi, ki bi lahko škodovale ugledu proizvajalca.
Zajemanje kakovosti v okviru delovnega procesa pri prahovem lakiranju vključuje merjenje debeline, preizkušanje lepilnosti in protokole za pregled površine. Avtomatizirani sistemi za pregled, nameščeni za pečjo za utrjevanje, merijo debelino premaza z uporabo vrtinčne ali ultrazvočne tehnologije, kar zagotavlja, da vsi deli izpolnjujejo določene zahteve. Ti nadzorni točki, vgrajeni v proces prahovega lakiranja, omogočajo proizvajalcem takoj odkriti odstopanja, s čimer zmanjšujejo delež odpadkov in ohranjajo strogo nadzor nad standardi izdelkov. Za avtomobilsko dobavitelje, ki delujejo v skladu z ISO ali avtomobilskimi posebnimi certifikati, je ta vgrajena validacija kakovosti pogosto predpogoj za odobritev strank.
Delovna učinkovitost in stroškovne prednosti naložbe v prahovo lakirno črto
Učinkovitost uporabe materialov in okoljske prednosti
Linija za prahovno barvanje doseže ravni učinkovitosti uporabe materiala, ki jih tradicionalne metode prevleke ne morejo dosegati. Sistemi za obnovitev prekroja, vgrajeni v sodobno opremo za prahovno barvanje, zajamejo neuporabljene delce prahu in jih vrnejo v posodo za ponovno uporabo. Ta zaprti cikel običajno omogoča obnovo 90 do 95 odstotkov nanesenega prahu, medtem ko konvencionalne tekoče razpršilne operacije dosežejo le 60 do 70 odstotkov obnove. Za proizvajalce avtomobilskih delov v velikih količinah se ta učinkovitost izrazi v pomembnih letnih varčevanjih z materiali. Linija za prahovno barvanje prav tako ustvari minimalno nevarno odpadno snov, saj med nanosom ni sproščenih hlapljivih organskih spojin, ohlapni odpadni prah pa je minimalen in pogosto reciklabilen.
Skupaj z investicijo v linijo za prahovno barvanje se izpolnjevanje predpisov poenostavi. Tekoči barvni postopki zahtevajo obsežne sisteme prezračevanja, osebno zaščitno opremo in protokole za odstranjevanje nevarnih odpadkov, kar povečuje obratne stroške. Linija za prahovno barvanje te breme odpravi z uporabo suhega prahastega nanosa, ki zahteva le standardne industrijske sisteme za zbiranje prahu in ne povzroča tekočih odpadkov, ki bi jih bilo treba čistiti. Okoljski predpisi v Severni Ameriki, Evropi in vedno strožjih azijskih pristojnostih podpirajo postopke prahovnega barvanja. Proizvajalci, ki upravljajo linijo za prahovno barvanje, pogosto lažje obnavljajo okoljska dovoljenja in ohranjajo skladnost z standardi kakovosti zraka, kar zmanjšuje administrativne tveganje in stroške.
Hitrost proizvodnje in optimizacija dela
Avtomatizacija je ključna značilnost linije za prahovno barvanje in neposredno vpliva na potrebe po delovni sili ter proizvodno zmogljivost. Linija za prahovno barvanje lahko deluje neprekinjeno z minimalnim nadzorom, saj sistemi za prenašanje, nadzor razprševanja in peči za utrjevanje delujejo samodejno v skladu z vnaprej določenimi parametri. Zmanjšana intenzivnost dela omogoča proizvajalcem, da delavce usmerijo v naloge višje vrednosti, kot so nalaganje delov, kakovostni pregledi in vzdrževanje opreme, namesto ročnega razprševanja. Za avtomobilsko dobavitelje, ki se v mnogih regijah soočajo s pomanjkanjem delovne sile, postane ta optimizacija delovne sile ključna konkurenčna prednost. Linija za prahovno barvanje običajno omogoča višje urne proizvodne hitrosti kot ročne metode barvanja, kar proizvajalcem omogoča izpolnitev naraščajoče povpraševanja strank brez sorazmernega povečanja števila zaposlenih.
Izboljšava ciklusnega časa predstavlja še eno proizvodno prednost sistema za pršenje s praškastimi barvami. Od vstopa dela v sistem do končne termične obdelave lahko sodobna linija za pršenje s praškastimi barvami obdeluje avtomobilsko komponente v časovnih okvirih od 15 do 45 minut, odvisno od zapletenosti dela in specifikacij premaza. Ta hitrost omogoča proizvajalcem, da ohranjajo odzivne proizvodne urnike in skrajšajo obdobja hranjenja zalog. Napovedljiv pretok skozi linijo za pršenje s praškastimi barvami omogoča natančnejše načrtovanje proizvodnje ter izpolnjevanje obljub glede dobave strankam, kar krepi dolgoročne odnose s strankami in odpira možnosti za dobavo po načelu »točno pravočasno«, kar izboljša učinkovitost delovnega kapitala.
Razmisljanje o izbiri in vpeljavi za avtomobilsko industrijo
Ocenjevanje geometrije dela in primernosti linije za pršenje s praškastimi barvami
Ne vse avtomobilske dele je enako primerno prevleči s praškovnim premazom na liniji za praškovno barvanje; uspešna izvedba zahteva natančno oceno geometrije delov in zahtev glede uporabe. Deli z globokimi vdolbini, notranjimi votlinami ali območji, do katerih je težko dostopati, predstavljajo izzive za linijo za praškovno barvanje, saj praškaste delce morda ne dosežejo vseh površin enakomerno. Proizvajalci, ki razmišljajo o investiciji v linijo za praškovno barvanje, bi morali tesno sodelovati z oblikovalci sistemov, da analizirajo obliko delov in priporočijo spremembe pri pritrdilnih napravah ali orodjih, ki izboljšajo dostopnost za prevleko. Za zapletene sestave iz več materialov se lahko zahtevajo posebne metode za zakrivanje ali selektivno prevlečenje, ki jih ponudnik linije za praškovno barvanje izvede prek prilagojenega programiranja ali mehanskih nastavitev.
Možnost spremembe barve je še ena praktična razmislitev pri uvedbi linije za prahovno lakiranje. Številni sistemi lahko preklopijo med različnimi barvami ali končnimi površinami z menjavo posode za prah in izvedbo kratekih ciklov izpiranja. Pogoste spremembe barve vendar zmanjšujejo učinkovitost in povzročajo mrtvi čas. Proizvajalci naj ocenijo svoj asortiman izdelkov ter določijo, ali linija za prahovno lakiranje z eno barvo zadostuje trenutnim potrebam ali pa opravičujejo kapitalsko naložbo več kot ena postaja za prevleko. Ta analiza neposredno vpliva tako na začetne stroške linije za prahovno lakiranje kot tudi na njeno dolgoročno donosnost za proizvodno dejavnost.
Določanje velikosti sistema, načrtovanje prostora in tehnična integracija
Pravilno dimenzioniranje sistema zagotavlja, da se linija za prahovno barvanje ujema z zahtevami proizvodnje in omejitvami obrata. Površina, ki jo zasede linija za prahovno barvanje, vključuje komoro za nanos prahu, sistem za povrnitev prahu, peč za utrjevanje in podporno infrastrukturo, kot so rezervoarji za prah, pogonski sistemi za transportne trakove in električni komponenti. Proizvajalci morajo pred nakupom linije za prahovno barvanje oceniti dimenzije obrata, zmogljivost električnega napajanja in zahteve glede obravnave zraka. Nedozmerni sistemi postanejo ovire, ki omejujejo proizvodnjo, medtem ko preveliki namestitve zapravljajo kapital in površino tal. Sodelovanje z izkušenimi integratorji sistemov za prilagoditev zmogljivosti linije za prahovno barvanje napovedim proizvodnje zagotavlja optimalno donosnost naložbe.
Tehnična integracija med linijo za prahovno barvanje in predhodno pripravo delov je ključnega pomena za dosledne rezultate. Deli morajo na barvni postaji prispeti čisti, brez olj, valjarske skorje in onesnažil, ki bi ogrozili lepljenje prahu. Številna obrati združujejo linijo za prahovno barvanje z vgrajenimi sistemi predobdelave, vključno s kislinsko ali alkalno pranjo, izpiranjem in fazo pretvorbenega premaza. Ta integrirani pristop zagotavlja, da celoten proces barvanja ohranja standard kakovosti. Poleg tega omogoča integracija linije za prahovno barvanje z ERP-sistemom obrata in sistemi za kakovost sledenje proizvodnji v realnem času, sledljivost ter avtomatizirano poročanje, kar podpira skladnost z regulativnimi zahtevami in pobude za nenehno izboljševanje.
Pogosto zastavljena vprašanja
Kaj naredi linijo za prahovno barvanje nadrejeno tradicionalnim tekočim razpršilnim barvanjem avtomobilskih delov?
Linija za pršenje s praškom zagotavlja izjemno enakomerno končno površino, učinkovito rabo materiala in skladnost z okoljskimi predpisi v primerjavi z tekočimi pršilnimi metodami. Elektrostatično nanašani praškasti delci zagotavljajo enakomerno prevleko brez kapljanja, sistem za ponovno uporabo presežka pa reciklira 90 do 95 odstotkov praškastega materiala. Pri tekočih pršilnih postopkih se običajno izgubi 30 do 40 odstotkov nanesenega materiala, hkrati pa nastajajo emisije летljivih organskih spojin, zaradi katerih so potrebni obsežni prezračevalni sistemi in ravnanje z nevarnimi odpadki. Linija za pršenje s praškom poleg tega proizvaja trpežne, korozijo odporne prevleke, ki izpolnjujejo avtomobilsko industrijske standarde za trpežnost, zato je to najbolj primerna izbira za dele, ki so izpostavljeni zahtevnim okoljskim razmeram.
Koliko časa potrebuje linija za pršenje s praškom za obdelavo avtomobilskih delov skozi celoten cikel nanosa prevleke?
Skupni čas cikla za linijo za prahovno barvanje običajno znaša od 15 do 45 minut, odvisno od velikosti dela, zahtevane debeline premaza in temperaturnih zahtev za utrjevanje. Čas nanašanja v razpršilni komori linije za prahovno barvanje običajno traja od 2 do 5 minut, nato sledi stopnja utrjevanja v peči, ki lahko traja od 10 do 40 minut, odvisno od sestave prahu in želenih končnih lastnosti. Sodobni sistemi linij za prahovno barvanje z visoko učinkovitimi utrjevalnimi oddelki lahko zmanjšajo skupni čas cikla, kar omogoča hitrejši pretok in izboljšano proizvodno zmogljivost. Proizvajalci naj preverijo pri dobaviteljih sistemov zahtevane čase cikla na podlagi specifičnih specifikacij del in ciljnih proizvodnih količin.
Kakšne zahteve glede vzdrževanja ima linija za prahovno barvanje, da zagotovi zanesljivo dolgoročno obratovanje?
Vrstico za prahovo barvanje je treba redno vzdrževati, kar vključuje čiščenje posod za prah, pregled in zamenjavo šob za pršenje, mazanje konvejerja ter spremljanje grelnih elementov peči. Večina proizvajalcev bi morala preventivno vzdrževanje načrtovati vsakih 500 do 1000 obratovalnih ur; to običajno vključuje čiščenje elektrostatičnih pištolo, preverjanje kakovosti povrnjenega prahu ter pregled senzorjev temperature v peči za utrjevanje. Ustrezno vzdrževanje vrstice za prahovo barvanje podaljša življenjsko dobo opreme, preprečuje nepredvidene prekinitve obratovanja in ohranja enotno kakovost premaza. Zanesljivi dobavitelji vrstic za prahovo barvanje ponujajo izčrpno dokumentacijo za vzdrževanje, usposabljanje ter podporo z rezervnimi deli, s čimer omogočajo obratom, da optimizirajo zanesljivost opreme in neprekinjenost proizvodnje.
Vsebina
- Osnovni sestavni deli in tehnologija sistemov za linije za prahovno barvanje
- Delovna učinkovitost in stroškovne prednosti naložbe v prahovo lakirno črto
- Razmisljanje o izbiri in vpeljavi za avtomobilsko industrijo
-
Pogosto zastavljena vprašanja
- Kaj naredi linijo za prahovno barvanje nadrejeno tradicionalnim tekočim razpršilnim barvanjem avtomobilskih delov?
- Koliko časa potrebuje linija za pršenje s praškom za obdelavo avtomobilskih delov skozi celoten cikel nanosa prevleke?
- Kakšne zahteve glede vzdrževanja ima linija za prahovno barvanje, da zagotovi zanesljivo dolgoročno obratovanje?