
 EN
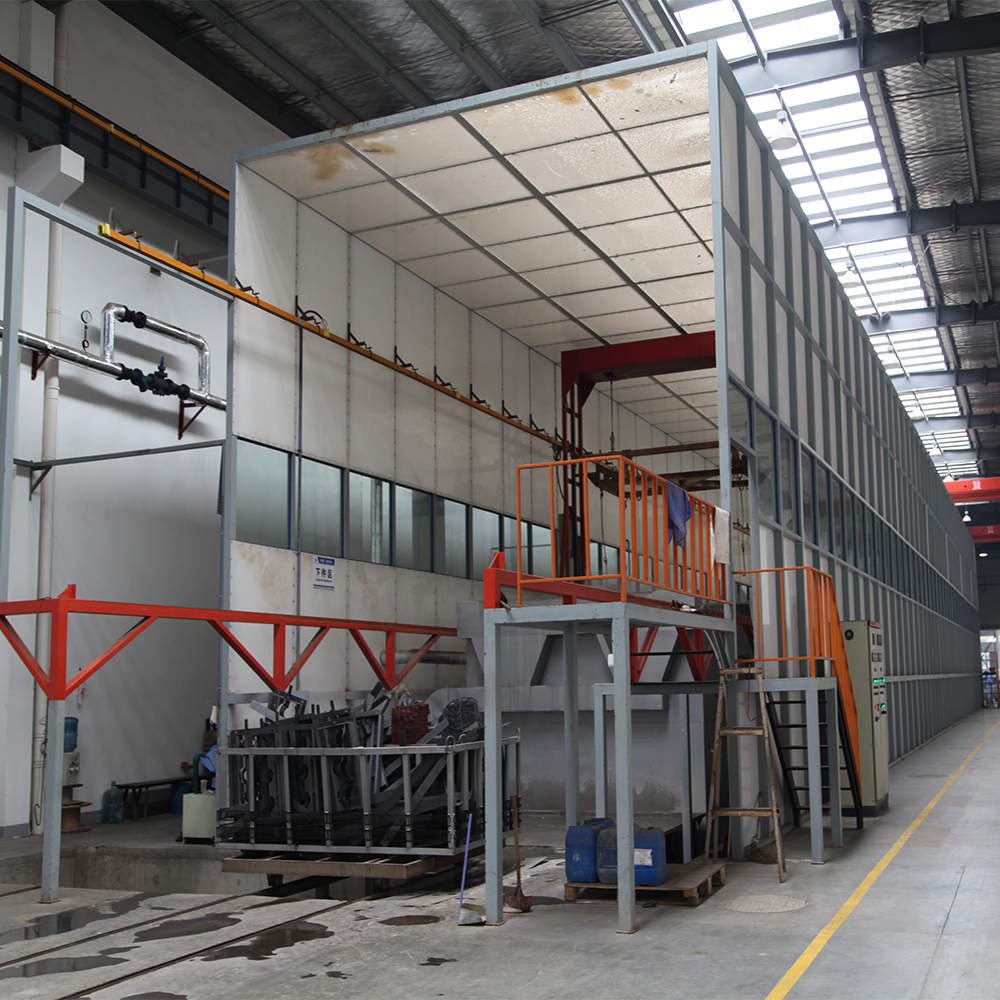
يواجه مصنّعو قطع غيار السيارات ضغوطاً مستمرةً لتقديم مكونات عالية الجودة مع الحفاظ في الوقت نفسه على كفاءة الإنتاج والتحكم في التكاليف. أ خط طلاء البودرة تُمثِّل خطّ طلاء البودرة استثماراً حاسماً للمنشآت التي تركّز على المتانة والاتساق والامتثال البيئي. وعلى عكس طرق الطلاء السائلة التقليدية، يوفّر خطّ طلاء البودرة التصاقاً متفوّقاً وتجانساً أعلى في التغطية وهدرًا أقلّ بكثير في المواد. وللمصنّعين الذين يسعون إلى تعزيز مكانتهم التنافسية، فإن فهم كيفية عمل خطّ طلاء البودرة وكيفية تحقيقه فوائد قابلة للقياس أمرٌ جوهري.
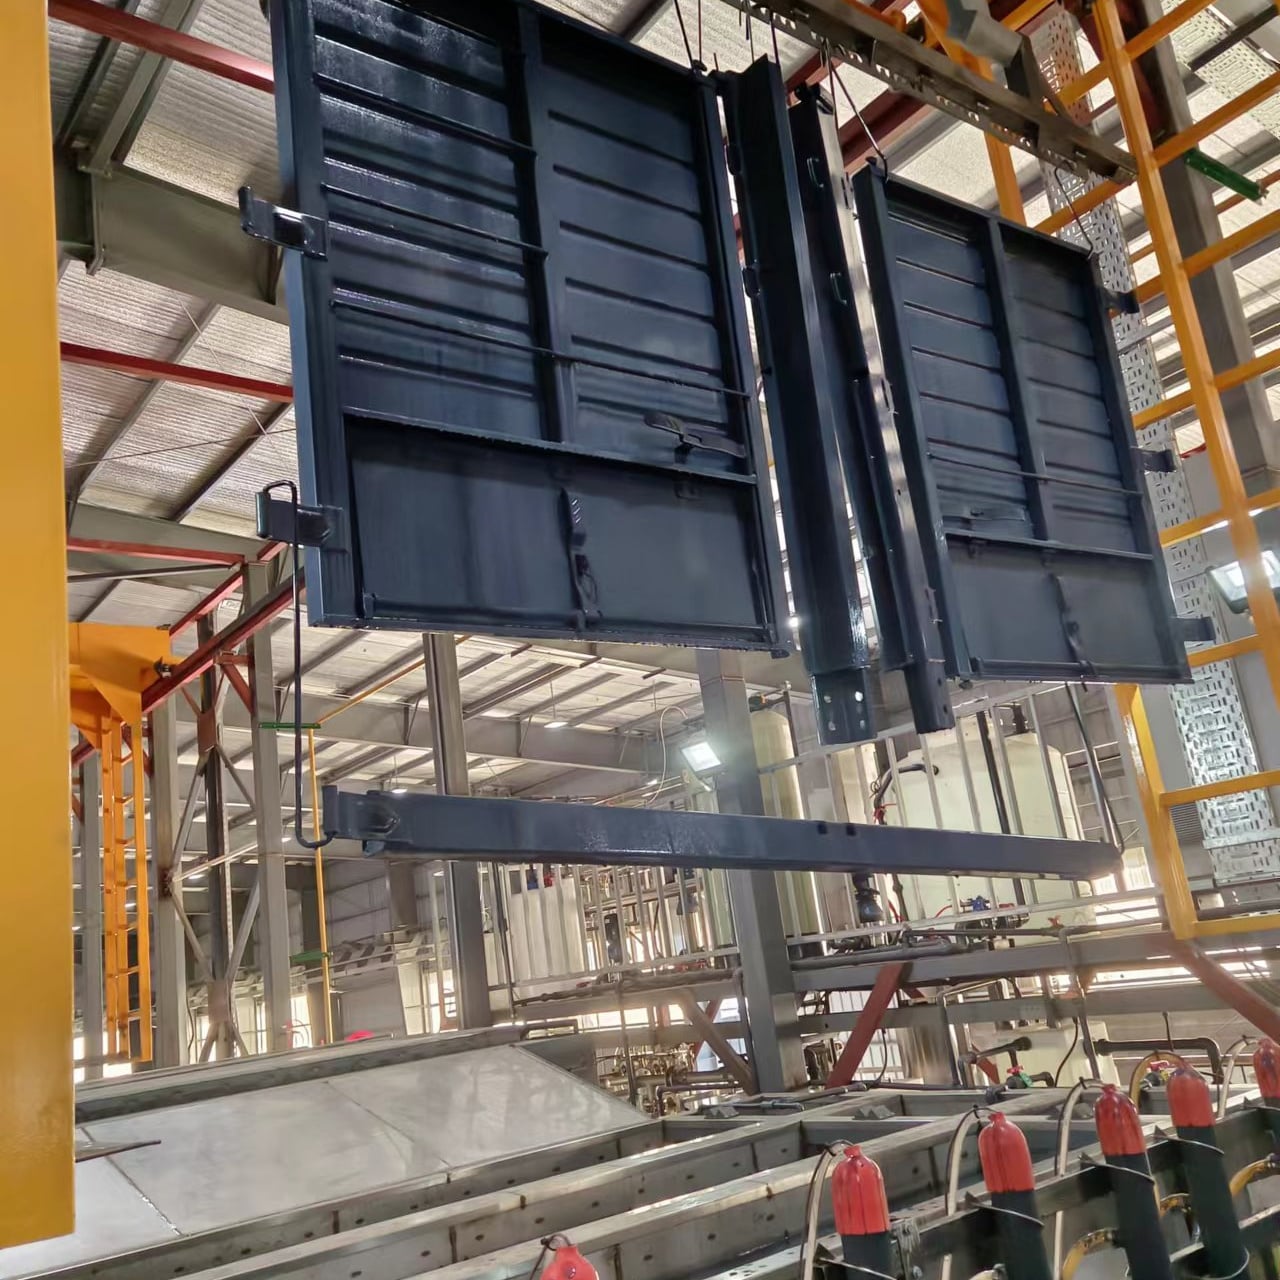
أدى الطلب على حلول الطلاء الموثوقة إلى تطورٍ كبيرٍ في تكنولوجيا خطوط رش البودرة. وتتطلّب سلاسل التوريد الحديثة في قطاع السيارات أجزاءً مقاومةً للتآكل، تحافظ على دقة الأبعاد، وتتحمّل الظروف البيئية القاسية. ويُدمج خط رش البودرة عملياتٍ آليةً، وضوابط دقيقة لتطبيق الطلاء، وأنظمة تجفيف فعّالة لتلبية هذه المتطلبات الصارمة. ويستعرض هذا المقال كيفية خدمة خط رش البودرة لمصنّعي السيارات، وكيف يؤثّر اختيار النظام المناسب تأثيراً مباشراً على أداء الإنتاج وربحيته.
المكونات الأساسية وتكنولوجيا أنظمة خطوط رش البودرة
فهم تطبيق طلاء البودرة في التصنيع automotive
تعمل خطوط طلاء المسحوق من خلال جسيمات مسحوق مشحونة كهربائيًّا تلتصق بشكل متجانس بأجزاء معدنية متصلة بالأرض. وتبدأ العملية عندما تدخل الأجزاء إلى غرفة التطبيق في خط طلاء المسحوق، حيث تقوم مسدَّسات كهروستاتيكية برش جسيمات مسحوق دقيقة جدًّا. وتجذب هذه الجسيمات سطح الجزء بسبب فرق الشحنة الكهربائية، ما يُحقِّق تغطية متسقة ومتجانسة دون تنقيط أو تشويش. وهذه الآلية أكثر كفاءة بكثير من طرق الطلاء بالرش التقليدية، لأن خط طلاء المسحوق يلتقط المسحوق غير المستخدم لإعادة تدويره، ما يقلِّل الهدر المادي والتكاليف التشغيلية بشكل كبير.
تضمن ميزات الأتمتة المدمجة في خط رش المسحوق جودةً قابلةً للتكرار عبر دفعات الإنتاج. وتنقل أنظمة الناقلات الأجزاء عبر منطقة الطلاء بسرعاتٍ خاضعةٍ للتحكم، بينما تحافظ فوهات الرش المتعددة ورؤوس التطبيق على توزيعٍ متسقٍ للمسحوق. وتتضمن العديد من التثبيتات المتقدمة لخطوط رش المسحوق أجهزة استشعار لمراقبة اللحظية تتتبع سرعة الجسيمات وأنماط الرش وكثافة المسحوق، ما يمكّن المشغلين من تحسين معايير الطلاء باستمرار. وهذه الدقة ذات قيمةٍ كبيرةٍ خاصةً لمورِّدي قطع غيار السيارات الذين ينتجون مكوناتٍ يجب أن تجتاز معايير الجودة والمتانة الصارمة.
عمليات التصلب ومراقبة الجودة في خط رش المسحوق
بعد التطبيق، تنتقل الأجزاء المطلية بواسطة خط رش البودرة مباشرةً إلى فرن التصلب، حيث يُذوّب الحرارة المنظمة جزيئات البودرة لتكوّن طبقة نهائية سلسة ومتينة. وتُعد مرحلة التصلب جزءًا أساسيًّا من عملية خط رش البودرة، لأن التحكم الدقيق في درجة الحرارة وزمن التعرّض لها يحدّد الخصائص النهائية للطلاء مثل قوة الالتصاق والمرونة ومقاومة الصدمات. وتستخدم معظم أنظمة خطوط رش البودرة الصناعية وحدات تحكّم منطقية قابلة للبرمجة لإدارة منحنيات درجة حرارة الفرن، مما يضمن خضوع كل دفعة من الأجزاء لنفس المعاملة الحرارية. ويؤدي هذا التناسق إلى أداء متوقَّع للأجزاء وانخفاض حالات الفشل في الاستخدام الميداني، التي قد تضرّ بسمعة المصنِّع.
تتضمن ضمان الجودة المدمج في سير عمل خط طلاء المسحوق قياس السُمك واختبار الالتصاق وبروتوكولات فحص السطح. وتقيس أنظمة الفحص الآلي، المُركَّبة بعد فرن التصلب، سُمك الطلاء باستخدام تقنية التيارات الدوامية أو الموجات فوق الصوتية، لضمان مطابقة جميع الأجزاء للمتطلبات المحددة. وتتيح هذه نقاط الفحص المدمجة في عملية خط طلاء المسحوق للمصنِّعين اكتشاف الانحرافات فور حدوثها، مما يقلل من معدلات الهدر ويحافظ على رقابة دقيقة على معايير المنتج. وللمورِّدين في قطاع السيارات الذين يعملون وفق شهادات الأيزو أو الشهادات الخاصة بالسيارات، تُعد هذه المصادقة الداخلية على الجودة شرطاً أساسياً غالباً لموافقة العملاء.
الكفاءة التشغيلية والفوائد الاقتصادية للاستثمار في خط طلاء المسحوق
كفاءة المواد والمزايا البيئية
ت logi خط رشّ البودرة مستويات كفاءة في استهلاك المواد لا يمكن للطرق التقليدية لتغليف السطوح أن تصل إليها. وتتضمن معدات خط رشّ البودرة الحديثة أنظمة لاسترجاع الرذاذ الزائد، التي تلتقط جزيئات البودرة غير المستخدمة وتعيدها إلى الخزان لإعادة الاستخدام. ويؤدي هذا النهج المغلق عادةً إلى استرجاع ٩٠ إلى ٩٥ في المئة من البودرة المُطبَّقة، مقارنةً بنسبة استرجاع تتراوح بين ٦٠ و٧٠ في المئة في عمليات الرش السائلة التقليدية. وللمصنّعين ذوي الإنتاج العالي لأجزاء السيارات، تنعكس هذه الكفاءة في وفورات سنوية كبيرة في تكاليف المواد. كما يولِّد خط رشّ البودرة كمّاً ضئيلاً جداً من النفايات الخطرة، إذ لا تُطلق مركبات عضوية متطايرة أثناء عملية التطبيق، والنفايات الناتجة عن البودرة المُجفَّفة تكون ضئيلةً في العادة ويمكن إعادة تدويرها غالباً.
يصبح الامتثال التنظيمي أبسطَ عند استثمار خط طلاء بالمسحوق. فتتطلب عمليات الطلاء السائلة أنظمة تهوية واسعة النطاق ومعدات حماية فردية وبروتوكولات التخلص من النفايات الخطرة، ما يرفع التكاليف التشغيلية. أما خط طلاء المسحوق فيلغي هذه الأعباء عبر استخدام تطبيق جاف للمسحوق، الذي يحتاج فقط إلى أنظمة جمع الغبار الصناعية القياسية ولا يُنتج أي جريان سائل يتطلب معالجة. وتفضّل اللوائح البيئية في أمريكا الشمالية وأوروبا، وبشكل متزايد في الدول الآسيوية، عمليات الطلاء بالمسحوق. وغالبًا ما يجد المصنعون العاملون بخطوط طلاء مسحوقية أن تجديد التراخيص البيئية والحفاظ على الامتثال لمعايير جودة الهواء أسهل، مما يقلل المخاطر الإدارية والتكاليف.
سرعة الإنتاج وتحسين استغلال العمالة
تُعَدّ الأتمتة سمةً مميِّزةً في خط طلاء المسحوق، وتؤثِّر تأثيراً مباشراً في احتياجات العمالة وقدرة الإنتاج. ويمكن لخط طلاء المسحوق أن يعمل باستمرار وبإشرافٍ ضئيلٍ جداً، إذ تعمل أنظمة النقل والتحكم في الرش وأفران التصلب تلقائياً وفقاً للمعايير المُحدَّدة مسبقاً. ويتيح هذا الانخفاض في كثافة العمل للمصنِّعين تكليف العمال بمهام ذات قيمة أعلى، مثل تحميل القطع، وفحص الجودة، وصيانة المعدات، بدل تنفيذ عمليات الرش اليدوي. وللمورِّدين في قطاع السيارات، الذين يواجهون نقصاً في العمالة في مناطق عديدة، تصبح هذه الكفاءة في استخدام العمالة ميزةً تنافسيةً بالغة الأهمية. وعادةً ما يدعم خط طلاء المسحوق معدلات إنتاجٍ ساعةً أعلى من أساليب الطلاء اليدوي، ما يمكن المصنِّعين من تلبية الطلب المتزايد من العملاء دون الحاجة إلى زيادة متناسبة في حجم القوى العاملة.
يُعَدُّ تحسين زمن الدورة فائدة إنتاجية أخرى لنظام خط طلاء المسحوق. فمنذ دخول القطعة إلى اكتمال التصلب النهائي، يمكن لخط طلاء مسحوق حديث معالجة المكونات automobiles في فترات زمنية تتراوح بين ١٥ و٤٥ دقيقة، وذلك حسب تعقيد القطعة ومواصفات الطلاء. وتتيح هذه السرعة للمصنِّعين الحفاظ على جداول إنتاج مرنة وتقليل فترات الاحتفاظ بالموجودات. كما أن الإنتاج المنتظم والمتوقع من خط طلاء المسحوق يمكِّن من تخطيط الإنتاج بدقة أكبر والوفاء بالالتزامات تجاه تسليم الطلبات للعملاء، ما يعزز العلاقات طويلة الأمد مع العملاء ويفتح فرصاً لترتيبات التوريد حسب الطلب (JIT) التي تحسِّن كفاءة رأس المال العامل.
اعتبارات الاختيار والتنفيذ بالنسبة لمصنِّعي المركبات
تقييم هندسة القطعة ومدى ملاءمة خط طلاء المسحوق
ليست جميع قطع السيارات مناسبةً بالتساوي للطلاء بالبودرة عبر خط طلاء البودرة؛ ويقتضي التنفيذ الناجح تقييمًا دقيقًا لهندسة القطعة ومتطلبات الاستخدام. فتُعَدُّ القطع ذات التجويفات العميقة أو التجاويف الداخلية أو المناطق التي يصعب الوصول إليها تحدياتٍ أمام خط طلاء البودرة، لأن جزيئات البودرة قد لا تصل إلى جميع الأسطح بشكل متجانس. وينبغي للمصنِّعين الذين يفكرون في الاستثمار في خط طلاء بودرة أن يعملوا عن كثب مع مصمِّمي النظام لتحليل تصاميم القطع والتوصية بتعديلات في التجهيزات أو الأدوات لتحسين إمكانية الوصول للطلاء. وقد تتطلب التجميعات المعقدة المكوَّنة من مواد متعددة بروتوكولات تغطية انتقائية أو حجبًا متخصصًا، يمكن لموفِّر خط طلاء البودرة تنفيذها عبر برمجة مخصصة أو تركيبات ميكانيكية.
تُعَدُّ القدرة على تغيير اللون من الاعتبارات العملية الأخرى عند تنفيذ خط رش البودرة. ويمكن للعديد من الأنظمة التبديل بين ألوان أو تشطيبات البودرة بتغيير خزان البودرة وإجراء دورات تنقية قصيرة. ومع ذلك، فإن التغيير المتكرر للألوان يقلل الكفاءة ويؤدي إلى فترات توقف. وينبغي للمصنِّعين تقييم مزيج منتجاتهم وتحديد ما إذا كان خط رش البودرة بلون واحدٍ كافياً لاحتياجاتهم الحالية أم أن إنشاء محطات طلاء متعددة يستحق الاستثمار الرأسمالي. وتؤثر هذه التحليلات مباشرةً على التكلفة الأولية لخط رش البودرة وعلى ربحيته على المدى الطويل بالنسبة لعملية التصنيع.
تحديد حجم النظام، وتخطيط المساحة، والتكامل التقني
يؤمِنُ التَّحديدُ الصحيحُ لحجمِ النظامِ أنَّ خطَّ الطلاءِ بالبودرةِ يتوافقُ مع متطلباتِ حجمِ الإنتاجِ والقيودِ المفروضةِ على المنشأةِ. ويشملُ مساحةُ خطِّ الطلاءِ بالبودرةِ غرفةَ تطبيقِ الرشِّ، ونظامَ الاسترجاعِ، وفرنَ التصلُّبِ، والبنيةَ التحتيةَ الداعمةَ مثلَ خزَّانِ البودرةِ، ومحرِّكاتِ الناقلِ، والمكوِّناتِ الكهربائيةِ. ويجبُ على المصنِّعينَ تقييمَ أبعادِ المنشأةِ، وقدرةِ مصدرِ الطاقةِ، ومتطلباتِ معالجةِ الهواءِ قبلَ الالتزامِ بشراءِ خطِّ طلاءٍ بالبودرةِ. فتؤدِّي الأنظمةُ الأصغرُ من الحجمِ المطلوبِ إلى اختناقاتٍ تحدُّ من الإنتاجِ، بينما تؤدِّي التثبيتاتُ الأكبرُ من الحجمِ المطلوبِ إلى هدرِ رأسِ المالِ والمساحةِ المتوفرةِ على الأرضِ. ويضمنُ التعاونُ مع مُدمِّجي الأنظمةِ ذوي الخبرةِ في مواءمةِ سعةِ خطِّ الطلاءِ بالبودرةِ مع توقعاتِ الإنتاجِ عائدًا استثماريًّا أمثلَ.
يُعَدُّ التكامل التقني بين خط رش البودرة والعمليات السابقة لإعداد القطع أمرًا حاسم الأهمية لتحقيق نتائج متسقة. ويجب أن تصل القطع إلى محطة الطلاء نظيفةً تمامًا، خاليةً من الزيوت وطبقات الأكسيد الناتجة عن التصنيع (ميل سكيل) وأي ملوثات قد تُضعف التصاق البودرة. وتدمج العديد من المنشآت خط رش البودرة مع أنظمة معالجة أولية متكاملة تشمل الغسل القاعدي، والشطف، ومراحل الطلاء التحويلي. ويضمن هذا النهج المتكامل الحفاظ على معايير الجودة طوال عملية الطلاء بأكملها. علاوةً على ذلك، يمكِّن دمج خط رش البودرة مع أنظمة تخطيط موارد المؤسسة (ERP) وأنظمة الجودة في المنشأة من تتبع الإنتاج في الوقت الفعلي، وتحقيق إمكانية التعقب الكامل، وإعداد التقارير الآلية التي تدعم الامتثال التنظيمي ومبادرات التحسين المستمر.
الأسئلة الشائعة
ما الذي يجعل خط رش البودرة أفضل من طلاء الرش السائل التقليدي بالنسبة لقطع غيار السيارات؟
خط رشّ المسحوق يوفّر اتساقًا متفوقًا في النهاية، وكفاءةً في المواد، والامتثالَ للوائح البيئية مقارنةً بطرق الرش السائلة. وتُحقّق الجسيمات المُرشّشة كهربائيًّا تغطيةً متجانسةً دون تنقيط، بينما تعيد أنظمة استعادة الرش الزائد ٩٠ إلى ٩٥ في المئة من مادة المسحوق. أما عمليات الرش السائل فتُضيّع عادةً ٣٠ إلى ٤٠ في المئة من المادة المُطبَّقة وتولّد انبعاثات مركبات عضوية متطايرة تتطلّب تهويةً واسعة النطاق وإدارةً للنفايات الخطرة. كما ينتج خط رشّ المسحوق طبقات طلاء متينةً مقاومةً للتآكل وتفي بمعايير المتانة في قطاع السيارات، ما يجعله الخيار المفضّل لأجزاء تتعرّض لظروف بيئية قاسية.
كم يستغرق خط رشّ المسحوق لمعالجة قطع غيار السيارات خلال دورة الطلاء الكاملة؟
تتراوح المدة الإجمالية لدورة خط طلاء المسحوق عادةً بين ١٥ و٤٥ دقيقة، وذلك تبعًا لحجم القطعة ومواصفات سماكة الطلاء ومتطلبات درجة حرارة التصلب. أما مدة التطبيق داخل غرفة الرش في خط طلاء المسحوق فهي تستغرق عادةً من دقيقتين إلى خمس دقائق، ثم تليها مرحلة التصلب في الفرن، والتي قد تتراوح بين ١٠ و٤٠ دقيقة اعتمادًا على تركيبة المسحوق والخصائص النهائية المرغوبة. ويمكن للأنظمة الحديثة لخطوط طلاء المسحوق المزودة بأقسام تصلب عالية الكفاءة أن تقلل المدة الإجمالية للدورة، مما يسمح بزيادة سرعة التدفق وتحسين القدرة الإنتاجية. وينبغي للمصنّعين التحقق من توقعات المدة الدورانية مع موردي الأنظمة استنادًا إلى مواصفات قطعهم المحددة وأهداف حجم الإنتاج.
ما متطلبات الصيانة التي يفرضها خط طلاء المسحوق لضمان تشغيلٍ موثوقٍ على المدى الطويل؟
تتطلب خطوط الطلاء بالبودرة صيانةً منتظمةً تشمل تنظيف خزانات البودرة، وفحص فوهات مسدسات الرش واستبدالها، وتزييت الناقلات، ورصد عناصر التسخين في الأفران. ويجب على معظم المصنّعين جدولة الصيانة الوقائية كل ٥٠٠ إلى ١٠٠٠ ساعة تشغيل، وهي تشمل عادةً تنظيف مسدسات الشحن الكهروستاتيكي، والتحقق من جودة البودرة المسترجعة، وفحص حساسات درجة حرارة أفران التصلّب. وتؤدي الصيانة السليمة لخط طلاء البودرة إلى إطالة عمر المعدات، ومنع التوقف غير المخطط عنه، والحفاظ على ثبات جودة الطبقة المطلية. كما يوفّر موردو خطوط طلاء البودرة الموثوقون وثائق صيانة شاملةً، وتدريبًا متخصصًا، ودعمًا في قطع الغيار لمساعدة المنشآت على تحسين موثوقية المعدات واستمرارية الإنتاج.