
 EN
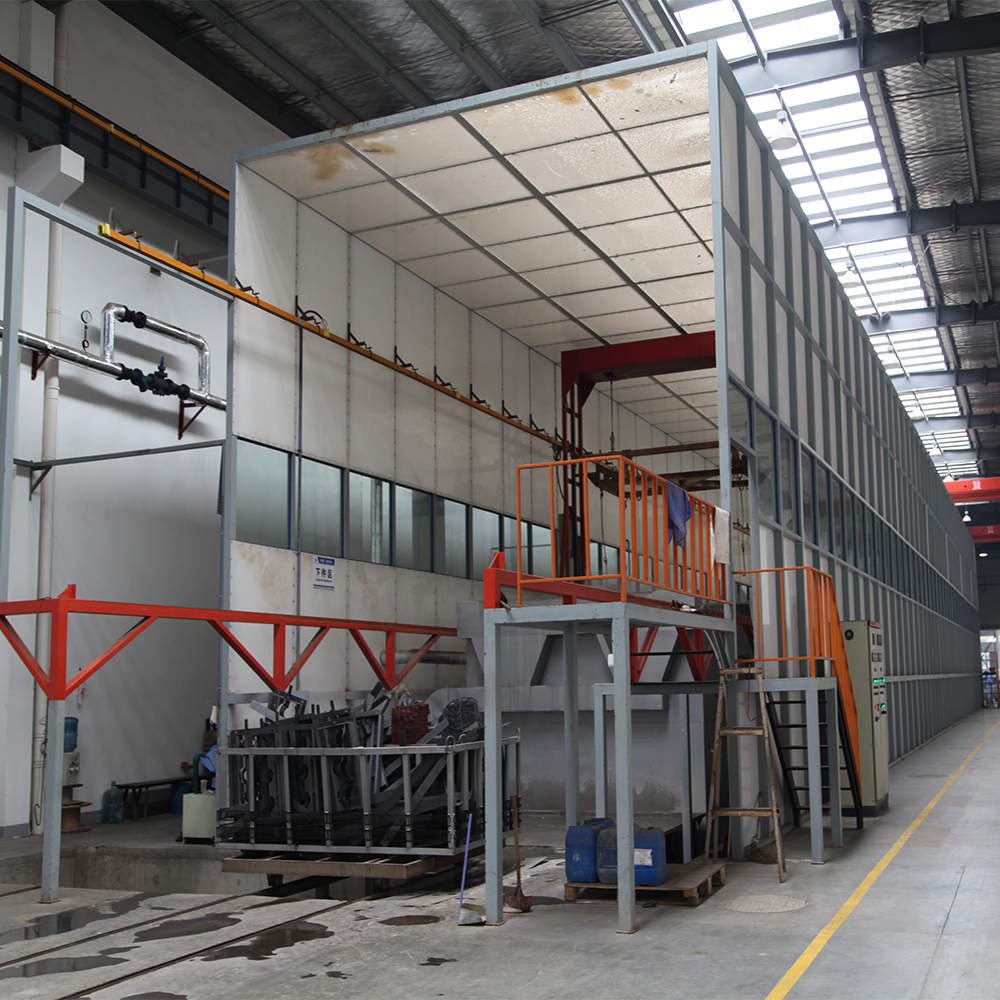
Automaaliaosien valmistajat kohtaavat jatkuvaa painetta toimittaa korkealaatuisia komponentteja samalla kun tuotannon tehokkuutta ja kustannusten hallintaa ylläpidetään. pudotusmaalauslinja edustaa kriittistä investointia laitoksille, joiden painopiste on kestävyydessä, yhdenmukaisuudessa ja ympäristövaatimusten noudattamisessa. Perinteisiin nestemäisiin pinnoitusmenetelmiin verrattuna jauhepinnoituslinja tarjoaa paremman tarttuvuuden, tasaisemman peitteen ja vähäisemmän materiaalin hävikin. Valmistajille, jotka pyrkivät vahvistamaan kilpailuasemaansa, on olennaista ymmärtää, miten jauhepinnoituslinja toimii ja miten se tuottaa mitattavia etuja.
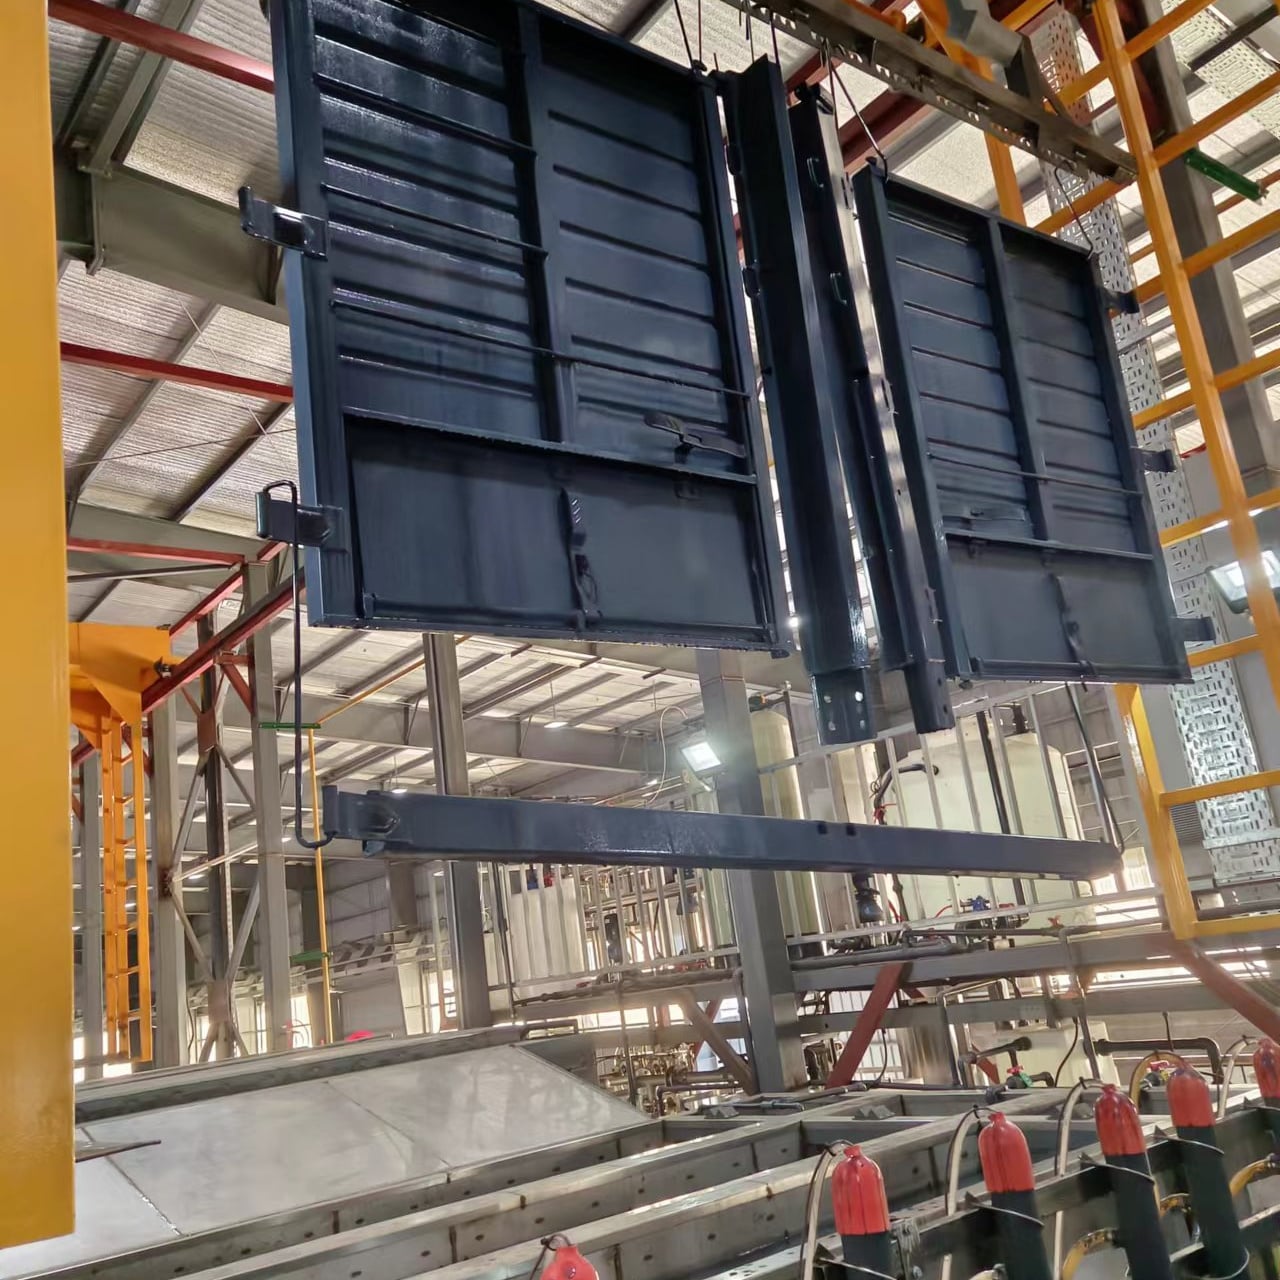
Luotettavien pinnoitusratkaisujen kysyntä on edistänyt merkittävästi jauhepinnoituslinjojen teknologian kehitystä. Nykyaikaiset autoteollisuuden toimitusketjut vaativat osia, jotka kestävät korroosiota, säilyttävät tarkat mitat ja kestävät ankaria ympäristöolosuhteita. Jauhepinnoituslinja integroi automatisoidut prosessit, tarkat soveltamisohjaukset ja tehokkaat kuumennusjärjestelmät täyttääkseen nämä vaativat vaatimukset. Tässä artikkelissa tutkitaan, kuinka jauhepinnoituslinja palvelee autoteollisuuden valmistajia ja kuinka oikean järjestelmän valinta vaikuttaa suoraan tuotannon suorituskykyyn ja kannattavuuteen.
Jauhepinnoituslinjojen peruskomponentit ja teknologia
Jauhepinnoituksen soveltaminen autoteollisuuden valmistuksessa
Jauhepintauslinja toimii sähköstaattisesti varattujen jauhehiukkasten avulla, jotka tarttuvat yhtenäisesti maadoitettuihin metalliosiin. Prosessi alkaa, kun osat menevät jauhepintauslinjan soveltamiskammioon, jossa sähköstaattiset suuttimet ruiskuttavat hienosti atomisoitua jauhehiukkasia. Nämä hiukkaset vetäytyvät osan pinnalle sähkövarauksen erotuksen vuoksi, mikä luo tasaisen ja yhtenäisen peitteen ilman tippumisia tai virtoamia. Tämä mekanismi on paljon tehokkaampi kuin perinteiset ruiskupintausmenetelmät, koska jauhepintauslinja kerää käyttämättömän jauheen uudelleenkäyttöä varten, mikä vähentää materiaalihävikkiä ja toimintakustannuksia merkittävästi.
Automaatioominaisuudet, jotka on integroitu jauhepintakäsittelylinjaan, varmistavat toistettavan laadun tuotantosarjojen aikana. Kuljetinjärjestelmät kuljettavat osia pinnoitusalueelle säädetyillä nopeuksilla, kun taas useat suihkutuspistoolit ja soveltamispäät pitävät jauheen jakautumisen tasaisena. Monet edistyneet jauhepintakäsittelylinjat sisältävät reaaliaikaisia seurantasensoreita, jotka seuraavat hiukkasten nopeutta, suihkukuvioita ja jauheen tiukkuutta, mikä mahdollistaa operaattoreiden jatkuvan pinnoitusparametrien optimoinnin. Tämä tarkkuus on erityisen arvokasta autoteollisuuden toimittajille, jotka valmistavat komponentteja, joiden on täytettävä tiukat laatu- ja kestävyysvaatimukset.
Jauhepintakäsittelylinjan kovettaminen ja laadunvalvontaprosessit
Soveltamisen jälkeen pulverimaalattavat osat siirtyvät suoraan kuumennusuuniin, jossa ohjattu lämpö yhdistää pulverihiukkaset tiukaksi, kestäväksi pinnaksi. Kuumennusvaihe on olennainen osa pulverimaalattavaa tuotantolinjaa, sillä tarkka lämpötilan ja kuumennusajan säätö määrittää lopullisen pinnoituksen ominaisuudet, kuten tarttuvuuden, joustavuuden ja iskunkestävyyden. Useimmat teollisuudessa käytetyt pulverimaalattavat tuotantolinjat käyttävät ohjelmoitavia logiikkakontrollereita uunin lämpötilaprofiilien hallintaan, mikä varmistaa, että jokainen osaerä saa identtisen lämmityskäsittelyn. Tämä yhdenmukaisuus johtaa ennustettavaan osien suorituskykyyn ja vähentää kenttävikojen esiintymistä, jotka voivat vahingoittaa valmistajan mainetta.
Laadunvarmistus, joka on integroitu jauhepintauslinjan työnkulkuun, sisältää paksuuden mittauksen, tarttuvuustestauksen ja pinnan tarkastusprotokollat. Käytössä olevat automatisoidut tarkastusjärjestelmät, jotka sijaitsevat kovetusuunin jälkeisessä vaiheessa, mitaavat pinnoitteen paksuutta käyttäen virtausvirtatekniikkaa tai ultraäänitekniikkaa, mikä varmistaa, että kaikki osat täyttävät määritellyt vaatimukset. Nämä jauhepintauslinjan prosessiin upotetut tarkastuspisteet mahdollistavat poikkeamien havaitsemisen välittömästi, mikä vähentää hylkäysmääriä ja säilyttää tiukan valvonnan tuotteen laatuvaatimuksissa. Autoteollisuuden toimittajille, jotka toimivat ISO- tai autoteollisuudelle erityisesti määriteltyjen sertifikaattien alaisuudessa, tämä sisäänrakennettu laadunvalidointi on usein asiakkaan hyväksynnän edellytys.
Jauhepintauslinjan investoinnin toiminnallinen tehokkuus ja kustannusedut
Materiaalitehokkuus ja ympäristöedut
Jauhepintauslinja saavuttaa materiaalitehokkuustasoja, joita perinteiset pinnoitustavat eivät voi saavuttaa. Nykyaikaisen jauhepintauslinjan laitteisiin integroidut ylikärsyksen keräysjärjestelmät keräävät käyttämättömiä jauhehiukkasia ja palauttavat ne säiliöön uudelleenkäytettäväksi. Tämä suljettu kiertoprosessi yleensä taltaa 90–95 prosenttia sovelletusta jauheesta, kun taas perinteisissä nestepihditöissä taltaus on 60–70 prosenttia. Suurten auto-osien valmistajien kannalta tämä tehokkuus kääntyy merkittäviksi vuosittaisiksi materiaalisäästöiksi. Jauhepintauslinja tuottaa myös vähän vaarallista jätettä, koska soveltamisen aikana ei vapaudu haihtuvia orgaanisia yhdisteitä (VOC) ja kovettunut jauhejäte on vähäistä ja usein kierrätettävissä.
Sääntelyvaatimusten noudattaminen yksinkertaistuu, kun sijoitetaan jauhepinnoituslinja. Nestemäisiä pinnoitusprosesseja varten vaaditaan laajaa ilmanvaihtojärjestelmää, henkilökohtaisia suojavarusteita ja vaarallisten jätteiden käsittelyä koskevia menettelyjä, mikä lisää toimintakustannuksia. Jauhepinnoituslinja poistaa nämä taakat käyttämällä kuivaa jauheen soveltamista, johon tarvitaan ainoastaan tavallinen teollinen pölynkeruujärjestelmä eikä jätä nestemäistä valumavettä, joka vaatisi käsittelyä. Ympäristöasetukset Pohjois-Amerikassa, Euroopassa ja yhä tiukentuvissa aasialaisissa oikeusjärjestelmissä suosivat jauhepinnoitusprosesseja. Valmistajat, jotka käyttävät jauhepinnoituslinjaa, voivat usein uudistaa ympäristölupansa helpommin ja noudattaa ilmanlaatustandardeja paremmin, mikä vähentää hallinnollista riskiä ja kustannuksia.
Tuotantonopeus ja työvoiman optimointi
Automaatio on määrittelevä piirre jauhepintakäsittelylinjalla, ja sillä on suora vaikutus työvoimatarpeisiin ja tuotantokapasiteettiin. Jauhepintakäsittelylinja voi toimia jatkuvasti vähäisellä valvonnalla, koska kuljetinjärjestelmät, suihkutusohjaukset ja kovettumisuunit toimivat automaattisesti esiasetettujen parametrien mukaisesti. Tämä vähentää työvoiman rasitusta ja mahdollistaa työntekijöiden käytön korkeamman arvon tehtäviin, kuten osien lataukseen, laadun tarkastukseen ja laitteiden huoltoon, eikä manuaaliseen suihkutukseen. Autoteollisuuden toimittajille, jotka kohtaavat työvoimapulaa monissa alueilla, tämä työvoiman optimointi muodostaa ratkaisevan kilpailueteen. Jauhepintakäsittelylinja tuottaa yleensä korkeamman tuntituotannon kuin manuaaliset maalausmenetelmät, mikä mahdollistaa valmistajien kasvavan asiakaskysynnän täyttämisen ilman vastaavaa työvoiman lisäystä.
Kiertoaikaparannus edustaa toista tuotantohyötyä jauhepintajärjestelmästä. Osan sisääntulosta lopulliseen kuumennukseen saakka nykyaikainen jauhepintalinja voi käsitellä auto-osiin 15–45 minuutissa riippuen osan monimutkaisuudesta ja pinnoituseritelmistä. Tämä nopeus mahdollistaa valmistajien reagoivan tuotannon suunnittelun ja varaston pitämisaikojen lyhentämisen. Jauhepintalinjan ennustettava kapasiteetti mahdollistaa tarkemman tuotannon suunnittelun ja asiakkaille annettavien toimitusaikojen varmistamisen, mikä vahvistaa pitkäaikaisia asiakassuhteita ja avaa mahdollisuuksia ajoissa-toimitusjärjestelyihin, jotka parantavat liikepääoman tehokkuutta.
Autoalan valmistajien huomioitavat asiat valinnassa ja toteuttamisessa
Osageometrian ja jauhepintalinjan soveltuvuuden arviointi
Kaikki autoteollisuuden osat eivät sovellu yhtä hyvin pulverimaalauslinjan kautta pulverimaalattaviksi; onnistunut toteutus vaatii huolellista osien geometrian ja käyttövaatimusten arviointia. Syvät ontelot, sisäiset kammiot tai vaikeapääsyiset alueet aiheuttavat haasteita pulverimaalauslinjalle, koska pulverihiukkaset eivät välttämättä pääse kaikkiin pintoihin tasaisesti. Valmistajien, jotka harkitsevat pulverimaalauslinjan sijoitusta, tulisi tehdä tiivistä yhteistyötä järjestelmäsuunnittelijoiden kanssa osien suunnittelun analysoimiseksi ja kiinnitysten tai työkalujen muutosten suosittellemiseksi, jotta maalauksen saavutettavuutta parannetaan. Monimutkaiset kokoonpanot, joissa on useita materiaaleja, saattavat vaatia erityisiä peittoprotokollia tai valikoivaa maalausta, joita pulverimaalauslinjan tarjoaja voi toteuttaa räätälöidyllä ohjelmoinnilla tai mekaanisilla asennuksilla.
Värin vaihtokyky on toinen käytännöllinen näkökohta, jota on harkittava pulverimaalauksen linjan toteuttamisessa. Monet järjestelmät voivat vaihtaa pulverivärejä tai -pintakäsittelyjä vaihtamalla pulverisäiliön ja suorittamalla lyhyitä puhdistusjaksoja. Kuitenkin usein tapahtuvat värien vaihdot vähentävät tehokkuutta ja aiheuttavat katkoja. Valmistajien tulee arvioida tuoteyhdistelmäänsä ja päätellä, täyttääkö yksivärinen pulverimaalauksen linja nykyiset tarpeet vai oikeuttaako useiden pinnoituspisteiden asennus pääomallisen investoinnin. Tämä analyysi vaikuttaa suoraan sekä pulverimaalauksen linjan alustaviin kustannuksiin että sen pitkän aikavälin kannattavuuteen valmistustoiminnassa.
Järjestelmän mitoitus, tilasuunnittelu ja tekninen integraatio
Oikea järjestelmän koko varmistaa, että jauhepintauslinja vastaa tuotantomäärän vaatimuksia ja tilallisia rajoituksia. Jauhepintauslinjan vaatima pinta-ala kattaa suihkutuskammion, keräysjärjestelmän, kovettumisuunen ja tukirakenteet, kuten jauhevaraston, kuljetinajurit ja sähkökomponentit. Valmistajien on arvioitava tilojen mitat, sähkönsyöttökapasiteetti ja ilmanvaihtovaatimukset ennen jauhepintauslinjan ostopäätöstä. Liian pienet järjestelmät muodostavat pullonkaulat, jotka rajoittavat tuotantoa, kun taas liian suuret asennukset tuhlaavat pääomaa ja lattiatilaa. Kokemusten omaavien järjestelmäintegraattoreiden kanssa yhteistyössä jauhepintauslinjan kapasiteetin sovittaminen tuotennäennäkemiin varmistaa optimaalisen tuoton sijoitetulle pääomalle.
Tekninen integraatio jauhepintauslinjan ja edellä olevan osien valmistelun välillä on ratkaisevan tärkeää yhtenäisten tulosten saavuttamiseksi. Osien on saavuttava pinnoituspiste puhtaina, ilman öljyjä, valssikalvoa ja muuta saastetta, joka heikentäisi jauhepinnan tarttumista. Monet teollisuustilat yhdistävät jauhepintauslinjan integroiduilla esikäsittelyjärjestelmillä, joihin kuuluvat empiirinen pesu, huuhtelu ja muuntokäsittelyvaiheet. Tämä integroitu lähestymistapa varmistaa, että koko pinnoitusprosessi täyttää laatuvaatimukset. Lisäksi jauhepintauslinjan integrointi teollisuustilan ERP- ja laatusysteemien kanssa mahdollistaa tuotannon reaaliaikaisen seurannan, jäljitettävyyden ja automatisoidun raportoinnin, mikä tukee sääntelyvaatimusten noudattamista ja jatkuvaa parantamista.
Usein kysytyt kysymykset
Mikä tekee jauhepintauslinjasta paremman vaihtoehdon perinteiselle nestemäiselle suihkupinnoitukselle autonosille?
Jauhepintauslinja tarjoaa paremman pinnan tasaisuuden, materiaalitehokkuuden ja ympäristövaatimusten noudattamisen verrattuna nestemäisiin suihkutusmenetelmiin. Sähköstaattisesti sovelletut jauhehiukkaset muodostavat yhtenäisen peitteen ilman tippumisia, ja yli-ohjausjärjestelmät kierrättävät 90–95 prosenttia jauhemateriaalista. Nestemäisten suihkutusprosessien yhteydessä tyypillisesti hukataan 30–40 prosenttia käytetystä materiaalista, ja niistä vapautuu haihtuvia orgaanisia yhdisteitä, joiden vuoksi vaaditaan laajaa ilmanvaihtoa ja vaarallisten jätteiden käsittelyä. Jauhepintauslinja tuottaa myös kestäviä, korroosionkestäviä pinnoitteita, jotka täyttävät autoteollisuuden kestävyysvaatimukset, mikä tekee siitä suositun valinnan osille, jotka altistuvat ankaroille ympäristöolosuhteille.
Kuinka kauan jauhepintauslinjalta kestää käsittellä auto-osat läpi koko pinnoituskierron?
Kokonaissyklin kesto jauhepintauslinjalla vaihtelee yleensä 15–45 minuutin välillä osan koon, pinnoitteen paksuusvaatimusten ja kuumennuslämpötilavaatimusten mukaan. Soveltamisaika jauhepintauslinjan suihkukammiossa kestää yleensä 2–5 minuuttia, minkä jälkeen seuraa kuumennusvaihe uunissa, joka voi kestää 10–40 minuuttia riippuen jauheen koostumuksesta ja halutuista lopputuloksen ominaisuuksista. Nykyaikaiset jauhepintauslinjajärjestelmät, joissa on tehokkaat kuumennusosiot, voivat vähentää kokonaissyklin kestoa, mikä mahdollistaa nopeamman käsittelyn ja parantaa tuotantokapasiteettia. Valmistajien tulee varmistaa syklin keston odotukset järjestelmän toimittajien kanssa omien osatyyppien ja tuotantomäärätavoitteiden perusteella.
Mitä huoltovaatimuksia jauhepintauslinja edellyttää luotettavan pitkän aikavälin toiminnan varmistamiseksi?
Pulverimauslinjan säännöllinen huolto vaatii pulversäiliöiden puhdistamista, suihkuputkien suuttimien tarkastelua ja vaihtoa, kuljetinketjun voitelua sekä paistinuunin lämmityselementtien seurantaa. Useimmat valmistajat tulisi suunnitella ennaltaehkäisevä huolto 500–1000 käyttötunnin välein, mikä yleensä sisältää staattisen sähkön avulla toimivien imurien puhdistamisen, kerätyn pulverin laadun tarkistamisen ja kovettumisnuunin lämpötila-anturien tarkastelun. Pulverimauslinjan asianmukainen huolto pidentää laitteiston käyttöikää, estää ennakoimattomia pysähdyksiä ja varmistaa tasaisen pinnoitustuloksen laadun. Luotettavat pulverimauslinjojen toimittajat tarjoavat kattavaa huoltodokumentaatiota, koulutusta ja varaosatukea, jotta teollisuuslaitokset voivat optimoida laitteiston luotettavuutta ja tuotannon jatkuvuutta.
Sisällysluettelo
- Jauhepinnoituslinjojen peruskomponentit ja teknologia
- Jauhepintauslinjan investoinnin toiminnallinen tehokkuus ja kustannusedut
- Autoalan valmistajien huomioitavat asiat valinnassa ja toteuttamisessa
-
Usein kysytyt kysymykset
- Mikä tekee jauhepintauslinjasta paremman vaihtoehdon perinteiselle nestemäiselle suihkupinnoitukselle autonosille?
- Kuinka kauan jauhepintauslinjalta kestää käsittellä auto-osat läpi koko pinnoituskierron?
- Mitä huoltovaatimuksia jauhepintauslinja edellyttää luotettavan pitkän aikavälin toiminnan varmistamiseksi?