
 EN
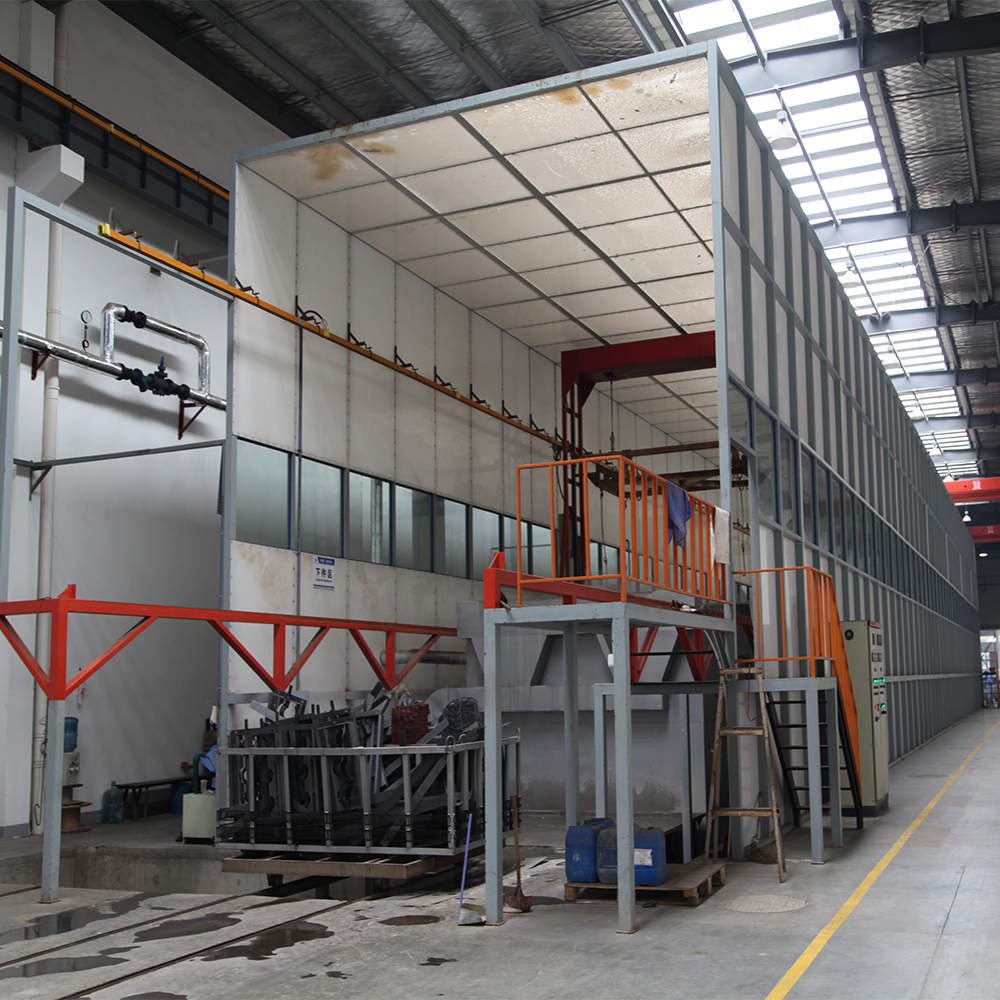
ஆட்டோமொபைல் பார்ட்ஸ் தயாரிப்பாளர்கள் உயர் தர கூறுகளை வழங்குவதற்கும், உற்பத்தி திறனையும் செலவு கட்டுப்பாட்டையும் பராமரிப்பதற்கும் தொடர்ந்து அழுத்தத்திற்கு ஆளாகின்றனர். ஒரு பவுடர் பூச்சு வரிசை நிலைத்தன்மை, ஒழுங்குமுறை மற்றும் சுற்றுச்சூழல் ஒழுங்குமுறைகளை மையமாகக் கொண்ட வசதிகளுக்கு இது ஒரு முக்கியமான முதலீடாகும். பாரம்பரிய திரவ கோட்டிங் முறைகளிலிருந்து வேறுபட்டு, பவுடர் பெயிண்டிங் லைன் சிறந்த ஒட்டுதல், முழுமையான மூடுதல் மற்றும் குறைந்த பொருள் வீணாக்கம் ஆகியவற்றை வழங்குகிறது. தங்கள் போட்டித்தன்மையை மேம்படுத்த விரும்பும் தயாரிப்பாளர்களுக்கு, பவுடர் பெயிண்டிங் லைன் எவ்வாறு இயங்குகிறது மற்றும் அளவிடக்கூடிய நன்மைகளை எவ்வாறு வழங்குகிறது என்பதைப் புரிந்துகொள்வது அவசியமாகும்.
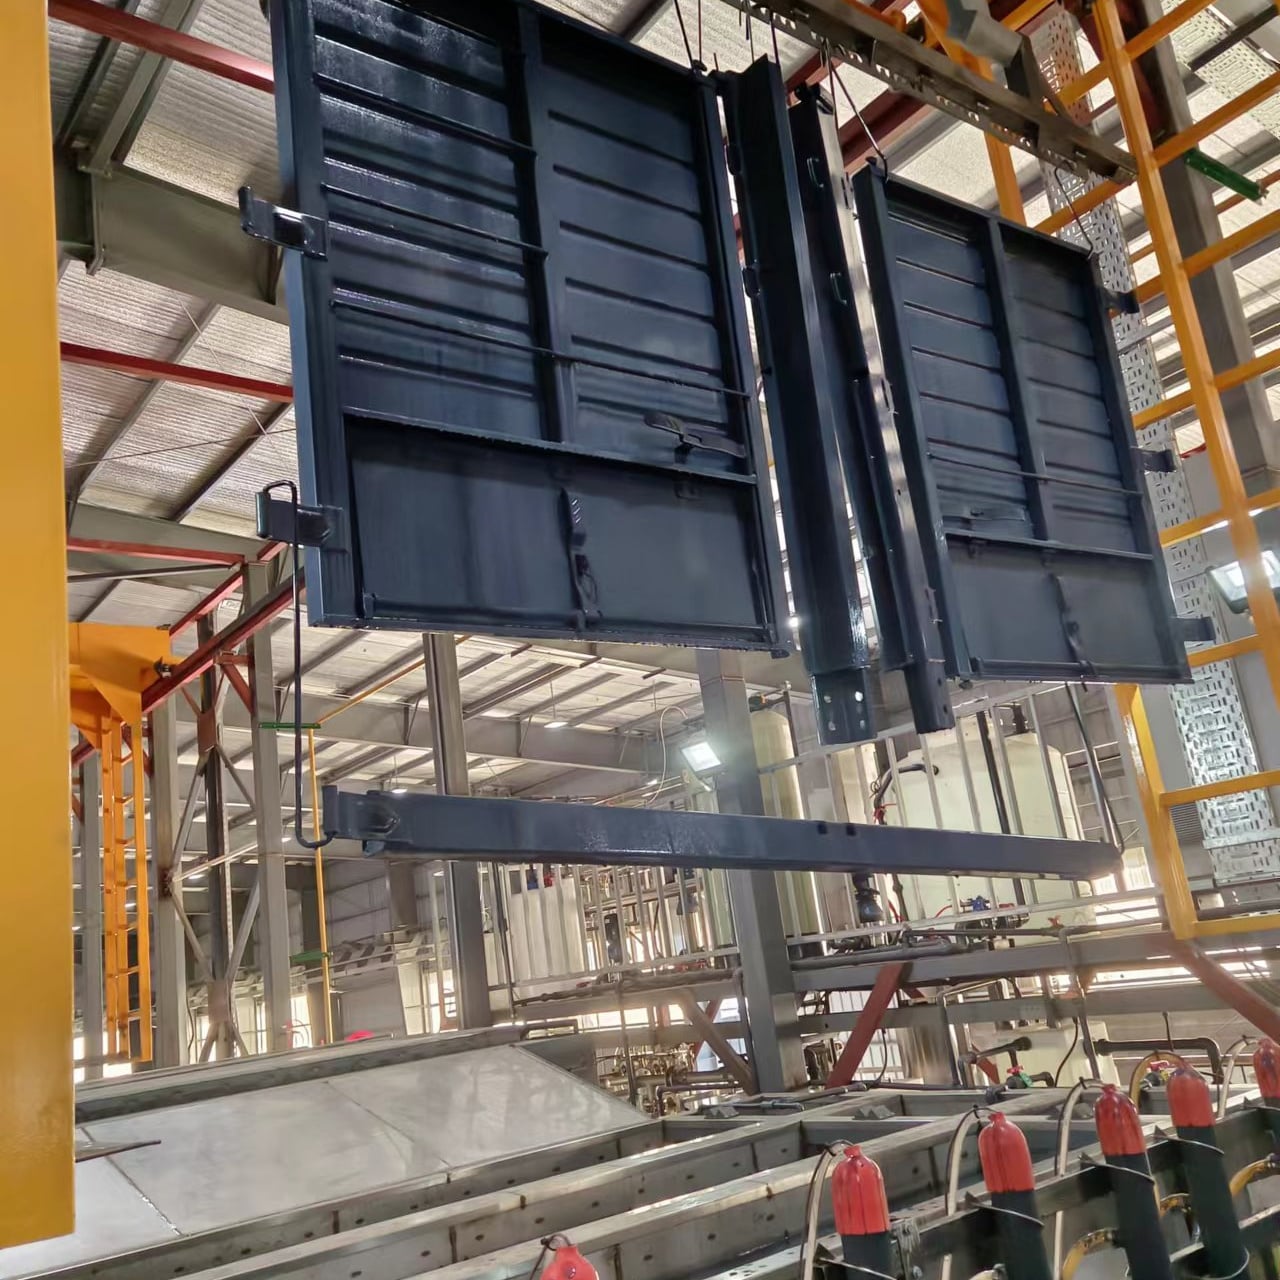
நம்பகமான மெழுகுப் பூச்சுத் தீர்வுகளுக்கான தேவை தூள் பூச்சு வரிசை தொழில்நுட்பத்தில் முக்கியமான மாற்றங்களை ஏற்படுத்தியுள்ளது. நவீன ஆட்டோமொபைல் விநியோகச் சங்கிலிகள் செரிவு எதிர்ப்பு, அளவு துல்லியத்தைப் பராமரித்தல் மற்றும் கடுமையான சூழல் நிலைகளைத் தாங்கும் தன்மை ஆகியவற்றைக் கொண்ட பாகங்களை தேவையாகக் கொள்கின்றன. ஒரு தூள் பூச்சு வரிசை தானியங்கி செயல்முறைகளையும், துல்லியமான பயன்பாட்டுக் கட்டுப்பாடுகளையும், திறமையான வெப்பச் சிகிச்சை அமைப்புகளையும் ஒருங்கிணைக்கிறது, இதனால் இந்தக் கடுமையான தேவைகளை பூர்த்தி செய்ய முடிகிறது. இந்தக் கட்டுரை, ஒரு தூள் பூச்சு வரிசை ஆட்டோமொபைல் தயாரிப்பாளர்களுக்கு எவ்வாறு சேவை செய்கிறது என்பதையும், சரியான அமைப்பைத் தேர்வு செய்வது உற்பத்தி செயல்திறன் மற்றும் லாபகரமானத்தை எவ்வாறு நேரடியாகப் பாதிக்கிறது என்பதையும் ஆராய்கிறது.
தூள் பூச்சு வரிசை அமைப்புகளின் முக்கிய பாகங்கள் மற்றும் தொழில்நுட்பம்
ஆட்டோமொபைல் தயாரிப்பில் தூள் பூச்சு பயன்பாட்டைப் புரிந்துகொள்ளுதல்
தூள் பூச்சு வரிசை ஒரு மின்னியல் முறையில் சுமையேற்றப்பட்ட தூள் துகள்களைப் பயன்படுத்தி நிலையான உலோகப் பாகங்களில் சீராக ஒட்டும். இச்செயல்முறை பாகங்கள் தூள் பூச்சு வரிசையின் பயன்பாட்டு அறைக்குள் நுழையும்போது தொடங்குகிறது, அங்கு மின்னியல் துப்பாக்கங்கள் மிக நுண்ணிய தூள் துகள்களை மென்மையாக தெளிக்கின்றன. இந்த துகள்கள் மின்சார சுமை வேறுபாட்டின் காரணமாக பாகத்தின் மேற்பரப்பை நோக்கி ஈர்க்கப்படுகின்றன, இதனால் துளிகள் அல்லது ஓட்டங்கள் இன்றி ஒரே மாதிரியான, சீரான மூடுதல் ஏற்படுகிறது. இந்த முறை பாரம்பரிய ஸ்ப்ரே பூச்சு முறைகளை விட மிகவும் திறமையானது, ஏனெனில் தூள் பூச்சு வரிசை பயன்படுத்தப்படாத தூளை மீண்டும் சுழற்றுவதற்காக சேகரிக்கிறது, இதனால் பொருள் வீணாதல் மற்றும் இயக்கச் செலவுகள் கணிசமாகக் குறைகின்றன.
தூள் பூச்சு வரிசையில் உள்ள தானியங்கி அம்சங்கள், உற்பத்தி சுழற்சிகள் முழுவதும் மீண்டும் மீண்டும் சீரான தரத்தை உறுதிப்படுத்துகின்றன. கொண்டுசெல்லும் அமைப்புகள் பாகங்களை கட்டுப்படுத்தப்பட்ட வேகத்தில் பூச்சுப் பகுதிக்கு எடுத்துச் செல்கின்றன, அதே நேரத்தில் பல ஸ்ப்ரே துப்பாக்கிகளும் பயன்பாட்டுத் தலைகளும் தூள் பரவலை சீராக பராமரிக்கின்றன. பல மேம்பட்ட தூள் பூச்சு வரிசை நிறுவல்களில் துல்லியமான நேர கண்காணிப்பு சென்சார்கள் சேர்க்கப்பட்டுள்ளன, அவை துகள் வேகம், ஸ்ப்ரே வடிவம் மற்றும் தூள் அடர்த்தி ஆகியவற்றைக் கண்காணிக்கின்றன; இதனால் இயக்குநர்கள் பூச்சு அளவுகளை தொடர்ந்து மேம்படுத்த முடிகிறது. இந்த துல்லியம், கடுமையான தரம் மற்றும் உறுதித்தன்மைத் தரத்தை நிறைவேற்ற வேண்டிய வாகன வழங்குநர்கள் உற்பத்தி செய்யும் பாகங்களுக்கு குறிப்பாக மதிப்புமிக்கதாகும்.
தூள் பூச்சு வரிசை – வற்றல் மற்றும் தரக் கட்டுப்பாட்டு செயல்முறைகள்
பயன்பாட்டிற்குப் பின், பவுடர் பெயிண்டிங் வரிசையால் பூசப்பட்ட பாகங்கள் நேரடியாக கியூரிங் அடுப்பிற்கு நகர்த்தப்படுகின்றன, அங்கு கட்டுப்படுத்தப்பட்ட வெப்பம் பவுடர் துகள்களை ஒரு தொடர்ச்சியான, உறுதியான முடிவிற்கு இணைக்கிறது. பவுடர் பெயிண்டிங் வரிசை செயல்முறையில் கியூரிங் கட்டம் மிகவும் முக்கியமானது, ஏனெனில் துல்லியமான வெப்பநிலை மற்றும் தங்கு நேரக் கட்டுப்பாடு இறுதி பூச்சின் பண்புகளை, அதாவது ஒட்டுதல் வலிமை, நெகிழ்வுத்தன்மை மற்றும் தாக்க எதிர்ப்பு ஆகியவற்றை தீர்மானிக்கிறது. பெரும்பாலான தொழில்துறை பவுடர் பெயிண்டிங் வரிசை அமைப்புகள், அடுப்பின் வெப்பநிலை வடிவங்களை மேலாண்மை செய்ய திட்டமிடக்கூடிய தர்க்க கட்டுப்பாட்டியங்களை (PLC) பயன்படுத்துகின்றன, இதனால் ஒவ்வொரு தொகுப்பு பாகங்களும் ஒரே மாதிரியான வெப்ப சிகிச்சையைப் பெறுகின்றன. இந்த ஒருமைப்பாடு கணிசமான பாகங்களின் செயல்திறனையும், தயாரிப்பாளரின் புகழைச் சேதப்படுத்தக்கூடிய களத்தில் ஏற்படும் தவறுகளையும் குறைக்கிறது.
தூள் பெயிண்டிங் வரிசை பணிமுறையில் தர உறுதிப்பாடு ஒருங்கிணைக்கப்பட்டுள்ளது, இதில் தடிமன் அளவீடு, ஒட்டுதல் சோதனை மற்றும் மேற்பரப்பு ஆய்வு நடைமுறைகள் அடங்கும். சூடேற்றும் அடுப்பின் பின்னால் அமைக்கப்பட்டுள்ள தானியங்கி ஆய்வு அமைப்புகள், மாறுதல் மின்னோட்டம் (எட்டி கரண்ட்) அல்லது மீயொலி தொழில்நுட்பத்தைப் பயன்படுத்தி பூச்சுத் தடிமனை அளவிடுகின்றன, இதனால் அனைத்துப் பாகங்களும் குறிப்பிடப்பட்ட தேவைகளை பூர்த்தி செய்கின்றன. இந்த சரிபார்ப்பு நிலைகள் தூள் பெயிண்டிங் வரிசை செயல்முறையில் ஒருங்கிணைக்கப்பட்டுள்ளன, இதனால் தயாரிப்பாளர்கள் மாறுபாடுகளை உடனடியாகக் கண்டறிந்து, கழிவு விகிதத்தைக் குறைத்து, தயாரிப்புத் தரத்தை நெருக்கமாகக் கட்டுப்படுத்த முடிகிறது. ஐஎஸ்ஓ அல்லது வாகனத் துறை குறிப்பிட்ட சான்றிதழ்களுக்கு உட்பட்டு செயல்படும் வாகன வழங்குநர்களுக்கு, இந்த உள்ளிடப்பட்ட தர சரிபார்ப்பு பெரும்பாலும் வாடிக்கையாளர் ஒப்புதலுக்கான முன்நிபந்தனையாகும்.
தூள் பெயிண்டிங் வரிசை முதலீட்டின் செயல்பாட்டு திறன் மற்றும் செலவு நன்மைகள்
பொருள் திறன் மற்றும் சுற்றுச்சூழல் நன்மைகள்
தூள் பூச்சு வரிசை ஒன்று, மரபுசார் பூச்சு முறைகளால் அடைய முடியாத அளவுக்கு பொருள் திறனை வழங்குகிறது. நவீன தூள் பூச்சு வரிசை கருவிகளில் ஒருங்கிணைக்கப்பட்டுள்ள மிகைப்பூச்சு மீட்பு அமைப்புகள், பயன்படுத்தப்படாத தூள் துகள்களைப் பிடித்து, அவற்றை மீண்டும் பயன்படுத்த ஹாப்பருக்குத் திருப்பித் தருகின்றன. இந்த மூடிய-சுழற்சி அணுகுமுறை பொதுவாக 90 முதல் 95 சதவீதம் வரையிலான பூசப்பட்ட தூளை மீட்கிறது; இது மரபுசார் திரவ ஸ்ப்ரே செயல்பாடுகளில் 60 முதல் 70 சதவீதம் வரையிலான மீட்பை விட குறிப்பிடத்தக்க முன்னேற்றமாகும். அதிக அளவு செயல்பாடுகளைக் கொண்ட ஆட்டோமொபைல் பாகங்கள் தயாரிப்பாளர்களுக்கு, இந்தத் திறன் ஆண்டுதோறும் குறிப்பிடத்தக்க பொருள் சேமிப்பை வழங்குகிறது. மேலும், தூள் பூச்சு வரிசை மிகக் குறைந்த ஆபத்தான கழிவுகளை உருவாக்குகிறது, ஏனெனில் பூசும் போது எந்த வெளியேறும் கரிமச் சேர்மங்களும் (VOC) வெளியிடப்படுவதில்லை, மேலும் உறுதிப்படுத்தப்பட்ட தூள் கழிவுகள் மிகக் குறைவாகவே இருக்கும் மற்றும் பெரும்பாலும் மீண்டும் பயன்படுத்தக்கூடியவையாகும்.
தூள் பூச்சு வரிசையில் முதலீடு செய்வதன் மூலம் ஒழுங்குமுறை ஒத்துழைப்பு எளிதாகிறது. திரவ பூச்சு செயல்முறைகளுக்கு விரிவான காற்று விடுவிப்பு அமைப்புகள், தனிப்பட்ட பாதுகாப்பு உபகரணங்கள் மற்றும் ஆபத்தான கழிவு நீக்க நடைமுறைகள் தேவைப்படுகின்றன, இவை செயலாக்க செலவுகளை அதிகரிக்கின்றன. தூள் பூச்சு வரிசை இந்த சுமைகளை நீக்குகிறது, ஏனெனில் இது உலர்ந்த தூள் பயன்பாட்டைப் பயன்படுத்துகிறது, இதற்கு தரமான தொழில்துறை தூள் சேகரிப்பு மட்டுமே தேவைப்படுகிறது, மேலும் சிகிச்சை தேவைப்படும் திரவ ஓட்டம் உருவாகாது. வட அமெரிக்கா, ஐரோப்பா மற்றும் அதிகரிக்கும் வகையில் கடுமையான ஆசிய விதிமுறைகளின் சுற்றுச்சூழல் ஒழுங்குமுறைகள் தூள் பூச்சு செயல்முறைகளை விரும்புகின்றன. தூள் பூச்சு வரிசையை இயக்கும் தயாரிப்பாளர்கள் பெரும்பாலும் சுற்றுச்சூழல் அனுமதிகளை புதுப்பிப்பதும், காற்று தர தரநிலைகளுக்கு ஒத்துழைப்பு பெறுவதும் எளிதாக இருப்பதைக் காண்கின்றனர், இது நிர்வாக அபாயத்தையும் செலவையும் குறைக்கிறது.
உற்பத்தி வேகம் மற்றும் தொழிலாளர் மேம்பாடு
தூள் பெயிண்டிங் வரிசையின் முக்கிய அம்சமாக தானியங்கி முறை விளங்குகிறது, இது நேரடியாக தொழிலாளர் தேவைகள் மற்றும் உற்பத்தி வேகத்தை பாதிக்கிறது. கன்வேயர் அமைப்புகள், ஸ்ப்ரே கட்டுப்பாடுகள் மற்றும் கியூரிங் ஓவன்கள் முன்கூட்டியே அமைக்கப்பட்ட அளவுகளுக்கு ஏற்ப தானாகவே இயங்குவதால், தூள் பெயிண்டிங் வரிசை மிகக் குறைந்த மேற்பார்வையுடன் தொடர்ச்சியாக இயங்க முடியும். இந்தக் குறைந்த தொழிலாளர் சுமை உற்பத்தியாளர்களுக்கு பாகங்களை ஏற்றுதல், தர ஆய்வு மற்றும் கருவிகளின் பராமரிப்பு போன்ற மதிப்புமிக்க பணிகளில் தொழிலாளர்களை ஈடுபடுத்த வழிவகுக்கிறது; கையால் ஸ்ப்ரே பெயிண்டிங் போன்ற கடினமான பணிகளில் அல்ல. பல பகுதிகளில் தொழிலாளர் பற்றாக்குறையை எதிர்கொள்ளும் ஆட்டோமொபைல் வழங்குநர்களுக்கு, இந்த தொழிலாளர் மேம்பாடு ஒரு முக்கியமான போட்டித்தன்மையை வழங்குகிறது. தூள் பெயிண்டிங் வரிசை பொதுவாக கையால் பெயிண்டிங் முறைகளை விட மணிக்கு அதிக உற்பத்தி வேகத்தை ஆதரிக்கிறது, இதனால் உற்பத்தியாளர்கள் தங்கள் வளரும் வாடிக்கையாளர் தேவைகளை ஊழியர் எண்ணிக்கையில் நேரடியாக அதிகரிப்பு இல்லாமல் பூர்த்தி செய்ய முடிகிறது.
சுழற்சி நேரத்தில் மேம்பாடு என்பது பவுடர் பெயிண்டிங் வரிசை அமைப்பின் மற்றொரு உற்பத்தி நன்மையாகும். பாகத்தின் உள்நுழைவிலிருந்து இறுதி குளிர்விப்பு முடிவு வரை, ஒரு நவீன பவுடர் பெயிண்டிங் வரிசை வாகன பாகங்களை 15 முதல் 45 நிமிடங்கள் வரையிலான நேரத்தில் செயலாக்க முடியும்; இது பாகத்தின் சிக்கலான தன்மை மற்றும் பூச்சு தன்மைகளைப் பொறுத்தது. இந்த வேகம் தயாரிப்பாளர்களுக்கு விரைவான உற்பத்தி அட்டவணைகளை பராமரிக்கவும், சரக்கு சேமிப்பு காலத்தைக் குறைக்கவும் அனுமதிக்கிறது. பவுடர் பெயிண்டிங் வரிசையின் முன்கூட்டியே அறியக்கூடிய வெளியீடு, மேம்படுத்தப்பட்ட உற்பத்தி திட்டமிடலையும், வாடிக்கையாளர்களுக்கு வழங்கும் உறுதிமொழிகளையும் சாத்தியமாக்குகிறது; இது நீண்டகால வாடிக்கையாளர் தொடர்புகளை வலுப்படுத்துகிறது மற்றும் பணியாளர் மூலதன செயல்திறனை மேம்படுத்தும் ஜஸ்ட்-இன்-டைம் விநியோக ஏற்பாடுகளுக்கான வாய்ப்புகளைத் திறக்கிறது.
வாகன தயாரிப்பாளர்களுக்கான தேர்வு மற்றும் செயல்படுத்தல் கருத்துகள்
பாகத்தின் வடிவமைப்பை மதிப்பீடு செய்தல் மற்றும் பவுடர் பெயிண்டிங் வரிசைக்கு ஏற்றதனை மதிப்பீடு செய்தல்
அனைத்து வாகனப் பாகங்களும் தூள் பூச்சு வரிசை மூலம் தூள் பூச்சுக்கு சமமாக ஏற்றவை அல்ல; வெற்றிகரமான செயல்பாட்டிற்கு பாகத்தின் வடிவமைப்பு மற்றும் பயன்பாட்டுத் தேவைகளை கவனமாக மதிப்பீடு செய்ய வேண்டும். ஆழமான குழிவுகள், உள் குழிவுகள் அல்லது அணுக கடினமான பகுதிகளைக் கொண்ட பாகங்கள் தூள் பூச்சு வரிசைக்கு சவாலாக இருக்கும், ஏனெனில் தூள் துகள்கள் அனைத்து மேற்பரப்புகளையும் சீராக அடைய முடியாது. தூள் பூச்சு வரிசையில் முதலீடு செய்ய விரும்பும் தயாரிப்பாளர்கள், பாகங்களின் வடிவமைப்புகளை பகுப்பாய்வு செய்து, பூச்சு அணுகலை மேம்படுத்த பிடிமானங்கள் அல்லது கருவிகளில் மாற்றங்களை பரிந்துரைக்க அமைப்பு வடிவமைப்பாளர்களுடன் நெருக்கமாக இணைந்து பணியாற்ற வேண்டும். பல பொருட்களைக் கொண்ட சிக்கலான கூட்டுப் பாகங்கள் சிறப்பு மறைப்பு அல்லது தேர்ந்தெடுக்கப்பட்ட பூச்சு நடைமுறைகளை தேவைப்படுத்தலாம், இவற்றை தூள் பூச்சு வரிசை வழங்குநர் தனிப்பயன் நிரலாக்கம் அல்லது இயந்திர அமைப்புகள் மூலம் செயல்படுத்த முடியும்.
ஒரு பவுடர் பெயிண்டிங் வரிசையைச் செயல்படுத்தும்போது நிறம் மாற்றும் திறன் என்பதும் மற்றொரு பயனுள்ள கவனிப்பு விஷயமாகும். பல அமைப்புகள் பவுடர் ஹாப்பரை மாற்றி சிறிய பர்ஜ் சுழற்சிகளை நடத்துவதன் மூலம் பவுடர் நிறங்கள் அல்லது முடிவுகளுக்கு இடையே மாறலாம். இருப்பினும், அடிக்கடி நிறம் மாற்றுதல் திறனைக் குறைக்கிறது மற்றும் நிறுத்த நேரத்தை ஏற்படுத்துகிறது. தயாரிப்பாளர்கள் தங்கள் தயாரிப்புகளின் கலவையை மதிப்பீடு செய்து, தற்போதைய தேவைகளுக்கு ஒற்றை-நிற பவுடர் பெயிண்டிங் வரிசை போதுமானதா அல்லது பல பூச்சு நிலையங்கள் மூலதன முதலீட்டை நியாயப்படுத்துகின்றனவா என்பதைத் தீர்மானிக்க வேண்டும். இந்த பகுப்பாய்வு பவுடர் பெயிண்டிங் வரிசையின் ஆரம்ப செலவையும், தயாரிப்பு செயல்பாட்டின் நீண்டகால லாபகரமானத்தையும் நேரடியாக பாதிக்கிறது.
அமைப்பு அளவு, இட திட்டமிடல் மற்றும் தொழில்நுட்ப ஒருங்கிணைப்பு
ஒரு பவுடர் பெயிண்டிங் வரிசை உற்பத்தி அளவு தேவைகளையும், தள கட்டுப்பாடுகளையும் பொருத்துமாறு சரியான முறையில் அளவிடப்பட வேண்டும். ஒரு பவுடர் பெயிண்டிங் வரிசையின் இடத்தின் அளவு ஸ்ப்ரே பயன்பாட்டு அறை, மீட்டல் அமைப்பு, கியூரிங் ஓவன் மற்றும் பவுடர் ஹாப்பர், கன்வேயர் இயக்கங்கள், மின்சார பாகங்கள் போன்ற ஆதரவு உள்கட்டமைப்புகளை உள்ளடக்கியது. பவுடர் பெயிண்டிங் வரிசையை வாங்குவதற்கு முன், தயாரிப்பாளர்கள் தளத்தின் அளவுகள், மின்சார வழங்கல் திறன் மற்றும் காற்று கையாளும் தேவைகளை மதிப்பீடு செய்ய வேண்டும். சிறிய அளவிலான அமைப்புகள் உற்பத்தியை கட்டுப்படுத்தும் தடைகளாக மாறும், அதே நேரத்தில் பெரிய அளவிலான நிறுவல்கள் மூலதனத்தையும், தளத்தின் இடத்தையும் வீணடிக்கும். பவுடர் பெயிண்டிங் வரிசையின் திறனை உற்பத்தி முன்கணிப்புகளுடன் பொருத்துவதற்கு அனுபவம் வாய்ந்த அமைப்பு ஒருங்கிணைப்பாளர்களுடன் பணியாற்றுவது, முதலீட்டிற்கு சிறந்த வருவாயை உறுதிப்படுத்தும்.
துளிகை பூச்சு வரிசை மற்றும் முன்னோக்கிய பாகங்களின் தயாரிப்பு இடையே தொழில்நுட்ப ஒருங்கிணைப்பு தொடர்ச்சியான முடிவுகளை அடைவதற்கு மிகவும் முக்கியமானது. பூச்சு நிலைக்கு வரும் பாகங்கள் தூய்மையாகவும், எண்ணெய், மில் ஸ்கேல் மற்றும் துளிகை ஒட்டுதலை பாதிக்கும் மாசுக்களிலிருந்து விடுபட்டவையாகவும் இருக்க வேண்டும். பல தொழிற்சாலைகள் காரியால்கைன் கழுவல், தண்ணீரால் கழுவல் மற்றும் மாற்று பூச்சு போன்ற ஒருங்கிணைந்த முன்கட்டு அமைப்புகளுடன் துளிகை பூச்சு வரிசையை இணைக்கின்றன. இந்த ஒருங்கிணைந்த அணுகுமுறை முழு பூச்சு செயல்முறையும் தரத் தரநிலைகளை பராமரிக்க உதவுகிறது. மேலும், துளிகை பூச்சு வரிசையை தொழிற்சாலை ERP மற்றும் தர அமைப்புகளுடன் ஒருங்கிணைப்பது உண்மை நேர உற்பத்தி கண்காணிப்பு, தடமறிதல் மற்றும் தானியங்கி அறிக்கை தயாரிப்பை சாத்தியமாக்குகிறது, இது ஒழுங்குமுறை ஒத்துழைப்பு மற்றும் தொடர்ச்சியான மேம்பாட்டு முயற்சிகளுக்கு ஆதரவாக செயல்படுகிறது.
அடிக்கடி கேட்கப்படும் கேள்விகள்
ஆட்டோமொபைல் பாகங்களுக்கு மரபுசார் திரவ ஸ்ப்ரே பூச்சை விட துளிகை பூச்சு வரிசையை ஏன் சிறப்பானதாக மாற்றுகிறது?
தூள் பூச்சு வரிசை திரவ ஸ்ப்ரே முறைகளுடன் ஒப்பிடும்போது சிறந்த முடிவு ஒழுங்கு, பொருள் திறன் மற்றும் சுற்றுச்சூழல் ஒத்துழைப்பை வழங்குகிறது. மின்னியல் முறையில் பூசப்படும் தூள் துகள்கள் சீரான மூடுதலை திராட்சைகள் இல்லாமல் உருவாக்குகின்றன, மேலும் மிகை ஸ்ப்ரே மீட்பு அமைப்புகள் 90 முதல் 95 சதவீதம் வரை தூள் பொருளை மீண்டும் பயன்படுத்துகின்றன. திரவ ஸ்ப்ரே செயல்பாடுகள் பொதுவாக 30 முதல் 40 சதவீதம் வரை பயன்படுத்தப்படும் பொருளை வீணாக்குகின்றன மற்றும் விரிவான காற்றோட்டம் மற்றும் ஆபத்தான கழிவு மேலாண்மையை தேவைப்படுத்தும் வெளியேற்ற கரிம சேர்மங்களை உருவாக்குகின்றன. தூள் பூச்சு வரிசை மேலும் உறுதியான, துரு எதிர்ப்பு பூச்சுகளை உருவாக்குகிறது, இது வாகனத் துறையின் உறுதித்தன்மைத் தரத்தை பூர்த்தி செய்கிறது, எனவே கடுமையான சுற்றுச்சூழல் நிலைகளுக்கு ஆட்படும் பாகங்களுக்கு முன்னுரிமை தேர்வாக உள்ளது.
தூள் பூச்சு வரிசை வாகனப் பாகங்களை முழு பூச்சு சுழற்சியின் வழியாக செயலாக்குவதற்கு எவ்வளவு நேரம் ஆகும்?
ஒரு பவுடர் பெயிண்டிங் லைனின் மொத்த சைக்கிள் நேரம் பொதுவாக பாகங்களின் அளவு, கோட்டிங் தடிமன் தர வரையறை மற்றும் கியூரிங் வெப்பநிலை தேவைகளைப் பொறுத்து 15 முதல் 45 நிமிடங்கள் வரை இருக்கும். பவுடர் பெயிண்டிங் லைனின் ஸ்ப்ரே கேம்பரில் பயன்பாட்டு நேரம் பொதுவாக 2 முதல் 5 நிமிடங்கள் வரை எடுக்கும், அதனைத் தொடர்ந்து ஓவனில் கியூரிங் கட்டம் வரும், இது பவுடர் கலவை மற்றும் விரும்பிய இறுதி பண்புகளைப் பொறுத்து 10 முதல் 40 நிமிடங்கள் வரை இருக்கும். உயர் திறன் கியூரிங் பிரிவுகளுடன் கூடிய நவீன பவுடர் பெயிண்டிங் லைன் அமைப்புகள் மொத்த சைக்கிள் நேரத்தைக் குறைக்க முடியும், இது வேகமான துண்டு செயலாக்கத்தையும், மேம்படுத்தப்பட்ட உற்பத்தி திறனையும் சாத்தியமாக்கும். தயாரிப்பாளர்கள் தங்களது குறிப்பிட்ட பாகங்களின் தர வரையறைகள் மற்றும் உற்பத்தி அளவு இலக்குகளை அடிப்படையாகக் கொண்டு, அமைப்பு வழங்குநர்களுடன் சைக்கிள் நேர எதிர்பார்ப்புகளைச் சரிபார்க்க வேண்டும்.
நம்பகமான நீண்ட கால இயக்கத்தை உறுதிப்படுத்த ஒரு பவுடர் பெயிண்டிங் லைனுக்கு என்ன பராமரிப்பு தேவைகள் உள்ளன?
தூள் பூச்சு வரிசை ஒன்று தூள் ஹாப்பரைச் சுத்தம் செய்தல், ஸ்ப்ரே துப்பாக்கியின் நாழி ஆய்வு மற்றும் மாற்றுதல், கொண்டுசெல்லும் பெல்ட்டை எண்ணெயிடுதல் மற்றும் அடுப்பின் வெப்ப உறுப்புகளைக் கண்காணித்தல் ஆகியவற்றை உள்ளடக்கிய தொழில்நுட்ப பராமரிப்பை வழக்கமாக தேவைப்படுகிறது. பெரும்பாலான தயாரிப்பாளர்கள் 500 முதல் 1000 இயக்க மணிநேரங்களுக்கு ஒருமுறை தடுப்பு பராமரிப்பைத் திட்டமிட வேண்டும்; இதில் மின்னியல் ஸ்ப்ரே துப்பாக்கிகளைச் சுத்தம் செய்தல், மீட்டெடுக்கப்பட்ட தூளின் தரத்தைச் சரிபார்த்தல் மற்றும் கியூரிங் அடுப்பின் வெப்பநிலை உணர்விகளை ஆய்வு செய்தல் ஆகியவை அடங்கும். தூள் பூச்சு வரிசையின் சரியான பராமரிப்பு கருவிகளின் ஆயுளை நீட்டிக்கிறது, திடீர் நிறுத்தங்களைத் தடுக்கிறது மற்றும் பூச்சுத் தரத்தின் ஒழுங்குமுறையைப் பராமரிக்கிறது. நம்பகமான தூள் பூச்சு வரிசை வழங்குநர்கள், கருவிகளின் நம்பகத்தன்மையையும் உற்பத்தி தொடர்ச்சியையும் அதிகரிக்க உதவும் வகையில், விரிவான பராமரிப்பு ஆவணங்கள், பயிற்சி மற்றும் மாற்றுப் பாகங்களுக்கான ஆதரவை வழங்குகின்றனர்.
உள்ளடக்கப் பட்டியல்
- தூள் பூச்சு வரிசை அமைப்புகளின் முக்கிய பாகங்கள் மற்றும் தொழில்நுட்பம்
- தூள் பெயிண்டிங் வரிசை முதலீட்டின் செயல்பாட்டு திறன் மற்றும் செலவு நன்மைகள்
- வாகன தயாரிப்பாளர்களுக்கான தேர்வு மற்றும் செயல்படுத்தல் கருத்துகள்
-
அடிக்கடி கேட்கப்படும் கேள்விகள்
- ஆட்டோமொபைல் பாகங்களுக்கு மரபுசார் திரவ ஸ்ப்ரே பூச்சை விட துளிகை பூச்சு வரிசையை ஏன் சிறப்பானதாக மாற்றுகிறது?
- தூள் பூச்சு வரிசை வாகனப் பாகங்களை முழு பூச்சு சுழற்சியின் வழியாக செயலாக்குவதற்கு எவ்வளவு நேரம் ஆகும்?
- நம்பகமான நீண்ட கால இயக்கத்தை உறுதிப்படுத்த ஒரு பவுடர் பெயிண்டிங் லைனுக்கு என்ன பராமரிப்பு தேவைகள் உள்ளன?