
 EN
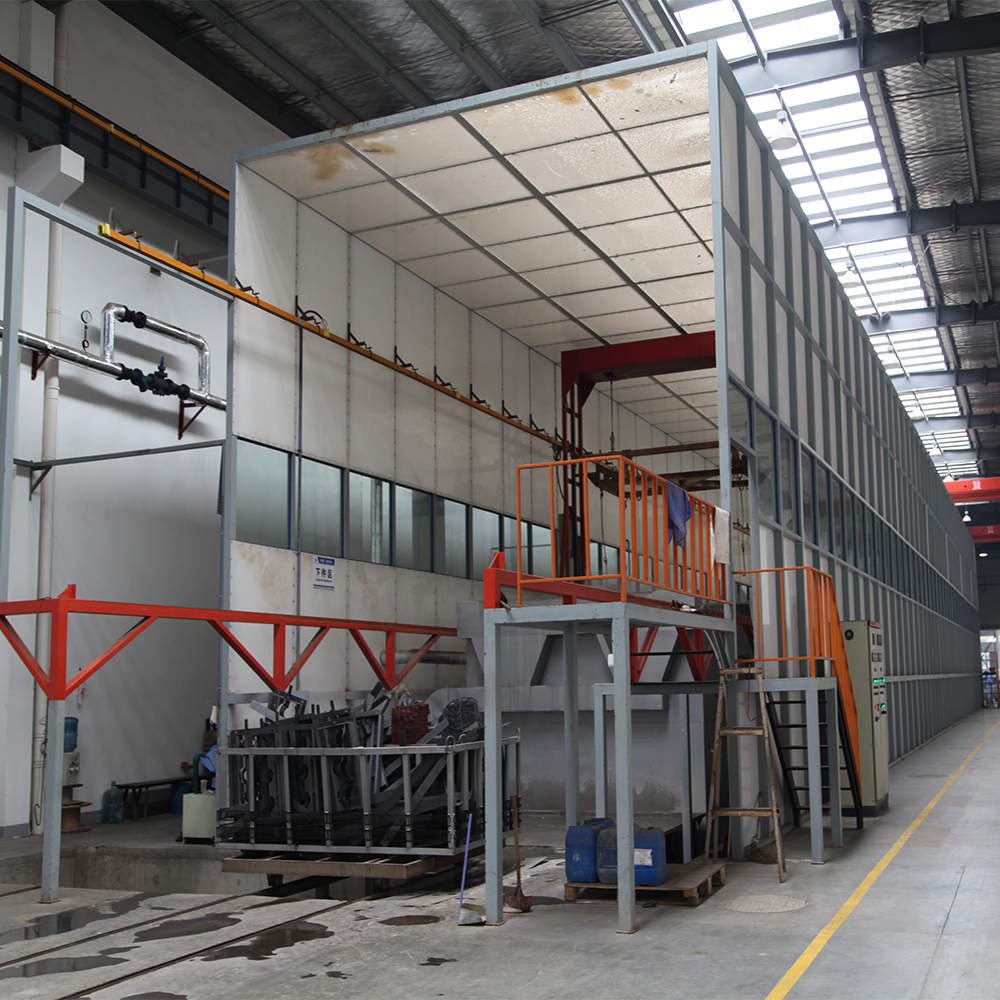
ऑटोमोटिव भाग निर्माताओं के लिए उच्च गुणवत्ता वाले घटकों की आपूर्ति करने के साथ-साथ उत्पादन दक्षता और लागत नियंत्रण बनाए रखने का लगातार दबाव होता है। ए पाउडर पेंटिंग लाइन यह टिकाऊपन, स्थिरता और पर्यावरणीय अनुपालन पर केंद्रित सुविधाओं के लिए एक महत्वपूर्ण निवेश का प्रतिनिधित्व करता है। पारंपरिक द्रव कोटिंग विधियों के विपरीत, एक पाउडर पेंटिंग लाइन उत्कृष्ट चिपकने की क्षमता, समान कवरेज और न्यूनतम सामग्री अपव्यय प्रदान करती है। अपनी प्रतिस्पर्धात्मक स्थिति को बढ़ाने के इच्छुक निर्माताओं के लिए, यह समझना आवश्यक है कि एक पाउडर पेंटिंग लाइन कैसे काम करती है और कैसे यह मापने योग्य लाभ प्रदान करती है।
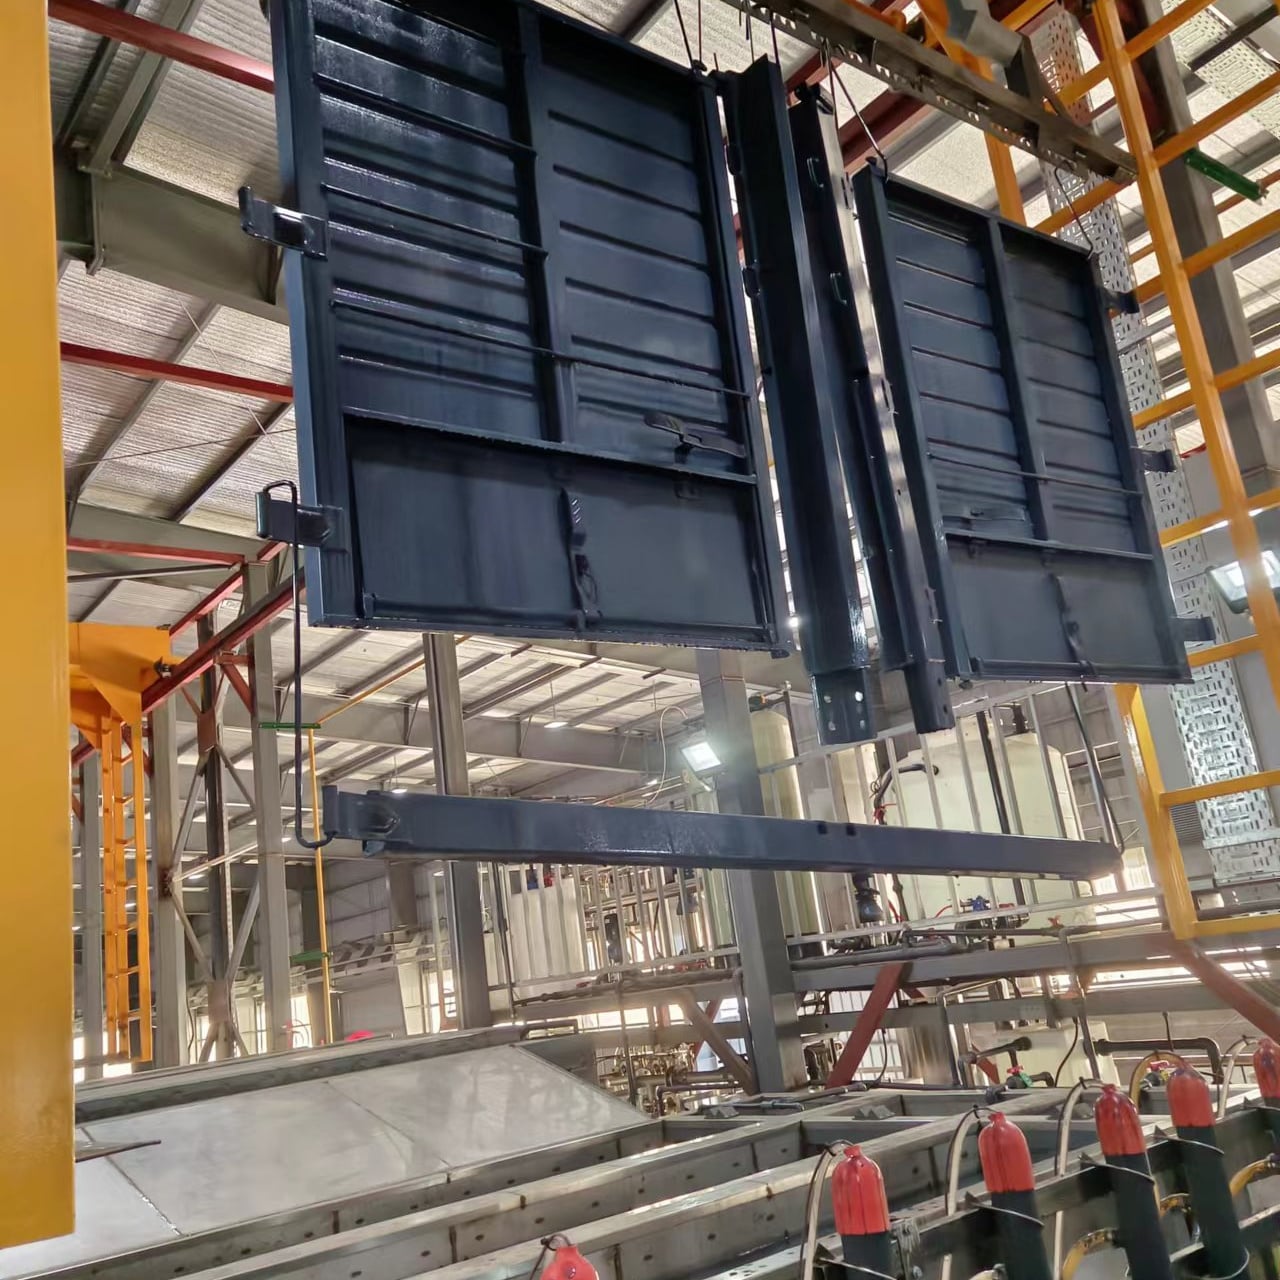
विश्वसनीय कोटिंग समाधानों की मांग ने पाउडर पेंटिंग लाइन प्रौद्योगिकी में महत्वपूर्ण विकास को प्रेरित किया है। आधुनिक स्वचालित आपूर्ति श्रृंखलाओं को ऐसे भागों की आवश्यकता होती है जो संक्षारण का प्रतिरोध कर सकें, आकारिक सटीकता बनाए रख सकें और कठोर पर्यावरणीय स्थितियों का सामना कर सकें। एक पाउडर पेंटिंग लाइन इन मांगों को पूरा करने के लिए स्वचालित प्रक्रियाओं, सटीक आवेदन नियंत्रणों और कुशल शुष्कन प्रणालियों को एकीकृत करती है। यह लेख इस बारे में चर्चा करता है कि कैसे एक पाउडर पेंटिंग लाइन स्वचालित निर्माताओं की सेवा करती है और किस प्रकार सही प्रणाली का चयन करना उत्पादन प्रदर्शन और लाभप्रदता पर सीधा प्रभाव डालता है।
पाउडर पेंटिंग लाइन प्रणालियों के मुख्य घटक और प्रौद्योगिकी
स्वचालित निर्माण में पाउडर कोटिंग आवेदन को समझना
एक पाउडर पेंटिंग लाइन विद्युत-स्थैतिक रूप से आवेशित पाउडर कणों के माध्यम से काम करती है, जो भू-संपर्कित धातु के भागों पर समान रूप से चिपकते हैं। यह प्रक्रिया तब शुरू होती है जब भाग पाउडर पेंटिंग लाइन के आवेदन कक्ष में प्रवेश करते हैं, जहाँ विद्युत-स्थैतिक बंदूकें सूक्ष्म रूप से परमाणुकृत पाउडर कणों को छिड़कती हैं। ये कण विद्युत आवेश के अंतर के कारण भाग की सतह की ओर आकर्षित होते हैं, जिससे बिना टपकने या बहाव के सुसंगत, समान आवरण बनता है। यह तंत्र पारंपरिक स्प्रे पेंटिंग विधियों की तुलना में कहीं अधिक कुशल है, क्योंकि पाउडर पेंटिंग लाइन अप्रयुक्त पाउडर को पुनर्चक्रण के लिए पकड़ लेती है, जिससे सामग्री का अपव्यय और संचालन लागत दोनों में काफी कमी आती है।
एक पाउडर पेंटिंग लाइन में अंतर्निहित स्वचालन विशेषताएँ उत्पादन चक्रों के दौरान दोहराए जा सकने वाले गुणवत्ता स्तर को सुनिश्चित करती हैं। कन्वेयर प्रणालियाँ भागों को लेपन क्षेत्र के माध्यम से नियंत्रित गति से ले जाती हैं, जबकि कई स्प्रे बंदूकें और आवेदन हेड पाउडर वितरण को स्थिर रखते हैं। कई उन्नत पाउडर पेंटिंग लाइन स्थापनाओं में वास्तविक समय की निगरानी के सेंसर शामिल होते हैं, जो कण वेग, स्प्रे पैटर्न और पाउडर घनत्व की निगरानी करते हैं, जिससे ऑपरेटर लगातार लेपन पैरामीटर को अनुकूलित कर सकते हैं। यह सटीकता विशेष रूप से उन ऑटोमोटिव आपूर्तिकर्ताओं के लिए मूल्यवान है जो ऐसे घटकों का उत्पादन करते हैं जिन्हें कठोर गुणवत्ता और टिकाऊपन मानकों को पार करना आवश्यक होता है।
पाउडर पेंटिंग लाइन के पकाने और गुणवत्ता नियंत्रण प्रक्रियाएँ
इसके बाद, पाउडर पेंटिंग लाइन द्वारा कोट किए गए भाग सीधे क्यूरिंग ओवन में जाते हैं, जहाँ नियंत्रित गर्मी पाउडर के कणों को एक बिना जोड़ के, टिकाऊ फिनिश में जोड़ देती है। क्यूरिंग चरण पाउडर पेंटिंग लाइन प्रक्रिया का अभिन्न हिस्सा है, क्योंकि सटीक तापमान और रुकने के समय का नियंत्रण अंतिम कोटिंग के गुणों—जैसे चिपकने की ताकत, लचीलापन और धक्का प्रतिरोध—को तय करता है। अधिकांश औद्योगिक पाउडर पेंटिंग लाइन प्रणालियाँ ओवन के तापमान प्रोफाइल को प्रबंधित करने के लिए प्रोग्रामेबल लॉजिक कंट्रोलर्स का उपयोग करती हैं, ताकि प्रत्येक बैच के भागों को समान तापीय उपचार प्राप्त हो सके। यह स्थिरता भागों के भविष्य में विश्वसनीय प्रदर्शन को सुनिश्चित करती है और क्षेत्र में विफलताओं को कम करती है, जो निर्माता की प्रतिष्ठा को नुकसान पहुँचा सकती हैं।
पाउडर पेंटिंग लाइन के कार्यप्रवाह में गुणवत्ता आश्वासन को शामिल किया गया है, जिसमें मोटाई माप, चिपकने की परीक्षण, और सतह निरीक्षण प्रोटोकॉल शामिल हैं। ओवन के उष्णीकरण के बाद स्थापित स्वचालित निरीक्षण प्रणालियाँ भंवर धारा या अल्ट्रासोनिक प्रौद्योगिकी का उपयोग करके लेप की मोटाई को मापती हैं, जिससे सुनिश्चित होता है कि सभी भाग निर्दिष्ट आवश्यकताओं को पूरा करते हैं। पाउडर पेंटिंग लाइन प्रक्रिया में शामिल ये जाँच बिंदु निर्माताओं को विचलनों को तुरंत पकड़ने की अनुमति देते हैं, जिससे खराब उत्पादों की दर कम होती है और उत्पाद मानकों पर कड़ा नियंत्रण बना रहता है। आईएसओ या वाहन-विशिष्ट प्रमाणन के तहत कार्य करने वाले वाहन आपूर्तिकर्ताओं के लिए, यह अंतर्निर्मित गुणवत्ता सत्यापन अक्सर ग्राहकों की मंजूरी के लिए एक आवश्यक शर्त होती है।
पाउडर पेंटिंग लाइन में निवेश की संचालन दक्षता और लागत लाभ
सामग्री दक्षता और पर्यावरणीय लाभ
एक पाउडर पेंटिंग लाइन पारंपरिक कोटिंग विधियों के साथ तुलना करने पर सामग्री की दक्षता के ऐसे स्तर प्राप्त करती है। आधुनिक पाउडर पेंटिंग लाइन उपकरणों में एकीकृत ओवरस्प्रे रिकवरी प्रणालियाँ अउपयोग किए गए पाउडर कणों को पकड़ती हैं और उन्हें पुनः उपयोग के लिए हॉपर में वापस भेज देती हैं। यह बंद-चक्र दृष्टिकोण आमतौर पर लगाए गए पाउडर का ९० से ९५ प्रतिशत तक पुनः प्राप्त करता है, जबकि पारंपरिक तरल स्प्रे संचालन में पुनः प्राप्ति दर ६० से ७० प्रतिशत होती है। उच्च-मात्रा वाले ऑटोमोटिव भाग निर्माताओं के लिए, यह दक्षता वार्षिक सामग्री बचत में महत्वपूर्ण कमी के रूप में अनुवादित होती है। एक पाउडर पेंटिंग लाइन न्यूनतम खतरनाक अपशिष्ट भी उत्पन्न करती है, क्योंकि आवेदन के दौरान कोई वाष्पशील कार्बनिक यौगिक नहीं छोड़े जाते हैं, और पकाए गए पाउडर का अपशिष्ट न्यूनतम होता है तथा अक्सर पुनर्चक्रित किया जा सकता है।
नियामक अनुपालन पाउडर पेंटिंग लाइन में निवेश के साथ सरल हो जाता है। तरल कोटिंग प्रक्रियाओं के लिए व्यापक वेंटिलेशन प्रणालियों, व्यक्तिगत सुरक्षा उपकरणों और खतरनाक अपशिष्ट निपटान प्रोटोकॉल की आवश्यकता होती है, जो संचालन लागत को बढ़ा देते हैं। पाउडर पेंटिंग लाइन शुष्क पाउडर आवेदन का उपयोग करके इन बोझों को समाप्त कर देती है, जिसके लिए केवल मानक औद्योगिक धूल संग्रह प्रणाली की आवश्यकता होती है और जिसमें उपचार की आवश्यकता वाला तरल बहाव नहीं बनता है। उत्तर अमेरिका, यूरोप और बढ़ती हुई कड़ाई वाले एशियाई अधिकार क्षेत्रों में पर्यावरणीय विनियमन पाउडर कोटिंग प्रक्रियाओं को पसंद करते हैं। पाउडर पेंटिंग लाइन संचालित करने वाले निर्माताओं को अक्सर पर्यावरण अनुमतियाँ नवीनीकृत करना और वायु गुणवत्ता मानकों के साथ अनुपालन बनाए रखना आसान लगता है, जिससे प्रशासनिक जोखिम और लागत में कमी आती है।
उत्पादन की गति और श्रम का अनुकूलन
स्वचालन धूल-रंग लाइन की परिभाषित विशेषता है, जो सीधे श्रम आवश्यकताओं और उत्पादन प्रवाह को प्रभावित करता है। एक धूल-रंग लाइन पूर्व निर्धारित मापदंडों के अनुसार कन्वेयर प्रणालियों, स्प्रे नियंत्रणों और उष्मीय भट्टियों के स्वचालित कार्य के साथ न्यूनतम पर्यवेक्षण के साथ लगातार संचालित की जा सकती है। यह कम श्रम तीव्रता निर्माताओं को श्रमिकों को हाथ से स्प्रे लगाने के बजाय उच्च मूल्य वाले कार्यों जैसे भागों को लोड करना, गुणवत्ता निरीक्षण और उपकरण रखरखाव में तैनात करने की अनुमति देती है। कई क्षेत्रों में श्रम की कमी का सामना कर रहे ऑटोमोटिव आपूर्तिकर्ताओं के लिए, यह श्रम अनुकूलन एक महत्वपूर्ण प्रतिस्पर्धात्मक लाभ बन जाता है। धूल-रंग लाइन आमतौर पर हाथ से रंगाई की विधियों की तुलना में प्रति घंटा उच्च उत्पादन दरों का समर्थन करती है, जिससे निर्माताओं को कार्यबल के आनुपातिक वृद्धि के बिना बढ़ती ग्राहक मांग को पूरा करने में सक्षम बनाया जाता है।
चक्र समय में सुधार पाउडर पेंटिंग लाइन प्रणाली का एक और उत्पादन लाभ है। भाग प्रवेश से अंतिम उष्मीय दृढ़ीकरण पूरा होने तक, एक आधुनिक पाउडर पेंटिंग लाइन वाहन घटकों को १५ से ४५ मिनट के समय सीमा में संसाधित कर सकती है, जो भाग की जटिलता और कोटिंग विनिर्देशों पर निर्भर करता है। यह गति निर्माताओं को प्रतिक्रियाशील उत्पादन अनुसूचियाँ बनाए रखने और इन्वेंट्री धारण अवधि को कम करने की अनुमति देती है। पाउडर पेंटिंग लाइन का भरोसेमंद उत्पादन दर अधिक सटीक उत्पादन योजना बनाने और ग्राहक डिलीवरी प्रतिबद्धताओं को पूरा करने को सक्षम बनाता है, जिससे दीर्घकालिक ग्राहक संबंध मजबूत होते हैं और कार्यशील पूंजी की दक्षता में सुधार करने वाली जस्ट-इन-टाइम आपूर्ति व्यवस्थाओं के लिए अवसर खुलते हैं।
वाहन निर्माताओं के लिए चयन और कार्यान्वयन विचार
भाग ज्यामिति और पाउडर पेंटिंग लाइन उपयुक्तता का आकलन
सभी ऑटोमोटिव पार्ट्स को पाउडर पेंटिंग लाइन के माध्यम से पाउडर कोटिंग के लिए समान रूप से उपयुक्त नहीं माना जाता है; सफल कार्यान्वयन के लिए पार्ट की ज्यामिति और अनुप्रयोग आवश्यकताओं का सावधानीपूर्ण मूल्यांकन आवश्यक होता है। गहरी डिप्रेशन, आंतरिक कोष्ठों या पहुँचने में कठिन क्षेत्रों वाले पार्ट्स पाउडर पेंटिंग लाइन के लिए चुनौतियाँ पैदा करते हैं, क्योंकि पाउडर के कण सभी सतहों तक समान रूप से नहीं पहुँच सकते हैं। पाउडर पेंटिंग लाइन में निवेश पर विचार कर रहे निर्माताओं को पार्ट डिज़ाइन का विश्लेषण करने और कोटिंग पहुँच को बेहतर बनाने के लिए फिक्सचर या टूलिंग संशोधनों की सिफारिश करने के लिए सिस्टम डिज़ाइनर्स के साथ घनिष्ठ रूप से काम करना चाहिए। कई सामग्रियों से बने जटिल असेंबलीज़ के लिए विशिष्ट मास्किंग या चयनात्मक कोटिंग प्रोटोकॉल की आवश्यकता हो सकती है, जिन्हें पाउडर पेंटिंग लाइन प्रदाता कस्टम प्रोग्रामिंग या यांत्रिक सेटअप के माध्यम से लागू कर सकते हैं।
रंग परिवर्तन की क्षमता एक अन्य व्यावहारिक विचार है जब कोई पाउडर पेंटिंग लाइन लागू कर रहा हो। कई प्रणालियाँ पाउडर हॉपर को बदलकर और संक्षिप्त पर्ज साइकिल्स के माध्यम से पाउडर रंगों या फ़िनिशेज़ के बीच स्विच कर सकती हैं। हालाँकि, बार-बार रंग परिवर्तन करने से दक्षता कम हो जाती है और डाउनटाइम शुरू हो जाता है। निर्माताओं को अपने उत्पाद मिश्रण का मूल्यांकन करना चाहिए और यह निर्धारित करना चाहिए कि क्या एकल-रंग पाउडर पेंटिंग लाइन वर्तमान आवश्यकताओं को पूरा करती है या क्या कई कोटिंग स्टेशनों के लिए पूंजी निवेश का औचित्य है। यह विश्लेषण सीधे पाउडर पेंटिंग लाइन की प्रारंभिक लागत और निर्माण ऑपरेशन के लिए इसकी दीर्घकालिक लाभप्रदता दोनों को प्रभावित करता है।
प्रणाली का आकार निर्धारण, स्थान योजना और तकनीकी एकीकरण
उचित प्रणाली आकार निर्धारण सुनिश्चित करता है कि एक पाउडर पेंटिंग लाइन उत्पादन मात्रा की आवश्यकताओं और सुविधा की सीमाओं के अनुरूप हो। एक पाउडर पेंटिंग लाइन का फुटप्रिंट स्प्रे आवेदन कक्ष, पुनर्प्राप्ति प्रणाली, क्योरिंग ओवन और पाउडर हॉपर, कन्वेयर ड्राइव्स तथा विद्युत घटकों जैसी सहायक अवसंरचना को शामिल करता है। निर्माताओं को पाउडर पेंटिंग लाइन की खरीद के पूर्व सुविधा के आयामों, बिजली आपूर्ति क्षमता और वायु संभाल आवश्यकताओं का आकलन करना आवश्यक है। छोटे आकार की प्रणालियाँ उत्पादन को सीमित करने वाले बॉटलनेक बन जाती हैं, जबकि बड़े आकार की स्थापनाएँ पूँजी और फर्श के स्थान को व्यर्थ कर देती हैं। उत्पादन के पूर्वानुमानों के अनुसार पाउडर पेंटिंग लाइन की क्षमता को सुसंगत करने के लिए अनुभवी प्रणाली एकीकर्ताओं के साथ कार्य करना निवेश पर आदर्श रिटर्न सुनिश्चित करता है।
एक पाउडर पेंटिंग लाइन और ऊपर की ओर भाग तैयारी के बीच तकनीकी एकीकरण सुसंगत परिणामों के लिए महत्वपूर्ण है। भागों को कोटिंग स्टेशन पर साफ़, तेल, मिल स्केल और ऐसे दूषणों से मुक्त होकर पहुँचना चाहिए जो पाउडर चिपकने को कमज़ोर कर सकते हैं। कई सुविधाएँ पाउडर पेंटिंग लाइन को क्षारीय धुलाई, धोने और रूपांतरण कोटिंग चरणों सहित एकीकृत प्रीट्रीटमेंट प्रणालियों के साथ जोड़ती हैं। यह एकीकृत दृष्टिकोण पूरी कोटिंग प्रक्रिया के गुणवत्ता मानकों को बनाए रखना सुनिश्चित करता है। इसके अतिरिक्त, पाउडर पेंटिंग लाइन का सुविधा के ईआरपी और गुणवत्ता प्रणालियों के साथ एकीकरण वास्तविक समय में उत्पादन ट्रैकिंग, ट्रेसैबिलिटी और स्वचालित रिपोर्टिंग को सक्षम बनाता है, जो विनियामक अनुपालन और निरंतर सुधार पहलों का समर्थन करता है।
अक्सर पूछे जाने वाले प्रश्न
ऑटोमोटिव भागों के लिए पारंपरिक तरल स्प्रे कोटिंग की तुलना में पाउडर पेंटिंग लाइन को क्या श्रेष्ठ बनाता है?
एक पाउडर पेंटिंग लाइन तरल स्प्रे विधियों की तुलना में उत्कृष्ट समाप्ति स्थिरता, सामग्री की दक्षता और पर्यावरणीय अनुपालन प्रदान करती है। स्थिरवैद्युत रूप से लगाए गए पाउडर कण बिना बूँदों के एकसमान कवरेज बनाते हैं, और ओवरस्प्रे पुनर्प्राप्ति प्रणालियाँ पाउडर सामग्री का ९० से ९५ प्रतिशत पुनर्चक्रित करती हैं। तरल स्प्रे संचालन आमतौर पर लगाई गई सामग्री का ३० से ४० प्रतिशत बर्बाद कर देते हैं और वाष्पशील कार्बनिक यौगिक उत्सर्जन उत्पन्न करते हैं, जिनके लिए व्यापक वेंटिलेशन और खतरनाक अपशिष्ट प्रबंधन की आवश्यकता होती है। एक पाउडर पेंटिंग लाइन टिकाऊ, संक्षारण-प्रतिरोधी कोटिंग भी उत्पन्न करती है जो ऑटोमोटिव उद्योग के टिकाऊपन मानकों को पूरा करती है, जिससे यह कठोर पर्यावरणीय स्थितियों के संपर्क में आने वाले भागों के लिए पसंदीदा विकल्प बन जाती है।
एक पाउडर पेंटिंग लाइन को ऑटोमोटिव भागों को पूर्ण कोटिंग चक्र के माध्यम से संसाधित करने में कितना समय लगता है?
एक पाउडर पेंटिंग लाइन का कुल साइकिल समय आमतौर पर १५ से ४५ मिनट के बीच होता है, जो भाग के आकार, कोटिंग मोटाई के विनिर्देश और क्यूरिंग तापमान की आवश्यकताओं पर निर्भर करता है। पाउडर पेंटिंग लाइन के स्प्रे चैंबर में एप्लिकेशन समय आमतौर पर २ से ५ मिनट लेता है, जिसके बाद ओवन में क्यूरिंग चरण आता है, जो पाउडर के फॉर्मूलेशन और अंतिम गुणों की अपेक्षित विशेषताओं के आधार पर १० से ४० मिनट तक हो सकता है। उच्च-दक्षता वाले क्यूरिंग अनुभागों वाली आधुनिक पाउडर पेंटिंग लाइन प्रणालियाँ कुल साइकिल समय को कम कर सकती हैं, जिससे तेज़ थ्रूपुट और सुधरी हुई उत्पादन क्षमता संभव हो जाती है। निर्माताओं को अपने विशिष्ट भाग विनिर्देशों और उत्पादन मात्रा के लक्ष्यों के आधार पर सिस्टम आपूर्तिकर्ताओं के साथ साइकिल समय की अपेक्षाओं की पुष्टि करनी चाहिए।
एक पाउडर पेंटिंग लाइन को विश्वसनीय दीर्घकालिक संचालन सुनिश्चित करने के लिए किन रखरखाव आवश्यकताओं की आवश्यकता होती है?
एक पाउडर पेंटिंग लाइन की नियमित रखरखाव की आवश्यकता होती है, जिसमें पाउडर हॉपर की सफाई, स्प्रे गन के नोज़ल का निरीक्षण और प्रतिस्थापन, कन्वेयर का लुब्रिकेशन तथा ओवन के हीटिंग एलिमेंट की निगरानी शामिल है। अधिकांश निर्माताओं को रोकथाम के उद्देश्य से प्रत्येक ५०० से १००० ऑपरेटिंग घंटे के बाद रखरखाव का आयोजन करना चाहिए, जिसमें आमतौर पर इलेक्ट्रोस्टैटिक गन की सफाई, पुनः प्राप्त पाउडर की गुणवत्ता की जाँच तथा क्योरिंग ओवन के तापमान सेंसर का निरीक्षण शामिल होता है। पाउडर पेंटिंग लाइन की उचित रखरखाव उपकरण के जीवनकाल को बढ़ाती है, अप्रत्याशित रुकावट को रोकती है और कोटिंग की स्थिर गुणवत्ता बनाए रखती है। प्रतिष्ठित पाउडर पेंटिंग लाइन आपूर्तिकर्ता उपकरण की विश्वसनीयता और उत्पादन निरंतरता को अधिकतम करने में सुविधा प्रदान करने के लिए व्यापक रखरखाव दस्तावेज़, प्रशिक्षण तथा स्पेयर पार्ट्स सहायता प्रदान करते हैं।
विषय-सूची
- पाउडर पेंटिंग लाइन प्रणालियों के मुख्य घटक और प्रौद्योगिकी
- पाउडर पेंटिंग लाइन में निवेश की संचालन दक्षता और लागत लाभ
- वाहन निर्माताओं के लिए चयन और कार्यान्वयन विचार
-
अक्सर पूछे जाने वाले प्रश्न
- ऑटोमोटिव भागों के लिए पारंपरिक तरल स्प्रे कोटिंग की तुलना में पाउडर पेंटिंग लाइन को क्या श्रेष्ठ बनाता है?
- एक पाउडर पेंटिंग लाइन को ऑटोमोटिव भागों को पूर्ण कोटिंग चक्र के माध्यम से संसाधित करने में कितना समय लगता है?
- एक पाउडर पेंटिंग लाइन को विश्वसनीय दीर्घकालिक संचालन सुनिश्चित करने के लिए किन रखरखाव आवश्यकताओं की आवश्यकता होती है?