
 EN
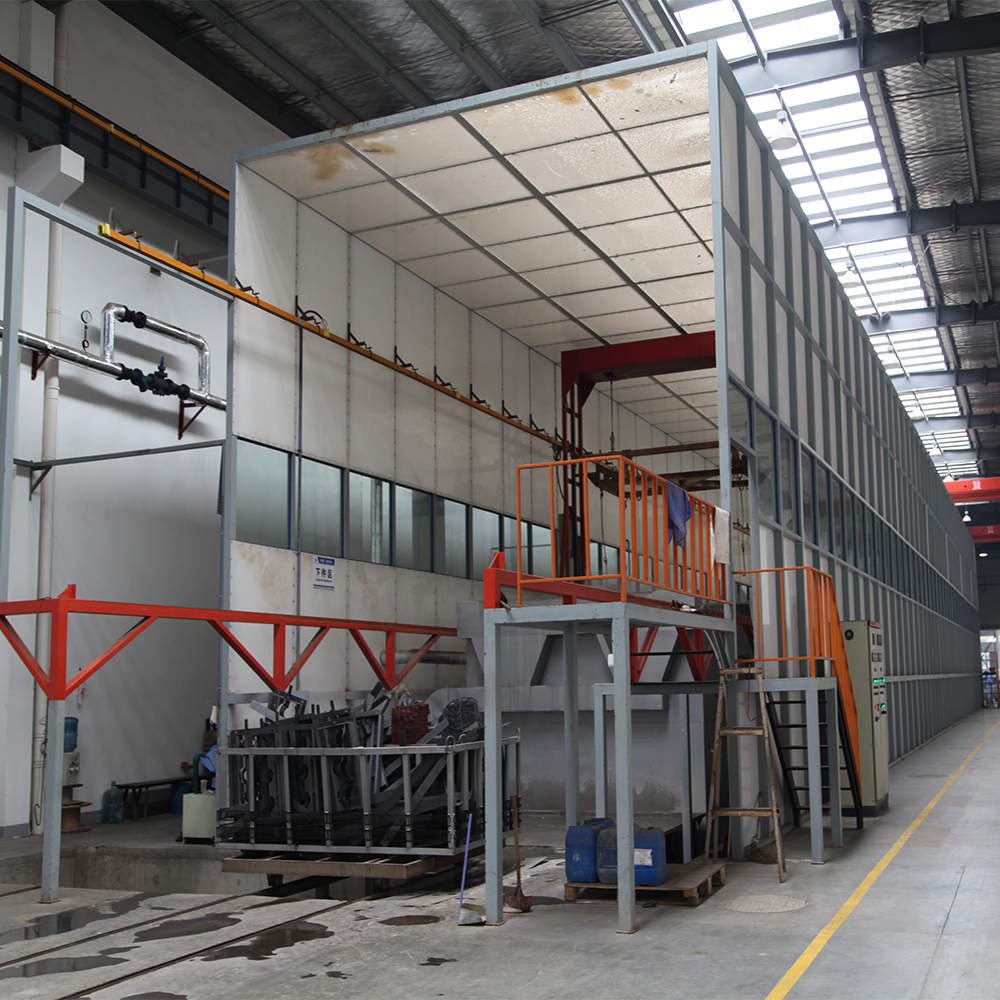
יצרני חלקים לאוטומובילים ניצבים תחת לחץ מתמיד לספק רכיבים באיכות גבוהה תוך שמירה על יעילות הייצור ובקרת עלות. קו ציפוי אבק הינו השקעה קריטית למתקנים הממוקדים על עמידות, עקביות והתאמה לסביבת העבודה. בניגוד לשיטות צביעה נוזליות מסורתיות, קו צביעה באבקה מספק הדבקה מעולה, אחידות בציפוי ומבזבז חומר מינימלי. עבור יצרנים המחפשים לשפר את מעמדם התחרותי, הבנת פעולתו של קו צביעה באבקה והיתרונות המוחשיים שהוא מספק היא חיונית.
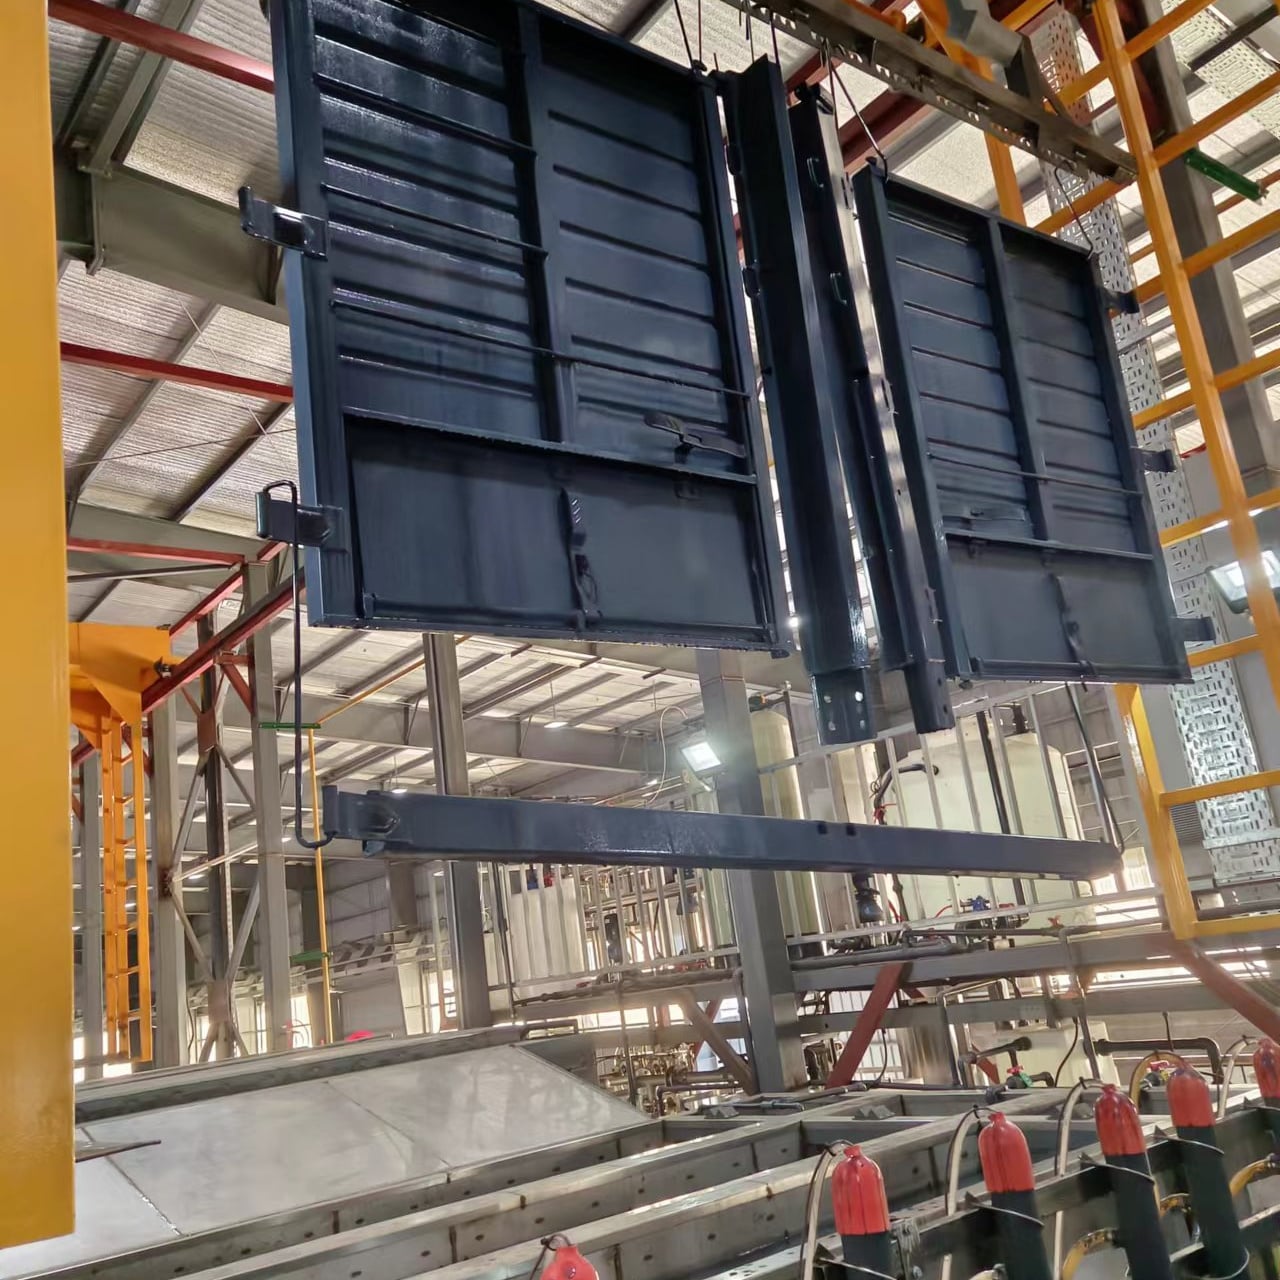
הביקוש לפתרונות ציפוי אמינות גורם להתפתחות משמעותית בטכנולוגיית קווי ציפוי באבקה. שרשרת האספקה האוטומובילית המודרנית דורשת חלקים שיכולים לשרוד תהליכי קורוזיה, לשמור על דיוק ממדי ולעמוד בתנאי סביבה קיצוניים. קו ציפוי באבקה משלב תהליכים אוטומטיים, בקרת יישום מדויקת ומערכות אפייה יעילות כדי לעמוד בדרישות הקשות הללו. מאמר זה בוחן כיצד קו ציפוי באבקה משרת יצרני רכב וכיצד הבחירה של המערכת הנכונה משפיעה ישירות על ביצועי הייצור והרווחיות.
רכיבי הליבה והטכנולוגיות של מערכות קווי ציפוי באבקה
הבנת יישום ציפוי באבקה בייצור אוטומובילי
קו צביעה באבקה פועל באמצעות חלקיקי אבקה טעונים אלקטרוסטטית שמדביקים באופן אחיד חלקים מתכתיים מחוברים לאדמה. התהליך מתחיל כאשר החלקים נכנסים לתא הפעולה של קו הצביעה באבקה, שם מסננים אבקה מפורקת בזרקורים אלקטרוסטטיים. חלקיקים אלו נמשכים לפני השטח של החלק בגלל הפרש המטען החשמלי, ויוצרים כיסוי אחיד ועקבתי ללא טיפות או זרימה. מנגנון זה יעיל בהרבה לעומת שיטות צביעה מסורתיות בספריי, מכיוון שקו צביעה באבקה אוסף את האבקה שלא השתמשו בה לצורך מחזור, מה שמפחית דרמטית את בזבוז החומר והעלויות הפעולות.
התכונות האוטומטיות המובנות בקו צביעה באבקה מבטיחות איכות חוזרת על עצמה לאורך רצף ייצור. מערכות הרצפה מובילות את החלקים דרך אזור הצבעה במהירויות מבוקרות, בעוד שמספר תותחים לצבע וראשי יישום שומרים על הפצה עקבייה של האבקה. בחלק מהתקנות מתקדמות של קווי צביעה באבקה נכללים חיישנים לפקוח בזמן אמת שמעקבים אחר מהירות החלקיקים, דפוס הזריקה והצפיפות של האבקה, מה שמאפשר למנהלי התפעול לאופטם באופן מתמיד את פרמטרי הצבעה. דיוק זה חשוב במיוחד לספקים לענף הרכב המייצרים רכיבים שצריכים לעבור סטנדרטים קשיחים של איכות ועמידות.
תהליכי הקיפוי ובקרת האיכות בקו צביעה באבקה
לאחר הפעלת התהליך, החלקים שנטבעו על ידי קו צביעה באבקה ממשיכים ישירות לתנור הקישוט, שם חום מבוקר ממזג את חלקיקי האבקה לסיום חלק, עמיד ורציף. שלב הקישוט הוא חלק בלתי נפרד מתהליך קו הצביעה באבקה, מכיוון ששליטה מדויקת בטמפרטורה וזמן השהיה קובעת את תכונות הסיום הסופיות, כגון חוזק הדבקה, גמישות ועמידות להדפעה. מרבית מערכות קו הצביעה באבקה התעשייתיות משתמשות בבקר לוגיקה מתוכנת (PLC) לניהול פרופילי הטמפרטורה בתנור, כדי להבטיח שכל סדרת חלקים תקבל טיפול תרמי זהה. עקביות זו מתורגמת לביצועים צפויים של החלקים ולחיזוק כשלים בשטח שיכולים לפגוע במוניטין של היצרן.
בקרת איכות המשולבת בתהליך של קווי צבע אבקתי כוללת מדידת עובי, בדיקות הדבקה ופרוטוקולי בדיקת פני השטח. מערכות בדיקה אוטומטיות המוצבות לאחר תנור הקישוט מודדות את עובי השכבה באמצעות טכנולוגיית זרמים מערבבים או אולטרסונית, ומבטאות כי כל החלקים עומדים בדרישות שנקבעו. נקודות הבקרה האלה, שהוכנסו לתהליך קווי הצבע האבקתי, מאפשרות לייצרנים לזהות סטיות באופן מיידי, לצמצם את שיעור הפסולת ולשמור על שליטה הדוקה בתקנים של המוצר. עבור ספקים לענף הרכב הפועלים תחת אישורים של איזו או אישורים ייחודיים לענף הרכב, אימות האיכות המובנה הזה מהווה לעיתים קרובות דרישה מקדימה לאישור הלקוח.
יעילות תפעולית והטבות עלות של השקעה בקווים לצביעת אבקה
יעילות חומרית והטבות סביבתיות
קו ציור אבקה משיג רמות יעילות חומר שהשיטות המסורתיות לא יכולות להתאים. מערכות חידוש ריסוס יתר משולבות בציוד קו צבע אבקה מודרני תופסות חלקיקי אבקה שלא משמשים ומחזירות אותם למאגר לשימוש חוזר. גישה זו של מעגל סגור בדרך כלל מחזירה 90 עד 95 אחוזים מהפוטר המופעל, לעומת 60 עד 70 אחוזים של החזרות בניתוחים הרגילים של ריסוס נוזלי. עבור יצרני חלקי רכב בכמויות גדולות, יעילות זו מתורגם לחסכון חומרי שנתי משמעותי. קו ציור אבקה מייצר גם פסולת מסוכנת מינימלית, מכיוון שאין תרכובות אורגניות נעות שמשוחררות במהלך היישום, ופסולת אבקה ממוגנת היא מינימלית ולעתים קרובות ניתנת לריסייקל.
ההתאמה לתקנות הופכת פשוטה יותר עם השקעה בקו צביעה באבקה. תהליכי צביעה נוזלית דורשים מערכות ויסות אוויר מורחבות, ציוד הגנה אישי ופרוטוקולים להסרת פסולת מסוכנת שמעלים את עלות הפעלה. קו צביעה באבקה מאפס את העומסים הללו באמצעות יישום יבש של אבקה, שדורש רק מערכת איסוף אבק תעשייתית סטנדרטית ואינו מייצר זרימת נוזלים שדורשת טיפול. התקנות הסביבתיות בצפון אמריקה, באירופה ובמגזר האסייתי, שמתחרפות בדרישות מחמירות יותר, מעדיפות תהליכי צביעה באבקה. יצרנים המפעילים קו צביעה באבקה לרוב מוצאים כי קל יותר לחדש רישיונות סביבתיים ולשמור על התאמה לתקנות איכות האוויר, מה שמביא לצמצום הסיכון הניהולי והעלות.
מהירות ייצור ואופטימיזציה של כוח עבודה
אוטומציה היא מאפיין מכריע של קו צביעה באבקה, ומשפיעה ישירות על דרישות היד-עבודה ועל קצב הייצור. קו צביעה באבקה יכול לפעול באופן רציף עם שגירה מינימלית, כיוון שמערכות הרצועות, בקרות הזריקה והתנור ליצירת הקשיות פועלות אוטומטית בהתאם לפרמטרים מראש. הפחתת עוצמת העבודה מאפשרת לייצרנים להציב עובדים בתפקידים בעלי ערך גבוה יותר, כגון טעינת חלקים, בדיקת איכות ותחזוקת הציוד, במקום ביצוע זריקה ידנית. עבור ספקים אוטומטיים הנאלצים להתמודד עם מחסור בעובדים באזורים רבים, אופטימיזציה זו של כוח-העבודה הופכת ליתרון תחרותי קריטי. קו צביעה באבקה תומך בדרך כלל בקצב ייצור שעה גבוה יותר מאשר שיטות צביעה ידניות, מה שמאפשר לייצרנים למלא את הביקוש העולה של הלקוחות ללא עלייה פרופורציונלית בגודל כוח-העבודה.
שיפור זמן המחזור מייצג יתרון ייצור נוסף של מערכת צבע אבקה. מכניסת החלק ועד לסיום הקישוט הסופי, קו צבע אבקה מודרני יכול לעבד רכיבים אוטומובילים בזמני עיבוד שמתפשטים בין 15 ל-45 דקות, בהתאם לקושי של החלק ולדרישות השכבה. מהירות זו מאפשרת לייצרנים לשמור על לוחות זמנים תפעוליים תגובתיים ולצמצם את תקופות האחסון. הזרימה היציבה של קו צבע אבקה מאפשרת תכנון ייצור מדויק יותר ותחזיות מדויקות יותר למסירות ללקוחות, מה שמחזק את היחסים ארוכי הטווח עם הלקוחות ופותח הזדמנויות להסדרי אספקה בזמן המדויק שמשפרים את יעילות ההון העו"ש.
שקולות לבחירה וליישום עבור יצרני רכב
הערכה של גאומטריית החלק והתאמתו לקו צבע אבקה
לא כל חלקי רכב מתאימים באותה מידה לציפוי באבקה באמצעות קו ציפוי באבקה; יישום מוצלח דורש הערכה זהירה של הגאומטריה של החלק ודרישות היישום. חלקים עם שקעים עמוקים, חללים פנימיים או אזורים שקשה לגשת אליהם מייצרים אתגרים לקו ציפוי באבקה, מאחר שחלקיקי האבקה עלולים לא להגיע לכל המשטחים באופן אחיד. יצרנים ששקלו השקעה בקו ציפוי באבקה צריכים לעבוד בקרבה רבה עם מעצבים של מערכות כדי לנתח את עיצובי החלקים ולהמליץ על תוספות או שינויים בכלי התמיכה שימשיכו לשפר את הגישה לציפוי. הרכבים מורכבים שכוללים חומרים מרובים עלולים לדרוש פרוטוקולי חסימה או ציפוי סלקטיבי מיוחדים שספק קו ציפוי באבקה יוכל ליישם באמצעות תכנות מותאם אישית או הגדרות מכניות.
יכולת שינוי צבע היא שיקול מעשי נוסף בעת יישום קו צביעה באבקה. מערכות רבות יכולות לעבור בין צבעי אבקה או גימורים שונים על ידי החלפת מיכל האבקה וביצוע מחזורי ניקוי קצרים. עם זאת, שינויים תכופים בצבע מפחיתים את היעילות ומייצרים עצירת עבודה. יצרנים צריכים להעריך את תערובת המוצרים שלהם ולבחון האם קו צביעה באבקה חד-צבעי עונה על הצרכים הנוכחיים, או האם יש הצדקה להשקעה בהקמת מספר תחנות צביעה. ניתוח זה משפיע באופן ישיר הן על העלות הראשונית של קו צביעה באבקה והן על הרווחיות שלו לאורך זמן בתפעול היצרני.
קביעת גודל המערכת, תכנון השטח והאינטגרציה הטכנית
הגדלת המערכת בצורה מתאימה מבטיחה שקו צביעה באבקה יתאים לדרישות נפח הייצור ולמגבלות המתקנים. שטח הקרקע של קו צביעה באבקה כולל את תאי הזריקה, מערכת ההחזרה, תנור האפייה והתשתיות התומכות כגון מיכל האבקה, מנועי הרצועה והרכיבים החשמליים. יצרנים חייבים להעריך את מידות המתקנים, את קיבולת אספקת החשמל ואת דרישות טיפול באויר לפני שהם מתחייבים לרכישת קו צביעה באבקה. מערכות קטנות מדי הופכות למבצרים שמגבילים את הייצור, בעוד שהקמת מערכות גדולות מדי מבזבזת הון ושטח רצפה. עבודה עם משלבים מנוסים של מערכות כדי להתאים את קיבולת קו צביעה באבקה לחיזויי הייצור מבטיחה תשואה אופטימלית על ההשקעה.
האינטגרציה הטכנית בין קו צביעה באבקה לבין הכנת החלקים במקטעים הקודמים היא קריטית להשגת תוצאות עקביות. החלקים חייבים להגיע לתחנת הצביעה נקיים, ללא שומנים, ללא שכבת חלד ומבלי זיהום אחר שיפגעו בהדבקת האבקה. במתקנים רבים משלבים קו צביעה באבקה עם מערכות טיפול מקדימים משולבות הכוללות שטיפה בסבון אלקלי, שטיפות נוספות ותהליכי כיסוי המרה. הגישה המשולבת הזו מבטיחה כי כל תהליך הצביעה עומד בסטנדרטים האיכותיים. בנוסף, האינטגרציה של קו הצביעה באבקה למערכות ה-ERP והאיכות של המתקן מאפשרת מעקב בזמן אמת על הייצור, אפשרות לעקוב אחר מסלול החלקים, ודיווח אוטומטי שמאפשר לעמוד בדרישות רגולטוריות ולתמוך ביוזמות שיפור מתמיד.
שאלה נפוצה
מה הופך את קו הצביעה באבקה למשופר לעומת צביעה נוזלית מסורתית עבור חלקים לאוטומובילים?
קו ציור אבקה מספק עקביות סיום, יעילות חומר, וניאומיות סביבתית גבוהה בהשוואה לשיטות ריסוס נוזלי. חלקיקי האבקה המופעלים אלקטרוסטטית יוצרים כיסוי אחיד ללא טיפות, ומערכות השיקום של ריסוס יתר ממוחזרות 90 עד 95 אחוזים של חומר האבקה. פעולות ריסוס נוזלים בדרך כלל מבזבזות 30 עד 40 אחוזים מהחומר המיושם ומייצרות פליטות של תרכובות אורגניות נעות הדורשות אוויר נרחב וניהול פסולת מסוכנת. קו ציור אבקה מייצר גם ציפוי עמיד, עמיד לקורוזיה, העונה על סטנדרטים של עמידות בתעשיית הרכב, מה שהופך אותו לבחירה המועדפת על חלקים הנחשפים לתנאי סביבה קשים.
כמה זמן לוקח לקו צבע אבקה לעבד חלקי רכב דרך מחזור הצבע המלא?
זמן המחזור הכולל של קו צביעה באבקה נע בדרך כלל בין 15 ל-45 דקות, בהתאם לגודל החלק, לדרישות עובי השכבה ולדרישות טמפרטורת האפייה. זמן הפעולה בקפסולת הזריקה של קו צביעה באבקה נמשך בדרך כלל בין 2 ל-5 דקות, ולאחר מכן מגיע שלב האפייה בתנור, שמשך הזמן שלו נע בין 10 ל-40 דקות, בהתאם לתערובת האבקה ולמאפיינים הסופיים הרצויים. מערכות מודרניות של קווי צביעה באבקה עם מקטעי אפייה בעלי יעילות גבוהה יכולים לקצר את זמן המחזור הכולל, לאפשר תוצרת מהירה יותר ושפר את כושר הייצור. יצרנים צריכים לאמת את דרישות זמן המחזור עם ספקי המערכות, בהתבסס על مواפייני החלקים הספציפיים שלהם ויעדי נפח הייצור.
אילו דרישות תחזוקה דורשת מערכת צביעה באבקה כדי להבטיח פעילות אמינה לאורך זמן?
קו צביעה באבקה דורש תחזוקה שוטפת הכוללת ניקוי מגדל האבקה, בדיקה והחלפה של פקקי אקדח הריסוס, שימון המסוע, ומעקב אחר אלמנט החימום של התנור. רוב היצרנים צריכים לתזמן תחזוקה מונעת כל 500 עד 1000 שעות עבודה, הכוללת בדרך כלל ניקוי אקדחי האלקטרוסטטיים, בדיקת איכות האבקה המשוחזרת, ובדיקת חיישני הטמפרטורה של תנור האפייה. תחזוקה נכונה של קו צביעה באבקה מאריכה את משך החיים של הציוד, מונעת עצירות לא מתוכננות, ומשמרת איכות שכבה עקבית. ספקים מוכרים של קווי צביעה באבקה מספקים מסמכי תחזוקה מקיפים, הדרכה, ותמיכה בחלקי חילוף כדי לעזור למתקנים למקסם את אמינות הציוד ורציפות הייצור.