
 EN
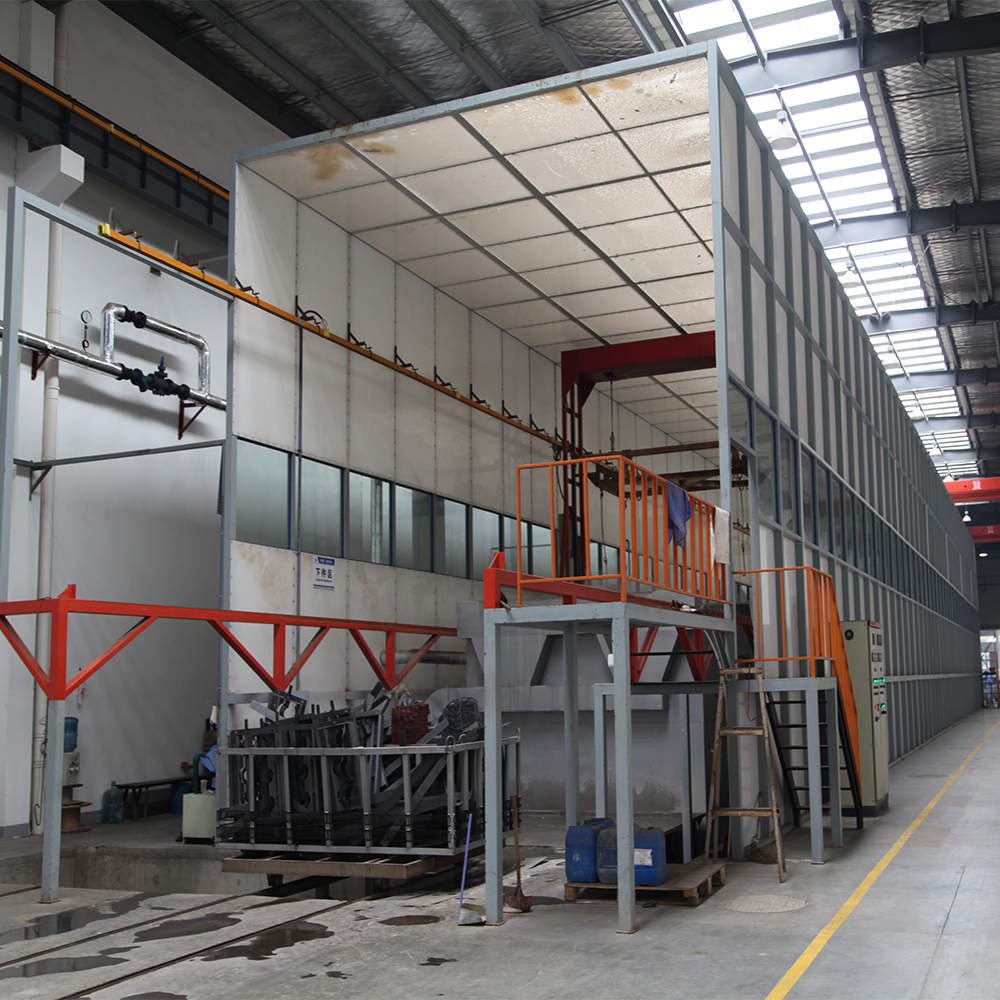
Proizvođači dijelova za automobile suočavaju se s stalnim pritiskom da isporučuju visokokvalitetne komponente uz održavanje učinkovitosti proizvodnje i kontrole troškova. A. linija za bojenje prahom U skladu s člankom 3. stavkom 1. točkom (a) ovog članka, za sve objekte koji su u skladu s ovim člankom, za koje se primjenjuje ovaj članak, za koje se primjenjuje članak 3. točka (a) ovog članka, primjenjuje se sljedeći članak: Za razliku od tradicionalnih metoda tečnog premaza, linija za bojenje prahom pruža vrhunsku adheziju, jednaki pokrivenost i minimalni otpad materijala. Za proizvođače koji žele poboljšati svoju konkurentnu poziciju, važno je razumjeti kako radi linija za lakiranje prahom i kako pruža mjerljive koristi.
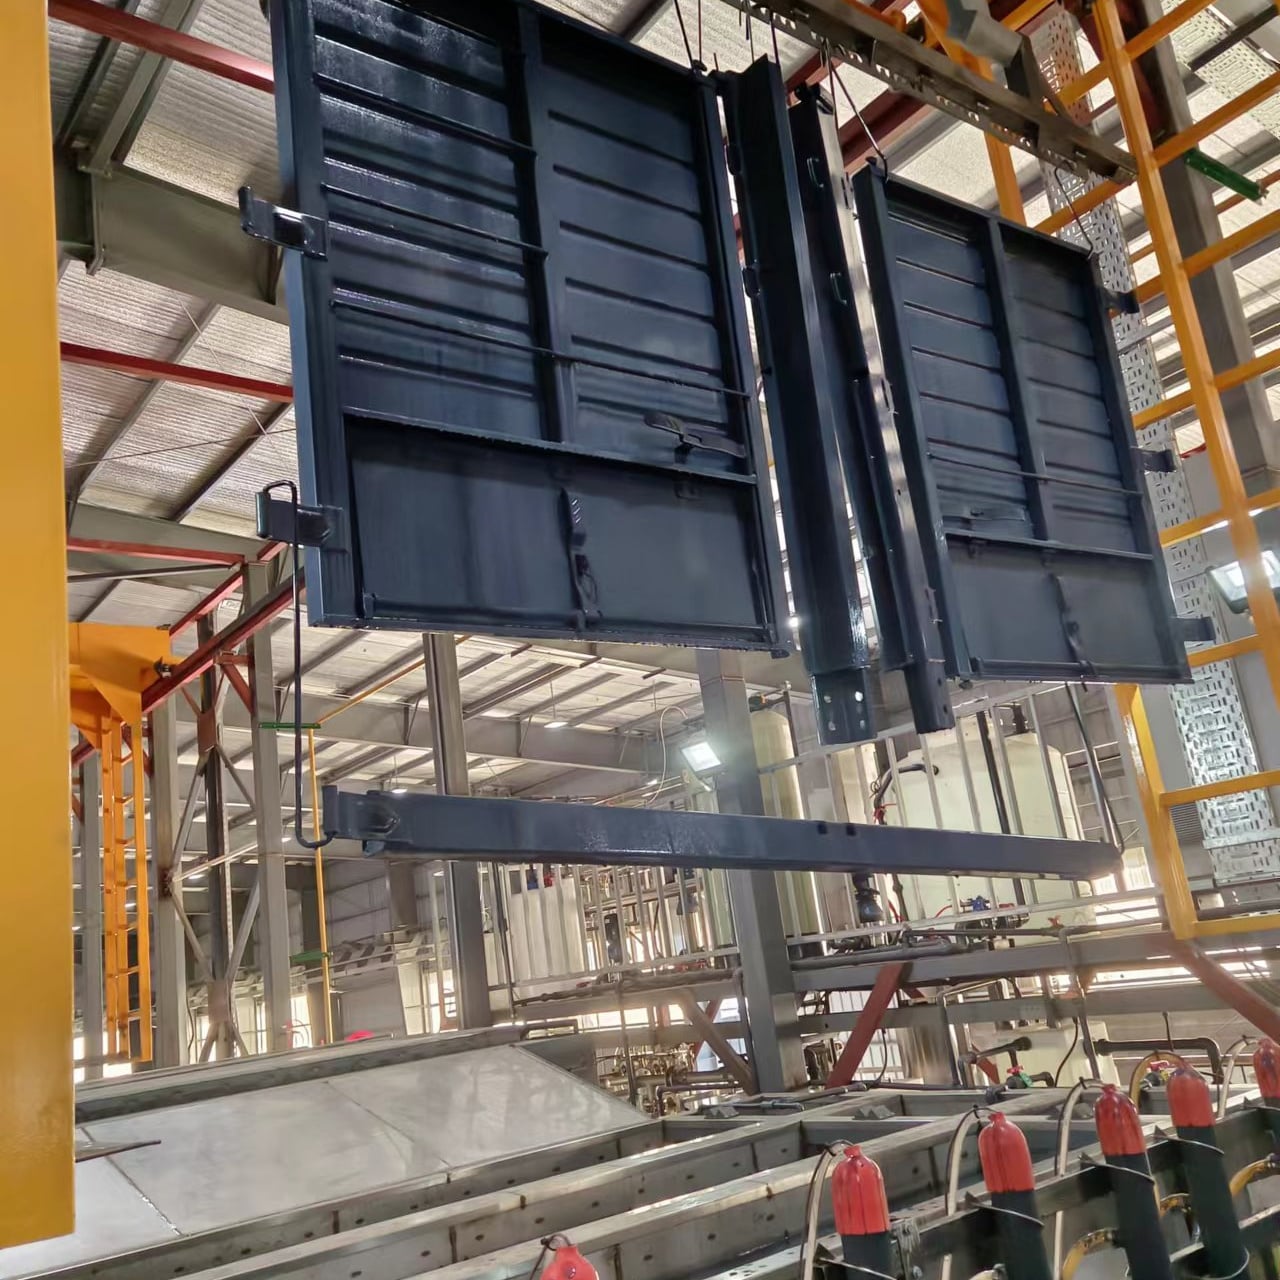
Potražnja za pouzdanim rješenjima za premaz dovela je do značajne evolucije tehnologije linija za lakiranje prahom. Moderni lanci snabdijevanja automobilskim proizvodima zahtijevaju dijelove koji otporni na koroziju, održavaju točnost dimenzija i izdržavaju teške okolišne uvjete. Linija za bojenje prahom uključuje automatizirane procese, precizne kontrole primjene i učinkovite sustave za otvrdnjavanje kako bi se ispunili ovi zahtjevni zahtjevi. Ovaj članak istražuje kako linija za bojenje prahom služi proizvođačima automobila i kako odabir pravog sustava izravno utječe na proizvodnu učinkovitost i profitabilnost.
Osnovne komponente i tehnologija sustava za crtanje prahom
Razumijevanje primjene prašnog premaza u automobilskoj proizvodnji
Linija za slikanje prahom radi kroz elektrostatski napunjene čestice praha koje se ravnomjerno drže uz zemljane metalne dijelove. Proces počinje kada dijelovi uđu u komoru za aplikaciju linije za bojenje prahom, gdje elektrostatički topovi prskaju fino atomizirane čestice praha. Ti čestice privlače se na površinu dijelova zbog razlike u električnom naboju, stvarajući dosljednu, ravnomjernu pokrivenost bez kapljica ili trčanja. Ovaj mehanizam je daleko učinkovitiji od tradicionalnih metoda spreja, jer linija za bojenje prahom hvata neiskorišteni prah za recirkulaciju, što dramatično smanjuje otpad materijala i operativne troškove.
Automatizacija ugrađena u liniju za bojenje prahom osigurava ponavljajuću kvalitetu tijekom svih proizvodnih redova. Konvejerni sustavi prevoze dijelove kroz zonu premaza uz kontrolirane brzine, dok više pušaka za prskanje i glava za primjenu održavaju dosljednu distribuciju praha. Mnoge napredne instalacije linija za bojenje prahom uključuju senzore za praćenje u stvarnom vremenu koji prate brzinu čestica, obrazac prskanja i gustoću praha, omogućavajući operaterima kontinuirano optimizirati parametre premaza. Ova preciznost posebno je vrijedna za dobavljače automobila koji proizvode komponente koji moraju proći stroge standarde kvalitete i trajnosti.
Proces izliječenja i kontrole kvalitete linije za bojenje prahom
Nakon nanosa, dijelovi prekriveni linijom za lakiranje prahom kreću se izravno u pećnicu za čvrstenje, gdje se kontrolirana toplota spajaju čestice praha u bezšiv i izdržljiv završetak. Faza tvrljenja sastavni je dio postupka linije za bojenje prahom, jer precizna kontrola temperature i vremena boravka određuje konačna svojstva premaza kao što su čvrstoća adhezije, fleksibilnost i otpornost na udare. Većina industrijskih sustava za crtanje praha koristi programirane logičke upravljače za upravljanje profilima temperature peći, osiguravajući da svaka serija dijelova dobije identičnu toplinsku obradu. Ova dosljednost rezultira predvidljivim performansama dijelova i smanjenim kvarovima na terenu koji bi mogli oštetiti ugled proizvođača.
U postupke za proizvodnju praha za bojenje uključuje se mjerenje debljine, testiranje adhezije i protokoli za pregled površine. U slučaju da se ne primjenjuje sustav za praćenje, u slučaju da se ne primjenjuje sustav za praćenje, to znači da se ne primjenjuje sustav za praćenje. Ti kontrolni točki ugrađeni u proces linije za bojenje prahom omogućuju proizvođačima da odmah uhvate odstupanja, smanjuju stopu otpada i održavaju strogu kontrolu nad standardima proizvoda. U slučaju proizvođača automobila koji djeluju na temelju ISO ili automobila specifičnih certifikata, ova ugrađena validacija kvalitete često je preduvjet za odobrenje kupaca.
U skladu s člankom 3. stavkom 1.
Učinkovitost korištenja materijala i prednosti za okoliš
Linija za bojenje prahom postiže razinu učinkovitosti materijala kojoj tradicionalne metode premaza ne mogu odgovarati. Sistemima za oporavak od prekomjernog prskanja integriranim u modernu opremu za crtanje praha hvataju se neiskorišteni čestice praha i vraćaju ih u sklop za ponovno korištenje. Ovaj pristup zatvorenog kružnog ciklusa obično oporavlja 90 do 95 posto nanesenog praha, u usporedbi s 60 do 70 posto oporavka u konvencionalnim operacijama prskanja tekućine. U slučaju proizvođača dijelova za automobile velikih količina, ta učinkovitost znači znatnu godišnju uštedu materijala. Linija za bojenje prahom također stvara minimalne opasne otpadne tvari, jer se tijekom nanosa ne oslobađaju nestabilne organske spojeve, a otpadni prah je minimalno ozdravljen i često se može reciklirati.
Pravila su jednostavnija s ulaganjem u liniju za bojenje prahom. Procesovi oblaganja tekućinom zahtijevaju opsežne ventilacijske sustave, osobnu zaštitnu opremu i protokole za odlaganje opasnih otpada koji povećavaju operativne troškove. U slučaju da se proizvod ne koristi za proizvodnju proizvoda, proizvod će se upotrebljavati za proizvodnju proizvoda koji se upotrebljavaju za proizvodnju proizvoda. U Sjevernoj Americi, Europi i sve strožim azijskim državama propisi o zaštiti okoliša favorizuju postupke premaza prahom. Proizvođači koji rade na liniji za bojenje prahom često lakše obnavljaju dozvole za zaštitu okoliša i održavaju usklađenost s standardima kvalitete zraka, smanjujući administrativni rizik i troškove.
Brzina proizvodnje i optimizacija rada
Automatizacija je definirajuća karakteristika linije za bojenje prahom, koja izravno utječe na zahtjeve za radom i proizvodnu proizvodnju. Linija za bojenje prahom može raditi neprekidno uz minimalni nadzor, jer transportni sustavi, kontrole prskanja i peći za otvrdnjavanje rade automatski prema unaprijed postavljenim parametrima. Ovaj smanjen intenzitet rada omogućuje proizvođačima da zaposle radnike za poslove veće vrijednosti kao što su utovar dijelova, inspekcija kvalitete i održavanje opreme umjesto ručne primjene prskanja. Za dobavljače automobila koji se suočavaju s nedostatkom radne snage u mnogim regijama, ova optimizacija radne snage postaje kritična konkurentna prednost. U skladu s člankom 3. stavkom 1. točkom (a) Uredbe (EZ) br. 1225/2009 Komisija je odlučila da se odluka o uvođenju mjera odredi u skladu s člankom 3. točkom (a) Uredbe (EZ) br. 1225/2009 i člankom 4. točkom (b) Uredbe (EZ) br. 1225/2009 i
U skladu s člankom 3. stavkom 2. točkom (a) ovog članka, u slučaju da se proizvodnja proizvoda od polupravice ne provodi u skladu s člankom 3. stavkom 2. točkom (a) ovog članka, proizvodnja proizvoda od polupravice može se upotrebljavati samo u proizvodnji proizvoda od polupravice. Od uvođenja dijelova do završetka konačnog čvrstljenja, moderna linija za bojenje prahom može obrađivati automobilske komponente u vremenskim okvirima od 15 do 45 minuta, ovisno o složenosti dijela i specifikacijama premaza. Ova brzina omogućuje proizvođačima održavanje odgovarajućih proizvodnih rasporedima i smanjenje razdoblja čuvanja zaliha. U skladu s člankom 3. stavkom 1. stavkom 2. točkom (a) Uredbe (EZ) br. 1225/2009 Komisija je odlučila da se u skladu s člankom 3. stavkom 2. točkom (b) Uredbe (EZ) br. 1225/2009 primjenjuje odredba o uvođenju mjera za smanjenje emisija CO2 u skladu s člankom
U skladu s člankom 3. stavkom 2.
U slučaju da se ne primjenjuje, potrebno je utvrditi:
Ne mogu se svi dijelovi automobila jednako koristiti za premaz praškom putem linije za bojenje praškom; uspješna implementacija zahtijeva pažljivu procjenu geometrije dijela i zahtjeva za primjenu. Dijelovi s dubokim udubljenjima, unutarnjim šupljinama ili područjima teško dostupnim predstavljaju izazove za liniju za bojenje prahom, jer čestice praha možda ne dospiju na sve površine jednako. Proizvođači koji razmatraju ulaganje u liniju za bojenje prahom trebali bi blisko surađivati s projektantima sustava kako bi analizirali dizajne dijelova i preporučili namještajne elemente ili izmjene alata koji poboljšavaju pristup premazu. Kompleksni sastavi s više materijala mogu zahtijevati specijalizirane protokole maskiranja ili selektivnog premaza koje dobavljač linije za bojenje prahom može implementirati putem prilagođenog programiranja ili mehaničkih postavki.
Mogućnost promjene boje je još jedna praktična razmatranja pri implementaciji linije za slikanje prahom. Mnogi sustavi mogu mijenjati boje praha ili obloge mijenjanjem praha i provođenjem kratkih ciklusa čišćenja. Međutim, češće promjene boje smanjuju učinkovitost i dovode do zastoja. U skladu s člankom 3. stavkom 1. stavkom 2. U skladu s člankom 11. stavkom 1. točkom (a) Uredbe (EZ) br. 1225/2009 Komisija je odlučila da se odluka o pokretanju postupka za uvođenje u promet u Uniju ne odnosi na proizvodnju proizvoda koji se upotrebljavaju u proizvodnji.
Sistemi, planiranje prostora i tehnička integracija
U skladu s člankom 3. stavkom 2. točkom (a) ovog članka, za proizvodnju plastičnih proizvoda za proizvodnju plastičnih proizvoda za proizvodnju plastičnih proizvoda za proizvodnju plastičnih proizvoda za proizvodnju plastičnih proizvoda za proizvodnju plastičnih proizvoda za proizvodnju plastičnih proizvoda za proizvodnju plastičnih proizvoda za proizvodnju plastičnih proizvoda za proizvodnju plastičnih proizvoda za U liniju za bojenje prahom uključuje se komora za aplikaciju prskanja, sustav za oporavak, pećnica za ozdravljenje i potporna infrastruktura kao što su bubnjar, transportni pogoni i električne komponente. Proizvođači moraju procijeniti dimenzije objekta, kapacitet napajanja i zahtjeve za rukovanje zrakom prije nego što se obavežu na kupnju linije za bojenje prahom. Podmjere sustava postaju uska grla koja ograničavaju proizvodnju, dok prevelike instalacije troše kapital i površinu. Rad s iskusnim integratorima sustava kako bi se kapacitet linije za bojenje prahom povezao s proizvodnim prognozama osigurava optimalan povrat ulaganja.
Tehnička integracija između linije za bojenje prahom i pripreme dijela na prvoj strani je ključna za dosljedne rezultate. Dijelovi moraju stići na stanicu premaza čisti, bez ulja, mlinske mase i kontaminacije koja bi ugrozila adheziju praha. U mnogim objektima kombinirana je linija za bojenje prahom s integrisanim sustavima pretraživanja uključujući alkalno pranje, ispiranje i faze konverzije premaza. U skladu s člankom 3. stavkom 2. Osim toga, integracija linije za lakiranje prahom s ERP-om i sustavima kvalitete omogućuje praćenje proizvodnje u stvarnom vremenu, sledljivost i automatizirano izvještavanje koje podržava usklađenost s propisima i inicijative za stalno poboljšanje.
Često se javljaju pitanja
Što čini liniju za bojenje prahom superiornijom od tradicionalnog obloga tekućim sprejem za dijelove automobila?
Linija za bojenje prahom pruža superiornu konzistenciju završetka, učinkovitost materijala i usklađenost s okolišem u usporedbi s metodama prskanja tekućinom. Elektrostatski nanete čestice praha stvaraju jednako pokrivanje bez kapljica, a sustavi za oporavak od preliva prskavanja recikliraju 90 do 95 posto praha. Operatije prskanja tekućine obično troše 30 do 40 posto primijenjenog materijala i stvaraju emisije volatilnih organskih spojeva koji zahtijevaju obimnu ventilaciju i upravljanje opasnim otpadom. Linija za bojenje prahom također proizvodi izdržljive, otporne na koroziju premaze koji ispunjavaju standarde izdržljivosti u automobilskoj industriji, što ga čini omiljenim izborom za dijelove izložene teškim uvjetima okoliša.
Koliko vremena treba liniji za bojenje prahom da obrađuje dijelove automobila kroz cijeli ciklus premaza?
Ukupno vrijeme ciklusa za liniju za bojenje prahom obično se kreće od 15 do 45 minuta, ovisno o veličini dijela, specifikaciji debljine premaza i zahtjevima temperature otvrdnje. Vrijeme primjene u komori za prskanje linije za barvanje prahom obično traje 2 do 5 minuta, a zatim faza očuvanja u pećnici, koja može biti u rasponu od 10 do 40 minuta ovisno o formulaciji praha i željenim krajnjim svojstvima. Moderni sustavi linija za bojenje prahom s visokokvalitetnim sekcijama za čvrstenje mogu smanjiti ukupno vrijeme ciklusa, omogućavajući brži prolaz i poboljšan proizvodni kapacitet. Proizvođači bi trebali provjeriti očekivanja u pogledu vremena ciklusa s dobavljačima sustava na temelju njihovih specifičnih specifikacija dijelova i ciljeva proizvodnje.
Koje zahtjeve održavanja zahtijeva linija za bojenje prahom kako bi se osigurao pouzdan dugoročni rad?
Linija za bojenje prahom zahtijeva redovito održavanje, uključujući čišćenje praha za bojenje, inspekciju i zamjenu mlaznice pištolja za prskanje, podmazivanje transportora i praćenje grijanja peći. Većina proizvođača treba zakazati preventivno održavanje svakih 500 do 1000 radnih sati, što obično uključuje čišćenje elektrostatskih pištolja, provjeru kvalitete obnovljenog praha i provjeru senzora temperature peći za tvrđenje. Pravilno održavanje linije za bojenje prahom produžava životni vijek opreme, sprečava neplanirano zastoj i održava dosljednu kvalitetu premaza. Dobavljači uglednih linija za bojenje prahom pružaju sveobuhvatnu dokumentaciju o održavanju, obuku i podršku za rezervne dijelove kako bi pomogli objektima optimizirati pouzdanost opreme i kontinuitet proizvodnje.
Sadržaj
- Osnovne komponente i tehnologija sustava za crtanje prahom
- U skladu s člankom 3. stavkom 1.
- U skladu s člankom 3. stavkom 2.
-
Često se javljaju pitanja
- Što čini liniju za bojenje prahom superiornijom od tradicionalnog obloga tekućim sprejem za dijelove automobila?
- Koliko vremena treba liniji za bojenje prahom da obrađuje dijelove automobila kroz cijeli ciklus premaza?
- Koje zahtjeve održavanja zahtijeva linija za bojenje prahom kako bi se osigurao pouzdan dugoročni rad?