
 EN
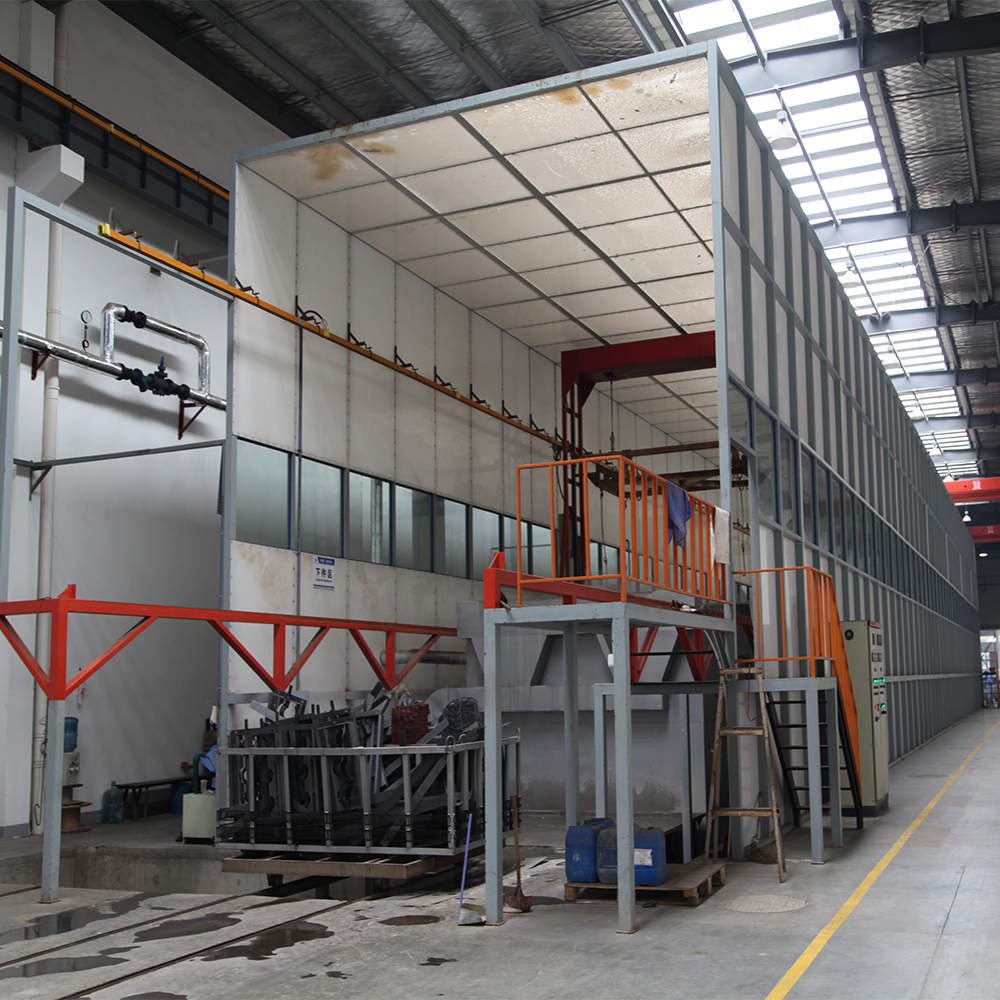
Producentom części samochodowych ciągle zależy na dostarczaniu komponentów wysokiej jakości przy jednoczesnym utrzymaniu wydajności produkcji i kontroli kosztów. A linia malowania pyłowego reprezentuje kluczowe inwestycje dla obiektów skupiających się na trwałości, spójności i zgodności środowiskowej. W przeciwieństwie do tradycyjnych metod malowania cieczami linia malowania proszkowego zapewnia lepsze przyczepianie się powłoki, jednolitość pokrycia oraz minimalne odpady materiału. Dla producentów dążących do wzmocnienia swojej pozycji konkurencyjnej zrozumienie zasad działania linii malowania proszkowego oraz korzyści, jakie ona przynosi w sposób mierzalny, jest niezbędne.
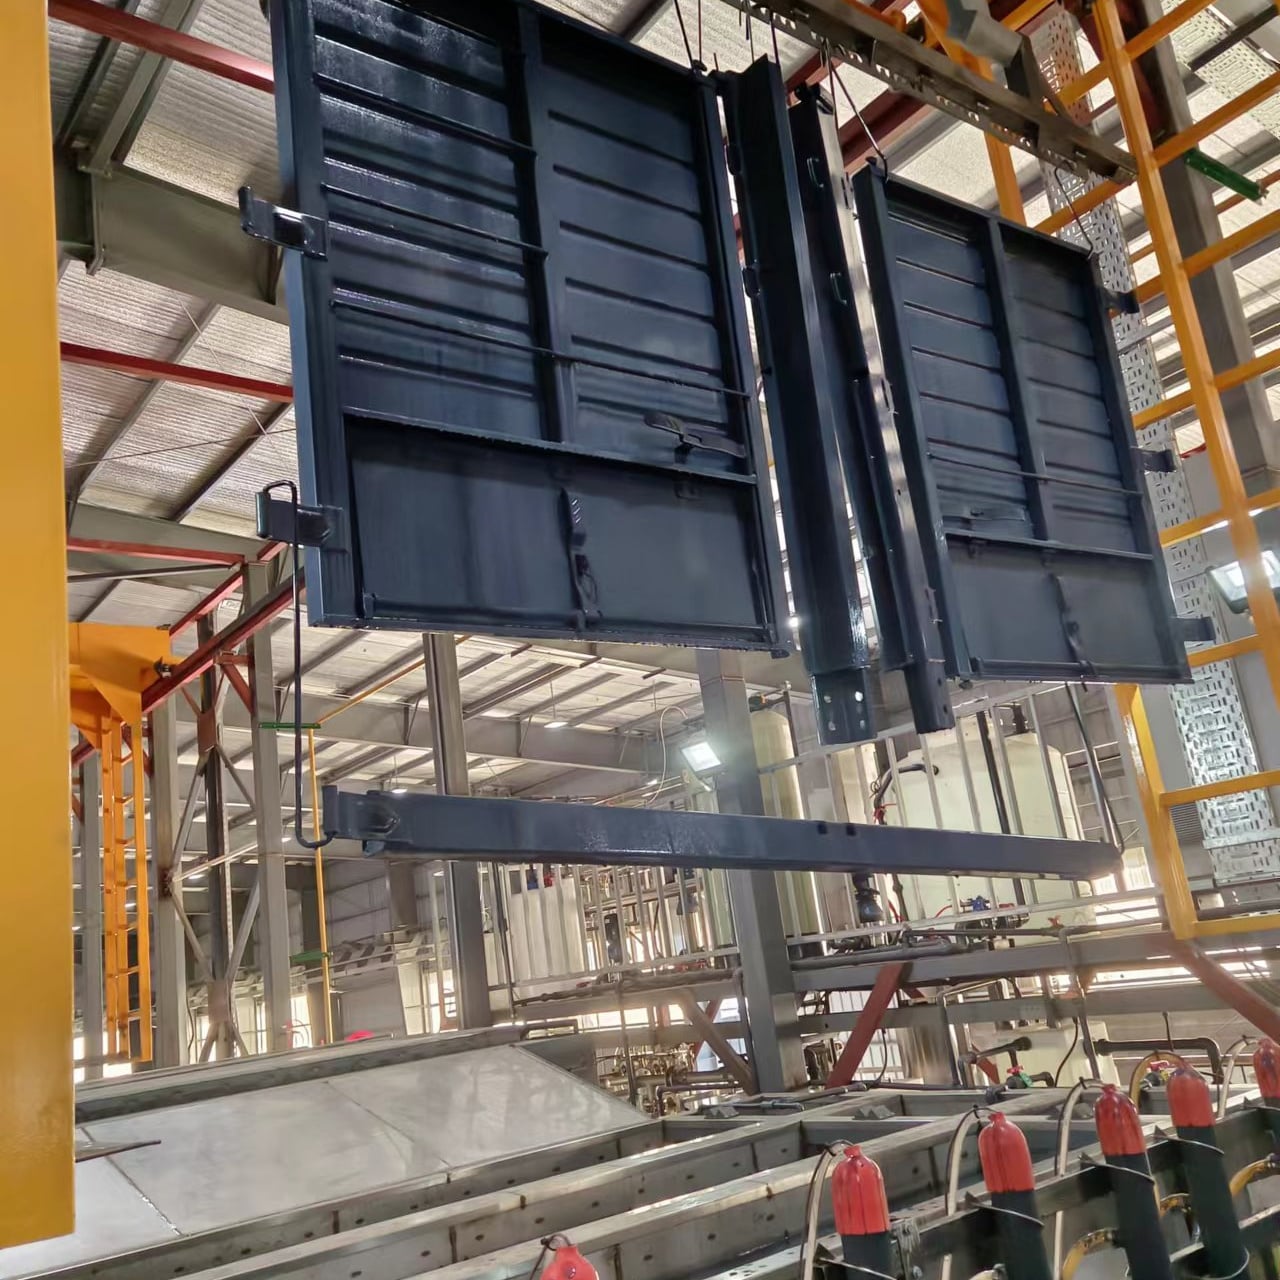
Zapotrzebowanie na niezawodne rozwiązania powłokowe spowodowało znaczący rozwój technologii linii malarskich proszkowych. Współczesne łańcuchy dostaw motocyklowych wymagają części odpornych na korozję, zachowujących dokładność wymiarową oraz wytrzymujących w trudnych warunkach środowiskowych. Linia malarska proszkowa integruje procesy zautomatyzowane, precyzyjne systemy sterowania aplikacją oraz wydajne systemy utwardzania, aby spełnić te rygorystyczne wymagania. W niniejszym artykule omówiono, w jaki sposób linia malarska proszkowa wspiera producentów samochodów oraz jak wybór odpowiedniego systemu wpływa bezpośrednio na wydajność produkcji i rentowność.
Podstawowe komponenty i technologia systemów linii malarskich proszkowych
Zrozumienie zastosowania malowania proszkowego w produkcji motocyklowej
Linia malowania proszkowego działa poprzez naelektryzowane cząstki proszku, które przyczepiają się jednolitym warstwom do uziemionych części metalowych. Proces rozpoczyna się, gdy części wchodzą do komory aplikacyjnej linii malowania proszkowego, gdzie pistolety elektrostatyczne rozpylają drobno zmielony proszek. Cząstki te są przyciągane do powierzchni części dzięki różnicy potencjałów elektrycznych, tworząc spójne i równe pokrycie bez kropli ani smug. Ten mechanizm jest znacznie bardziej wydajny niż tradycyjne metody malowania natryskowego, ponieważ linia malowania proszkowego zbiera nieużyty proszek do ponownego obiegu, co drastycznie zmniejsza odpady materiałowe oraz koszty eksploatacyjne.
Funkcje automatyzacji wbudowane w linię malarską proszkową zapewniają powtarzalną jakość w całym cyklu produkcji. Systemy transportowe przesuwają elementy przez strefę nakładania powłoki z kontrolowaną prędkością, podczas gdy wiele pistoletów natryskowych i głowic aplikacyjnych zapewnia spójne rozprowadzanie proszku. Wiele zaawansowanych instalacji linii malarskich proszkowych zawiera czujniki monitoringu w czasie rzeczywistym, które śledzą prędkość cząstek, wzór natrysku oraz gęstość proszku, umożliwiając operatorom ciągłą optymalizację parametrów nakładania powłoki. Ta precyzja ma szczególne znaczenie dla dostawców motocyklowych i samochodowych, którzy produkują komponenty muszące spełniać surowe standardy jakości i trwałości.
Procesy utwardzania i kontroli jakości w linii malarskiej proszkowej
Po zakończeniu aplikacji części pokryte proszkiem przechodzą bezpośrednio do pieca utwardzającego, w którym kontrolowane ciepło spaja cząstki proszku w gładką, trwałą powłokę. Etap utwardzania jest kluczowym elementem procesu linii malarskiej proszkowej, ponieważ precyzyjna kontrola temperatury i czasu przebywania w piecu decyduje o końcowych właściwościach powłoki, takich jak wytrzymałość przyczepności, elastyczność oraz odporność na uderzenia. Większość przemysłowych systemów linii malarskich proszkowych wykorzystuje sterowniki PLC do zarządzania profilami temperatury w piecu, zapewniając identyczne traktowanie termiczne każdej partii części. Ta spójność przekłada się na przewidywalną wydajność części oraz zmniejsza liczbę awarii w użytkowaniu, które mogłyby zaszkodzić renomie producenta.
Zapewnienie jakości zintegrowane w przepływie pracy linii malarskiej proszkowej obejmuje pomiary grubości powłoki, badania przyczepności oraz protokoły inspekcji powierzchni. Zautomatyzowane systemy inspekcji umieszczone za piecem utwardzającym dokonują pomiaru grubości powłoki przy użyciu technologii prądów wirowych lub ultradźwięków, zapewniając zgodność wszystkich elementów ze specyfikowanymi wymaganiami. Te punkty kontrolne wbudowane w proces linii malarskiej proszkowej pozwalają producentom natychmiast wykrywać odchylenia, co zmniejsza wskaźnik odpadów i umożliwia ścisłą kontrolę standardów produktu. Dla dostawców motocyklowych działających zgodnie z certyfikacjami ISO lub specyficznymi dla branży motocyklowej, ta wbudowana walidacja jakości jest często warunkiem koniecznym do uzyskania akceptacji klienta.
Efektywność operacyjna i korzyści kosztowe inwestycji w linię malarską proszkową
Efektywność materiałowa i zalety środowiskowe
Linia malowania proszkowego osiąga poziomy efektywności materiałowej, których tradycyjne metody powłokowe nie są w stanie osiągnąć. Systemy odzysku nadmiaru proszku zintegrowane w nowoczesnym sprzęcie do malowania proszkowego pozwalają na przechwytywanie nieużytych cząsteczek proszku i ich ponowne wprowadzanie do zbiornika do ponownego wykorzystania. Takie zamknięte obiegi zazwyczaj umożliwiają odzyskanie 90–95 procent zastosowanego proszku, podczas gdy w konwencjonalnych operacjach natryskowych ciekłych farb odzyskuje się jedynie 60–70 procent. Dla producentów części samochodowych o wysokiej skali produkcji ta efektywność przekłada się na znaczne roczne oszczędności materiałowe. Linia malowania proszkowego generuje również minimalne ilości odpadów niebezpiecznych, ponieważ podczas aplikacji nie uwalnia się związków organicznych lotnych (VOC), a odpady utwardzonego proszku są niewielkie i często nadają się do recyklingu.
Zgodność z przepisami staje się prostsza dzięki inwestycji w linię do malowania proszkowego. Procesy malowania cieczami wymagają rozbudowanych systemów wentylacji, sprzętu ochrony indywidualnej oraz protokołów usuwania odpadów niebezpiecznych, co zwiększa koszty operacyjne. Linia do malowania proszkowego eliminuje te obciążenia poprzez stosowanie suchego proszku, który wymaga jedynie standardowych przemysłowych systemów zbierania pyłu i nie generuje odpływów ciekłych wymagających oczyszczania. Przepisy środowiskowe w Ameryce Północnej, Europie oraz coraz surowsze przepisy w Azji sprzyjają procesom malowania proszkowego. Producentom eksploatującym linię do malowania proszkowego łatwiej zwykle odnawiać zezwolenia środowiskowe i utrzymywać zgodność ze standardami jakości powietrza, co zmniejsza ryzyko administracyjne i koszty.
Prędkość produkcji i optymalizacja pracy
Automatyzacja jest cechą charakterystyczną linii malarskiej do lakierowania proszkowego i ma bezpośredni wpływ na zapotrzebowanie na siłę roboczą oraz wydajność produkcji. Linia malarska do lakierowania proszkowego może działać w sposób ciągły przy minimalnym nadzorze, ponieważ systemy transportowe, sterowanie natryskiem oraz piecy suszeniowe funkcjonują automatycznie zgodnie z ustawionymi wcześniej parametrami. Zmniejszona intensywność pracy pozwala producentom przekazywać pracowników do zadań o wyższej wartości dodanej, takich jak załadunek części, kontrola jakości czy konserwacja sprzętu, zamiast ręcznego nanoszenia lakieru. Dla dostawców branży motocyklowej i samochodowej, którzy w wielu regionach borykają się z niedoborem siły roboczej, optymalizacja zużycia pracy staje się kluczową przewagą konkurencyjną. Linia malarska do lakierowania proszkowego zapewnia zwykle wyższe godzinowe wskaźniki produkcji niż metody malowania ręcznego, umożliwiając producentom zaspokajanie rosnącego popytu klientów bez proporcjonalnego zwiększania liczby pracowników.
Ulepszenie czasu cyklu stanowi kolejną korzyść produkcyjną systemu linii malarskiej z użyciem proszku. Od wejścia elementu do linii do zakończenia finalnego utwardzania gotowy produkt może być uzyskany w ciągu od 15 do 45 minut – w zależności od złożoności elementu oraz specyfikacji powłoki. Taka szybkość pozwala producentom na utrzymywanie elastycznych harmonogramów produkcji oraz skracanie okresów przechowywania zapasów. Przewidywalna wydajność linii malarskiej z użyciem proszku umożliwia dokładniejsze planowanie produkcji i lepsze spełnianie zobowiązań dotyczących terminów dostaw dla klientów, co wzmacnia długoterminowe relacje z klientami oraz otwiera możliwości zawierania umów o dostawę just-in-time, poprawiających efektywność kapitału obrotowego.
Kwestie do rozważenia przy wyborze i wdrożeniu przez producentów samochodów
Ocena geometrii elementów oraz odpowiedniości linii malarskiej z użyciem proszku
Nie wszystkie części samochodowe nadają się w jednakowym stopniu do powlekania proszkowego w linii malarskiej proszkowej; pomyślne wdrożenie wymaga starannego przeanalizowania geometrii części oraz wymagań aplikacyjnych. Części z głębokimi wgłębieniami, wnękami wewnętrznymi lub obszarami trudno dostępnymi stwarzają wyzwania dla linii malarskiej proszkowej, ponieważ cząstki proszku mogą nie docierać jednorodnie do wszystkich powierzchni. Producentom rozważającym inwestycję w linię malarską proszkową należy ściśle współpracować z projektantami systemów w celu analizy konstrukcji części oraz zalecenia modyfikacji uchwytów lub narzędzi poprawiających dostępność powłoki. Złożone zespoły składające się z wielu materiałów mogą wymagać specjalnych procedur maskowania lub selektywnego nanoszenia powłoki, które dostawca linii malarskiej proszkowej może zaimplementować za pomocą niestandardowego programowania lub układów mechanicznych.
Możliwość zmiany koloru to kolejne praktyczne zagadnienie przy wdrażaniu linii malarskiej z proszkiem. Wiele systemów pozwala przełączać się między kolorami lub rodzajami wykończenia proszku poprzez wymianę zbiornika z proszkiem oraz przeprowadzenie krótkich cykli oczyszczania. Jednak częste zmiany kolorów obniżają wydajność i powodują przestoje. Producentom należy przeanalizować asortyment swoich produktów i określić, czy jednokolorowa linia malarska z proszkiem spełnia obecne potrzeby, czy też uzasadnione jest inwestycyjne zaprojektowanie wielu stacji malarskich. Ta analiza ma bezpośredni wpływ zarówno na początkowy koszt linii malarskiej z proszkiem, jak i na jej długoterminową rentowność w ramach działalności produkcyjnej.
Dobór rozmiaru systemu, planowanie powierzchni oraz integracja techniczna
Poprawne doboru rozmiaru systemu zapewnia, że linia malarska proszkowa odpowiada wymaganiom dotyczącym objętości produkcji oraz ograniczeniom obiektu. Powierzchnia zajmowana przez linię malarską proszkową obejmuje komorę aplikacji natryskowej, system odzysku, piec utwardzający oraz infrastrukturę wspomagającą, taką jak zbiornik proszku, napędy taśmy transportowej i elementy elektryczne. Producentom należy ocenić wymiary obiektu, moc dostępnego zasilania elektrycznego oraz wymagania dotyczące wentylacji przed podjęciem decyzji o zakupie linii malarskiej proszkowej. Zbyt małe systemy stają się wąskimi gardłami ograniczającymi produkcję, podczas gdy zbyt duże instalacje marnują kapitał i powierzchnię podłogi. Współpraca z doświadczonymi integratorami systemów w celu dopasowania mocy linii malarskiej proszkowej do prognoz produkcji zapewnia optymalny zwrot z inwestycji.
Integracja techniczna między linią malowania proszkowego a przygotowaniem części w etapie poprzedzającym jest kluczowa dla uzyskania spójnych wyników. Części muszą docierać na stanowisko malowania w czystym stanie, pozbawione olejów, warstwy walcowniczej oraz innych zanieczyszczeń, które mogłyby pogorszyć przyczepność proszku. Wiele zakładów łączy linię malowania proszkowego z zintegrowanymi systemami przygotowania powierzchni, obejmującymi m.in. mycie alkaliczne, płukanie oraz nanoszenie powłoki konwersyjnej. Takie zintegrowane podejście zapewnia utrzymanie standardów jakościowych w całym procesie nanoszenia powłoki. Ponadto integracja linii malowania proszkowego z systemami ERP i jakościowymi zakładu umożliwia śledzenie produkcji w czasie rzeczywistym, pełną śledzalność oraz generowanie zautomatyzowanych raportów, co wspiera zgodność z przepisami regulacyjnymi oraz inicjatywy ciągłego doskonalenia.
Najczęściej zadawane pytania
Co czyni linię malowania proszkowego lepszą od tradycyjnego malowania natryskowego cieczami w przypadku części samochodowych?
Linia malowania proszkowego zapewnia wyższą spójność wykończenia, efektywność zużycia materiału oraz zgodność z przepisami środowiskowymi w porównaniu do metod natrysku cieczowego. Cząstki proszku nanoszone elektrostatycznie tworzą jednolitą warstwę bez kropli, a systemy odzysku nadmiaru pozwalają na ponowne wykorzystanie 90–95 procent materiału proszkowego. W przypadku natrysku cieczowego zwykle marnuje się 30–40 procent zastosowanego materiału, a proces generuje emisję lotnych związków organicznych, wymagającą rozbudowanej wentylacji oraz zarządzania odpadami niebezpiecznymi. Linia malowania proszkowego wytwarza również trwałe, odporno na korozję powłoki spełniające standardy trwałości branży motocyklowej, co czyni ją preferowanym rozwiązaniem dla elementów narażonych na surowe warunki środowiskowe.
Ile czasu potrzebuje linia malowania proszkowego na przetworzenie elementów samochodowych przez pełny cykl powlekania?
Całkowity czas cyklu linii malarskiej proszkowej zwykle mieści się w zakresie od 15 do 45 minut i zależy od rozmiaru elementów, wymaganej grubości powłoki oraz temperatury utwardzania. Czas nanoszenia powłoki w komorze natryskowej linii malarskiej proszkowej trwa zazwyczaj od 2 do 5 minut, po czym następuje etap utwardzania w piecu – jego czas może wynosić od 10 do 40 minut i zależy od składu proszku oraz pożądanych właściwości końcowych. Nowoczesne systemy linii malarskich proszkowych z wydajnymi sekcjami utwardzania pozwalają skrócić całkowity czas cyklu, co umożliwia szybszy przepływ materiału i poprawę zdolności produkcyjnych. Producentom zaleca się zweryfikowanie oczekiwań dotyczących czasu cyklu z dostawcami systemów, uwzględniając konkretne specyfikacje elementów oraz cele dotyczące objętości produkcji.
Jakie wymagania serwisowe stawia linia malarska proszkowa, aby zapewnić niezawodną pracę w długim okresie?
Linia do malowania proszkowego wymaga regularnej konserwacji, w tym czyszczenia zbiorników na proszek, kontroli i wymiany dysz pistoletów natryskowych, smarowania taśmy transportowej oraz monitorowania elementów grzewczych pieca. Większość producentów powinna planować konserwację zapobiegawczą co 500–1000 godzin pracy; obejmuje ona zwykle czyszczenie pistoletów elektrostatycznych, sprawdzanie jakości odzyskanego proszku oraz kontrolę czujników temperatury w piecu utwardzającym. Prawidłowa konserwacja linii do malowania proszkowego wydłuża żywotność sprzętu, zapobiega awaryjnym przestojom oraz zapewnia stałą jakość powłoki. Renomowani dostawcy linii do malowania proszkowego udostępniają kompleksową dokumentację konserwacyjną, szkolenia oraz wsparcie w zakresie części zamiennych, aby ułatwić zakładom optymalizację niezawodności sprzętu i ciągłości produkcji.
Spis treści
- Podstawowe komponenty i technologia systemów linii malarskich proszkowych
- Efektywność operacyjna i korzyści kosztowe inwestycji w linię malarską proszkową
- Kwestie do rozważenia przy wyborze i wdrożeniu przez producentów samochodów
-
Najczęściej zadawane pytania
- Co czyni linię malowania proszkowego lepszą od tradycyjnego malowania natryskowego cieczami w przypadku części samochodowych?
- Ile czasu potrzebuje linia malowania proszkowego na przetworzenie elementów samochodowych przez pełny cykl powlekania?
- Jakie wymagania serwisowe stawia linia malarska proszkowa, aby zapewnić niezawodną pracę w długim okresie?