
 EN
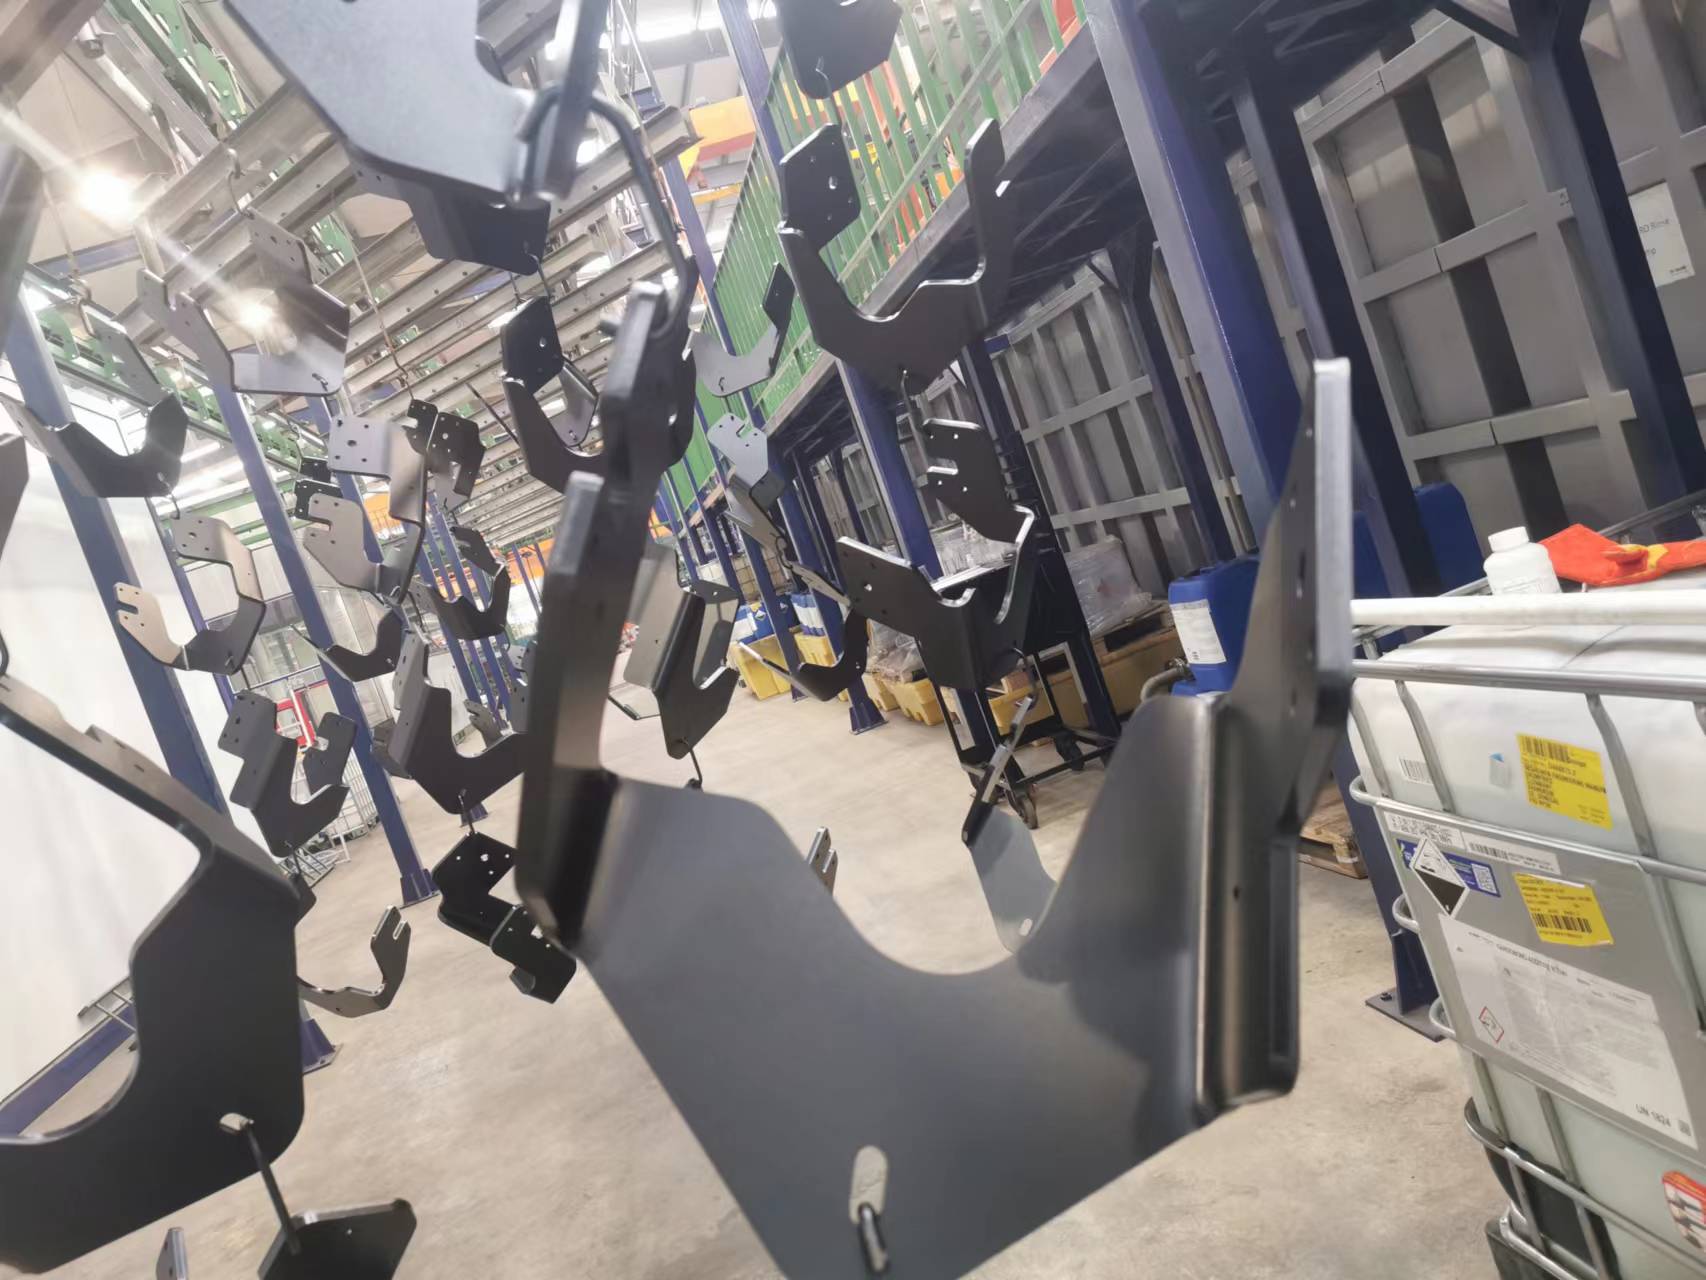
Светодиодный модуль линия электроосаждаемого покрытия является важнейшей инвестицией в автомобильном и промышленном производстве, обеспечивающей равномерную защиту и высокое качество отделки металлических компонентов. Однако операторы и службы технического обслуживания нередко сталкиваются с трудностями, нарушающими производственный процесс, снижающими качество покрытия или повышающими эксплуатационные расходы. Понимание наиболее распространённых проблем в линии электроосаждения и способов их решения имеет решающее значение для поддержания стабильного выпуска продукции и увеличения срока службы оборудования. Эти проблемы охватывают широкий спектр: от нестабильности электропитания и дисбаланса химического состава ванны до сбоев в работе фильтрационной системы и отклонений в параметрах технологического контроля. Систематическое устранение этих проблем позволяет производителям свести к минимуму простои, повысить качество продукции и максимизировать отдачу от инвестиций в линию электроосаждения.
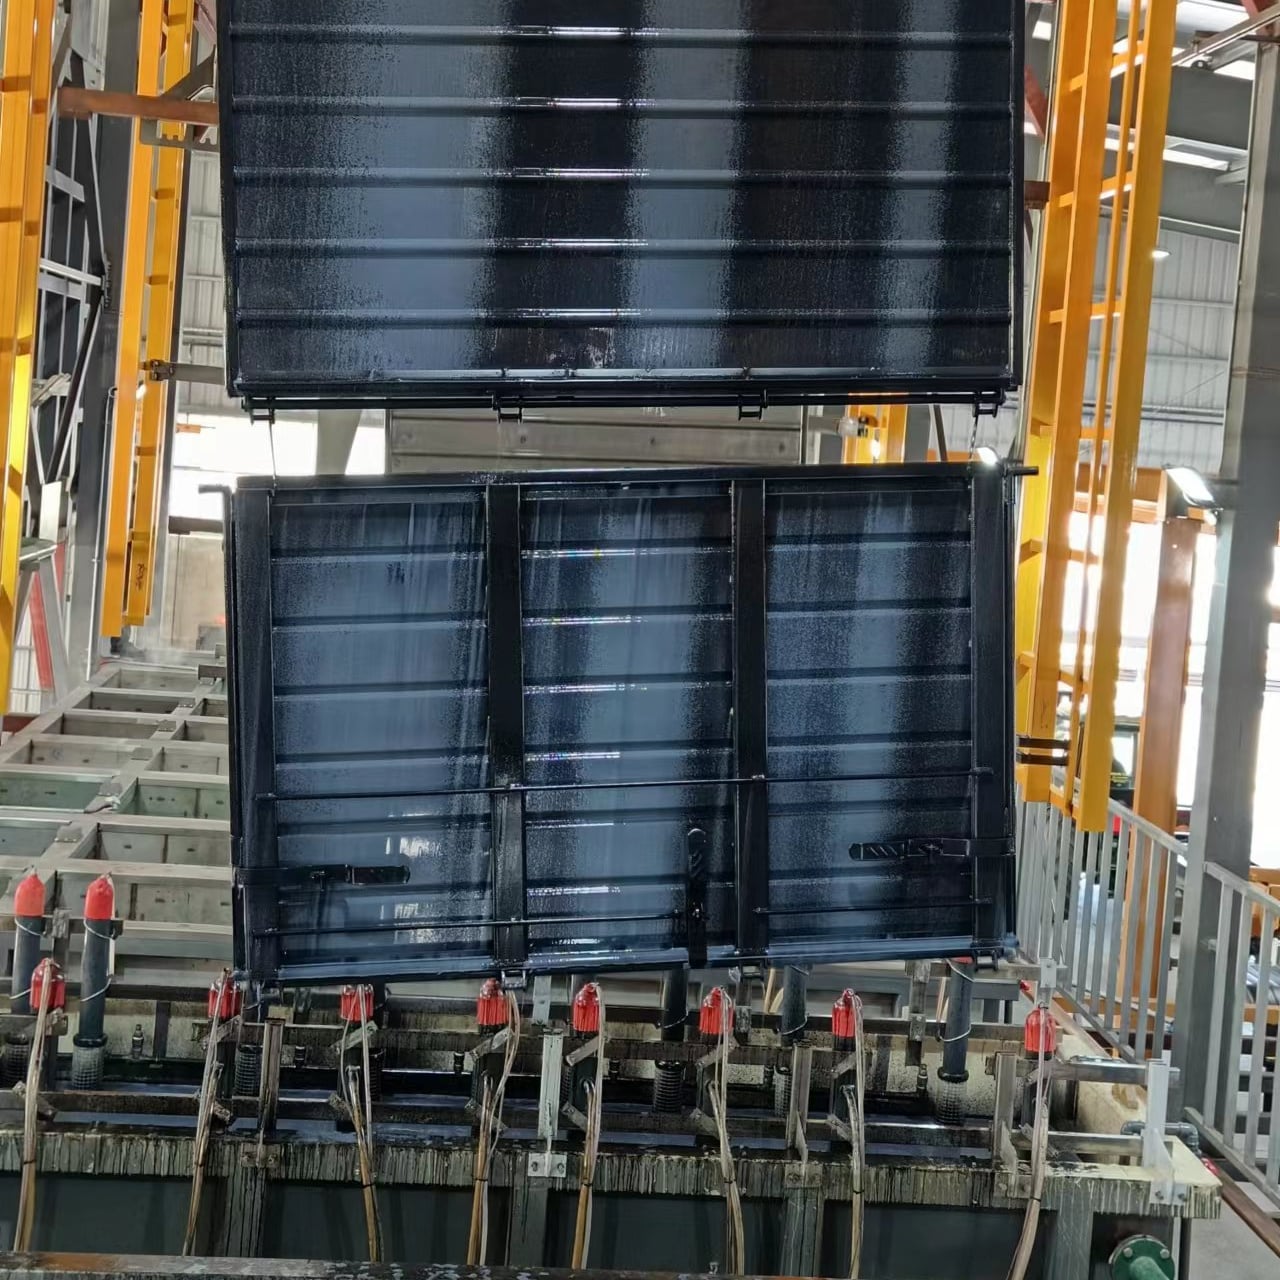
Правильная диагностика и профилактическое обслуживание превращают линию электроосаждения в надёжный производственный актив вместо источника разочарований. Большинство проблем возникают из предсказуемых первопричин, которые квалифицированные команды могут устранить с помощью системного поиска неисправностей и дисциплинированного управления процессом. В этой статье рассматриваются наиболее значимые препятствия, с которыми сталкиваются линии электроосаждения, объясняется, почему они возникают, и предлагаются конкретные решения, которые производители могут внедрить немедленно.
Электрические проблемы и проблемы с электропитанием на линии электроосаждения
Стабильность напряжения и работа выпрямителя
Линия электролакирования требует стабильного и постоянного электропитания для обеспечения равномерного осаждения и одинаковой толщины покрытия на деталях. При колебаниях напряжения питания или начале отказа выпрямителя линия электролакирования теряет способность подавать контролируемый ток, что приводит к неравномерному нанесению покрытия, пропуску участков или неполному осаждению. Нестабильность напряжения обычно вызвана старением выпрямителей, ослаблением электрических соединений или недостаточной мощностью энергосистемы. Неисправный выпрямитель на вашей линии электролакирования не может поддерживать требуемую силу тока в процессе нанесения покрытия, из-за чего в одних зонах образуется более тонкое покрытие, а в других — более толстое. Такая неоднородность снижает защиту от коррозии и ускоряет образование ржавчины на готовых деталях.
Для устранения проблем с выпрямителем и напряжением на линии электроосаждения (e-coating) необходимо внедрить график профилактического обслуживания, включающий ежеквартальную проверку всех электрических соединений, ежегодное испытание выпрямителя под нагрузкой и регулярную термографическую съёмку для выявления участков перегрева. Если на линии электроосаждения выпрямитель начинает демонстрировать дрейф параметров, обусловленный старением, замену следует запланировать в рамках заранее запланированного окна технического обслуживания, а не дожидаться катастрофического отказа. Модернизация до более современного и энергоэффективного выпрямителя повышает стабильность электропитания и снижает энергопотребление всей линии электроосаждения. Ежемесячно фиксируйте исходные показания напряжения и тока, чтобы оперативно выявлять отклонения, сигнализирующие о возникновении проблем на линии электроосаждения.
Проблемы заземления и опорного напряжения
Правильное заземление является основополагающим условием для работы линии электроосаждения, однако коррозия, окисление и механические вибрации зачастую со временем ухудшают качество заземляющих соединений. Слабое или прерывистое заземление вынуждает систему линии электроосаждения прилагать дополнительные усилия для обеспечения электрической непрерывности с деталями, что приводит к скачкам напряжения, нестабильному осаждению покрытия и потенциальным электрическим опасностям. Заземляющая перемычка линии электроосаждения также может ослабнуть или разрушиться в месте контакта с деталью, нарушая электрическую непрерывность и вызывая незакрашенные участки или неполную покраску. Операторы зачастую игнорируют заземление, поскольку проблемы проявляются в виде дефектов отделки, а не очевидных электрических неисправностей.
Проводите ежемесячный осмотр системы заземления линии электроосаждения, очищая все точки контакта щёткой по металлу для удаления оксидов и коррозии. Затягивайте все заземляющие ремни и болты динамометрическим ключом, чтобы обеспечить надёжное механическое соединение. Если в вашей линии электроосаждения используются скользящие контактные кольца или пружинные заземляющие узлы, убедитесь, что пружины сохраняют достаточное давление, а контактные поверхности остаются чистыми. Немедленно заменяйте любые заземляющие кабели с потёртостями, трещинами или изменением цвета. Правильно обслуживаемая система заземления линии электроосаждения снижает вариабельность напряжения и повышает однородность покрытия по всей производственной партии.
Сбои в химическом составе ванны и фильтрации на линии электроосаждения
Исчерпание смолы и смещение pH
Электролитная ванна на вашей линии электроосаждения — это динамическая химическая система, которая постепенно истощается по мере нанесения покрытия на детали и расходования воды в процессе электроосаждения. По мере старения ванны для электроосаждения содержание твёрдых смол снижается, значение pH смещается, а ионный баланс нарушается; всё это ухудшает адгезию покрытия, толщину плёнки и качество поверхностной отделки. Если ванну на линии электроосаждения не контролировать и не пополнять регулярно, то в конечном счёте её полное истощение вынудит вас полностью слить и заменить раствор в резервуаре — дорогостоящая и трудоёмкая операция. Многие предприятия обнаруживают проблемы с ванной лишь после появления бракованных деталей, то есть к этому моменту уже могут быть потеряны дни производства брака.
Внедрите строгую программу мониторинга ванны для линии электроосаждения, включающую ежедневное измерение pH, еженедельный анализ содержания смолистых веществ в краске по образцам из банок и ежемесячное хроматографическое определение ионов. Ведите подробные записи всех данных о составе ванны, чтобы своевременно выявлять тенденции. Корректируйте состав ванны линии электроосаждения путём добавления восполняющего смоляного состава, деионизированной воды или буферных растворов в соответствии со спецификациями производителя краски. Большинству операторов линий электроосаждения выгодно сотрудничать с поставщиком краски, который регулярно проводит анализ ванны и даёт рекомендации. Если несмотря на корректировки ванна линии электроосаждения остаётся нестабильной, может потребоваться частичная или полная замена ванны для восстановления качества покрытия и обеспечения соблюдения графика производства.
Производительность фильтрационной системы
В ванне линии электроосаждения накапливаются взвешенные твёрдые частицы, частицы ржавчины и агрегаты краски, что ухудшает равномерность покрытия и вызывает образование игольчатых пор или дефектов типа «апельсиновая корка». Система фильтрации является первым барьером защиты, однако многие предприятия заменяют фильтры только тогда, когда в ванне становятся видимыми частицы. Забитый фильтр на вашей линии электроосаждения ограничивает поток, снижает теплообмен и вынуждает насос ванны работать с повышенной нагрузкой — всё это повышает эксплуатационные расходы и ухудшает качество покрытия. Кроме того, недостаточная фильтрация позволяет загрязняющим веществам оседать на поверхностях деталей, вызывая проблемы с адгезией и ускоряя возникновение коррозионных разрушений после окраски.
Заменяйте фильтры на линии электроосаждения по графику, определяемому мониторингом качества ванны, а не только календарными интервалами. Большинство предприятий требуют ежемесячной или раз в два месяца замены фильтров, хотя на линиях электроосаждения с высоким объёмом производства может потребоваться еженедельная замена. Установите дифференциальные манометры на корпусах фильтров для оповещения операторов о приближении фильтров к состоянию насыщения. Убедитесь, что система фильтрации линии электроосаждения оснащена достаточным объёмом отстойников или центрифуг для удаления мелких частиц, проходящих сквозь обычные фильтры. Если на вашей линии электроосаждения регулярно возникают проблемы с фильтрацией, рассмотрите возможность модернизации до системы картриджных или мешочных фильтров с повышенной ёмкостью по загрязнению и более высокой эффективностью удаления частиц.
Дефекты покрытия и проблемы с качеством на линии электроосаждения
Неравномерное осаждение и проблемы с покрытием
Неравномерная толщина покрытия — одна из самых заметных и дорогостоящих проблем на линии электроосаждения: она проявляется в виде участков с пониженной толщиной, непокрытых зон или чрезмерного накопления покрытия в отдельных областях. Эти дефекты возникают из-за сложностей геометрии деталей, искажения электрического поля, недостаточной промывки или отклонений технологических параметров. Сложные детали с глубокими полостями или острыми кромками зачастую имеют более толстое покрытие на внешних поверхностях и более тонкое — в углублениях; такая особенность обусловлена физикой процесса электроосаждения. Если электрический баланс линии электроосаждения нарушен или условия ванны не оптимизированы, проблемы с покрытием резко усугубляются. Неравномерное покрытие снижает коррозионную стойкость и вызывает отказы в эксплуатации, что подрывает репутацию бренда и влечёт за собой расходы по гарантийному обслуживанию.
Для устранения неравномерного покрытия на линии электроосаждения (e-coating) сначала проверьте корректность и стабильность электрических параметров: измерьте напряжение, ток и сопротивление ванны. Откорректируйте положение электродов в ванне линии электроосаждения, чтобы создать более однородное электрическое поле по всем зонам деталей. Убедитесь, что детали загружены так, чтобы они не экранировали друг друга от электрического поля, и используйте приспособления, способствующие циркуляции раствора в ванне. Проверьте химический состав ванны и содержание твёрдых веществ на линии электроосаждения: недостаточное содержание смолы или некорректный pH напрямую вызывают проблемы осаждения. Увеличение времени осаждения на линии электроосаждения на 30–60 секунд зачастую улучшает покрытие в сложных геометрических зонах. Если дефекты сохраняются, обратитесь к поставщику краски для корректировки состава ванны или оптимизации конфигурации электродов в ванне под ваш конкретный ассортимент деталей.
Поверхностные дефекты и качество отделки
Пробоины, вздутия, неровные края и подтеки краски — это дефекты качества поверхности, которые часто возникают на деталях, выходящих с вашей линии электроосаждения (e-coating). Эти дефекты указывают либо на недостаточную предварительную обработку, либо на загрязнение ванны, либо на неправильные режимы отверждения и сушки. Если стадия предварительной обработки на вашей линии электроосаждения не удаляет полностью масло, ржавчину или производственные загрязнения, покрытие линии электроосаждения не сможет надёжно сцепиться с основным металлом, что приведёт к потере адгезии и преждевременному отказу. Вздутия зачастую связаны с удержанием воды или выделением газов из основы; эту проблему лучше всего решить оптимизацией предварительной обработки или процесса сушки на линии электроосаждения. Шероховатая текстура или эффект «апельсиновой корки» обычно возникают из-за загрязнения ванны частицами или чрезмерно высокой температуры ванны; оба этих фактора можно устранить путём улучшения фильтрации и контроля температуры на линии электроосаждения.
Внедрите комплексную процедуру контроля качества, предусматривающую проверку репрезентативных деталей из каждой партии линии электроосаждения (e-coating) с использованием стандартизированных методов, таких как тест на адгезию методом решётчатого надреза, испытание в солевом тумане или измерение толщины покрытия. При обнаружении дефектов систематически проверяйте химию предварительной обработки, состав ванны и параметры сушки на линии электроосаждения, чтобы выявить первопричину. Часто простая корректировка предварительной обработки или улучшение фильтрации ванны восстанавливает качество финишного покрытия без необходимости в серьёзных изменениях оборудования. Зафиксируйте номера деталей или производственные партии, демонстрирующие наибольший процент брака на линии электроосаждения, и в первую очередь скорректируйте технологический процесс именно для этих конкретных применений. Постоянный мониторинг качества превращает линию электроосаждения в предсказуемый и управляемый процесс, стабильно соответствующий требованиям заказчиков.
ЧаВО
Что вызывает неравномерную толщину покрытия на деталях, обрабатываемых на линии электроосаждения?
Неравномерная толщина обычно возникает из-за искажения электрического поля вокруг геометрии детали, несбалансированного расположения электродов в ванне линии электроосаждения или недостаточной циркуляции ванны. Низкое содержание смолы в твёрдых частицах, неправильный pH или загрязнение ванны также ухудшают равномерность покрытия. Регулировка электрических параметров, переустановка электродов и оптимизация химического состава ванны обычно устраняют эту проблему на вашей линии электроосаждения.
Как часто следует заменять фильтр в системе вашей линии электроосаждения?
Большинство систем линий электроосаждения требуют ежемесячной или раз в два месяца замены фильтра, хотя на линиях с высокой производительностью может потребоваться еженедельная замена. Контроль перепада давления на фильтре является более надёжным показателем, чем календарные интервалы. Забитые фильтры ограничивают поток, снижают эффективность охлаждения и вызывают перегрузку насоса, поэтому профилактический график замены защищает как качество покрытия, так и срок службы оборудования на вашей линии электроосаждения.
Каков наилучший способ предотвращения электрических неисправностей на линии электроосаждения?
Внедрите программу профилактического технического обслуживания, включающую ежеквартальную проверку соединений, ежегодное испытание выпрямителей под нагрузкой и ежемесячное документирование базовых значений напряжения и тока. Регулярно очищайте точки заземления от коррозии и немедленно заменяйте повреждённые кабели. Последовательное техническое обслуживание электрических систем предотвращает подавляющее большинство дефектов, связанных с питанием, которые ухудшают качество и стабильность выходной продукции линии электроосаждения.