
 EN
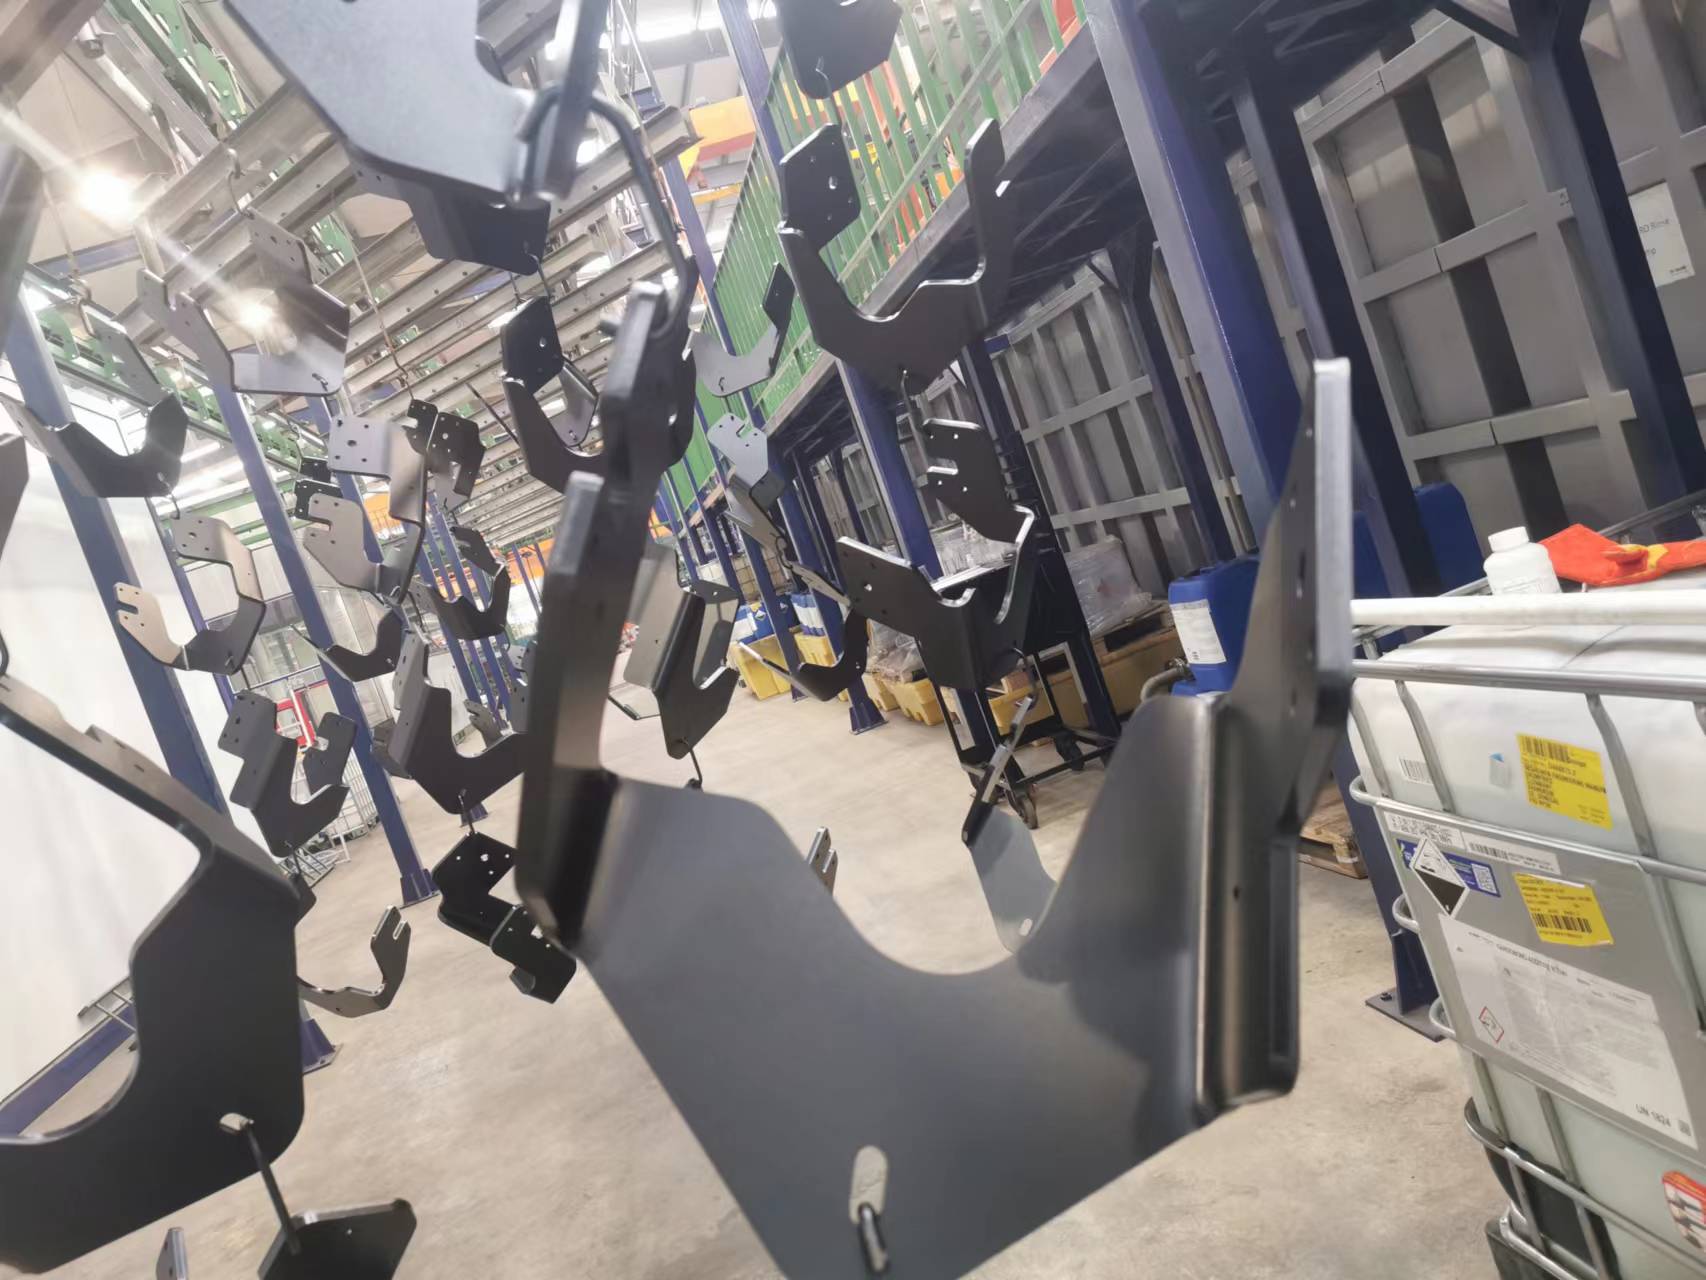
Un linie de vopsire electroforetică este o investiție esențială în producția auto și industrială, oferind o protecție uniformă și o calitate constantă a finisajului pentru componentele metalice. Totuși, operatorii și echipele de întreținere întâmpină frecvent provocări care perturbă producția, reduc calitatea acoperirii sau măresc costurile operaționale. Înțelegerea celor mai frecvente probleme dintr-o linie de e-coating și a soluțiilor acestora este esențială pentru menținerea unui randament constant și pentru prelungirea duratei de viață a echipamentelor. Aceste probleme variază de la incoerențe electrice și dezechilibre ale compoziției băii până la defecțiuni ale sistemului de filtrare și derapări ale controlului procesului. Abordând sistematic aceste provocări, producătorii pot minimiza timpul de nefuncționare, pot îmbunătăți calitatea produselor și pot maximiza rentabilitatea investiției în linia lor de e-coating.
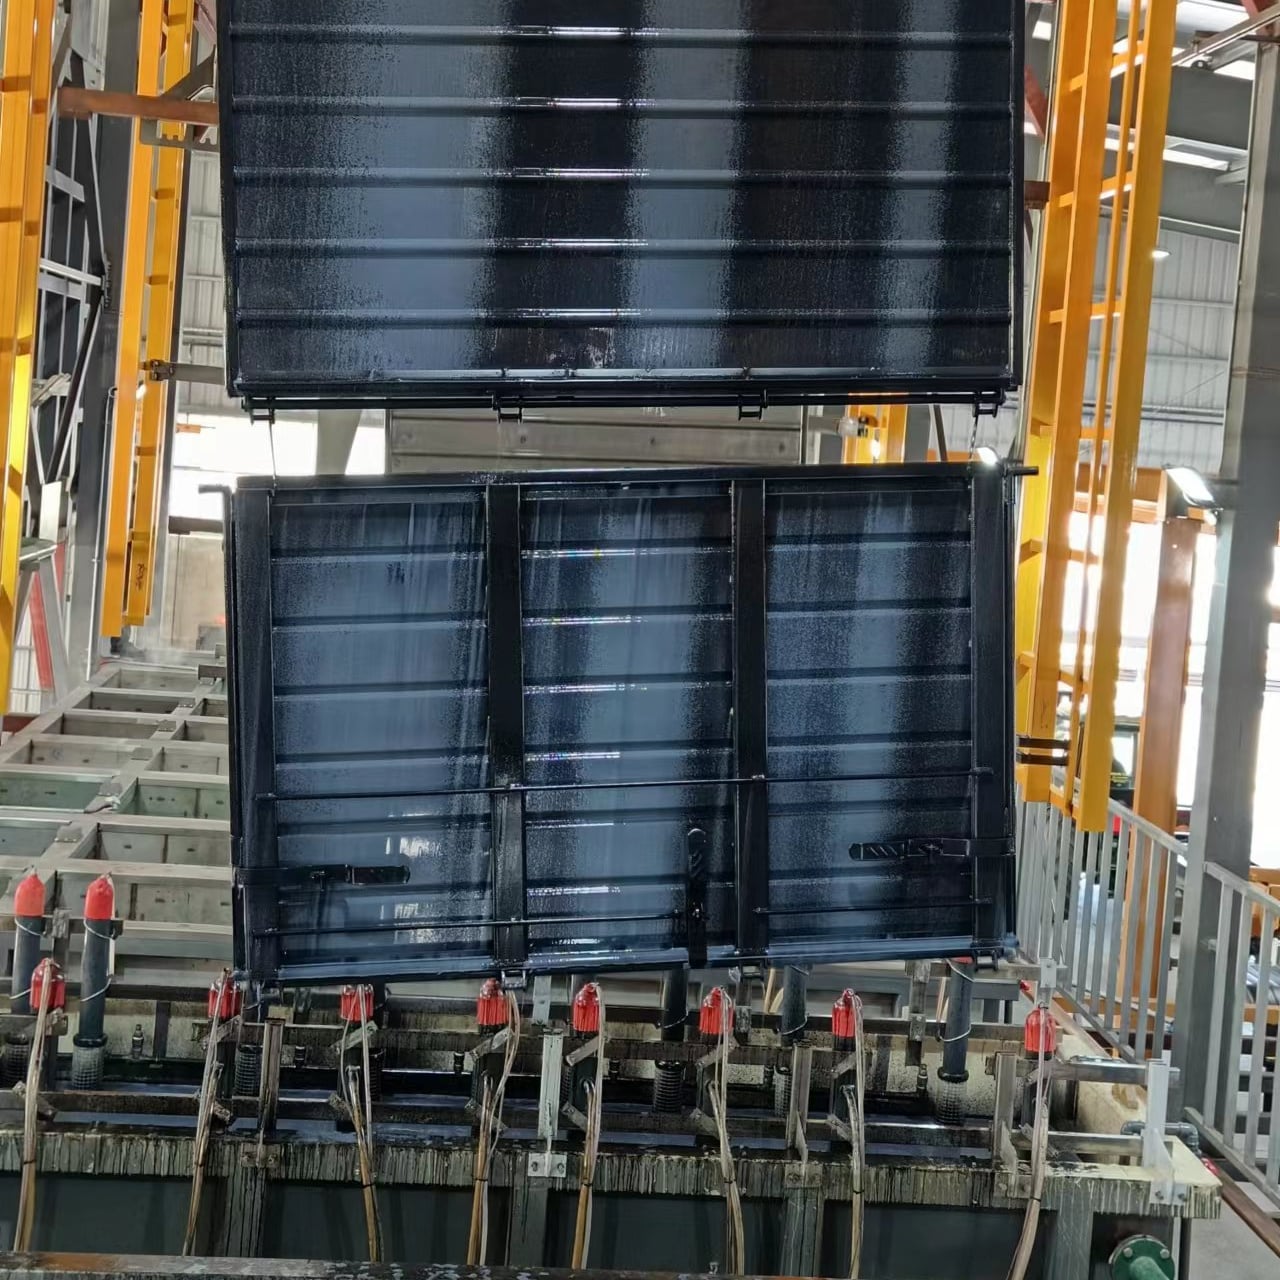
Diagnosticul corect și întreținerea preventivă transformă o linie de vopsire prin electroliză dintr-o sursă de frustrare într-un activ de producție fiabil. Cele mai multe probleme provin din cauze fundamentale previzibile, pe care echipele calificate le pot rezolva prin depistarea sistematică a defecțiunilor și gestionarea disciplinată a procesului. Acest articol explorează cele mai semnificative obstacole cu care se confruntă liniile de vopsire prin electroliză, explică motivul apariției lor și oferă soluții aplicabile imediat, pe care producătorii le pot implementa fără întârziere.
Probleme legate de electricitate și de alimentarea cu energie electrică într-o linie de vopsire prin electroliză
Stabilitatea tensiunii și performanța redresorului
O linie de aplicare a stratului electrochimic necesită o alimentare electrică stabilă și constantă pentru a menține o depunere uniformă și o grosime constantă a stratului pe piese. Atunci când alimentarea electrică fluctuează sau redresorul începe să cedeze, linia de aplicare a stratului electrochimic își pierde capacitatea de a aplica un curent controlat, ceea ce duce la o acumulare neuniformă a stratului, la zone neacoperite sau la o depunere incompletă. Instabilitatea tensiunii provine, în mod obișnuit, din redresori învechiți, conexiuni electrice slabe sau infrastructură electrică necorespunzătoare. Un redresor defectuos din linia dvs. de aplicare a stratului electrochimic nu poate menține amperajul necesar în timpul procesului de aplicare, provocând straturi mai subțiri în unele zone și straturi mai groase în altele. Această neuniformitate reduce protecția împotriva coroziunii și accelerează formarea ruginei pe piesele finite.
Pentru a aborda problemele legate de redresor și de tensiune pe o linie de vopsire electroforetică, stabiliți un program de întreținere preventivă care să includă inspecția trimestrială a tuturor conexiunilor electrice, testarea anuală la sarcină a redresorului și imagistica termografică periodică pentru detectarea zonelor supraincălzite. Dacă redresorul liniei de vopsire electroforetică începe să arate derivații legate de vârstă, programați înlocuirea acestuia într-o fereastră programată de întreținere, nu așteptați apariția unei defecțiuni catastrofale. Actualizarea către un redresor mai nou și mai eficient îmbunătățește stabilitatea tensiunii și reduce consumul de energie pe întreaga linie de vopsire electroforetică. Înregistrați lunar valorile de referință ale tensiunii și ale curentului, astfel încât să puteți identifica rapid abaterile care semnalează probleme incipiente pe linia de vopsire electroforetică.
Probleme legate de legarea la pământ și de referință
Legarea la pământ corespunzătoare este fundamentală pentru funcționarea liniei de vopsire electroforetică, dar coroziunea, oxidarea și vibrația mecanică deteriorează adesea conexiunile de legare la pământ în timp. O conexiune slabă sau intermitentă la pământ obligă sistemul liniei de vopsire electroforetică să depună eforturi suplimentare pentru a stabili continuitatea electrică cu piesele, ceea ce duce la creșteri bruște de tensiune, depunere nesigură și potențiale pericole electrice. Bandajul de legare la pământ al liniei de vopsire electroforetică poate deveni, de asemenea, slab sau fisurat în zona de contact cu piesa, întrerupând continuitatea electrică și provocând zone neacoperite sau acoperire incompletă. Operatorii ignoră adesea legarea la pământ, deoarece problemele se manifestă sub formă de defecte ale finisajului, nu ca defecțiuni electrice evidente.
Inspectați lunar sistemul de împământare al liniei de e-coating, curățând toate punctele de contact cu o perie de sârmă pentru a elimina oxidul și coroziunea. Strângeți toate benzile și buloanele de împământare cu o cheie dinamometrică pentru a asigura o conexiune mecanică solidă. Dacă linia dvs. de e-coating utilizează inele de contact glisante sau ansambluri de împământare cu arc încărcat, verificați dacă arcurile mențin o presiune adecvată și dacă suprafețele de contact rămân curate. Înlocuiți imediat orice cablu de împământare împletit, fisurat sau decolorat. Un sistem de împământare al liniei de e-coating corect întreținut reduce variabilitatea tensiunii și îmbunătățește uniformitatea acoperirii pe întreaga serie de producție.
Defecțiuni ale chimiei băii și ale filtrării într-o linie de e-coating
Epuisarea rezinei și derivarea pH-ului
Băița de electrolit din linia dvs. de vopsire electroforetică este un sistem chimic dinamic care se epuizează treptat pe măsură ce piesele sunt vopsite și apa este consumată în timpul procesului de electrodepoziție. Pe măsură ce băița liniei de vopsire electroforetică îmbătrânește, conținutul de rășini solide scade, pH-ul se modifică și echilibrul ionic se dezechilibrează, ceea ce duce la deteriorarea adeziunii stratului de vopsea, a grosimii peliculei și a calității finisajului superficial. Dacă băița liniei de vopsire electroforetică nu este monitorizată și reîmprospătată periodic, epuizarea finală a băiței vă obligă să goliti complet și să înlocuiți lichidul din rezervor — o operațiune costisitoare și care necesită mult timp. Multe instalații descoperă problemele cu băița abia după ce observă piese defectuoase, ceea ce înseamnă că producția rebuturilor poate fi deja în curs de zile întregi.
Stabiliți un program riguros de monitorizare a băii pentru linia dvs. de acoperire electroforetică, care să includă măsurarea zilnică a pH-ului, analiza săptămânală a solidelor din rășină pe bază de cutie de vopsea și testarea lunară prin cromatografie ionica. Păstrați înregistrări detaliate ale tuturor datelor privind compoziția băii, astfel încât să puteți identifica tendințele la timp. Ajustați baia liniei de acoperire electroforetică prin adăugarea de replenisher de rășină, apă deionizată sau soluții tampon, conform specificațiilor producătorului de vopsea. Majoritatea operatorilor de linii de acoperire electroforetică beneficiază de parteneriatul cu un furnizor de vopsea care oferă analize regulate ale băii și recomandări. Dacă baia liniei dvs. de acoperire electroforetică prezintă instabilitate persistentă, chiar și după ajustări, poate fi necesară o schimbare parțială sau completă a băii pentru a restabili calitatea acoperirii și a proteja programul de producție.
Performanța sistemului de filtrare
Solidelor în suspensie, particulelor de rugină și agregatelor de vopsea se acumulează în baia liniei de e-coating, compromițând uniformitatea stratului de acoperire și provocând defecte sub formă de pori sau aspect de coajă de portocală. Sistemul de filtrare reprezintă prima barieră de apărare, dar multe instalații neglijează înlocuirea filtrelor până când particulele devin vizibile în baie. Un filtru înfundat din linia dvs. de e-coating restricționează debitul, reduce transferul de căldură și obligă pompa băii să funcționeze mai intens, ceea ce duce la creșterea costurilor de exploatare și la scăderea calității acoperirii. În plus, o filtrare inadecvată permite contaminanților să se depună pe suprafețele pieselor, generând probleme de aderență și accelerând apariția defectelor de coroziune după vopsire.
Înlocuiți filtrele de pe linia dvs. de electrocoating conform unui program stabilit pe baza monitorizării calității baiei, nu doar în funcție de intervale calendaristice. Majoritatea instalațiilor necesită înlocuirea filtrelor lunar sau la două luni, deși sistemele de electrocoating cu producție ridicată pot necesita înlocuire săptămânală. Instalați manometre diferențiale pe carcasă filtrului pentru a alerta operatorii atunci când filtrele se apropie de saturație. Verificați dacă sistemul de filtrare al liniei de electrocoating include o capacitate adecvată de decantare sau centrifugare pentru eliminarea particulelor fine care trec de filtrele obișnuite. Dacă linia dvs. de electrocoating întâmpină în mod constant probleme de filtrare, luați în considerare actualizarea către un sistem de filtre cartuș sau sac, cu o capacitate mai mare de reținere a impurităților și o eficiență superioară de eliminare a particulelor.
Defecte ale stratului de acoperire și probleme de calitate pe o linie de electrocoating
Depunere neuniformă și probleme de acoperire
Grosimea neuniformă a stratului de acoperire este una dintre cele mai vizibile și costisitoare probleme dintr-o linie de electrocoating, manifestându-se sub formă de zone subțiri, zone descoperite sau depuneri excesive în zone izolate. Aceste defecte provin din provocările legate de geometria pieselor, distorsionarea câmpului electric, spălarea inadecvată sau derapajul parametrilor de proces. Piesele complexe, cu cavitate adânci sau muchii ascuțite, prezintă adesea straturi mai groase pe suprafețele exterioare și o acoperire mai subțire în zonele adâncite, o problemă intrinsecă fizicii liniilor de electrocoating. Dacă linia de electrocoating nu este echilibrată corespunzător din punct de vedere electric sau dacă condițiile băii nu sunt optimizate, problemele de acoperire se agravează semnificativ. Acoperirea neuniformă compromite protecția împotriva coroziunii și determină defecțiuni în exploatare, care afectează reputația mărcii și generează costuri legate de garanție.
Pentru a rezolva acoperirea neuniformă pe linia dvs. de vopsire electroforetică, verificați mai întâi dacă parametrii electrici sunt corecți și stabili, testând tensiunea, curentul și rezistența băii. Ajustați poziționarea electrozilor în baia liniei de vopsire electroforetică pentru a crea un câmp electric mai uniform pe toate zonele pieselor. Asigurați-vă că piesele sunt încărcate astfel încât să nu se ecraneze reciproc față de câmpul electric și utilizați dispozitive care favorizează circulația băii. Revizuiți compoziția chimică a băii și conținutul de substanțe solide din baia liniei de vopsire electroforetică, deoarece o cantitate scăzută de rășină sau un pH incorect provoacă direct probleme de depunere. Mărirea timpului de depunere pe linia dvs. de vopsire electroforetică cu 30–60 de secunde îmbunătățește adesea acoperirea în geometrii dificile. Dacă defecțiunile persistă, consultați furnizorul de vopsea pentru a ajusta formula băii sau pentru a optimiza configurația electrozilor din baie în funcție de portofoliul specific de piese.
Defecțiuni de suprafață și calitatea finisajului
Găurile de ac, umflăturile, asperitatea marginilor și scurgerea vopselei sunt probleme de calitate superficială care apar frecvent la piesele care părăsesc linia dvs. de electrocoating. Aceste defecte indică fie o pretratare inadecvată, fie condiții contaminate ale băii, fie o uscare și o coacere necorespunzătoare. Dacă etapa de pretratare a liniei dvs. de electrocoating nu elimină în mod eficient uleiul, rugină sau deșeurile rezultate în urma procesului de fabricație, stratul de acoperire al liniei de electrocoating nu se va adera corespunzător pe metalul de bază, ceea ce duce la pierderea adeziunii și la o deteriorare prematură. Umflăturile indică adesea prezența apei reținute sau degazarea substratului, o problemă care se rezolvă cel mai bine prin optimizarea pretratării sau a procesului de uscare al liniei dvs. de electrocoating. Textura aspră sau aspectul de coajă de portocală rezultă frecvent din contaminarea particulelor din baie sau din temperatura excesivă a băii, ambele probleme putând fi corectate prin filtrare îmbunătățită și controlul temperaturii în linia dvs. de electrocoating.
Implementați o rutină completă de control al calității care să inspecteze piese reprezentative din fiecare lot al liniei de e-coating, folosind metode standardizate, cum ar fi testarea adeziunii prin grătar (cross-hatch), expunerea la pulverizare cu soluție salină (salt-spray) sau măsurarea grosimii stratului. Atunci când apar defecțiuni, efectuați în mod sistematic teste asupra chimiei de pretratare, compoziției băii și parametrilor de uscare ai liniei de e-coating, pentru a identifica cauza fundamentală. De obicei, o simplă ajustare a pretratării sau o filtrare îmbunătățită a băii restabilește calitatea finisajului fără modificări majore ale echipamentelor. Documentați numerele de piese sau serii de producție care prezintă cele mai mari rate de defecte pe linia dvs. de e-coating, apoi stabiliți ca prioritate ajustările procesului pentru acele aplicații specifice. Monitorizarea constantă a calității transformă linia dvs. de e-coating într-un proces previzibil și controlabil, care îndeplinește în mod fiabil specificațiile clienților.
Întrebări frecvente
Ce cauzează grosimea neuniformă a stratului de acoperire pe piese provenite de pe o linie de e-coating?
Grosimea neuniformă rezultă, de obicei, din distorsionarea câmpului electric în jurul geometriei piesei, din poziționarea dezechilibrată a electrozilor în baia liniei de e-coating sau din circulația inadecvată a băii. Conținutul scăzut de rășini solide, pH-ul incorect sau contaminarea băii afectează, de asemenea, uniformitatea stratului de acoperire. Reglarea parametrilor electrici, re-poziționarea electrozilor și optimizarea compoziției băii rezolvă, de obicei, această problemă pe linia dvs. de e-coating.
Cât de des trebuie să înlocuiesc filtrul din sistemul liniei mele de e-coating?
Majoritatea sistemelor de linii de e-coating necesită înlocuirea filtrului lunar sau la două luni, deși liniile cu producție ridicată pot necesita schimbări săptămânale. Monitorizați presiunea diferențială pe filtru ca indicator mai relevant decât intervalele calendaristice. Filtrul înfundat restricționează debitul, reduce eficiența răcirii și suprasolicită pompa, astfel încât un program preventiv de înlocuire protejează atât calitatea acoperirii, cât și durata de viață a echipamentului de pe linia dvs. de e-coating.
Care este cea mai bună metodă de prevenire a problemelor electrice pe o linie de e-coating?
Stabiliți un program de întreținere preventivă care să includă inspecții trimestriale ale conexiunilor, testarea anuală a sarcinii redresorului și documentarea lunară a tensiunii și curentului de referință. Curățați periodic punctele de contact ale legării la pământ pentru a elimina coroziunea și înlocuiți imediat orice cablu deteriorat. O întreținere electrică constantă previne majoritatea defectelor legate de alimentarea cu energie electrică, care afectează calitatea și consistența produselor obținute pe linia de e-coating.