
 EN
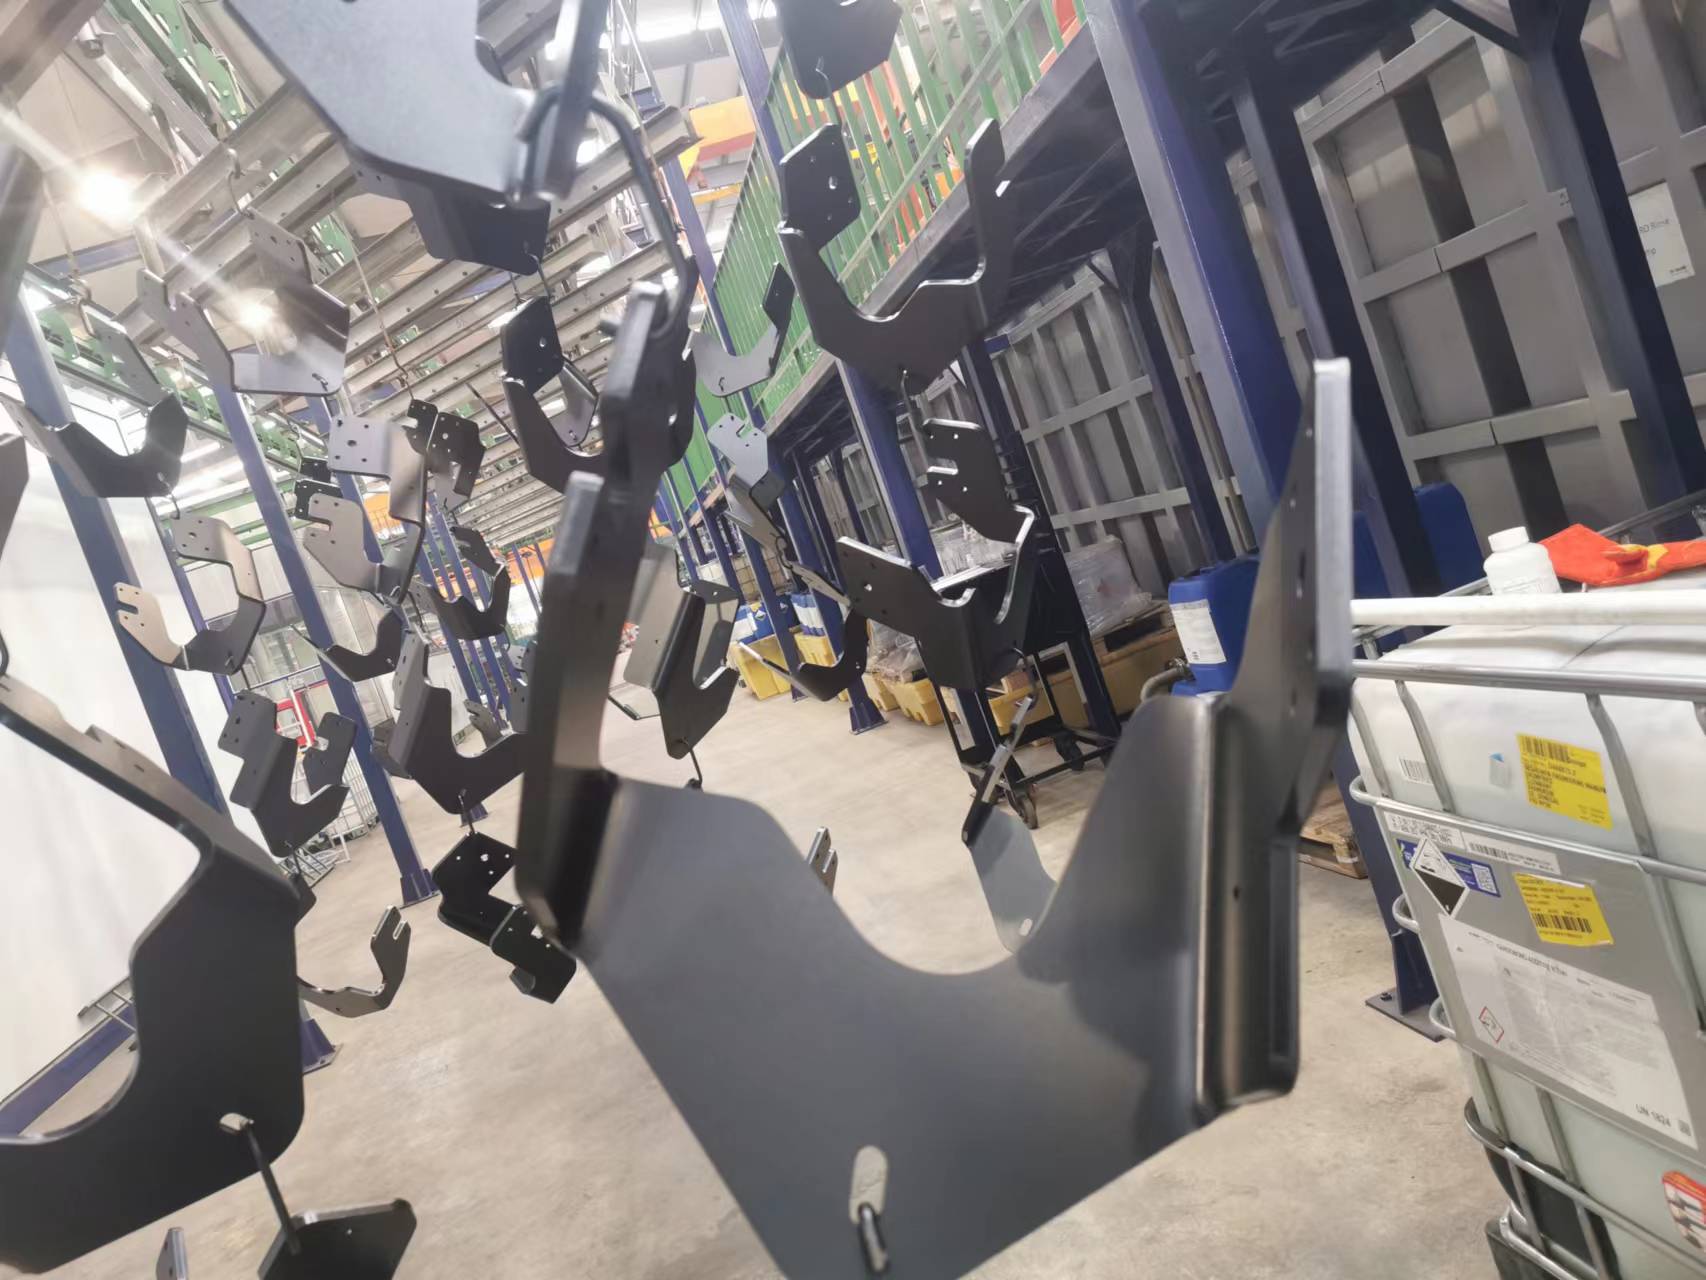
Bir e-kaplama Hattı otomotiv ve endüstriyel üretimde kritik bir yatırım olan elektrokaplama, metal bileşenlere homojen koruma ve yüzey kalitesi sağlar. Ancak operatörler ve bakım ekipleri, üretim süreçlerini aksatan, kaplama kalitesini düşüren veya işletme maliyetlerini artıran sorunlarla sıkça karşılaşırlar. Elektrokaplama hattında en yaygın problemleri ve çözümlerini anlamak, tutarlı üretim çıktılarını sürdürmek ve ekipman ömrünü uzatmak açısından hayati öneme sahiptir. Bu sorunlar, elektriksel tutarsızlıklardan banyo kimyası dengesizliklerine, filtreleme arızalarından süreç kontrol kaymalarına kadar değişiklik gösterir. Bu zorluklara sistematik olarak çözüm bulmak, üreticilerin duruş sürelerini azaltmalarını, ürün kalitesini iyileştirmelerini ve elektrokaplama hattı yatırımlarından maksimum getiri sağlamalarını sağlar.
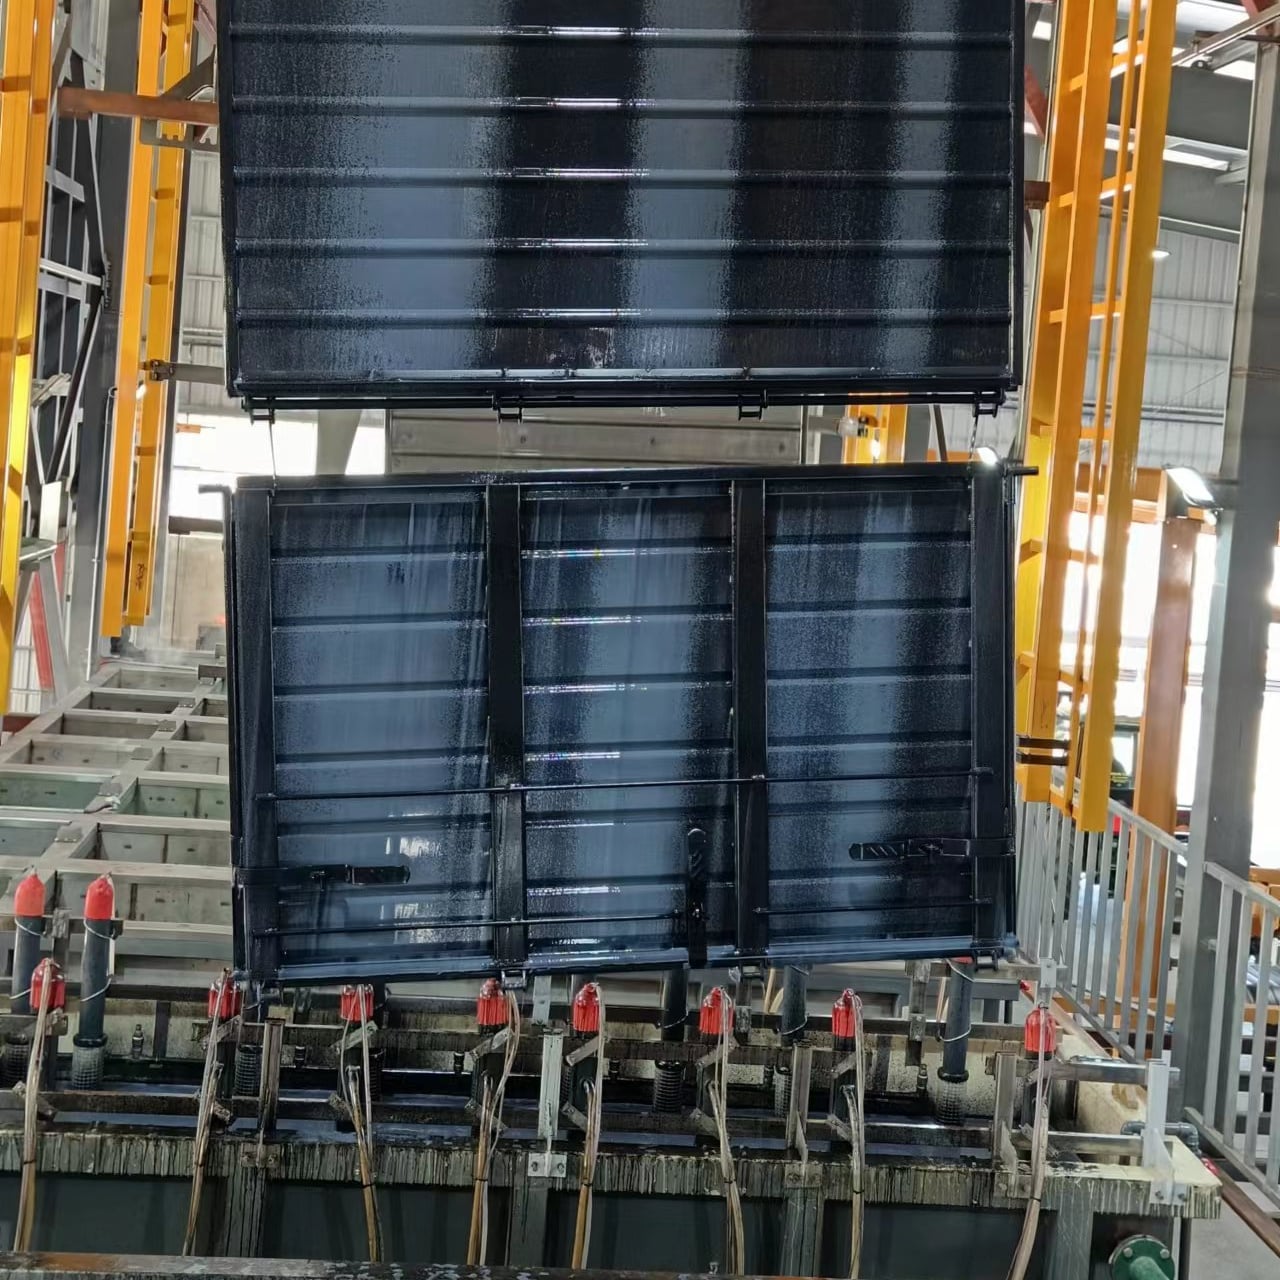
Doğru teşhis ve önleyici bakım, bir elektrokaplama hattını hayal kırıklığı kaynağından güvenilir bir üretim varlığına dönüştürür. Çoğu sorun, deneyimli ekiplerin sistematik arıza giderme ve disiplinli süreç yönetimiyle ele alabileceği öngörülebilir temel nedenlerden kaynaklanır. Bu makale, elektrokaplama hattı operasyonlarının karşılaştığı en önemli engelleri inceler, bunların neden meydana geldiğini açıklar ve üreticilerin hemen uygulayabileceği uygulanabilir çözümler sunar.
Bir Elektrokaplama Hattında Elektrik ve Güç Kaynağı Sorunları
Gerilim Kararlılığı ve Doğrultucu Performansı
Bir elektrokaplama hattı, parçalar üzerinde düzgün çökelme ve kaplama kalınlığı sağlamak için kararlı ve tutarlı elektrik gücüne dayanır. Güç kaynağı dalgalanmaya uğradığında veya doğrultucu arızalanmaya başladığında, elektrokaplama hattı kontrollü akım uygulama yeteneğini kaybeder; bu da düzensiz kaplama birikimi, eksik kaplama veya tamamlanmamış çökelmeye neden olur. Gerilim kararsızlığı genellikle yaşlanan doğrultuculardan, gevşek elektrik bağlantılarından veya yetersiz güç altyapısından kaynaklanır. Elektrokaplama hattınızda arızalanan bir doğrultucu, uygulama sırasında gerekli amperajı koruyamaz; bu durum bazı bölgelerde daha ince, diğer bölgelerde ise daha kalın kaplamalara yol açar. Bu tutarsızlık, korozyon korumasını azaltır ve bitmiş parçalarda pas oluşumunu hızlandırır.
Elektrokaplama hattında doğrultucu ve gerilim sorunlarını gidermek için, tüm elektrik bağlantılarının üç aylık denetimi, doğrultucunun yıllık yük testi ve sıcak noktaları tespit etmek amacıyla düzenli termografik görüntüleme içeren bir önleyici bakım programı oluşturun. Elektrokaplama hattı doğrultucunuz yaşla ilgili kaymalar göstermeye başlarsa, felaket niteliğinde bir arıza beklemek yerine, planlı bir bakım penceresi sırasında değiştirilmesini öngörün. Daha yeni ve daha verimli bir doğrultucuya geçiş, elektrokaplama hattındaki güç kararlılığını artırır ve enerji tüketimini azaltır. Elektrokaplama hattınızda ortaya çıkan sorunları hızlıca tespit edebilmeniz için temel gerilim ve akım ölçümlerini aylık olarak belgeleyin.
Topraklama ve Referans Sorunları
Doğru topraklama, elektro-kaplama hattı operasyonunun temelidir; ancak korozyon, oksidasyon ve mekanik titreşim, zamanla topraklama bağlantılarının bozulmasına neden olur. Zayıf veya ara veren bir topraklama bağlantısı, elektro-kaplama hattı sistemini parçalarla elektriksel süreklilik kurmak için daha fazla çaba harcamaya zorlar; bu da gerilim patlamalarına, tutarsız kaplama birikimine ve potansiyel elektriksel tehlikelere yol açar. Elektro-kaplama hattı topraklama kayışı, parça ile temas ettiği noktada da gevşeyebilir veya kırılabilir; bu durum elektriksel sürekliliği keser ve çıplak alanlara veya eksik kaplama örtüsüne neden olur. Operatörler, sorunların görünür elektriksel arızalar yerine yüzey kusurları olarak ortaya çıkmasından dolayı topraklamayı sıklıkla göz ardı eder.
E-kaplama hattı topraklama sistemini ayda bir kez denetleyin; oksit ve korozyonu gidermek için tüm temas noktalarını tel fırça ile temizleyin. Tüm topraklama kayışlarını ve cıvataları, sağlam mekanik bağlantı sağlamak amacıyla tork anahtarıyla sıkın. E-kaplama hattınız kaymalı temas halkaları veya yaylı topraklama montajları kullanıyorsa, yayların yeterli basıncı koruduğundan ve temas yüzeylerinin temiz kaldığından emin olun. Hasar görmüş, çatlak veya renk değiştirmiş topraklama kablolarını hemen değiştirin. Uygun şekilde bakımı yapılan bir e-kaplama hattı topraklama sistemi, gerilim değişkenliğini azaltır ve üretim partisi boyunca kaplama homojenliğini artırır.
Bir E-Kaplama Hattında Banyo Kimyası ve Süzme Arızaları
Reçine Azalması ve pH Kayması
Elektrokaplama hattınızda bulunan elektrolit banyosu, parçalar kaplandıkça ve elektroforez işlemi sırasında su tüketildikçe yavaş yavaş tükenen canlı bir kimya sistemidir. Elektrokaplama hattı banyosu yaşlandıkça reçine katıları düşer, pH değeri kayar ve iyon dengesi değişir; bunların hepsi kaplama yapışmasını, film kalınlığını ve yüzey bitim kalitesini bozar. Elektrokaplama hattı banyonuzu düzenli olarak izlemez ve yenilemezseniz, sonunda banyo tamamen tükenir ve tankı tamamen boşaltıp yenisiyle değiştirmek zorunda kalırsınız; bu da maliyetli ve zaman alıcı bir işlemdir. Birçok tesis, kusurlu parçaları fark ettikten sonra banyo sorunlarını keşfeder; bu da günlerce hurda üretim yapıldığı anlamına gelir.
Elektrokaplama hattınız için günlük pH ölçümü, haftalık boya kutusu başına reçine katı madde analizi ve aylık iyon kromatografisi testi içeren titiz bir banyo izleme programı oluşturun. Kaplama kalitesini korumak ve üretim programınızı korumak için tüm banyo bileşimi verilerini ayrıntılı olarak kaydedin, böylece eğilimleri erken tespit edebilirsiniz. Boya üreticisinin belirttiği özelliklere göre banyoyu reçine tamamlayıcı, deiyonize su veya tampon çözeltiler ekleyerek ayarlayın. Çoğu elektrokaplama hattı operatörü, düzenli banyo analizi ve öneriler sağlayan bir boya tedarikçisiyle iş birliği yapmaktan fayda sağlar. Ayarlamalara rağmen banyonuzda sürekli kararsızlık gözleniyorsa, kaplama kalitesini geri kazanmak ve üretim programınızı korumak için kısmi veya tam banyo değişimi gerekebilir.
Filtreleme Sistemi Performansı
Askıda katılar, pas parçacıkları ve boya agregaları, elektrokaplama hattı banyosunda birikir; bu da kaplama homojenliğini bozar ve iğne deliği veya portakal kabuğu gibi kusurlara neden olur. Filtreleme sistemi ilk savunma hattıdır; ancak birçok tesis, banyoda görünür parçacıklar ortaya çıkana kadar filtre değiştirme işlemini ihmal eder. Elektrokaplama hattınızda tıkanmış bir filtre, akışı kısıtlayarak ısı transferini azaltır ve banyo pompasının daha fazla çalışmasını zorunlu kılar; bunların hepsi işletme maliyetlerini artırır ve kaplama kalitesini düşürür. Ayrıca yetersiz filtreleme, kirleticilerin parça yüzeylerine çökelmesine izin verir; bu da yapışma sorunlarına yol açar ve boyama sonrası korozyon arızalarının hızlanmasına neden olur.
Elektro-kaplama hattınızda filtreleri yalnızca takvim aralıklarına göre değil, banyo kalitesi izleme sonuçlarına göre planlı olarak değiştirin. Çoğu tesis aylık veya iki aylık filtre değişimi gerektirir; ancak yüksek üretimli elektro-kaplama hatları haftalık değişim gerekebilir. Filtrelerin doyuma yaklaşmasını operatörlere bildirmek için filtre muhafazasına diferansiyel basınç göstergeleri takın. Elektro-kaplama hattı filtreleme sisteminizin, normal filtreleri aşan ince parçacıkları uzaklaştırmak için yeterli çökeltme veya santrifüj kapasitesine sahip olduğundan emin olun. Elektro-kaplama hattınızda sürekli filtreleme sorunları yaşanıyorsa, daha yüksek kir tutma kapasitesine ve daha iyi parçacık giderme verimliliğine sahip bir kartuş veya torba filtre sistemine geçmeyi değerlendirin.
Bir Elektro-Kaplama Hattında Kaplama Kusurları ve Kalite Sorunları
Dengesiz Birikim ve Kaplama Sorunları
Dengesiz kaplama kalınlığı, elektrokaplama hattında en çok dikkat çeken ve maliyetli sorunlardan biridir; ince noktalar, açık alanlar veya izole bölgelerde aşırı birikim şeklinde ortaya çıkar. Bu kusurlar, parça geometrisi zorluklarından, elektriksel alan bozulmasından, yetersiz durulamadan veya süreç parametrelerindeki sapmalardan kaynaklanır. Derin boşlukları veya keskin kenarları olan karmaşık parçalarda, dış yüzeylerde daha kalın, girintilerde ise daha ince kaplama oluşması, elektrokaplama hattı fiziğine özgü bir sorundur. Elektrokaplama hattınız elektriksel olarak doğru şekilde dengeleştirilmemişse veya banyo koşulları optimize edilmemişse, kaplama sorunları ciddi şekilde kötüleşir. Dengesiz kaplama, korozyon korumasını zayıflatır ve marka itibarını zarar veren ve garanti maliyetlerine neden olan saha arızalarına yol açar.
Elektrokaplama hattınızda eşit olmayan kaplama sorununu çözmek için öncelikle gerilim, akım ve tank direnci test edilerek elektriksel parametrelerin doğru ve sabit olduğundan emin olun. Elektrokaplama hattı tankındaki elektrot yerleştirilmesini, tüm parça bölgelerinde daha düzgün bir elektriksel alan oluşturacak şekilde ayarlayın. Parçaların birbirlerini elektriksel alandan perdelememesini sağlayın ve banyo sirkülasyonunu destekleyen sabitleme aparatları kullanın. Elektrokaplama hattı banyosunun kimyasal bileşimi ve katı madde içeriğini gözden geçirin; düşük reçine oranı veya uygun olmayan pH değeri doğrudan birikim sorunlarına neden olur. Elektrokaplama hattınızda birikim süresini 30 ila 60 saniye artırarak genellikle zorlu geometrilerde kaplama kalitesi iyileştirilebilir. Hâlâ kusurlar devam ediyorsa, boya tedarikçinizle görüşerek banyo formülasyonunu ayarlamanız ya da özel parça portföyünüze uygun olarak tank elektrot konfigürasyonunu optimize etmeniz gerekebilir.
Yüzey Kusurları ve Cila Kalitesi
İğne delikleri, kabarmalar, kenar pürüzlülüğü ve boya akması, e-kaplama hattınızdan çıkan parçalarda sıkça görülen yüzey kalitesi sorunlarıdır. Bu kusurlar, yetersiz ön işlem, banyo koşullarının kirlenmesi veya uygun olmayan sertleştirme ve kurutma işlemlerini gösterir. E-kaplama hattınızın ön işlem aşaması yağ, pas veya üretim artıklarını tam olarak gidermiyorsa, e-kaplama tabakası temel metale doğru şekilde yapışamaz ve bu da yapışma kaybına ve erken başarısızlığa neden olur. Kabarmalar genellikle malzemenin içinde hapsolmuş suyu veya alt tabakadan çıkan gazı işaret eder; bu sorun, e-kaplama hattınızın ön işlemi veya kurutma süreci optimize edilerek en iyi şekilde çözülebilir. Pürüzlü veya portakal kabuğu dokusu genellikle banyo partikülleriyle kirlenme veya aşırı banyo sıcaklığından kaynaklanır; bu durumlar, e-kaplama hattınızda daha iyi filtrasyon ve sıcaklık kontrolü ile giderilebilir.
Çapraz çizgi yapışma testi, tuz püskürtme maruziyeti veya kalınlık ölçümü gibi standart yöntemleri kullanarak her e-kaplama hattı partisinden temsilci parçaları inceleyen kapsamlı bir kalite kontrol rutini uygulayın. Kusurlar ortaya çıktığında, kök nedeni belirlemek için e-kaplama hattı ön işlem kimyasallarınızı, banyo bileşimini ve kurutma parametrelerinizi sistematik olarak test edin. Genellikle basit bir ön işlem ayarı veya geliştirilmiş banyo süzülmesi, büyük ekipman değişiklikleri gerektirmeden kaplama kalitesini geri kazandırır. E-kaplama hattınızda en yüksek kusur oranlarını gösteren parça numaralarını veya üretim partilerini belgeleyin; ardından bu özel uygulamalar için süreç ayarlarını önceliklendirin. Tutarlı kalite izleme, e-kaplama hattınızı müşteri spesifikasyonlarını güvenilir şekilde karşılayan, öngörülebilir ve kontrol edilebilir bir süreç haline getirir.
SSS
Parçalarda e-kaplama hattından kaynaklanan eşit olmayan kaplama kalınlığına neden olan faktörler nelerdir?
Kalınlıkta düzensizlik genellikle parça geometrisi etrafındaki elektrik alanı bozulmasından, e-kaplama hattı tankındaki elektrotların dengesiz yerleştirilmesinden veya banyo sirkülasyonunun yetersizliğinden kaynaklanır. Düşük reçine katı madde oranı, yanlış pH değeri veya kirlenmiş banyo koşulları da kaplama düzgünlüğünü olumsuz etkiler. Bu sorunun çözümü için genellikle elektriksel parametrelerin ayarlanması, elektrotların yeniden konumlandırılması ve banyo kimyasının optimize edilmesi gerekir.
E-kaplama hattı sistemindeki filtreyi ne sıklıkla değiştirmeliyim?
Çoğu e-kaplama hattı sistemi aylık veya iki aylık filtre değişimi gerektirir; ancak yüksek üretimli hatlarda haftalık değişim gerekebilir. Takvim aralıklarına göre daha güvenilir bir gösterge olarak filtrenin üzerindeki basınç farkını izlemelisiniz. Tıkanmış filtreler akışı kısıtlar, soğutma verimini düşürür ve pompayı aşırı yükler; bu nedenle önleyici bir değiştirme programı hem kaplama kalitesini hem de ekipman ömrünü korur.
Bir e-kaplama hattında elektriksel sorunları önlemek için en iyi yöntem nedir?
E-kaplama hattı çıktı kalitesi ve tutarlılığı üzerinde olumsuz etki yapan güçle ilgili kusurların büyük çoğunluğunu önlemek amacıyla, üç aylık bağlantı kontrolleri, yıllık doğrultucu yük testleri ve aylık temel gerilim ve akım belgelendirmesi içeren bir önleyici bakım programu oluşturun. Topraklama temas noktalarını düzenli olarak temizleyerek paslanmayı giderin ve aşınmış herhangi bir kabloyu hemen değiştirin.