
 EN
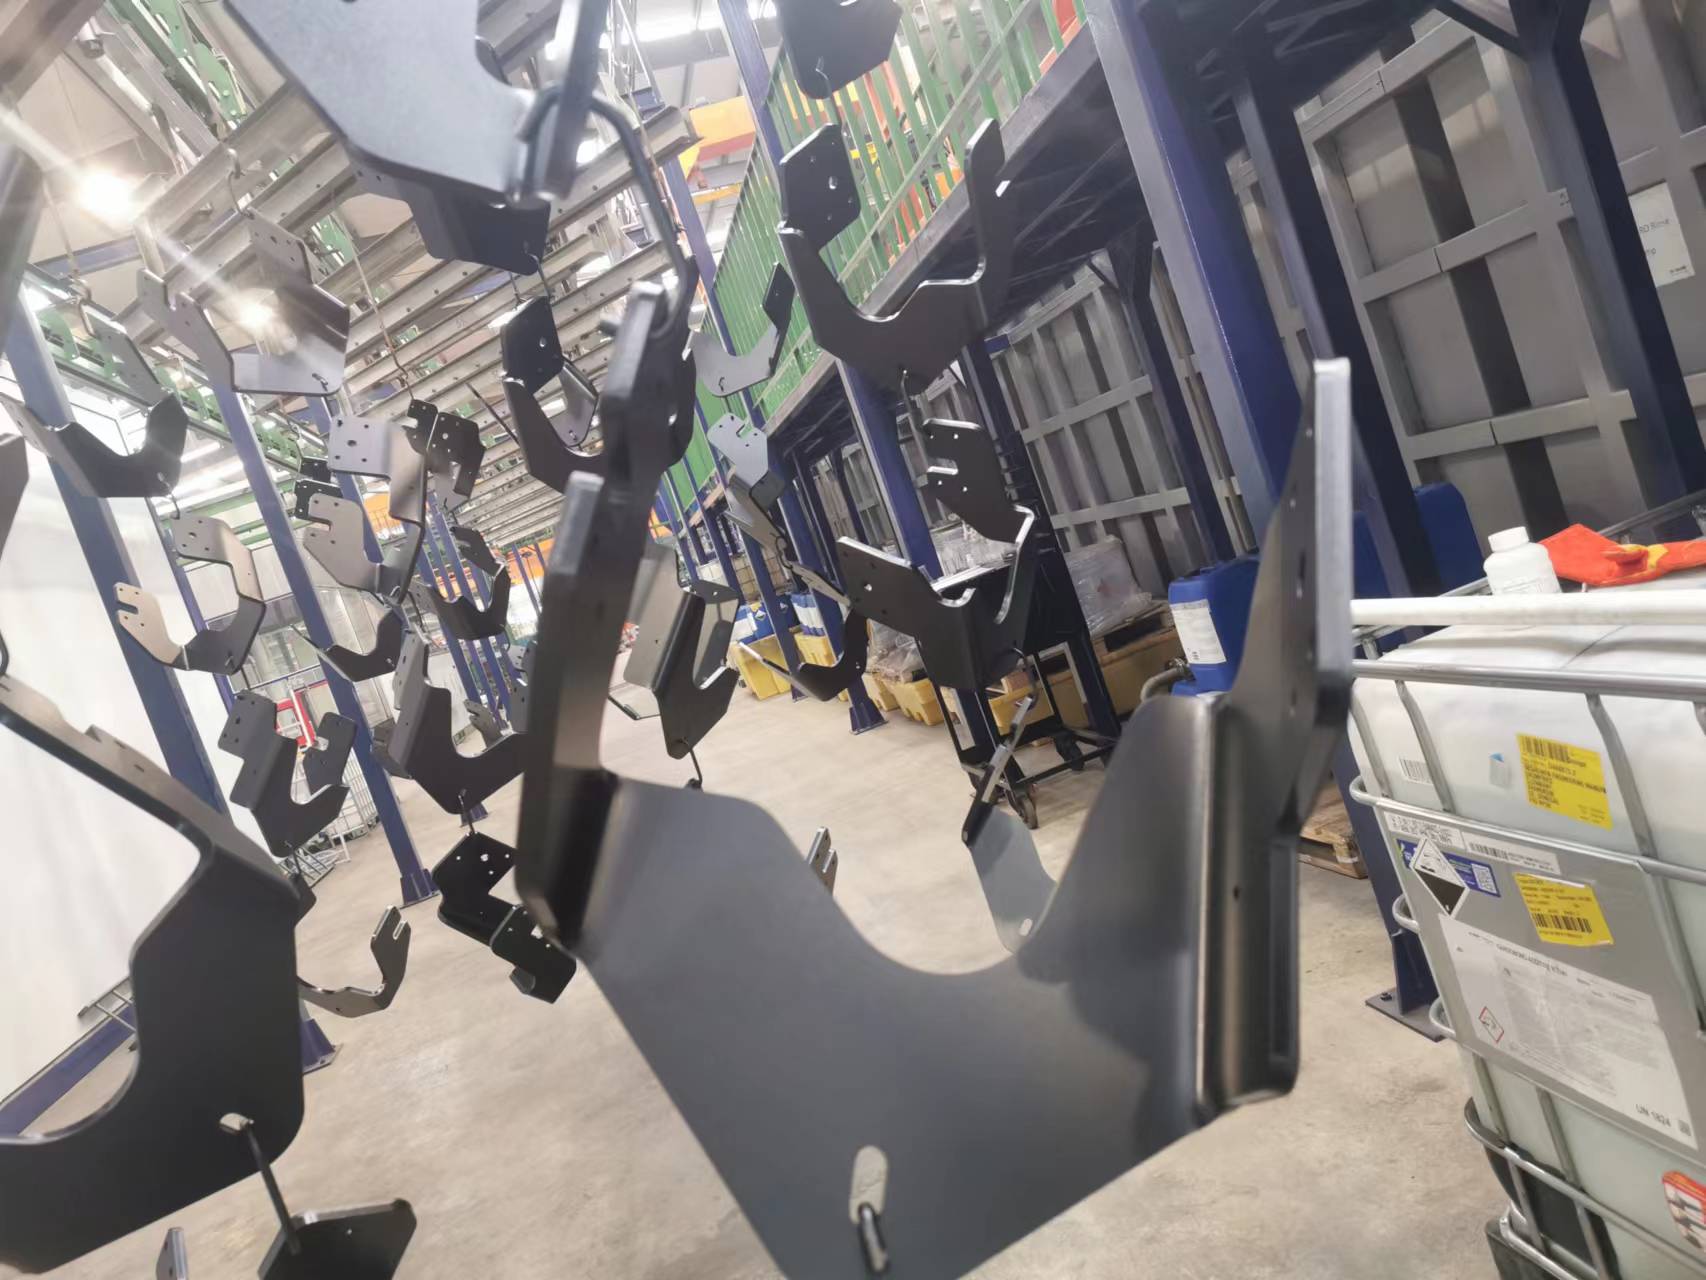
En e-målningslinje är en avgörande investering inom bilmotor- och industriell tillverkning, som ger enhetlig skydd och ytfinishkvalitet till metallkomponenter. Operatörer och underhållslag stöter dock ofta på utmaningar som stör produktionen, minskar lackkvaliteten eller ökar driftkostnaderna. Att förstå de vanligaste problemen i en e-lacklinje och deras lösningar är avgörande för att upprätthålla konsekvent produktion och förlänga utrustningens livslängd. Dessa problem sträcker sig från elektriska inkonsekvenser och obalanser i badkemi till filterfel och processkontrollavvikelser. Genom att hantera dessa utmaningar systematiskt kan tillverkare minimera driftstopp, förbättra produktkvaliteten och maximera avkastningen på sin e-lacklinjeinvestering.
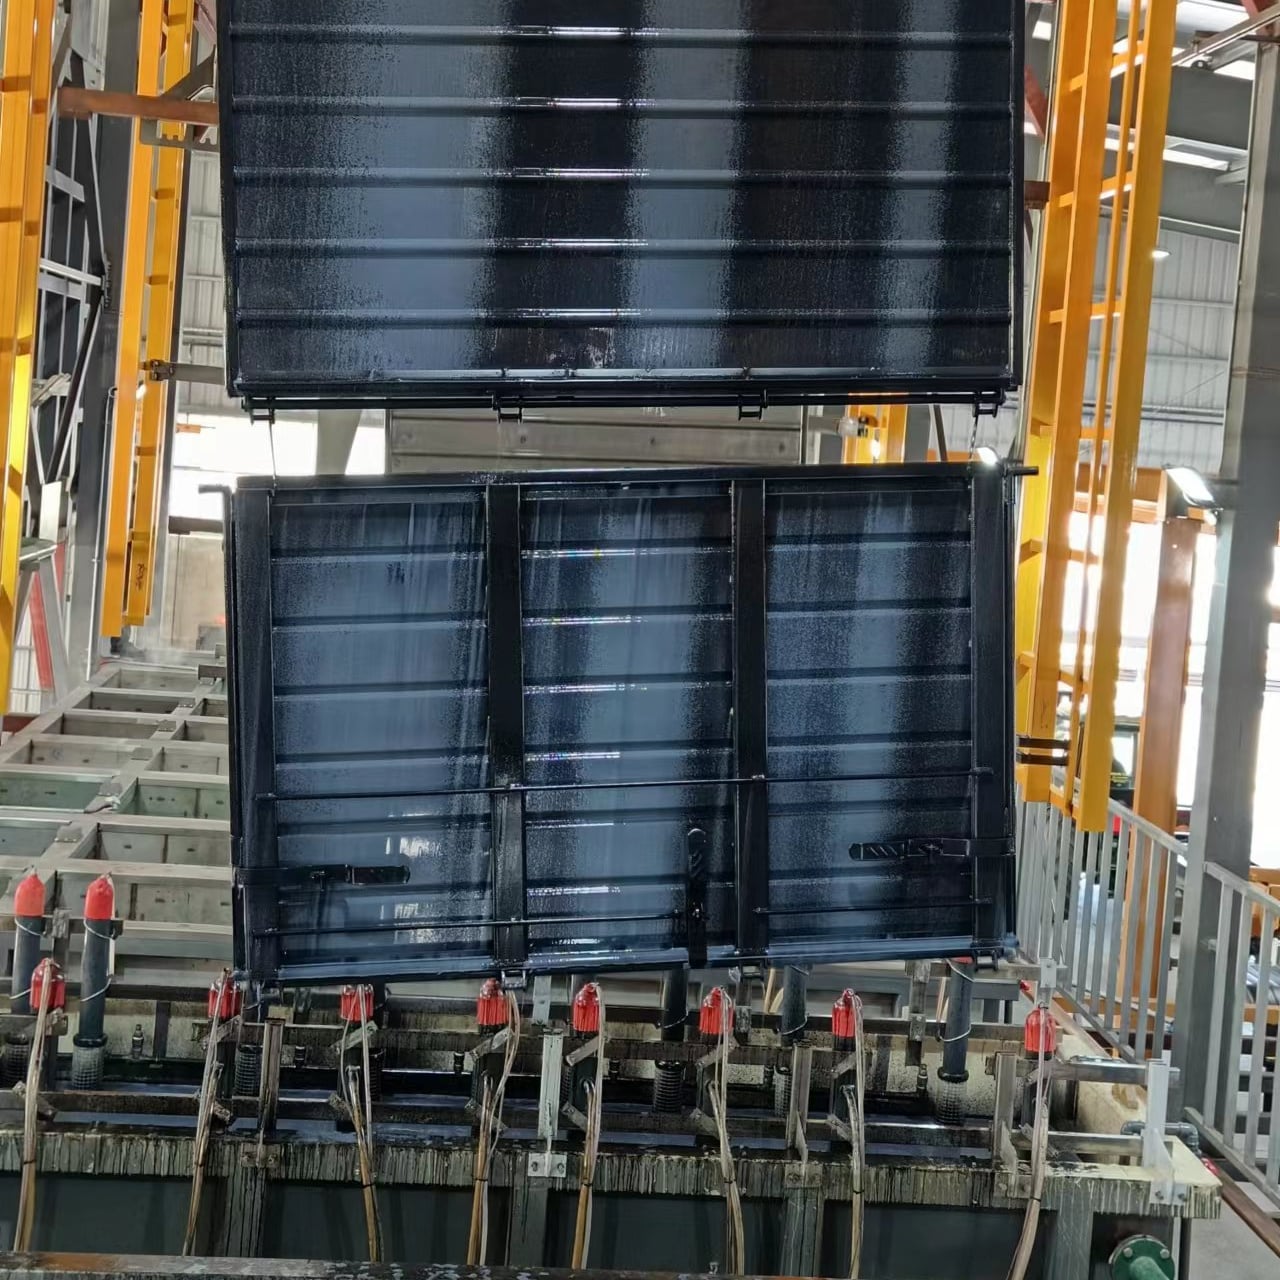
Rätt diagnos och förebyggande underhåll omvandlar en elektrodepositionssprutlinje från en källa till frustration till en pålitlig produktionsanläggning. De flesta problem uppstår från förutsägbara grundorsaker som skickliga team kan åtgärda genom systematisk felsökning och disciplinerad processhantering. Den här artikeln undersöker de mest betydelsefulla hindren för driften av elektrodepositionssprutlinjer, förklarar varför de uppstår och ger praktiska lösningar som tillverkare kan implementera omedelbart.
Elektriska och strömförsörjningsproblem i en elektrodepositionssprutlinje
Spänningsstabilitet och likriktarprestanda
En e-lacklinje är beroende av stabil, konsekvent elektrisk kraft för att upprätthålla enhetlig avsättning och lacktjocklek på delar. När strömförsörjningen svänger eller likriktaren börjar fungera fel förlorar e-lacklinjen förmågan att tillämpa kontrollerad ström, vilket leder till ojämn lacktjocklek, bristande täckning eller ofullständig avsättning. Spänningsinstabilitet uppstår ofta på grund av åldrade likriktare, lösa elektriska anslutningar eller otillräcklig kraftinfrastruktur. En defekt likriktare i din e-lacklinje kan inte upprätthålla den krävda ampertalen under appliceringen, vilket orsakar tunnare lacklager i vissa zoner och tjockare lacklager i andra. Denna inkonsekvens minskar korrosionsskyddet och accelererar rostbildningen på färdiga delar.
För att hantera likriktar- och spänningsproblem på en elektrokoatingslinje bör en preventiv underhållsplan upprättas, vilken inkluderar kvartalsvisa inspektioner av alla elektriska anslutningar, årlig lasttestning av likriktaren samt regelbunden termografisk avbildning för att upptäcka varma fläckar. Om din elektrokoatingslinjes likriktare börjar visa åldersrelaterad driftavvikelse bör en utbyteplaneras under ett schemalagt underhållsfönster snarare än att vänta på katastrofal fel. Att uppgradera till en nyare, mer effektiv likriktare förbättrar strömförsörjningens stabilitet och minskar energiförbrukningen över hela elektrokoatingslinjen. Dokumentera grundvärden för spänning och ström månadsvis så att du snabbt kan identifiera avvikelser som signalerar påkommande problem i din elektrokoatingslinje.
Jordnings- och referensproblem
Rätt jordning är grundläggande för drift av e-lacklinjer, men korrosion, oxidation och mekanisk vibration försämrar ofta jordförbindelserna med tiden. En svag eller osäker jordförbindelse tvingar e-lacklinjens system att arbeta hårdare för att upprätthålla elektrisk kontinuitet med delarna, vilket leder till spänningsstötar, inkonsekvent avsättning och potentiella elektriska faror. Jordbandet på e-lacklinjen kan också bli löst eller spricka där det kontaktar delen, vilket bryter den elektriska kontinuiteten och orsakar nakna fläckar eller ofullständig lacktäckning. Operatörer bortser ofta från jordningen eftersom problemen manifesterar sig som ytkvalitetsfel snarare än uppenbara elektriska fel.
Inspektera jordningssystemet för e-lacklinjen en gång i månaden och rengör alla kontaktpunkter med en trådborste för att ta bort oxidation och korrosion. Dra åt alla jordningsband och muttrar med en momentnyckel för att säkerställa en solid mekanisk anslutning. Om din e-lacklinje använder glidkontaktringar eller fjäderbelastade jordningsanordningar ska du kontrollera att fjädrarna bibehåller tillräckligt tryck och att kontaktytorna förblir rena. Byt omedelbart ut alla slitna, spruckna eller förfärgade jordningskablar. Ett korrekt underhållet jordningssystem för e-lacklinjen minskar spänningsvariationer och förbättrar lackens enhetlighet över hela produktionspartiet.
Baddkemi- och filtreringsfel i en e-lacklinje
Harpiksförbrukning och pH-drift
Elektrolytlösningen i din e-lacklinje är ett levande kemiskt system som gradvis förbrukas när delar lackas och vatten förbrukas under elektrodepositionen. När lösningsåldern ökar sjunker halten av hartsfaster, pH-värdet förskjuts och den joniska balansen rubbas – allt vilket försämrar lackets vidhäftning, filmtjocklek och ytkvalitet. Om du inte övervakar och fyller på lösningen i din e-lacklinje regelbundet tvingas du till slut tömma och ersätta tanken helt, en dyr och tidskrävande åtgärd. Många anläggningar upptäcker problem med lösningen först efter att defekta delar blivit synliga, vilket innebär att flera dagars skrotproduktion redan kan ha skett.
Inför ett strikt badövervakningsprogram för din e-lacklinje som inkluderar daglig pH-mätning, veckovis analys av hartsfastämnen i färgburken och månatlig jonkromatografisk analys. Förda detaljerade register över alla badsammansättningsdata så att du kan upptäcka trender tidigt. Justera badet i e-lacklinjen genom att tillsätta hartshårdare, avjoniserat vatten eller buffertlösningar enligt färgtillverkarens specifikationer. De flesta operatörer av e-lacklinjer drar nytta av att samarbeta med en färgleverantör som utför regelbunden badanalys och ger rekommendationer. Om badet i din e-lacklinje visar på beständig instabilitet trots justeringar kan en delvis eller fullständig badbyte vara nödvändigt för att återställa lackkvaliteten och skydda din produktionsplan.
Prestanda för filtreringssystem
Suspenderade fasta partiklar, rostpartiklar och färgaggregat samlas upp i badet för elektroforeslackering, vilket försämrar beläggningsjämnheten och orsakar prickfelformation eller apelsinskal-effekter. Filtreringssystemet är den första försvarslinjen, men många anläggningar underlåter att byta filter tills synliga partiklar dyker upp i badet. Ett tillstoppat filter i er elektroforeslackeringslinje begränsar flödet, minskar värmeöverföringen och tvingar badpumpen att arbeta hårdare – allt vilket ökar driftkostnaderna och försämrar beläggningskvaliteten. Dessutom gör otillräcklig filtrering att föroreningar avsätts på delarnas ytor, vilket skapar vidhäftningsproblem och accelererar korrosionsfel efter lackering.
Byt ut filter på din e-coating-linje enligt ett schema som bestäms av badkvalitetsövervakning, inte enbart efter kalendertid. De flesta anläggningar kräver månatliga eller tvåmånadsskift av filter, även om e-coating-linjer med hög produktion kan kräva veckovisa utbyten. Installera differenstryckmätare på filterhuset för att varna operatörer när filter närmar sig mättnad. Se till att e-coating-linjens filtreringssystem inkluderar tillräcklig avsättnings- eller centrifugkapacitet för att ta bort fina partiklar som passerar vanliga filter. Om din e-coating-linje konsekvent utvecklar filtreringsproblem bör du överväga att uppgradera till ett patron- eller påsefilter-system med högre smutsupptagningskapacitet och bättre partikelavskiljningsverkningsgrad.
Beläggningsfel och kvalitetsproblem på en e-coating-linje
Ojämn deposition och täckningsproblem
Ojämn beläggnings tjocklek är ett av de mest synliga och kostsamma problemen i en elektrobeläggningslinje, och visar sig som tunna fläckar, obehandlade områden eller överdriven beläggning i isolerade zoner. Dessa defekter uppstår på grund av utmaningar med delarnas geometri, förvrängning av det elektriska fältet, otillräcklig sköljning eller avvikelser i processparametrarna. Komplexa delar med djupa hålrum eller skarpa kanter visar ofta tjockare beläggning på yttre ytor och tunnare täckning i fördjupningar – ett problem som är inneboende i fysiken hos elektrobeläggningslinjer. Om din elektrobeläggningslinje inte är korrekt balanserad elektriskt eller om badförhållandena inte är optimerade försämras täckningsproblemen dramatiskt. Ojämn beläggning komprometterar korrosionsskyddet och orsakar fel i fältet, vilket skadar varumärkesreputationen och genererar garanti kostnader.
För att lösa ojämn täckning på din e-lack-linje bör du först verifiera att de elektriska parametrarna är korrekta och stabila genom att testa spänning, ström och tankens resistans. Justera elektrodernas placering i tanken på e-lack-linjen för att skapa ett mer enhetligt elektriskt fält över alla delområden. Se till att delarna lastas så att de inte skuggar varandra från det elektriska fältet, och använd fästmedel som främjar badcirkulation. Granska kemikalier och halt av fasta ämnen i badet på din e-lack-linje, eftersom låg halt av harpiks eller felaktig pH direkt orsakar avsättningsproblem. Att öka avsättningstiden på din e-lack-linje med 30–60 sekunder förbättrar ofta täckningen på svåra geometrier. Om defekter kvarstår bör du kontakta din färgleverantör för att justera badformuleringen eller optimera elektrodkonfigurationen i tanken för ditt specifika delsortiment.
Ytdefekter och ytfinishkvalitet
Håligheter, blåsor, kantirregulariteter och färgflöde är ytkvalitetsproblem som ofta uppstår på delar som lämnar er elektroforeslackningslinje. Dessa defekter indikerar antingen otillräcklig förbehandling, förorenade badförhållanden eller felaktig härdning och torkning. Om förbehandlingssteget i er elektroforeslackningslinje inte effektivt avlägsnar olja, rost eller tillverkningsavfall kan beläggningen från elektroforeslackningslinjen inte fastna ordentligt på grundmetallen, vilket leder till förlust av vidhäftning och tidig felaktighet. Blåsor tyder ofta på innesluten vattenånga eller utgasning från underlaget – ett problem som bäst löses genom att optimera förbehandlingen eller torkprocessen i er elektroforeslackningslinje. En ojämn eller apelsinskalartad yta beror ofta på partikelföroreningar i badet eller för hög badtemperatur, båda problem som går att åtgärda genom förbättrad filtrering och temperaturreglering i er elektroforeslackningslinje.
Inför en omfattande kvalitetskontrollrutin som undersöker representativa delar från varje batch på e-lacklinjen med standardiserade metoder, såsom korsrutsadhesionstest, saltnebelspridning eller tjockleksmätning. När defekter uppstår ska du systematiskt testa förbehandlingskemin, badets sammansättning och torkparametrarna på din e-lacklinje för att identifiera den underliggande orsaken. Ofta återställer en enkel justering av förbehandlingen eller förbättrad badfiltrering lackkvaliteten utan större utrustningsändringar. Dokumentera vilka artikelnummer eller produktionsomgångar som visar högst defektsfrekvens på din e-lacklinje, och prioritera sedan processjusteringar för just dessa applikationer. Konsekvent kvalitetsövervakning omvandlar din e-lacklinje till en förutsägbar och kontrollerbar process som pålitligt uppfyller kundspecifikationerna.
Vanliga frågor
Vad orsakar ojämn lacktjocklek på delar från en e-lacklinje?
Ojämn tjocklek beror vanligtvis på elektriskt fältstörning kring delens geometri, obalanserad elektrodplacering i e-lacktanksystemet eller otillräcklig badcirkulation. Låg halt av hartsfaste ämnen, felaktig pH eller förorenade badförhållanden försämrar också lackens jämnhet. Justering av elektriska parametrar, omplacering av elektroder och optimering av badkemi löser vanligtvis detta problem på din e-lacklinje.
Hur ofta ska jag byta filtret i mitt e-lacklinjesystem?
De flesta e-lacklinjesystem kräver månatlig eller tvåmånadsk byte av filter, även om högproduktionslinjer kan kräva veckovisa byten. Övervaka differentialtrycket över filtret som en bättre indikator än kalenderbaserade intervall. Förstoppade filter begränsar flödet, minskar kyleffekten och belastar pumpen, så ett förebyggande byteprogram skyddar både lackkvaliteten och utrustningens livslängd på din e-lacklinje.
Vad är det bästa sättet att förhindra elektriska problem i en e-lacklinje?
Inför ett förebyggande underhållsprogram som inkluderar kvartalsvisa kontrollinspektioner av anslutningar, årlig lasttestning av likriktare och månatlig dokumentation av baslinje för spänning och ström. Rengör jordningskontaktpunkter regelbundet för att ta bort korrosion och byt genast ut alla slitna kablar. Konsekvent elkraftunderhåll förhindrar största delen av kraftrelaterade fel som påverkar kvaliteten och konsekvensen i e-lacklinjens produktion.