
 EN
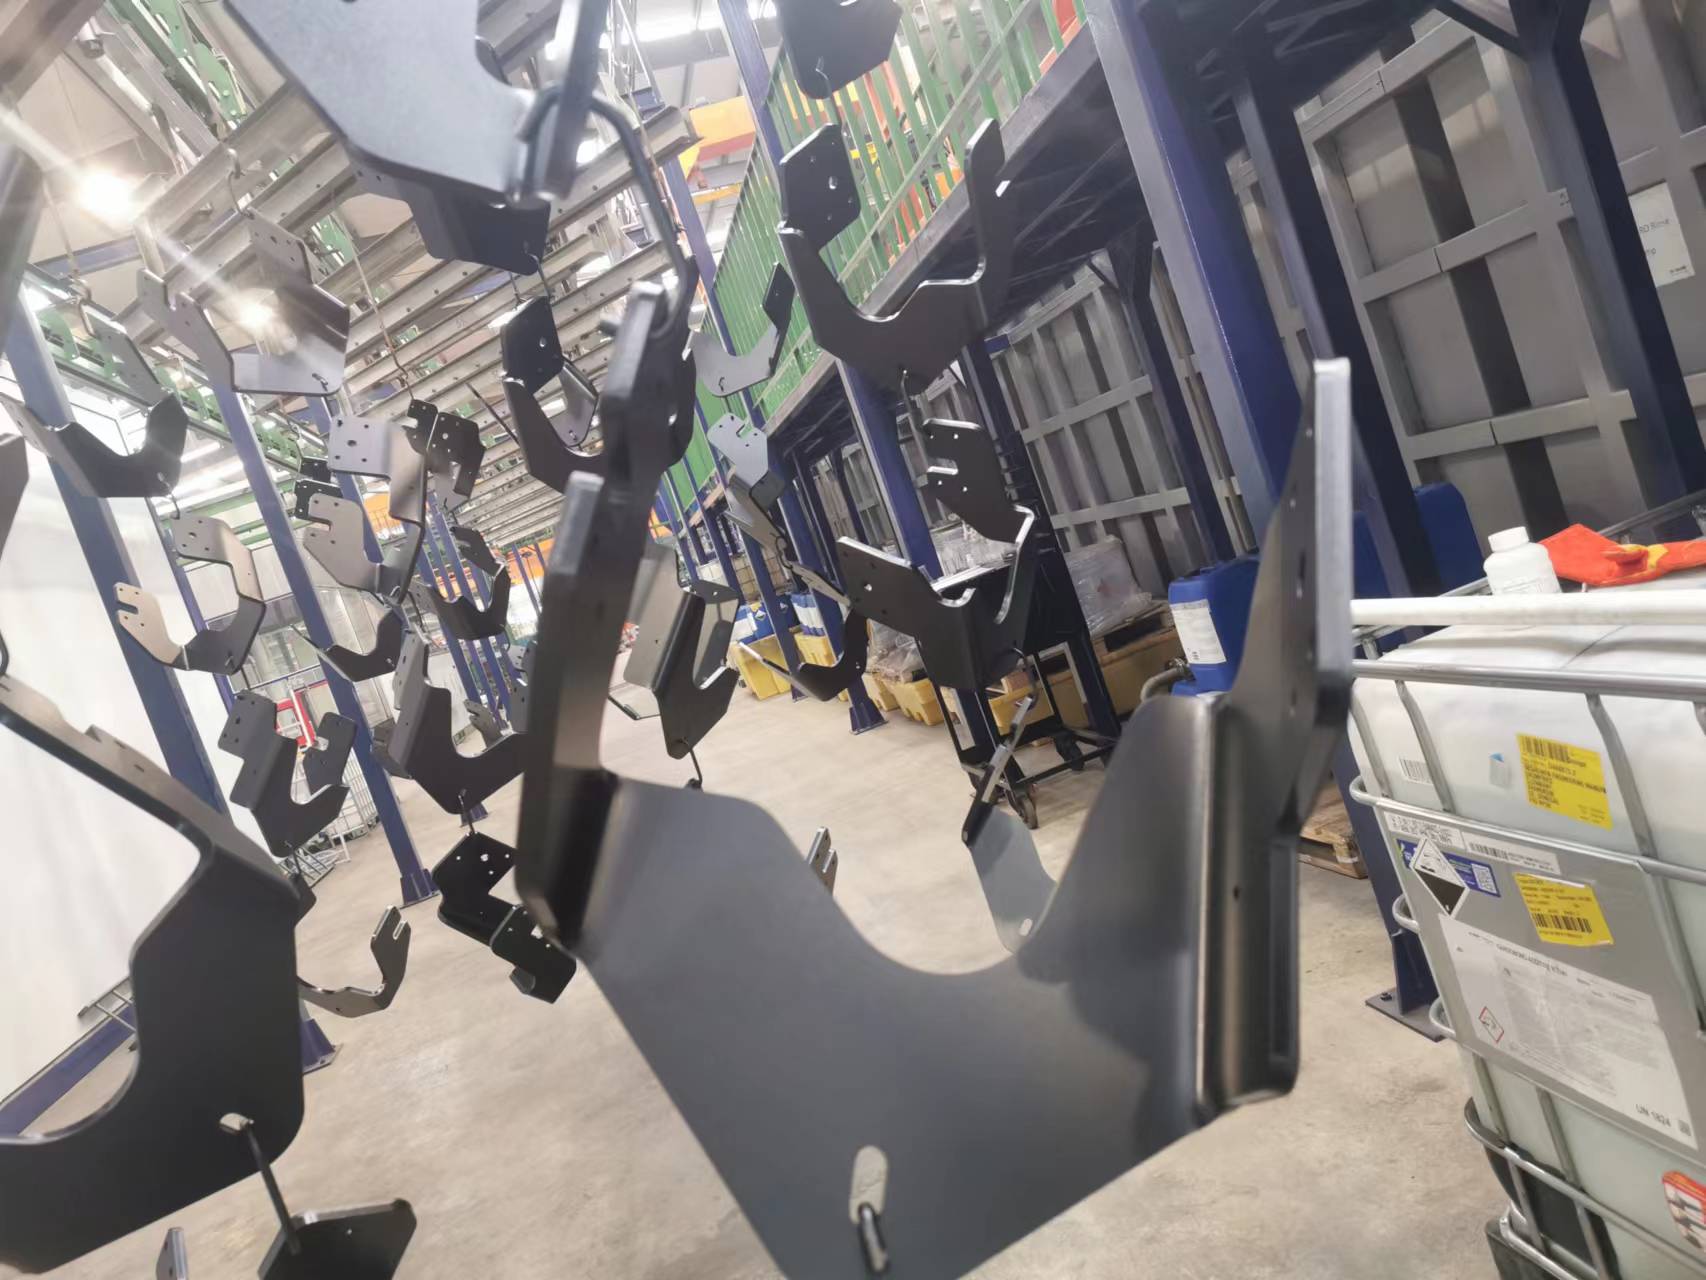
Jedan e-laktacija to je ključna ulaganja u automobilsku i industrijsku proizvodnju, pružajući jednaku zaštitu i kvalitet završetka metalnih komponenti. Međutim, operateri i timovi za održavanje često se suočavaju s izazovima koji ometaju proizvodnju, smanjuju kvalitetu premaza ili povećavaju operativne troškove. U skladu s člankom 3. stavkom 2. stavkom 2. Ova se pojava može razlikovati od električnih neslaganja i neravnoteže kemije u kadi do neuspjeha filtracije i pomicanja kontrole procesa. Sistematski rješavanjem tih izazova, proizvođači mogu smanjiti vrijeme zastoja, poboljšati kvalitetu proizvoda i povećati povrat ulaganja u liniju za e-lakiranje.
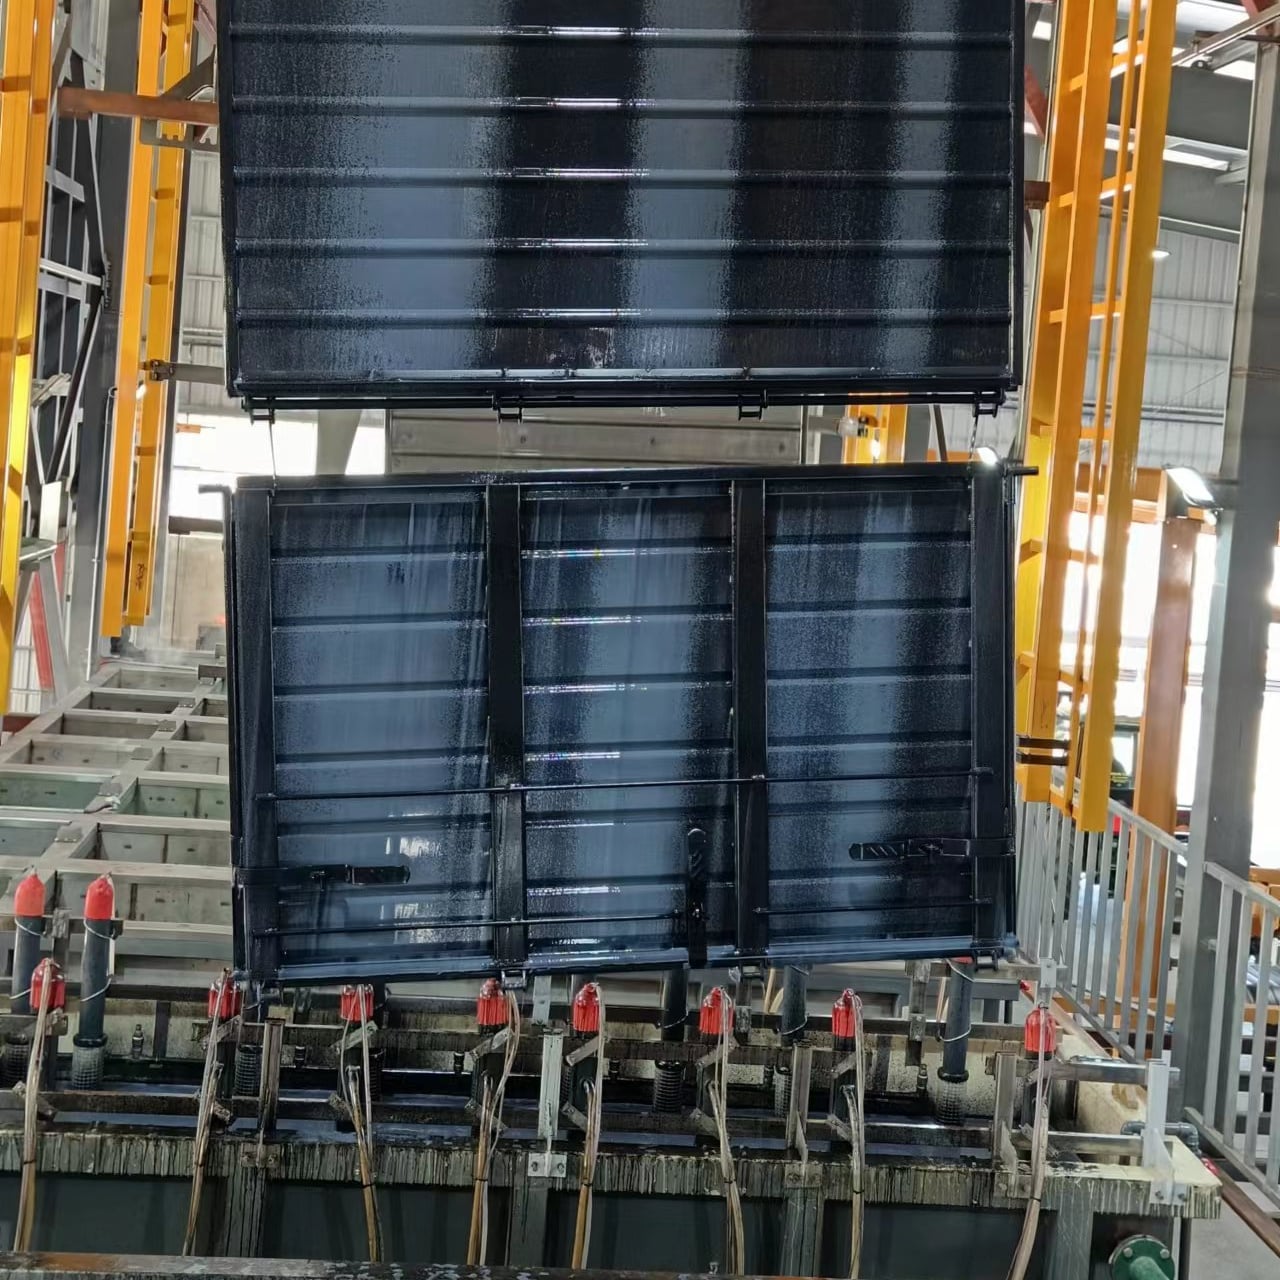
Pravilna dijagnoza i preventivno održavanje pretvaraju liniju e-laktacije iz izvora frustracije u pouzdano proizvodno sredstvo. Većina problema potječe od predvidljivih temeljnih uzroka koje stručni timovi mogu riješiti sustavnim rješavanjem problema i discipliniranim upravljanjem procesima. U ovom članku istražuje se najznačajnije prepreke s kojima se suočavaju poslovanje linija za e-lakiranje, objašnjava zašto se one javljaju i pruža djelotvorna rješenja koja proizvođači mogu odmah provesti.
U slučaju da se ne primjenjuje, potrebno je utvrditi:
U slučaju da se ne primjenjuje presjek, to se može učiniti u skladu s člankom 6. stavkom 2.
U slučaju da se proizvod ne koristi za proizvodnju električne energije, proizvodnja se može provesti na temelju postupka utvrđenog u članku 3. stavku 1. Kada se napajanje menja ili se ispravnik počinje kvariti, e-plakalna cijev gubi sposobnost primjene kontrolirane struje, što rezultira neujednačenim nakupljanjem premaza, propuštenom pokrivenjem ili nepotpunom odlaganjem. Neustabilnost napona obično dolazi od starenja usmjeravača, labavih električnih veza ili neadekvatne energetske infrastrukture. Neispravnik u vašoj liniji za e-lakiranje ne može održati potrebnu snagu tijekom primjene, što uzrokuje tanje premaze u nekim zonama i deblje premaze u drugim. Ova nejednakost smanjuje zaštitu od korozije i ubrzava stvaranje hrđe na gotovim dijelovima.
Za rješavanje problema s pravcem i naponom na liniji za e-lakiranje, uspostavite plan preventivnog održavanja koji uključuje četvrtogodišnju inspekciju svih električnih veza, godišnje ispitivanje opterećenja pravca i redovito termografsko snimanje za otkrivanje vrućih točaka. Ako vaš ispravnik e-laktacije počne pokazivati pomak povezan s starenjem, planirajte zamjenu tijekom planiranog okna održavanja umjesto čekanja na katastrofalni kvar. U skladu s člankom 3. stavkom 1. stavkom 2. Dokumentiranje početnog napona i struje mjesečno tako da možete brzo otkriti odstupanja koja signaliziraju probleme u vašoj liniji e-laktacije.
Pitanja utemeljenja i referencije
Pravilno uzemljivanje je ključno za rad linije za e-lakiranje, ali korozija, oksidacija i mehaničke vibracije s vremenom često narušavaju uzemljujuće veze. Slab ili neprekidno uzemljenje prisiljava sustav e-pokrivača da radi više kako bi uspostavio električni kontinuitet s dijelovima, što dovodi do porasta napona, nepristrasnog ugradnje i potencijalnih električnih opasnosti. U slučaju da se proizvod ne može koristiti za proizvodnju električne opreme, to znači da se ne može koristiti za proizvodnju električne opreme. Operatori često zanemaruju uzemljenje jer se problemi manifestuju kao defekti završetka, a ne očiti električni kvarovi.
U slučaju da se ne primjenjuje presjek, ispitni sustav mora biti u skladu s postupkom utvrđenim u Prilogu I. Ako je to moguće, potrebno je provjeriti da li je to moguće. Ako se na liniji za oblaganje elektronskim premazom koriste klizavi kontaktni prstenovi ili uzgojni spojevi, provjerite jesu li opruge pod odgovarajućim pritiskom i jesu li kontaktne površine čiste. Neposredno zamjeni sve razbijene ili razbijene žice za uzemljenje. U skladu s člankom 3. stavkom 1. točkom (a) ovog članka, za proizvodnju električne energije u skladu s člankom 3. stavkom 1. točkom (a) ovog članka, potrebno je upotrebljavati električnu energiju u skladu s člankom 3. točkom (a) ovog članka.
U slučaju da se ne provede ispitivanje, potrebno je utvrditi razinu i vrijeme ispitivanja.
Udaljenost pH-a i iscrpljivanje smole
Elektrolitna kupka u vašoj liniji za prekrivanje je živi kemijski sustav koji se postepeno iscrpljuje dok se dijelovi prekrivaju i voda se troši tijekom procesa elektrodepozicije. Kako se e-laktacija stari, čvrste tvari smole padaju, pH se pomjera i ionska ravnoteža se mijenja, što sve smanjuje adheziju premaza, debljinu filma i kvalitetu površinske završnice. Ako se vaša kupaonica s e-lakiranjem ne prati i ne dopunjuje redovito, kada se kupaonica na kraju iscrpi, morate potpuno isprazniti i zamijeniti spremnik, što je skupa i dugotrajna operacija. Mnoge ustanove otkrivaju probleme s kupkama tek nakon što primjete defektne dijelove, što znači da su se možda već dogodili dani proizvodnje otpada.
Uspostavite strog program praćenja kupke za liniju e-laktacije koji uključuje svakodnevno mjerenje pH, tjednu analizu čvrstih tvari smole limenkom boje i mjesečno testiranje ionske kromatografije. Držite detaljne zapise svih podataka o sastavu kupke tako da možete rano uočiti trendove. U slučaju da se ne primjenjuje presjeklo, u slučaju da se ne primjenjuje presjeklo, to se može koristiti za određivanje presjeklo. Većina operatora linija za e-lakiranje ima koristi od partnerstva s dobavljačem boje koji pruža redovite analize i preporuke za kupku. Ako vam kupa za e-lakiranje pokazuje stalnu nestabilnost unatoč podešavanju, možda će biti potrebna djelomična ili potpuna promjena kupa kako bi se obnovila kvaliteta premaza i zaštitio vaš proizvodni raspored.
Svaka vrsta filtriranja
U banji za e-lakiranje nakupljaju se suspendirane čvrste tvari, čestice hrđe i agregati boje, što ugrožava jedinstvenost premaza i uzrokuje rupture ili defekte narandžaste ljuske. Filtrirani sustav je prva linija obrane, no mnogi objekti zanemaruju zamjenu filtera sve dok se u kadi ne pojave vidljive čestice. Zaklopljeni filter u liniji za prekrivanje ograničava protok, smanjuje prijenos toplote i prisiljava pumpu za kupku da radi više, što sve povećava troškove rada i smanjuje kvalitetu premaza. Osim toga, neadekvatna filtracija omogućuje kontaminantima da se spoje na površine dijelova, stvarajući probleme s adhezijom i ubrzavajući neuspjehe korozije nakon bojenja.
Zamjenite filtere na liniji za oblak po rasporedu koji je određen nadzorom kvalitete kupke, a ne samo u kalendarskim intervalima. Većina postrojenja zahtijeva mjesečnu ili dvomjesečnu promjenu filtera, iako su sistemi s visokom proizvodnjom e-laktacije možda potrebni za tjednu zamjenu. U slučaju da se ne primjenjuje presjek, potrebno je osigurati da se ne smanji količina vode u filtrima. U slučaju da se ne primjenjuje sustav za filtriranje, potrebno je utvrditi da je sustav za filtriranje u liniji za e-lakiranje opremljen odgovarajućim kapacitetom za sediranje ili centrifugiranje kako bi se uklonile fine čestice koje prolaze pored redovnih filtera. Ako se u vašem lancu za e-lakiranje stalno javljaju problemi s filtriranjem, razmislite o nadogradnji na sustav za filtriranje kartusama ili vrećama s većom kapaciteta zadržavanja prljavštine i boljom efikasnošću uklanjanja čestica.
Neispravnost premaza i problemi kvalitete u liniji za E-lakiranje
Nejednakost u deponiranju i problemima s pokrivanjem
Nejednakost debljine premaza jedan je od najvidljivijih i najskupljih problema u liniji e- premaza, koji se pojavljuje kao tanke mrlje, gole površine ili prekomjerno nakupljanje u izoliranim zonama. Ti nedostaci potječu od problema s geometrijom dijelova, distorzije električnog polja, neadekvatnog ispiranja ili pomicanja parametara procesa. Kompleksni dijelovi s dubokim šupljinama ili oštrim rubovima često imaju deblje premaze na vanjskim površinama i tanji pokrivenost u udubljenjima, što je problem povezan s e-pokrivenjem. Ako se vaš e-laktacijski vod ne uravnoteži pravilno ili ako se uvjeti za kupanje ne optimiziraju, problemi s pokrivenjem dramatično se pogoršavaju. Nejednak premaz ugrožava zaštitu od korozije i uzrokuje kvarove na terenu koji oštećuju reputaciju brenda i stvaraju troškove garancije.
Da biste riješili neujednačen pokrivenost na liniji za oblaganje e-laktom, prvo provjerite jesu li električni parametri ispravni i stabilni testiranjem napona, struje i otpora spremnika. Ako je to potrebno, u slučaju da je to potrebno, potrebno je provjeriti da li je to moguće. U slučaju da se ne može osigurati da se dijelovi ne štite jedni od drugih od električnog polja, koristite uređaje koji pomažu cirkulaciji u kadi. Pregledajte kemiju i sadržaj čvrstih tvari u banji za e-lakiranje, jer niska smola ili nepravilan pH direktno uzrokuju probleme s odlaganjem. Povećanje vremena deponacije na liniji za e-lakiranje za 30 do 60 sekundi često poboljšava pokrivenost u teškim geometrijama. Ako nedostaci ostaju, posavjetujte se s dobavljačem boje kako biste prilagodili formulaciju kupke ili optimizirali konfiguraciju elektroda rezervoara za vaš specifičan portfolio dijelova.
Površinski defekti i kvaliteta završetka
Izvore, plikovi, gruboća i spuštanje boje su problemi kvalitete površine koji se često pojavljuju na dijelovima koji izlaze iz vaše linije e-laktacije. Ti nedostaci ukazuju na neadekvatan predobrada, kontaminirane uvjete kupanja ili nepravilno obrijanje i sušenje. Ako se u fazi pretraživanja linije e-laktacije ne ukloni ulje, rđa ili proizvodni otpad, premaz linije e-laktacije ne može pravilno se držati osnovnog metala, što uzrokuje gubitak lepljenja i prijevremeni kvar. Blisteri često ukazuju na zarobljenu vodu ili odvod plinova iz supstrata, problem koji se najbolje rješava optimiziranjem procesa predobrada ili sušenja e-laktacije. Gruba ili narandžasta tekstura često je posljedica kontaminacije čestica u kadi ili prekomjerne temperature u kadi, a obje se mogu ispraviti boljom filtracijom i kontrolom temperature u liniji e-laktacije.
Uvođenje sveobuhvatne rutine kontrole kvalitete kojom se provjeravaju reprezentativni dijelovi iz svake serije e-lakana koristeći standardizirane metode kao što su testiranje adhezije kroz poklopac, izlaganje solnom spreju ili mjerenje debljine. Kada se pojave defekti, sustavno testirajte kemiju, sastav kupke i parametre sušenja kako biste izolirali uzrok. Često jednostavna prilagodba pretprerade ili poboljšana filtracija kupke vraćaju kvalitetu završetka bez velikih promjena opreme. Dokumentirajte koje brojeve dijelova ili proizvodne serije pokazuju najveću stopu defekta na vašoj liniji e-laktacije, a zatim odaberite prioritet prilagođavanju procesa za te posebne aplikacije. Dosljedno praćenje kvalitete pretvara vašu liniju e-laktacije u predvidljiv, kontrolirani proces koji pouzdano ispunjava specifikacije kupaca.
Često se javljaju pitanja
Što uzrokuje da dijelovi imaju nejednaku debljinu premaza iz e-laktacije?
Nejednakost debljine obično je posljedica distorzije električnog polja oko geometrije dijela, neuravnoteženog položaja elektrode u spremniku za e-laktu ili neadekvatne cirkulacije u kadi. Niska razina smole, pogrešan pH ili kontaminirani uvjeti u kupku također narušavaju jednakoću premaza. Prilagođivanje električnih parametara, preusmjeravanje elektroda i optimizacija kemije kupke obično rješavaju ovaj problem na vašoj liniji e-laktacije.
Koliko često trebam mijenjati filter u svom sustavu za e-lakiranje?
Većina sustava linija za e-lakiranje zahtijeva mjesečnu ili dvomjesečnu zamjenu filtera, iako linije visoke proizvodnje mogu zahtijevati tjedne promjene. U slučaju da se ne primjenjuje presjek, ispitna jedinica može provjeriti da li je to moguće. Zaklopljeni filteri ograničavaju protok, smanjuju učinkovitost hlađenja i napona pumpe, tako da preventivni raspored zamjene štiti i kvalitetu premaza i životni vijek opreme na vašoj liniji e-laktacije.
Kako se najbolje spriječiti električni problemi u liniji za e-lakiranje?
U skladu s člankom 4. stavkom 2. točkom (a) ovog članka, za sve proizvode koji se upotrebljavaju u proizvodnji električne energije, potrebno je utvrditi razine i vrste električne energije koje se upotrebljavaju u proizvodnji električne energije. Redovito očistite kontaktne točke za uzemljenje kako biste uklonili koroziju i odmah zamijenite sve isprane kabla. U skladu s člankom 3. stavkom 2. točkom (a) Uredbe (EU) br. 528/2012 i člankom 3. stavkom 3. točkom (b) Uredbe (EU) br. 528/2012