
 EN
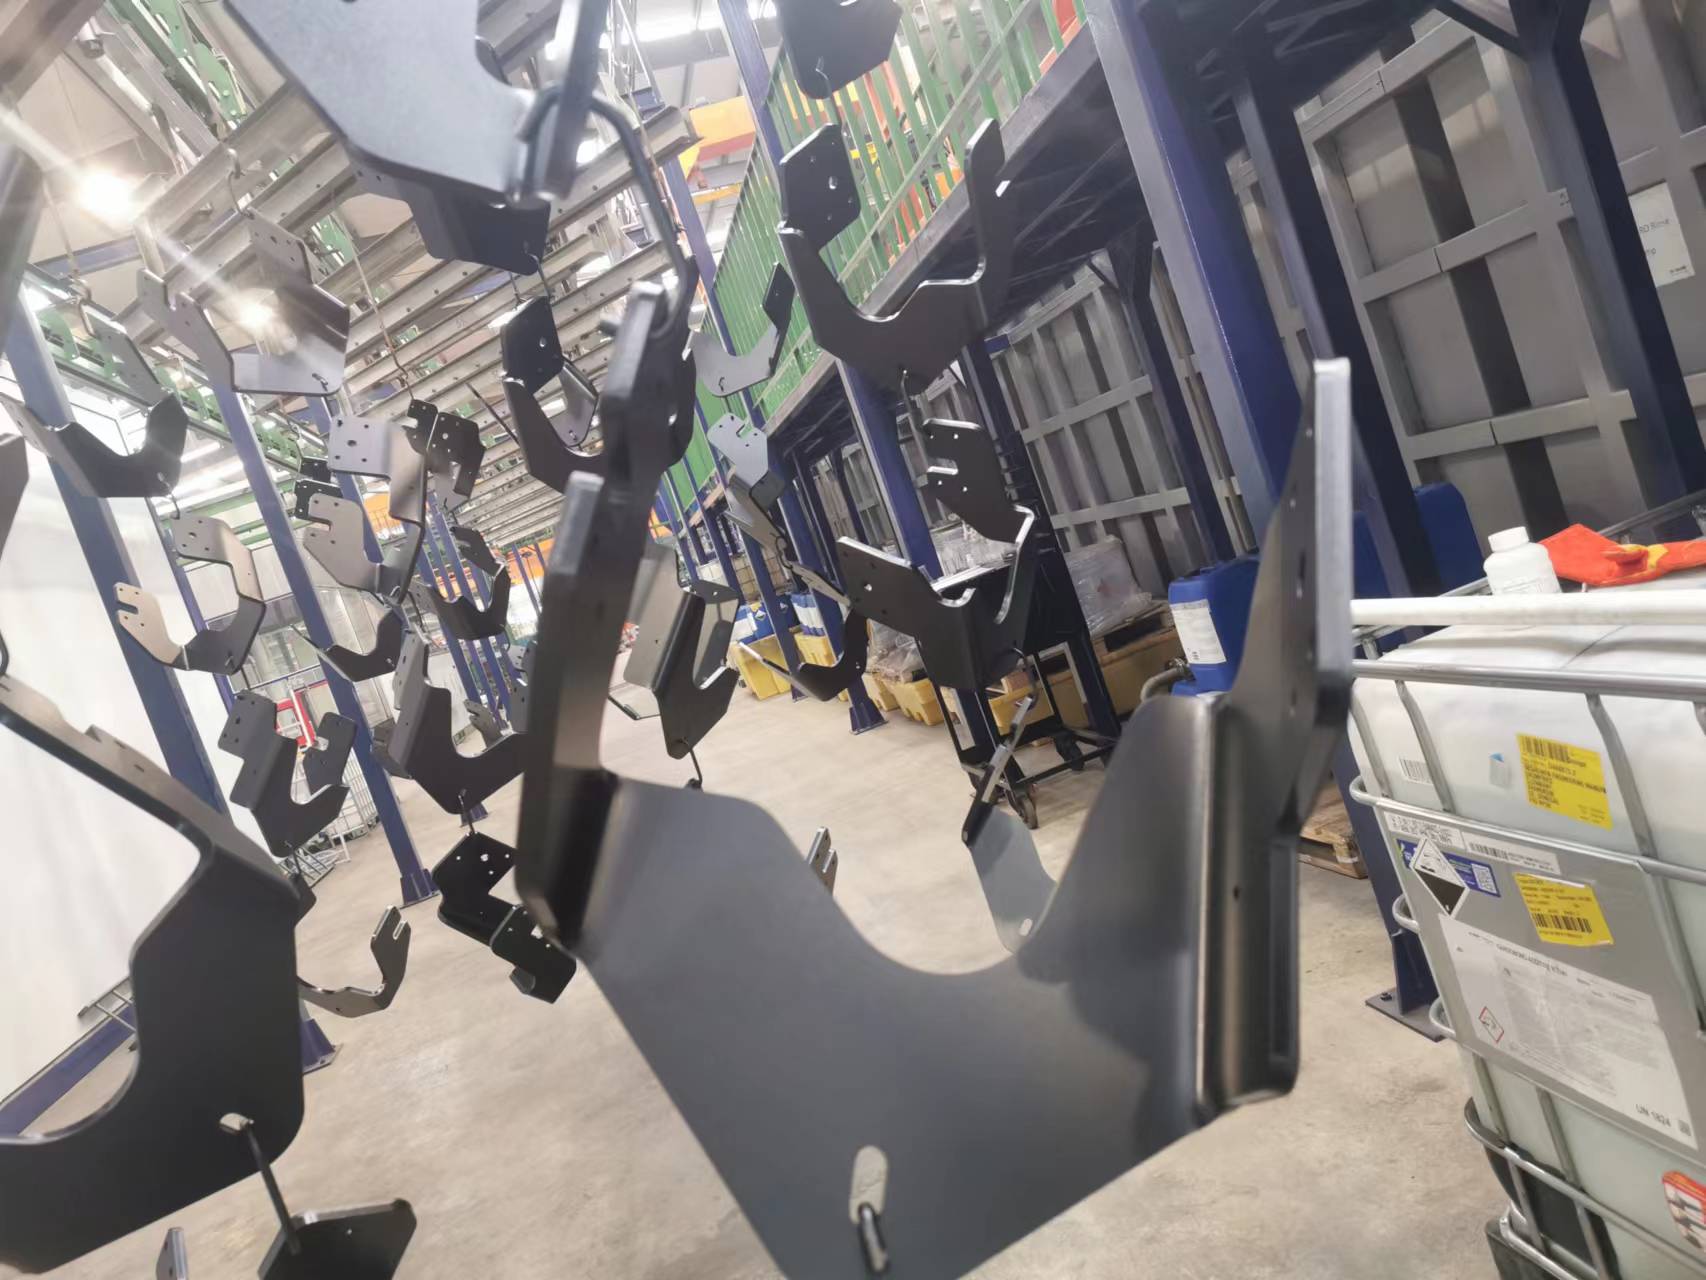
Un ligne d'e-coating constitue un investissement critique dans la fabrication automobile et industrielle, offrant une protection uniforme et une qualité de finition constante aux composants métalliques. Toutefois, les opérateurs et les équipes de maintenance rencontrent fréquemment des difficultés qui perturbent la production, réduisent la qualité du revêtement ou augmentent les coûts opérationnels. Comprendre les problèmes les plus courants sur une ligne de peinture par électrodéposition (e-coating) ainsi que leurs solutions est essentiel pour maintenir une production régulière et prolonger la durée de vie des équipements. Ces problèmes vont d’incohérences électriques et de déséquilibres de la chimie du bain à des défaillances de filtration et à des dérives du contrôle des procédés. En abordant ces défis de manière systématique, les fabricants peuvent réduire les temps d’arrêt, améliorer la qualité des produits et optimiser le retour sur investissement de leur ligne e-coating.
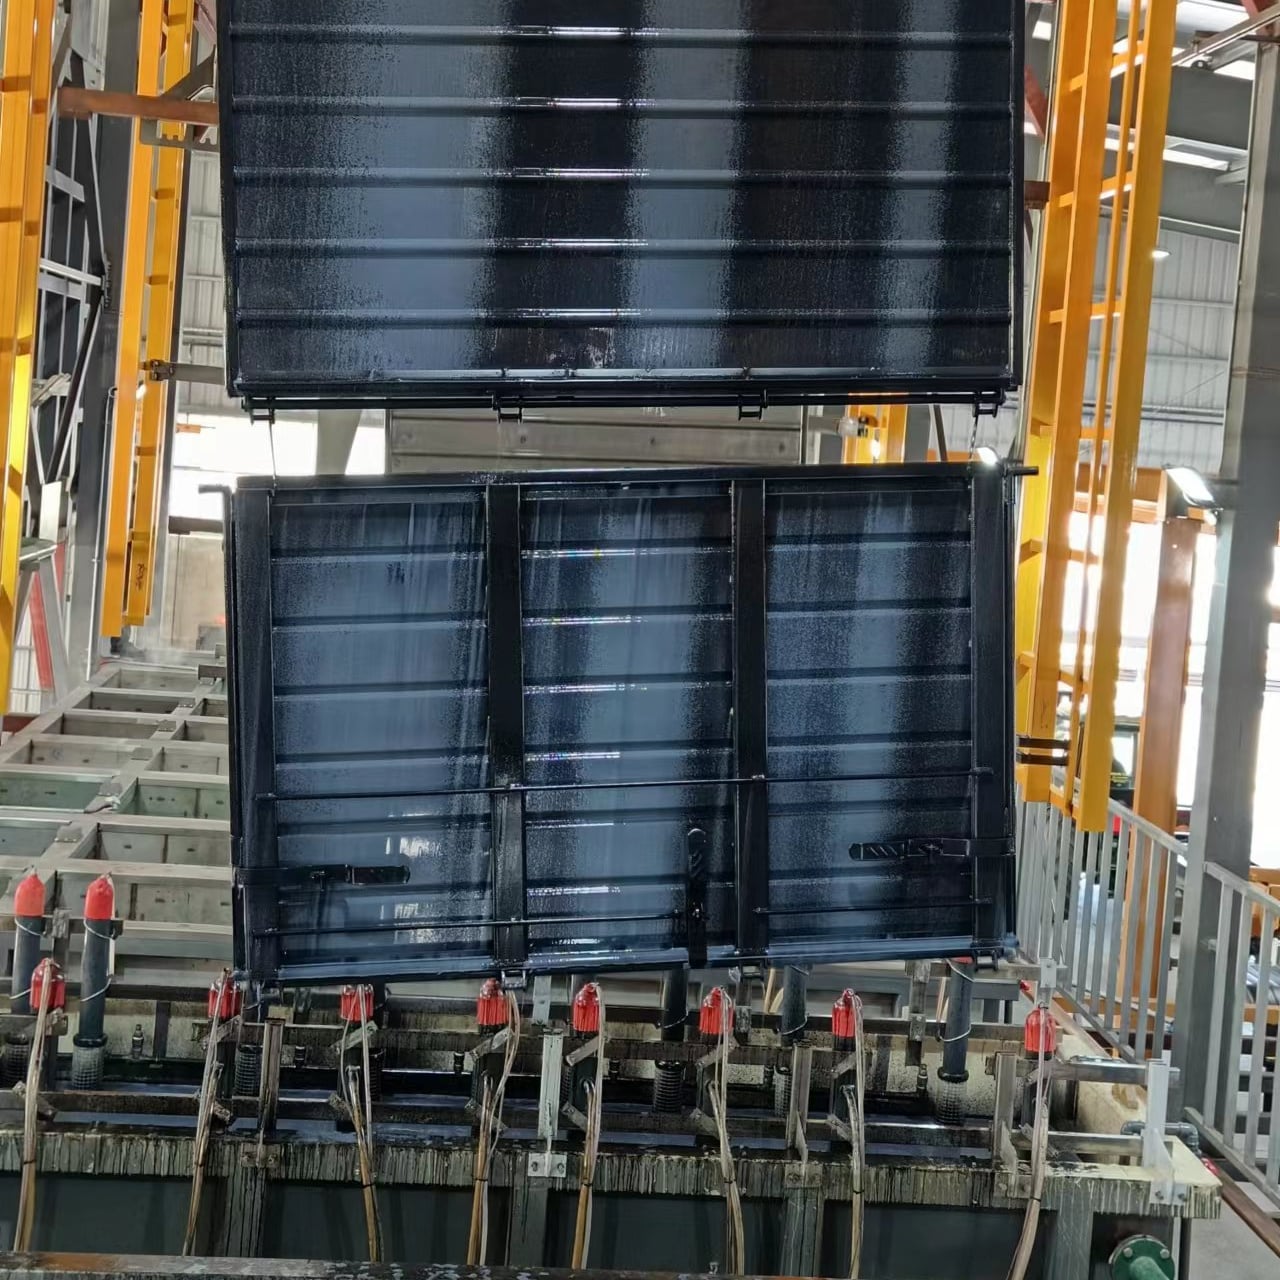
Un diagnostic approprié et une maintenance préventive transforment une ligne de peinture par électrophorèse d’un source de frustration en un atout fiable pour la production. La plupart des problèmes découlent de causes profondes prévisibles que des équipes qualifiées peuvent résoudre grâce à une recherche systématique des pannes et à une gestion rigoureuse du procédé. Cet article examine les obstacles les plus importants auxquels sont confrontées les lignes de peinture par électrophorèse, explique pourquoi ils surviennent et propose des solutions concrètes que les fabricants peuvent mettre en œuvre immédiatement.
Problèmes électriques et d’alimentation électrique sur une ligne de peinture par électrophorèse
Stabilité de la tension et performance du redresseur
Une ligne de peinture électrophorétique repose sur une alimentation électrique stable et constante afin d’assurer un dépôt uniforme et une épaisseur de revêtement homogène sur les pièces. Lorsque l’alimentation électrique fluctue ou que le redresseur commence à défaillir, la ligne perd sa capacité à appliquer un courant contrôlé, ce qui entraîne une accumulation irrégulière du revêtement, des zones non recouvertes ou un dépôt incomplet. L’instabilité de la tension provient fréquemment de redresseurs vieillissants, de connexions électriques desserrées ou d’une infrastructure électrique insuffisante. Un redresseur défectueux dans votre ligne de peinture électrophorétique ne parvient pas à maintenir l’intensité requise pendant l’application, ce qui produit des revêtements plus minces dans certaines zones et plus épais dans d’autres. Cette incohérence réduit la protection contre la corrosion et accélère la formation de rouille sur les pièces finies.
Pour résoudre les problèmes liés au redresseur et à la tension sur une ligne de peinture électrophorétique, établissez un calendrier de maintenance préventive comprenant une inspection trimestrielle de toutes les connexions électriques, un essai en charge annuel du redresseur et des imageries thermographiques régulières afin de détecter les points chauds. Si le redresseur de votre ligne de peinture électrophorétique commence à présenter une dérive liée à l’âge, planifiez son remplacement durant une fenêtre de maintenance programmée plutôt que d’attendre une panne catastrophique. La mise à niveau vers un redresseur plus récent et plus efficace améliore la stabilité de l’alimentation électrique et réduit la consommation d’énergie sur l’ensemble de la ligne de peinture électrophorétique. Enregistrez mensuellement les valeurs de référence de la tension et du courant afin de pouvoir rapidement identifier toute déviation signalant l’apparition de problèmes sur votre ligne de peinture électrophorétique.
Problèmes de mise à la terre et de référence
La mise à la terre adéquate est fondamentale au fonctionnement d’une ligne de peinture électrophorétique, mais la corrosion, l’oxydation et les vibrations mécaniques dégradent souvent les connexions de mise à la terre avec le temps. Une connexion de mise à la terre faible ou intermittente oblige le système de la ligne de peinture électrophorétique à fournir un effort accru afin d’établir la continuité électrique avec les pièces, ce qui entraîne des pics de tension, un dépôt incohérent et des risques électriques potentiels. La courroie de mise à la terre de la ligne de peinture électrophorétique peut également se desserrer ou se rompre au niveau de son contact avec la pièce, rompant ainsi la continuité électrique et provoquant des zones non recouvertes ou une couverture incomplète. Les opérateurs négligent fréquemment la mise à la terre, car les problèmes se manifestent sous forme de défauts de finition plutôt que de pannes électriques évidentes.
Inspecter mensuellement le système de mise à la terre de la ligne de peinture électrophorétique, en nettoyant tous les points de contact à l’aide d’une brosse métallique afin d’éliminer les oxydes et la corrosion. Serrer toutes les courroies et boulons de mise à la terre à l’aide d’une clé dynamométrique pour garantir une connexion mécanique solide. Si votre ligne de peinture électrophorétique utilise des bagues de contact glissant ou des ensembles de mise à la terre à ressort, vérifier que les ressorts exercent une pression adéquate et que les surfaces de contact restent propres. Remplacer immédiatement tout câble de mise à la terre effiloché, fendillé ou décoloré. Un système de mise à la terre correctement entretenu réduit les variations de tension et améliore l’uniformité du revêtement sur l’ensemble du lot de production.
Défaillances liées à la chimie du bain et à la filtration sur une ligne de peinture électrophorétique
Épuisement de la résine et dérive du pH
Le bain d’électrolyte de votre ligne de peinture par électrodéposition est un système chimique dynamique qui s’appauvrit progressivement à mesure que les pièces sont revêtues et que l’eau est consommée durant le procédé d’électrodéposition. À mesure que le bain vieillit, la teneur en résine solide diminue, le pH dérive et l’équilibre ionique se modifie, ce qui dégrade l’adhérence du revêtement, l’épaisseur du film et la qualité de la finition de surface. Si le bain de votre ligne de peinture par électrodéposition n’est pas surveillé et reconstitué régulièrement, son épuisement final vous obligera à vider entièrement la cuve et à la remplacer complètement — une opération coûteuse et chronophage. De nombreux sites ne détectent les problèmes liés au bain qu’après avoir constaté des pièces défectueuses, ce qui signifie qu’une production défectueuse peut déjà s’être étalée sur plusieurs jours.
Mettre en place un programme rigoureux de surveillance du bain pour votre ligne de peinture par électrodéposition, comprenant la mesure quotidienne du pH, l’analyse hebdomadaire des matières sèches résineuses par bidon de peinture et les essais mensuels par chromatographie ionique. Conserver des registres détaillés de toutes les données relatives à la composition du bain afin de détecter rapidement les tendances. Ajuster le bain de la ligne de peinture par électrodéposition en y ajoutant du produit de reconstitution de résine, de l’eau déminéralisée ou des solutions tampons, conformément aux spécifications du fabricant de peinture. La plupart des exploitants de lignes de peinture par électrodéposition tirent profit d’un partenariat avec un fournisseur de peinture qui effectue régulièrement des analyses du bain et formule des recommandations. Si le bain de votre ligne de peinture par électrodéposition présente une instabilité persistante malgré les ajustements, un renouvellement partiel ou complet du bain peut s’avérer nécessaire pour rétablir la qualité du revêtement et protéger votre calendrier de production.
Performance du système de filtration
Des matières en suspension, des particules de rouille et des agrégats de peinture s’accumulent dans la cuve de la ligne de trempage électrophorétique, ce qui nuit à l’uniformité du revêtement et provoque des défauts tels que des micro-pores ou un aspect « orange-peel ». Le système de filtration constitue la première ligne de défense, mais de nombreux sites négligent le remplacement des filtres jusqu’à l’apparition visible de particules dans la cuve. Un filtre bouché sur votre ligne de trempage électrophorétique restreint le débit, réduit le transfert thermique et oblige la pompe de la cuve à fonctionner plus intensément, augmentant ainsi les coûts d’exploitation et dégradant la qualité du revêtement. En outre, une filtration insuffisante permet aux contaminants de se déposer sur les surfaces des pièces, entraînant des problèmes d’adhérence et accélérant l’apparition de défaillances par corrosion après la peinture.
Remplacez les filtres de votre ligne de peinture électrophorétique selon un calendrier déterminé par la surveillance de la qualité du bain, et non uniquement selon des intervalles calendaires. La plupart des installations nécessitent un remplacement mensuel ou bimensuel des filtres, bien que les lignes de peinture électrophorétique à forte production puissent exiger un remplacement hebdomadaire. Installez des manomètres différentiels sur le boîtier des filtres afin d’alerter les opérateurs lorsque les filtres approchent de la saturation. Vérifiez que le système de filtration de votre ligne de peinture électrophorétique dispose d’une capacité suffisante de décantation ou de centrifugation pour éliminer les particules fines qui contournent les filtres classiques. Si votre ligne de peinture électrophorétique rencontre systématiquement des problèmes de filtration, envisagez une mise à niveau vers un système de filtration à cartouche ou à sac, offrant une plus grande capacité de rétention des impuretés et une efficacité supérieure d’élimination des particules.
Défauts de revêtement et problèmes de qualité sur une ligne de peinture électrophorétique
Dépôt irrégulier et problèmes de couverture
Une épaisseur de revêtement inégale constitue l’un des problèmes les plus visibles et les plus coûteux sur une ligne de peinture par électrodéposition, se manifestant sous forme de zones fines, de parties non recouvertes ou d’accumulations excessives dans des zones isolées. Ces défauts proviennent de difficultés liées à la géométrie des pièces, de distorsions du champ électrique, de rinçages insuffisants ou de dérives des paramètres de processus. Les pièces complexes comportant des cavités profondes ou des arêtes vives présentent souvent des revêtements plus épais sur les surfaces extérieures et une couverture plus fine dans les recoins — un problème inhérent à la physique des lignes de peinture par électrodéposition. Si votre ligne de peinture par électrodéposition n’est pas correctement équilibrée sur le plan électrique ou si les conditions du bain ne sont pas optimisées, les problèmes de couverture s’aggravent de façon spectaculaire. Une couverture inégale compromet la protection contre la corrosion et provoque des défaillances sur le terrain, nuisant ainsi à la réputation de la marque et générant des coûts liés aux garanties.
Pour résoudre une couverture inégale sur votre ligne de peinture par électrophorèse, commencez par vérifier que les paramètres électriques sont corrects et stables en mesurant la tension, le courant et la résistance du bac. Ajustez la position des électrodes dans le bac de la ligne de peinture par électrophorèse afin de créer un champ électrique plus uniforme sur toutes les zones des pièces. Assurez-vous que les pièces sont chargées de façon à ne pas se faire écran mutuellement par rapport au champ électrique, et utilisez des supports favorisant la circulation du bain. Révisez la composition chimique du bain et sa teneur en matières solides sur votre ligne de peinture par électrophorèse, car une teneur insuffisante en résine ou un pH inadéquat provoquent directement des problèmes de dépôt. Augmenter le temps de dépôt sur votre ligne de peinture par électrophorèse de 30 à 60 secondes améliore souvent la couverture sur des géométries complexes. Si les défauts persistent, consultez votre fournisseur de peinture afin d’ajuster la formulation du bain ou d’optimiser la configuration des électrodes du bac pour votre gamme spécifique de pièces.
Défauts de surface et qualité de finition
Les points de rouille, les cloques, la rugosité des bords et les coulures de peinture sont des défauts de qualité de surface qui apparaissent fréquemment sur les pièces sortant de votre ligne de trempage électrophorétique. Ces défauts indiquent soit un traitement préalable insuffisant, soit une contamination du bain, soit un durcissement ou un séchage inadéquat. Si l’étape de traitement préalable de votre ligne de trempage électrophorétique n’élimine pas entièrement l’huile, la rouille ou les résidus de fabrication, le revêtement électrophorétique ne peut pas adhérer correctement au métal de base, ce qui entraîne une perte d’adhérence et une défaillance prématurée. Les cloques signalent souvent la présence d’eau piégée ou un dégazage du substrat, un problème qu’il est préférable de résoudre en optimisant le traitement préalable ou le séchage sur votre ligne de trempage électrophorétique. Une texture rugueuse ou « d’orange » résulte fréquemment d’une contamination du bain par des particules ou d’une température excessive du bain, deux causes corrigibles grâce à une filtration améliorée et un meilleur contrôle de la température sur votre ligne de trempage électrophorétique.
Mettre en œuvre une procédure complète de contrôle qualité qui inspecte des pièces représentatives de chaque lot issu de la ligne de peinture électrophorétique, à l’aide de méthodes normalisées telles que le test d’adhérence par réseau croisé, l’exposition au brouillard salin ou la mesure de l’épaisseur. Lorsque des défauts apparaissent, tester systématiquement la chimie de prétraitement, la composition du bain et les paramètres de séchage de votre ligne de peinture électrophorétique afin d’identifier la cause première. Souvent, un simple ajustement du prétraitement ou un filtrage amélioré du bain permet de restaurer la qualité de la finition sans modifier profondément les équipements. Documenter les références de pièces ou les séries de production présentant les taux de défauts les plus élevés sur votre ligne de peinture électrophorétique, puis prioriser les ajustements de procédé pour ces applications spécifiques. Une surveillance qualité constante transforme votre ligne de peinture électrophorétique en un procédé fiable, prévisible et maîtrisable, conforme de façon répétable aux spécifications clients.
FAQ
Quelles sont les causes d’une épaisseur de revêtement inégale sur des pièces issues d’une ligne de peinture électrophorétique ?
Une épaisseur irrégulière résulte généralement d’une distorsion du champ électrique autour de la géométrie de la pièce, d’un positionnement déséquilibré des électrodes dans la cuve de la ligne de peinture électrophorétique ou d’une circulation insuffisante du bain. Une teneur faible en résine solide, un pH incorrect ou une contamination du bain dégradent également l’uniformité du revêtement. Ajuster les paramètres électriques, repositionner les électrodes et optimiser la composition chimique du bain permettent généralement de résoudre ce problème sur votre ligne de peinture électrophorétique.
À quelle fréquence dois-je remplacer le filtre de mon système de ligne de peinture électrophorétique ?
La plupart des systèmes de lignes de peinture électrophorétique nécessitent un remplacement mensuel ou bimensuel du filtre, bien que les lignes à forte production puissent exiger des changements hebdomadaires. Surveillez la pression différentielle à travers le filtre, car c’est un indicateur plus fiable que les intervalles calendaires. Des filtres obstrués restreignent le débit, réduisent l’efficacité du refroidissement et provoquent une surcharge des pompes ; ainsi, un calendrier de remplacement préventif protège à la fois la qualité du revêtement et la durée de vie des équipements de votre ligne de peinture électrophorétique.
Quelle est la meilleure méthode pour éviter les problèmes électriques sur une ligne de peinture électrophorétique ?
Mettre en place un programme de maintenance préventive comprenant des inspections trimestrielles des connexions, des essais annuels sous charge des redresseurs et une documentation mensuelle des valeurs de base de la tension et du courant. Nettoyer régulièrement les points de contact de la mise à la terre afin d’éliminer la corrosion, et remplacer immédiatement tout câble effiloché. Une maintenance électrique rigoureuse permet d’éviter la grande majorité des défauts liés à l’alimentation électrique, qui nuisent à la qualité et à la régularité de la production sur la ligne de peinture par électrodéposition.
Table des matières
- Problèmes électriques et d’alimentation électrique sur une ligne de peinture par électrophorèse
- Défaillances liées à la chimie du bain et à la filtration sur une ligne de peinture électrophorétique
- Défauts de revêtement et problèmes de qualité sur une ligne de peinture électrophorétique
-
FAQ
- Quelles sont les causes d’une épaisseur de revêtement inégale sur des pièces issues d’une ligne de peinture électrophorétique ?
- À quelle fréquence dois-je remplacer le filtre de mon système de ligne de peinture électrophorétique ?
- Quelle est la meilleure méthode pour éviter les problèmes électriques sur une ligne de peinture électrophorétique ?