
 EN
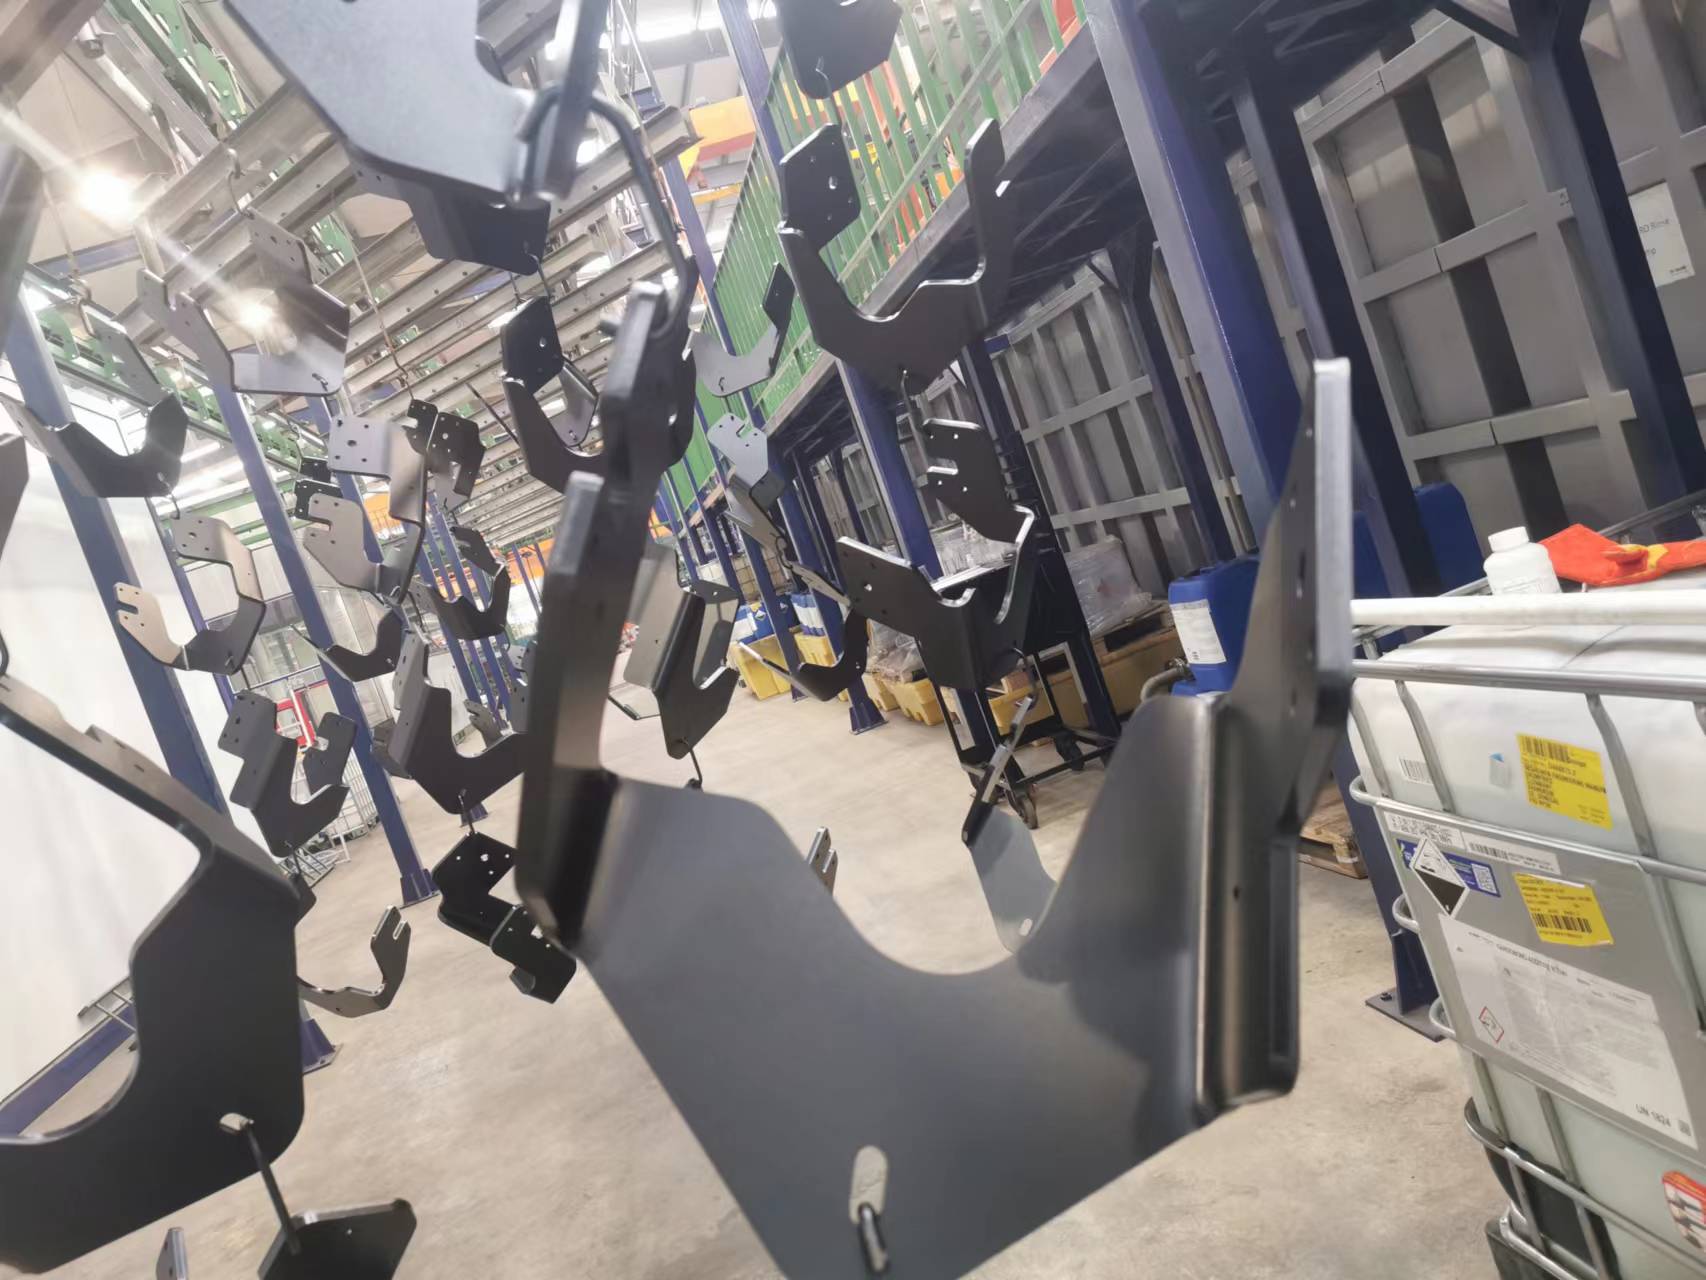
Un linea E-Coating rappresenta un investimento fondamentale nella produzione automobilistica e industriale, garantendo una protezione uniforme e una qualità costante della finitura sui componenti metallici. Tuttavia, gli operatori e i team di manutenzione si trovano spesso ad affrontare problematiche che interrompono la produzione, riducono la qualità del rivestimento o aumentano i costi operativi. Comprendere i problemi più comuni riscontrati su una linea di e-coating e le relative soluzioni è essenziale per mantenere un’erogazione costante di prodotto e prolungare la vita utile degli impianti. Queste problematiche spaziano da incoerenze elettriche e squilibri nella chimica del bagno a guasti nei sistemi di filtrazione e deriva nel controllo del processo. Affrontando tali sfide in modo sistematico, i produttori possono ridurre al minimo i tempi di fermo, migliorare la qualità del prodotto e massimizzare il ritorno sull’investimento effettuato nella propria linea di e-coating.
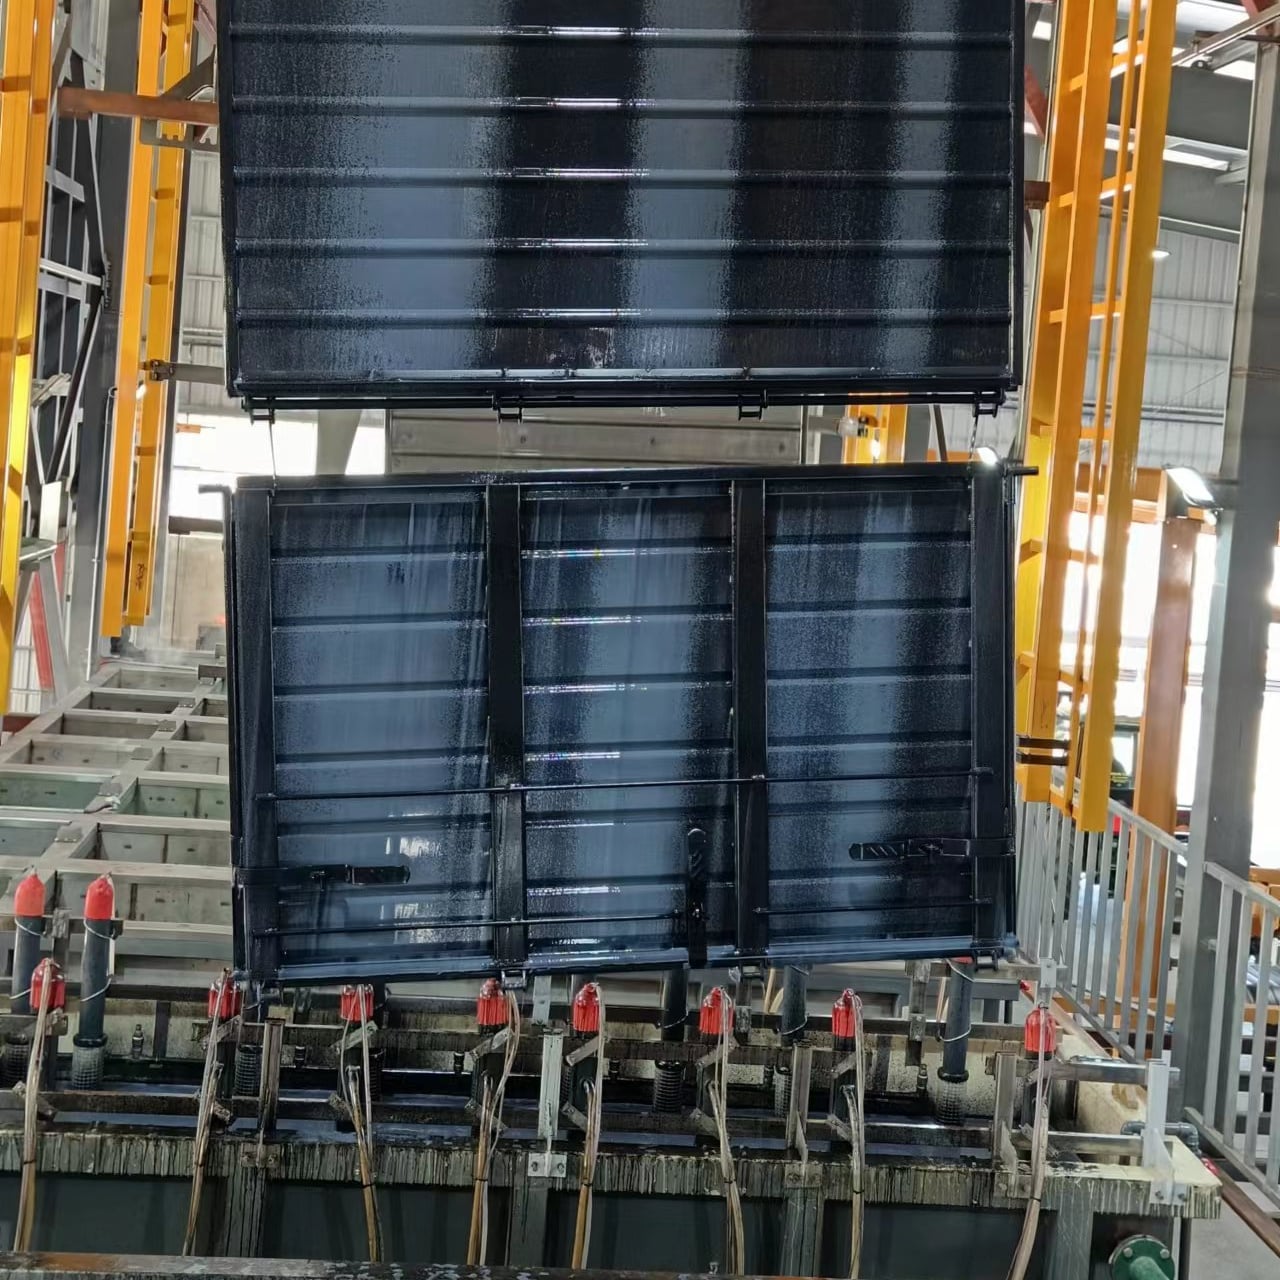
Una diagnosi corretta e una manutenzione preventiva trasformano una linea di elettrodeposizione da fonte di frustrazione in un’asset produttivo affidabile. La maggior parte dei problemi deriva da cause radice prevedibili, che squadre qualificate possono risolvere mediante un troubleshooting sistematico e una gestione disciplinata del processo. Questo articolo esplora gli ostacoli più significativi per il funzionamento delle linee di elettrodeposizione, spiega perché si verificano e fornisce soluzioni concrete che i produttori possono implementare immediatamente.
Problemi elettrici e di alimentazione elettrica in una linea di elettrodeposizione
Stabilità della tensione e prestazioni del raddrizzatore
Una linea di e-coating si basa su un’alimentazione elettrica stabile e costante per garantire un deposito uniforme e uno spessore omogeneo del rivestimento sulle parti. Quando l’alimentazione elettrica subisce fluttuazioni o il raddrizzatore inizia a guastarsi, la linea di e-coating perde la capacità di applicare una corrente controllata, causando un accumulo non uniforme del rivestimento, zone non coperte o un deposito incompleto. L’instabilità della tensione deriva comunemente da raddrizzatori obsoleti, connessioni elettriche allentate o infrastrutture di alimentazione inadeguate. Un raddrizzatore difettoso nella vostra linea di e-coating non riesce a mantenere l’ampere richiesto durante l’applicazione, provocando rivestimenti più sottili in alcune zone e più spessi in altre. Questa inconsistenza riduce la protezione contro la corrosione e accelera la formazione di ruggine sulle parti finite.
Per risolvere i problemi relativi al raddrizzatore e alla tensione su una linea di elettrodeposizione, stabilire un programma di manutenzione preventiva che preveda ispezioni trimestrali di tutti i collegamenti elettrici, prove di carico annuali sul raddrizzatore e riprese termografiche regolari per individuare punti caldi. Se il raddrizzatore della linea di elettrodeposizione inizia a mostrare deriva legata all’invecchiamento, pianificare la sua sostituzione durante una finestra di manutenzione programmata, anziché attendere un guasto catastrofico. L’aggiornamento a un raddrizzatore più recente ed efficiente migliora la stabilità della potenza e riduce il consumo energetico sull’intera linea di elettrodeposizione. Registrare mensilmente i valori di riferimento di tensione e corrente, in modo da rilevare tempestivamente eventuali scostamenti che segnalino l’insorgenza di problemi sulla linea di elettrodeposizione.
Problemi di messa a terra e di riferimento
Un corretto collegamento a terra è fondamentale per il funzionamento della linea di e-coating; tuttavia, la corrosione, l’ossidazione e le vibrazioni meccaniche ne degradano spesso i collegamenti nel tempo. Un collegamento a terra debole o intermittente costringe il sistema della linea di e-coating a compiere uno sforzo maggiore per stabilire la continuità elettrica con i pezzi, causando picchi di tensione, deposizione non uniforme e potenziali rischi elettrici. La fascetta di messa a terra della linea di e-coating può inoltre allentarsi o rompersi nel punto di contatto con il pezzo, interrompendo la continuità elettrica e provocando zone scoperte o copertura incompleta del rivestimento. Gli operatori spesso trascurano la messa a terra perché i problemi si manifestano come difetti estetici del finito, piuttosto che come guasti elettrici evidenti.
Ispezionare mensilmente il sistema di messa a terra della linea di e-coating, pulendo tutti i punti di contatto con una spazzola metallica per rimuovere ossidi e corrosione. Stringere tutte le fasce di messa a terra e i bulloni con una chiave dinamometrica per garantire un solido collegamento meccanico. Se la linea di e-coating utilizza anelli di contatto scorrevoli o dispositivi di messa a terra a molla, verificare che le molle mantengano una pressione adeguata e che le superfici di contatto rimangano pulite. Sostituire immediatamente qualsiasi cavo di messa a terra logoro, screpolato o discolorito. Un sistema di messa a terra della linea di e-coating correttamente mantenuto riduce la variabilità della tensione e migliora l’uniformità del rivestimento su tutto il lotto produttivo.
Guasti nella chimica della vasca e nella filtrazione di una linea di e-coating
Esaurimento della resina e deriva del pH
Il bagno elettrolitico della vostra linea di e-coating è un sistema chimico dinamico che si esaurisce progressivamente durante la verniciatura dei pezzi e il consumo di acqua nel processo di elettrodeposizione. Con l’invecchiamento del bagno della linea di e-coating, i solidi resinosi diminuiscono, il pH varia e l’equilibrio ionico si altera: tutti questi fattori compromettono l’adesione del rivestimento, lo spessore del film e la qualità della finitura superficiale. Se il bagno della vostra linea di e-coating non viene monitorato e rabboccato regolarmente, l’esaurimento completo del bagno vi costringerà a svuotare interamente e sostituire il serbatoio, un’operazione costosa e dispendiosa in termini di tempo. Molte strutture scoprono i problemi al bagno soltanto dopo aver notato pezzi difettosi, il che significa che potrebbero già essersi verificati giorni di produzione scartata.
Stabilire un rigoroso programma di monitoraggio del bagno per la linea di e-coating che preveda la misurazione giornaliera del pH, l’analisi settimanale dei solidi resinosi per barattolo di vernice e i test mensili mediante cromatografia ionica. Conservare registri dettagliati di tutti i dati relativi alla composizione del bagno, in modo da individuare tempestivamente eventuali tendenze. Regolare il bagno della linea di e-coating aggiungendo rifornitore di resina, acqua deionizzata o soluzioni tampone secondo le specifiche del produttore della vernice. La maggior parte degli operatori di linee di e-coating trae vantaggio dalla collaborazione con un fornitore di vernici che effettua analisi periodiche del bagno e fornisce raccomandazioni. Se il bagno della linea di e-coating mostra instabilità persistente nonostante le regolazioni, potrebbe rendersi necessario un rinnovo parziale o completo del bagno per ripristinare la qualità del rivestimento e proteggere il programma produttivo.
Prestazioni del sistema di filtrazione
Solidi sospesi, particelle di ruggine e aggregati di vernice si accumulano nella vasca della linea di elettrodeposizione, compromettendo l’uniformità del rivestimento e causando difetti come pori o effetto ‘buccia d’arancia’. Il sistema di filtrazione rappresenta la prima linea di difesa, tuttavia molte strutture trascurano la sostituzione dei filtri fino a quando non compaiono particelle visibili nella vasca. Un filtro intasato nella vostra linea di elettrodeposizione riduce la portata, diminuisce il trasferimento termico e costringe la pompa della vasca a lavorare di più, aumentando così i costi operativi e riducendo la qualità del rivestimento. Inoltre, una filtrazione insufficiente consente ai contaminanti di depositarsi sulle superfici dei pezzi, generando problemi di adesione e accelerando i guasti da corrosione dopo la verniciatura.
Sostituire i filtri sulla linea di elettrodeposizione secondo un programma stabilito dal monitoraggio della qualità del bagno, non esclusivamente in base a intervalli temporali fissi. La maggior parte degli impianti richiede la sostituzione mensile o bimensile dei filtri, sebbene le linee di elettrodeposizione ad alta produttività possano necessitare di sostituzioni settimanali. Installare manometri differenziali sul contenitore dei filtri per avvisare gli operatori quando questi si avvicinano alla saturazione. Verificare che il sistema di filtrazione della linea di elettrodeposizione disponga di capacità sufficiente di decantazione o centrifugazione per rimuovere le particelle fini che oltrepassano i filtri standard. Se la linea di elettrodeposizione presenta costantemente problemi di filtrazione, valutare l’aggiornamento a un sistema di filtri a cartuccia o a sacco, dotato di maggiore capacità di ritenzione delle impurità ed efficienza superiore nella rimozione delle particelle.
Difetti di rivestimento e problemi di qualità su una linea di elettrodeposizione
Deposizione non uniforme e problemi di copertura
Lo spessore non uniforme del rivestimento è uno dei problemi più evidenti e costosi in una linea di elettrodeposizione, manifestandosi come zone sottili, aree prive di rivestimento o accumuli eccessivi in zone isolate. Questi difetti derivano da sfide legate alla geometria dei pezzi, da distorsioni del campo elettrico, da risciacqui insufficienti o da deriva dei parametri di processo. I pezzi complessi con cavità profonde o spigoli affilati presentano spesso rivestimenti più spessi sulle superfici esterne e una copertura più sottile nelle zone recessive, un problema intrinseco alla fisica delle linee di elettrodeposizione. Se la linea di elettrodeposizione non è bilanciata correttamente dal punto di vista elettrico o se le condizioni del bagno non sono ottimizzate, i problemi di copertura peggiorano drasticamente. Uno spessore non uniforme del rivestimento compromette la protezione contro la corrosione e causa guasti in campo che danneggiano la reputazione del marchio e generano costi legati alle garanzie.
Per risolvere la copertura non uniforme sulla linea di elettrodeposizione, verificare innanzitutto che i parametri elettrici siano corretti e stabili, effettuando misurazioni di tensione, corrente e resistenza della vasca. Regolare la posizione degli elettrodi nella vasca della linea di elettrodeposizione per creare un campo elettrico più uniforme su tutte le zone dei pezzi. Assicurarsi che i pezzi siano caricati in modo da non schermarsi reciprocamente dal campo elettrico e utilizzare supporti che favoriscano la circolazione della soluzione. Rivedere la composizione chimica e il contenuto di solidi della soluzione sulla linea di elettrodeposizione: una bassa concentrazione di resina o un pH non corretto causano direttamente problemi di deposizione. Aumentare il tempo di deposizione sulla linea di elettrodeposizione di 30–60 secondi migliora spesso la copertura su geometrie complesse. Se i difetti persistono, consultare il fornitore della vernice per modificare la formulazione della soluzione o ottimizzare la configurazione degli elettrodi nella vasca in base al proprio portafoglio specifico di pezzi.
Difetti superficiali e qualità della finitura
Fori di spillo, rigonfiamenti, irregolarità ai bordi e colature della vernice sono difetti di qualità superficiale che compaiono frequentemente sui componenti in uscita dalla vostra linea di elettrodeposizione. Questi difetti indicano generalmente un pretrattamento insufficiente, condizioni contaminate del bagno o una cottura e asciugatura non corrette. Se lo stadio di pretrattamento della vostra linea di elettrodeposizione non rimuove completamente oli, ruggine o residui di lavorazione, il rivestimento della linea di elettrodeposizione non aderirà correttamente al metallo di base, causando perdita di adesione e guasti prematuri. I rigonfiamenti indicano spesso la presenza di acqua intrappolata o di gas emessi dal substrato, un problema che si risolve ottimizzando il pretrattamento o il processo di asciugatura della vostra linea di elettrodeposizione. Una texture ruvida o a buccia d’arancia deriva spesso da contaminazione del bagno con particelle o da temperatura eccessiva del bagno, entrambi i problemi risolvibili mediante un filtraggio più efficace e un controllo più accurato della temperatura nella vostra linea di elettrodeposizione.
Implementare una procedura completa di controllo qualità che ispezioni parti rappresentative da ogni lotto della linea di e-coating utilizzando metodi standardizzati, quali il test di adesione a griglia incrociata, l’esposizione a nebbia salina o la misurazione dello spessore. Quando compaiono difetti, eseguire in modo sistematico test sulla chimica di pretrattamento della linea di e-coating, sulla composizione del bagno e sui parametri di essiccazione per identificare la causa radice. Spesso, una semplice regolazione del pretrattamento o un miglioramento della filtrazione del bagno ripristina la qualità del rivestimento senza modifiche importanti all’impianto. Documentare i numeri di parte o le serie di produzione che presentano i tassi di difettosità più elevati sulla linea di e-coating, quindi dare priorità agli aggiustamenti di processo per quelle applicazioni specifiche. Un monitoraggio costante della qualità trasforma la linea di e-coating in un processo prevedibile e controllabile, in grado di soddisfare in modo affidabile le specifiche dei clienti.
FAQ
Quali sono le cause di uno spessore non uniforme del rivestimento su parti provenienti da una linea di e-coating?
Uno spessore irregolare è generalmente causato da una distorsione del campo elettrico intorno alla geometria del pezzo, da un posizionamento non bilanciato degli elettrodi nel serbatoio della linea di e-coating o da una circolazione insufficiente della vasca. Anche un contenuto troppo basso di solidi nella resina, un pH non corretto o condizioni contaminate del bagno degradano l’uniformità del rivestimento. La regolazione dei parametri elettrici, il riposizionamento degli elettrodi e l’ottimizzazione della chimica del bagno risolvono di solito questo problema sulla vostra linea di e-coating.
Con quale frequenza devo sostituire il filtro nel mio sistema di linea di e-coating?
La maggior parte dei sistemi di linea di e-coating richiede la sostituzione del filtro ogni mese o ogni due mesi, anche se le linee ad alta produzione potrebbero necessitare di cambi settimanali. Un indicatore più affidabile rispetto agli intervalli temporali è la pressione differenziale attraverso il filtro. I filtri intasati limitano il flusso, riducono l’efficienza del raffreddamento e sovraccaricano la pompa; pertanto, un programma preventivo di sostituzione tutela sia la qualità del rivestimento sia la durata dell’attrezzatura sulla vostra linea di e-coating.
Qual è il modo migliore per prevenire problemi elettrici in una linea di e-coating?
Stabilire un programma di manutenzione preventiva che preveda ispezioni trimestrali dei collegamenti, prove annuali di carico del raddrizzatore e documentazione mensile della tensione e della corrente di riferimento. Pulire regolarmente i punti di contatto di messa a terra per rimuovere la corrosione e sostituire immediatamente qualsiasi cavo sfilacciato. Una manutenzione elettrica costante previene la stragrande maggioranza dei difetti legati all’alimentazione elettrica, che compromettono la qualità e la coerenza dell’output della linea di e-coating.