
 EN
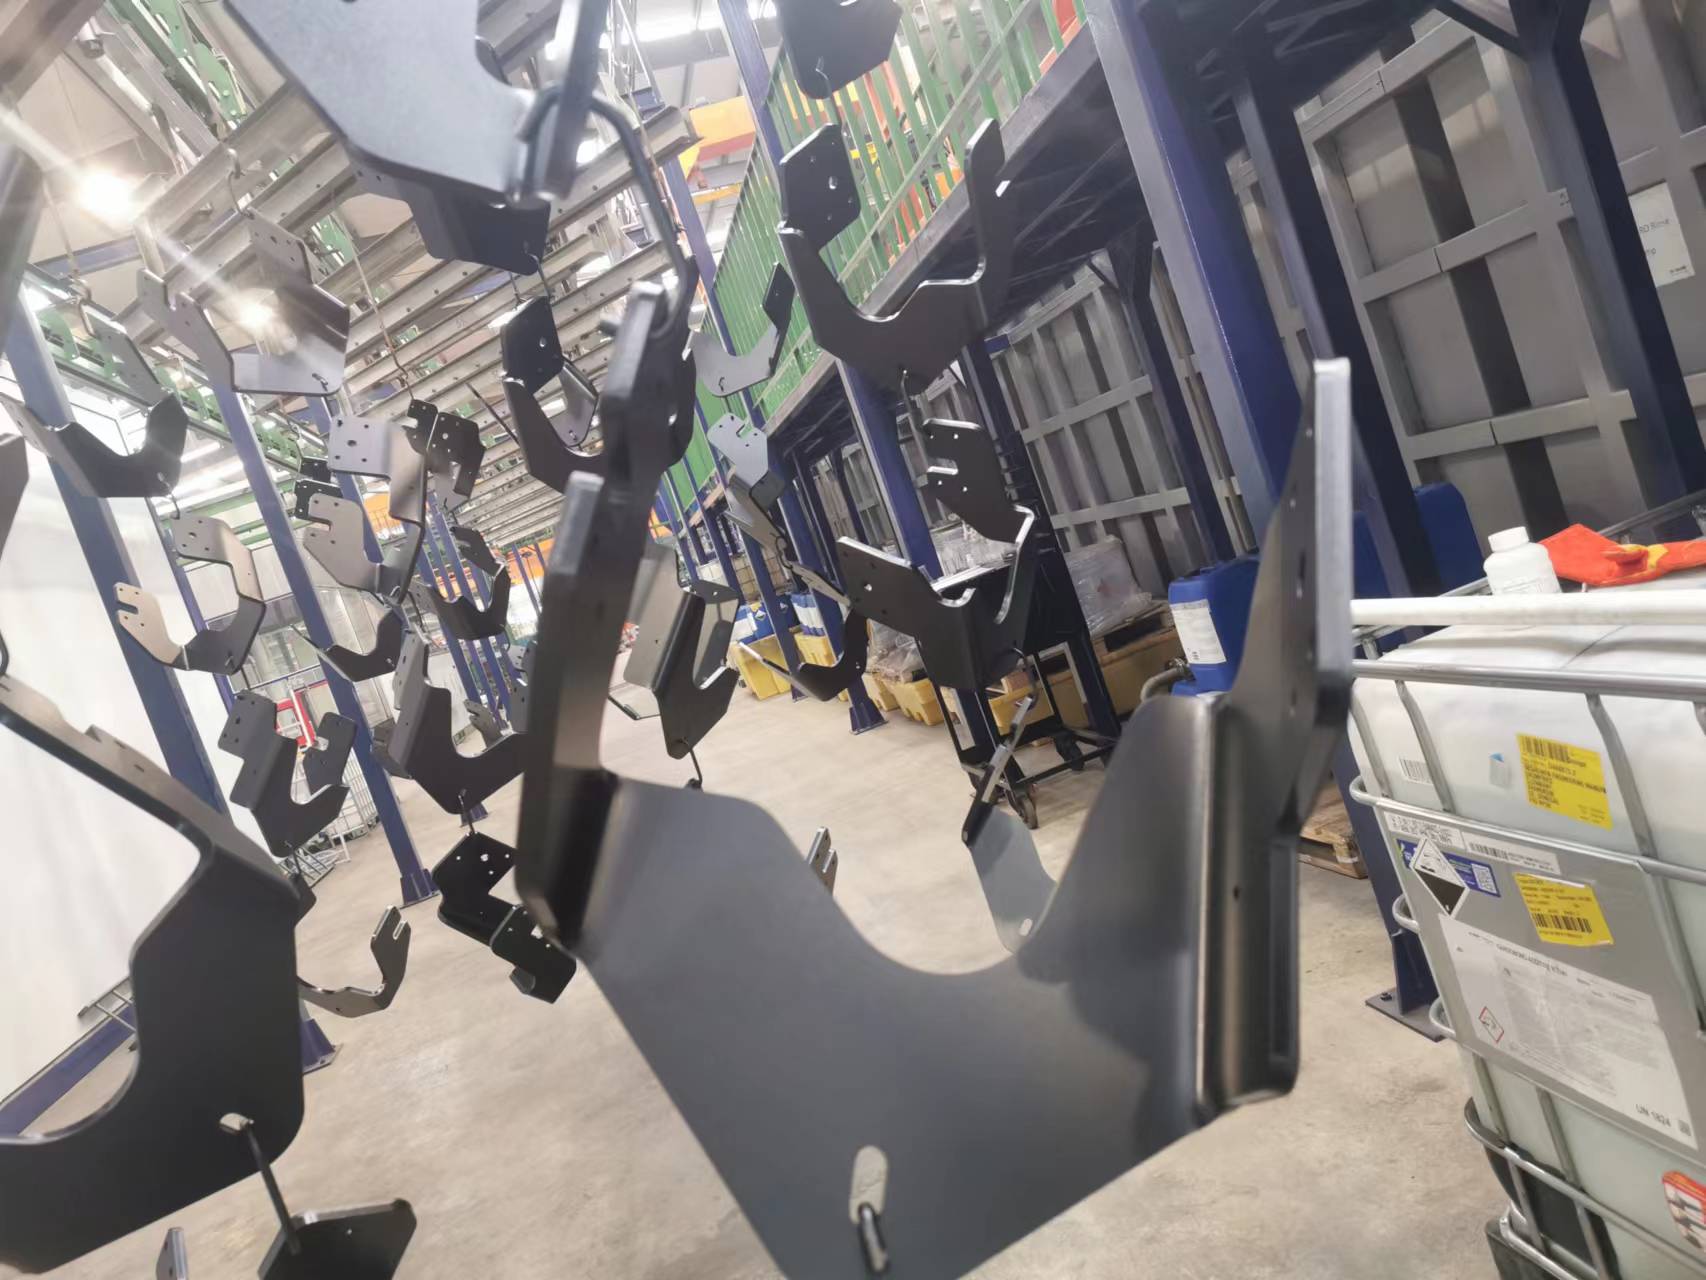
Egy e-bevonó vonal kritikus beruházás az autóipari és ipari gyártásban, amely egységes védelmet és felületminőséget biztosít a fémalkatrészek számára. Ugyanakkor az üzemeltetők és karbantartó csapatok gyakran olyan kihívásokkal néznek szembe, amelyek megszakítják a termelést, csökkentik a bevonat minőségét vagy növelik az üzemeltetési költségeket. Az elektrokoatírozó vonalak leggyakoribb problémáinak és azok megoldásainak ismerete elengedhetetlen a folyamatos kimenet fenntartásához és a berendezések élettartamának meghosszabbításához. Ezek a problémák az elektromos instabilitásoktól és fürdőkémiai egyensúlyhiányoktól kezdve a szűrési hibákon és a folyamatvezérlési eltéréseken át mindenféle nehézséget magukban foglalnak. A kihívások rendszerszerű kezelésével a gyártók minimalizálhatják az állásidőt, javíthatják a termékminőséget, és maximalizálhatják ekoatírozó vonalaik beruházási megtérülését.
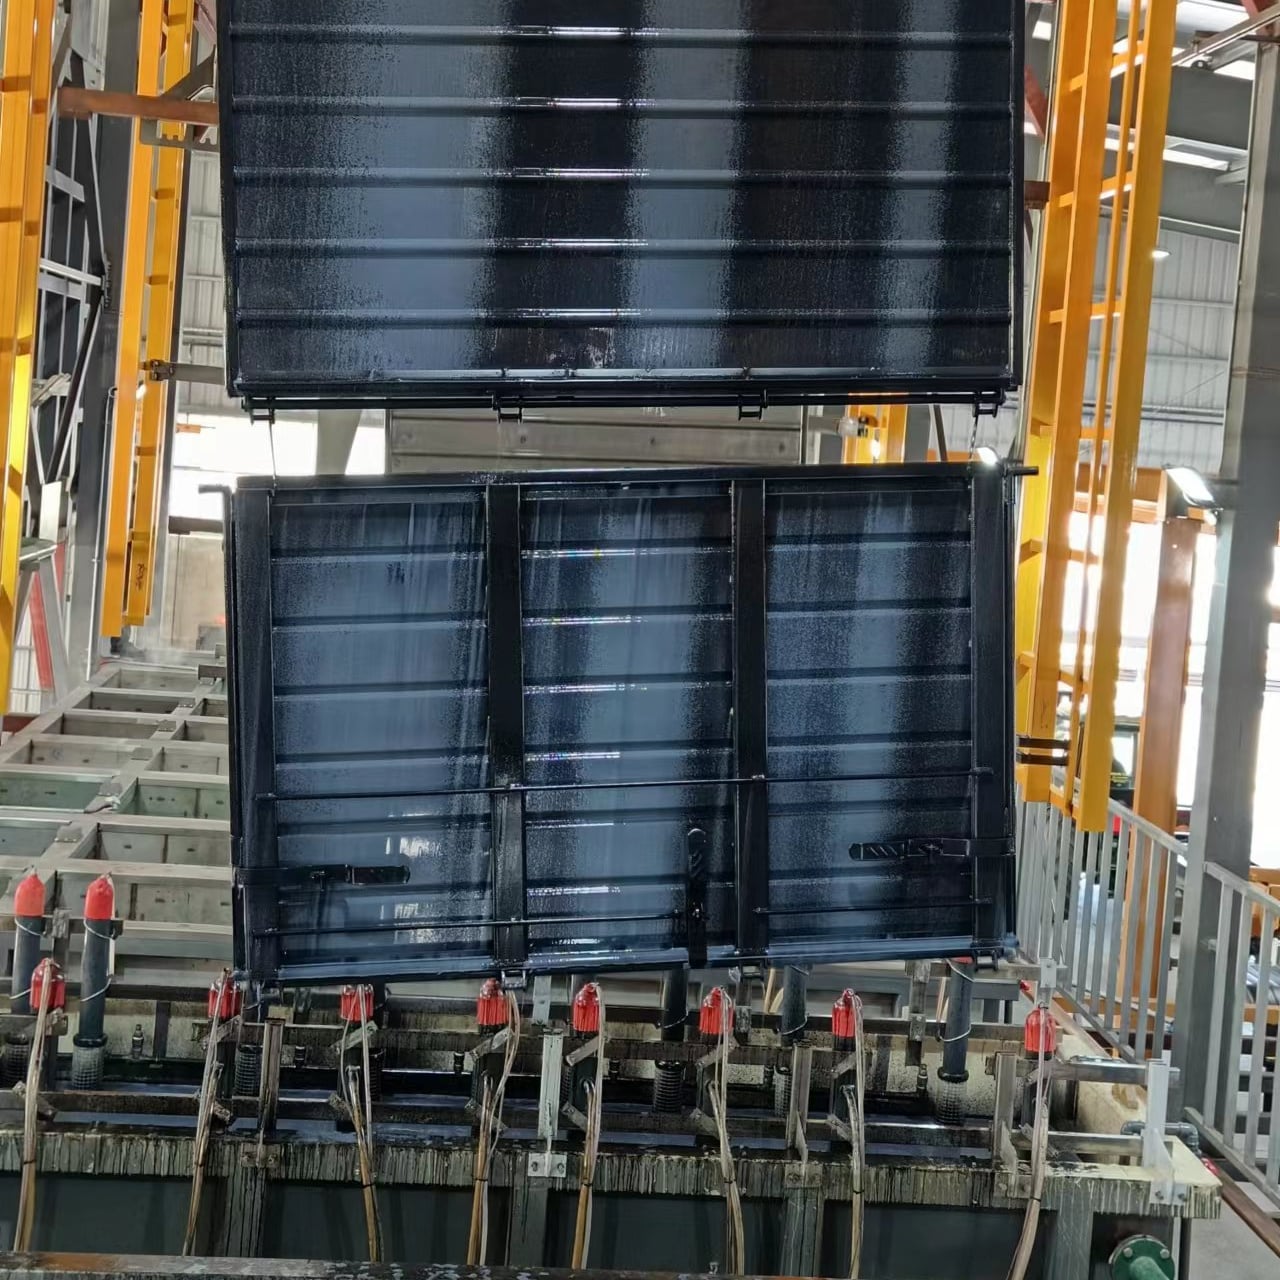
A megfelelő diagnosztika és megelőző karbantartás átalakítja az e-bevonatoló sort a frusztrációt okozó tényezőből megbízható gyártási eszközzé. A legtöbb probléma előre jelezhető gyökérokaiból fakad, amelyeket képzett csapatok rendszerszerű hibaelhárítással és szigorú folyamatkezeléssel tudnak kezelni. Ez a cikk a legjelentősebb akadályokat vizsgálja meg, amelyekkel az e-bevonatoló sorok üzemeltetése során találkozni lehet, elmagyarázza, miért fordulnak elő, és gyakorlati megoldásokat kínál, amelyeket a gyártók azonnal alkalmazhatnak.
Elektromos és tápegység-problémák az e-bevonatoló sorban
Feszültségstabilitás és egyenirányító teljesítmény
Az e-bevonatoló vonal stabil, egyenletes elektromos áramellátást igényel ahhoz, hogy egységes lerakódást és bevonatvastagságot érjen el az alkatrészek felületén. Amikor az áramellátás ingadozik, vagy a egyenirányító meghibásodása megkezdődik, az e-bevonatoló vonal elveszíti a szabályozott áram alkalmazásának képességét, ami egyenetlen bevonatréteg-képződéshez, hiányzó fedettséghez vagy hiányos lerakódáshoz vezet. A feszültségingadozás gyakran a korosodott egyenirányítókból, laza villamoskapcsolatokból vagy elégtelen teljesítményellátási infrastruktúrából ered. Egy hibás egyenirányító az e-bevonatoló vonalban nem tudja fenntartani a szükséges áramerősséget a bevonatfelvitel során, így egyes területeken vékonyabb, másokon vastagabb bevonat keletkezik. Ez az egyenetlenség csökkenti a korrózióvédelmet, és gyorsítja a rozsdaképződést a kész alkatrészeknél.
Az e-bevonatoló vonal egyenirányító- és feszültségproblémáinak kezelésére olyan megelőző karbantartási ütemtervet kell létrehozni, amely negyedéves ellenőrzést tartalmaz az összes elektromos csatlakozásról, éves terheléses vizsgálatot az egyenirányítóról, valamint rendszeres termográfiai képalkotást a meleg pontok észlelésére. Ha az e-bevonatoló vonal egyenirányítója korfüggő eltolódást mutat, akkor a cserét ütemezett karbantartási ablakban kell megtervezni, ne várjunk a katasztrofális hibára. Az újabb, hatékonyabb egyenirányítóra történő frissítés javítja a teljesítményállékonyságot és csökkenti az energiafogyasztást az e-bevonatoló vonalon. A feszültség- és áramerősség-alapértékeket havonta dokumentálni kell, hogy gyorsan észlelhessük az eltéréseket, amelyek jelzések lehetnek a felmerülő problémákra az e-bevonatoló vonalon.
Földelési és referencia-problémák
A megfelelő földelés alapvető fontosságú az e-bevonatoló vonal üzemeltetéséhez, azonban a korrózió, az oxidáció és a mechanikai rezgés gyakran idővel rombolja a földelési kapcsolatokat. Egy gyenge vagy megszakadó földelési kapcsolat miatt az e-bevonatoló vonal rendszere erősebb feszültséget kell, hogy alkalmazzon a darabokkal való elektromos összeköttetés létrehozásához, ami feszültségcsúcsokat, egyenetlen lerakódást és potenciális elektromos veszélyeket eredményezhet. Az e-bevonatoló vonal földelőszíja szintén laza vagy eltörhet a darabbal érintkező részén, így megszűnik az elektromos összeköttetés, és csupasz foltok vagy hiányos bevonatfedettség keletkezhet. A működtetők gyakran figyelmen kívül hagyják a földelést, mert a problémák befejezési hibák formájában jelentkeznek, nem pedig nyilvánvaló elektromos hibaként.
Ellenőrizze havonta az e-bevonatoló vonal földelési rendszerét, és tisztítsa meg egy acélkefével az összes érintkezési pontot az oxid- és korróziólerakódások eltávolítására. Húzza meg minden földelőszalagot és csavart nyomatékkulccsal, hogy biztosítsa a szilárd mechanikai kapcsolatot. Ha az e-bevonatoló vonalán csúszó érintkező gyűrűk vagy rugós földelőegységek vannak, ellenőrizze, hogy a rugók megfelelő nyomást biztosítanak-e, és hogy az érintkező felületek tiszták maradnak-e. Cserélje ki azonnal a fonatos, repedt vagy elszíneződött földelőkábeleket. Egy megfelelően karbantartott e-bevonatoló vonal földelési rendszere csökkenti a feszültség-ingadozást és javítja a bevonat egyenletességét az egész termelési tételben.
Fürdőkémia és szűrési hibák egy E-bevonatoló vonalon
Gyanta-kimerülés és pH-eltolódás
Az e-bevonatoló vonal elektrolitos fürdője egy élő kémiai rendszer, amely fokozatosan kimerül, ahogy a alkatrészek bevonásra kerülnek, és víz fogyasztódik az elektródfüggő lerakódás folyamata során. Ahogy az e-bevonatoló vonal fürdője öregszik, a gyantaszilárd anyagok mennyisége csökken, a pH-érték eltolódik, és az ionegyensúly megváltozik – mindez negatívan befolyásolja a bevonat tapadását, a rétegvastagságot és a felületi minőséget. Ha az e-bevonatoló vonal fürdőjét nem ellenőrzik és nem töltik fel rendszeresen, végül a fürdő teljes kimerülése miatt a tartályt teljesen le kell üríteni és újra kell tölteni, ami költséges és időigényes művelet. Sok üzem csak akkor veszi észre a fürdő problémáit, amikor már hibás alkatrészeket észlel, így napokon át tartó selejttermelés már megtörténhet.
Hozzon létre egy szigorú fürdő-monitorozási programot az e-bevonati vonalához, amely napi pH-mérést, heti gyanta-szilárdanyag-elemzést festékes dobozonként és havi ionkromatográfiás vizsgálatot foglal magában. Tartsa részletesen nyilván az összes fürdőösszetételi adatot, hogy korai időpontban észrevegye a tendenciákat. Állítsa be az e-bevonati vonal fürdőjét a festékgyártó által megadott specifikációk szerint gyanta-pótló, desztillált víz vagy pufferoldat hozzáadásával. A legtöbb e-bevonati vonali üzemeltető profitál abból, ha olyan festékellátóval együttműködik, aki rendszeresen elemzi a fürdőt és javaslatokat tesz. Ha az e-bevonati vonal fürdője ellenálló instabilitást mutat a beállítások ellenére is, akkor a bevonatminőség helyreállítása és a gyártási ütemterv védelme érdekében részleges vagy teljes fürdőcsere szükséges.
Szűrőrendszer teljesítménye
A felfüggesztett szennyeződések, a rozsdarészecskék és a festékaggregátumok felhalmozódnak az elektroforézis-festési vonal fürdőjében, ami rombolja a bevonat egyenletességét, és tűszúrásos vagy narancshéj-szerű hibákat okoz. A szűrőrendszer az első védelmi vonal, mégis sok üzem csak akkor cseréli a szűrőt, amikor látható részecskék jelennek meg a fürdőben. Egy eldugult szűrő az elektroforézis-festési vonalon csökkenti az átfolyást, csökkenti a hőátadást, és kényszeríti a fürdőszivattyút, hogy erősebben dolgozzon – mindez növeli az üzemeltetési költségeket és csökkenti a bevonat minőségét. Emellett a nem megfelelő szűrés lehetővé teszi, hogy a szennyeződések leülepedjenek az alkatrészek felületére, ami tapadási problémákat okoz, és gyorsítja a festés utáni korróziós meghibásodásokat.
Cserélje ki a szűrőket az e-bevonatos vonalon egy, a fürdő minőségének ellenőrzésén alapuló ütemterv szerint, ne csak naptári időszakok alapján. A legtöbb létesítmény havonta vagy kétévenként váltja a szűrőket, bár nagytermelésű e-bevonatos vonalrendszerek heti cserét is igényelhetnek. Szereljen differenciális nyomásmérő műszereket a szűrőházra, hogy figyelmeztesse a munkavállalókat, ha a szűrők telítődéshez közelednek. Győződjön meg arról, hogy az e-bevonatos vonal szűrési rendszerében elegendő ülepítő- vagy centrifugáló kapacitás áll rendelkezésre a szokásos szűrőkön átjutó finom részecskék eltávolításához. Ha az e-bevonatos vonala rendszeresen szűrési problémákat mutat, érdemes fontolóra venni egy patronos vagy zsákszűrős rendszerre történő frissítést, amely nagyobb szennyezőanyag-tartó képességgel és jobb részecsketávolítási hatékonysággal rendelkezik.
Bevonati hibák és minőségi problémák e-bevonatos vonalon
Egyenetlen lerakódás és lefedettségi problémák
A bevonat vastagságának egyenetlensége az egyik legláthatóbb és legdrágább probléma az elektroforézises bevonóvonalon, amely vékony foltokként, fedetlen területekként vagy izolált zónákban túlzottan vastag rétegként jelenik meg. Ezek a hibák a alkatrészek geometriai sajátosságaiból, az elektromos mező torzulásából, elégtelen öblítésből vagy folyamatparaméterek eltolódásából erednek. Az összetett alkatrészek – például mély üregekkel vagy éles élekkel rendelkező darabok – gyakran vastagabb bevonatot mutatnak a külső felületeken, és vékonyabb bevonatot a mélyedésekben, ami a bevonóvonal fizikai törvényeiből fakadó, elkerülhetetlen jelenség. Ha az elektroforézises bevonóvonal nem megfelelően van kiegyensúlyozva elektromosan, vagy ha a fürdő körülményei nem optimalizáltak, akkor a bevonatfedettségi problémák drámaian súlyosbodnak. Az egyenetlen bevonat csökkenti a korrózióvédelmet, és meghibásodásokhoz vezet a gyakorlatban, amelyek károsítják a márkanevet, valamint garanciális költségeket generálnak.
Az egyenetlen bevonási fedettség elhárításához először ellenőrizze, hogy az elektromos paraméterek megfelelők és stabilak legyenek: végezzen feszültség-, áram- és fürdő-ellenállásméréseket. Igazítsa az elektródák helyzetét az e-bevonó vonal fürdőjében, hogy egyenletesebb elektromos mezőt hozzon létre az alkatrészek összes zónáján. Győződjön meg arról, hogy az alkatrészek úgy vannak behelyezve, hogy ne takarják egymást az elektromos mező elől, és olyan rögzítőkészülékeket használjon, amelyek elősegítik a fürdő keringését. Ellenőrizze az e-bevonó vonal fürdőjének kémiai összetételét és szilárdanyag-tartalmát, mivel a gyanta hiánya vagy a pH-érték helytelen beállítása közvetlenül okoz lerakódási problémákat. A lerakódási idő növelése az e-bevonó vonalon 30–60 másodperccel gyakran javítja a fedettséget nehéz geometriájú alkatrészeknél. Ha a hibák továbbra is fennállnak, forduljon festékellátójához a fürdő összetételének módosítása vagy a fürdő elektródakonfigurációjának optimalizálása érdekében az Ön specifikus alkatrészportfóliója számára.
Felületi hibák és felületminőség
A tűszúrásos hibák, a hólyagképződés, az élsimítatlanság és a festék lecsurgása olyan felületminőségi problémák, amelyek gyakran jelentkeznek az e-közvetített festési vonalról kilépő alkatrészeknél. Ezek a hibák arra utalnak, hogy a felületelőkészítés nem megfelelő, a fürdő szennyezett, vagy a szárítás és kikeményedés nem megfelelő. Ha az e-közvetített festési vonal felületelőkészítési szakasza nem távolítja el teljesen az olajat, a rozsdát vagy a gyártási szennyeződéseket, akkor az e-közvetített festési vonal bevonata nem tapad megfelelően az alapfémre, ami tapadáscsökkenést és idő előtti meghibásodást eredményez. A hólyagképződés gyakran a szubsztrátban elzárt vízre vagy a szubsztrátból történő gázkibocsátásra utal, amelyet leginkább a felületelőkészítés vagy a szárítási folyamat optimalizálásával lehet megoldani. A durva vagy narancshéj-szerű felületet gyakran a fürdő részecskeszennyeződése vagy a fürdő túlzott hőmérséklete okozza, amelyeket jobb szűréssel és hőmérséklet-szabályozással lehet kijavítani az e-közvetített festési vonalon.
Alkalmazzon egy átfogó minőségellenőrzési eljárást, amely a kémiailag lerakódó (e-coating) vonal minden tételéből reprezentatív alkatrészeket vizsgál szabványosított módszerekkel, például kereszthasításos tapadásvizsgálattal, sópermetezéses teszteléssel vagy vastagságméréssel. Ha hibák jelennek meg, rendszerszerűen ellenőrizze az e-coating vonal előkezelési kémiai anyagait, fürdőösszetételét és szárítási paramétereit annak meghatározására, hogy mi okozza a problémát. Gyakran egy egyszerű előkezelési beállítás vagy a fürdő szűrésének javítása visszaállítja a felületminőséget jelentős berendezés-módosítás nélkül. Rögzítse, mely alkatrészszámok vagy gyártási sorozatok mutatnak a legmagasabb hibaráta-értékeket az e-coating vonalon, majd ezekre a konkrét alkalmazásokra irányítsa a folyamatbeállításokat. A folyamatos minőségellenőrzés az e-coating vonalat megbízható, jósolható és szabályozható folyamattá alakítja, amely megbízhatóan teljesíti az ügyfél specifikációit.
GYIK
Mi okozza az alkatrészek egyenetlen bevonatvastagságát az e-coating vonalon?
A rétegvastagság egyenetlensége általában a részlet geometriája körüli elektromos mező-torzulásból, az elektródák egyenetlen elhelyezéséből az e-bevonatoló vonal fürdőjében, vagy a fürdő elégtelen keringtetéséből ered. Az alacsony gyanta-szilárdanyag-tartalom, a helytelen pH-érték vagy a szennyezett fürdőkörnyezet szintén rombolja a bevonat egyenletességét. Az elektromos paraméterek módosítása, az elektródák újraelhelyezése és a fürdő kémiai összetételének optimalizálása általában megoldja ezt a problémát az e-bevonatoló vonalán.
Milyen gyakran kell cserélnem a szűrőt az e-bevonatoló vonalszerkezetemben?
A legtöbb e-bevonatoló vonalszerkezet havi vagy kéthavonta igényli a szűrő csere, bár a nagytermelésű vonalak heti cserét is igényelhetnek. A szűrőn mért nyomáskülönbség figyelése megbízhatóbb mutató, mint a naptári időszakok. A lezárt szűrők korlátozzák az áramlást, csökkentik a hűtés hatékonyságát, és túlterhelik a szivattyút, ezért egy megelőző cseretervezet védi mind a bevonat minőségét, mind a berendezés élettartamát az e-bevonatoló vonalán.
Mi a legjobb módja az elektromos problémák megelőzésének egy e-bevonatoló vonalon?
Hozzon létre egy megelőző karbantartási programot, amely negyedéves csatlakozás-ellenőrzéseket, éves egyenirányító terheléspróbákat és havi alapfeszültség- és alapáram-méréseket tartalmaz. Rendszeresen tisztítsa meg a földelési érintkezési pontokat a korrózió eltávolítására, és azonnal cserélje ki a kopott vagy szakadozott kábeleket. A következetes elektromos karbantartás megelőzi a teljesítményhez kapcsolódó hibák túlnyomó többségét, amelyek károsítják az e-bevonatoló vonal kimeneti minőségét és konzisztenciáját.