
 EN
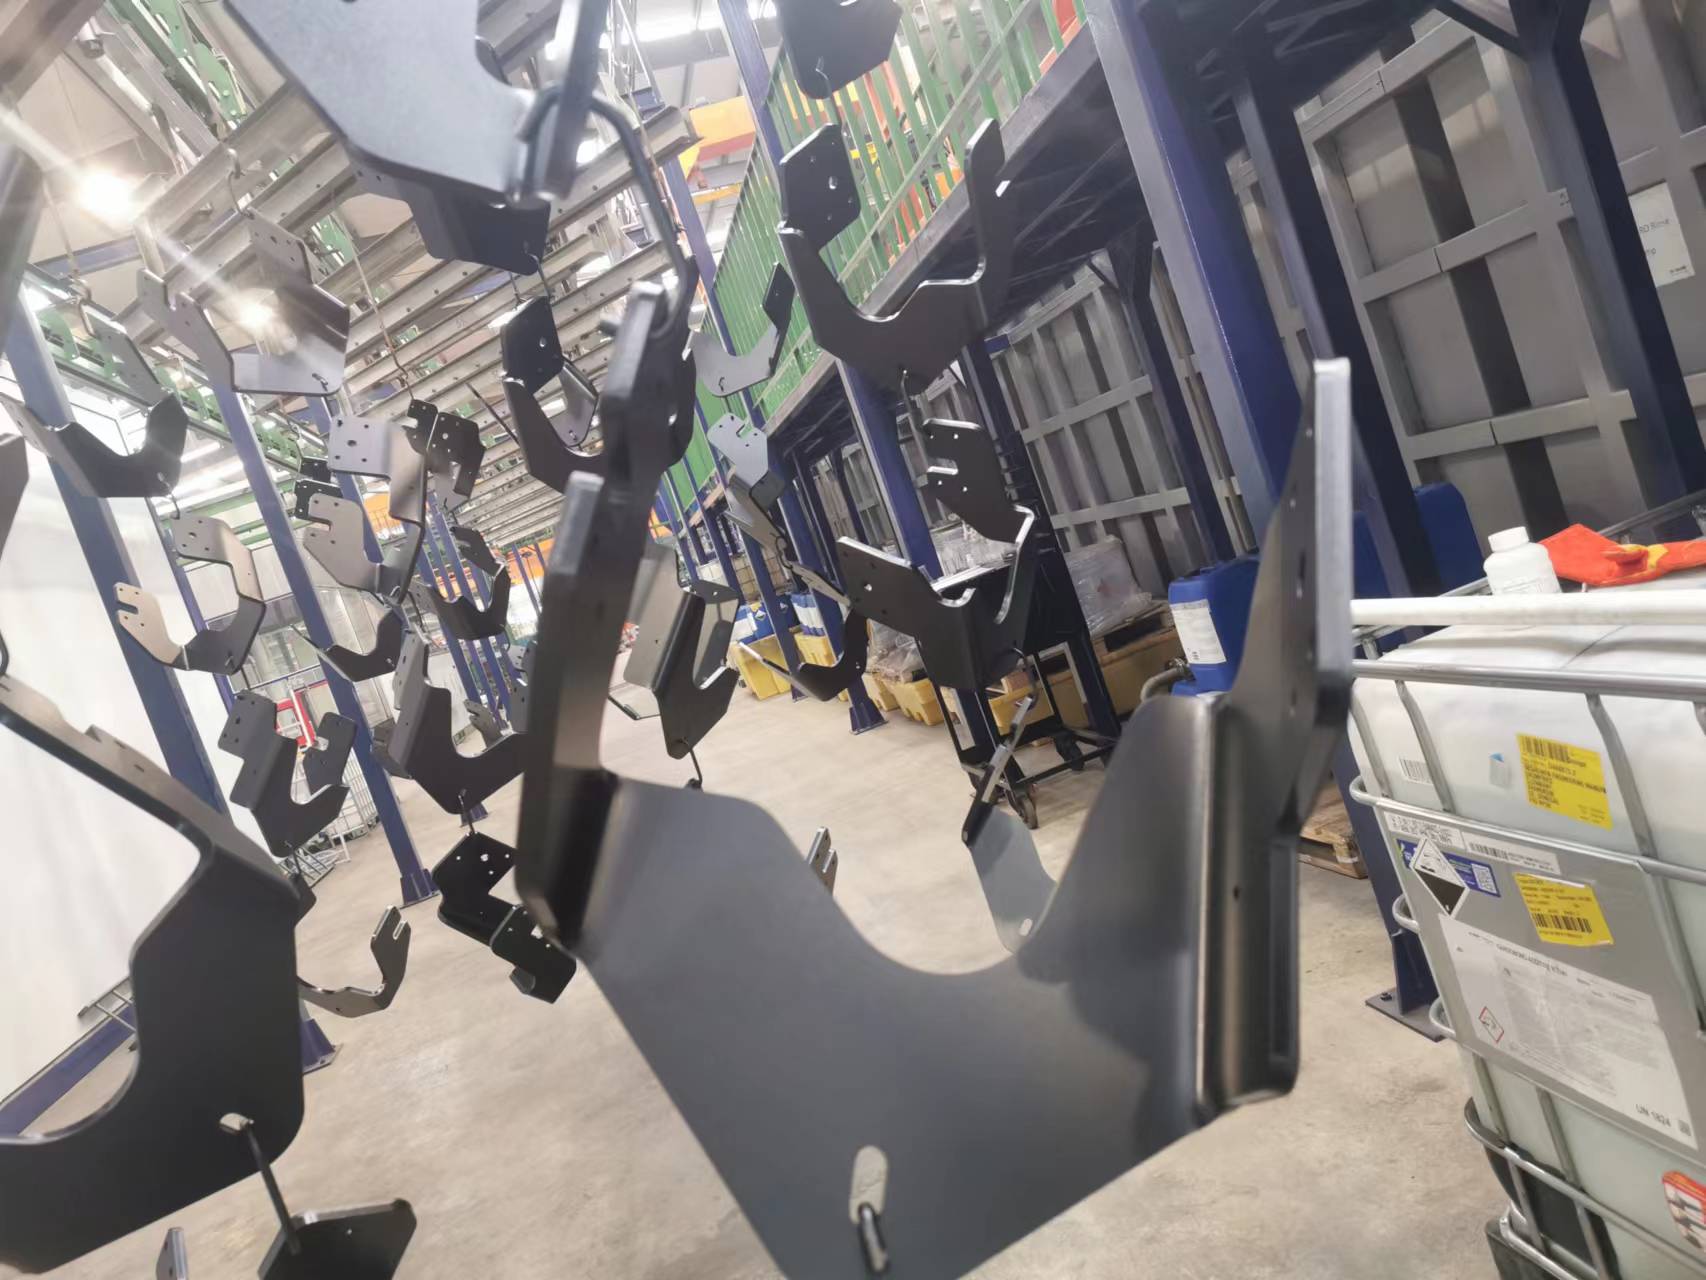
Алінія e-фарбування є критичним інвестиційним проектом у галузі автомобільного та промислового виробництва, що забезпечує однорідний захист і якість покриття металевих компонентів. Однак оператори та бригади технічного обслуговування часто стикаються з проблемами, які порушують виробничий процес, знижують якість покриття або збільшують експлуатаційні витрати. Розуміння найпоширеніших проблем у лінії електроосадження (e-coating) та їхніх рішень є обов’язковим для забезпечення стабільного випуску продукції й продовження терміну служби обладнання. Ці проблеми охоплюють електричні нестабільності, дисбаланс хімічного складу ванни, збої в роботі фільтраційної системи та відхилення параметрів технологічного контролю. Системне усунення цих проблем дозволяє виробникам мінімізувати простої, підвищувати якість продукції та максимізувати віддачу від інвестицій у лінію електроосадження.
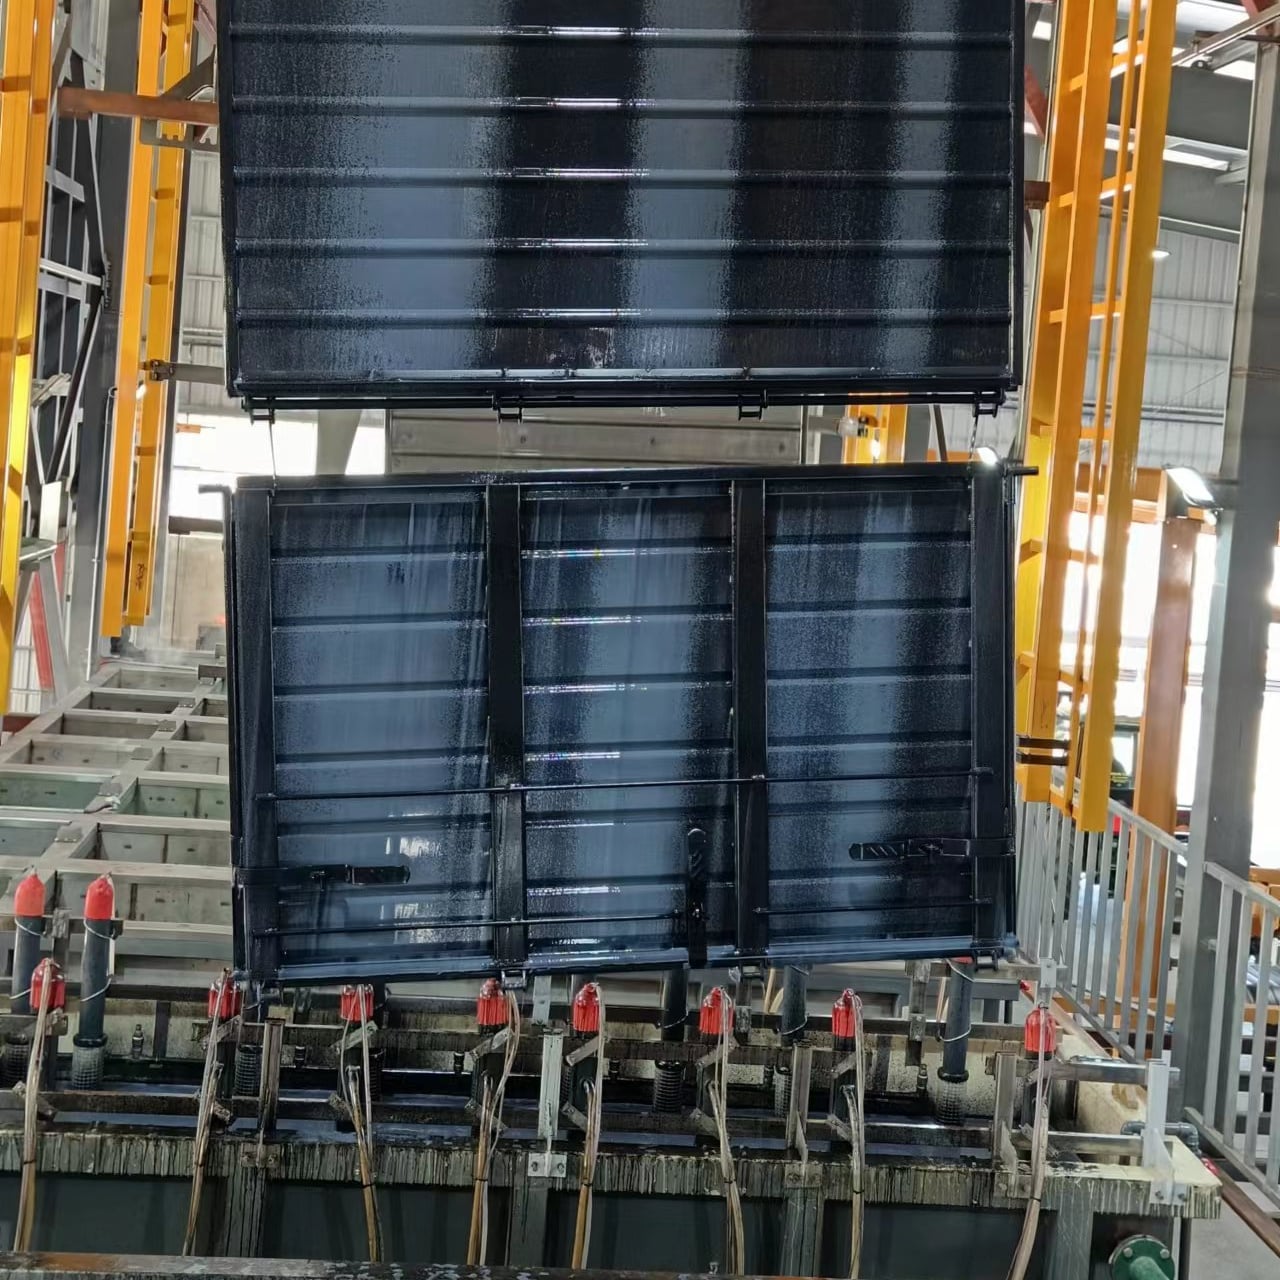
Правильна діагностика та профілактичне обслуговування перетворюють лінію електроосадження на надійний виробничий актив замість джерела роздратування. Більшість проблем виникає через передбачувані кореневі причини, які кваліфіковані команди можуть усунути за допомогою системного усунення несправностей та дисциплінованого управління процесом. У цій статті розглядаються найважливіші перешкоди, з якими стикаються лінії електроосадження, пояснюється, чому вони виникають, і надаються практичні рішення, які виробники можуть впровадити негайно.
Електричні проблеми та проблеми з електроживленням на лінії електроосадження
Стабільність напруги та продуктивність випрямляча
Лінія електроосадження покриття залежить від стабільного й постійного електроживлення, щоб забезпечити однакове осадження та рівномірну товщину покриття на деталях. Коли живлення коливається або випрямляч починає виходити з ладу, лінія електроосадження втрачає здатність подавати контрольований струм, що призводить до нерівномірного нанесення покриття, пропущених ділянок або неповного осадження. Нестабільність напруги зазвичай виникає через старіння випрямлячів, ослаблені електричні з’єднання або недостатню потужність електричної інфраструктури. Неисправний випрямляч на вашій лінії електроосадження не може підтримувати потрібну силу струму під час нанесення, що призводить до тонших покриттів у деяких зонах і товщих — в інших. Ця невідповідність зменшує корозійний захист і прискорює утворення іржі на готових деталях.
Щоб усунути проблеми з випрямлячем та напругою на лінії електроосадження, розробіть графік профілактичного обслуговування, який передбачає щоквартальне перевірку всіх електричних з’єднань, щорічне навантаження випрямляча та регулярне термографічне сканування для виявлення «гарячих точок». Якщо випрямляч на вашій лінії електроосадження починає демонструвати вікове зміщення параметрів, плануйте його заміну під час запланованого вікна технічного обслуговування, а не чекайте на катастрофічну відмову. Модернізація до новішого, ефективнішого випрямляча покращує стабільність живлення й зменшує енергоспоживання на лінії електроосадження. Фіксуйте базові показники напруги та струму щомісяця, щоб оперативно виявляти відхилення, які свідчать про початок проблем на лінії електроосадження.
Проблеми з заземленням та опорними точками
Правильне заземлення є основоположним для роботи лінії електроосадження, однак корозія, окиснення та механічні вібрації часто погіршують заземлювальні з’єднання з часом. Слабке або нестабільне заземлення змушує систему лінії електроосадження додатково навантажуватися, щоб забезпечити електричну провідність із деталями, що призводить до стрибків напруги, нерівномірного осадження та потенційних електричних небезпек. Заземлювальна смуга лінії електроосадження також може ослабнути або пошкодитися в місці контакту з деталлю, порушуючи електричну провідність і спричиняючи непокриті ділянки або неповне покриття. Оператори часто ігнорують стан заземлення, оскільки проблеми проявляються у вигляді дефектів фінішного покриття, а не очевидних електричних несправностей.
Перевіряйте систему заземлення лінії електроосадження щомісяця, очищаючи всі точки контакту дротяною щіткою для видалення оксидів та корозії. Підтягніть усі заземлювальні смуги й болти динамометричним ключем, щоб забезпечити міцне механічне з’єднання. Якщо ваша лінія електроосадження використовує ковзні контактні кільця або пружинні заземлювальні вузли, переконайтеся, що пружини зберігають достатній тиск, а контактні поверхні залишаються чистими. Негайно замініть будь-які заземлювальні кабелі з пошкодженою оболонкою, тріщинами або потемнінням. Адекватно обслуговувана система заземлення лінії електроосадження зменшує коливання напруги й покращує рівномірність покриття в усьому виробничому партії.
Несправності хімічного складу ванни та фільтрації на лінії електроосадження
Вичерпання смоли та зміщення pH
Електролітна ванна у вашій лінії електроосадження — це живий хімічний процес, який поступово вичерпується під час нанесення покриття на деталі та споживання води в процесі електроосадження. Зі старінням розчину в лінії електроосадження вміст смолистих речовин зменшується, рН зміщується, а йонний баланс порушується; усі ці фактори погіршують адгезію покриття, товщину плівки та якість поверхневого фінішу. Якщо розчин у лінії електроосадження не контролювати й не поповнювати регулярно, його повне вичерпання зрештою змусить вас повністю спорожнити й замінити ванну — дорогу й трудомістку операцію. Багато підприємств виявляють проблеми з розчином лише після того, як помічають браковані деталі, тобто кілька днів виробництва браку вже могли пройти.
Запровадьте сувору програму моніторингу ванни для вашої лінії електрофарбування, яка передбачає щоденне вимірювання pH, щотижневий аналіз вмісту смоли у фарбі за зразком із банки та щомісячне хроматографічне визначення іонів. Ведіть детальні записи всіх даних про склад ванни, щоб своєчасно виявляти тенденції. Коригуйте склад ванни лінії електрофарбування шляхом додавання відновлювача смоли, деіонізованої води або буферних розчинів згідно з технічними вимогами виробника фарби. Більшість операторів ліній електрофарбування отримують перевагу від співпраці з постачальником фарби, який регулярно проводить аналіз ванни та надає рекомендації. Якщо ванна лінії електрофарбування демонструє тривалу нестабільність навіть після коригування, може знадобитися часткова або повна заміна ванни, щоб відновити якість покриття й забезпечити дотримання графіку виробництва.
Ефективність фільтрувальної системи
У ванні лінії електроосадження накопичуються завислі тверді частинки, частинки іржі та агрегати фарби, що погіршує рівномірність покриття й призводить до утворення мікропор або дефектів типу «шкіра апельсина». Фільтраційна система — це перша лінія захисту, проте багато підприємств не замінюють фільтри, доки в ванні не стануть помітними частинки. Забруднений фільтр на вашій лінії електроосадження обмежує потік, знижує тепловіддачу й змушує насос ванни працювати інтенсивніше, що збільшує експлуатаційні витрати й погіршує якість покриття. Крім того, недостатня фільтрація дозволяє забруднювачам осідати на поверхнях деталей, викликаючи проблеми з адгезією та прискорюючи корозійні пошкодження після фарбування.
Замінюйте фільтри на лінії електрофарбування за графіком, встановленим на основі моніторингу якості розчину, а не лише за календарними інтервалами. Більшість підприємств потребують заміни фільтрів щомісяця або раз на два місяці, хоча на лініях електрофарбування з високим обсягом виробництва може знадобитися щотижнева заміна. Встановіть манометри різниці тиску на корпусах фільтрів, щоб сповіщати операторів про наближення фільтрів до насичення. Переконайтеся, що система фільтрації лінії електрофарбування має достатню потужність осадження або центрифугування для видалення дрібних частинок, які проходять крізь звичайні фільтри. Якщо на вашій лінії електрофарбування постійно виникають проблеми з фільтрацією, розгляньте можливість модернізації до системи картриджних або мішкових фільтрів із більшою ємністю для забруднень і вищою ефективністю видалення частинок.
Дефекти покриття та проблеми з якістю на лінії електрофарбування
Нерівномірне нанесення та проблеми з покриттям
Нерівномірна товщина покриття — одна з найбільш помітних і витратних проблем у лінії електроосадження, що проявляється у вигляді тонких ділянок, непокритих зон або надмірного накопичення матеріалу в окремих зонах. Ці дефекти виникають через складну геометрію деталей, спотворення електричного поля, недостатнє промивання або зсув технологічних параметрів. Складні деталі з глибокими порожнинами або гострими кромками часто мають товще покриття на зовнішніх поверхнях і тонше — в заглибленнях, що є природною особливістю фізики ліній електроосадження. Якщо електрична рівновага лінії електроосадження порушена або умови ванни не оптимізовані, проблеми з покриттям різко погіршуються. Нерівномірне покриття погіршує корозійний захист і призводить до відмов у експлуатації, що шкодить репутації бренду та викликає витрати на гарантійне обслуговування.
Щоб усунути нерівномірне покриття на лінії електроосадження, спочатку перевірте правильність і стабільність електричних параметрів шляхом вимірювання напруги, струму та опору ванни. Відкоригуйте розташування електродів у ванні лінії електроосадження, щоб створити більш однорідне електричне поле по всіх зонах деталей. Переконайтеся, що деталі завантажені так, щоб вони не екранували одна одну від електричного поля, і використовуйте пристосування, які сприяють циркуляції розчину. Проаналізуйте хімічний склад розчину та вміст сухих речовин у ванні лінії електроосадження: низький вміст смоли або неправильне значення pH безпосередньо призводять до проблем із осадженням. Збільшення тривалості осадження на лінії електроосадження на 30–60 секунд часто покращує покриття в деталях складної геометрії. Якщо дефекти залишаються, зверніться до постачальника фарби для коригування складу розчину або оптимізації конфігурації електродів у ванні з урахуванням вашого конкретного асортименту деталей.
Поверхневі дефекти та якість оздоблення
Пробоїни, пухирі, нерівності країв та провисання фарби — це дефекти якості поверхні, які часто виникають на деталях, що виходять із вашої лінії електроосадження. Ці дефекти свідчать або про недостатню підготовку поверхні, або про забруднення ванни, або про неправильне витримування та сушіння. Якщо на етапі підготовки поверхні на вашій лінії електроосадження не видаляються повністю олія, іржа чи виробничі забруднення, покриття електроосадження не зможе правильно прилипнути до основного металу, що призведе до втрати адгезії та передчасного виходу з ладу. Пухирі зазвичай вказують на захоплену воду або виділення газів із основи — цю проблему найкраще вирішити шляхом оптимізації підготовки поверхні або процесу сушіння на вашій лінії електроосадження. Нерівна або «апельсинова» текстура поверхні часто виникає через забруднення ванни частинками або надмірну температуру розчину — обидві причини можна усунути за допомогою поліпшення фільтрації та контролю температури на вашій лінії електроосадження.
Застосовуйте комплексну процедуру контролю якості, що передбачає перевірку репрезентативних деталей із кожної партії лінії електрофарбування за допомогою стандартизованих методів, таких як тест на адгезію за методом «сітчастого розрізу», вплив солевого туману або вимірювання товщини покриття. У разі виявлення дефектів системно перевіряйте хімічний склад попередньої обробки, склад ванни та параметри сушіння на вашій лінії електрофарбування, щоб виявити первинну причину. Часто проста корекція попередньої обробки або поліпшення фільтрації ванни відновлює якість покриття без необхідності значних змін устаткування. Фіксуйте номери деталей або виробничі партії, у яких спостерігається найвищий рівень дефектів на лінії електрофарбування, і надавайте пріоритет коригуванню процесу саме для цих конкретних застосувань. Послідовний контроль якості перетворює вашу лінію електрофарбування на передбачуваний і керований процес, що стабільно відповідає вимогам замовників.
Часті запитання
Що призводить до нерівномірної товщини покриття на деталях, отриманих із лінії електрофарбування?
Нерівномірна товщина зазвичай виникає через спотворення електричного поля навколо геометрії деталі, несиметричне розташування електродів у ванні лінії електроосадження або недостатню циркуляцію розчину. Низький вміст смоли у твердих речовинах, неправильне значення pH або забруднення розчину також погіршують рівномірність покриття. Налаштування електричних параметрів, коригування положення електродів та оптимізація хімічного складу розчину зазвичай усувають цю проблему на вашій лінії електроосадження.
Як часто потрібно замінювати фільтр у системі моєї лінії електроосадження?
Більшість систем ліній електроосадження потребують заміни фільтрів щомісяця або раз на два місяці, хоча на лініях з високим обсягом виробництва може знадобитися щотижнева заміна. Кращим показником, ніж календарні інтервали, є контроль перепаду тиску на фільтрі. Забруднені фільтри обмежують потік, знижують ефективність охолодження й призводять до перевантаження насоса; тому профілактичний графік заміни захищає як якість покриття, так і термін служби обладнання на вашій лінії електроосадження.
Який найефективніший спосіб запобігання електричним несправностям на лінії електроосадження?
Створіть профілактичну програму технічного обслуговування, яка передбачає щоквартальні перевірки з’єднань, щорічне навантаження випрямляча та щомісячне документування базових показників напруги й струму. Регулярно очищайте точки заземлення від корозії й негайно замінюйте будь-які пошкоджені кабелі. Послідовне електротехнічне обслуговування запобігає переважній більшості дефектів, пов’язаних із живленням, які погіршують якість і стабільність виробництва на лінії електроосадження.