
 EN
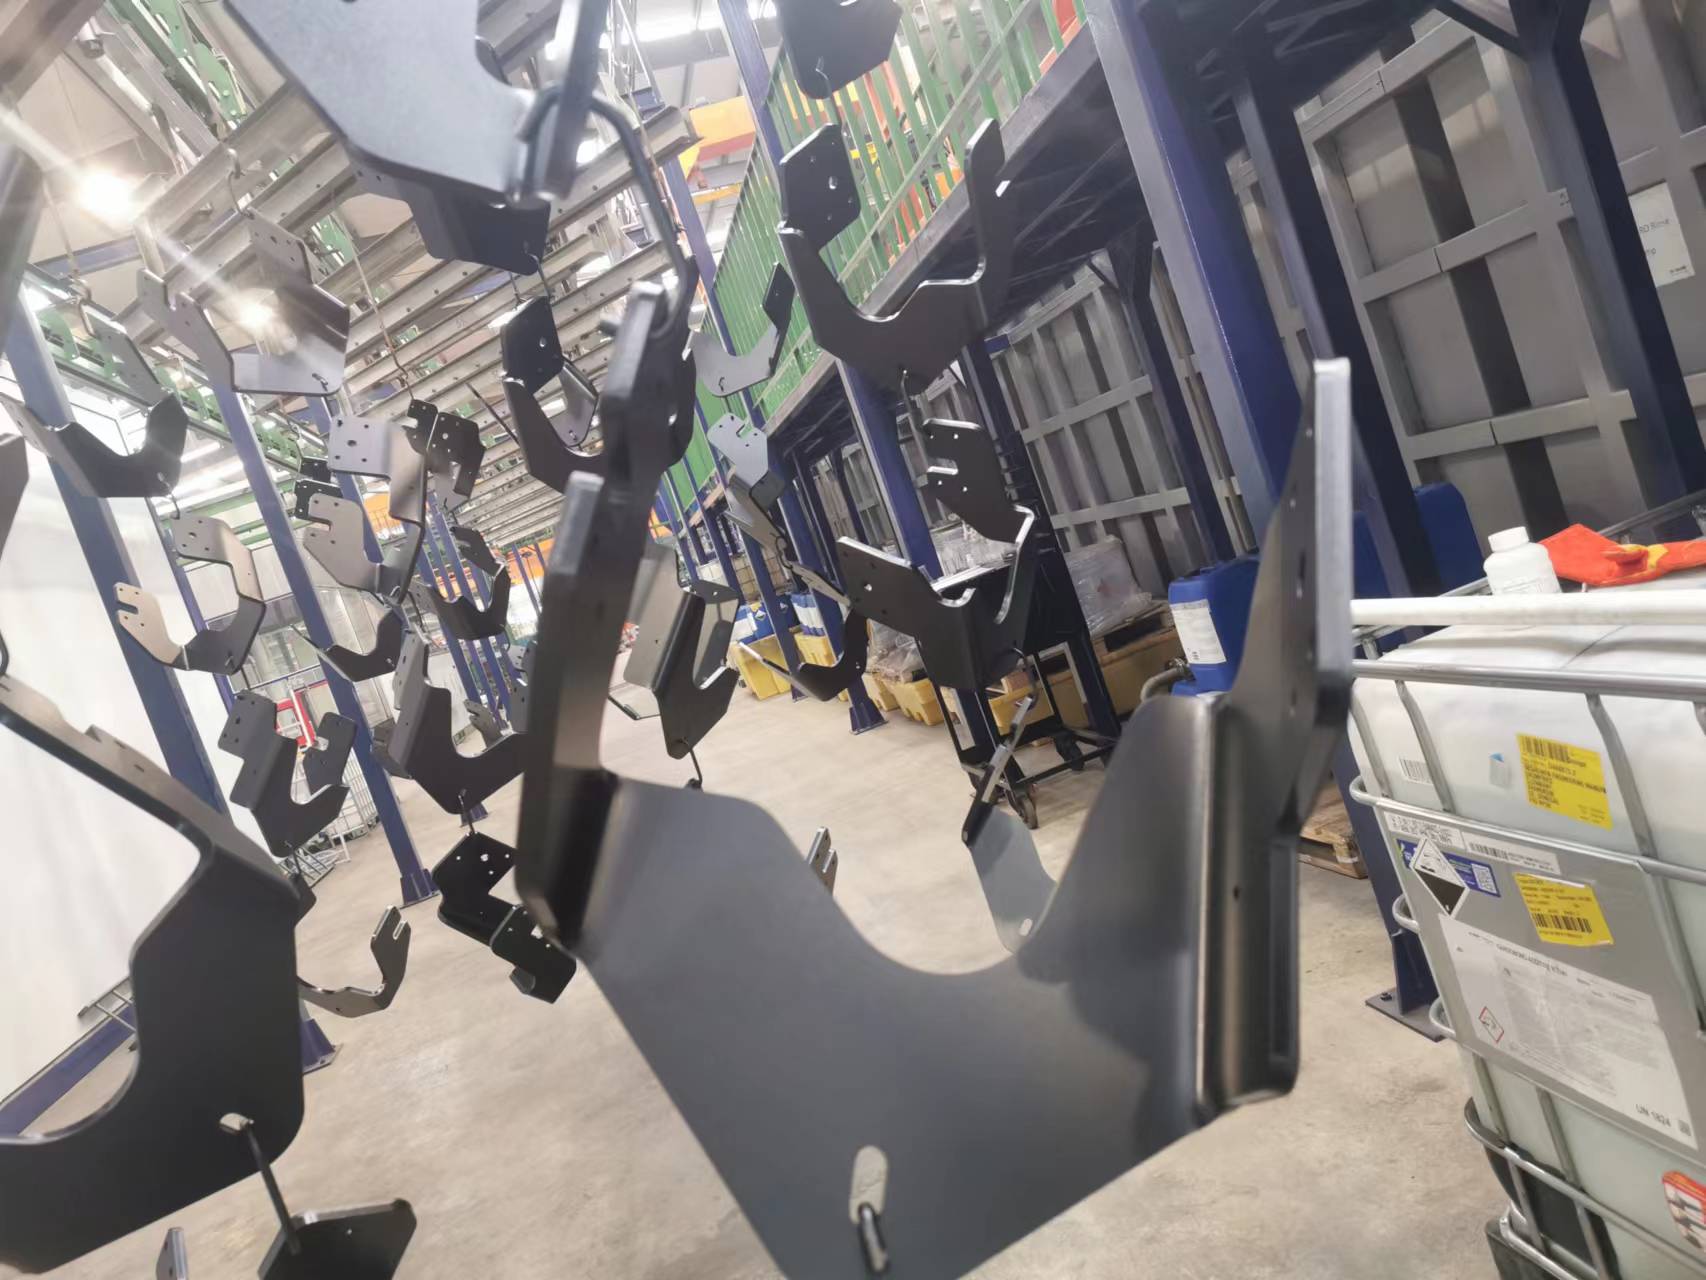
「 e-coating Line 電着塗装(Eコート)は、自動車および産業用製造において極めて重要な投資であり、金属部品に均一な保護性と仕上げ品質を提供します。しかし、オペレーターや保守担当チームは、生産を中断させたり、塗膜品質を低下させたり、運用コストを増加させたりする課題に頻繁に直面しています。電着塗装ラインで最もよく見られる問題とその解決策を理解することは、安定した生産性の維持および設備寿命の延長にとって不可欠です。こうした課題には、電気的不具合や浴液の化学バランスの乱れ、フィルター機能の劣化、プロセス制御のずれなどが含まれます。これらの課題を体系的に対応することで、メーカーはダウンタイムを最小限に抑え、製品品質を向上させ、電着塗装ラインへの投資対効果を最大化できます。
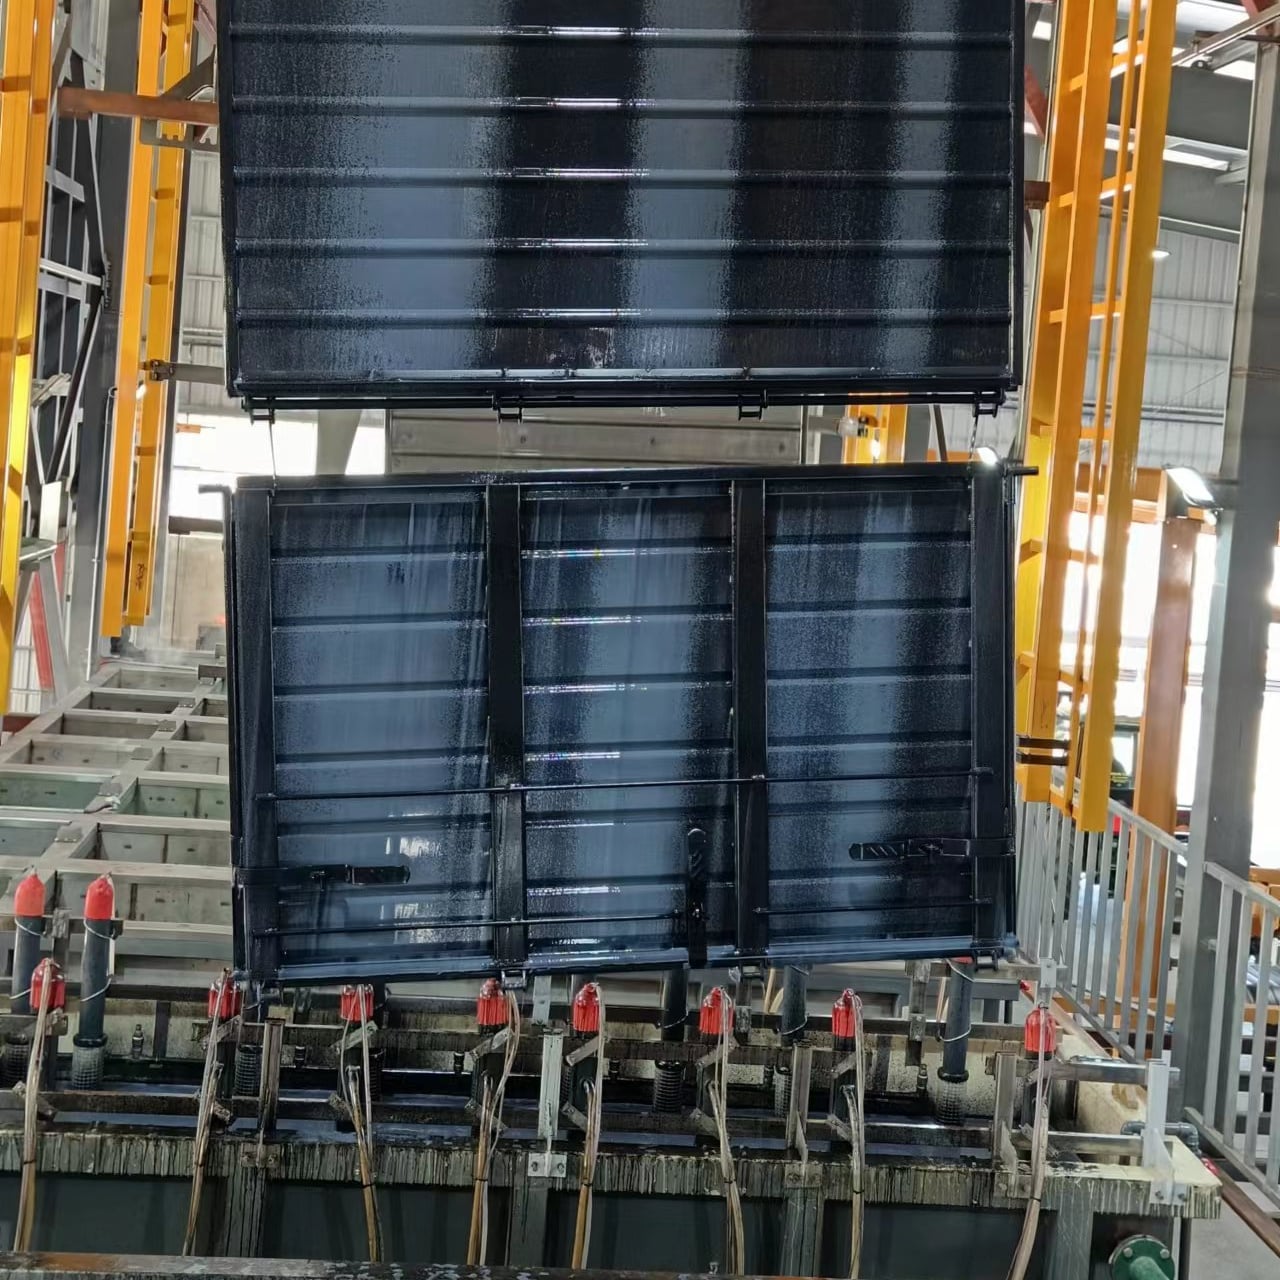
適切な診断と予防保全によって、電着塗装ラインは単なる悩みの種から、信頼性の高い生産設備へと変わります。ほとんどの問題は、経験豊富なチームが体系的なトラブルシューティングと厳格な工程管理によって対応可能な、予測可能な根本原因に起因しています。本稿では、電着塗装ラインの運転において最も重大な課題を紹介し、その発生理由を解説するとともに、メーカーが即座に実施できる具体的な解決策を提示します。
電着塗装ラインにおける電気・電源関連の課題
電圧の安定性と整流器の性能
電着塗装ラインでは、部品全体に均一な電着および膜厚を確保するために、安定した電源供給が不可欠です。電源の電圧・電流が変動したり、整流器の性能が劣化すると、制御された電流の印加ができなくなり、塗膜のムラ、塗り残し、あるいは電着不十分といった問題が生じます。電圧の不安定は、主に老朽化した整流器、電気接続部の緩み、あるいは電源設備の能力不足に起因します。電着塗装ラインで整流器の性能が低下すると、塗装工程中に所定の電流(アンペア数)を維持できなくなり、結果として一部の領域では膜厚が薄くなり、他の領域では厚くなるという不均一が発生します。このようなばらつきは防食性能を低下させ、完成品の錆びの発生を早めることになります。
電着塗装ラインにおける整流器および電圧の問題に対処するため、すべての電気接続部を四半期ごとに点検し、整流器を年1回負荷試験にかけ、また定期的にサーモグラフィー撮影を行って過熱箇所を検出するという予防保全計画を策定してください。電着塗装ラインの整流器が経年劣化による出力ドリフトを示し始めた場合は、重大な故障を待つのではなく、あらかじめ設定されたメンテナンス期間中に交換作業を実施するよう計画してください。より新しい高効率型整流器への更新は、電着塗装ライン全体の電源安定性を向上させ、エネルギー消費量を削減します。また、電圧および電流の基準値を毎月記録・管理することで、電着塗装ラインで発生しつつある異常を早期に検知できます。
アースおよび基準電位の問題
適切なアース接続は電着塗装ラインの運転において極めて重要ですが、腐食、酸化、機械的振動などにより、時間の経過とともにアース接続部が劣化することがよくあります。アース接続が弱くなったり不安定になると、電着塗装ラインのシステムは被塗物との電気的導通を確保するために過剰に負荷がかかり、電圧スパイクや堆積量のばらつき、さらには電気的な危険を招く可能性があります。また、電着塗装ライン用アースストラップが被塗物との接触部で緩んだり破断したりすると、電気的導通が途絶えて素地露出(ベアスポット)や塗膜不完全といった不良が生じます。作業員は、これらの問題が目立った電気的異常ではなく、むしろ仕上げ外観の不良として現れることから、アース状態を軽視しがちです。
電着塗装ラインのアースシステムは、毎月点検し、ワイヤーブラシで全接触部を清掃して酸化皮膜や腐食を除去してください。すべてのアースストラップおよびボルトはトルクレンチで適切な締め付けトルクを確保し、確実な機械的接続を維持します。電着塗装ラインでスライド式コンタクトリングやスプリング式アース装置を採用している場合は、スプリングが十分な接触圧力を維持していること、および接触面が清潔であることを確認してください。断線、亀裂、変色などの異常が見られるアースケーブルは直ちに交換してください。適切に保守された電着塗装ラインのアースシステムは、電圧のばらつきを低減し、全ロットにわたる塗膜の均一性を向上させます。
電着塗装ラインにおける浴液の化学組成およびろ過系の不具合
樹脂濃度の低下とpHのずれ
電着塗装ラインの電解液浴は、部品の塗装や電気泳動工程における水分消費に伴い、徐々に劣化する「生きた化学系」です。電着塗装ラインの浴液が経年劣化すると、樹脂固形分濃度が低下し、pHが変動し、イオンバランスが崩れます。その結果、塗膜の密着性、膜厚、表面仕上げ品質が低下します。電着塗装ラインの浴液を定期的に監視・補充しない場合、最終的には浴液が枯渇し、タンクを完全に空にして新液に交換する必要が生じます。これは高コストかつ多大な工数を要する作業です。多くの施設では、不良品の発生に気づいて初めて浴液の異常を把握するため、すでに数日にわたる不良品の生産が発生していることがあります。
電着塗装ライン向けに厳格な浴管理プログラムを確立してください。このプログラムには、毎日のpH測定、週1回のペイント缶単位での樹脂固形分分析、および月1回のイオンクロマトグラフィー試験が含まれます。浴組成に関するすべてのデータを詳細に記録し、傾向を早期に把握できるようにしてください。塗料メーカーの仕様に基づき、樹脂補充剤、脱イオン水、または緩衝液を添加して、電着塗装ラインの浴を調整します。多くの電着塗装ライン運転担当者は、定期的な浴分析とその結果に基づく助言を提供してくれる塗料サプライヤーとの連携から恩恵を受けています。調整を繰り返しても浴の不安定状態が継続する場合は、塗膜品質の回復と生産スケジュールの保護のため、部分的あるいは全量の浴交換が必要となる場合があります。
フィルトレーションシステム性能
電着塗装ラインの浴槽内には、浮遊固形物、錆粒子、塗料の凝集体が蓄積し、コーティングの均一性を損ない、ピンホールやオレンジピールなどの不良を引き起こします。フィルター装置は、こうした問題に対する第一線の防御手段ですが、多くの施設では浴槽内に目視できる粒子が現れるまでフィルターの交換を怠っています。電着塗装ラインのフィルターが詰まると、流量が制限され、熱伝達効率が低下し、浴槽ポンプに過剰な負荷がかかります。その結果、運転コストが上昇し、コーティング品質が低下します。さらに、不十分なフィルトレーションでは、異物が部品表面に沈着し、密着不良を招くだけでなく、塗装後の腐食劣化を加速させます。
電着塗装ラインのフィルターは、単なるカレンダー上の期間ではなく、浴液品質のモニタリングに基づいたスケジュールで交換してください。多くの施設では月1回または2か月に1回のフィルター交換が必要ですが、高生産性の電着塗装ラインでは週1回の交換が必要な場合もあります。フィルター本体に差圧計を設置し、フィルターが目詰まりに近づいていることをオペレーターに知らせるようにしてください。また、電着塗装ラインのフィルトレーションシステムが、通常のフィルターを通過してしまう微細粒子を除去するための十分な沈殿槽または遠心分離機の処理能力を備えていることを確認してください。電着塗装ラインで継続的にフィルトレーションの問題が発生する場合は、保持汚染量(ドロット・ホールディング・キャパシティ)が大きく、粒子除去効率の高いカートリッジ式またはバッグ式フィルターへアップグレードすることをご検討ください。
電着塗装ラインにおける塗膜欠陥と品質問題
堆積・被覆のむら
電着塗装ラインにおいて、膜厚のばらつきは、最も目立ちやすく、かつコストがかかる問題の一つです。これは、膜が薄い部分や素地が露出した部分、あるいは局所的に過剰に厚くなった部分として現れます。こうした欠陥は、部品の形状による課題、電界の歪み、水洗い不十分、あるいは工程パラメーターのずれなどに起因します。深い凹部や鋭角のエッジを有する複雑な部品では、外側の表面には膜が厚くなりがちですが、凹部内では膜が薄くなる傾向があり、これは電着塗装ラインの物理的特性に由来する固有の課題です。電着塗装ラインの電気的バランスが適切でなかったり、浴液条件が最適化されていなかったりすると、膜の被覆不良は著しく悪化します。膜厚のばらつきは防食性能を損ない、現場での不具合(フィールド・フォールure)を引き起こし、ブランドイメージの低下や保証費用の増加につながります。
電着塗装ラインにおける塗膜のムラを解消するには、まず電圧・電流・浴槽抵抗を測定し、電気的パラメーターが適正かつ安定しているか確認してください。次に、電着塗装ラインの浴槽内における電極の位置を調整し、部品の全領域にわたってより均一な電界を形成します。また、部品を相互に電界から遮蔽しないよう適切に配置し、浴液の循環を促進する治具を用いるようにしてください。さらに、電着塗装ラインの浴液化学組成および固形分濃度を点検しましょう。樹脂量が不足していることやpHが不適切であることが、付着不良の直接的な原因となることがあります。付着時間を30~60秒延長すると、複雑な形状部品における塗膜被覆性が向上することが多いです。それでも不具合が解消されない場合は、塗料メーカーに相談し、浴液の配合を調整するか、あるいはご使用の部品群に最適化された浴槽内電極配置をご提案いただくようお願いします。
表面欠陥と仕上がり品質
ピンホール、ブリスタリング(膨れ)、エッジのざらつき、塗膜垂れは、電着塗装ラインから出荷される部品に頻出する表面品質不良です。これらの欠陥は、前処理が不十分であるか、浴液が汚染されているか、あるいは硬化・乾燥条件が適切でないことを示しています。電着塗装ラインの前処理工程で油分、錆、製造工程由来の異物を十分に除去できていない場合、電着塗膜が母材金属に正しく付着せず、密着不良や早期剥離を引き起こします。ブリスタリングは、基材内に閉じ込められた水分や脱気現象を示すことが多く、これは前処理または乾燥工程の最適化によって最も効果的に解消できます。また、表面が粗い、またはオレンジピール状のテクスチャーになるのは、浴液中の粒子汚染や浴温の過剰上昇が原因であることが多く、フィルター性能の向上と浴温管理の改善により対応可能です。
代表的な部品を各電着塗装ラインのロットから抜き取り、クロスハッチ付着性試験、塩水噴霧試験、膜厚測定などの標準化された手法で検査する包括的な品質管理手順を導入してください。不具合が発生した場合には、電着塗装ラインの前処理薬品、浴組成、乾燥条件を体系的に検証し、根本原因を特定します。多くの場合、単純な前処理条件の調整や浴のろ過性能の向上だけで、設備の大規模な変更を伴わずに仕上がり品質を回復できます。電着塗装ラインにおいて不具合発生率が最も高い部品番号や製造ロットを記録し、それら特定の用途に対して優先的に工程の調整を行ってください。一貫した品質モニタリングにより、電着塗装ラインは予測可能で制御可能なプロセスへと進化し、顧客仕様を確実に満たすようになります。
よくある質問
電着塗装ラインで部品の塗膜厚さが不均一になる原因は何ですか?
厚さのばらつきは、通常、部品の形状による電界の歪み、電着塗装ラインのタンク内における電極の位置ずれ、または浴液の循環不足によって生じます。また、樹脂固形分が低すぎたり、pHが不適切だったり、浴液が汚染されている場合も、塗膜の均一性が低下します。電気的パラメーターの調整、電極の再配置、および浴液の化学組成の最適化により、この問題は通常、電着塗装ライン上で解消されます。
電着塗装ラインのフィルターは、どのくらいの頻度で交換すればよいですか?
ほとんどの電着塗装ラインでは、フィルターを月1回または2か月に1回のペースで交換する必要がありますが、高生産性のラインでは週1回の交換が必要になる場合もあります。カレンダー上の期間よりも、フィルター前後の差圧をモニタリングすることが、より確実な交換時期の判断基準となります。詰まったフィルターは流量を制限し、冷却効率を低下させ、ポンプに過負荷をかけるため、予防的な交換スケジュールを導入することで、塗膜品質と設備寿命の両方を守ることができます。
電着塗装ラインにおける電気的トラブルを防止する最も効果的な方法は何ですか?
四半期ごとの接続点点検、年1回の整流器負荷試験、および月1回の基準電圧・電流記録を含む予防保全プログラムを確立してください。アース接触部は定期的に清掃し、腐食を除去してください。また、摩耗や断線が見られるケーブルは直ちに交換してください。一貫した電気設備の保全により、電着塗装ラインの生産品質および安定性を損なう電源関連の不具合のほとんどを未然に防止できます。