
 EN

「 e-coating Line 電着塗装ラインは、自動車、家電、金属表面処理などの現代製造業において、最も重要な投資の一つです。このラインの効率性と寿命は、早期摩耗、薬品の劣化、工程のばらつきを未然に防ぐための継続的かつ予防的な保守管理に大きく左右されます。適切な保守手順が徹底されなければ、高品質な電着塗装ラインであっても、予期せぬ停止、塗膜品質の低下、そして大幅な運用コスト増加が生じかねません。電着塗装ラインを効果的に維持・管理する方法を正しく理解することは、投資の保護と競争力のある生産スケジュールの維持にとって不可欠です。
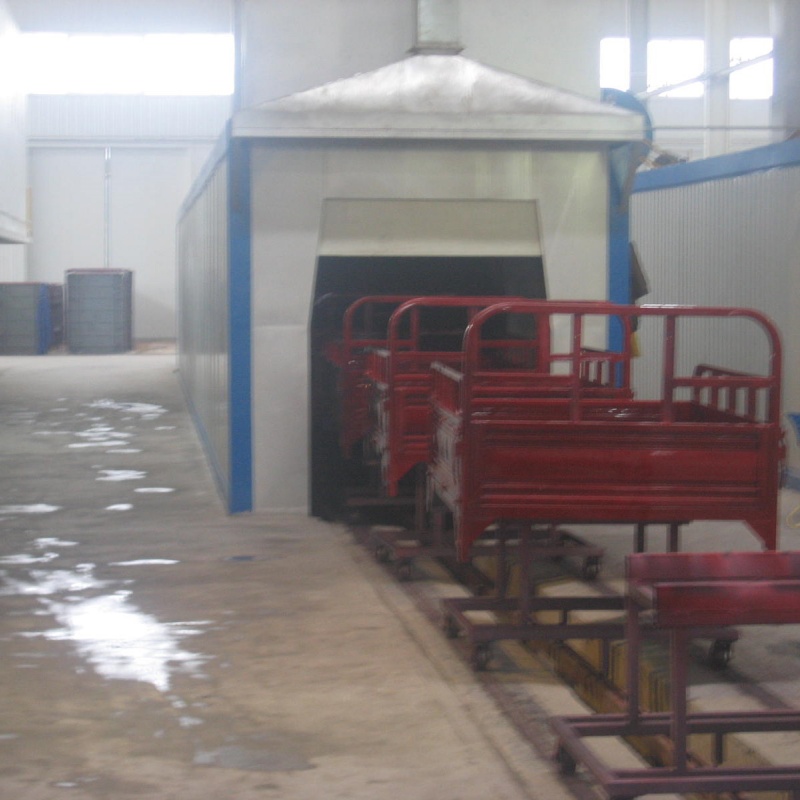
電着塗装ラインの複雑さは、前処理工程から塗装槽、フィルター網、硬化ゾーンに至るまで、多数の相互接続されたサブシステムに起因します。ライン内の各構成要素は、部品品質と工程信頼性を一貫して確保するために、化学的・電気的・熱的な特定のパラメーター範囲内で動作しなければなりません。電着塗装ラインの定期保守は、単に故障した部品を修理することではありません。むしろ、故障が発生する前にそれを未然に防ぎ、設備の寿命を延ばし、優れた塗膜密着性、耐食性、仕上げ品質を実現するための化学バランスを維持することにあります。本ガイドでは、今後数年にわたり電着塗装ラインを最高の性能で稼働させ続けるための、実践的な保守戦略を具体的にご提案します。
電着塗装ラインの構成要素を理解する
電着塗装ライン運用における重要サブシステム
電着塗装ラインは、一貫性と高品質な塗膜を実現するために相互に依存する複数のシステムで構成されています。前処理工程では、金属表面の油分、酸化物、その他の異物を除去し、電着塗装ライン全体における塗膜の密着性および防食性能に直接影響を与えます。塗布タンクには、電気的荷電移動を通じて均一な塗膜を形成するよう設計された特殊な塗料化学組成が使用されています。フィルター装置は、塗料固形分や不純物を継続的に除去し、電着塗装ライン内の浴液化学組成の安定性を維持します。硬化炉では塗膜の重合反応が進行し、厳密な温度管理が求められます。電着塗装ライン内における各システムの機能と全体的なパフォーマンスへの寄与を理解することで、保守作業の優先順位を明確にしたり、潜在的な問題の初期兆候を早期に把握したりすることが可能になります。
化学・電気パラメーターの安定性
電着塗装ラインでは、pH、導電率、樹脂濃度、溶剤濃度などの浴液化学パラメーターを厳密に管理することで、均一な塗膜形成を確保する必要があります。また、電圧、電流、電極間隔といった電気的パラメーターは、塗膜の厚さや品質特性に直接影響します。前処理浴、塗装槽、硬化ゾーンにおける温度の安定性も同様に重要であり、工程の再現性および塗膜性能を維持するために不可欠です。これらのパラメーターのいずれかが仕様範囲から逸脱すると、塗装された部品に付着不良、塗布ムラ、または耐食性の低下といった不具合が生じる可能性があります。日々の試験と記録による定期的なパラメーター監視は、電着塗装ラインの予防保全を実施するための基盤となり、高コストな生産停止を未然に防ぐのに役立ちます。
必須の予防保全対策
電着塗装ラインの毎日・毎週の点検手順
電着塗装ラインの日常点検を体系化したスケジュールで実施することで、問題が重大な故障に発展する前に早期に発見できます。毎日の点検では、タンク液量の目視確認、フィルターの状態、ポンプの動作、コンベアの動きなどを、ライン全体で確認します。また、漏れ、異常な臭気、浴液の変色、異常な電気的現象の有無をチェックすることで、電着塗装ライン内の劣化兆候を早期に検知できます。週1回の浴液化学分析(pH、導電率、付着塗膜量の測定など)を実施すれば、仕様内での安定運転を維持でき、部品品質への影響が出る前の段階で、数値のずれ傾向を把握できます。すべての点検結果および試験データは記録し、過去の履歴として蓄積することで、傾向を読み取り、電着塗装ラインにおける大規模な保守作業のタイミングを予測することが可能になります。この予防保全的なアプローチにより、突発的なダウンタイムが大幅に削減され、電着塗装ラインの重要機器の寿命も延長されます。
フィルター管理および浴液補充
電着塗装ラインのフィルター装置は、運転中に蓄積する塗料固形分、溶解金属イオンおよびその他の不純物を連続的に除去します。生産量および浴液の化学組成に応じて、電着塗装ラインのフィルターは、十分な流量および浴液の透明度を維持するために定期的な交換または逆洗が必要となります。フィルターの保守を怠ると、圧力上昇、循環量の低下、浴液導電率の上昇が生じ、電着塗装ライン全体の塗膜品質が損なわれます。電着塗装ラインでは、フィルター前後の圧力差の測定値およびフィルターの外観点検結果に基づき、点検スケジュールを確立してください。また、フィルターによる不純物除去に加え、電着塗装プロセスで消費される樹脂、顔料および添加剤を補充するため、定期的な浴液補充も必要です。計画的な補充により、浴液組成の徐々なる劣化を防ぎ、結果として全浴抜き替えという高コストな対応を回避できます。化学薬品メーカーと連携し、自社の電着塗装ラインに最適化された浴液管理手順を作成してください。この手順では、補充頻度と化学薬品の効率性および塗膜品質要件とのバランスを考慮することが重要です。
設備の保守および部品の保護
ポンプ、モーター、コンベアシステムの保守
電着塗装ラインにおける循環ポンプは、浴液をタンクおよびフィルター装置に絶えず送り込むため、懸濁固形物や腐食性の薬品による摩耗を受けやすくなります。シールの点検、ベアリングへの潤滑油供給、インペラーの状態確認など、定期的なポンプ保守を行うことで、電着塗装ラインの信頼性ある運転が維持されます。循環装置およびコンベアシステムを駆動する電動機は、電着塗装ライン特有の湿気、化学薬品蒸気、熱応力から保護する必要があります。適切な換気設備の設置、湿気遮断措置の実施、および定期的なモーター絶縁抵抗測定を実施することで、モーターの寿命を大幅に延ばし、電着塗装ラインにおける予期せぬ故障を防ぐことができます。前処理・塗布・硬化工程を経て部品を搬送するコンベアシステムは、コーティングを損傷したり、電着浴の薬液を汚染したりしないよう、ハンギングやドラッグ(引きずり)を極力抑えたスムーズな運転を維持しなければなりません。コンベアのチェーンおよびベアリングにはメーカー指定通りの潤滑油を定期的に供給し、チェーンの摩耗や取付位置のずれを点検して、他の部品に悪影響を及ぼす前に摩耗部品を交換してください。
タンク内面および電極の保守
電着塗装ラインのアプリケーションタンク内面には、塗料スラッジやミネラル沈着物が蓄積し、電気的効率を低下させ、浴液の化学組成を汚染します。定期的なタンク排水および洗浄により、これらの沈着物を除去し、電着塗装ライン全体のタンク性能を回復させます。塗膜を付着させるために電気的荷電を印加する電極は、腐食、ミネラルスケールの付着、位置ずれなどの問題を定期的に点検する必要があります。こうした問題は、電着塗装ラインにおける塗膜の均一性を損ないます。腐食やスケールが付着した電極では、電気的接触および電流分布が悪化し、塗膜厚さのばらつきや、電着塗装された部品の一部に無塗装部(ベアスポット)が生じる可能性があります。電極の交換または適切な方法による清掃は、電着塗装ラインの製造元の仕様および化学品供給業者の推奨事項に基づいて実施してください。また、タンク内における電界分布の均一性を確保するため、電極間の間隔および位置合わせを適切に維持してください。これらの対策により、塗膜品質の徐々なる劣化を防ぎ、電着塗装ラインの優れた性能を支える電気的効率を維持できます。
電着塗装ラインの問題監視およびトラブルシューティング
浴液の化学的安定性と品質管理
電着塗装ライン全体における浴液の化学的パラメーターを一貫して監視することは、コーティング品質と工程の安定性を維持する上で不可欠です。pH、導電率、固形分濃度、付着量について、毎日の検査手順を確立し、部品品質に影響が出る前に化学的ずれを早期に検出してください。検査で仕様外の状態が確認された場合は、水の持ち込み過多、ろ過不十分、薬品の消耗、機器の故障など、原因を根本的に特定・調査してください。電着塗装ラインの浴液化学は、コーティングの密着性、防食性能、塩水噴霧耐性、および完成品の外観品質に直接影響します。化学的ずれを検出した直後に微調整を行うことで、浴液全面交換や長時間の工程停止といった重大なトラブルの蓄積を未然に防げます。すべての化学調整、補充作業、検査結果について詳細な記録を残し、予防保全のスケジュール立案に活かせる傾向分析の基盤を築いてください。
硬化条件の検証および熱管理システムの保守
電着塗装ラインに組み込まれた硬化炉は、制御された熱処理により塗膜をポリマー化し、最終的な保護性能を発現させます。電着塗装ライン内の炉は、部品のサイズや形状に関わらず均一な硬化を確実にするため、炉室内全体で安定かつ均一な温度を維持する必要があります。電着塗装ライン全体の温度監視装置には、入口および出口用の温度計に加え、炉室内の全温度プロファイルが仕様を満たしていることを確認するための熱電対も含める必要があります。電着塗装ライン内の断熱材、ヒーター、温度制御システムの劣化は、不均一な硬化、十分な硬度の不足、使用中の早期塗膜剥離などの原因となります。電着塗装ラインの炉ヒーター、ダンパー動作、排気システム、温度制御用電子機器については、四半期ごとの点検を実施してください。摩耗した部品は、故障して電着塗装ラインの運転を妨げる前に交換してください。また、コンベアの搬送速度が、完全な硬化に必要な時間-温度プロファイルと一致しているかを確認してください。炉内温度が適正でも、搬送速度が不適切だと、十分なポリマー化が達成されません。
よくある質問
電着塗装ラインの保守点検は、どのくらいの頻度で行えばよいですか?
電着塗装ラインの保守点検頻度は、生産量、浴液の化学組成、および各部品の使用年数によって異なります。日常的な目視点検および浴液の化学分析は、各生産シフトごとに行う必要があります。また、週1回の詳細点検、フィルターの状態評価、浴液の補充確認は、多くの産業用電着塗装ラインで標準的な実践です。主要部品(ポンプのシール、モーターの状態、電極のアライメント、オーブンシステムの動作確認など)の点検は、通常、四半期ごとまたは半年ごとに行われますが、これは電着塗装ラインの具体的な運転条件およびメーカーの推奨事項に応じて調整されます。設備サプライヤーおよび化学品ベンダーと連携し、自社の電着塗装ラインの運用実態に合わせたカスタマイズされた保守スケジュールを作成してください。
電着塗装ラインで最もよく見られる故障箇所は何ですか?
電着塗装ラインで最も脆弱な部品は、腐食性の浴液に絶えずさらされる循環ポンプやシール、汚染物質が蓄積するフィルター装置、熱サイクルにより劣化する硬化炉のヒーター、そして腐食やミネラルスケールが発生する電極です。また、コンベアシステムも、重い部品の荷重や電着塗装ライン内の化学環境による摩耗を受けることがあります。前処理タンクにはスラッジが堆積し、定期的な清掃を行わないと、溶液の循環量が減少したり、前処理品質が低下したりするおそれがあります。定期的な点検とモニタリングによる早期発見によって、予期せぬダウンタイムが発生する前に問題に対応できます。
電着塗装ラインの寿命を、より適切な保守管理によって延長することは可能ですか?
はい、一貫した予防保全を実施することで、電着塗装ラインの稼働寿命をメーカーが想定する初期の寿命から大幅に延長できます。定期的な部品点検、摩耗部品の適切な時期での交換、浴液の化学組成管理、および清掃スケジュールの遵守により、設備の劣化が加速するのを防ぎ、結果として寿命の短縮を回避します。産業用電着塗装ラインの多くは、適切な保全が行われていれば15~20年、あるいはそれ以上の期間、安定して運用されています。一方で、保全が不十分であったり、故障発生後の対応(事後保全)のみに頼っている場合は、はるかに短い寿命にとどまることになります。電着塗装ラインへの予防保全投資は、大規模修理の頻度を減らし、予期せぬ停止時間を最小限に抑え、最終的には塗装設備への資本投資に対するリターンを高めます。