
 EN

Ae-pinnoituslinja edustaa yhtä tärkeimmistä investoinneista nykyaikaisessa valmistuksessa, erityisesti autoteollisuudessa, kotitalouskoneiden ja metallipinnoitusten alalla. Elektroforeettisen pinnoituksen linjan tehokkuus ja kestävyys riippuvat suuresti johdonmukaisista ja ennakoivista huoltotoimenpiteistä, jotka estävät aikaisen kulumisen, kemikaalien hajoamisen ja prosessin epäjohdonmukaisuudet. Ilman asianmukaista huomiota huoltoprotokolliin jopa korkealaatuiset elektroforeettisen pinnoituksen linjajärjestelmät voivat kokea odottamatonta pysähtymistä, heikentynyttä pinnoitusten laatua ja merkittävästi korkeampia käyttökustannuksia. Elektroforeettisen pinnoituksen linjan tehokkaan huollon ymmärtäminen on välttämätöntä sijoituksen suojaamiseksi ja kilpailukykyisten tuotantosuunnitelmien ylläpitämiseksi.
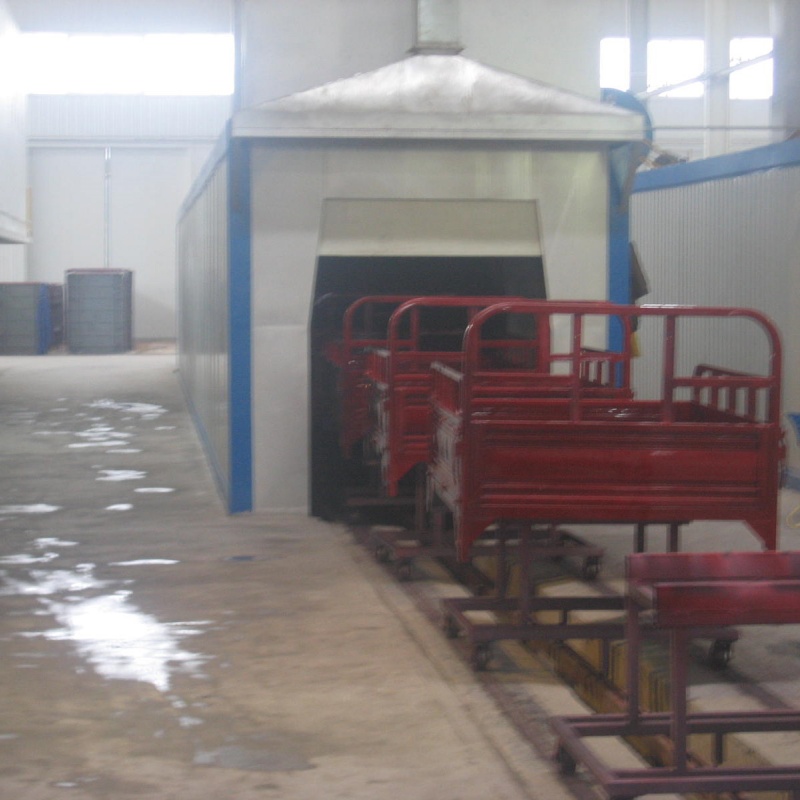
E-pinnoitelinjan monimutkaisuus johtuu lukuisista toisiinsa kytketyistä alajärjestelmistä – esikäsittelyvaiheista pinnoitustankkeihin, suodatusverkkoihin ja kovettumisalueisiin. Jokainen komponentti e-pinnoitelinjassasi toimii tiukkojen kemiallisten, sähköisten ja lämpötilaparametrien puitteissa, joiden on pysyttävä vakaina, jotta osien laatu ja prosessin luotettavuus säilyvät yhtenäisinä. Säännöllinen e-pinnoitelinjan huolto ei tarkoita pelkästään vioittuneiden osien korjaamista; se tarkoittaa ennakoivaa vikojen estämistä, laitteiston elinajan pidentämistä sekä kemiallisen tasapainon ylläpitämistä, mikä takaa erinomaisen pinnoitteen tarttuvuuden, korroosionkestävyyden ja pinnanlaadun. Tässä oppaassa esitetään käytännöllisiä huoltotoimenpiteitä, jotka on suunniteltu erityisesti pitämään e-pinnoitelinjasi huipputasoisessa toimintakunnossa vuosikausia eteenpäin.
E-pinnoitelinjan järjestelmäkomponenttien ymmärtäminen
Tärkeimmät alajärjestelmät e-pinnoitelinjan toiminnassa
Sähkökatalyysilinjassasi on useita toisiinsa kytkettyjä järjestelmiä, jotka toimivat yhdessä tasalaatuisen ja korkealaatuisen pinnoitteen saavuttamiseksi. Esikäsittelyvaiheessa metallipinnat puhdistetaan öljyistä, oksideista ja epäpuhtauksista, mikä vaikuttaa suoraan pinnoitteen tarttumiseen ja korroosiosuojaukseen koko sähkökatalyysilinjassasi. Soveltamisaltaat sisältävät erityisesti suunniteltua kemiallista koostumusta, joka muodostaa tasaisen pinnoitekerroksen sähkövarauksen siirron kautta. Suodatusjärjestelmä poistaa jatkuvasti maalijäämiä ja epäpuhtauksia säilyttääkseen kylpykemian tasapainon sähkökatalyysilinjassasi. Kuivatusuunit polymeerivät pinnoitteen ja niiden on säilytettävä tarkat lämpötilaprofiilit. Kun ymmärtää, miten kukin näistä järjestelmistä sähkökatalyysilinjassasi vaikuttaa kokonaissuoritukseen, voidaan määrittää huoltotoimet ja havaita varhaiset merkit mahdollisista ongelmista.
Kemiallisten ja sähköisten parametrien vakaus
E-pinnoitusten käsittelylinjan kemiallisia kylpyparametrejä, kuten pH-arvoa, johtavuutta, harmaan aineen pitoisuutta ja liuotintasoa, on säädettävä tarkasti, jotta pinnoituksen saostuminen pysyy yhtenäisenä. Sähköiset parametrit, kuten jännite, virta ja elektrodien välimatka, vaikuttavat suoraan pinnoituspaksuuteen ja laatuominaisuuksiin koko e-pinnoitusten käsittelylinjalla. Lämpötilan vakaus esikäsittelykylpyissä, soveltamisastioissa ja kovettumisalueissa on yhtä tärkeää prosessin toistettavuuden ja pinnoituksen suorituskyvyn varmistamiseksi. Jos jokin näistä parametreistä poikkeaa määritellyistä arvoista, linjalla pinnoitetut osat voivat olla heikosti kiinnittyneitä, epätasaisesti pinnoitettuja tai heikentäneet korroosionkestävyyttään. Näiden parametrien säännöllinen seuranta päivittäisin testein ja dokumentoinnilla muodostaa perustan e-pinnoitusten käsittelylinjan ennakoivan huollon toteuttamiselle ja auttaa estämään kalliita tuotantokatkoja.
Välttämättömät ennaltaehkäisevän huollon käytännöt
Päivittäiset ja viikoittaiset e-pinnoitusten käsittelylinjan tarkastusrutiinit
Rakentamalla rakennettu päivittäinen tarkastusohjelma sähkökromauslinjallesi voidaan tunnistaa mahdollisia ongelmia ennen kuin ne kasvavat merkittäviksi vioiksi. Päivittäisiin tarkastuksiin kuuluu visuaalinen tarkastus kylpyastian tasosta, suodattimien kunnosta, pumppujen toiminnasta ja kuljetinrataprosessin liikkeestä koko sähkökromauslinjan osalta. Vuotojen, epätavallisten hajuja, kylpyliuosten värimuutoksia ja epänormaalia sähköistä aktiivisuutta tarkkailemalla voidaan havaita varhain heikentyviä olosuhteita sähkökromauslinjallasi. Viikoittaiset kylpyliuoksen kemialliset testit – mukaan lukien pH-arvo, johtavuus ja pinnoituspainon näytteet – varmistavat, että sähkökromauslinjasi pysyy määritellyn eritteen sisällä ja että poikkeamat havaitaan ennen kuin ne vaikuttavat osien laatuun. Kaikki havainnot ja testitulokset tulee dokumentoida luodakseen historiallisen tiedon, joka paljastaa säännönmukaisuuksia ja auttaa ennustamaan, milloin sähkökromauslinjallasi tarvitaan laajempaa huoltoa. Tämä ennakoiva lähestymistapa vähentää merkittävästi odottamatonta käyttökatkoa ja pidentää kriittisten komponenttien käyttöikää koko sähkökromauslinjallasi.
Suodattimen hallinta ja kylpyjen täydennys
Sähkökatalyyttisen pinnoituksen linjan suodatusjärjestelmä toimii jatkuvasti maalin kiinteiden aineosien, liuenneiden metalli-ionien ja muiden käytön aikana kertyvien epäpuhtauksien poistamiseksi. Tuotantomäärän ja kylpyjen kemian mukaan suodattimet sähkökatalyyttisen pinnoituksen linjassa vaativat yleensä säännöllistä vaihtoa tai takaisinpesua, jotta voidaan säilyttää riittävät virtausnopeudet ja kylpyjen selkeys. Suodattimien huollon laiminlyönti aiheuttaa paineen nousua, kierton heikkenemistä ja kylpyjen johtavuuden nousua, mikä heikentää pinnoitusten laatua koko sähkökatalyyttisen pinnoituksen linjalla. Laadi suodattimien tarkastussuunnitelma perustuen eropaineen mittauksiin ja suodattimien tilan visuaaliseen arviointiin sähkökatalyyttisen pinnoituksen linjassasi. Suodatuksen lisäksi sähkökatalyyttisen pinnoituksen linjaa on täydennettävä säännöllisesti korvaamaan pinnottamisprosessin aikana kulutettuja harmaa-aineita, pigmenttejä ja lisäaineita. Suunniteltu täydennys estää hitaan kemian rappeutumisen, joka muuten pakottaisi koko säiliön tyhjentämisen ja täydellisen uudelleentäyttämisen paljon kalliimmalla tavalla. Työskentele kemikaalitoimittajasi kanssa kehittääksesi sähkökatalyyttisen pinnoituksen linjaasi varten erityisen kylpyjen hallintaprotokollan, joka tasapainottaa täydennyksen taajuutta kemikaalien tehokkuuden ja pinnoitusten laatuvaatimusten kanssa.
Varusteiden huolto ja komponenttien suojaus
Pumpun, moottorin ja kuljetinjärjestelmän hoito
Kiertopumput e-pintakäsittelylinjassanne kuljettavat kylpyliuosta jatkuvasti säiliöiden ja suodatusjärjestelmien läpi, mikä tekee niistä alttiita kulumiselle, joka johtuu kelluvista kiinteistä aineksista ja syövyttävästä kemiallisesta ympäristöstä. Säännöllinen pumppujen huolto, johon kuuluu tiivisteen tarkastus, laakerien voitelu ja impellereiden kunnon arviointi, varmistaa e-pintakäsittelylinjanne luotettavan toiminnan. E-pintakäsittelylinjassa kiertopumppujen ja kuljetinjärjestelmien sähkömoottorit vaativat suojaa kosteudelta, kemikaalihöyryiltä ja lämpöstressiltä, jotka ovat tyypillisiä e-pintakäsittelylinjojen ympäristössä. Oikeanlainen ilmanvaihto, kosteusesteet ja säännöllinen moottorien eristystestaus pidentävät merkittävästi moottorien käyttöikää ja estävät odottamattomia vikoja e-pintakäsittelylinjallanne. Kuljetinjärjestelmät, jotka siirtävät osia esikäsittelyyn, pinnoitukseen ja kovettamiseen, täytyy pitää toiminnassa tasaisesti ilman roikkumista tai raahaamista, joka voisi vahingoittaa pinnoitteita tai saastuttaa kylpyliuosta e-pintakäsittelylinjassanne. Voitelkaa kuljetinketjuja ja laakereita valmistajan määrittämän ohjeiston mukaisesti, tarkastakaa ketjujen kulumista ja virheasentoja sekä vaihtakaa kuluneet komponentit ennen kuin ne vahingoittavat muuta e-pintakäsittelylinjanne järjestelmää.
Säiliön sisäpintojen ja elektrodien huolto
Sovellustankkien sisäpinnat te-koating-linjassasi kertyvät maalisaostumat ja mineraalisaostumat vähentävät sähköistä tehokkuutta ja saastuttavat kylpyä. Säännöllinen tankin tyhjennys ja puhdistus poistaa nämä saostumat ja palauttaa tankkien suorituskyvyn koko te-koating-linjassasi. Elektrodit, jotka antavat sähkövarauksen pinnoitteen saostumiseen, vaativat säännöllistä tarkastusta korroosion, mineraalisaostumien ja asennusvirheiden varalta, jotka heikentävät pinnoituksen tasaisuutta te-koating-linjassasi. Korrodoituneet tai saostumia kertyneet elektrodit vähentävät sähkökontaktia ja jakelua, mikä johtaa epätasaiseen pinnoituspaksuuteen ja mahdollisiin paljaiksi jääviin alueisiin osissa, jotka pinnoitetaan te-koating-linjassasi. Vaihda elektrodit tai puhdista ne asianmukaisilla menetelmillä valmistajan te-koating-linjan määrittelyjen ja kemikaaliantajan suositusten mukaisesti. Ylläpidä oikeaa elektrodien välimatkaa ja asentoa varmistaaksesi tasaisen sähkökentän jakautumisen tankissa te-koating-linjassasi. Nämä toimet estävät pinnoitteen laadun hitaan heikkenemisen ja säilyttävät sähköisen tehokkuuden, joka määrittelee te-koating-linjasi erinomaisen suorituskyvyn.
E-pinnoitelinjan ongelmien seuranta ja vianmääritys
Kylpykemian vakaus ja laadunvalvonta
Jatkuvan kylpykemian parametrien seuranta koko elektroforeettisen pinnoituslinjan aikana on perustavanlaatuista pinnoitteen laadun ja prosessin vakauden varmistamiseksi. Määritä päivittäiset testausmenettelyt pH:lle, johtavuudelle, kiintoaineiden pitoisuudelle ja pinnoituspaksuudelle, jotta kemialliset poikkeamat voidaan havaita ennen kuin ne vaikuttavat osien laatuun elektroforeettisella pinnoituslinjalla. Kun testauksesta ilmenee määritettyjä rajoja ylittyviä olosuhteita elektroforeettisella pinnoituslinjalla, tutki syitä – olivatpa ne liiallisesta veden mukana kulkeutumisesta, riittämättömästä suodatuksesta, kemikaalien kuluminasta tai laitteiston vioista. Elektroforeettisen pinnoituslinjan kylpykemia vaikuttaa pinnoitteen tarttuvuuteen, korroosiosuojaan, suolahöyryn kestävyyteen ja valmiiden osien ulkoiseen näköön. Pienet säädöt, jotka tehdään välittömästi poikkeaman havaitsemisen jälkeen, estävät ongelmien kertymisen, mikä lopulta pakottaisi koko kylpyyn vaihtamisen ja pitkän käyttökeskeytyksen elektroforeettisella pinnoituslinjalla. Pidä tarkkaa dokumentaatiota kaikista kemiakorjauksista, täydennystoimenpiteistä ja testituloksista, jotta voidaan tunnistaa trendejä, jotka ohjaavat ennakoivan huollon suunnittelua elektroforeettisella pinnoituslinjalla.
Kovettamisprofiilin varmistus ja lämmönhallintajärjestelmän huolto
Kovetusuunit, jotka on integroitu sähkökatalyyttiseen pinnoituslinjaan, polymerisoivat pinnoitteen ja kehittävät sen lopulliset suojatoiminnallisuudet hallitun lämmöllisen altistumisen avulla. Sähkökatalyyttiseen pinnoituslinjaan kuuluvien uunien on säilytettävä kammion sisällä vakaa ja tasainen lämpötila varmistaakseen yhtenäisen kovetuksen riippumatta osien koosta tai muodosta. Lämpötilanseurantalaitteiston tulee kattaa koko sähkökatalyyttinen pinnoituslinja, mukaan lukien sekä sisään- että ulostulolämpömittarit sekä kammion termoparit, jotka varmistavat, että koko lämpötilaprofiili täyttää vaaditut vaatimukset. Erityisesti sähkökatalyyttisen pinnoituslinjan eristeen, lämmityselementtien tai lämpötilansäädön heikkeneminen johtaa epätasaiseen kovetukseen, riittämättömään kovuuteen ja pinnoitteen ennenaikaiseen hajoamiseen käytössä. Suorita sähkökatalyyttisen pinnoituslinjan uunien lämmityselementtien, säätöventtiilien toiminnan, poistoilmajärjestelmien ja lämpötilansäädön elektroniikan tarkastukset neljännesvuosittain. Korvaa kuluneet komponentit ennen niiden vikaantumista ja mahdollista sähkökatalyyttisen pinnoituslinjan toiminnan häiriintymistä. Varmista, että kuljetinbeltin nopeus vastaa täydelliseen kovetukseen vaadittua aika–lämpötilaprofiilia sähkökatalyyttisessä pinnoituslinjassa, sillä virheellinen nopeus voi estää riittävän polymerisaation, vaikka uunin lämpötila olisi oikea.
UKK
Kuinka usein minun tulisi huoltaa sähkökatalyyttistä pinnoituslinjaani?
Sähkökatalyyttisen pinnoituslinjan huoltoväli riippuu tuotantomäärästä, kylpykemian koostumuksesta ja komponenttien iästä. Sähkökatalyyttisen pinnoituslinjan osalta visuaaliset tarkastukset ja kemialliset testit tulisi suorittaa jokaista tuotantovuoroa kohti päivittäin. Viikoittaiset tarkat tarkastukset, suodattimien arviointi ja kylpykemian täydennystarkastukset ovat yleisesti ottaen standardikäytäntö teollisuuden sähkökatalyyttisissä pinnoituslinjoissa. Tärkeimpien komponenttien tarkastukset – mukaan lukien pumppujen tiivisteet, moottorien kunto, elektrodien asento ja uunijärjestelmän varmistus – suoritetaan yleensä neljännesvuosittain tai puolivuosittain riippuen sähkökatalyyttisen pinnoituslinjan erityisistä käyttöolosuhteista ja valmistajan suosituksista. Työskentele laitehuoltotoimittajasi ja kemikaalitoimittajasi kanssa, jotta voitte laatia sinun sähkökatalyyttisen pinnoituslinjasi toimintaprofiiliin räätälöidyn huoltosuunnitelman.
Mitkä ovat yleisimmät vikaantumiskohtakohdat sähkökatalyyttisessä pinnoituslinjassa?
E-kerroksentuotantolinjan haavoittuvimmat komponentit ovat kiertopumput ja tiivisteet, jotka altistuvat jatkuvasti syövyttävälle kylpykemialle, suodatusjärjestelmät, joissa kertyy epäpuhtauksia, kuumennuselementit kovatusuunien sisällä, jotka heikentyvät lämpökyklien vaikutuksesta, sekä elektrodit, joissa kehittyy korroosiota ja mineraalisaostumia. Kuljetusjärjestelmät voivat myös kulua raskaiden osien kuormituksesta ja kemikaalien vaikutuksesta e-kerroksentuotantolinjan sisällä. Esikäsittelyastiat kertyvät lietteen saostumia, joiden poistamiseen tarvitaan ajoittaisia puhdistuksia estääkseen e-kerroksentuotantolinjan liuoksen kierton hidastumisen ja esikäsittelyn laadun heikkenemisen. Säännöllinen tarkastus ja valvonta mahdollistavat ongelmien varhaisen havaitsemisen ja korjaamisen ennen kuin ne aiheuttavat odottamatonta pysäytystä e-kerroksentuotantolinjalla.
Voinko pidentää e-kerroksentuotantolinjani käyttöikää paremmalla huollolla?
Kyllä, säännöllinen ennakoiva huolto pidentää e-pintakäsittelylinjan käyttöikää merkittävästi valmistajan alkuperäisiä odotuksia pidemmälle. Säännöllinen komponenttien tarkastus, kuluneiden osien ajoissa tapahtuva vaihto, kylpyjen kemiallisen koostumuksen asianmukainen hallinta sekä puhdistusten aikataulun noudattaminen estävät laitteiston nopeaa vanhenemista ja siten myös sen käyttöiän lyhenemistä. Monet teollisuuden e-pintakäsittelylinjat toimivat onnistuneesti 15–20 vuotta tai pidempään, kun niitä huolletaan asianmukaisesti, kun taas huollon laiminlyönti tai pelkästään reaktiivinen huolto lyhentää käyttöikää huomattavasti. Ennakoivan huollon sijoittaminen e-pintakäsittelylinjaan vähentää suurten korjausten tarvetta, minimoi ennakoimattoman käyttökatkon ja parantaa lopulta pääomasijoituksen tuottoa pinnoitusteollisuuden laitteisiin.