
 EN

Алінія e-фарбування є одним із найважливіших інвестицій у сучасному виробництві, зокрема в автомобільній, побутовій та металообробній галузях. Ефективність та термін служби вашої лінії електроосадження значною мірою залежать від постійного та проактивного обслуговування, яке запобігає передчасному зносу, хімічному розкладанню та нестабільності процесу. Без належної уваги до протоколів обслуговування навіть високоякісні системи ліній електроосадження можуть зазнати неочікуваних простоїв, зниження якості покриття та значного зростання експлуатаційних витрат. Розуміння того, як ефективно обслуговувати вашу лінію електроосадження, є обов’язковим для захисту вашої інвестиції та забезпечення конкурентоспроможних виробничих графіків.
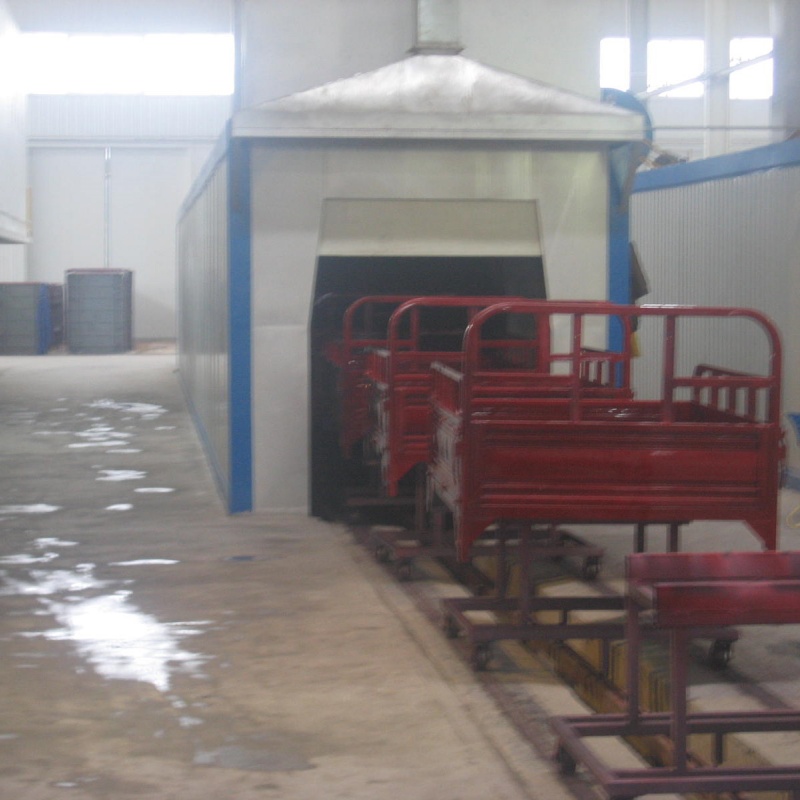
Складність лінії електрофарбування полягає у великій кількості взаємопов’язаних підсистем — від стадій попередньої обробки через резервуари для нанесення фарби, мережі фільтрації й зон термообробки. Кожен компонент у вашій лінії електрофарбування працює в межах певних хімічних, електричних та теплових параметрів, які мають залишатися стабільними, щоб забезпечити постійну якість виробів і надійність процесу. Регулярне технічне обслуговування лінії електрофарбування — це не лише усунення несправностей; це профілактика збоїв до їх виникнення, продовження строку служби обладнання та підтримка хімічної рівноваги, що забезпечує відмінне зчеплення покриття, корозійну стійкість і якість оздоблення. Цей посібник містить практичні стратегії технічного обслуговування, спеціально розроблені для того, щоб ваша лінія електрофарбування працювала на піковій потужності протягом багатьох років.
Розуміння компонентів системи лінії електрофарбування
Ключові підсистеми в роботі лінії електрофарбування
Ваша лінія електрофарбування складається з кількох взаємопов’язаних систем, які працюють разом для забезпечення стабільного й високоякісного нанесення покриття. На етапі підготовки поверхні метал обробляють для видалення олій, оксидів та забруднень — це безпосередньо впливає на адгезію покриття та корозійний захист у всій лінії електрофарбування. У резервуарах для нанесення міститься спеціальна хімічна суміш, призначена для рівномірного нанесення шару покриття за рахунок перенесення електричного заряду. Система фільтрації постійно видаляє частинки фарби та домішки, щоб зберегти стабільність хімічного складу розчину в лінії електрофарбування. Печі для термообробки полімеризують покриття й мають підтримувати точні температурні профілі. Розуміння того, як кожна з цих систем у вашій лінії електрофарбування впливає на загальну продуктивність, допомагає визначити пріоритети технічного обслуговування та вчасно виявити перші ознаки потенційних проблем.
Стабільність хімічних і електричних параметрів
Для лінії електроосадження необхідний суворий контроль хімічних параметрів ванни, зокрема pH, електропровідності, вмісту смоли та рівня розчинників, щоб забезпечити стабільне осадження покриття. Електричні параметри, такі як напруга, сила струму та відстань між електродами, безпосередньо впливають на товщину та якісні характеристики покриття по всій лінії електроосадження. Стабільність температури в ваннах попередньої обробки, робочих резервуарах і зонах термообробки також має критичне значення для забезпечення повторюваності процесу та ефективності покриття. Якщо будь-який із цих параметрів виходить за межі заданих специфікацій, деталі, нанесені на вашій лінії електроосадження, можуть мати погану адгезію, нерівномірне покриття або знижену стійкість до корозії. Регулярний контроль цих параметрів шляхом щоденних випробувань і документування створює основу для проактивного технічного обслуговування вашої лінії електроосадження й допомагає уникнути дорогоцінних перерв у виробництві.
Основні заходи профілактичного технічного обслуговування
Щоденні та щотижневі процедури огляду лінії електроосадження
Встановлення структурованого щоденного графіку огляду лінії електрофарбування дозволяє виявити потенційні проблеми до того, як вони переростуть у серйозні збої. Щоденні перевірки мають включати візуальний огляд рівня розчину в резервуарах, стану фільтрів, роботи насосів та руху конвеєра по всій лінії електрофарбування. Виявлення протікань, незвичайних запахів, зміни кольору розчинів для нанесення покриття та аномальної електричної активності забезпечує раннє виявлення погіршення умов роботи лінії електрофарбування. Щотижневе тестування хімічних параметрів розчину — зокрема pH, електропровідності та зразків маси покриття — гарантує, що лінія електрофарбування залишається в межах заданих специфікацій і дозволяє вчасно виявити тенденції відхилення до того, як вони вплинуть на якість виробів. Записуйте всі спостереження та результати тестів, щоб створити історичний реєстр, який виявляє закономірності й допомагає передбачити момент, коли на лінії електрофарбування буде потрібне серйозне технічне обслуговування. Такий проактивний підхід значно зменшує неочікувані простої й продовжує термін експлуатації критичних компонентів по всій лінії електрофарбування.
Керування фільтрами та поповнення ванни
Система фільтрації у вашій лінії електроосадження працює безперервно, щоб видаляти тверді частинки фарби, розчинені йони металів та інші забруднювачі, які накопичуються під час експлуатації. Залежно від обсягу виробництва та хімічного складу ванни, фільтри у вашій лінії електроосадження зазвичай потребують регулярної заміни або зворотного промивання, щоб забезпечити достатні швидкості потоку та прозорість ванни. Недбале ставлення до технічного обслуговування фільтрів призводить до зростання тиску, зниження циркуляції та підвищення електропровідності ванни, що погіршує якість покриття по всій лінії електроосадження. Встановіть графік огляду фільтрів на основі показань різниці тиску та візуальної оцінки стану фільтрів у вашій лінії електроосадження. Крім фільтрації, ваша лінія електроосадження потребує періодичного поповнення ванни для заміни смоли, пігментів та добавок, які витрачаються під час процесу нанесення покриття. Планове поповнення запобігає поступовому погіршенню хімічного складу ванни, що інакше призведе до повного спорожнення та заміни розчину — процедури, яка коштує значно дорожче. Співпрацюйте з вашим постачальником хімічних речовин, щоб розробити протокол керування ванною, спеціально адаптований до вашої лінії електроосадження, який поєднує частоту поповнення, ефективність хімічних речовин та вимоги до якості покриття.
Обслуговування обладнання та захист компонентів
Догляд за насосами, двигунами та конвеєрними системами
Циркуляційні насоси у вашій лінії електрофарбування безперервно переміщують розчин ванни через резервуари та фільтраційні системи, тому вони схильні до зносу через завислі тверді частинки й вплив корозійної хімії. Регулярне технічне обслуговування насосів — зокрема перевірка ущільнень, мащення підшипників і оцінка стану коліс — забезпечує надійну роботу вашої лінії електрофарбування. Електродвигуни, що приводять у дію циркуляційні системи й конвеєри, потребують захисту від вологи, хімічних парів і теплового навантаження, які постійно присутні в середовищі лінії електрофарбування. Встановлення належної вентиляції, вологозахисних бар’єрів та періодичне тестування ізоляції двигунів значно подовжує термін їхньої експлуатації й запобігає неочікуваним відмовам на вашій лінії електрофарбування. Конвеєрні системи, що транспортують деталі через стадії підготовки поверхні, нанесення покриття та затвердіння, повинні працювати плавно, без підвішування чи затягування, щоб уникнути пошкодження покриттів або забруднення розчину ванни у вашій лінії електрофарбування. Мащуйте ланцюги й підшипники конвеєрів згідно з технічними вимогами виробника, регулярно перевіряйте їх на знос і зміщення, а також замінюйте зношені компоненти до того, як вони пошкодять інші частини вашої системи електрофарбування.
Обслуговування внутрішніх поверхонь та електродів резервуара
Внутрішні поверхні резервуарів для застосування у вашій лінії електрофарбування накопичують фарбовий шлам і мінеральні відкладення, що знижують електричну ефективність та забруднюють хімічний склад ванни. Періодичне спорожнення резервуарів і їх очищення видаляють ці відкладення й відновлюють продуктивність резервуарів у всій лінії електрофарбування. Електроди, які подають електричний заряд для осадження покриття, потребують регулярного огляду на предмет корозії, мінерального накипу та проблем з вирівнюванням, що погіршують узгодженість покриття на вашій лінії електрофарбування. Корозійно пошкоджені або вкриті накипом електроди зменшують електричний контакт і розподіл струму, що призводить до неоднорідної товщини покриття та потенційних непокритих ділянок на деталях, оброблених на вашій лінії електрофарбування. Замінюйте електроди або очищайте їх відповідними методами згідно з технічними вимогами виробника вашої лінії електрофарбування та рекомендаціями постачальника хімічних реагентів. Підтримуйте правильну відстань між електродами й їх точне вирівнювання, щоб забезпечити рівномірний розподіл електричного поля по всьому резервуару на вашій лінії електрофарбування. Ці заходи запобігають поступовому погіршенню якості покриття й зберігають електричну ефективність, яка є ознакою високопродуктивної роботи вашої лінії електрофарбування.
Моніторинг і усунення несправностей на лінії електрофарбування
Стабільність хімічного складу ванни та контроль якості
Постійний контроль параметрів хімічного складу ванни на всій лінії електроосадження є основою для забезпечення якості покриття та стабільності процесу. Встановіть щоденні процедури випробувань pH, електропровідності, вмісту сухих речовин та маси покриття, щоб виявити зміни в хімічному складі до того, як вони вплинуть на якість виробів на вашій лінії електроосадження. Якщо випробування виявляють умови поза специфікацією на вашій лінії електроосадження, проаналізуйте кореневі причини — чи то надлишкове перенесення води, недостатню фільтрацію, вичерпання хімікатів чи несправність обладнання. Хімічний склад ванни на вашій лінії електроосадження впливає на адгезію покриття, захист від корозії, стійкість до солевого туману та візуальний вигляд готових виробів. Невеликі корективи, внесені негайно після виявлення відхилення, запобігають накопиченню проблем, що зрештою призводять до повної заміни розчину ванни й тривалого простою вашої лінії електроосадження. Ведіть детальну документацію щодо всіх корективів складу ванни, поповнень реагентів та результатів випробувань, щоб виявити тенденції, які допоможуть планувати профілактичне обслуговування вашої лінії електроосадження.
Перевірка режиму вулканізації та технічне обслуговування термосистеми
Печі для термообробки, інтегровані в лінію електроосадження, полімеризують покриття й розвивають його остаточні захисні властивості завдяки контрольованому тепловому впливу. Печі в межах лінії електроосадження мають підтримувати стабільні й однорідні температури по всьому об’єму робочої камери, щоб забезпечити узгоджений процес затвердіння незалежно від розміру або конфігурації деталей. Обладнання для контролю температури на лінії електроосадження має включати термометри на вході й виході, а також термопари в камері, які підтверджують, що весь температурний профіль відповідає специфікації. Деградація теплоізоляції, нагрівальних елементів або систем керування температурою в лінії електроосадження призводить до неоднорідного затвердіння, недостатньої твердості та передчасного виходу покриття з ладу під час експлуатації. Встановіть щоквартальні перевірки нагрівальних елементів печей, роботи заслінок, систем витяжки та електроніки керування температурою в лінії електроосадження. Замінюйте зношені компоненти до їхньої відмови, щоб уникнути перерв у роботі лінії електроосадження. Переконайтеся, що швидкість конвеєра відповідає необхідному часо-температурному профілю для повного затвердіння в лінії електроосадження, оскільки неправильна швидкість може запобігти адекватній полімеризації навіть за умови правильної температури в печі.
Часті запитання
Як часто потрібно проводити технічне обслуговування лінії електроосадження?
Частота технічного обслуговування лінії електроосадження залежить від обсягу виробництва, складу розчину ванни та терміну експлуатації компонентів. Щозмінні візуальні огляди та хімічний аналіз розчину повинні проводитися щозмінно на вашій лінії електроосадження. Щотижневі детальні огляди, оцінка фільтрів та перевірка поповнення розчину ванни є стандартною практикою для більшості промислових ліній електроосадження. Огляди ключових компонентів — у тому числі ущільнень насосів, стану двигунів, положення електродів та перевірка системи печей — зазвичай проводяться раз на квартал або раз на півроку, залежно від конкретних умов експлуатації вашої лінії електроосадження та рекомендацій виробника. Співпрацюйте з постачальником обладнання та постачальником хімікатів, щоб розробити індивідуальний графік технічного обслуговування, адаптований до експлуатаційного профілю вашої лінії електроосадження.
Які найпоширеніші точки відмови на лінії електроосадження?
Найбільш вразливими компонентами вашої лінії електрофарбування є циркуляційні насоси та ущільнення, які постійно піддаються впливу корозійного складу ванни, фільтраційні системи, що накопичують забруднювачі, нагрівальні елементи в печах затвердіння, які руйнуються через термічні цикли, та електроди, на яких утворюється корозія й мінеральні відкладення. Транспортувальні системи також можуть зношуватися під впливом важких деталей і хімічного середовища всередині вашої лінії електрофарбування. У резервуарах попередньої обробки накопичується шлам, що вимагає періодичного очищення, щоб запобігти зниженню циркуляції розчину та погіршенню якості попередньої обробки на вашій лінії електрофарбування. Раннє виявлення проблем за допомогою регулярного огляду та моніторингу дозволяє вирішувати їх до того, як вони спричинять незаплановані простої на вашій лінії електрофарбування.
Чи можу я продовжити термін служби своєї лінії електрофарбування за рахунок кращого технічного обслуговування?
Так, узгоджене профілактичне обслуговування значно подовжує термін експлуатації вашої лінії електроосадження порівняно з початковими очікуваннями виробника. Регулярний огляд компонентів, своєчасна заміна зношених деталей, правильне керування хімічним складом ванни та дотримання графіків очищення запобігають прискореному старінню, що скорочує термін служби обладнання. Багато промислових ліній електроосадження успішно працюють протягом 15–20 років або довше за умови належного обслуговування, на відміну від значно коротшого терміну експлуатації при нестачі обслуговування або його виконанні лише реагуючи на аварії. Інвестиції в профілактичне обслуговування вашої лінії електроосадження зменшують частоту капітального ремонту, мінімізують незаплановані простої та, врешті-решт, забезпечують кращий повернення інвестицій у обладнання для нанесення покриттів.